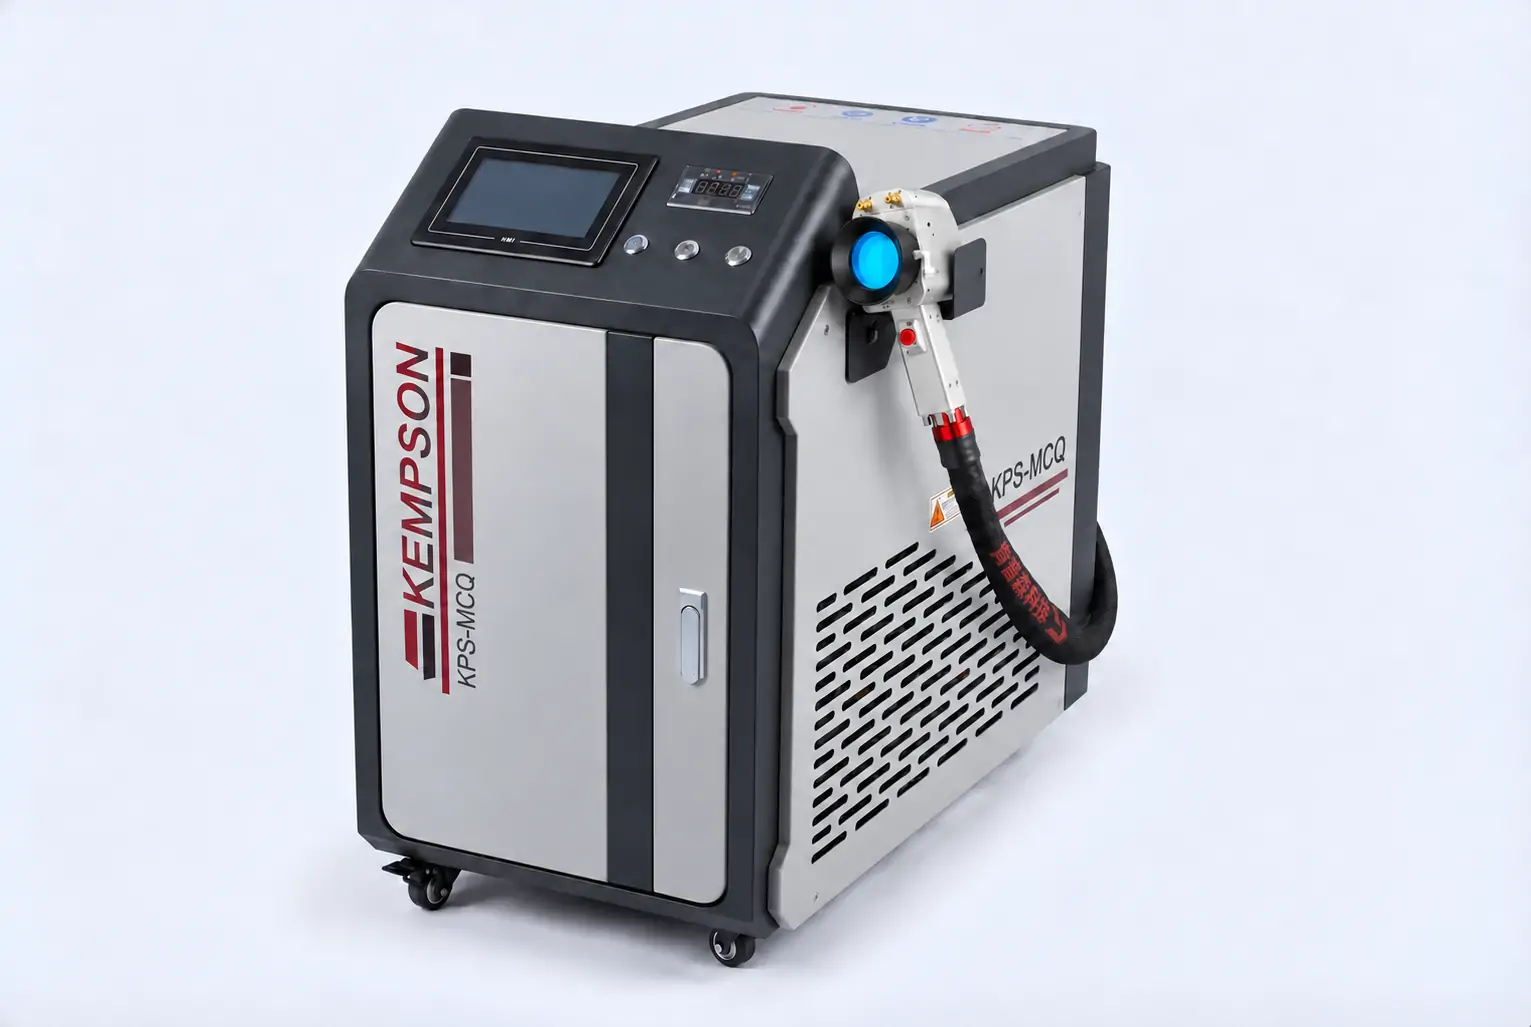
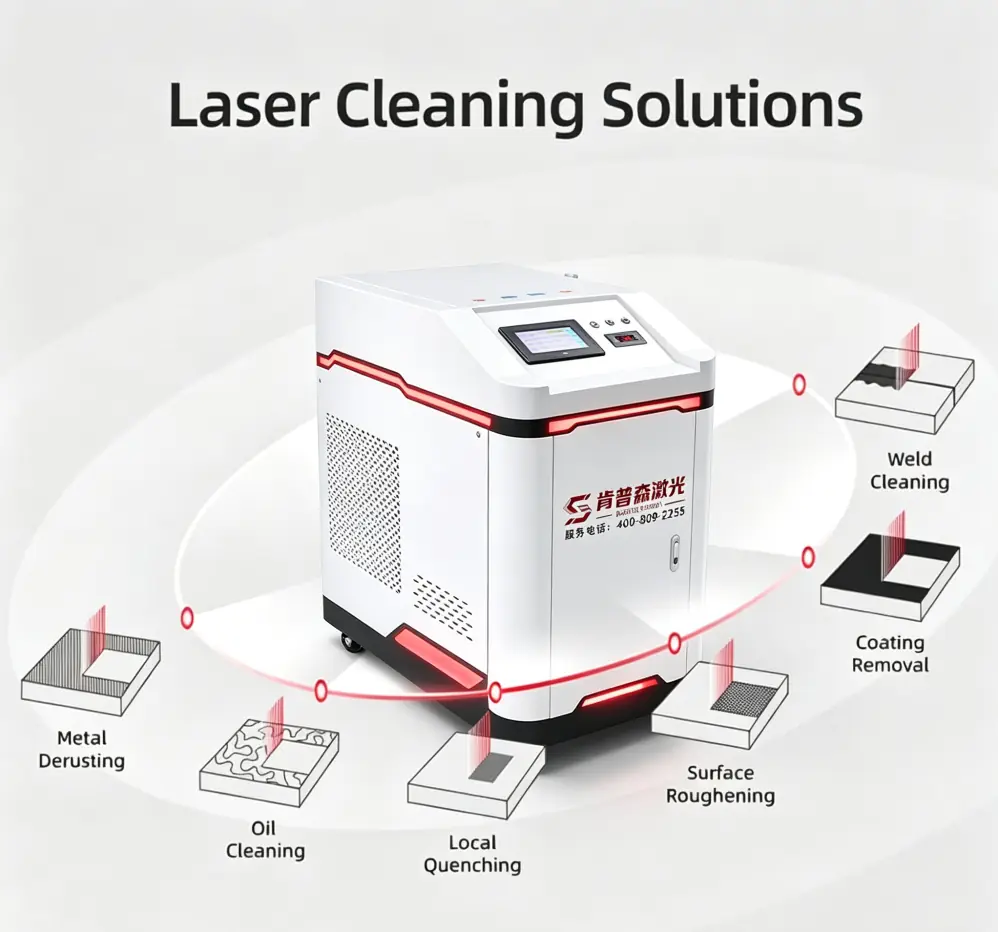
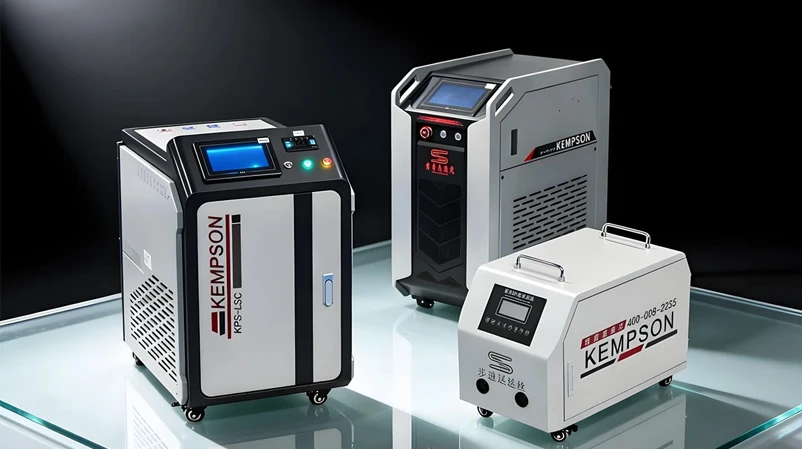
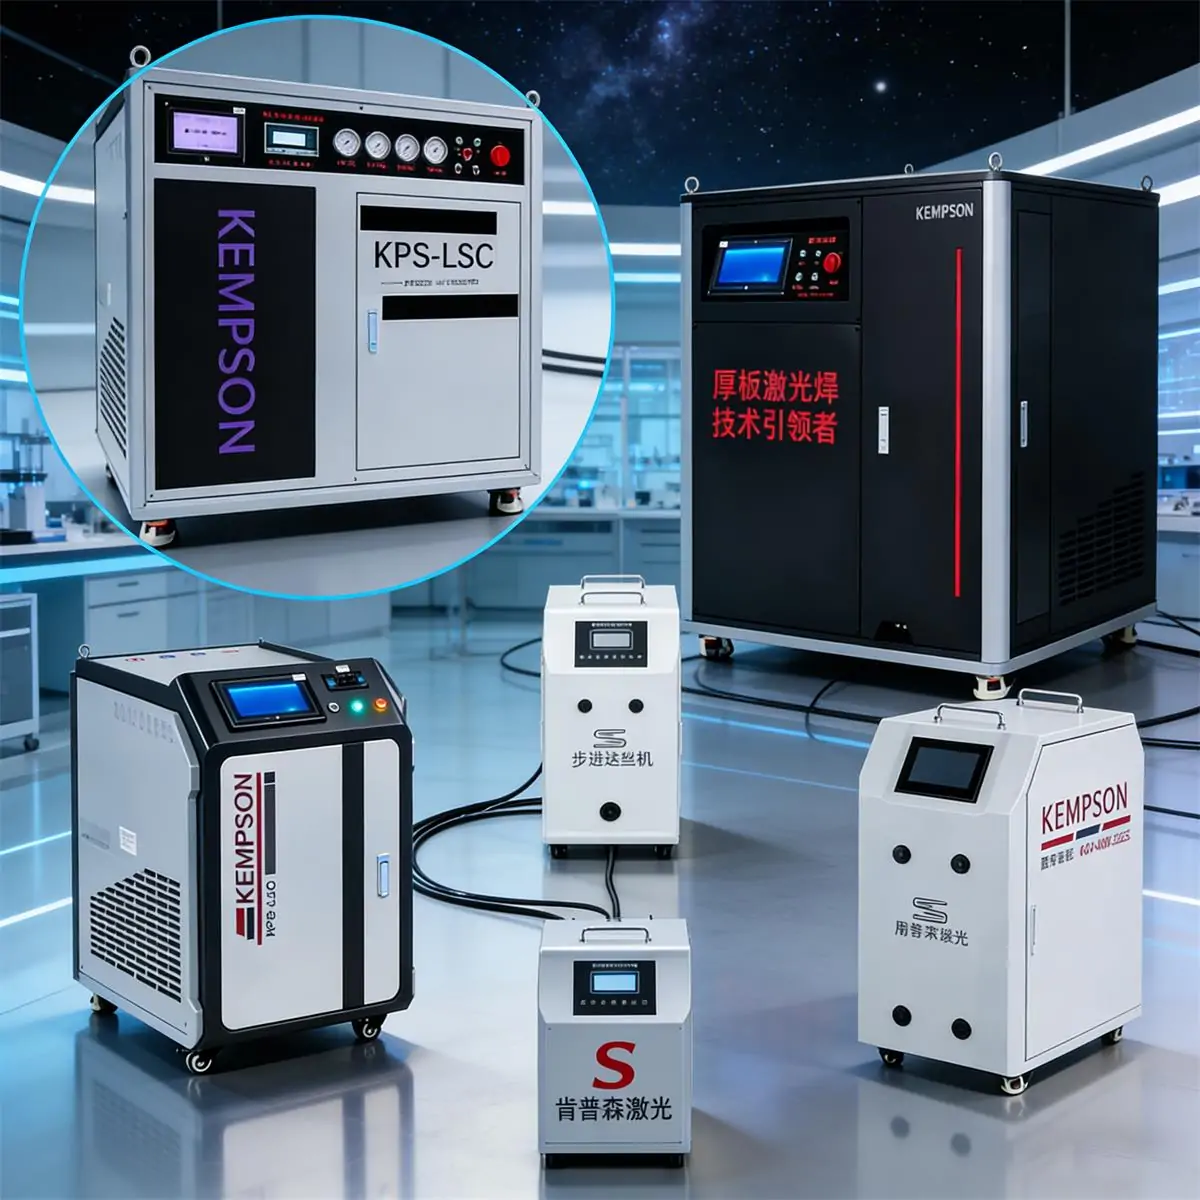
Компания KEMPSON поставляет промышленные лазерные очистители для удаления ржавчины, оксидов и некоторых покрытий с металлических поверхностей. Сравните импульсную очистку MOPA мощностью 500 Вт с системами непрерывного излучения мощностью 2000 Вт, 3000 Вт и 4000 Вт для технического обслуживания, изготовления и подготовки поверхностей.
Начните с определения типа металла, слоя загрязнений и необходимой отделки. Более высокая мощность сама по себе не гарантирует наилучшего результата очистки. Наша команда может осмотреть вашу заготовку, организовать тестирование образцов и порекомендовать оптимальную конфигурацию оборудования.
Системы непрерывного излучения (CW) обеспечивают постоянный лазерный поток и являются практичным вариантом для очистки больших площадей и обработки прочных металлических компонентов. Накопление тепла требует особого внимания на тонких листах, кромках и термочувствительных деталях. Выбирайте параметры и скорость перемещения в зависимости от требуемых условий обработки поверхности.

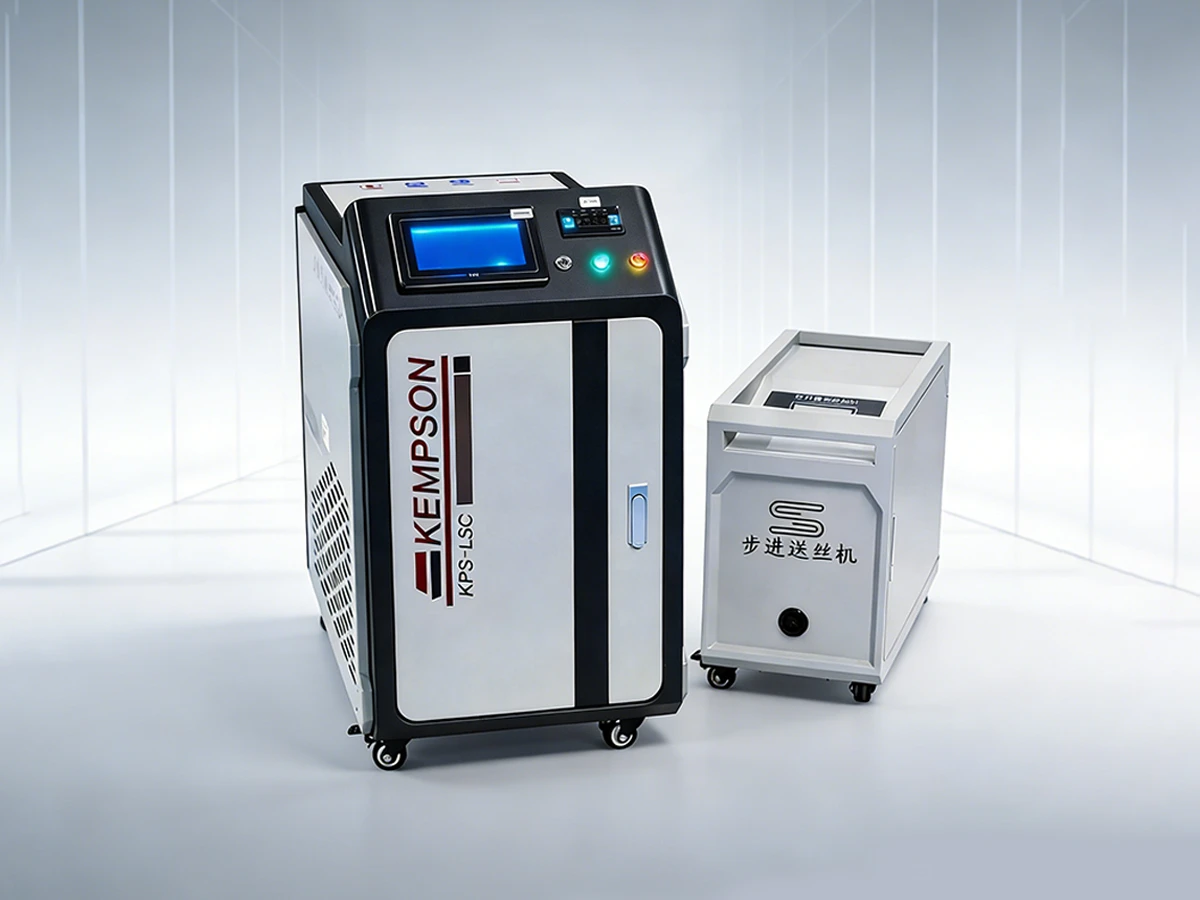
Модели KPS-QX2000 и KPS-QX3000 используют встроенное водяное охлаждение и ручной пистолет для очистки стальных листов, сварных конструкций и деталей машин.
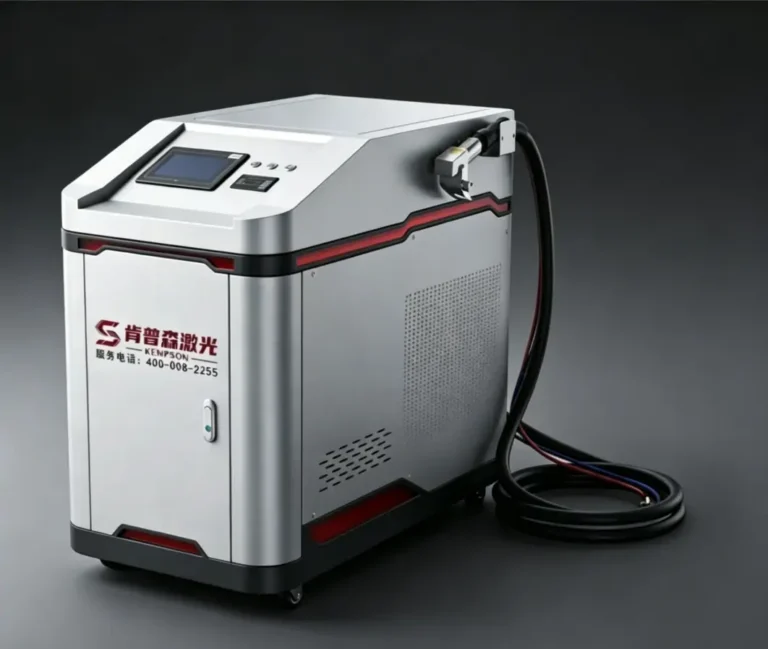
Самообдуваемая лазерная установка для удаления ржавчины KPS-LCM4000 сочетает в себе волоконный лазер мощностью 4000 Вт и встроенную систему обдува воздухом. Она предназначена для удаления промышленной ржавчины, краски и окалины.
Значения 1.2 и 1.8 м²/мин являются опубликованными значениями для данной модели. На странице продукта не указаны параметры тестовой подложки или толщина загрязнения. Используйте пробный образец для определения реалистичной производительности, включая повторные проходы, обработку заготовок и контроль качества. Выходная мощность лазера также отличается от общей потребляемой электрической мощности; подтвердите параметры установки в окончательном техническом паспорте.
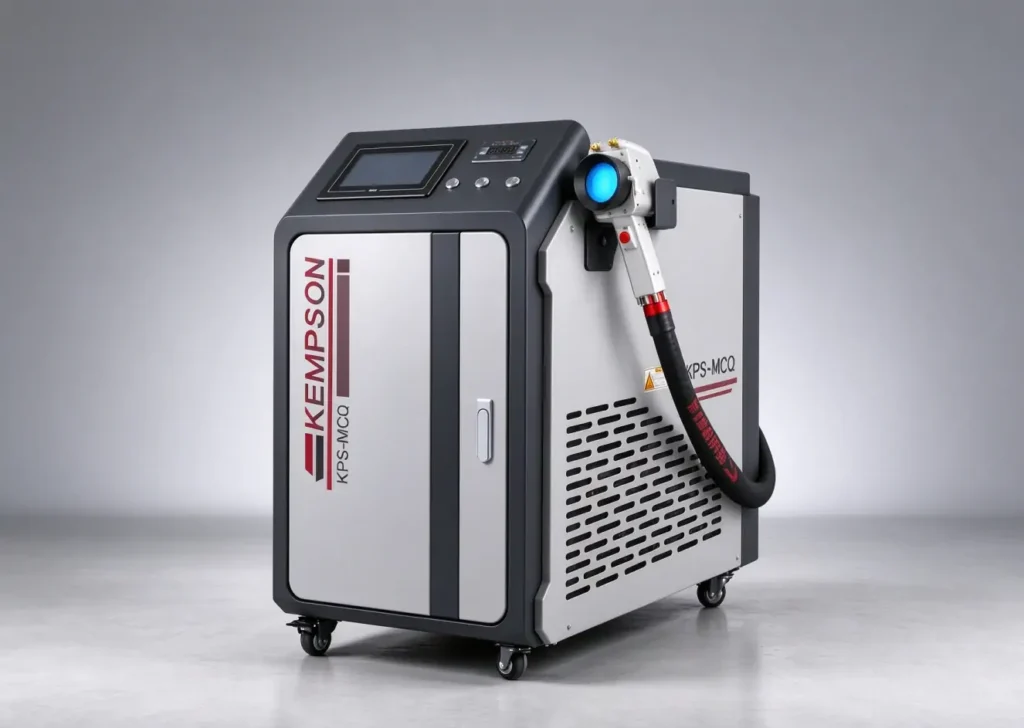
В импульсном лазерном очистительном аппарате KPS-MCQX500 используется источник JPT MOPA и двухкоординатная ручная сканирующая головка. Регулируемые параметры импульса обеспечивают более точный контроль над энергией, подаваемой на поверхность, что полезно, когда требуется более тщательная обработка поверхности или контроль размеров детали.
Максимальная энергия импульса, средняя мощность и частота — это взаимосвязанные рабочие параметры. Не следует предполагать, что их максимальные значения доступны одновременно. Подтвердите рабочее окно и калибровку линзы для вашего процесса.
| Точка выбора | 500 Вт MOPA импульсный | 2000–4000 Вт непрерывный режим |
|---|---|---|
| Главное соображение | Управление энергией импульса и поверхностным эффектом | Площадь очистки, скорость удаления загрязнений и управление температурным режимом. |
| Типичные задачи для оценки | Локальное удаление покрытий, очистка от оксидов, пресс-формы и оснастка. | Удаление ржавчины и защитного покрытия с прочных стальных деталей и конструкций. |
| чувствительные заготовки | Проверьте настройки импульса, шаблон сканирования и качество обработки поверхности. | Внимательно проверьте наличие перегрева, изменения цвета и деформации. |
| Как проверить | Осмотрите очищенную поверхность и наличие оставшихся загрязнений. | Измеряйте площадь очищенной поверхности за цикл и состояние поверхности. |
Это отправные точки для выбора параметров, а не фиксированные пределы. Оба метода могут повлиять на исходный материал, если настройки не подходят. Для более подробного объяснения ознакомьтесь с нашим сравнением импульсной и непрерывной лазерной очистки .
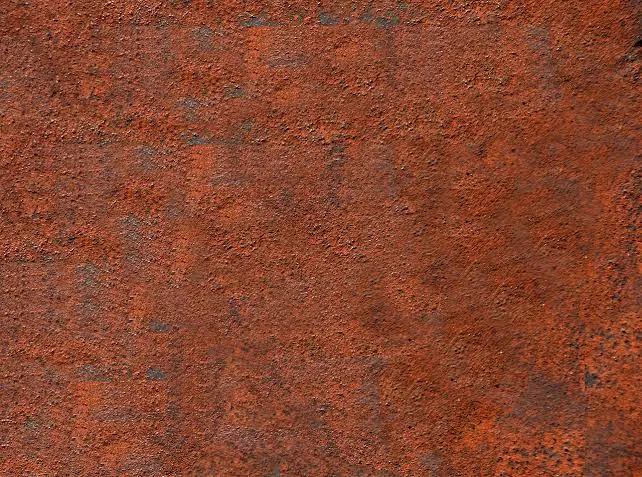
Перед осмотром, ремонтом или дальнейшей обработкой очистите доступные поверхности стальных пластин, кронштейнов и изготовленных рам. Глубокие точечные повреждения остаются даже после удаления ржавчины; очистка не восстанавливает утраченный металл.
Оцените возможности локального удаления отдельных видов красок и покрытий с металлических компонентов. Сначала определите состав покрытия, затем проверьте качество удаления, состояние подложки и требования к экстракции.
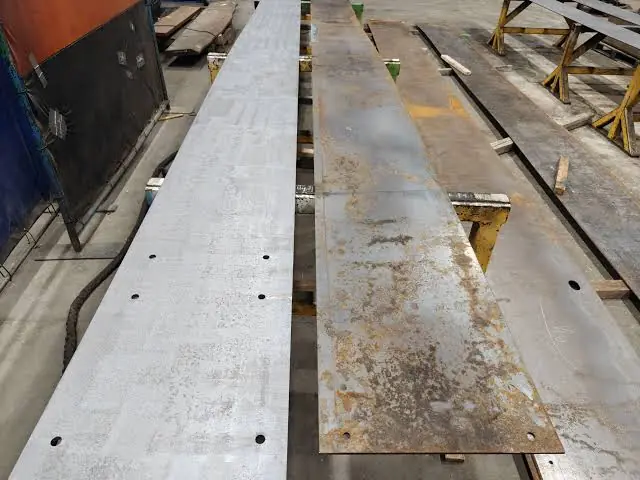
Перед сваркой удалите отдельные оксиды и поверхностные остатки вокруг стыков. Убедитесь в необходимой чистоте и подготовке стыка для последующей процедуры сварки.
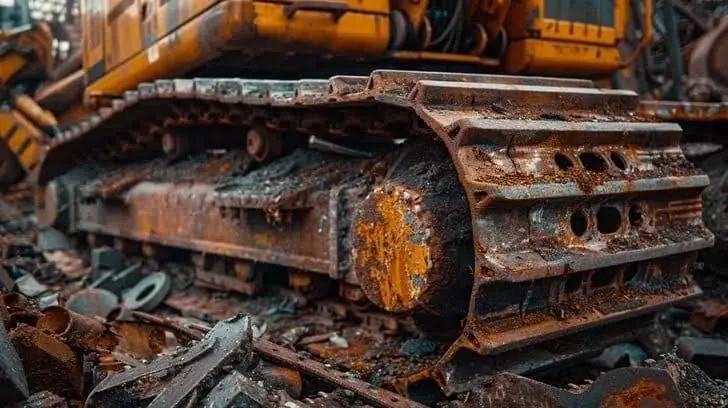
В процессе ремонта необходимо обрабатывать доступные корпуса, рамы и металлические детали. Последовательность очистки следует планировать с учетом разборки, доступа и защиты соседних компонентов.
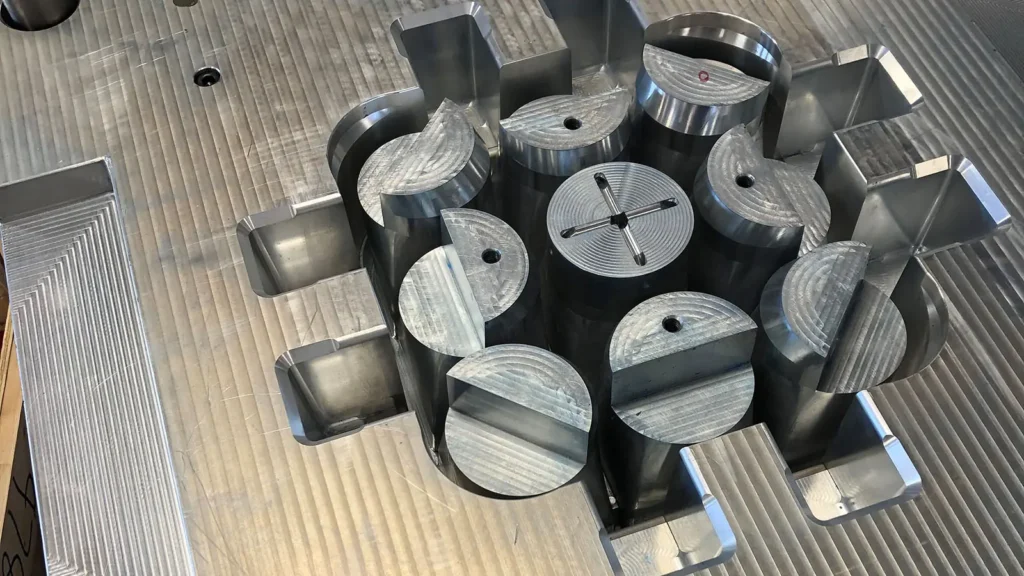
Оцените эффективность импульсной очистки на наличие отложений на совместимых металлических формах и инструментах. В ходе испытаний проверьте текстуру поверхности, кромки и критические размеры.
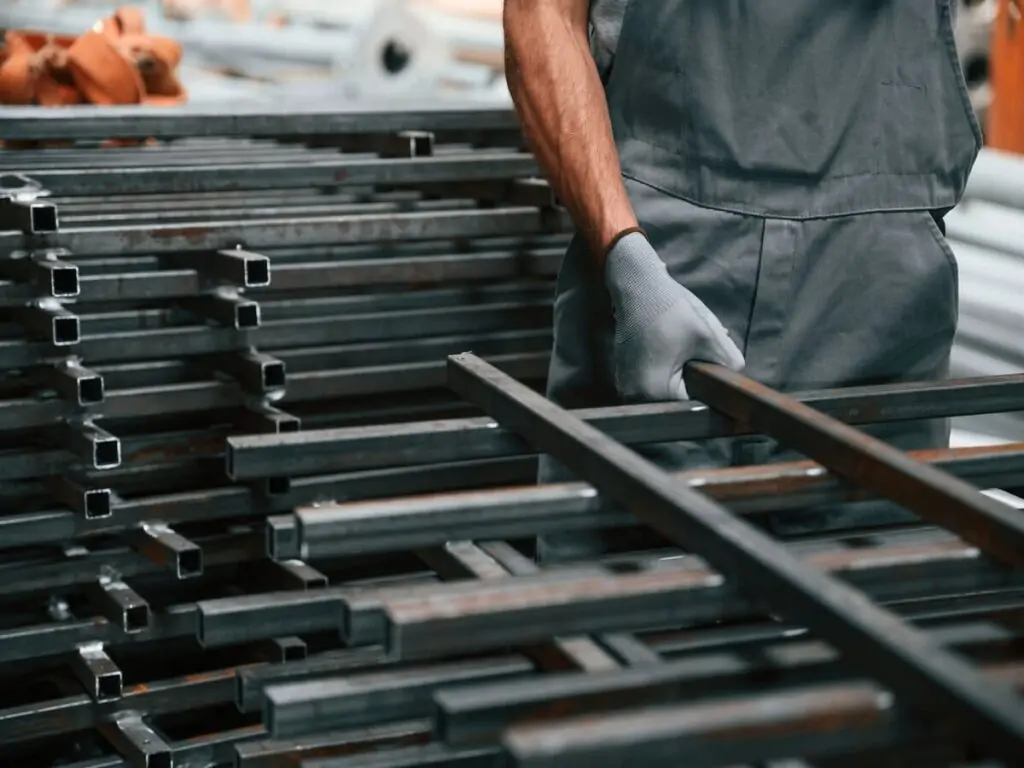
Подготовьте выбранные поверхности из нержавеющей стали, углеродистой стали и алюминия к следующему этапу производства. Для разных сплавов и видов отделки требуются разные настройки; см. наше руководство по лазерной очистке металла.
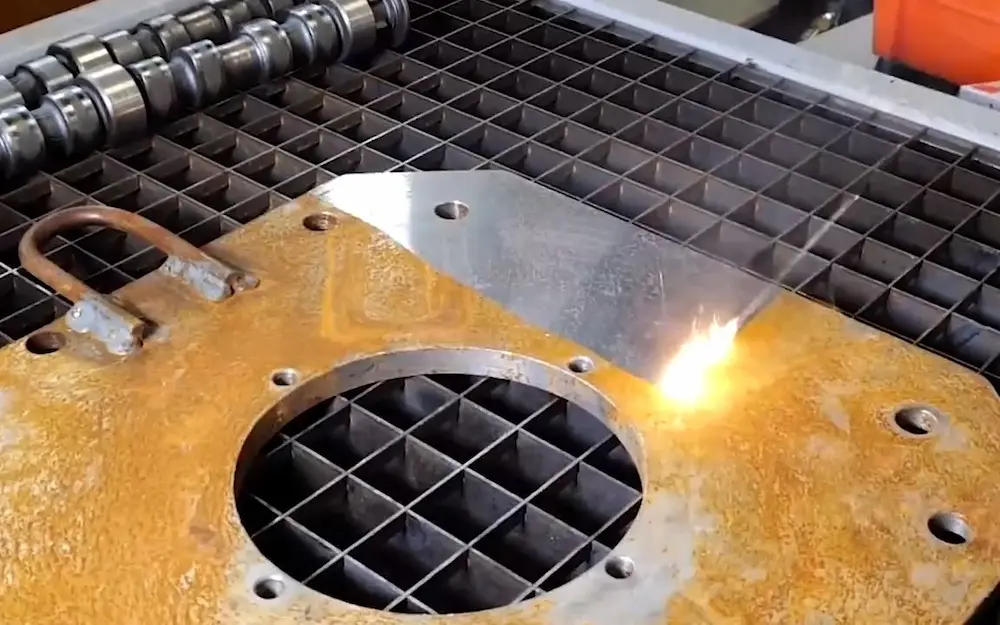
Пример удаления ржавчины со стальной пластины.
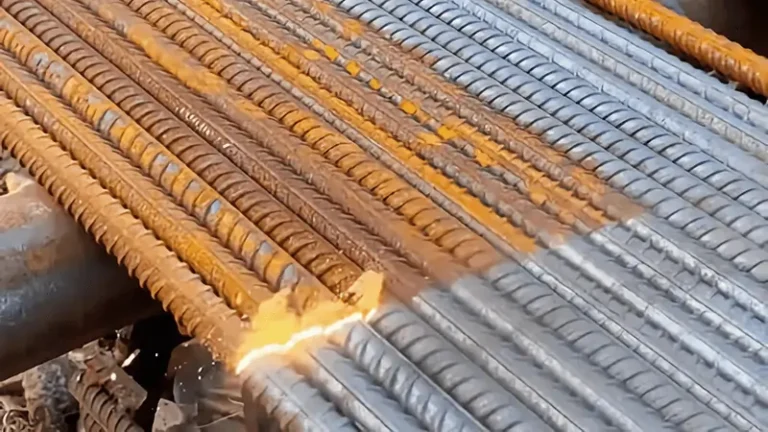
Пример очистки поверхности арматуры.
На этих изображениях показаны отдельные примеры очистки; они не устанавливают скорость очистки и не гарантируют одинакового качества обработки других заготовок. Для ознакомления с документированным примером применения см. проект очистки поверхностей многокомпонентными материалами с помощью импульсного лазера мощностью 500 Вт.
Выбирайте станок в зависимости от обрабатываемой детали, требований к обработке, объема производства и условий эксплуатации. Мощность лазера сама по себе не определяет эффективность очистки или толщину свариваемого металла.
Определите, какой материал необходимо удалить, например, ржавчину, краску, масло или оксидные слои. Для разных задач очистки подходят лазерные очистители импульсного и непрерывного действия. Проверьте результат на обрабатываемой детали.
Укажите тип металла, толщину, геометрию соединения и зазор. Проверьте заявленные сварочные возможности выбранной модели и подтвердите параметры путем выборочных испытаний.
Оцените площадь очистки, длину сварочного шва и требуемый объем производства за смену. Фактическая скорость обработки зависит от состояния поверхности, материала и настроек процесса.
Сравните конфигурации с воздушным и водяным охлаждением, исходя из мощности лазера, времени работы, условий окружающей среды и доступного пространства для установки.
Ручные станки подходят для гибкой обработки и обслуживания. Автоматизированные системы предназначены для выполнения повторяющихся производственных задач. Необходимо учитывать размеры заготовки, требования к позиционированию и интеграцию с производственной линией.
Компания KEMPSON указывает на своем веб-сайте наличие сертификатов ISO 9001 , CE и FDA. Перед оформлением заказа убедитесь в применимой области сертификации, документации на продукт и требованиях целевого рынка для выбранной модели.
Для выбора модели и получения коммерческого предложения свяжитесь с компанией KEMPSON, указав тип материала, толщину, область очистки, требования к сварке и объем производства.
Для проектов, требующих также соединения деталей, задачи по очистке и сварке следует указывать отдельно. Сравните наш ассортимент ручных лазерных сварочных аппаратов и уточните у KEMPSON любую многофункциональную конфигурацию.
Лазерная очистка — бесконтактный процесс, но он все же удаляет частицы и может выделять пары. Встроенная система обдува воздухом помогает в работе чистящей головки; она не заменяет систему улавливания паров. Перед выбором методов удаления загрязнений и обработки остатков оцените состояние покрытия и обрабатываемой поверхности.
Спланируйте контролируемую зону лазерного воздействия, подходящие барьеры для луча, защитное заземление, обучение операторов и средства защиты глаз, соответствующие длине волны и условиям эксплуатации оборудования. Следуйте руководству по эксплуатации оборудования и оценке рисков на объекте. Особое внимание следует уделить отражающим элементам и находящемуся рядом персоналу.
Отправьте технической команде KEMPSON информацию о марке материала, фотографии загрязнений, размерах заготовки и целевом выходном сигнале . Согласуйте условия испытаний образцов и критерии приемки, прежде чем подтверждать мощность лазера, конфигурацию головки и системы охлаждения.
В коммерческом предложении должны быть указаны конфигурация оборудования, входящие в комплект аксессуары, требования к установке, объем поставки и действующая гарантия. Ознакомьтесь с доступными программами обучения и послепродажного обслуживания на нашей странице сервиса , а затем подтвердите условия для вашего региона и модели в письменной форме.

Компания Kempson располагает независимой командой разработчиков и группой ведущих инженеров, специализирующихся на разработке передовых технологий лазерной сварки и стремящихся предоставлять высокоэффективные и экономически выгодные индивидуальные решения для различных промышленных применений.

Благодаря более чем 30 патентам, все наши станки сертифицированы по стандартам CE, ISO и FDA. Мы предлагаем 3-летнюю гарантию, бесплатные пробные сварочные работы и пожизненную послепродажную поддержку для обеспечения долгосрочной надежности.

Мы поддерживаем всестороннее сотрудничество OEM/ODM, предоставляя персонализированные услуги, такие как проектирование систем, интеграция аппаратного и программного обеспечения, разработка специальных аксессуаров и персонализация логотипа бренда, точно адаптированные к различным рынкам и сценариям применения.

Мы предлагаем бесплатные услуги по испытанию сварочных материалов на прочность: просто пришлите нам ваши материалы или укажите требования к технологическому процессу, и мы проведем испытания сварки, запишем видео процесса и вернем вам физические образцы, предоставив объективную и достоверную информацию для закупки.
Цена зависит от лазерного источника, мощности, чистящей головки, системы охлаждения и комплектации. Запросите коммерческое предложение для конкретной модели, в котором будут указаны оборудование для удаления пыли, запасные части, обучение, доставка и условия гарантии, чтобы вы могли сравнить общую стоимость установки.
Импульсная очистка позволяет регулировать энергию, ширину и частоту импульсов для контролируемой обработки поверхности. Системы непрерывного действия являются отправной точкой для обработки больших площадей и прочных элементов. Проведите тестирование фактического основания и уровня загрязнения, чтобы сравнить состояние поверхности и допустимую скорость очистки.
Области применения включают углеродистую сталь, нержавеющую сталь и алюминий, однако подходящие настройки зависят от сплава, качества поверхности и удаляемого слоя. Тонкие листы, отражающие поверхности и прецизионные детали требуют особого внимания во время технологических испытаний.
Да, он может удалять ржавчину, оксиды и некоторые виды красок или покрытий с подходящих металлических поверхностей. Глубина и скорость удаления зависят от материала и степени загрязнения. Перед началом производства необходимо определить состав покрытия и подтвердить результат, требования к удалению и состояние подложки.
Компания KEMPSON предлагает импульсные очистители MOPA мощностью 500 Вт и модели непрерывного действия мощностью 2000 Вт, 3000 Вт и 4000 Вт. Выбор зависит от площади очистки, толщины загрязнения, чувствительности материала и требуемого времени цикла. Средняя мощность сама по себе не позволяет напрямую сравнивать импульсную и непрерывную очистку.
Это может произойти, если параметры энергии, фокусировки, скорости сканирования или количества проходов не соответствуют требованиям. Бесконтактная очистка не означает полного отсутствия поверхностного воздействия. Проверьте тестовые образцы на наличие изменения цвета, шероховатости, деформации и потери материала в соответствии с вашими критериями приемки.
Нет. Продувка воздухом обеспечивает защиту линз и перемещение остатков вокруг чистящей головки. Лазерная абляция может выделять частицы и пары, поэтому оцените степень загрязнения и обеспечьте надлежащую локальную экстракцию и обработку остатков в процессе.
Укажите марку материала, размер и толщину детали, фотографии, тип загрязнения и приблизительную толщину слоя. Укажите требуемое качество отделки, необходимую чистоту, метод контроля и целевой выходной результат. Используйте репрезентативные образцы для согласования конфигурации оборудования и настроек процесса.
Нужна помощь в выборе лазерного очистительного аппарата?
Отправьте в компанию KEMPSON ваши материалы, фотографии загрязнений и результаты измерений для получения рекомендаций по настройке и планирования испытаний образцов.