

Лазерная сварка — это высокоэффективный процесс сварки, использующий высокоэнергетический лазерный луч для расплавления материалов и получения точных соединений. Хотя обычно используется современное оборудование для лазерной сварки, дефекты сварки все же могут возникать из-за неправильной настройки параметров, загрязнения материала или нестабильности процесса, что приводит к потерям материала, увеличению объема доработок и снижению эффективности производства.
В данной статье будет проведен систематический анализ пяти наиболее распространенных дефектов лазерной сварки и предложены четкие, практические решения, которые помогут пользователям быстро выявлять первопричины, оптимизировать параметры процесса и повышать качество сварки и эффективность производства.
Laser welding quality depends on process parameters, material preparation, shielding gas, and equipment condition. Explore our лазерные сварочные аппараты to compare equipment options for different materials, thicknesses, and production requirements.
Что представляют собой дефекты лазерной сварки?
Дефекты лазерной сварки — это проблемы, возникающие в процессе сварки из-за несоответствия параметров процесса, состояния материала и других факторов, что приводит к плохому формированию сварного шва или снижению качества сварки. Эти дефекты могут влиять на прочность сварного шва, герметичность и качество поверхности, представляя собой критические риски для качества, требующие строгого контроля в промышленном производстве.
В реальных производственных условиях к распространенным дефектам лазерной сварки относятся пористость, растрескивание, непроплавление, подрез и разбрызгивание металла. Каждый дефект связан с конкретными причинами, вызванными технологическим процессом, такими как нестабильная мощность, смещение фокуса или недостаточное количество защитного газа, и может быть быстро устранен путем оптимизации процесса.
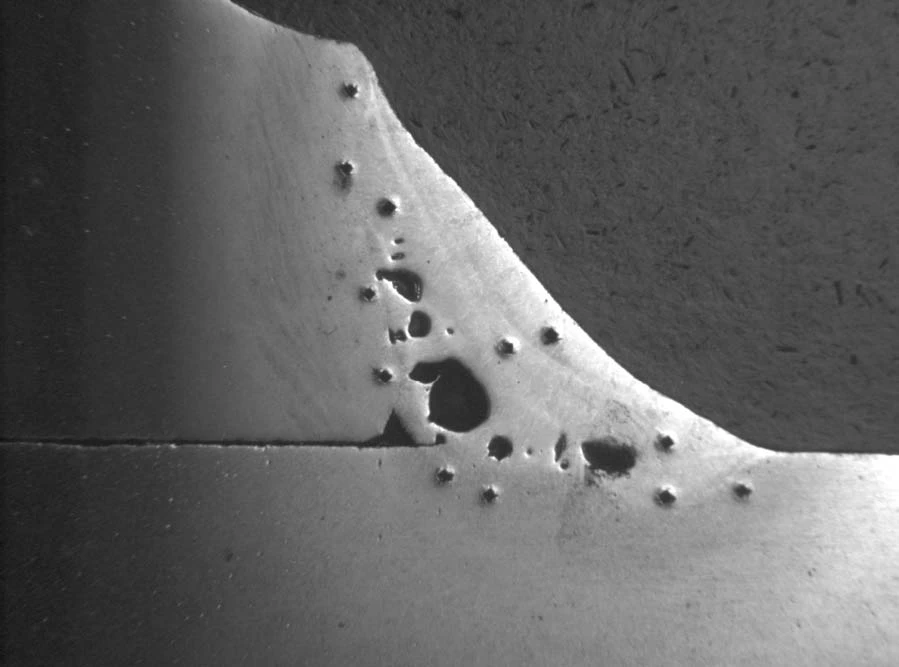
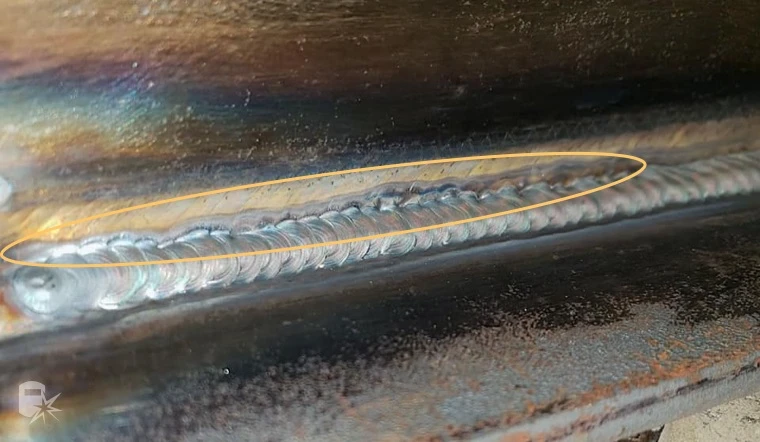
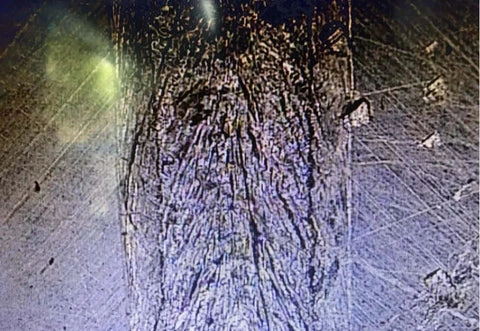
5 распространенных дефектов лазерной сварки (причины и решения)
Пористость
Пористость — наиболее распространенный дефект лазерной сварки. В основном это микроскопические отверстия, образующиеся внутри или на поверхности сварного шва из-за того, что газы из расплавленной ванны не успевают вовремя выйти во время процесса сварки. Эти отверстия снижают прочность, герметичность и усталостную долговечность сварного соединения.
Образование пористости обычно связано со следующими ключевыми факторами:
Недостаточный контроль за защитным газом: неправильный выбор типа газа или нестабильная скорость потока могут привести к смешиванию кислорода, азота и других газов из воздуха с расплавленным металлом, образуя пузырьки.
Влияние состояния и свойств материала: Некоторые металлы (например, алюминиевые сплавы) чувствительны к газам, а наличие оксидных слоев или примесей на поверхности материала может влиять на стабильность расплавленной ванны.
Недостаточная подготовка перед сваркой: масло, влага или остатки испаряются при высоких температурах; если газы не могут беспрепятственно выходить, они задерживаются внутри сварного шва.
Ключ к решению проблем с пористостью заключается в создании стабильной, контролируемой среды сварки. Во-первых, перед сваркой необходимо тщательно очистить материал от масла, оксидных слоев и влаги. Затем следует выбрать защитный газ, подходящий для данного материала, и поддерживать стабильную скорость потока (например, 15–25 л/мин), чтобы предотвратить турбулентность газового потока или недостаточное покрытие. Кроме того, путем соответствующей регулировки мощности лазера и скорости сварки необходимо обеспечить хорошую текучесть расплавленной ванны для облегчения выхода газа.
Растрескивание
Растрескивание — это образование трещин в сварном шве или зоне термического воздействия в процессе сварки или охлаждения. Оно значительно снижает прочность конструкции и склонно к распространению под нагрузкой или в условиях усталости. Чаще всего наблюдается при сварке алюминиевых сплавов и высокоуглеродистых сталей.
Растрескивание обычно вызывается следующими факторами:
Чрезмерное термическое напряжение: Неправильный выбор энергии сварки может вызвать локальный перегрев или концентрацию напряжений, что приводит к неравномерному усадке материала и увеличивает вероятность образования трещин. Волоконные лазеры непрерывного действия помогают контролировать процессы нагрева и охлаждения, предотвращая тем самым образование трещин.
Свойства материала: Высокоуглеродистая сталь и некоторые сплавы по своей природе чувствительны к термическому растрескиванию и склонны к образованию трещин при сварке.
Контроль образования трещин в первую очередь зависит от регулирования подводимой тепловой энергии и процесса охлаждения. Правильный предварительный нагрев материала или снижение скорости охлаждения могут минимизировать концентрацию напряжений. Ключевыми моментами являются корректировка параметров процесса для различных материалов, соответствующее соответствие мощности лазера скорости сварки, избегание чрезмерного подвода энергии и повышение стабильности сварного шва.
В реальных производственных условиях следование стандартизированным методам устранения неполадок лазерных сварочных аппаратов может снизить количество дефектов, таких как растрескивание, и повысить надежность сварки.
подрезать
Подрез — распространённый дефект лазерной сварки, характеризующийся образованием бороздки или локальным утонением по краю сварного шва. Этот дефект уменьшает эффективную площадь поперечного сечения, что приводит к концентрации напряжений в точках приложения нагрузки и ухудшает прочность и усталостную устойчивость сварной конструкции.
Подрез обычно связан с параметрами процесса и контролем формы:
Чрезмерно высокая скорость сварки: расплавленный металл не успевает растечься обратно, чтобы заполнить кромки, что приводит к образованию вмятин на кромках.
Высокая мощность или энергия воздействия: металл на кромках сварного шва чрезмерно расплавляется или разрушается, образуя «подрез».
Недостаточное заполнение и стабильность: несоответствие подачи проволоки или колебания в расплавленной ванне влияют на непрерывность профиля сварного шва.
Для уменьшения подреза необходимо поддерживать стабильность расплавленной ванны и обеспечивать ее достаточное заполнение. Соответствующее снижение скорости сварки дает время для оплавления металла, а правильная настройка параметров процесса помогает предотвратить прогорание кромки. Кроме того, своевременная подача проволоки при необходимости и поддержание стабильности улучшают переход сварного шва, что приводит к более плавной и непрерывной кромке.
Отсутствие слияния
Непроплавление — это ситуация при лазерной сварке, когда между сварочным металлом и основным материалом не образуется эффективная металлургическая связь, или когда несколько сварочных проходов не полностью сплавляются. Хотя внешний вид поверхности может быть нормальным, на самом деле внутри сварного шва остаются несплавленные участки. Это ослабляет общую прочность соединения, делая его склонным к расслоению или даже разрушению под нагрузкой, вибрацией или усталостными нагрузками.
При слишком низкой мощности лазера материал не может быть полностью расплавлен; аналогично, смещение фокуса препятствует концентрации энергии в эффективной зоне плавления, затрудняя правильное расширение расплавленной ванны. Кроме того, чрезмерная скорость сварки сокращает время термического воздействия, препятствуя адекватному смачиванию расплавленной ванны и ее сцеплению с основным металлом. Более того, зазоры при сборке или неровности поверхности заготовки могут еще больше снизить эффективность плавления, приводя к локальному плохому сцеплению.
В процессе отладки многие пользователи ошибочно связывают отсутствие термоядерного синтеза с недостаточной мощностью, но проблема часто кроется в отклонении положения фокуса.
Регулировка положения фокуса может увеличить эффективную глубину проплавления. Одновременно увеличение мощности лазера и снижение скорости сварки позволяют расплавленной ванне достаточно времени для завершения процессов растекания и смачивания. В случаях с плохими условиями сборки необходима более точная центровка или введение соответствующей подачи проволоки для обеспечения более непрерывного сварочного шва и минимизации образования несплавленных участков.
брызгать
Разбрызгивание металла — это явление, наблюдаемое при лазерной сварке, когда расплавленный металл с высокой скоростью выбрасывается из зоны сварки, образуя мелкие металлические частицы на поверхности заготовки или вокруг нее. Хотя это не обязательно напрямую влияет на внутреннюю прочность сварного шва, это ухудшает качество поверхности и увеличивает затраты на очистку и последующую обработку.
Образование брызг обычно связано со стабильностью ванны и контролем энергии:
Чрезмерное потребление мощности или энергии: резкое локальное повышение температуры вызывает интенсивное испарение металла, что повышает вероятность образования струйных брызг.
Нестабильность расплавленной ванны (колебания в зоне сварного шва): Усиленные колебания расплавленной ванны во время сварки могут привести к вытеснению металла из зоны сварки с образованием частиц.
Нарушение потока защитного газа: Неравномерный или неправильно направленный поток газа может нарушить стабильность расплавленной ванны, усилить турбулентность на поверхности и усугубить разбрызгивание.
Уменьшение разбрызгивания металла в первую очередь связано с поддержанием стабильной и контролируемой зоны расплава. Соответствующее снижение плотности энергии предотвращает чрезмерное кипение расплава и минимизирует выброс металла. Одновременно оптимизация параметров сварки помогает стабилизировать «сквозное отверстие». Что касается газовой защиты, обеспечение равномерного потока газа по всей зоне сварки снижает воздействие внешних возмущений на расплав и улучшает качество поверхности сварного шва.
Путем соответствующей корректировки процесса для устранения неполадок лазерного сварочного аппарата можно эффективно контролировать дефекты волоконно-лазерной сварки, тем самым улучшая качество внешнего вида готового изделия.
Таблица сравнения дефектов лазерной сварки
При лазерной сварке волоконным лазером различные типы сварочных дефектов часто соответствуют различным механизмам образования и чувствительным к процессу точкам. Сравнивая их местоположение, причины и влияние на качество сварки, можно быстро определить источник проблемы, тем самым повысив эффективность устранения неполадок при лазерной сварке.
| Тип дефекта | Локация | Главная причина | Влияние на качество сварки | Чувствительные материалы | Чувствительность процесса |
|---|---|---|---|---|---|
| Пористость | Вокруг поверхности сварного шва | Газ, запертый в расплавленном бассейне | Снижает прочность, герметичность и срок службы при усталостных нагрузках. | Нержавеющая сталь, алюминиевые сплавы | Защитный газ и состояние поверхности |
| Растрескивание | Металл сварного шва / зона термического воздействия | Термическое напряжение при охлаждении | Риск разрушения конструкции, распространение трещин | Высокоуглеродистая сталь, алюминиевые сплавы | Скорость охлаждения и состав материала |
| подрезать | Край сварного шва (кромка сварного шва) | Избыточная энергия или недостаточное заполнение кромок | Утончение сечения, концентрация напряжений на краях | Тонкие листы, высокоскоростная сварка | Согласование скорости и мощности сварки |
| Отсутствие слияния | Граница раздела сварного шва и основного металла | Недостаточный приток или проникновение энергии | Плохое сцепление, сниженная несущая способность | Толстые пластины, многопроходная сварка | Мощность, положение фокуса и скорость |
| брызгать | Вокруг поверхности сварного шва | Нестабильная расплавленная ванна или колебания в форме замочной скважины | Загрязнение поверхностей, более высокие затраты на уборку | Различные металлы | Внутренние поры сварного шва/поверхности |
Как выявить каждый дефект лазерной сварки
В процессе сварки различные дефекты лазерной сварки могут выглядеть похожими, но их причины и способы устранения совершенно различны. Если дефект будет выявлен неправильно, последующие попытки устранения неполадок лазерной сварки могут привести к некорректным настройкам, что вызовет повторение или даже усугубление проблем. Поэтому крайне важно точно определить тип дефекта.
Пористость: проявляется в виде точечных или сотообразной пустот внутри сварного шва, которые обычно трудно обнаружить непосредственно на поверхности и для подтверждения требуют разрезания или неразрушающего контроля. В основном она вызвана тем, что газы из расплавленной ванны не выходят вовремя, и часто связана с нестабильным защитным газом или загрязнением поверхности материала. Это типичный внутренний дефект лазерной сварки.
Растрескивание: Обычно проявляется в виде линейных трещин в сварном шве или зоне термического воздействия и может распространяться вдоль направления напряжения. Иногда сопровождается незначительным изменением цвета или микроструктурной слоистостью. Этот дефект часто связан с неравномерным снятием термических напряжений или склонностью материала к термическому растрескиванию и чаще встречается в высокоуглеродистой стали и алюминиевых сплавах.
Подрез: Проявляется в виде сплошных вмятин или локального «утонения» по краям сварного шва, с видимыми невооруженным глазом аномалиями в зоне сварного шва. Характеризуется неполным формированием сварного шва, обычно вызванным чрезмерным подводом тепла или чрезмерной скоростью сварки, что препятствует своевременному заполнению кромочного металла.
Неполное слияние: Хотя поверхность может выглядеть нормально, внутри имеются участки, где сварочный металл не полностью слился с основным металлом; для подтверждения этого обычно требуется осмотр поперечного сечения. Этот дефект часто возникает в условиях недостаточной энергии, смещения фокуса или при сварке толстых пластин и считается дефектом лазерной сварки с высоким структурным риском.
Разбрызгивание металла: Характеризуется прилипанием мелких металлических частиц к области вокруг сварного шва. Это видимый снаружи дефект, который обычно можно обнаружить без контроля. Его образование связано с нестабильностью расплавленной ванны или локальными колебаниями энергии, которые могут быть вызваны неправильной настройкой параметров.
Сравнивая описанные выше характеристики, можно быстрее различить различные типы дефектов лазерной сварки. Это помогает избежать ошибочной диагностики при устранении неполадок, тем самым повышая эффективность корректировки процесса и улучшая стабильность сварки.
Как устранить неполадки в лазерном сварочном аппарате
В реальных производственных условиях дефекты лазерной сварки редко вызваны одним фактором; скорее, они являются результатом совокупного воздействия состояния оборудования, параметров процесса и свойств материала. Поэтому при поиске и устранении неисправностей лазерного сварочного аппарата необходимо проводить систематическое, поэтапное исследование.
Проверьте параметры лазера.
Мощность лазера, скорость сварки и положение фокуса напрямую определяют профиль подводимой энергии и являются основными факторами, влияющими на качество сварки. Недостаточная мощность может привести к неполному проплавлению, в то время как избыточная мощность может вызвать разбрызгивание или подрез. Эти параметры необходимо корректировать в соответствии с толщиной материала и требованиями процесса.
Наблюдайте за поведением расплавленной лужи.
Стабильность расплавленной ванны имеет решающее значение для предотвращения большинства дефектов лазерной сварки. Если расплавленная ванна значительно колеблется или «сквозное отверстие» нестабильно, это обычно указывает на неравномерное распределение энергии или неправильную настройку параметров, требующую одновременной регулировки мощности и скорости.
Проверьте материал и состояние поверхности.
Наличие масла, оксидных слоев или влаги на поверхности материала напрямую влияет на стабильность расплавленной ванны и увеличивает риск образования пористости или неполного сплавления. Кроме того, различные материалы по-разному реагируют на тепловое воздействие, поэтому необходимо принимать соответствующие меры для смягчения этих эффектов.
Оцените систему защитного газа.
Тип, расход и стабильность покрытия защитного газа влияют на эффективность изоляции расплавленной ванны от окружающего воздуха. Нестабильный поток газа или недостаточное покрытие могут легко привести к таким проблемам, как пористость и разбрызгивание. Поэтому необходимо улучшить качество защитного газа, используя газ высокой чистоты и поддерживая непрерывный и равномерный поток.
If welding defects persist after parameter and gas adjustments, inspect the welding head, optical components, cooling system, and wire feeder. See our guide to fiber laser welder maintenance for routine inspection and maintenance procedures.
Проверка рабочего состояния оборудования
The stability of laser output, the cleanliness of the optical path, and the operational condition of the wire feeding system all affect the final weld quality. When волоконно-лазерное сварочное оборудование malfunctions or exhibits significant fluctuations, intermittent shutdowns and other issues may occur even with properly set parameters.
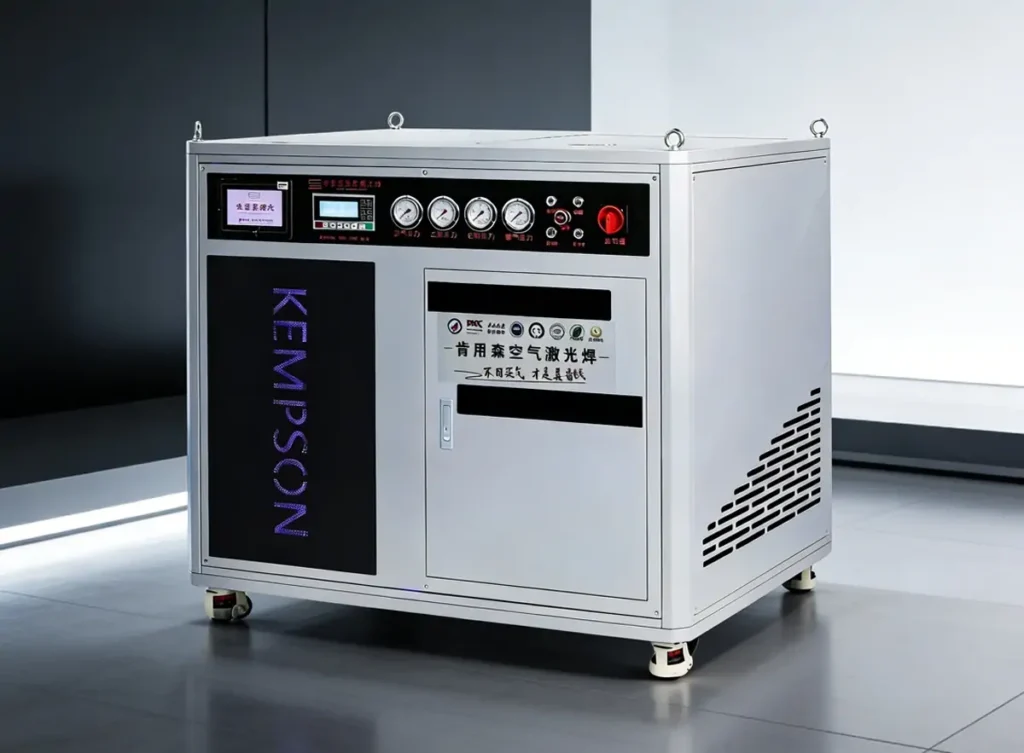
Поэтому необходимо выбирать высокопроизводительные ручные или автоматизированные лазерные сварочные аппараты и проводить регулярные проверки и техническое обслуживание лазерного оборудования для повышения стабильности процесса. Если вы хотите узнать больше о том, как проверять и обслуживать лазерный сварочный аппарат, ознакомьтесь с этой статьей: Техническое обслуживание волоконно-лазерного сварочного аппарата: максимальное увеличение срока службы вашего оборудования.
When unstable output, focus deviation, or inconsistent weld formation persists, inspect the welding head and its consumable components. Read our guide to laser welding head problems and troubleshooting for common faults and inspection methods.
Реальный практический пример
A client specializing in stainless steel manufacturing encountered severe porosity during welding. After introducing Kempson’s Аппарат лазерной сварки с воздушным охлаждением мощностью 2000 Вт, the client optimized shielding gas flow and welding parameters. The machine’s built-in gas generation system formed part of the solution, and the reported results showed an over 80% reduction in porosity.
Заключение
Correcting laser welding defects requires a clear understanding of process parameters, material conditions, shielding gas, and equipment status. Regular inspection and suitable equipment configuration are essential for stable welding performance.
If you are evaluating equipment for your production line, explore our fiber laser welding machine solutions or contact the KEMPSON team with your material type, thickness, joint design, and production requirements.
FAQ
How do I know if my laser welding parameters are correct?
Это можно определить, наблюдая за стабильностью расплавленной ванны и формой сварочного шва. Если сварочный шов непрерывный и не содержит явных брызг или подрезов, это обычно указывает на то, что параметры хорошо подобраны. Если дефекты лазерной сварки возникают часто, необходимо будет скорректировать мощность, скорость и положение фокуса.
What is the fastest way to troubleshoot laser welder issues?
Устранение неполадок следует проводить в порядке параметров, материалов, газа и оборудования. Большинство проблем с лазерной сваркой возникают из-за несоответствия мощности или скорости, а затем из-за загрязнения материала или состояния оборудования.
Why do laser welding defects occur even with new machines?
Even with new equipment, laser welding defects can still occur if parameter settings are unreasonable, the material surface is not clean, or the shielding gas is unstable. Equipment performance is the foundation, but process optimization is the key. For equipment selection, compare our ручные лазерные сварочные аппараты based on material thickness, joint design, welding speed, and production requirements.
How can porosity in laser welding be effectively reduced?
The key is to control the conditions of the gas and the material. Improving the purity and stability of the shielding gas, while ensuring proper pre-weld cleaning, can enhance the effectiveness of porosity reduction.
Which materials are more prone to laser welding cracks?
Алюминиевые сплавы и высокоуглеродистая сталь более подвержены растрескиванию, что связано со свойствами теплового расширения материалов и напряжениями, возникающими при охлаждении и усадке.
Can automation reduce fiber laser welding defects?
Да. Автоматизированные лазерные сварочные аппараты могут повысить стабильность и повторяемость параметров, тем самым снижая количество дефектов при лазерной сварке волоконным лазером, что особенно заметно в массовом производстве.
Does the type of shielding gas affect laser welding quality?
Да. Для разных материалов требуются разные типы газов (например, аргон, азот и т. д.), и выбор газа и скорости потока напрямую влияет на стабильность расплавленной ванны.







