Содержание
Введение
Благодаря высокой точности, эффективности и малой зоне термического воздействия лазерная сварка широко используется в таких областях, как обработка нержавеющей стали, автомобилестроение, обработка листового металла и производство промышленного оборудования. С распространением ручных лазерных сварочных аппаратов все больше пользователей начинают задаваться распространенным вопросом: нужен ли газ для лазерной сварки?
Ответ — да. В большинстве случаев лазерная сварка требует использования защитного газа для обеспечения качества сварки. Защитный газ предотвращает окисление сварного шва, повышает стабильность сварки, уменьшает разбрызгивание и улучшает качество поверхности сварного шва. Различные материалы и сварочные процессы предъявляют разные требования к типам газа и расходу. В этой статье мы подробно проанализируем, почему лазерная сварка требует защитного газа, рассмотрим распространенные типы защитных газов, их преимущества и недостатки, а также как выбрать правильное газовое решение в зависимости от различных материалов и сценариев применения, чтобы помочь вам повысить эффективность и качество лазерной сварки.
Зачем лазерным сварочным аппаратам нужен газ?
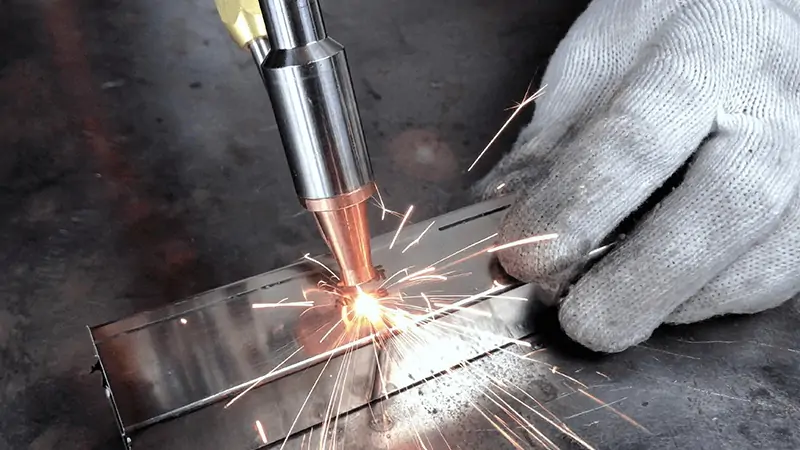
В процессе лазерной сварки металл быстро плавится при высоких температурах. Без защиты защитным газом сварной шов подвержен окислению, пористости, увеличению разбрызгивания и нестабильному формированию. Лазерный сварочный газ — это не просто вспомогательное средство; это ключевой фактор, влияющий на качество сварки, внешний вид сварного шва и стабильность оборудования. Особенно при сварке нержавеющей стали, алюминия и оцинкованной стали правильный выбор защитного газа для лазерной сварки может значительно улучшить эффект сварки.
- Предотвращение окисления и защита сварочной ванны: Во время лазерной сварки расплавленная ванна подвергается воздействию воздуха и легко окисляется, что приводит к почернению, изменению цвета или даже потере прочности сварного шва. Использование правильного газа для лазерной сварки позволяет изолировать кислород, стабилизировать расплавленную ванну и улучшить качество поверхности сварного шва. При сварке нержавеющей стали выбор оптимального газа для лазерной сварки нержавеющей стали особенно важен.
- Улучшение стабильности и глубины проплавления сварного шва: защитный газ стабилизирует состояние расплавленной ванны, обеспечивая более равномерное проплавление и уменьшая такие проблемы, как пористость, разрушение и разрывы сварного шва.
- Снижение разбрызгивания и необходимость последующей обработки: при отсутствии газовой защиты значительно увеличивается разбрызгивание при сварке, кромки сварных швов становятся шероховатыми, а последующие затраты на очистку высоки.
Разные газы подходят для разных материалов.
- Аргон: обеспечивает стабильную защиту, подходит для нержавеющей стали и алюминия.
- Азот: Более низкая стоимость, подходит для некоторых видов нержавеющей и углеродистой стали.
- Гелий: обеспечивает более высокую проникающую способность, но и стоит дороже.
При выборе газа для лазерной сварки необходимо принимать взвешенное решение, учитывающее материал, толщину свариваемого слоя и требования к сварке.
Для разных газов требуются разные материалы, и их стоимость варьируется. Подробнее см.: Аргон против азота для лазерной сварки: какой газ следует использовать?
Ручные лазерные сварочные аппараты также требуют использования защитного газа: они полагаются на защитный газ для защиты расплавленной ванны, уменьшения окисления и улучшения качества сварного шва. Преимущества особенно очевидны при непрерывной сварке и обработке металлов с высокой отражательной способностью.
Виды защитных газов для лазерной сварки
При лазерной сварке различные защитные газы напрямую влияют на качество сварного шва, глубину проплавления, контроль разбрызгивания и стоимость сварки. К наиболее распространенным защитным газам относятся следующие типы.
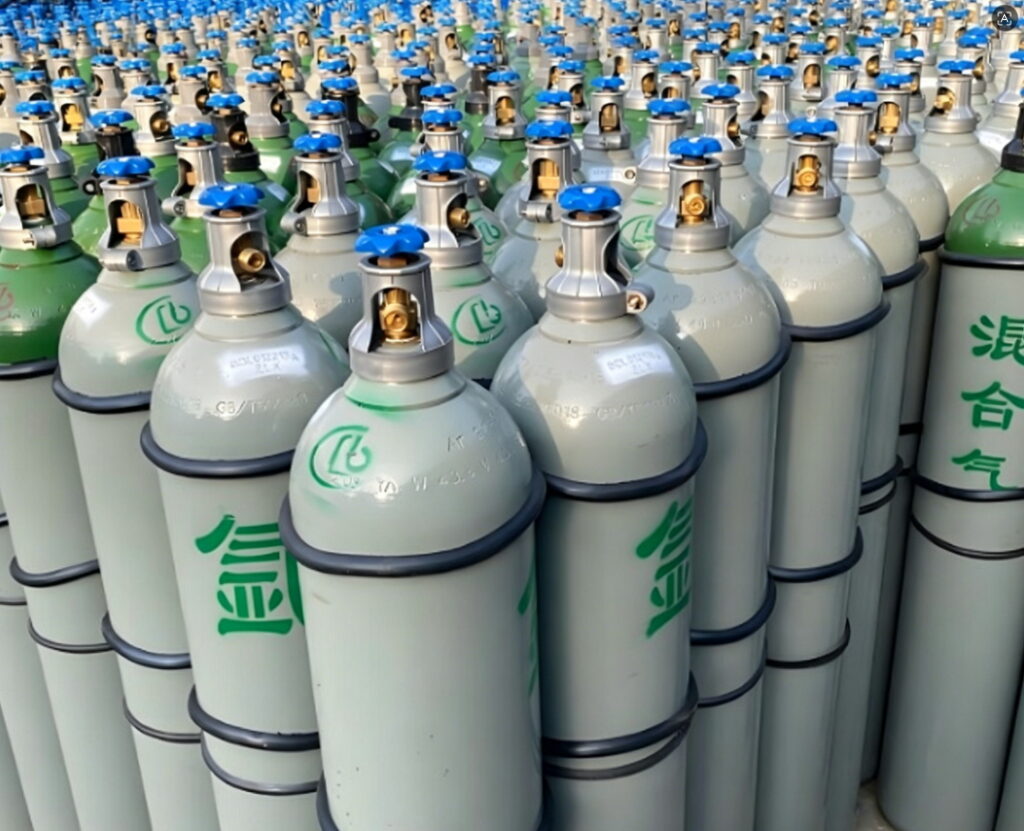
аргон
Аргон — один из наиболее широко используемых газов для лазерной сварки. Он обладает стабильными химическими свойствами и хорошим защитным эффектом, что позволяет снизить окисление и пористость сварного шва. Часто используется для высококачественной сварки и является предпочтительным выбором для пользователей, ищущих оптимальный газ для лазерной сварки нержавеющей стали.
Преимущества:
- Стабильное формирование сварного шва
- Хороший эффект контроля окисления
- Подходит для сварки с высокими требованиями, например, нержавеющей стали и алюминия.
Минусы:
- Стоимость выше, чем у азота.
- Проплавление относительно неглубокое для некоторых видов сварки толстых пластин.
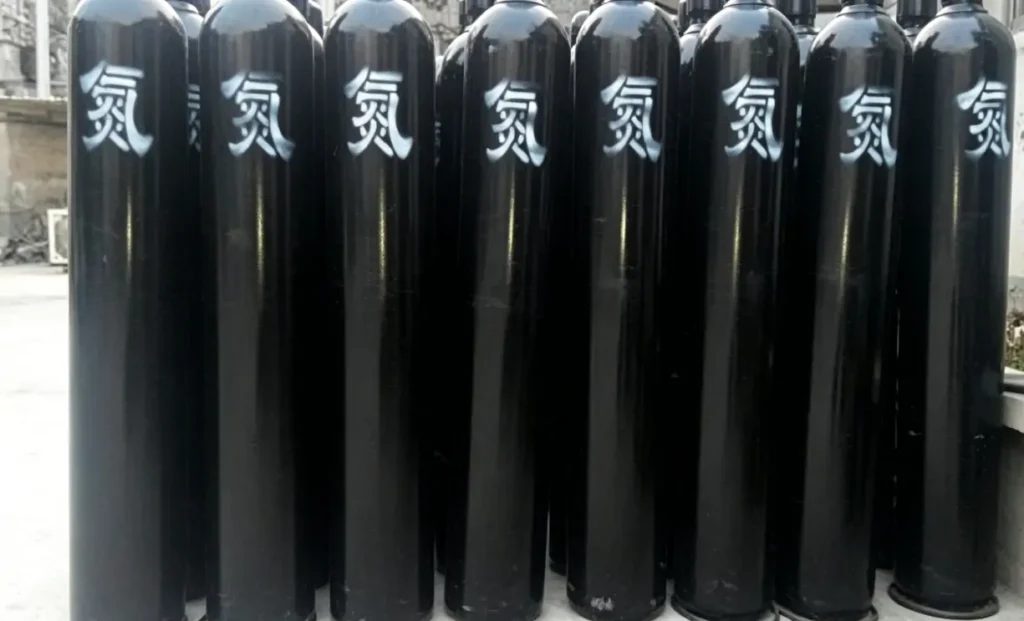
Азот
Азот имеет более низкую стоимость и широко используется при сварке некоторых видов нержавеющей и углеродистой стали. По сравнению с аргоном, азот может повысить эффективность сварки определенных материалов. На практике многие пользователи сравнивают лазерную сварку аргоном и азотом, чтобы найти баланс между качеством сварки и стоимостью.
Преимущества:
- Снижение затрат на использование
- Более высокая скорость сварки
- Подходит для обработки некоторых видов нержавеющей и углеродистой стали.
Минусы:
- В некоторых материалах может наблюдаться пористость.
- Не подходит для некоторых видов сварки алюминия.
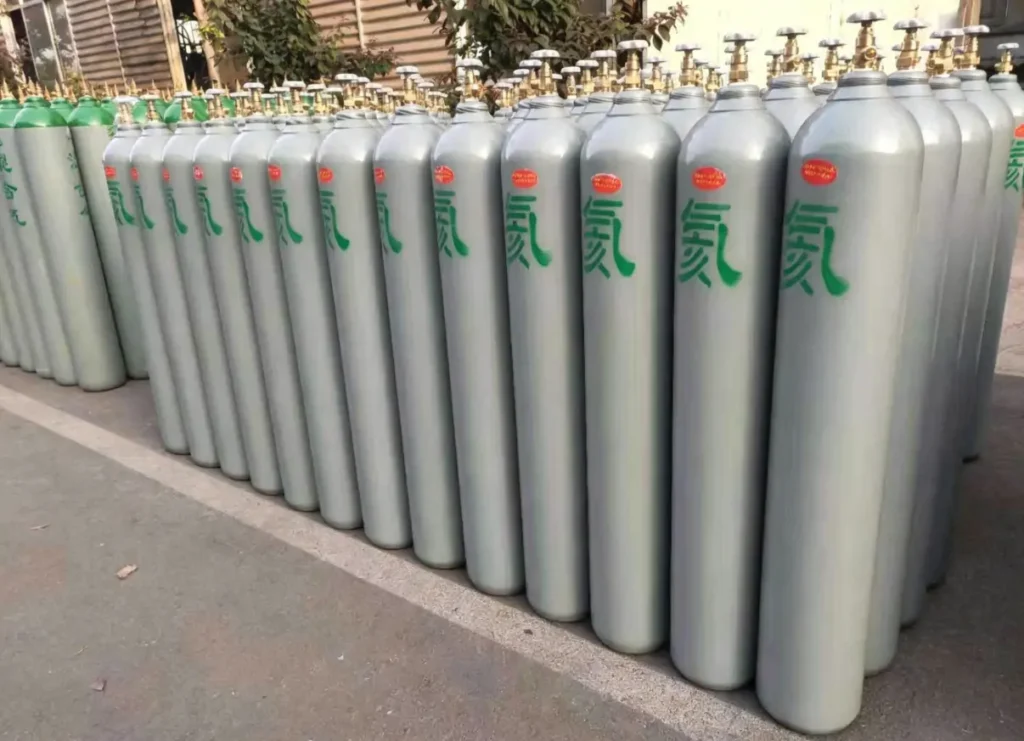
гелий
Гелий обладает высокой теплопроводностью, что может повысить эффективность передачи энергии лазера. Он подходит для сварки материалов с высоким коэффициентом отражения и глубокой сварки. Обычно используется для высокотехнологичной промышленной сварки или обработки специальных материалов.
Преимущества:
- Более сильное проникновение
- Более равномерные сварные швы
- Подходит для лазерной сварки высокой мощности.
Минусы:
- Высокая стоимость газа
- Плата за использование значительно выше, чем за аргон и азот.
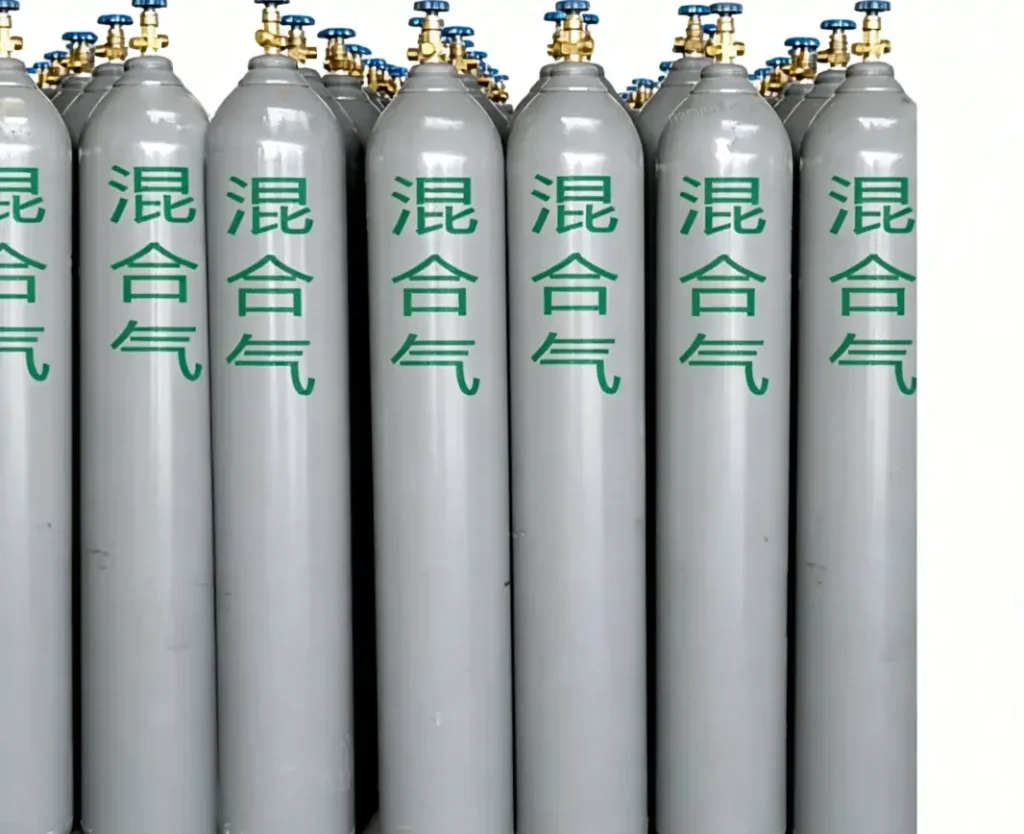
Смешанный газ
В некоторых отраслях промышленности для достижения баланса между качеством сварки, глубиной проплавления и стоимостью используются смеси газов, такие как аргон + гелий или аргон + азот.
Преимущества:
- Балансирует сварочные характеристики
- Повышает адаптивность процесса.
- Параметры можно оптимизировать для различных материалов.
Минусы:
- Высокие требования к соотношению смешивания газов.
- Отладка процессов — более сложная задача.
При выборе газа для лазерной сварки необходима всесторонняя оценка, учитывающая тип материала, толщину свариваемого шва и производственные потребности.
Риски лазерной сварки без защитного газа
Хотя при некоторых условиях работы лазерная сварка возможна и без защитного газа, его отсутствие обычно приводит к следующим проблемам.
- Окисление сварного шва: Расплавленный металл напрямую контактирует с воздухом и легко окисляется при высоких температурах, вызывая почернение и изменение цвета сварного шва, что ухудшает качество поверхности. Это особенно заметно для нержавеющей стали и алюминия.
- Увеличение разбрызгивания: При отсутствии стабильной защиты от лазерного сварочного газа расплавленная ванна значительно колеблется, и в процессе сварки увеличивается вероятность образования брызг, что влияет на внешний вид и увеличивает затраты на последующую очистку и шлифовку.
- Пористость и трещины: Когда кислород и примеси из воздуха попадают в расплавленную ванну, они легко образуют поры, включения и даже микротрещины, снижая прочность сварного шва и герметичность.
- Нестабильное качество сварного шва: формирование сварного шва неравномерно, что приводит к таким проблемам, как нестабильное проплавление и прерывистость сварных швов.
Сравнение сварки
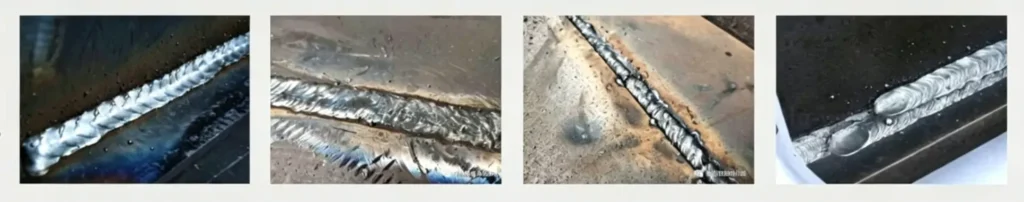
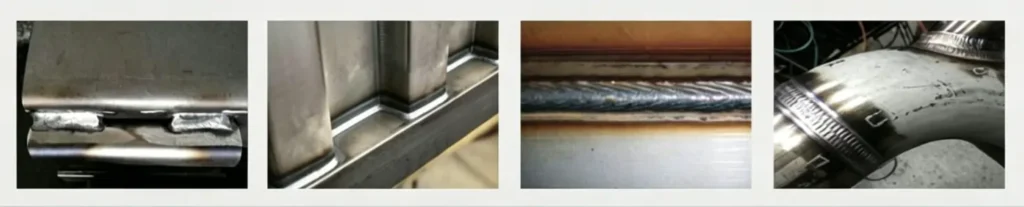
Как правильно выбрать защитный газ для лазерной сварки
Выбор подходящего защитного газа для лазерной сварки требует тщательного учета типа основного материала, толщины сварного шва, требований к качеству сварки и стоимости. Для разных материалов предъявляются разные требования к стабильности газа, защите от окисления и проплавлению.
| Базовый материал | Рекомендуемый газ | Характеристики: | Рекомендации по применению |
| Нержавеющая сталь | Аргон / Азот | Аргон обеспечивает стабильную защиту; азот дешевле. | Аргон предпочтительнее использовать при высоких требованиях к цвету сварного шва и качеству поверхности; это наиболее распространенный газ для лазерной сварки нержавеющей стали. |
| Углеродистая сталь | Азот/Аргон | Эффективность сварки азотом высока; стабильность сварки аргоном лучше. | Азот обычно используется в массовом производстве для снижения затрат. |
| алюминий | аргон | Высокая антиоксидантная способность, более стабильный сварной шов | Алюминий чувствителен к окислению; использование азота, как правило, не рекомендуется. |
| Оцинкованная сталь | аргон | Уменьшает пригорание цинкового слоя и разбрызгивание. | Способствует улучшению формирования сварного шва и качества поверхности. |
| Тонкий листовой металл | Азот | Высокая скорость сварки, низкая стоимость | Подходит для высокоскоростной сварки тонких пластин. |
| Толстые металлические пластины | Гелий / Смесь газов | Более высокая проникающая способность | Подходит для высоковольтной сварки с глубоким проплавлением. |
Технология самогенерирующегося защитного газа
Для лазерной сварки обычно требуется внешний источник аргона или азота, что означает необходимость постоянной закупки газовых баллонов и увеличение затрат на транспортировку, хранение и управление поставками газа. В связи с модернизацией технологических процессов появились новые типы оборудования. Компания Kempson выпустила пневматические лазерные сварочные аппараты мощностью 1500 Вт/2000 Вт/3000 Вт и 4000 Вт, оснащенные системой генерации инертного газа высокой чистоты, которая позволяет получать защитный газ непосредственно из воздуха, снижая зависимость от внешних источников газа.
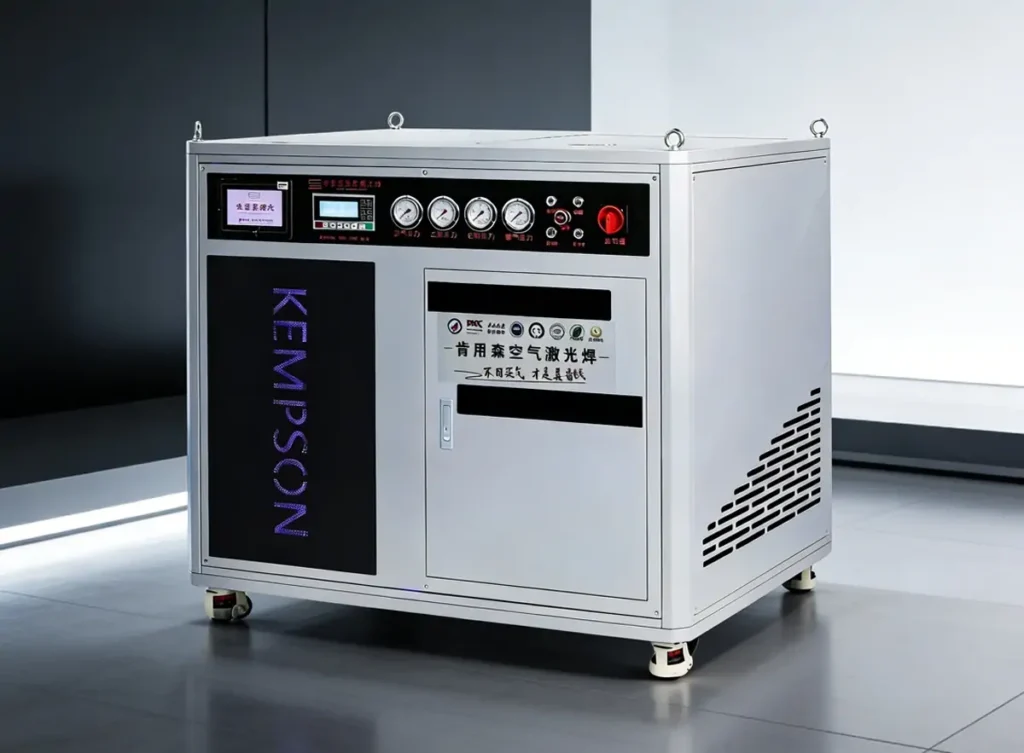
Аппарат для воздушно-лазерной сварки мощностью 1500 Вт/2000 Вт/3000 Вт
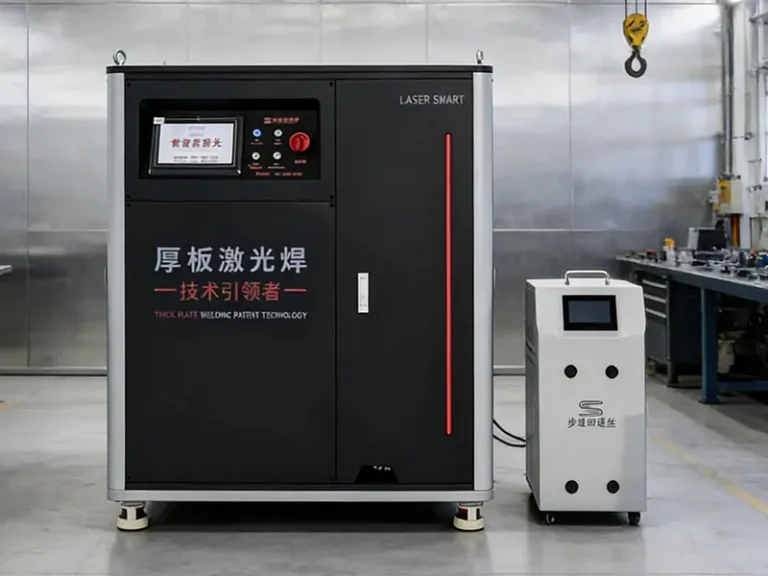
Аппарат для воздушной лазерной сварки мощностью 4000 Вт
Данная конструкция позволяет снизить долгосрочные затраты на газ и упростить наружные строительные работы и мобильную сварку. Она подходит для таких задач, как обработка дверей и окон, производство листового металла, изготовление легких стальных конструкций и техническое обслуживание на месте. Для предприятий, обеспокоенных затратами на газ для лазерных сварочных аппаратов и стабильностью поставок газа, решения по самостоятельному производству защитного газа становятся новым направлением применения.
Подробную информацию о работе газогенератора, используемого в лазерных сварочных аппаратах, см. в статье: «Как работает система генерации газа для лазерной сварки?»
Заключение
При лазерной сварке наличие вспомогательного газа напрямую влияет на качество сварного шва, стабильность сварки и эффективность производства. Выбор подходящего защитного газа для лазерной сварки различных материалов позволяет эффективно снизить окисление, уменьшить разбрызгивание и улучшить формирование сварного шва.
Если вы ищете решение для лазерной сварки, соответствующее вашим производственным потребностям, компания Kempson может предоставить профессиональное оборудование для лазерной сварки и техническую поддержку, включая ручные лазерные сварочные аппараты, системы лазерной сварки с автономным защитным газом и индивидуальные сварочные решения. Обращайтесь к нам за дополнительной информацией о продукции и рекомендациями по применению.

FAQ
Нужен ли газ лазерным сварщикам?
Да. В большинстве случаев лазерной сварки требуется защитный газ для защиты сварочной ванны, уменьшения окисления и улучшения качества сварного шва.
Можно ли выполнить лазерную сварку без газа?
Некоторые материалы можно сваривать без газа в течение коротких периодов времени, но при этом обычно снижаются качество сварного шва, его стабильность и прочность.
Какой газ используется при лазерной сварке?
К распространенным газам относятся аргон, азот и гелий. Выбор зависит от типа материала и требований к сварке.
Какой газ лучше всего подходит для лазерной сварки нержавеющей стали?
Аргон широко используется для высококачественной сварки нержавеющей стали, в то время как азот часто выбирают из-за более быстрой и экономичной обработки.
Для работы ручного лазерного сварочного аппарата нужен газ?
Да. В большинстве ручных лазерных сварочных аппаратов используется защитный газ для уменьшения окисления и повышения стабильности сварного шва.
Что произойдет, если защитный газ не будет использован?
Без защитного газа в сварных швах могут возникать окисление, пористость, чрезмерное разбрызгивание металла и нестабильное проплавление.
Лазерная сварка аргоном или азотом: что лучше?
Аргон обеспечивает лучшую защиту сварного шва и улучшает его внешний вид, в то время как азот более экономичен и подходит для некоторых видов сварки нержавеющей и углеродистой стали.
Насколько важно давление защитного газа в сварочном аппарате для лазерной сварки?
Надлежащее давление газа помогает стабилизировать сварочную ванну и уменьшить количество дефектов. Избыточное или недостаточное давление может повлиять на качество сварного шва и чистоту поверхности.