Содержание
Введение
При выборе станка для лазерной резки металлических труб часто возникает вопрос, какой из них лучше использовать: волоконный лазер или CO2-лазер. Обе технологии позволяют резать металлические трубы, но их характеристики различаются по совместимости с материалами, скорости резки, энергопотреблению и техническому обслуживанию. По нашему опыту, волоконный лазер стал предпочтительным выбором для многих задач по резке металлических труб, особенно при обработке нержавеющей стали, углеродистой стали и светоотражающих металлов, таких как алюминий. Однако CO2-лазеры по-прежнему находят применение в некоторых операциях по резке металла.
В этой статье мы сравниваем технологии лазерной резки с использованием волоконного и CO2-лазера, рассматривая принципы их работы, производительность резки, эксплуатационные расходы и практические аспекты, чтобы помочь вам выбрать оптимальное решение для ваших производственных нужд.

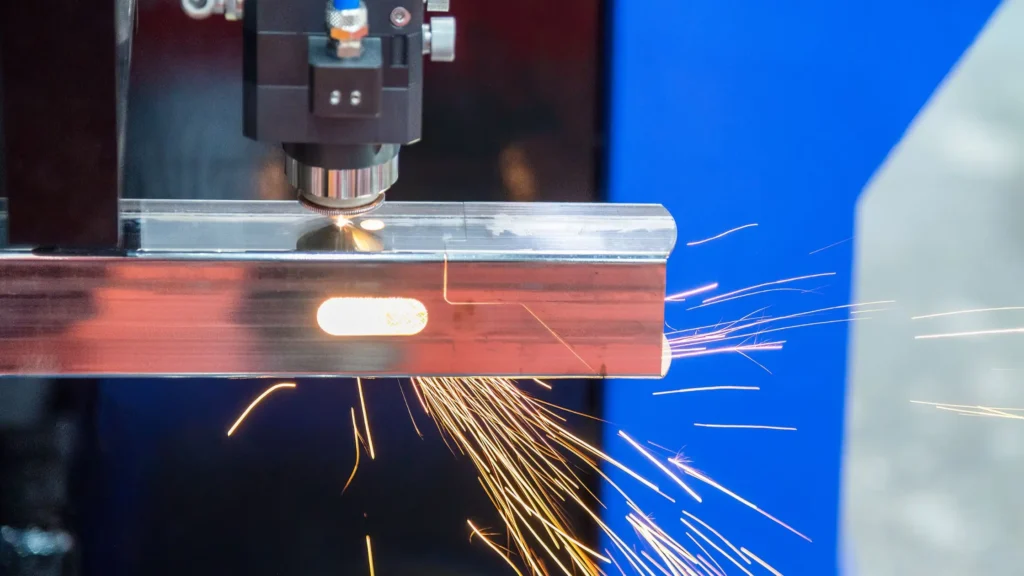
В чём разница между волоконной и CO2-лазерной резкой?
Волоконные и CO2-лазеры различаются источником лазерного излучения, длиной волны и способом доставки луча. Волоконные лазеры работают на длине волны приблизительно 1.06–1.08 мкм, тогда как CO2-лазеры — на 10.6 мкм. Это влияет на поглощение металла и эффективность резки. Оба типа лазеров могут резать трубы из углеродистой и нержавеющей стали, но волоконные лазеры более эффективно справляются с отражающими металлами и требуют меньшего оптического обслуживания.

Как работает резка волоконным лазером?
Волоконный лазер использует оптические волокна, легированные редкоземельными элементами, обычно иттербием, для генерации лазерного луча. Работая на длине волны приблизительно 1.06–1.08 мкм, луч проходит по гибкому волоконно-оптическому кабелю непосредственно к режущей головке без внешнего оптического пути на основе зеркал.
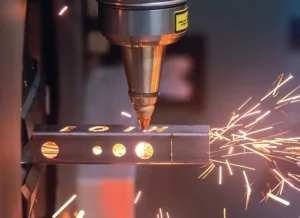
Волоконные лазеры подходят для резки углеродистой стали, нержавеющей стали, алюминия, меди и латуни. В труборезных станках система ЧПУ координирует перемещение режущей головки и вращение патрона для обработки отверстий, пазов и сложных профилей труб.
Как работает лазерная резка CO2?
CO2-лазер генерирует свой луч с помощью электрически возбужденной газовой смеси, содержащей диоксид углерода, азот и гелий. Луч работает на длине волны приблизительно 10.6 мкм и проходит через ряд зеркал к режущей головке.
CO2-лазеры могут резать трубы из углеродистой и нержавеющей стали, но обработка алюминия, меди и латуни представляет собой более сложную задачу из-за их меньшего поглощения на этой длине волны. Оптическая система также требует регулярной проверки зеркал, очистки и юстировки луча.
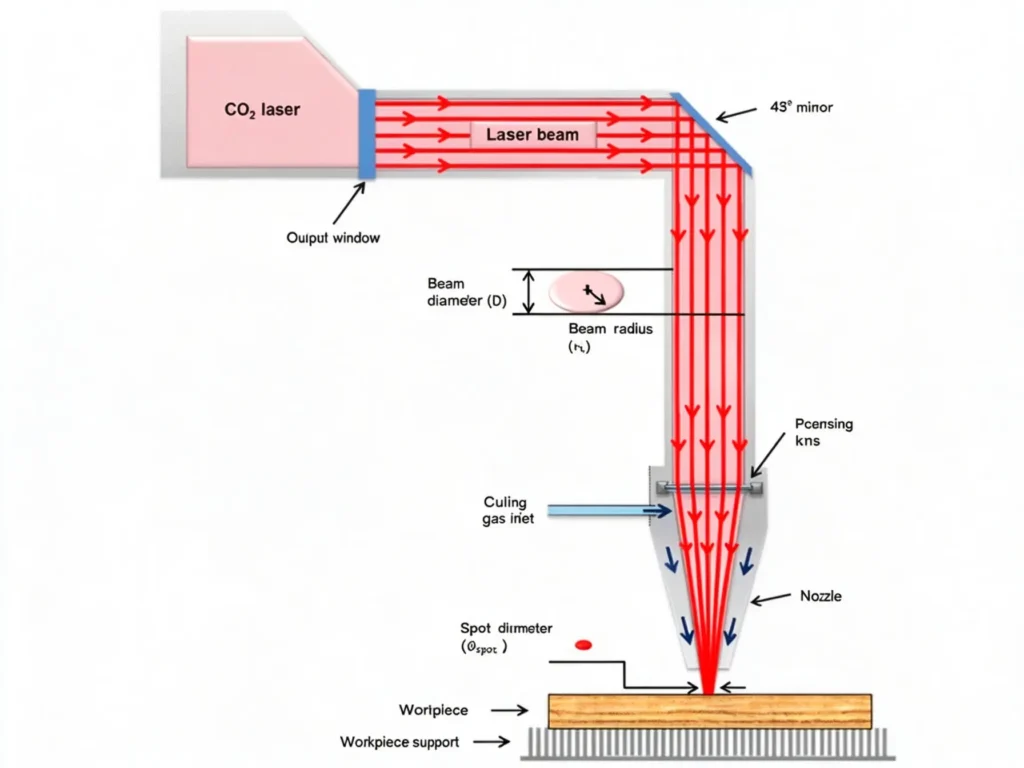
Волоконный лазер против CO2-лазера: основные технические различия
| Сравнение | волоконный лазер | Лазерная CO2 |
|---|---|---|
| Лазерный источник | Твердотельное волокно | Газовая смесь |
| Длина волны | Приблизительно 1.06–1.08 мкм | прибл. 10.6 мкм |
| Передача луча | Оптоволокно | Оптический путь на основе зеркал |
| поглощение металлов | Более высокие значения для большинства распространенных металлов. | Более низкие показатели для многих металлов |
| Отражающие металлы | Лучше подходит | Более сложной |
| Энергоэффективность | Обычно выше | Обычно ниже |
| Оптическое обслуживание | Не требуется внешняя юстировка зеркал траектории луча. | Требуется обслуживание зеркал и оптического тракта. |
| Применение металлических труб | Широко используемый | Подходит для некоторых видов металлообработки. |
Примечание: Энергоэффективность относится к эффективности преобразования электрического сигнала в оптический. Фактические характеристики зависят от конструкции лазерного источника, номинальной мощности и условий эксплуатации.
Волоконно-оптическая и CO2-лазерная резка металлических труб: 6 отличий
1. Совместимость материалов
Волоконные и CO2-лазеры различаются по эффективности поглощения лазерной энергии металлами. Волоконные лазеры хорошо работают с трубами из углеродистой стали, нержавеющей стали, алюминия, меди и латуни. CO2-лазеры подходят для углеродистой и нержавеющей стали, но испытывают большие трудности при работе с высокоотражающими металлами, такими как медь и латунь.
| Тип лазера | Углеродистая сталь | Нержавеющая сталь | алюминий | Медь | Латунь |
|---|---|---|---|---|---|
| волоконный лазер | Прекрасно | Прекрасно | Хорошо подходит | Хорошо подходит для обеспечения надлежащей защиты. | Хорошо подходит для обеспечения надлежащей защиты. |
| Лазерная CO2 | Подходящий | Подходящий | Более сложной | Чрезвычайно сложная задача | Чрезвычайно сложная задача |
Фактические результаты резки зависят от мощности лазера, толщины стенки трубы, защиты режущей головки и параметров процесса.
2. Скорость резки и эффективность обработки
Время цикла резки труб = Загрузка + Позиционирование + Резка + Вращение + Разгрузка
Волоконные лазеры, как правило, режут тонко- и среднестенные металлические трубы быстрее, чем CO2-лазеры при сопоставимых условиях обработки. Более высокое поглощение металла снижает энергию, необходимую для резки. Фактическая скорость резки зависит от материала, толщины стенки, диаметра трубы, мощности лазера и геометрии резки.
При обработке труб общее время цикла также включает загрузку, позиционирование, вращение патрона, резку и выгрузку. Схемы отверстий, профили углов и многократная пробивка могут значительно увеличить время обработки сверх линейной скорости лазерной резки.
3. Качество и точность резки
Оба типа лазеров позволяют получать чистые разрезы металлических труб при правильной настройке. Волоконные лазеры, как правило, обеспечивают меньшее фокусное пятно, что делает их подходящими для узких пропилов, небольших отверстий и резки сложных профилей.
Качество резки также зависит от положения фокуса, вспомогательного газа, состояния сопла, толщины стенки и скорости резки. При обработке труб точность позиционирования и вращения патрона влияет на выравнивание отверстий, допуски по размерам и стабильность резки, особенно при обработке квадратных труб, угловых срезов и сложных профилей.
4. Энергопотребление и эксплуатационные расходы
Волоконные лазеры, как правило, потребляют меньше электроэнергии и требуют меньшего обслуживания оптики, чем системы на CO2. Оборудование на CO2 также требует управления подачей лазерного газа и регулярного обслуживания зеркал и оптических компонентов.
| Тип лазера | Потребление электроэнергии | Лазерный газ | Оптическое обслуживание | Расходные материалы | Операционные затраты |
|---|---|---|---|---|---|
| волоконный лазер | Обычно ниже | Газовая смесь для лазера на основе CO2 не требуется. | Обслуживание нижней части траектории пучка | Защитные окна, форсунки и другие детали | Обычно ниже |
| Лазерная CO2 | Обычно выше | Требуется система подачи лазерного газа. | Обслуживание зеркал и оптического тракта | Зеркала, линзы, расходные материалы, связанные с газоснабжением, и другие детали. | Как правило, выше для сопоставимых задач по резке металла. |
При расчете себестоимости производства следует учитывать электроэнергию, вспомогательный газ, расходные материалы, техническое обслуживание и время обработки на одну трубу. Газ для резки, такой как азот и кислород, отличается от газовой смеси, используемой внутри источника CO2-лазера.
5. Конструкция машины и техническое обслуживание
В станках для резки волоконных и CO2-трубок используются разные системы лазерной передачи, что влияет на компоновку станка и требования к техническому обслуживанию.
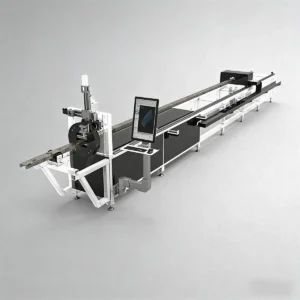
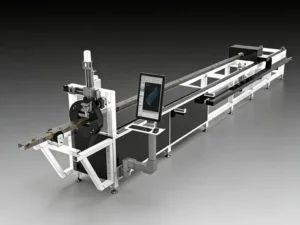
Станок для лазерной резки труб с волоконным лазером:
- Волоконный лазерный источник
- Волоконно-оптический передающий кабель
- Лазерная головка
- Система управления ЧПУ
- Трубный патрон и система вращения
- Автоматическая система погрузки и разгрузки, в зависимости от комплектации.
Станок для лазерной резки труб с использованием CO2-лазера:
- CO2 лазерный источник
- Лазерная газовая система
- Система доставки луча на основе зеркал
- Режущая головка и оптические компоненты
- Система зажима и вращения труб
Волоконно-оптические системы имеют более простой путь передачи луча, поскольку не требуют юстировки внешних зеркал. Системы на основе CO2 нуждаются в регулярном оптическом осмотре, очистке зеркал и юстировке луча. Оба типа машин требуют технического обслуживания патрона, системы привода, системы ЧПУ и механических компонентов.
6. Области применения и пригодность для производства
Волоконные лазеры широко используются в специализированном производстве металлических труб, особенно там, где требуются различные металлические материалы, сложные профили и большие объемы производства.
Области применения волоконного лазера для резки труб:
- Автомобильные выхлопные трубы и конструкционные трубы
- Трубы из нержавеющей стали для мебели
- Стальные рамы и металлические профили
- Алюминиевые трубы и профили
- Компоненты из медных и латунных трубок
- Рамы промышленного оборудования
Области применения CO2-лазеров:
- резка труб из углеродистой стали
- обработка труб из нержавеющей стали
- Изготовление металлических конструкций с использованием существующего оборудования для работы с CO2.
- Производство, включающее как металлические, так и неметаллические материалы, для которого предназначена установка для обработки CO2.
Волоконно-лазерные станки для резки труб, как правило, являются предпочтительным выбором для новых линий по производству металлических труб. Системы на основе CO2 также подходят для решения специфических задач резки и для предприятий, уже использующих существующее оборудование.
Как форма трубок влияет на лазерную резку волоконным и CO2-лазером?
Форма трубы влияет на зажим, вращение, траекторию резки и конфигурацию станка. Как волоконные, так и CO2-лазеры могут обрабатывать металлические трубы с различными профилями, если станок оснащен соответствующими приспособлениями и системами управления движением.
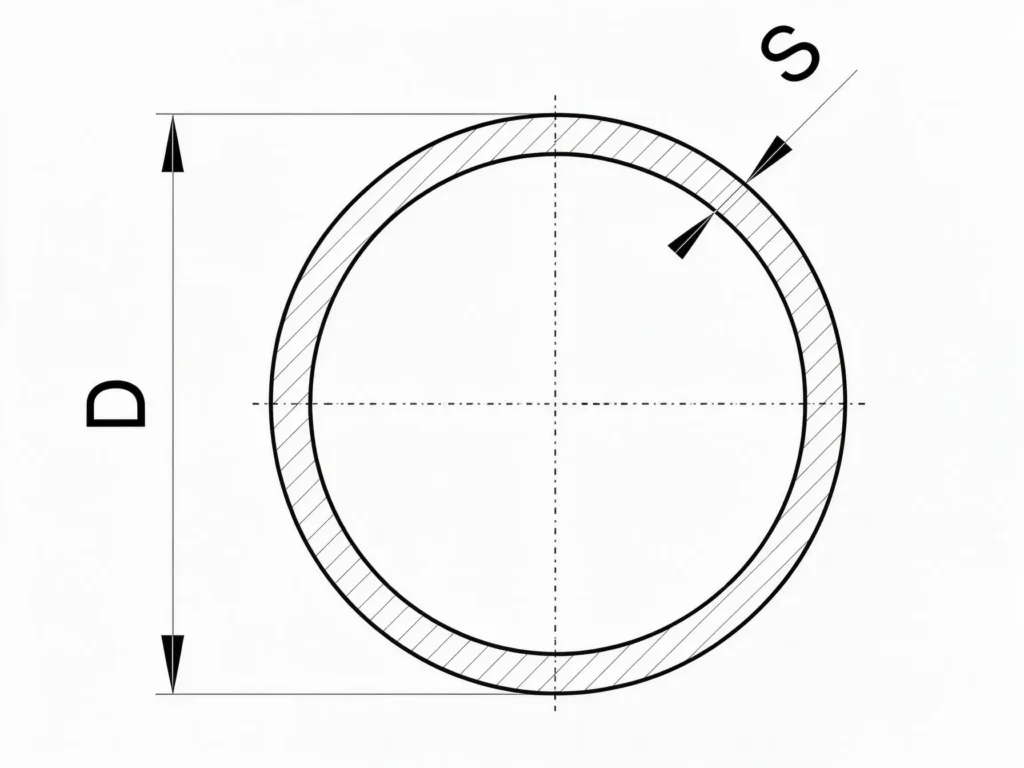
Резка круглых труб
Круглые трубы вращаются в патроне, а режущая головка перемещается вдоль оси трубы. К распространенным операциям относятся: сверление отверстий, прорезка пазов, торцевая резка и контурная резка.
Для труб малого диаметра требуется точное зажимание, тогда как для труб большого диаметра и с толстыми стенками необходима достаточная грузоподъемность патрона и надежная поддержка заготовки.

Резка квадратных и прямоугольных труб
Для обработки квадратных и прямоугольных труб требуется резка по нескольким граням. Типичные операции включают в себя вырезание боковых отверстий, пазов, выемок и угловых срезов.
Система ЧПУ координирует вращение патрона с движением режущей головки для обеспечения выравнивания отверстий и точности размеров на разных поверхностях.

Резка труб специальной формы
Для профилей овальной, плоской, D-образной и других нестандартных форм требуются соответствующие зажимные приспособления и траектории резки. Неправильные поперечные сечения также влияют на позиционирование режущей головки и поддержку заготовки.
Для этих профилей проверьте диапазон зажима патрона, опорную конструкцию и систему управления ЧПУ в соответствии с фактическими размерами трубы и требованиями к резке.
Сравнительная таблица лазерной резки: волоконный лазер против лазерной резки CO2.
| Коэффициент сравнения | волоконный лазер | Лазерная CO2 |
|---|---|---|
| Длина волны | Приблизительно 1.06–1.08 мкм | прибл. 10.6 мкм |
| Лазерная среда | Оптическое волокно, легированное редкоземельными элементами | Газовая смесь CO2 |
| Доставка луча | Опто-волоконный кабель | Оптический путь на основе зеркал |
| Трубы из углеродистой стали | Подходит для широкого спектра режущих работ. | Подходящий |
| Трубы из нержавеющей стали | Подходит для широкого спектра режущих работ. | Подходящий |
| Алюминиевые трубы | Хорошо подходит для использования с соответствующими настройками источника и процесса. | Более сложной |
| Медные и латунные трубки | Подходит для использования при надлежащей защите от обратного отражения и соответствующих настройках процесса. | Чрезвычайно сложная задача |
| Скорость резания | Как правило, быстрее в большинстве применений с тонкими и средними стенками. | В целом, в сопоставимых приложениях работает медленнее. |
| Точность резки | Высокий, зависит от конфигурации оборудования и параметров процесса. | Высокий, зависит от конфигурации оборудования и параметров процесса. |
| Энерго эффективность | Обычно выше | Обычно ниже |
| Оптическое обслуживание | Обслуживание нижней части траектории пучка | Требуется регулярное техническое обслуживание зеркал и оптического тракта. |
| Интеграция автоматизации | Широко интегрированы в современные линии резки труб. | Зависит от конструкции машины. |
| Производство металлических труб | Наиболее распространенный выбор для современного производства металлических труб. | Используется в отдельных приложениях |
Как выбрать между волоконным и CO2-лазером для резки металлических труб
Выбор между волоконным и CO2-лазером для резки зависит от материала труб, толщины стенок, объема производства и имеющегося оборудования. Волоконные лазеры являются предпочтительным вариантом для большинства новых линий резки металлических труб, в то время как CO2-лазеры остаются подходящими для определенных применений и устоявшихся производственных систем.
Выберите волоконный лазер
- Обработка различных металлов: регулярная резка труб из углеродистой стали, нержавеющей стали, алюминия, меди или латуни.
- Обработка металлов с отражающим покрытием: обработка алюминия, меди и латуни с использованием подходящего лазерного источника и системы защиты.
- Трубы с тонкими и средними стенками: выполнение производственных заказов, требующих быстрой резки металлических труб с тонкими и средними стенками.
- Высокая производительность: сокращение времени обработки и потребления электроэнергии в непрерывном производстве.
- Автоматизированная обработка: интеграция автоматической загрузки, выгрузки и непрерывной подачи труб.
- Различные профили труб: резка круглых, квадратных, прямоугольных и некоторых труб специальной формы.
Выберите CO2-лазер
Станок для лазерной резки труб с использованием CO2-лазера может оставаться практичным выбором в определенных производственных условиях:
- Имеющееся оборудование: На вашем заводе уже используется система CO2-лазера с отлаженными производственными процессами.
- Углеродистая и нержавеющая сталь: станок соответствует требованиям к резке стандартных трубных материалов и толщин.
- Проверенный производственный процесс: существующие параметры резки обеспечивают приемлемые результаты для вашей конкретной продукции.
- Производство смешанных материалов: Ваш завод также перерабатывает неметаллические материалы, при условии, что установка для обработки CO2 спроектирована и сконфигурирована для таких применений.
Перед выбором станка подготовьте чертежи труб, технические характеристики материалов, толщину стенок и образцы требований к резке. Эти детали позволят производителю оценить источник лазерного излучения, систему зажима, конфигурацию станка и варианты автоматизации.
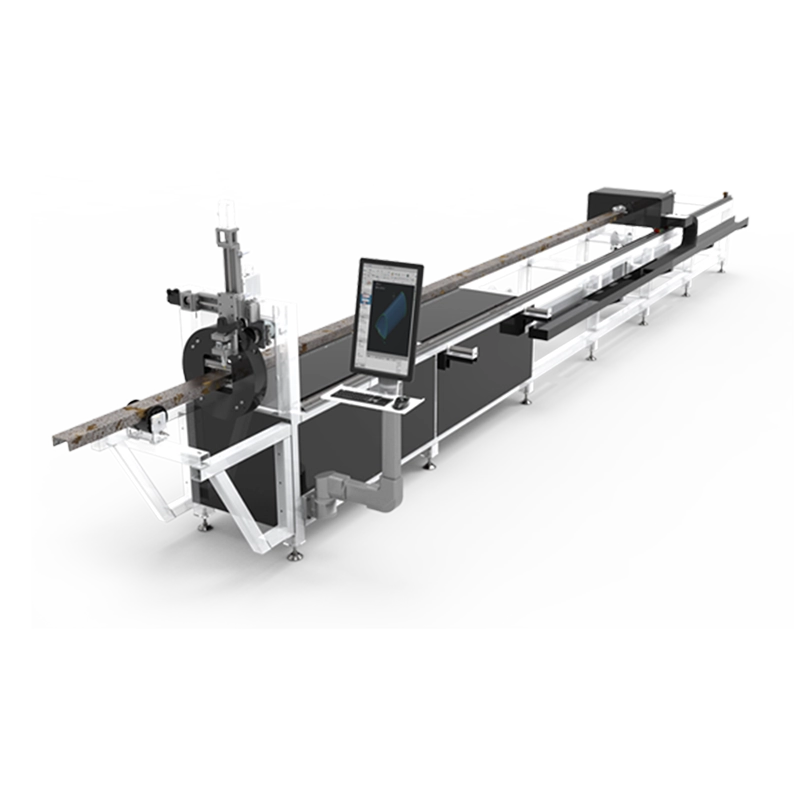
Станок для лазерной резки труб KEMPSON с волоконным лазером
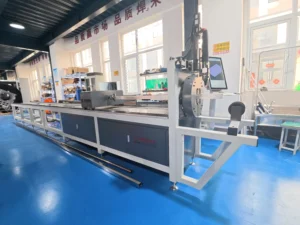
Станки для лазерной резки труб с волоконным лазером KEMPSON сконфигурированы для работы с различными материалами труб, размерами, формами профиля и производственными требованиями.
Конфигурация машины
К основным компонентам машины относятся:
- Источник волоконного лазера
- Лазерная режущая головка
- Система управления ЧПУ
- Трубчатый патрон и система вращения
- Автоматическая система загрузки и разгрузки




Применение в резке труб
Станок может быть сконфигурирован для резки различных профилей металлических труб, в том числе:
Круглые стальные трубы, квадратные трубы, прямоугольные трубы, трубы из нержавеющей стали и алюминиевые профили.
Индивидуальная конфигурация машины
Компания KEMPSON настраивает каждую машину в соответствии с фактическими производственными требованиями:
- Габариты трубки: диаметр, толщина стенки и длина трубки.
- Материал и мощность лазера: материал трубы и требуемая производительность резки.
- Характеристики трубы: тип патрона, диапазон зажима и поддержка заготовки.
- Автоматизация: объемы производства, требования к погрузке и разгрузке.
- Испытания резания: образцы материалов, чертежи заготовки и результаты резания.
Отправьте в компанию KEMPSON информацию о материале трубы, диаметре, толщине стенки, длине и чертежи для резки. Наша инженерная команда оценит ваши требования и порекомендует подходящую конфигурацию станка для лазерной резки труб с волоконным лазером, соответствующую вашим производственным потребностям.
Заключение
Компания KEMPSON производит волоконно-лазерные станки для резки труб в промышленных металлообрабатывающих производствах. Компания предлагает услуги по настройке оборудования, OEM/ODM-производству, изготовлению образцов и технической оценке в соответствии с требованиями заказчика.
Зарубежные услуги включают установку оборудования, обучение операторов и послепродажную поддержку. Свяжитесь с нами и отправьте нашей инженерной команде чертежи материала трубы, диаметра, толщины стенки и раскроя для оценки конфигурации оборудования.

FAQ
В чём основное различие между лазерной резкой с использованием волоконного лазера и CO2-лазера?
Основное различие заключается в длине волны лазера и методе генерации луча. Волоконные лазеры используют оптическое волокно с длиной волны приблизительно 1.06–1.08 мкм, тогда как CO2-лазеры используют газовую смесь с длиной волны 10.6 мкм. Различная длина волны влияет на поглощение металла, производительность резки и оптическое крепление.
Лучше ли волоконный лазер, чем CO2-лазер, для резки металлических труб?
Для современной резки металлических труб обычно предпочтительнее использовать волоконный лазер. Он обеспечивает более высокую эффективность и лучшую совместимость с отражающими металлами, такими как алюминий, медь и латунь. Фактический выбор зависит от материала трубы, толщины стенки, объема производства и конфигурации станка.
Может ли CO2-лазер резать трубы из нержавеющей и углеродистой стали?
Да, CO2-лазеры могут резать трубы как из нержавеющей стали, так и из углеродистой стали. Производительность резки зависит от мощности лазера, толщины стенки, вспомогательного газа и параметров процесса. Для выполнения необходимых операций резки станок также должен иметь подходящую систему зажима и систему управления вращением трубы.
Может ли волоконный лазер резать алюминиевые, медные и латунные трубки?
Да, волоконные лазеры могут резать алюминиевые, медные и латунные трубы при соответствующей мощности лазера и настройках процесса. Для резки этих отражающих металлов требуется соответствующая защита от обратного отражения и оптические компоненты. Результаты резки зависят от марки материала, толщины стенки, режущего газа и конфигурации станка.
Какой лазер быстрее для резки металлических труб?
Волоконные лазеры, как правило, быстрее при резке тонких и среднестенных металлических труб. Фактическая скорость зависит от материала, толщины стенки, диаметра трубы, мощности лазера и геометрии резки. Загрузка, позиционирование, вращение патрона и время пробивки также влияют на весь производственный цикл.
Обеспечивает ли лазерная резка волоконным лазером лучшее качество кромок, чем резка CO2-лазером?
Не во всех случаях. Оба типа лазеров могут обеспечить чистые режущие кромки при правильной настройке. Качество кромки зависит от материала, толщины стенки, положения фокуса, скорости резки, вспомогательного газа и состояния сопла. Ширину пропила, образование заусенцев и зоны термического воздействия следует оценивать с помощью реальных испытаний резки.
Дешевле ли эксплуатация станка для резки труб с волоконным лазером, чем станка с CO2-лазером?
Волоконные лазерные установки, как правило, имеют меньшее потребление электроэнергии и затраты на обслуживание лазерного тракта. Системы на CO2 требуют регулярного обслуживания зеркал и управления подачей лазерного газа. Фактические эксплуатационные расходы также включают вспомогательный газ, расходные материалы, техническое обслуживание и время обработки, поэтому сравните общие затраты в аналогичных производственных условиях.
Какие факторы следует учитывать при выборе станка для лазерной резки труб с волоконным лазером?
В первую очередь проверьте материал трубы, диаметр, толщину стенки и максимальную длину обработки. Также учтите мощность лазера, профиль трубы, требования к резке, суточный объем производства и потребности в автоматизации. Предоставьте чертежи труб и образцы технических характеристик для оценки конфигурации станка и качества резки.