

Содержание
Введение
Трещины в пресс-формах могут снижать качество продукции, уменьшать выход годной продукции и приводить к дорогостоящим простоям, поэтому зачастую ремонт обходится дешевле, чем замена. Многие производители ищут способы устранения трещин в пресс-формах при восстановлении поврежденных изделий, и лазерная сварка стала предпочтительным методом благодаря низкому тепловому воздействию и уменьшенной деформации по сравнению с традиционной сваркой. Она широко применяется при сварке трещин в пресс-формах и лазерной сварке для ремонта штампов, особенно для прецизионных пресс-форм, требующих жестких допусков. Узнайте больше о лазерных сварочных аппаратах для ремонта пресс-форм.
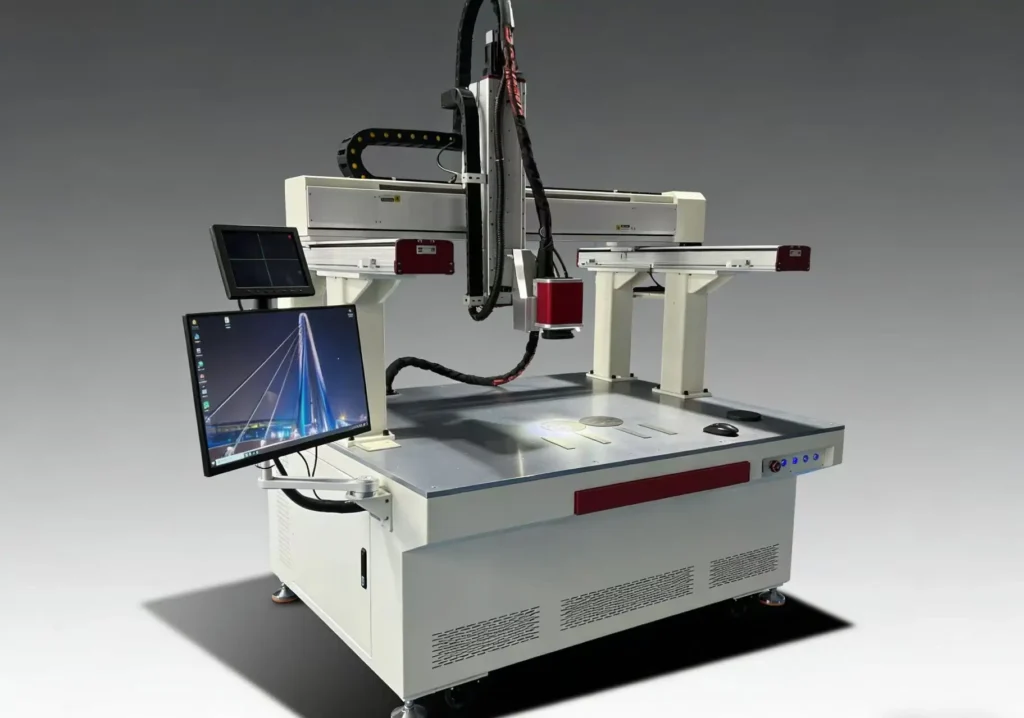
В этом руководстве кратко объясняется, как устранять трещины в пресс-формах, проводится сравнение лазерной сварки с традиционными методами и излагаются причины, по которым современные методы ремонта все чаще используются в задачах точного ремонта пресс-форм.
Основные причины образования трещин в плесени
Трещины в пресс-формах редко возникают по одной причине. В большинстве случаев они являются результатом взаимодействия множества факторов, от качества материала и термообработки до обработки, конструкции и условий длительной эксплуатации.
1. Дефекты материалов
Примеси, скопления карбидов и пористость создают слабые места, где под воздействием напряжения легко начинают образовываться трещины.
2. Вопросы термической обработки
Неправильная закалка или недостаточный отпуск приводят к возникновению внутренних напряжений, вызывающих растрескивание.
3. Напряжения при механической обработке
Электроэрозионная обработка, резка и шлифовка могут вызывать нагрев и остаточные напряжения, что увеличивает риск образования трещин.
4. Плохая конструкция пресс-формы
Острые углы и неровности конструкции приводят к концентрации напряжений и раннему образованию трещин.
5. Долговременная усталость
Повторяющиеся термические и механические нагрузки постепенно превращают мелкие трещины в серьезные повреждения.
6. Хрупкость твердосплавного инструмента
Материалы с низкой ударной вязкостью более склонны к хрупкому растрескиванию под воздействием рабочих нагрузок.
7. Стресс после обработки
Перерезание проволоки и некачественная фиксация напряжений приводят к остаточному напряжению, вызывающему образование трещин.
Растрескивание пресс-формы обычно является результатом накопления напряжений, а не какой-либо одной изолированной проблемы. Будь то дефекты материала, технологические напряжения, недостатки конструкции или усталость материала с течением времени, все эти факторы повышают риск отказа.
Предварительная оценка перед ремонтом
Перед ремонтом треснувшей формы важно оценить, можно ли ее еще отремонтировать. Некоторые формы можно починить, получив стабильные результаты, в то время как другие уже слишком сильно повреждены и могут снова выйти из строя даже после ремонта.
Проверка целесообразности ремонта
| Можно отремонтировать | Не рекомендуется для ремонта |
|---|---|
| Небольшие или поверхностные трещины | Плесень уже деформирована или искривлена. |
| Локальный, ограниченный ущерб | Растрескивание или распространение трещин на больших площадях |
| Стабильные материалы, такие как H13, P20, S7 | Серьезные материальные повреждения или следы ожогов |
| Легкодоступные трещины | Трещины в ключевых несущих зонах |
| Отсутствие деформаций в структуре. | Плесень уже деформирована или искривлена. |
| Трещины на ранней стадии | Множественные или разветвленные трещины |
| Четкое положение трещины | Скрытые или нечеткие внутренние трещины |
Неглубокие локальные трещины обычно подлежат ремонту, в то время как серьезные повреждения или разрушение конструкции — нет. Быстрая проверка перед ремонтом помогает избежать напрасных затрат и нестабильных результатов.
Почему 90% работ по устранению плесени оказываются неудачными?
В большинстве случаев причиной неудачного ремонта плесени является не сама сварка, а проблемы, возникшие до или после процесса ремонта. Во многих случаях трещины появляются снова, потому что основная проблема так и не была полностью решена.
- Неправильная проверка повреждений: Поверхностные трещины часто являются лишь частью проблемы. Скрытые или более глубокие трещины остаются незамеченными.
- Неправильная обработка материала: Для разных сталей, таких как H13, P20 и S7, требуются разные параметры ремонта. Использование одного метода для всех приводит к поломке.
- Чрезмерный нагрев: Высокая температура при традиционной сварке может вызвать деформацию и новые напряжения.
- Отсутствие контроля напряжений: После сварки остаются остаточные напряжения, которые могут привести к повторному образованию трещин.
- Игнорирование первопричины: Если не устранить первопричину, например, проблемы с конструкцией или термообработкой, ремонт не будет долговечным.
- Некачественная подготовка поверхности: масло, окисление или неполная очистка ослабляют зону ремонта.
Большинство поломок происходит из-за неправильной диагностики, неверного выбора процесса или неустраненного напряжения. Надежный ремонт — это не просто заделка трещин, а контроль причины и результата.
Преимущества лазерной сварки при ремонте пресс-форм
Качество ремонта пресс-форм зависит от контроля температуры во время сварки. Слишком высокая температура может привести к деформации, структурным изменениям и ослаблению ремонтируемых участков.
• Низкое тепловыделение – снижает термическое воздействие на пресс-форму.
• Минимальная деформация – сохраняет первоначальную форму и точность пресс-формы.
• Высокая точность – подходит для обработки небольших и сложных трещин.
• Прочное соединение – стабильное металлургическое соединение после ремонта.
• Высокое качество поверхности – требуется меньше постобработки.
• Подходит для основных сталей – эффективен для H13, P20, S7 и других инструментальных сталей.
• Возможность локального ремонта – затрагивается только поврежденный участок, нет необходимости нагревать всю форму.
• Более длительный срок службы пресс-формы – помогает продлить срок службы после ремонта.
По сравнению с TIG-сваркой, лазерная сварка обеспечивает лучший контроль над зонами термического воздействия. Это помогает уменьшить деформацию и повысить стабильность и точность ремонта.
Параметры лазерной сварки инструментальной стали
Различные инструментальные стали по-разному реагируют на нагрев, поэтому параметры лазерной сварки необходимо корректировать в зависимости от твердости, ударной вязкости и склонности к образованию трещин.
Настройки стали H13 / S7
Это инструментальные стали для горячей обработки, обладающие высокой твердостью и хорошей термостойкостью, обычно используемые в пресс-формах, подверженных высоким нагрузкам.
- Энергия импульса: средне-высокая для обеспечения надлежащего термоядерного синтеза без перегрева.
- Частота: Средний диапазон для стабильного контроля расплавленной ванны.
- Подача проволоки (если используется): Соответствует составу основного материала (часто используется проволока, совместимая с H13/S7).
- Уделите особое внимание контролю за перегревом, чтобы избежать вторичного растрескивания.
Стальные настройки P20
P20 — это предварительно закаленная сталь с меньшей твердостью и лучшей обрабатываемостью, требующая более щадящего контроля температуры.
- Учет твердости: Меньшие энергозатраты по сравнению с H13/S7.
- Энергия импульса: низкая или средняя, чтобы предотвратить размягчение.
- Частота: умеренная для ремонта гладких поверхностей.
- Контроль подводимой температуры: Поддержание стабильного термического воздействия для сохранения первоначальной твердости.
Для полного сплавления H13 и S7 требуется более строгий контроль энергии, в то время как для P20 требуется меньший подвод тепла для сохранения твердости. Правильный подбор параметров является ключом к стабильному ремонту трещин в форме и длительному сроку службы.
Пошаговый процесс ремонта трещин в пресс-форме (лазерная сварка)
Надежный ремонт плесени зависит от чистой подготовки, контролируемого проникновения и правильного послойного нанесения. Каждый этап влияет на конечную прочность и долговечность ремонтируемого участка.
Шаг 1: Очистка поверхности
Удалите все масло, оксидный слой и остатки из области трещины.
Чистая поверхность обеспечивает надлежащее сплавление и предотвращает скрытые дефекты во время сварки.
Шаг 2: Корневая сварка
Начинайте с самой глубокой части трещины и выполняйте ремонт от корня. (Определение) Если лазерная сварка может заполнить пробелы? Необходимы ли филлеры?)
На этом этапе основное внимание уделяется заполнению внутренних трещин и восстановлению структурной целостности.
Шаг 3: Сварка боковой стенки
Послойно наращивайте окружающие трещины края.
Это улучшает прочность сцепления между основным материалом и ремонтируемой зоной.
Шаг 4: Закрытие поверхности защитным слоем
В завершение нанесите контролируемый верхний слой для восстановления ровности поверхности.
Поддерживайте стабильную температуру, чтобы уменьшить количество следов и свести к минимуму работу после шлифовки.
Правильный процесс ремонта начинается с глубокого проникновения и продвигается наружу слой за слоем. На каждом этапе контролируются нагрев, сцепление и форма, что напрямую влияет на срок службы и стабильность пресс-формы. Неравномерный нагрев во многом связан с мощностью лазера: лазерная сварка в режиме быстрой непрерывной волны (QCW) , непрерывная лазерная сварка и импульсная лазерная сварка.
Распространенные дефекты и способы их устранения при лазерной сварке пресс-форм
Ремонт пресс-форм с помощью лазерной сварки может привести к дефектам, если очистка, контроль температуры или заполнение не будут должным образом организованы. Ниже перечислены наиболее распространенные проблемы и практические решения.
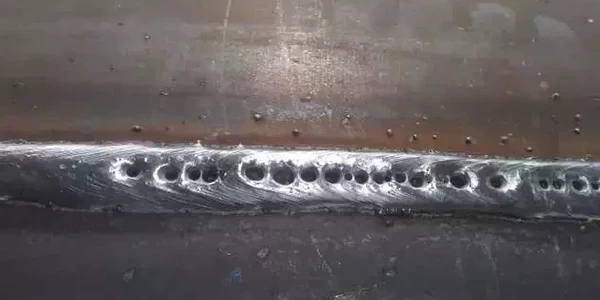
Пористость (газовые поры)
В зоне сварки из-за скопившегося газа образуются небольшие отверстия.
- Улучшите очистку поверхности перед сваркой.
- Проверьте поток и чистоту защитного газа.
- Избегайте загрязнения маслом или окислением.
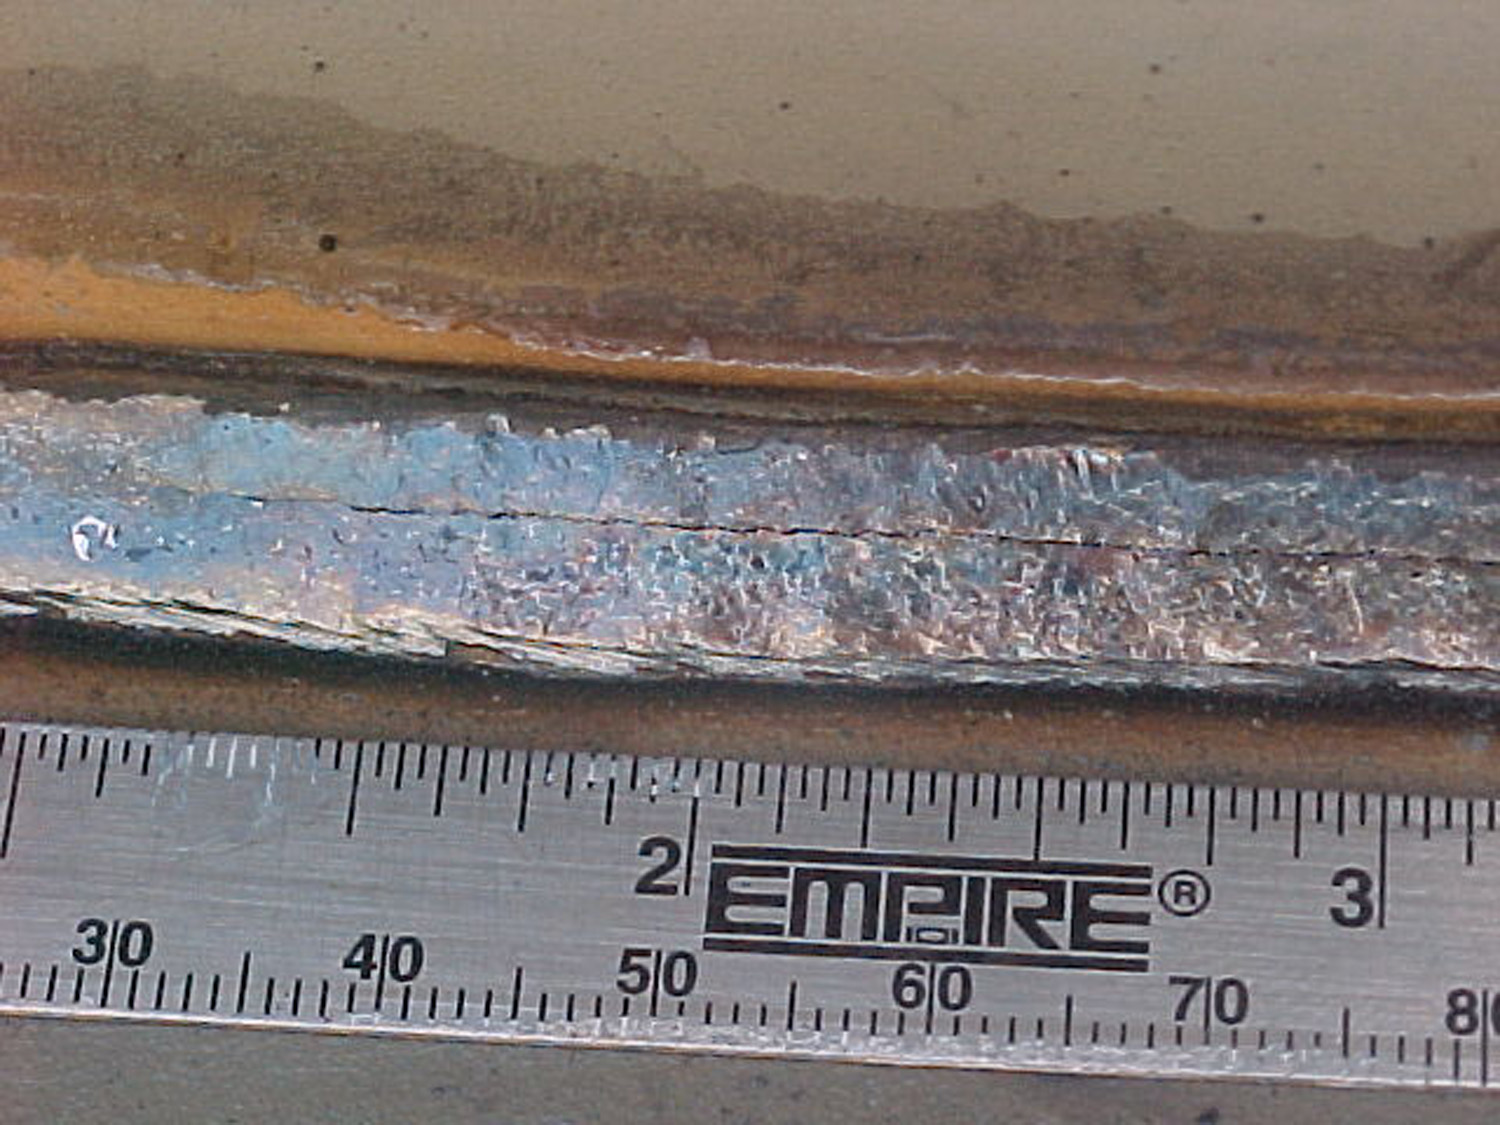
Растрескивание (повторное растрескивание)
Новые трещины образуются после ремонта или во время охлаждения.
- Снизьте подвод тепла и регулируйте скорость охлаждения.
- Избегайте чрезмерного образования твердых отложений в зоне сварки.
- Сопоставьте параметры с базовым материалом (H13, P20, S7)
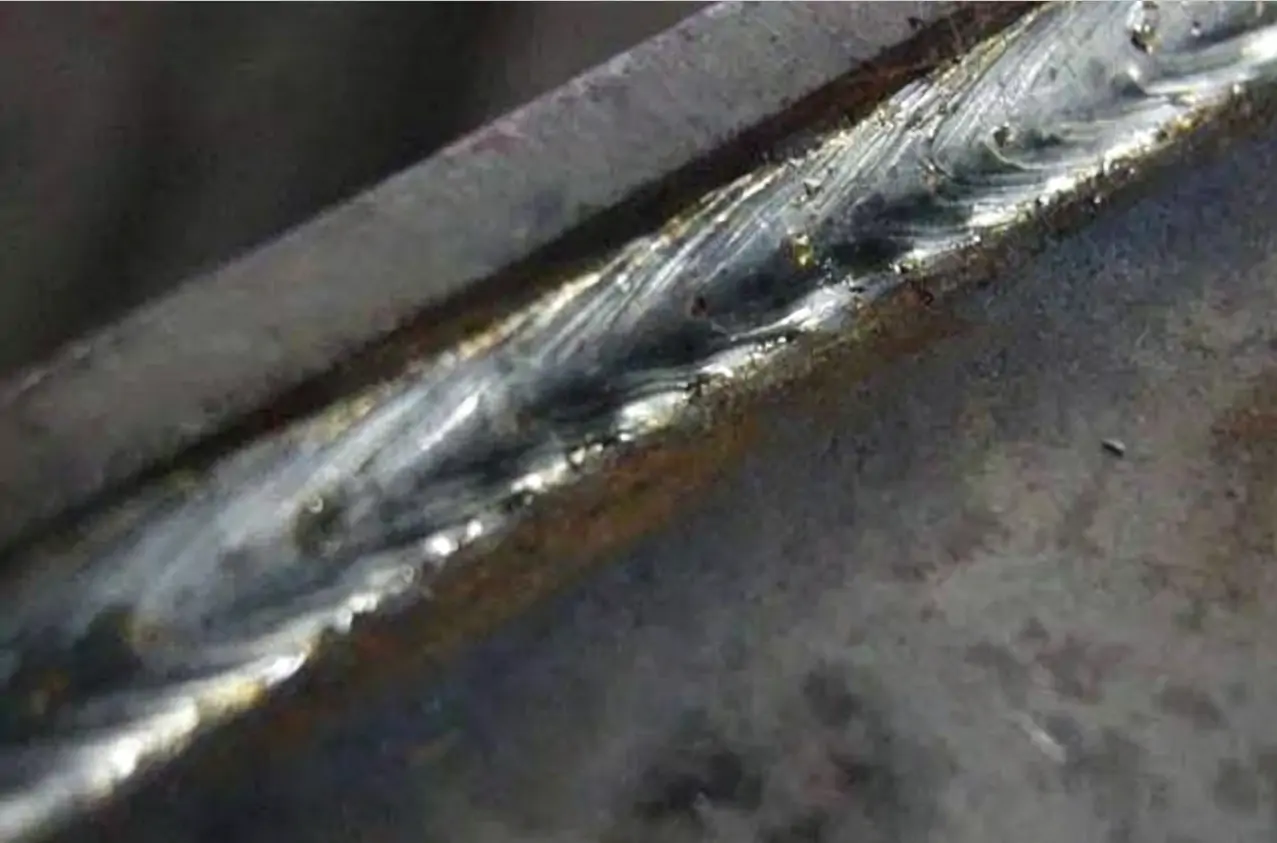
Следы понижения уровня грунта (впадины)
После сварки поверхность становится неровной или слегка вдавленной.
- Улучшена подача наполнителя.
- При сварке наносите слои равномерно.
- Отрегулируйте энергию, чтобы избежать неполного заполнения.
Большинство дефектов возникают из-за плохой очистки, нестабильного контроля температуры или неравномерного заполнения. Тщательная настройка подготовки поверхности, параметров и контроля слоев помогает улучшить качество и стабильность ремонта.
Лазерная сварка против аргонодуговой сварки (TIG) для ремонта пресс-форм
Оба метода используются при ремонте пресс-форм, но они существенно различаются по точности, контролю температуры и конечному качеству. Более подробную информацию о различиях между лазерной сваркой и TIG-сваркой можно найти в следующих статьях: Лазерная сварка против традиционной сварки , Ручная лазерная сварка против MIG-сварки.
| Элемент сравнения | Лазерная сварка | Сварка ВИГ |
|---|---|---|
| Тепловая нагрузка | Низкое, сфокусированное тепло на небольшой площади. | Более высокая температура способствует более широкому распространению тепла в основной материал. |
| Риск деформации | Минимальная деформация, подходит для прецизионных пресс-форм. | Повышенный риск деформации и изменения размеров. |
| Точность ремонта | Высокая точность при обработке мелких трещин и детализированных участков. | Лучше подходит для более крупных и менее точных ремонтных работ. |
| Зона термического влияния (ЗТВ) | Узкая зона термического влияния | Более широкая зона термического воздействия, более значительные структурные изменения. |
| Постобработка | Требуется меньше шлифовки и финишной обработки. | После ремонта часто требуется дополнительная механическая обработка. |
| Совместимость материалов | Хорошо подходит для сталей H13, P20, S7 и прецизионных инструментальных сталей. | Более гибкий для общего изготовления, но менее стабильный для изготовления тонких форм. |
Лазерная сварка лучше подходит для точного ремонта пресс-форм благодаря меньшему подводу тепла, меньшей зоне термического воздействия и лучшему контролю деформации. Сварка TIG чаще используется для общего ремонта, но менее эффективна для высокоточных пресс-форм.
Вопросы безопасности
В лазерной сварке и ремонте пресс-форм безопасность работы является первостепенной задачей и помогает поддерживать стабильность процесса, одновременно защищая оператора.
- Защита глаз: Во время работы с лазером используйте соответствующие защитные очки.
- Термозащита: Избегайте прямого контакта с горячими рабочими зонами после сварки.
- Вентиляция: Обеспечьте хорошую циркуляцию воздуха для удаления паров и частиц.
- Надежная установка: Закрепите форму надежно, чтобы предотвратить ее смещение во время сварки.
- Контроль со стороны оператора: Держите руки и инструменты подальше от траектории лазерного луча.
Надлежащая практика техники безопасности снижает риски во время работы и позволяет контролировать процесс сварки.
Этапы постобработки
После сварки необходима финишная обработка, чтобы вернуть пресс-форме надлежащую форму, качество поверхности и работоспособность.
- Шлифовка и полировка: удаление излишков материала и восстановление гладкости поверхности.
- Проверка размеров: Убедитесь, что отремонтированный участок соответствует размерам оригинальной пресс-формы.
- Проверка на прочность: осмотрите поверхность на наличие новых трещин или слабых мест.
- Отделка поверхности: Подгонка отремонтированного участка под текстуру окружающей плесени.
- Завершающая очистка: удаление пыли, мусора и остатков полироли.
Правильная обработка позволяет отремонтированному участку соответствовать оригинальной форме и обеспечивает стабильную эксплуатацию в течение длительного времени.
Области применения
Лазерная сварка и ремонт пресс-форм применяются во многих отраслях промышленности, где требуется точное техническое обслуживание пресс-форм, а не их полная замена.
• Литье под давлением – ремонт трещин, коррекция износа и восстановление поверхности полостей.
• Литейные формы – устранение термических трещин и повреждений от эрозии в зонах с высокой температурой
• Штамповочные матрицы – ремонт кромок и восстановление локального износа после длительных производственных циклов.
• Высокоточные пресс-формы – ремонт мелких трещин со строгим контролем допусков.
• Автомобильные пресс-формы – структурный ремонт высоконагруженной и высокоцикловой оснастки.
• Изготовление пресс-форм для пластмассовых изделий – устранение дефектов поверхности и восстановление текстуры.
• Ремонтные мастерские по обслуживанию инструментальной оснастки – общие ремонтные работы для продления срока службы пресс-форм.
Лазерная сварка широко используется в различных областях ремонта пресс-форм, где требуется точность, низкая деформация и возможность локального ремонта.
Заключение
Трещины в пресс-формах — распространенная проблема в производстве, но большинство из них можно устранить, если принять меры на ранней стадии с помощью правильного метода. Начиная с понимания причин образования трещин, проверки возможности ремонта и выбора правильных параметров лазерной сварки, и заканчивая пошаговым процессом ремонта, каждый этап играет важную роль в продлении срока службы пресс-формы и обеспечении стабильности производства. По сравнению с традиционными методами, лазерная сварка обеспечивает лучший контроль, меньшую деформацию и более надежные результаты для точного ремонта пресс-форм.
Для обеспечения стабильных и эффективных решений по ремонту пресс-форм компания KEMPSON предлагает оборудование для лазерной сварки, разработанное для инструментальных сталей H13, P20, S7 и других промышленных применений. Если вы хотите повысить качество ремонта пресс-форм или сократить время простоя, свяжитесь с нами , чтобы получить дополнительную техническую поддержку и решения, адаптированные к вашим производственным потребностям.

Часто задаваемые вопросы
Можно ли все трещины в литьевых формах отремонтировать с помощью лазерной сварки?
Нет. Небольшие поверхностные трещины обычно можно отремонтировать, но глубокие трещины или сильно деформированные формы часто не подходят для ремонта.
Какие виды инструментальной стали подлежат ремонту?
К распространенным сталям относятся H13, P20 и S7. Для каждого материала требуются разные параметры сварки для получения стабильных результатов.
Лазерная сварка лучше, чем аргонодуговая сварка, для ремонта плесени?
Да, для прецизионных пресс-форм. Лазерная сварка имеет меньший подвод тепла и меньшую деформацию по сравнению с TIG-сваркой.
Насколько глубокими могут быть трещины в пресс-формах при лазерной сварке?
Это зависит от размера трещины и мощности станка, но в основном используется для локального ремонта на контролируемую глубину.
Появится ли трещина на отремонтированном участке снова?
Это может произойти, если не контролировать подвод тепла или если не устранить первопричину образования трещины.
Требуется ли дополнительная обработка пресс-формы после лазерной сварки?
Да. Для восстановления точности и внешнего вида обычно требуется шлифовка, полировка и финишная обработка поверхности.
Почему после термообработки в пресс-форме появляются трещины?
Часто это вызвано внутренним напряжением, неправильной скоростью охлаждения или недостаточным закаливанием.
Может ли лазерная сварка продлить срок службы пресс-формы?
Да. Правильный ремонт может восстановить поврежденные участки и продлить срок службы.







