

Содержание
Введение
Сварочная головка с качающимся лучом использует контролируемое колебание луча для изменения траектории лазерной сварки. Колеблющийся луч создает более широкую сварочную ванну, способствует сварке зазоров и улучшает формирование сварочного шва при различных процессах обработки металла. Она широко используется в ручных лазерных сварочных аппаратах и промышленном сварочном оборудовании.
В этой статье мы объясним принцип работы, распространенные схемы сварки, преимущества и промышленное применение сварочной головки с качающейся головкой. Основываясь на практическом опыте лазерной сварки, я также расскажу о том, как она работает с различными материалами, какие факторы следует учитывать при выборе подходящей сварочной головки и почему она широко используется в ручной лазерной сварке.
Что такое сварочная головка с качающимся механизмом?
Сварочная головка с качающимся лучом — это компонент лазерной сварки, который добавляет высокочастотные колебания луча к траектории лазерного луча во время сварки. В ней используются гальванометрические зеркала или оптические системы вращения для перемещения луча по различным траекториям, таким как круговые, линейные и в форме восьмерки. Частота колебаний обычно составляет 100 Гц–1 кГц, что позволяет использовать энергию лазера для покрытия более широкой зоны сварки без увеличения мощности лазера.
Шарнирная головка увеличивает эффективную ширину сварного шва с фиксированного размера пятна около 1 мм до примерно 3–5 мм, улучшая заполнение зазоров и формирование сварного шва. Она широко используется для сварки алюминия, меди и тонколистовых материалов, в том числе компонентов аккумуляторных батарей электромобилей, автомобильных деталей и для прецизионной обработки металлов.
Как работает сварочная головка с качающимся механизмом?
Сварочная головка с функцией качания перемещает лазерный луч вдоль заданной траектории колебаний с помощью гальванометрических зеркал или оптических вращающихся элементов. Луч может следовать по таким траекториям, как круг, линия, треугольник и восьмерка, с типичной частотой колебаний 100 Гц–1 кГц и регулируемой шириной качания до 5 мм.
- Управление колебанием луча
Система управления регулирует перемещение луча, частоту и ширину в соответствии с требованиями сварки. - Расширенная зона сварки
Подвижный луч увеличивает эффективную ширину сварного шва примерно с 1 мм до 3–5 мм, создавая более крупную зону расплава. - Улучшенное заполнение пробелов
Более широкая зона расплава помогает заполнить зазоры при сборке и улучшает качество сварки неровных соединений. - Сокращение дефектов сварки
Движение сварочного луча перемешивает расплавленный металл, помогая уменьшить газовые поры и улучшить качество сварного шва, особенно при сварке алюминия и меди. - Гибкая регулировка сварки
Двухосевое управление позволяет операторам выбирать различные схемы колебаний и регулировать параметры сварки во время работы.
Сварочная головка с качающимся механизмом управляет лазерным лучом посредством высокочастотной осцилляции, создавая более широкую зону расплава и улучшая формирование сварного шва, заполнение зазоров и стабильность сварки.
Какие существуют распространённые схемы сварки с эффектом «колебания»?
Сварочные шаблоны с эффектом «колебания» представляют собой предварительно заданные траектории движения лазерного луча, управляемые сварочной головкой. Различные шаблоны изменяют распределение тепла, форму расплавленной ванны и качество сварки. Подходящий шаблон зависит от материала, типа соединения и требований к сварке.
- Круговая траектория: лазер перемещается по круговой траектории, чтобы стабилизировать сварочную ванну, и используется для заполнения зазоров, нахлесточных соединений, герметизирующей сварки и сварки контактов аккумуляторных батарей.
- Эллипс: Траектория лазерного луча растягивается в эллипс для регулирования распределения тепла и подходит для сварки тонких алюминиевых и медных листов.
- Восьмерка: Траектория в виде восьмерки усиливает движение расплавленной ванны и помогает уменьшить количество газовых пор в алюминии, инконеле и других чувствительных материалах.
- Галстук-бабочка: луч концентрирует тепло в центральной области, обеспечивая более широкое распространение по бокам, что делает его подходящим для сварки разнородных металлов.
- Кельтский / Цветочный / Атомный: Многолепестковые пути создают различные тепловые циклы и используются для контроля структуры сварного шва в компонентах из суперсплавов.
- Шестиугольник / Треугольник / Звезда: Многоугольные траектории распределяют тепло по нескольким точкам и подходят для сварки тонкой фольги и прецизионной сварки.
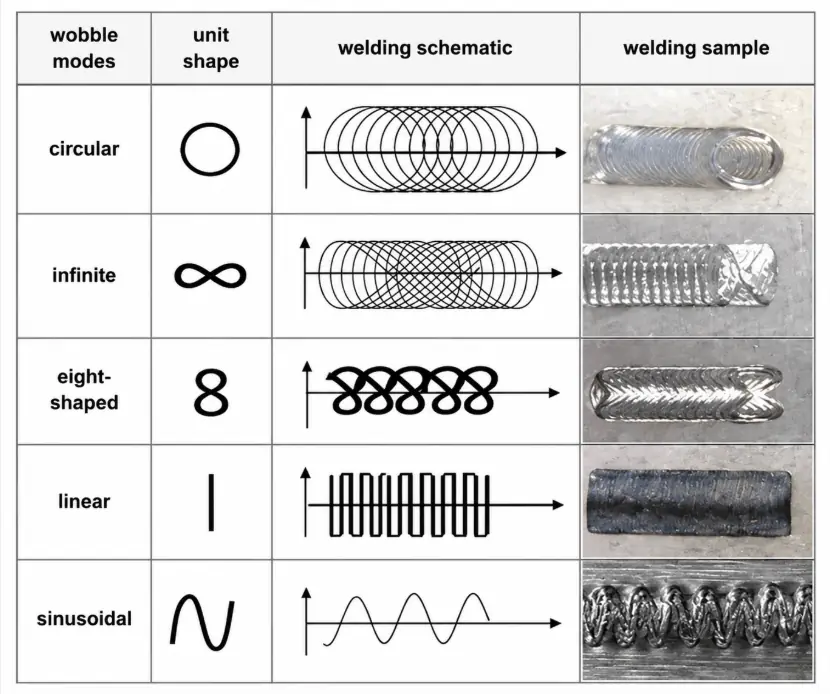
Схема сварки влияет на глубину проплавления шва, подвод тепла и контроль дефектов. Круговые и восьмеркообразные схемы широко используются для сварки алюминия благодаря эффекту перемешивания расплавленной ванны. Треугольные и звездообразные схемы подходят для применений, где необходимо контролировать тепловую деформацию.
Преимущества использования сварочной головки с качающейся головкой
- Более широкий сварочный шов и улучшенная точность зазоров: осциллирующий лазерный луч расширяет ширину сварного шва примерно с 1 мм до 3–5 мм, улучшая качество заполнения зазоров.
- Снижение требований к мощности лазера: колебательное движение улучшает распределение энергии и снижает потребность в мощности лазера в некоторых областях применения.
- Улучшенное качество сварного шва: перемещение сварочной балки обеспечивает более гладкие и равномерные сварные швы.
- Повышенная стабильность сварки: контролируемые колебания сварочного луча повышают стабильность процесса сварки.
- Снижение пористости и риска образования трещин: эффект перемешивания расплавленного металла способствует уменьшению пористости и сварочных трещин.
- Более широкая совместимость с материалами: Сварочная головка с функцией качания позволяет сваривать алюминий, медь и разнородные металлы.
- Упрощенное управление и более низкая стоимость: ручные сварочные головки с качающимся механизмом легкие и просты в использовании.
Сварочная головка с эффектом качания против стандартной лазерной сварочной головки
Сварочные головки с качающимся лучом и стандартные лазерные сварочные головки используют разные методы управления лучом. Основное различие заключается в движении луча во время сварки, что влияет на ширину сварного шва, допуск на зазор, потребляемую мощность и адаптируемость к материалу.
| Сравнение | Колебание сварочной головки | Стандартная лазерная сварочная головка |
|---|---|---|
| Движение луча | Лазерный луч движется по заданным траекториям, таким как круги, линии и восьмерки. | Фиксированный лазерный луч с перемещением, управляемым машиной или роботом. |
| Ширина сварного шва | Регулируемая ширина колебания до 0–5 мм, подходит для более широких сварных швов. | Узкий сварной шов с ограниченным охватом сварочного луча. |
| Требования к мощности лазера | В некоторых областях применения меньшая мощность может обеспечить аналогичную проникающую способность. | Для достижения той же глубины проникновения требуется более высокая мощность. |
| Допустимый зазор | Обрабатывает большие зазоры при сборке и отклонения в позиционировании. | Требуется более высокая точность подгонки деталей. |
| Формирование сварного шва | Гладкая поверхность сварного шва с лучшим внешним видом валика. | Узкий сварочный шов, может потребоваться последующая обработка. |
| Стабильность процесса | Стабильная сварка с неизменно высокими результатами. | В большей степени зависит от точности обработки детали. |
| Совместимость материалов | Подходит для алюминия, меди, нержавеющей стали и светоотражающих металлов. | Более сложная задача для материалов с высокой отражательной способностью. |
| Стоимость и гибкость | Более низкая стоимость по сравнению с мощными сканирующими головками, подходит для ручной сварки. | Простая конструкция, но ограниченные возможности сварки. |
| Вес и эксплуатация | Вес портативных моделей может составлять около 0.7–0.8 кг. | Обычно более тяжелые и используются со стационарным оборудованием. |
Сварочная головка с подвижной головкой перемещает лазерный луч во время сварки, создавая более широкий сварочный шов и большую ванну расплава. Стандартная лазерная сварочная головка использует фиксированную траекторию луча и требует более точной подгонки сварного шва.
Применение сварочной головки с качающейся головкой
Изготовление из нержавеющей стали
Используется для кухонного оборудования, корпусов и металлических конструкций, где требуются гладкие сварные швы.
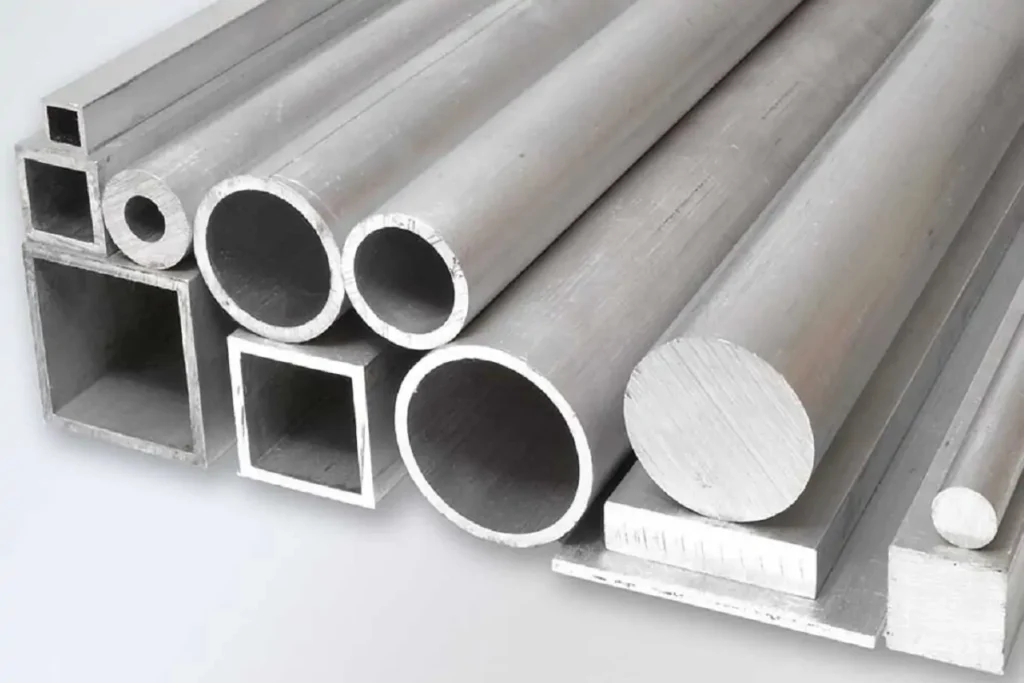
Алюминиевая сварка
Подходит для алюминиевых деталей с повышенными требованиями к заполнению зазоров и стабильности сварного шва.
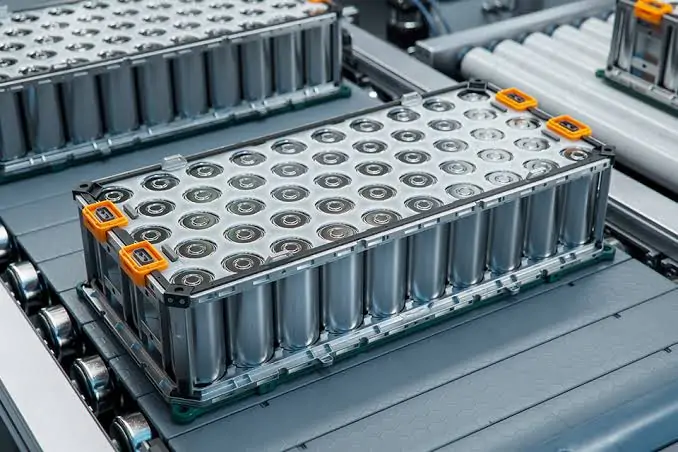
Производство аккумуляторов
Используется для изготовления клемм аккумуляторов, корпусов и для прецизионной сварки проводящих материалов.
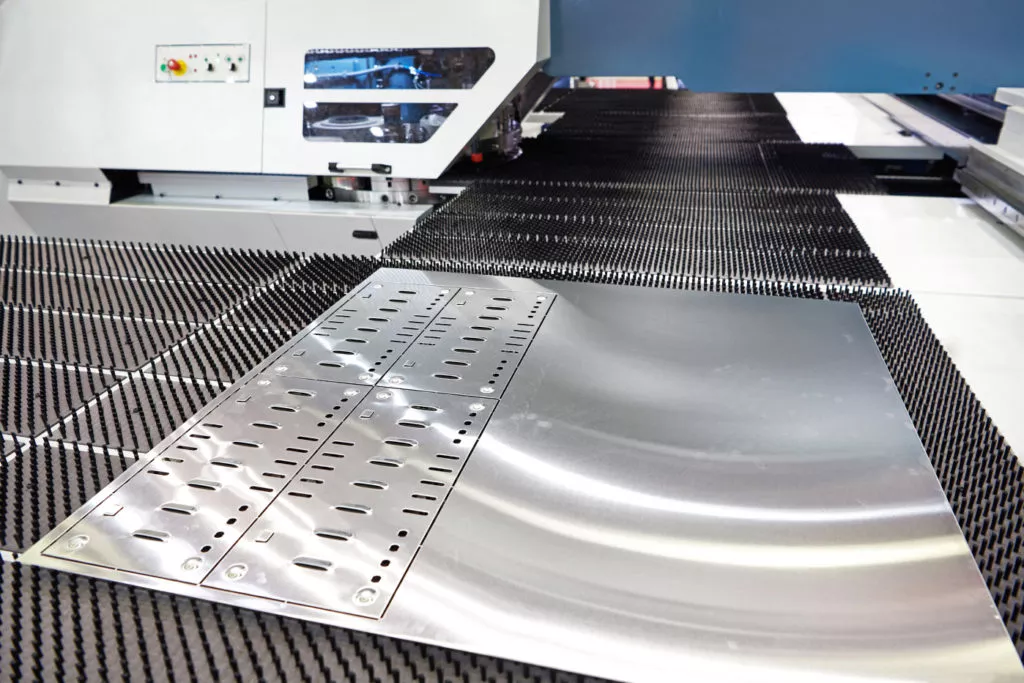
Обработка листового металла
Подходит для корпусов, панелей и деталей машин с различными условиями соединения.
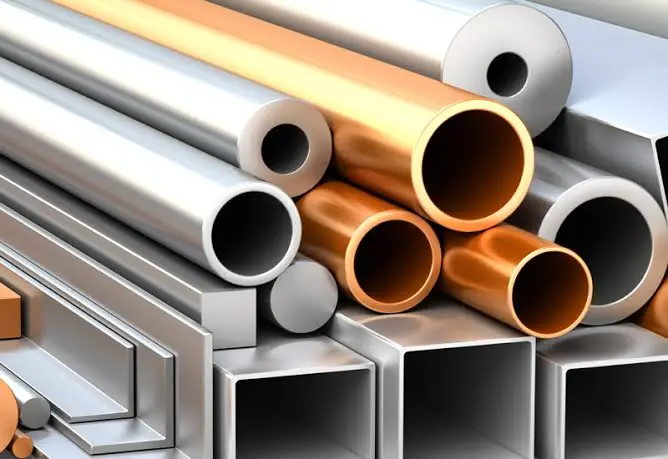
Сварка меди и разнородных металлов
Используется для сварки медных деталей и соединений из смешанных металлов, где традиционная лазерная сварка затруднена.
Автомобильные Компоненты
Применяется в деталях кузова автомобилей, компонентах аккумуляторных батарей и легких металлических конструкциях.
Как выбрать сварочную головку с качающимся механизмом?
Выбор сварочной головки с качающимся механизмом требует согласования мощности лазера, сварочного материала, требований к соединению и метода работы.
Совместимость мощности лазера
Мощность сварочной головки должна соответствовать мощности лазерного источника, чтобы избежать оптических повреждений, вызванных чрезмерной тепловой нагрузкой. Обычные сварочные головки с качающимся механизмом поддерживают лазерные системы мощностью от 1000 до 6000 Вт.
Параметры колебания
Проверьте параметры ширины колебания, частоты и шаблона. Типичная ширина колебания составляет от 0 до 5 мм, а шаблоны включают круги, линии, восьмерки и другие программируемые траектории.
Оптическая конфигурация
Фокусное расстояние и размер пятна влияют на ширину сварного шва и контроль температуры. Для различных требований к сварке обычно используются регулируемые размеры пятна от 0.5 до 5 мм.
Механический интерфейс и вес
Убедитесь, что разъем сварочной головки соответствует выходному интерфейсу лазера, например, QBH. Для ручной сварки проще в эксплуатации легкие конструкции весом около 0.7–0.8 кг, а для автоматизированных систем используются более тяжелые модели.
Требования Для Заявки
Выберите сварочную головку в соответствии с выполняемой сварочной задачей:
- Сварка аккумуляторными батареями: высокочастотная вибрация и множество режимов сварки для обеспечения стабильного качества сварного шва.
- Ручная сварка листового металла: легкие сварочные головки с гибкими возможностями управления.
- Высокоточная сварка: малый размер пятна и высокая точность позиционирования.
- Сварка разнородных металлов: регулируемые параметры колебаний для лучшего контроля над соединением.
Стоимость и ценность применения
Сварочные головки с функцией колебания луча обеспечивают возможность колебания луча по более низкой цене, чем мощные сканирующие головки. Они подходят для применений, требующих более широких сварных швов и лучшей точности зазоров.
Выбор ссылки
| Фактор выбора | Диапазон | Области применения |
|---|---|---|
| Мощность лазера | 1000–6000 Вт | Сварка тонких и толстых металлических деталей |
| Ширина качания | 0 – 5 мм | Сварка зазоров |
| частота | 0–46 Гц / 100 Гц–1 кГц | сварка алюминия и меди |
| Размер пятна | 0.5 – 5 мм | Точная сварка широких швов. |
| Вес | 0.75–4.5 кг | Ручная и автоматизированная сварка |
| Шаблоны | Круг, линия, восьмерка, заливка | Различные типы суставов |
Выбор подходящей сварочной головки с качающимся механизмом зависит от типа материала, толщины пластины, ширины сварного шва, производственных требований и конфигурации лазерной системы.
Советы по техническому обслуживанию сварочной головки с качающимся механизмом
- Регулярно очищайте защитную линзу: удаляйте пыль и брызги сварки с защитной линзы, чтобы обеспечить стабильную передачу лазерного излучения.
- Проверка оптических компонентов: осмотрите фокусирующую линзу и внутренние оптические детали на наличие загрязнений или повреждений.
- Держите сварочную головку сухой и чистой: предотвращайте попадание пыли, влаги и металлических частиц внутрь конструкции.
- Проверьте систему охлаждения: для моделей с водяным охлаждением проверьте циркуляцию и температуру охлаждающей жидкости, чтобы избежать перегрева.
- Проверка кабелей и соединений: проверьте соединения QBH, силовые кабели и сигнальные кабели на наличие ослабления или повреждений.
- Калибровка выравнивания луча: проверьте положение луча и его колебания для обеспечения стабильного качества сварки.
Заключение
Сварочная головка с изменяемым углом наклона изменяет движение лазерного луча во время сварки, что позволяет получать более широкие сварные швы, лучше заполнять зазоры и улучшать качество сварного шва. В данной статье представлен принцип ее работы, распространенные модели, преимущества, области применения и параметры выбора для различных задач сварки.
Компания KEMPSON обладает многолетним опытом в разработке и производстве оборудования для лазерной сварки, предоставляя надежные сварочные решения, техническую поддержку и послепродажное обслуживание клиентам по всему миру. По вопросам, касающимся сварочных головок с качающимся механизмом и лазерной сварки, свяжитесь с нами , чтобы обсудить ваши требования.

FAQ
Что такое сварочная головка с качающимся механизмом?
Колеблющаяся сварочная головка — это компонент лазерной сварки, который перемещает лазерный луч по заданным траекториям колебаний для создания более широкого сварочного шва и большей ванны расплава.
Как работает сварочная головка с качающимся механизмом?
В сварочной головке с качающимся механизмом для управления движением лазерного луча по таким траекториям, как круг, линия и восьмерка, используются гальванометрические зеркала или оптические системы.
Что такое сварочные узоры с колебанием?
Сварочные шаблоны с эффектом «колебания» представляют собой предварительно заданные траектории движения сварочного луча, включая круговые, линейные, эллиптические, в форме восьмерки и другие, настраиваемые шаблоны, используемые для различных условий сварки.
В чём преимущества лазерной сварки с колебательным движением?
Лазерная сварка с эффектом «колебания» обеспечивает более широкие сварные швы, лучшее заполнение зазоров, улучшенный внешний вид сварного шва и более стабильные характеристики сварки.
Может ли сварочная головка с качающимся механизмом сваривать алюминий?
Да. Сварочная головка с качающимся лучом широко используется для сварки алюминия, поскольку движение луча способствует повышению стабильности расплавленной ванны и уменьшению количества дефектов сварки.
Какие материалы можно сваривать с помощью сварочной головки с качающейся головкой?
Он может сваривать нержавеющую сталь, углеродистую сталь, алюминий, медь и некоторые комбинации разнородных металлов.
Подходит ли сварочная головка с качающимся механизмом для ручных лазерных сварочных аппаратов?
Да. Легкие сварочные головки с качающимся механизмом широко используются с ручными лазерными сварочными аппаратами для гибкой обработки металла.
Как выбрать подходящую сварочную головку с качающимся механизмом?
Выбор сварочной головки с функцией качания зависит от мощности лазера, ширины качания, сварочного материала, требуемого размера сварного шва, метода охлаждения и совместимости с оборудованием.







