สารบัญ
บทนำ
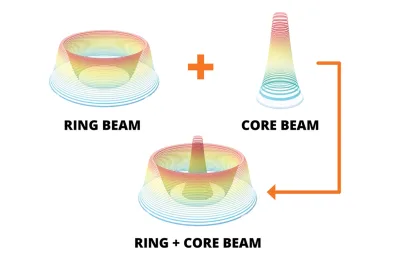
การเชื่อมด้วยเลเซอร์แบบคอร์-ริง (Core-Ring Laser Welding) เป็นเทคโนโลยีการเชื่อมด้วยเลเซอร์แบบลำแสงคู่ที่ใช้ระบบออปติคอลแบบกำหนดเองเพื่อสร้างลำแสงเลเซอร์ตรงกลางและลำแสงวงแหวนล้อมรอบ ลำแสงตรงกลางเน้นการสร้างรูเจาะและการเจาะลึก ในขณะที่ลำแสงวงแหวนให้ความร้อนล่วงหน้าและควบคุมบ่อหลอมเหลวรอบบริเวณการเชื่อม โครงสร้างลำแสงนี้ได้รับการพัฒนาขึ้นสำหรับการเชื่อมแผ่นโลหะหนา การแปรรูปอะลูมิเนียมและทองแดง และการผลิตโลหะอุตสาหกรรมหนัก
บทความนี้อธิบายหลักการทำงานของการเชื่อมเลเซอร์แบบแกนกลางและวงแหวน รวมถึงหน้าที่ของลำแสงกลางและลำแสงวงแหวน ความแตกต่างจากการเชื่อมเลเซอร์แบบลำแสงเดี่ยว ประสิทธิภาพการเชื่อม วัสดุที่ใช้งานได้ และการใช้งานในอุตสาหกรรม ข้อมูลนี้อ้างอิงจากความรู้เกี่ยวกับกระบวนการเชื่อมเลเซอร์และข้อมูลการทดสอบอุปกรณ์ เพื่อช่วยให้ผู้อ่านเข้าใจเทคโนโลยีนี้และเงื่อนไขการใช้งาน
การเชื่อมด้วยเลเซอร์แบบ Core-Ring คืออะไร?
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนกลาง (Core-Ring Laser Welding) เป็นกระบวนการเชื่อมด้วยเลเซอร์แบบผสมผสานที่ใช้การกระจายพลังงานแบบแกนร่วมสองแบบ ได้แก่ ลำแสงเลเซอร์ตรงกลางและลำแสงเลเซอร์รูปวงแหวน เทคโนโลยีนี้ผสานการเจาะทะลุที่ลึกและการควบคุมการกระจายความร้อนผ่านระบบออปติคอลที่ออกแบบมาโดยเฉพาะ ทำให้ได้วิธีการเชื่อมสำหรับชิ้นส่วนโลหะหนาและการใช้งานในอุตสาหกรรมที่ต้องการความแม่นยำสูง
ลำแสงตรงกลางเน้นที่การแทรกซึมของรอยเชื่อม ในขณะที่ลำแสงวงแหวนจะทำงานรอบบริเวณการเชื่อมเพื่อควบคุมปริมาณความร้อนและเสถียรภาพของบ่อหลอมเหลว วิธีการนี้ใช้ในกระบวนการเชื่อมเหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม อลูมิเนียม ทองแดง และโลหะอื่นๆ ที่ต้องการคุณภาพการเชื่อมและความเสถียรของกระบวนการ
มันทำงานอย่างไร?
การเชื่อมด้วยเลเซอร์แบบแกนและวงแหวน (Core-Ring Laser Welding) ใช้แหล่งกำเนิดเลเซอร์แบบกำหนดเองเพียงแหล่งเดียวที่มีโครงสร้างทางแสงพิเศษเพื่อสร้างลำแสงร่วมแกนสองลำ ได้แก่ ลำแสงตรงกลางและลำแสงวงแหวน โดยทั้งสองลำแสงมาจากแหล่งกำเนิดไฟเบอร์เดียวกัน อัตราส่วนกำลังของแกนต่อวงแหวนสามารถปรับได้ตามประเภทวัสดุ ความหนา และสภาวะการเชื่อม
ลำแสงกลาง: การเจาะลึก
ลำแสงตรงกลางส่งพลังงานความหนาแน่นสูง ณ จุดโฟกัสและสร้างรูเชื่อมที่มั่นคง ช่วยควบคุมความลึกของการเชื่อมและให้ความสามารถในการเชื่อมลึกสำหรับแผ่นโลหะหนาและวัสดุที่มีค่าการนำความร้อนสูง เช่น ทองแดง
คานวงแหวน: การอุ่นล่วงหน้าและการควบคุมบ่อหลอมเหลว
ลำแสงวงแหวนจะให้ความร้อนแก่บริเวณเชื่อมโดยรอบในระหว่างการทำงาน ช่วยลดความแตกต่างของอุณหภูมิรอบรูเชื่อม ควบคุมพฤติกรรมของบ่อหลอม และยืดเวลาให้ก๊าซและสิ่งเจือปนระเหยออกไปก่อนการแข็งตัว กระบวนการนี้ช่วยลดการกระเด็นของโลหะและการเกิดรูพรุนในระหว่างการเชื่อม
เลเซอร์แหล่งกำเนิดเดียวให้ลำแสงคู่แบบโคแอกเซียล
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนกลาง (Core-Ring Laser Welding) ใช้แหล่งกำเนิดเลเซอร์แบบกำหนดเองเพียงแหล่งเดียว แทนที่จะใช้ระบบเลเซอร์อิสระสองระบบ โครงสร้างทางแสงเฉพาะจะแยกเอาต์พุตออกเป็นลำแสงตรงกลางและลำแสงวงแหวน การออกแบบลำแสงแบบแกนร่วมช่วยให้สามารถปรับกำลังไฟระหว่างลำแสงทั้งสองได้อย่างอิสระ สำหรับวัสดุ ความหนา และพารามิเตอร์การเชื่อมที่แตกต่างกัน
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนเทียบกับการเชื่อมด้วยเลเซอร์แบบลำแสงเดี่ยว
การเชื่อมด้วยเลเซอร์แบบแกนและวงแหวน (Core-Ring Laser Welding) เปลี่ยนแปลงการกระจายพลังงานแบบลำแสงเดี่ยวแบบดั้งเดิม โดยการรวมลำแสงตรงกลางและลำแสงวงแหวนรอบนอก ลำแสงตรงกลางเน้นการเจาะทะลุ ในขณะที่ลำแสงวงแหวนควบคุมการกระจายความร้อนรอบบริเวณการเชื่อม โครงสร้างลำแสงนี้ให้คุณลักษณะของกระบวนการที่แตกต่างกันสำหรับแผ่นโลหะหนาและวัสดุที่มีการสะท้อนแสงสูง เมื่อเทียบกับการเชื่อมด้วยเลเซอร์แบบลำแสงเดี่ยว
| การเปรียบเทียบ | การเชื่อมด้วยเลเซอร์ลำแสงเดี่ยว | การเชื่อมเลเซอร์วงแหวนแกนกลาง |
|---|---|---|
| การกระจายพลังงาน | การกระจายพลังงานแบบเกาส์เซียนเดี่ยวที่มีการป้อนความร้อนแบบเข้มข้น | ระบบกระจายสัญญาณแบบโคแอกเซียลและแบบวงแหวน พร้อมอัตราส่วนกำลังไฟฟ้าที่ปรับได้ |
| ความเสถียรของรูกุญแจ | อาจเกิดการเปลี่ยนแปลงของรูเจาะได้ในระหว่างการเชื่อมด้วยกำลังสูง โดยเฉพาะอย่างยิ่งกับโลหะผสมอะลูมิเนียม | คานวงแหวนช่วยรักษาเสถียรภาพของความร้อนรอบรูเจาะและช่วยเพิ่มเสถียรภาพของกระบวนการ |
| การกระเด็นและการพรุน | ความไม่เสถียรของบ่อหลอมเหลวอาจทำให้เกิดการกระเด็นและการเกิดรูพรุนมากขึ้น | การอุ่นชิ้นงานด้วยลำแสงวงแหวนช่วยควบคุมบ่อหลอมโลหะได้ดีขึ้นและลดข้อบกพร่องในการเชื่อม |
| การแทรกซึมและความกว้างของรอยเชื่อม | การกระจายความร้อนมีข้อจำกัดสำหรับงานแผ่นหนาบางประเภท | การกระจายพลังงานแบบวงแหวนแกนกลางช่วยให้ครอบคลุมความร้อนได้กว้างขึ้นและมีความสามารถในการเชื่อมที่ลึกกว่า |
| วัสดุสะท้อนแสงสูง | การเชื่อมทองแดงและอะลูมิเนียมอาจไวต่อการสะท้อนและการหลอมที่ไม่เสถียร | การให้ความร้อนล่วงหน้าด้วยลำแสงวงแหวนช่วยเพิ่มประสิทธิภาพการดูดซับพลังงานในระหว่างการเชื่อมวัสดุที่มีการสะท้อนแสงสูง |
| การก่อตัวของการเชื่อม | คุณภาพและความสม่ำเสมอของพื้นผิวขึ้นอยู่กับพารามิเตอร์ของกระบวนการเป็นอย่างมาก | พฤติกรรมของบ่อหลอมที่เสถียรยิ่งขึ้นจะช่วยให้รอยเชื่อมมีลักษณะสม่ำเสมอ |
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนกลางเหมาะสำหรับการเชื่อมโลหะหนา อลูมิเนียม ทองแดง และงานที่ต้องการคุณภาพการเชื่อมที่คงที่ การเชื่อมด้วยเลเซอร์ลำแสงเดี่ยวยังคงเป็นทางเลือกที่นิยมใช้สำหรับงานเชื่อมมาตรฐานที่ต้องการกระบวนการที่ไม่ซับซ้อน
ข้อดี
- ความเสถียรในการเชื่อมแผ่นโลหะหนา: ลำแสงวงแหวนช่วยขยายช่องเปิดของรูเชื่อมและเพิ่มความเสถียรของรูเชื่อมในระหว่างการเชื่อมด้วยกำลังสูง ระบบเชื่อมเลเซอร์แบบวงแหวนแกน 6000 วัตต์ สามารถเชื่อมเหล็กกล้าคาร์บอนได้หนาถึง 14 มม. เหล็กกล้าไร้สนิม 12 มม. และอลูมิเนียม/ทองแดง 10 มม. การกระจายกำลังของวงแหวนแกนที่ปรับได้ช่วยเพิ่มความยืดหยุ่นในการทำงาน
- การควบคุมข้อบกพร่องในการเชื่อม: คานวงแหวนช่วยรักษาเสถียรภาพของรูเชื่อมและบ่อหลอมเหลวในระหว่างการเชื่อมแบบทะลุทะลวงลึก ช่วยลดข้อบกพร่องทั่วไป เช่น การกระเด็นของโลหะ รูพรุน และการหลอมรวมไม่สมบูรณ์ ผลการทดสอบแสดงให้เห็นว่าสามารถลดการกระเด็นของโลหะได้มากกว่า 70% และลดรูพรุนได้ 70%-97% ขึ้นอยู่กับวัสดุและพารามิเตอร์
- ปรับปรุงความคลาดเคลื่อนของช่องว่าง: เมื่อเปรียบเทียบกับการเชื่อมด้วยลำแสงเดี่ยว การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนกลางให้พื้นที่กระจายความร้อนที่กว้างกว่า สามารถจัดการกับช่องว่างในการประกอบ 0.1–0.3 มม. และลดความไวต่อความแม่นยำในการกำหนดตำแหน่งของข้อต่อ
- ลดการเสียรูปจากการเชื่อม: คานวงแหวนช่วยกระจายความร้อนรอบบริเวณรอยเชื่อม ทำให้ลดพื้นที่ที่ได้รับผลกระทบจากความร้อนได้ 25%-35% และลดการเสียรูปจากการเชื่อมได้ประมาณ 40%
- การเชื่อมวัสดุที่มีการสะท้อนแสงสูง: ลำแสงวงแหวนจะให้ความร้อนแก่พื้นผิววัสดุก่อน และเพิ่มความเสถียรในการดูดซับพลังงานสำหรับการเชื่อมอะลูมิเนียมและทองแดง ลำแสงตรงกลางจะรักษาประสิทธิภาพการทะลุทะลวงสำหรับโลหะที่มีการสะท้อนแสงสูง
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนกลางสามารถเชื่อมกับวัสดุอะไรได้บ้าง?
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนกลาง เหมาะสำหรับเหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม โลหะผสมอลูมิเนียม ทองแดง และวัสดุโลหะอื่นๆ ที่ใช้ในการเชื่อมทางอุตสาหกรรม
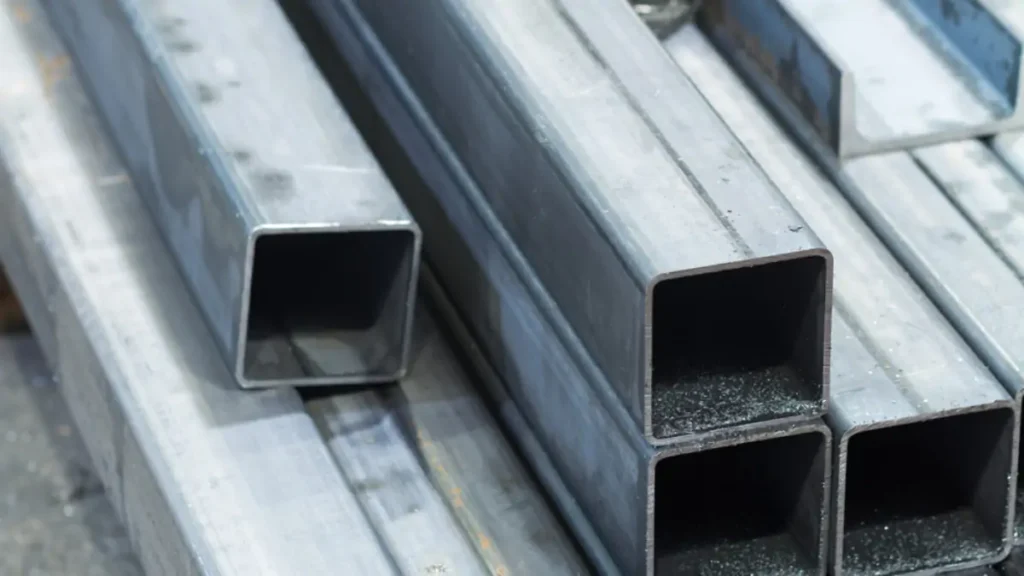
เหล็กกล้าคาร์บอน
- ความหนาในการเชื่อม: สูงสุด 14 มม.
- การใช้งาน: เครื่องจักรหนัก โครงสร้างเหล็ก อุปกรณ์อุตสาหกรรม
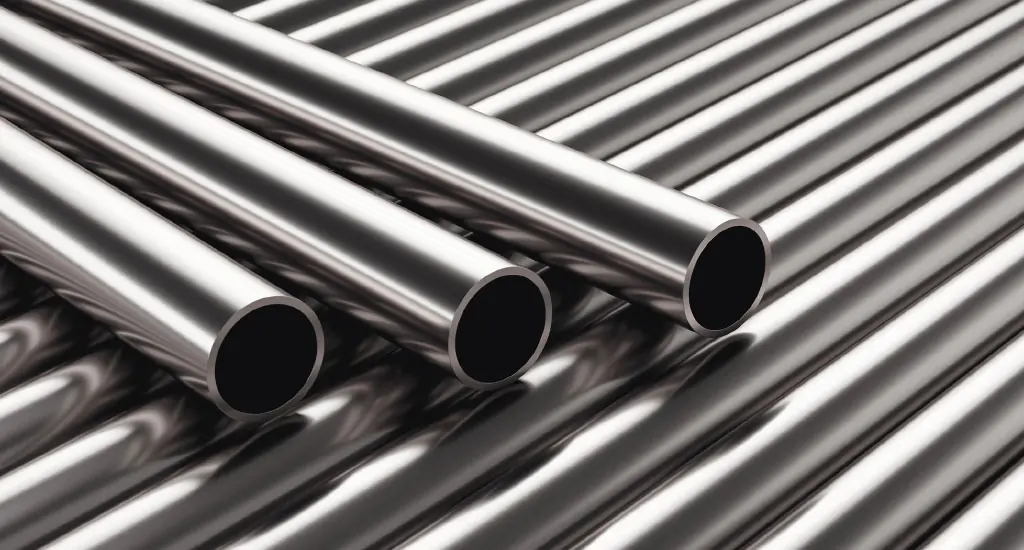
เหล็กกล้าไร้สนิม
- ความหนาในการเชื่อม: สูงสุด 12 มม.
- การใช้งาน: ถังรับแรงดัน, การผลิตอุปกรณ์, ชิ้นส่วนโครงสร้าง
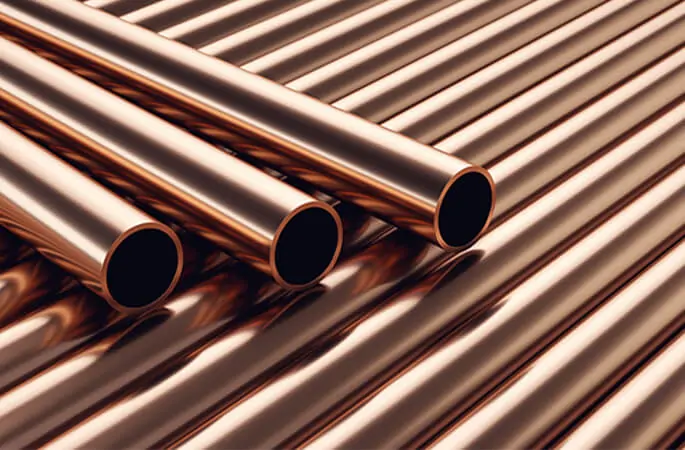
โลหะผสมอลูมิเนียมและทองแดง
- ความหนาในการเชื่อม: สูงสุด 10 มม.
- การใช้งาน: อุปกรณ์ด้านพลังงาน, ชิ้นส่วนโลหะสะท้อนแสงสูง
การเชื่อมด้วยเลเซอร์แบบแกนวงแหวน (Core-Ring Laser Welding) ใช้ในอุตสาหกรรมต่างๆ เช่น เครื่องจักรกลทางวิศวกรรม โครงสร้างเหล็ก ภาชนะรับแรงดัน และอุปกรณ์ด้านพลังงาน ซึ่งต้องการการเชื่อมโลหะหนาและคุณภาพการเชื่อมที่เสถียร
อุตสาหกรรมใดบ้างที่ใช้การเชื่อมเลเซอร์แบบวงแหวนแกนกลาง?
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกน (Core-Ring Laser Welding) ใช้ในอุตสาหกรรมที่ต้องการการเชื่อมโลหะหนา คุณภาพการเชื่อมที่เสถียร และการควบคุมปริมาณความร้อน การใช้งานทั่วไป ได้แก่ การผลิตชิ้นส่วนโลหะขนาดใหญ่ อุปกรณ์ด้านพลังงาน การต่อเรือ และชิ้นส่วนที่เกี่ยวข้องกับแรงดัน
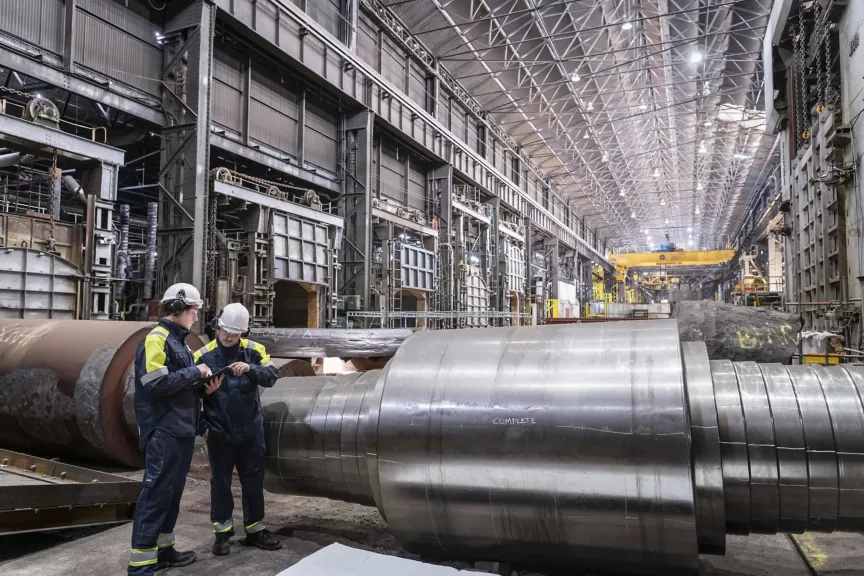
การผลิตเหล็กหนัก
การใช้งาน: โครงสร้างเหล็ก, โครงเครื่องจักร, ชิ้นส่วนเครื่องจักรกลหนัก
การเชื่อมด้วยเลเซอร์แบบ Core-Ring ให้การเจาะทะลุที่เสถียรสำหรับชิ้นส่วนเหล็กหนาที่ใช้ในงานผลิตทางอุตสาหกรรม
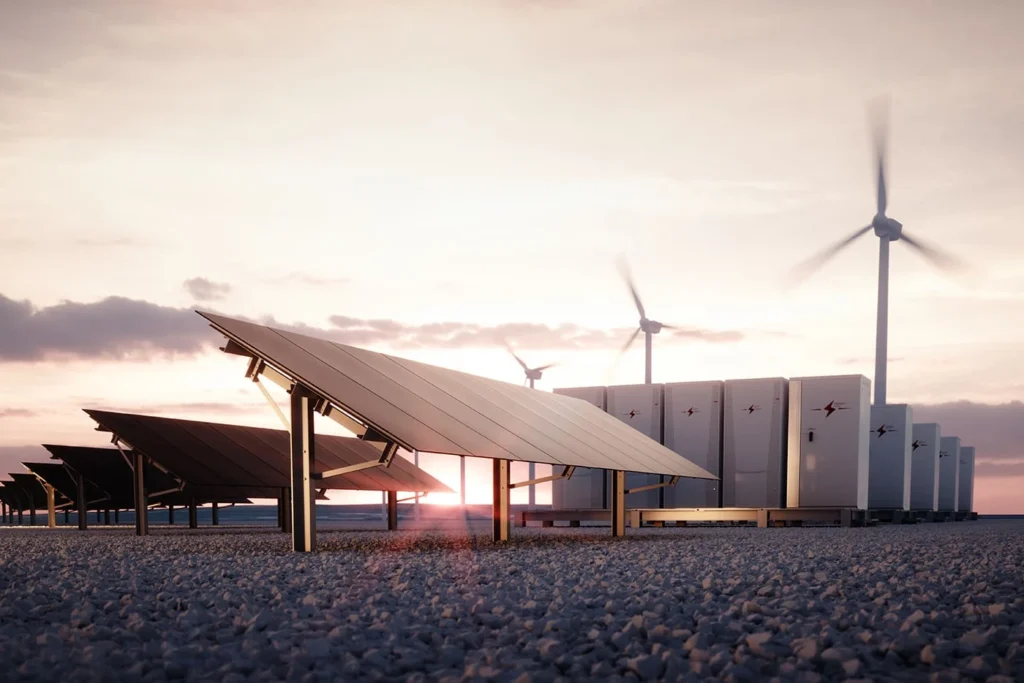
อุปกรณ์พลังงานใหม่
การใช้งาน: โครงสร้างแบตเตอรี่, อุปกรณ์จัดเก็บพลังงาน
การควบคุมการกระจายลำแสงช่วยให้การเชื่อมชิ้นส่วนโลหะที่ต้องการคุณภาพการเชื่อมที่สม่ำเสมอเป็นไปได้อย่างมีประสิทธิภาพ
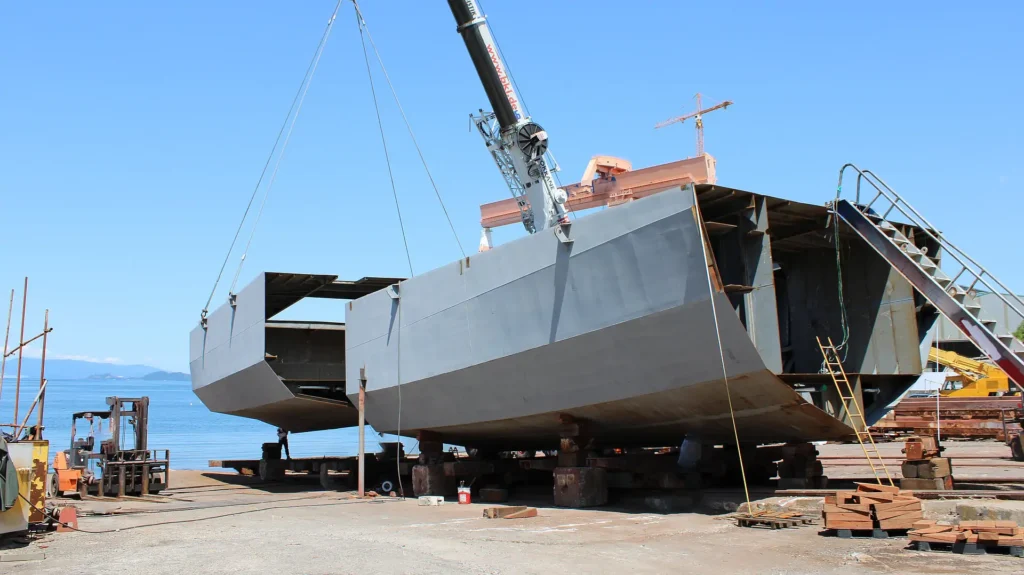
การต่อเรือและอุปกรณ์นอกชายฝั่ง
การใช้งาน: ชิ้นส่วนโลหะหนา, ชิ้นส่วนโครงสร้าง
เทคโนโลยีนี้เหมาะสำหรับโครงสร้างโลหะขนาดใหญ่ที่ต้องการความลึกในการเชื่อมและความเสถียรของการเชื่อม
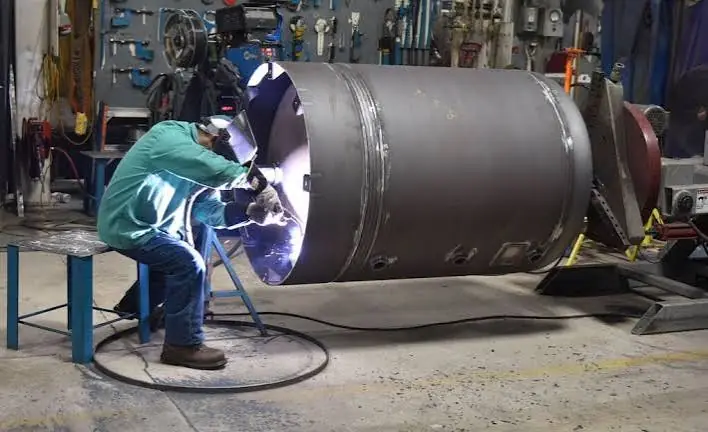
อุปกรณ์รับแรงดัน
การใช้งาน: ชิ้นส่วนของภาชนะรับแรงดัน, รอยเชื่อมที่ต้องการการตรวจสอบ
คุณสมบัติการควบคุมบ่อหลอมที่เสถียรและการลดข้อบกพร่อง ช่วยสนับสนุนการใช้งานที่ต้องการคุณภาพการเชื่อมที่เข้มงวด
ประเภทของเครื่องเชื่อมเลเซอร์แบบวงแหวนแกน
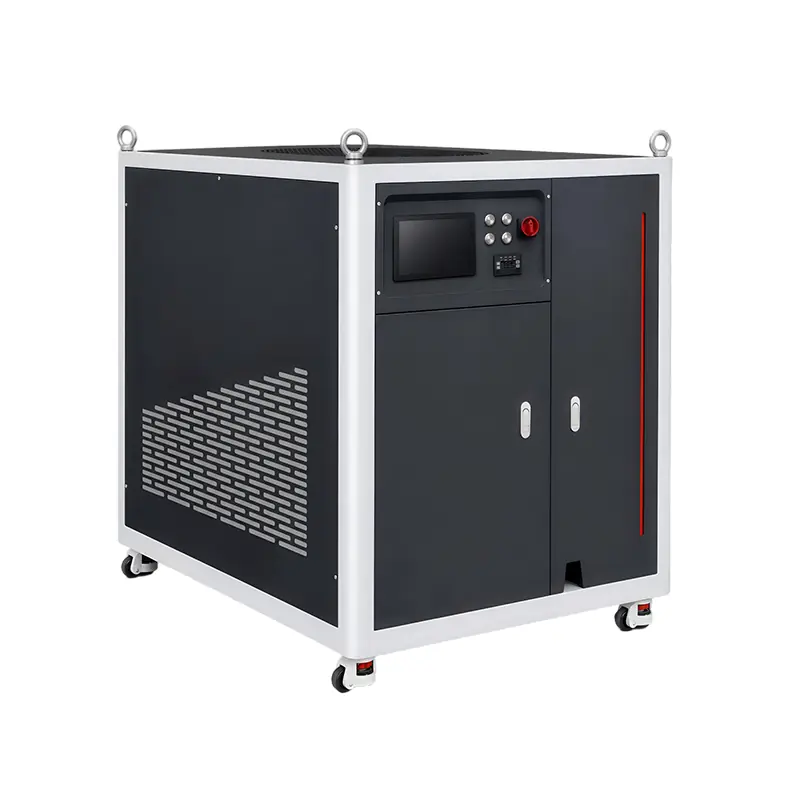
เครื่องเชื่อมเลเซอร์ป้องกันสนามแม่เหล็ก 6000 วัตต์
เครื่องเชื่อมเลเซอร์ป้องกันสนามแม่เหล็กขนาด 6000 วัตต์ออกแบบมาสำหรับการเชื่อมเลเซอร์ในสภาพแวดล้อมที่มีสนามแม่เหล็กแรงสูง โดยผสานรวมเทคโนโลยีป้องกัน EMI และการแยกสัญญาณเพื่อลดการรบกวนทางแม่เหล็กไฟฟ้าในระหว่างการทำงาน เครื่องนี้เหมาะสำหรับโรงงานผลิตอะลูมิเนียมด้วยไฟฟ้า การแปรรูปโลหะที่ไม่ใช่เหล็ก การผลิตเครื่องจักรหนัก และการเชื่อมโลหะหนา
- กำลังเลเซอร์: 6000 วัตต์
- ประเภทลำแสง: ลำแสงคู่แบบแกนวงแหวน
- ระบบป้องกันการรบกวน: การกรอง EMI + การแยกสัญญาณ
- การป้อนลวด: ลวดเดี่ยว / ลวดคู่ / ลวดสามเส้น / ลวดสี่เส้น
เครื่องเชื่อมเลเซอร์วงแหวนแกน
เครื่องเชื่อมเลเซอร์แบบแกนกลางและวงแหวนใช้โครงสร้างลำแสงกลางแบบแกนร่วมและลำแสงวงแหวนสำหรับการเชื่อมแผ่นโลหะหนาและโลหะสะท้อนแสงสูง ลำแสงกลางช่วยให้การเจาะทะลุลึก ในขณะที่ลำแสงวงแหวนควบคุมการกระจายความร้อนและความเสถียรของบ่อหลอม เครื่องมีให้เลือกสองรุ่นคือ 4000 วัตต์และ 6000 วัตต์ สำหรับโครงสร้างเหล็ก ภาชนะรับแรงดัน การต่อเรือ เครื่องจักรกลหนัก และการผลิตโลหะในอุตสาหกรรม
- กำลังเลเซอร์: 4000 วัตต์ / 6000 วัตต์
- ประเภทลำแสง: ลำแสงตรงกลาง + ลำแสงวงแหวน (ควบคุมแยกอิสระ)
- วัสดุที่ใช้งานร่วมกันได้: เหล็กกล้าคาร์บอน / เหล็กกล้าไร้สนิม / อลูมิเนียม / ทองแดง
- การป้อนลวด: ลวดเดี่ยว / ลวดคู่ / ลวดสามเส้น / ลวดสี่เส้น
คุณลักษณะการกำหนดค่าเครื่องเชื่อมเลเซอร์แบบวงแหวนแกน
เครื่องเชื่อมเลเซอร์แบบวงแหวนแกนกลางได้รับการออกแบบมาเพื่อรองรับการเชื่อมโลหะหนาและการทำงานต่อเนื่องในระดับอุตสาหกรรม การกระจายกำลังลำแสง ระบบป้อนลวด และโครงสร้างป้องกันได้รับการออกแบบให้เหมาะสมกับวัสดุ ความหนา และสภาวะการเชื่อมที่แตกต่างกัน
ระบบกระจายกำลังแบบปรับได้ Core-Ring
เครื่องเชื่อมเลเซอร์แบบวงแหวนแกนกลางรองรับการกำหนดค่ากำลังไฟของวงแหวนแกนกลางที่แตกต่างกัน เพื่อตอบสนองความต้องการในการเชื่อมที่หลากหลาย
- รุ่นปรับสมดุล 3000W + 3000W: เหมาะสำหรับการเชื่อมแผ่นเหล็กหนาทั่วไป ด้วยการกระจายพลังงานที่สมดุล
- รุ่น 4000W + 2000W สำหรับการส่องสว่างทะลุทะลวงลึก: ให้กำลังลำแสงตรงกลางที่สูงขึ้น สำหรับการใช้งานที่ต้องการการส่องสว่างทะลุทะลวงลึกยิ่งขึ้น
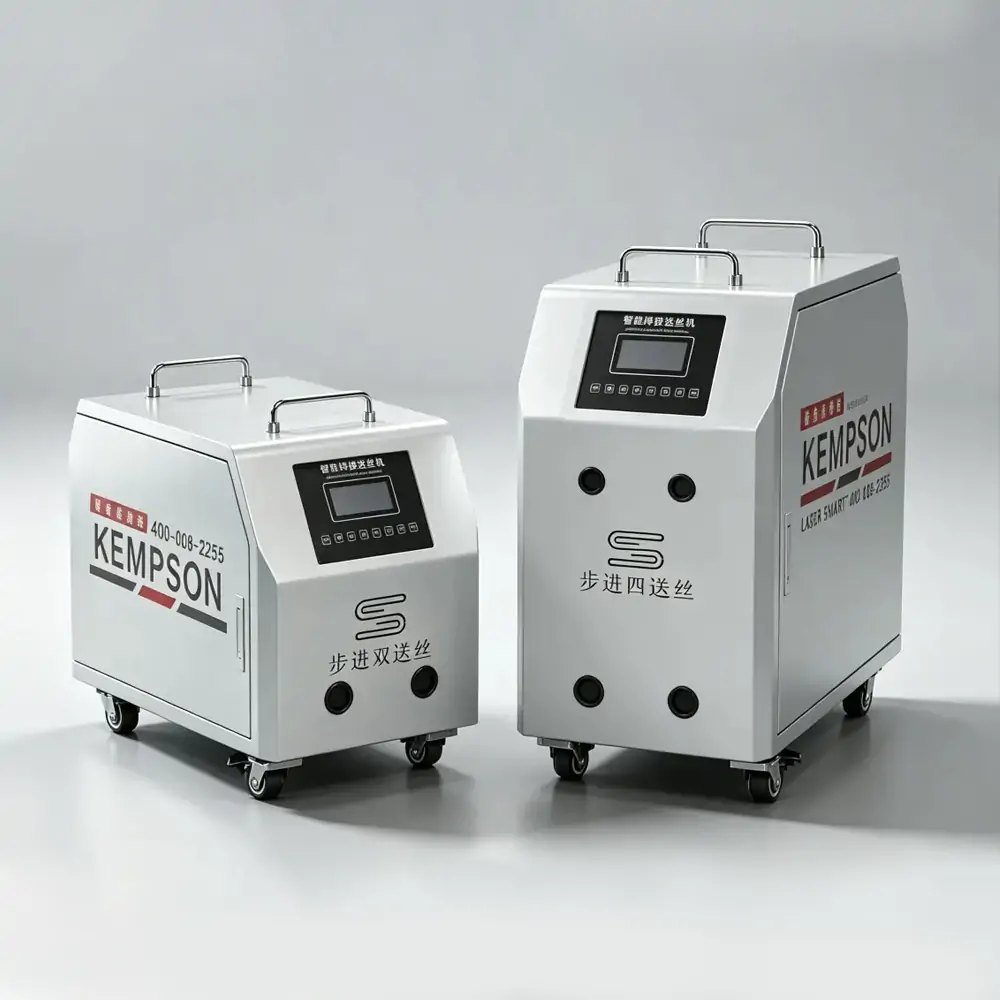
ขับเคลื่อนสี่ล้อ การป้อนลวดสี่เส้น System
เครื่องจักรนี้มาพร้อมกับระบบป้อนลวดแบบสี่ทิศทาง สำหรับกระบวนการเชื่อมที่แตกต่างกัน
รองรับโหมดการป้อนสายแบบเส้นเดียว สองเส้น สามเส้น และสี่เส้น
สามารถปรับพารามิเตอร์การป้อนลวดได้ตามวัสดุและสภาวะการเชื่อมที่แตกต่างกัน
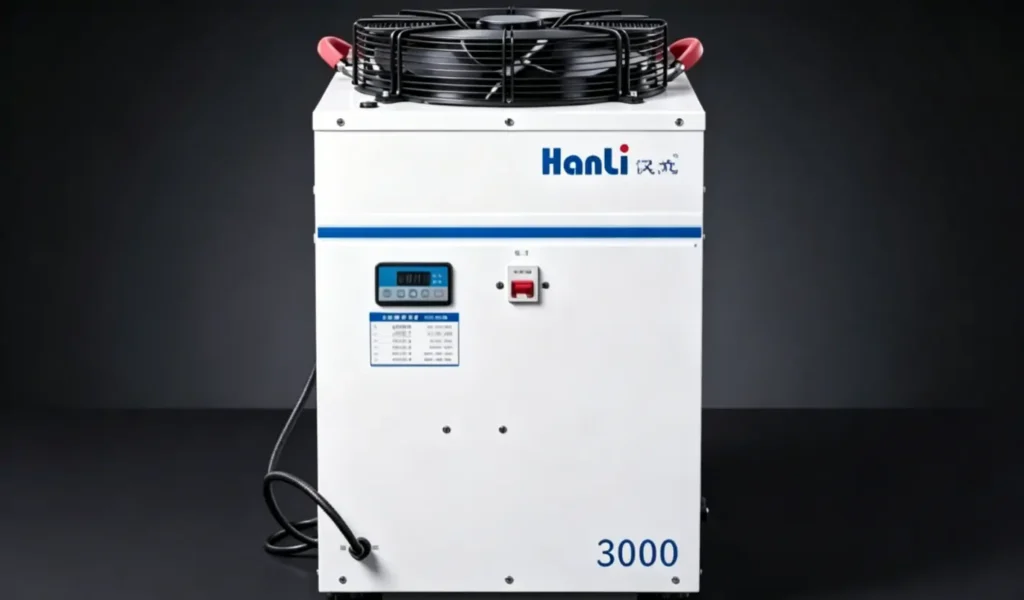
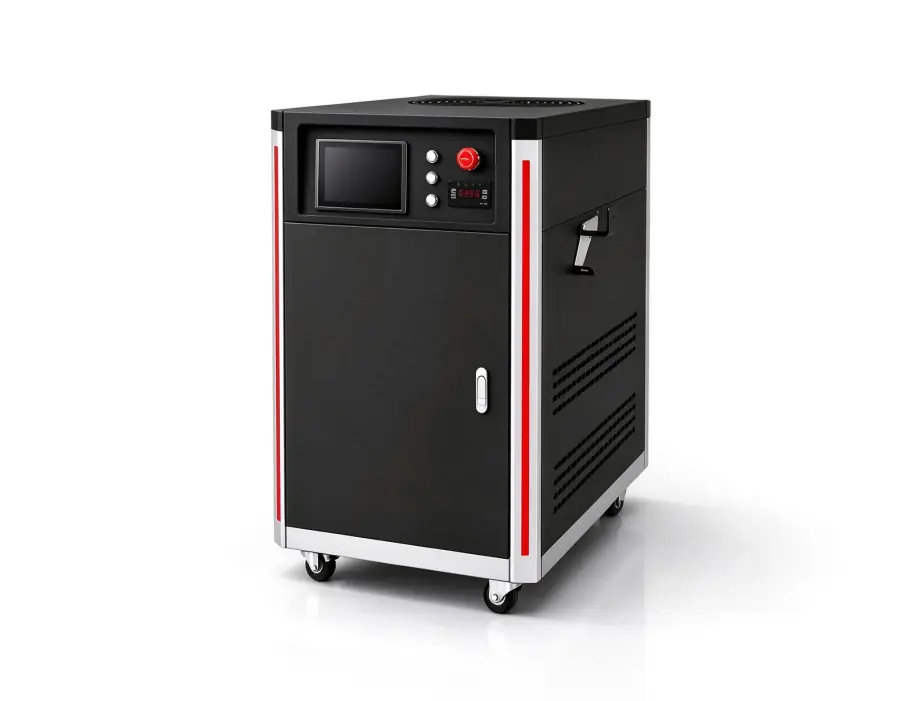
ระบบระบายความร้อนและป้องกันทางอุตสาหกรรม
เครื่องจักรนี้ใช้ระบบระบายความร้อนและป้องกันระดับอุตสาหกรรมสำหรับการเชื่อมอย่างต่อเนื่อง
ระบบทำความเย็นควบคุมอุณหภูมิแบบคู่
โครงสร้างป้องกันฝุ่นสำหรับสภาพแวดล้อมทางอุตสาหกรรม
ระบบตรวจสอบแสงสะท้อนเพื่อป้องกันแหล่งกำเนิดเลเซอร์
การออกแบบเครื่องเชื่อมเลเซอร์แบบวงแหวนแกนเน้นการควบคุมลำแสง การป้อนลวดที่เสถียร และการป้องกันการทำงานในระยะยาว ระบบเหล่านี้ช่วยให้ได้ประสิทธิภาพการเชื่อมที่สม่ำเสมอในการใช้งานในอุตสาหกรรมหนัก
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนกลางเหมาะสำหรับงานของคุณหรือไม่?
การเชื่อมด้วยเลเซอร์แบบ Core-Ring ออกแบบมาสำหรับงานที่ต้องการการแทรกซึมที่เสถียร การควบคุมความร้อน และคุณภาพการเชื่อมที่สม่ำเสมอ การใช้งานที่เหมาะสมจะขึ้นอยู่กับประเภทวัสดุ ความหนาของแผ่นโลหะ และข้อกำหนดในการผลิต
เหมาะสำหรับ:
- การเชื่อมโลหะหนา: เหมาะสำหรับชิ้นส่วนเหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม อลูมิเนียม และทองแดง ที่ต้องการความหนามากกว่าปกติ
- วัสดุสะท้อนแสงสูง: เหมาะสำหรับการเชื่อมอลูมิเนียมและทองแดงที่ต้องการความเสถียรในการดูดซับพลังงาน
- โครงสร้างเชื่อมขนาดใหญ่: เหมาะสำหรับโครงสร้างเหล็ก โครงเครื่องจักร อุปกรณ์รับแรงดัน และชิ้นส่วนอุตสาหกรรมหนัก
- การผลิตที่มีความสม่ำเสมอสูง: เหมาะสำหรับการผลิตต่อเนื่องที่ต้องการคุณภาพการเชื่อมและความเสถียรของกระบวนการ
อาจไม่จำเป็นสำหรับ:
- การเชื่อมแผ่นโลหะบางมาก: วัสดุบางอาจต้องการความร้อนต่ำกว่าและวิธีการเชื่อมด้วยเลเซอร์ที่ง่ายกว่า
- งานเชื่อมแบบง่ายๆ ที่ใช้พลังงานต่ำ: การเชื่อมด้วยเลเซอร์ลำแสงเดี่ยวแบบมาตรฐานสามารถตอบสนองความต้องการพื้นฐานด้านการเชื่อมได้
สรุป
การเชื่อมด้วยเลเซอร์แบบคอร์-ริง (Core-Ring Laser Welding) ผสานลำแสงตรงกลางและลำแสงวงแหวนเข้าไว้ในระบบเลเซอร์แบบแกนร่วมเดียวกัน เทคโนโลยีนี้ช่วยควบคุมการกระจายพลังงานสำหรับการเชื่อมแผ่นเหล็กหนา วัสดุที่มีการสะท้อนแสงสูง และการใช้งานในอุตสาหกรรมที่ต้องการคุณภาพการเชื่อมที่เสถียร คุณสมบัติในการปรับกำลังลำแสง การควบคุมบ่อหลอม และการลดข้อบกพร่อง ทำให้เหมาะสำหรับโครงสร้างเหล็ก เครื่องจักรหนัก อุปกรณ์พลังงาน และชิ้นส่วนที่เกี่ยวข้องกับแรงดัน
KEMPSONพัฒนาและผลิตโซลูชันการเชื่อมเลเซอร์แบบวงแหวนแกนกลาง (Core-Ring Laser Welding) ด้วยกำลังไฟ 4000 วัตต์และ 6000 วัตต์ เพื่อตอบสนองความต้องการการเชื่อมที่หลากหลาย เราให้บริการทดสอบกระบวนการเชื่อม การตรวจสอบชิ้นงาน การปรับแต่งอุปกรณ์ การสนับสนุนการติดตั้ง และการฝึกอบรมทางเทคนิคติดต่อเราเพื่อปรึกษาเกี่ยวกับวัสดุ ความหนา และความต้องการในการผลิตของคุณ เพื่อหาโซลูชันการเชื่อมเลเซอร์ที่เหมาะสม

คำถามที่พบบ่อย
การเชื่อมด้วยเลเซอร์แบบ Core-Ring คืออะไร?
การเชื่อมด้วยเลเซอร์แบบแกนกลางและวงแหวน (Core-Ring Laser Welding) เป็นกระบวนการเชื่อมด้วยเลเซอร์แบบผสมผสาน โดยใช้ลำแสงกลางแบบแกนร่วมและลำแสงวงแหวนจากแหล่งกำเนิดเลเซอร์ที่ปรับแต่งได้เพียงแหล่งเดียว ลำแสงกลางให้การทะลุทะลวง ในขณะที่ลำแสงวงแหวนควบคุมการกระจายความร้อนและความเสถียรของบ่อหลอมเหลวระหว่างการเชื่อม
การเชื่อมด้วยเลเซอร์แบบ Core-Ring ทำงานอย่างไร?
การเชื่อมด้วยเลเซอร์แบบ Core-Ring ใช้เทคโนโลยีการปรับรูปร่างลำแสงด้วยแสงเพื่อแยกแสงเลเซอร์หนึ่งลำแสงออกเป็นลำแสงตรงกลางและลำแสงวงแหวน ลำแสงตรงกลางจะสร้างรูเจาะสำหรับทะลุทะลวง ในขณะที่ลำแสงวงแหวนจะอุ่นบริเวณที่จะเชื่อมและควบคุมพฤติกรรมของบ่อหลอมเหลว
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนแตกต่างจากการเชื่อมด้วยเลเซอร์คู่หรือไม่?
ใช่แล้ว การเชื่อมด้วยเลเซอร์แบบ Core-Ring ไม่จำเป็นต้องใช้แหล่งกำเนิดเลเซอร์อิสระสองแหล่ง ลำแสงตรงกลางและลำแสงวงแหวนมาจากแหล่งกำเนิดเลเซอร์แบบกำหนดเองเพียงแหล่งเดียว ผ่านโครงสร้างทางแสงแบบพิเศษ พร้อมการกระจายพลังงานที่ปรับได้ระหว่างลำแสงทั้งสอง
การเชื่อมด้วยเลเซอร์แบบ Core-Ring แตกต่างจากการเชื่อมด้วยเลเซอร์แบบลำแสงเดี่ยวอย่างไร?
การเชื่อมด้วยเลเซอร์แบบลำแสงเดี่ยวใช้พลังงานที่กระจายตัวอย่างเข้มข้นเพียงจุดเดียว ในขณะที่การเชื่อมด้วยเลเซอร์แบบแกนและวงแหวนใช้การควบคุมพลังงานของลำแสงตรงกลางและลำแสงวงแหวน ลำแสงวงแหวนช่วยปรับปรุงการกระจายความร้อนและความเสถียรของบ่อหลอมสำหรับแผ่นโลหะหนาและวัสดุที่มีการสะท้อนแสงสูง
การเชื่อมด้วยเลเซอร์ Core-Ring สามารถเชื่อมวัสดุอะไรได้บ้าง?
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนสามารถเชื่อมเหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม โลหะผสมอลูมิเนียม ทองแดง และโลหะอุตสาหกรรมอื่นๆ ได้ โดยทั่วไปแล้วจะใช้สำหรับชิ้นส่วนโลหะหนาและงานที่ต้องการคุณภาพการเชื่อมที่เสถียร
เครื่องเชื่อมเลเซอร์ Core-Ring สามารถเชื่อมวัสดุที่มีความหนาได้มากแค่ไหน?
เครื่องเชื่อมเลเซอร์แบบวงแหวนแกน 6000 วัตต์ สามารถเชื่อมเหล็กกล้าคาร์บอนได้หนาถึง 14 มม. เหล็กกล้าไร้สนิม 12 มม. และอลูมิเนียมหรือทองแดง 10 มม. ภายใต้สภาวะการทำงานที่เหมาะสม ความหนาของการเชื่อมจริงขึ้นอยู่กับคุณสมบัติของวัสดุและการออกแบบรอยต่อ
สามารถใช้การเชื่อมเลเซอร์แบบ Core-Ring กับอลูมิเนียมและทองแดงได้หรือไม่?
ใช่แล้ว การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนกลางเหมาะสำหรับการเชื่อมอะลูมิเนียมและทองแดง ลำแสงวงแหวนจะให้ความร้อนแก่พื้นผิววัสดุก่อน ทำให้การดูดซับพลังงานมีเสถียรภาพมากขึ้น ในขณะที่ลำแสงตรงกลางจะให้การเจาะทะลุที่จำเป็นสำหรับโลหะที่มีการสะท้อนแสงสูง
อุตสาหกรรมใดบ้างที่ใช้เครื่องเชื่อมเลเซอร์ Core-Ring?
เครื่องเชื่อมเลเซอร์แบบวงแหวนแกนกลาง (Core-Ring Laser Welding Machines) ใช้ในงานแปรรูปเหล็กหนา เครื่องจักรกลทางวิศวกรรม อุปกรณ์พลังงานใหม่ การต่อเรือ โครงสร้างนอกชายฝั่ง และอุปกรณ์รับแรงดัน เหมาะสำหรับงานที่ต้องการการเชื่อมแผ่นเหล็กหนาและประสิทธิภาพการเชื่อมที่สม่ำเสมอ