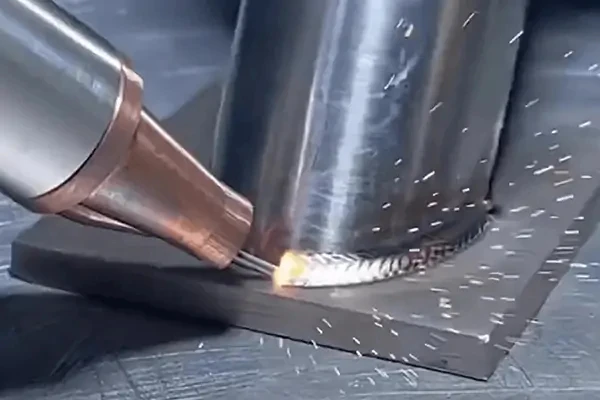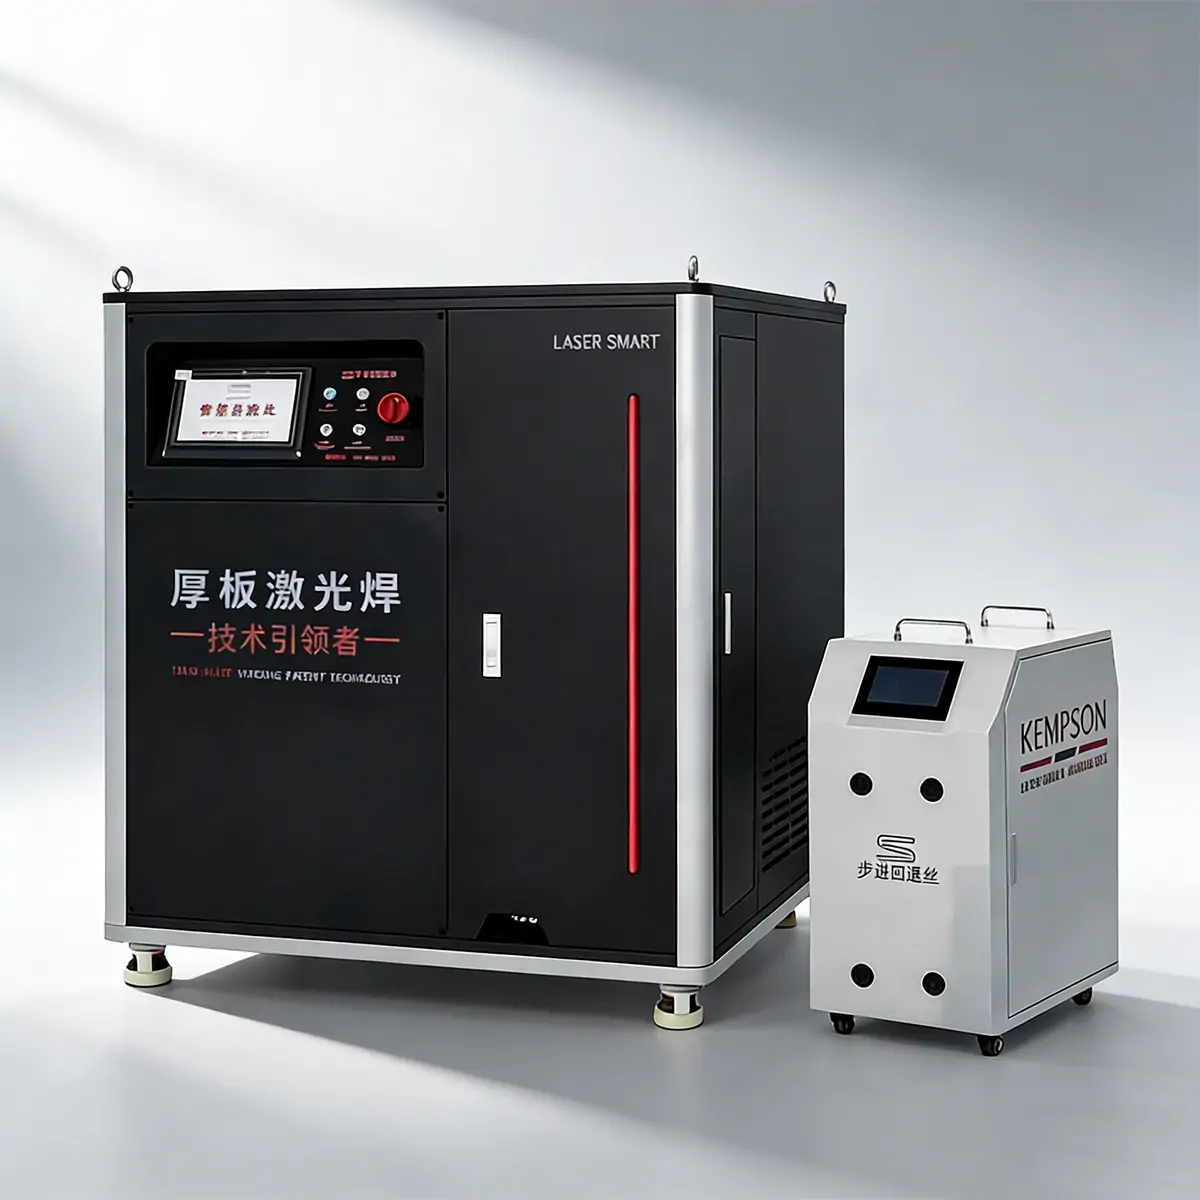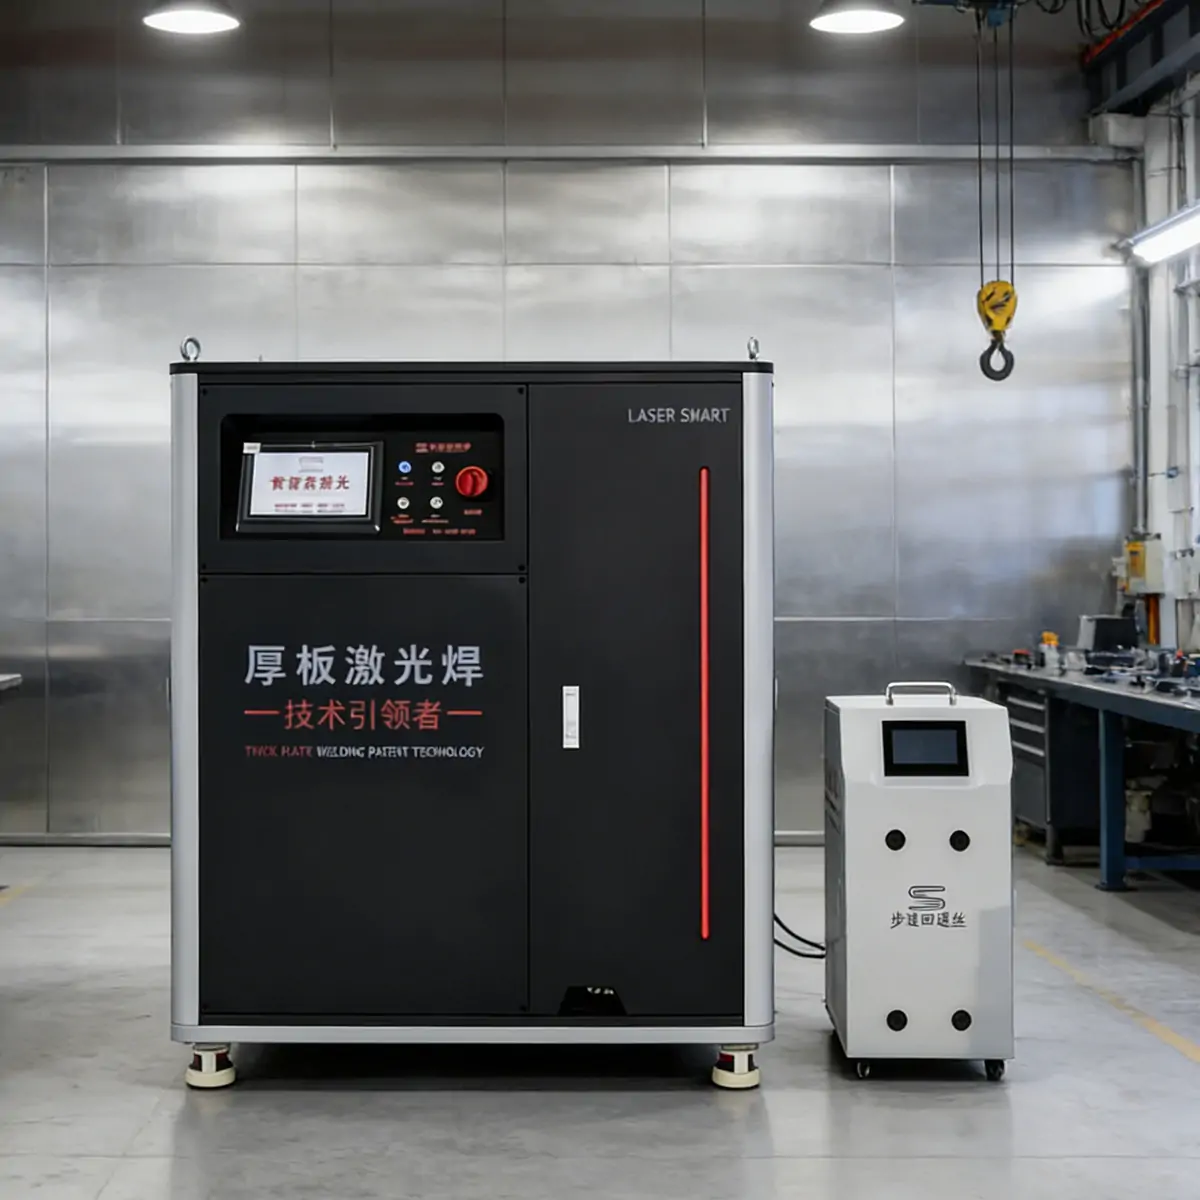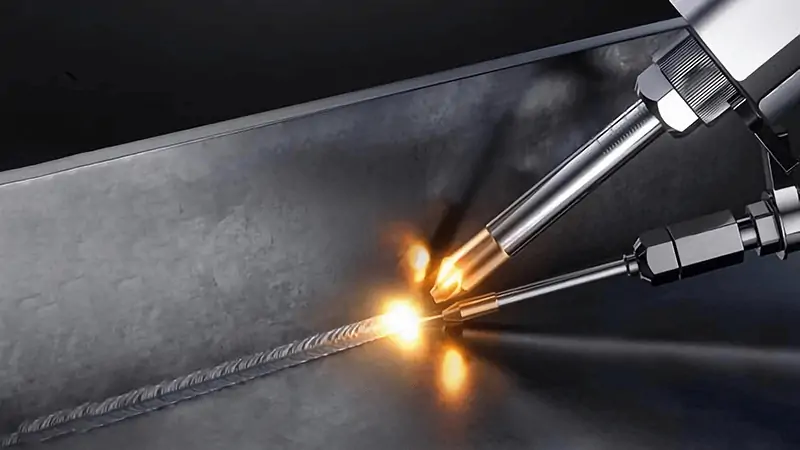
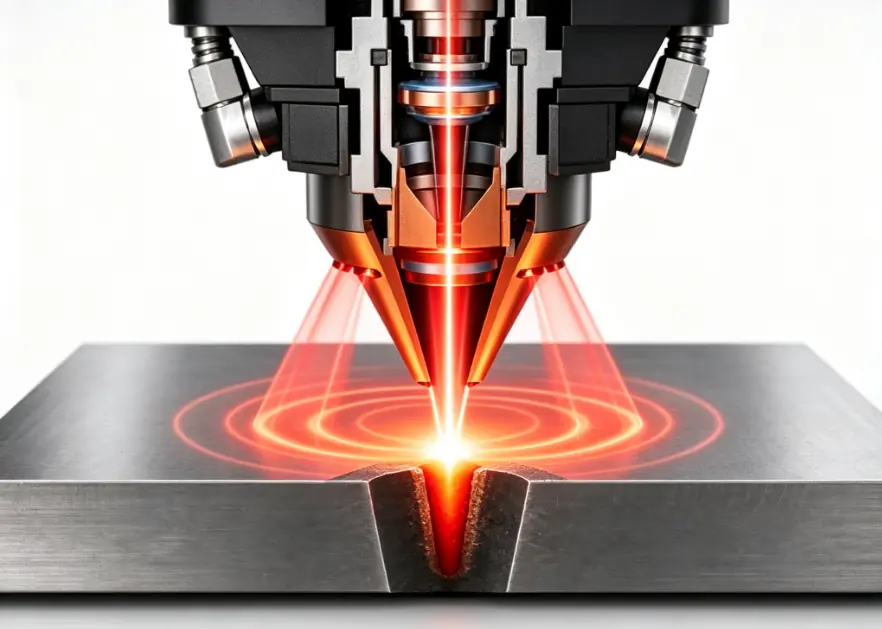
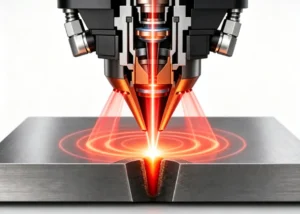
เครื่องเชื่อมเลเซอร์แบบวงแหวนแกนกลางใช้ลำแสงเลเซอร์สองลำที่ทำงานร่วมกันระหว่างการเชื่อม: ลำแสงพลังงานสูงตรงกลางสำหรับการเจาะลึก และลำแสงวงแหวนรอบนอกสำหรับการควบคุมความร้อน ลำแสงวงแหวนจะให้ความร้อนแก่ชิ้นงานก่อน ทำให้บ่อหลอมเหลวคงที่ และชะลอการเย็นตัว ทำให้กระบวนการเชื่อมราบรื่นและเสถียรยิ่งขึ้น
การจัดเรียงลำแสงแบบนี้เหมาะอย่างยิ่งสำหรับอะลูมิเนียม ทองแดง สแตนเลส เหล็กกล้าคาร์บอน และวัสดุอื่นๆ ที่ต้องการการควบคุมความร้อนที่เสถียร เมื่อเปรียบเทียบกับการเชื่อมด้วยเลเซอร์ลำแสงเดี่ยวแบบดั้งเดิม จะช่วยลดการกระเด็นและการเกิดรูพรุน ปรับปรุงการขึ้นรูปของรอยเชื่อม และรักษาการแทรกซึมที่เสถียรในระหว่างการเชื่อมอย่างต่อเนื่อง การปรับลำแสงตรงกลางและลำแสงวงแหวนอย่างอิสระช่วยให้การกระจายความร้อนเหมาะสมกับวัสดุ ความหนาของแผ่น และการใช้งานการเชื่อมที่แตกต่างกัน
เครื่องเชื่อมเลเซอร์แบบวงแหวนแกนกลางถูกนำมาใช้กันอย่างแพร่หลายในการผลิตโครงสร้างเหล็ก การผลิตภาชนะรับแรงดัน การต่อเรือ เครื่องจักรกลก่อสร้าง อุปกรณ์หนัก และงานอุตสาหกรรมอื่นๆ ที่คุณภาพการเชื่อมและความเสถียรในการผลิตมีความสำคัญอย่างยิ่ง
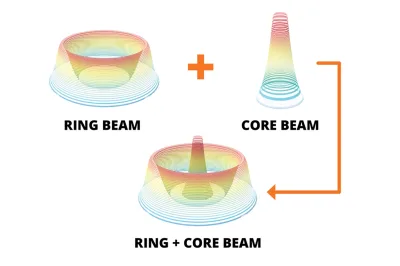
เครื่องเชื่อมเลเซอร์แบบวงแหวนแกนกลางใช้ลำแสงเลเซอร์สองลำในการเชื่อม ลำแสงตรงกลางให้พลังงานความหนาแน่นสูงเพื่อการเจาะลึก ในขณะที่ลำแสงวงแหวนล้อมรอบบริเวณเชื่อมเพื่อควบคุมปริมาณความร้อนและรักษาเสถียรภาพของบ่อหลอมเหลว
ลำแสงวงแหวนจะให้ความร้อนแก่ชิ้นงานก่อนการเชื่อม ช่วยลดการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลันและการสะท้อนของเลเซอร์บนโลหะที่มีการสะท้อนแสงสูง การปรับลำแสงทั้งสองอย่างอิสระช่วยให้สามารถปรับพารามิเตอร์การเชื่อมให้เหมาะสมกับวัสดุ ความหนา และสภาวะรอยต่อที่แตกต่างกันได้
สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับการเชื่อมด้วยเลเซอร์แบบวงแหวนแกน โปรดดูบทความ: “การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนคืออะไร? เทคโนโลยี ข้อดี และการใช้งาน”
การเชื่อมด้วยเลเซอร์ คือการใช้เลเซอร์สร้างลำแสงที่สร้างความร้อนเพื่อเชื่อมโลหะ สำหรับรายละเอียดเพิ่มเติม โปรดดูบทความ:
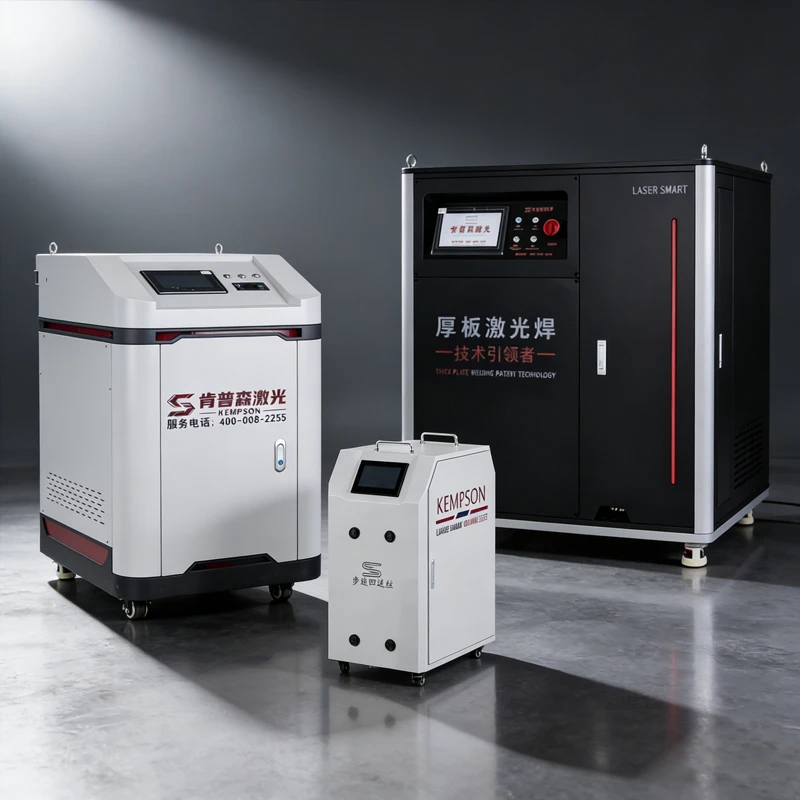
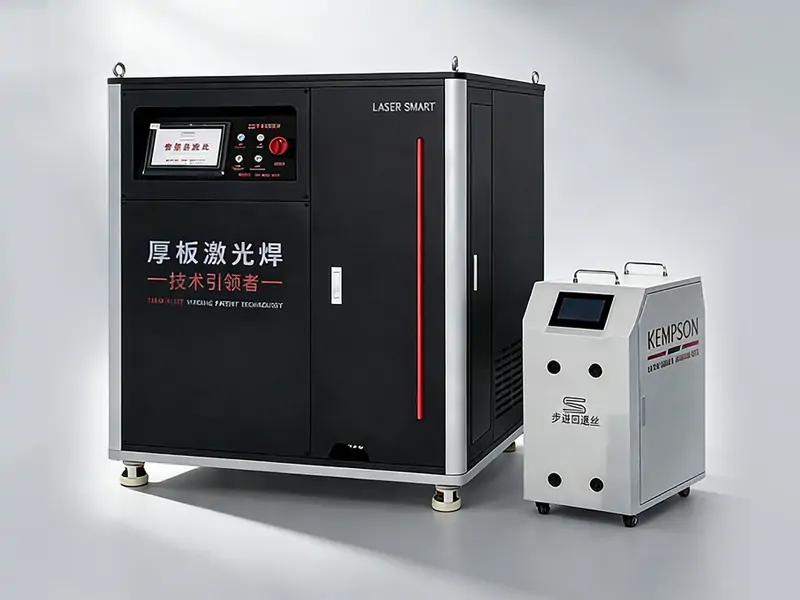
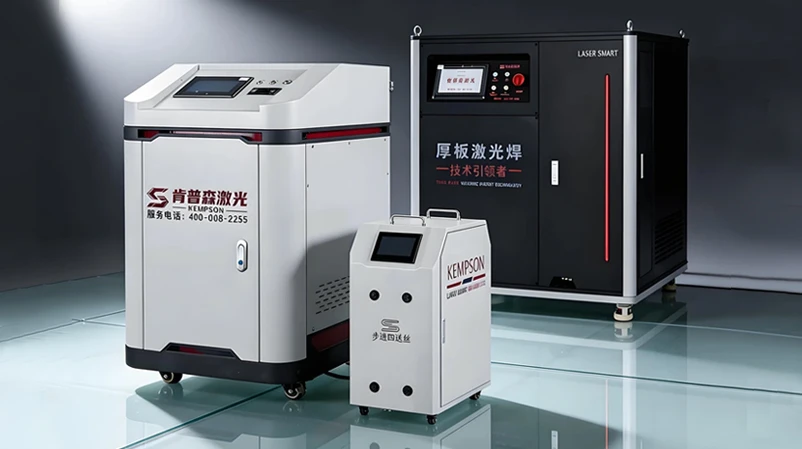
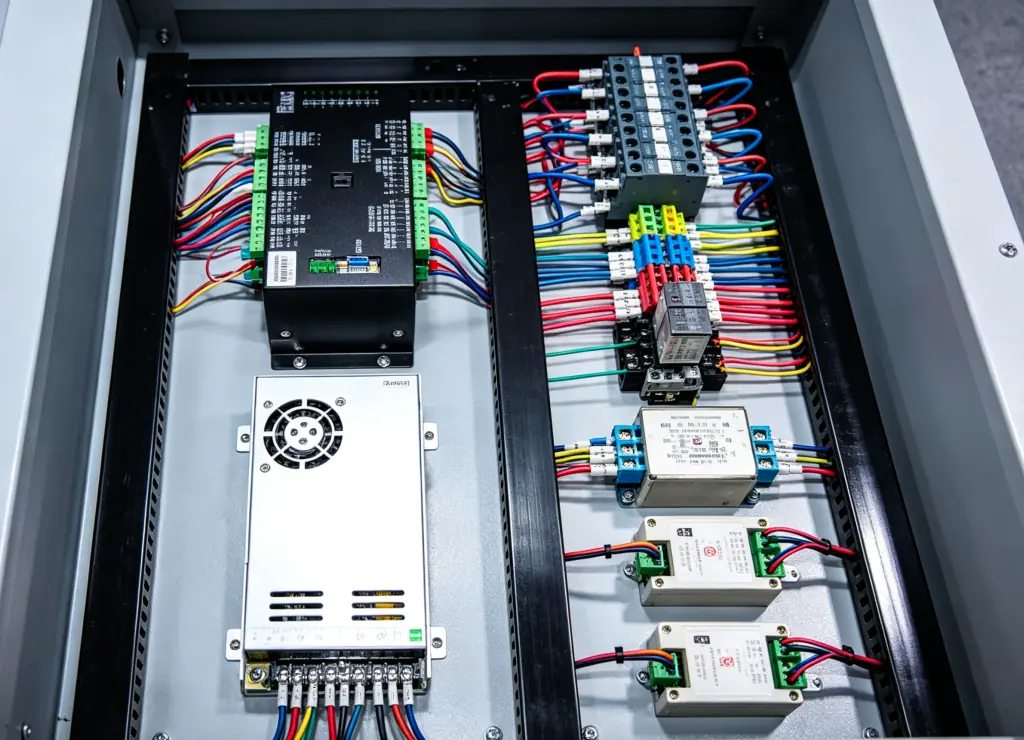
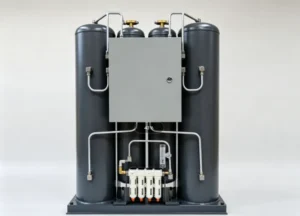
ทุกส่วนประกอบได้รับการคัดเลือกมาเพื่อการผลิตในระดับอุตสาหกรรม แหล่งกำเนิดเลเซอร์ ระบบระบายความร้อน ระบบควบคุม ปืนเชื่อม และเครื่องป้อนลวด ประกอบกันเป็นแพลตฟอร์มการเชื่อมที่สมบูรณ์แบบสำหรับการผลิตแผ่นโลหะหนาปานกลางและหนามาก
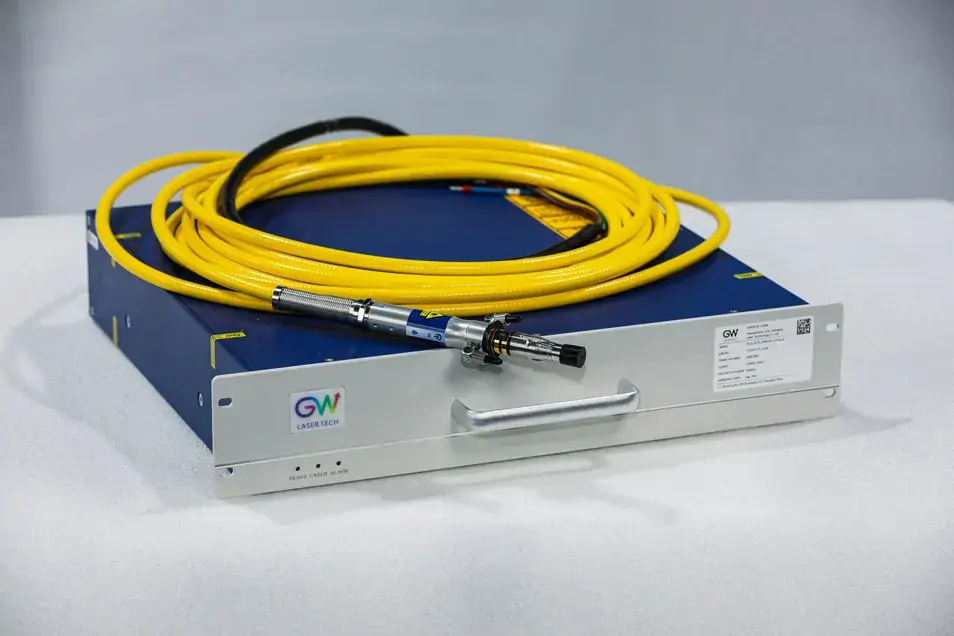
สร้างลำแสงตรงกลางและลำแสงวงแหวน พร้อมการปรับกำลังไฟอิสระเพื่อการเจาะทะลุที่เสถียร การป้อนความร้อนที่ควบคุมได้ และการขึ้นรูปแนวเชื่อมที่สม่ำเสมอ
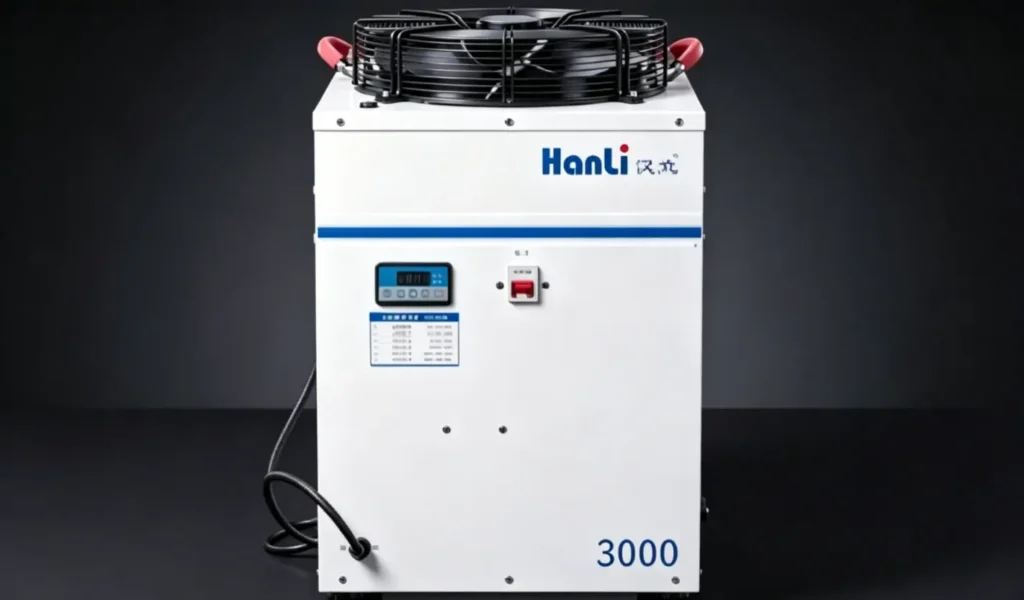
รักษาอุณหภูมิการทำงานให้คงที่ระหว่างการเชื่อมอย่างต่อเนื่อง ช่วยเพิ่มความน่าเชื่อถือของอุปกรณ์และประสิทธิภาพในระยะยาว
ควบคุมกำลังเลเซอร์ พารามิเตอร์ลำแสง และการตั้งค่าการเชื่อมผ่านอินเทอร์เฟซที่ใช้งานง่าย เพื่อการปรับพารามิเตอร์ที่รวดเร็วและการทำงานที่เสถียร
สร้างก๊าซปกคลุมระหว่างการเชื่อม ช่วยลดความจำเป็นในการใช้อุปกรณ์ก๊าซภายนอก และทำให้การติดตั้งในสถานที่ทำได้ง่ายขึ้น
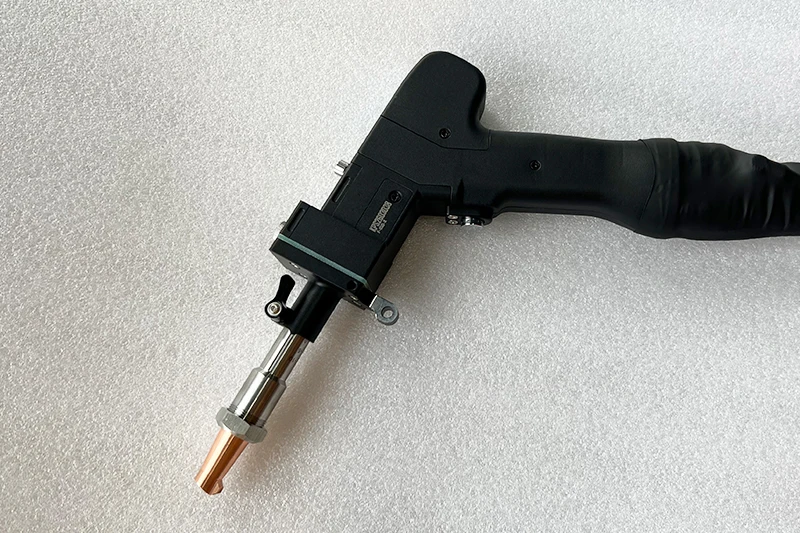
ปืนเชื่อมน้ำหนักเบา ส่งลำแสงได้เสถียร จับถนัดมือ และประสิทธิภาพเชื่อถือได้สำหรับการเชื่อมต่อเนื่องเป็นเวลานาน
ให้การป้อนลวดที่เสถียรด้วยการกำหนดค่าลวดเดี่ยว ลวดคู่ ลวดสาม หรือลวดสี่เส้น เพื่อให้ได้แนวเชื่อมที่กว้างขึ้นและการเชื่อมที่มีความหนาแน่นสูง
ประสิทธิภาพการทำงานที่เสถียรเกิดจากโครงสร้างเครื่องจักรที่ออกแบบมาอย่างดีและส่วนประกอบหลักที่เชื่อถือได้ ระบบโดยรวมสามารถรองรับรอบการผลิตที่ยาวนานในงานเชื่อมหนักหลากหลายประเภท
ก๊าซแต่ละชนิดต้องการวัสดุที่แตกต่างกัน และต้นทุนก็แตกต่างกันไปตามนั้น ก๊าซปกคลุมมีความสำคัญอย่างยิ่งสำหรับการเชื่อมแผ่นโลหะหนาด้วยกำลังสูง สำหรับรายละเอียดเพิ่มเติม โปรดดู: อาร์กอนเทียบกับไนโตรเจนสำหรับการเชื่อมด้วยเลเซอร์: คุณควรใช้ก๊าซชนิดใด?
สำหรับรายการอุปกรณ์เสริมสำหรับเครื่องเชื่อมเลเซอร์แบบพกพาที่ครบถ้วนยิ่งขึ้น โปรดเยี่ยมชมหน้านี้: อุปกรณ์เสริมสำหรับเครื่องเชื่อมเลเซอร์แบบพกพา
สำหรับรายละเอียดเกี่ยวกับวิธีการทำงานของเครื่องกำเนิดก๊าซที่ใช้ในเครื่องเชื่อมเลเซอร์ โปรดดูบทความ: “ระบบสร้างก๊าซสำหรับเครื่องเชื่อมเลเซอร์ทำงานอย่างไร?”
คุณต้องเลือกปืนเชื่อมเลเซอร์ที่เหมาะสมสำหรับการเชื่อมวัสดุและความหนาที่แตกต่างกัน สำหรับรายละเอียดเกี่ยวกับประเภทของปืนเชื่อมและวิธีการเลือก โปรดดูที่: ประเภทของปืนเชื่อมเลเซอร์: วิธีการเลือก?
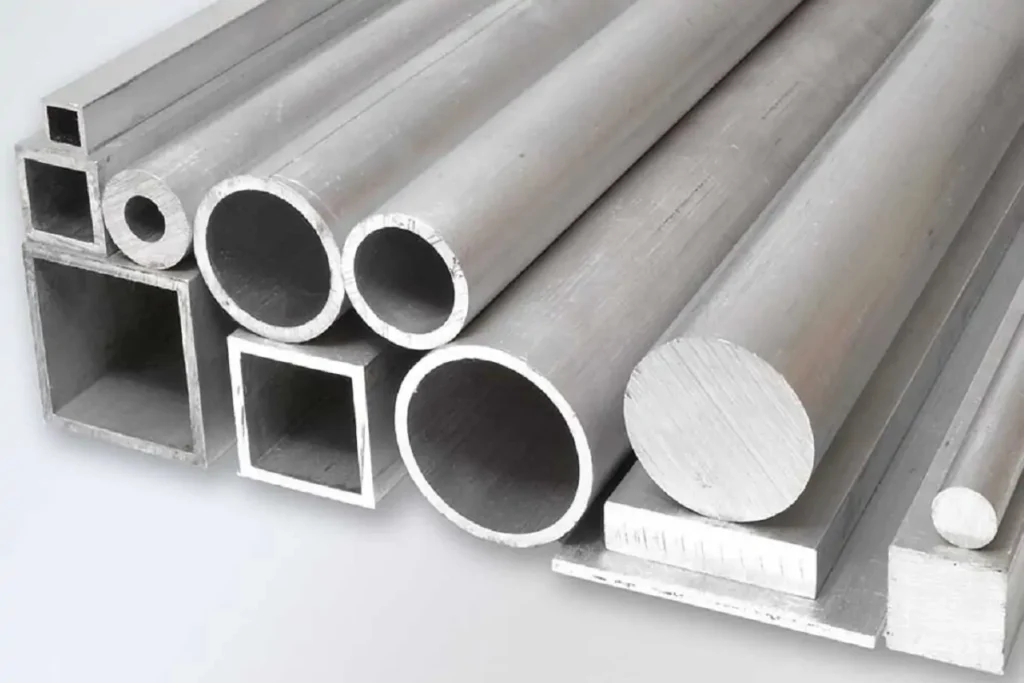
วัสดุแต่ละชนิดต้องการระดับพลังงานเลเซอร์และการตั้งค่าลำแสงที่แตกต่างกัน หากต้องการเรียนรู้เพิ่มเติมเกี่ยวกับเครื่องเชื่อมเลเซอร์สำหรับโลหะของเรา โปรดเยี่ยมชมหน้าผลิตภัณฑ์ด้านล่าง
| พารามิเตอร์ | เคพีเอส-เอฟเอชดับบลิว4000ดับบลิว | เคพีเอส-เอฟเอชดับบลิว6000ดับบลิว |
|---|---|---|
| พลังเลเซอร์ | 4000W | 6000W |
| การกำหนดค่าลำแสง | เซ็นเตอร์ 2000 วัตต์ + วงแหวน 2000 วัตต์ เซ็นเตอร์ 3000 วัตต์ + วงแหวน 1000 วัตต์ | เซ็นเตอร์ 3000 วัตต์ + วงแหวน 3000 วัตต์ เซ็นเตอร์ 4000 วัตต์ + วงแหวน 2000 วัตต์ |
| โหมดเอาท์พุตเลเซอร์ | ต่อเนื่อง/ชีพจร | ต่อเนื่อง/ชีพจร |
| ช่วงการปรับกำลัง | 3% -100% | 3% -100% |
| เลเซอร์ความยาวคลื่น | 1080 ± 10 นาโนเมตร | 1080 ± 10 นาโนเมตร |
| Beam Quality | ศูนย์กลาง M² ≤ 1.4 วงแหวน BPP ≤ 5 | ศูนย์กลาง M² ≤ 1.4 วงแหวน BPP ≤ 5 |
| การป้อนลวด | สายเดี่ยว / สายคู่ / สายสาม / สายสี่ | สายเดี่ยว / สายคู่ / สายสาม / สายสี่ |
| วิธีการทำความเย็น | น้ำเย็น | น้ำเย็น |
| พาวเวอร์ซัพพลาย | 380V, 50 / 60Hz | 380V, 50 / 60Hz |
| ความยาวสายไฟเบอร์ | มาตรฐาน 10 เมตร (เลือกได้) | มาตรฐาน 10 เมตร (เลือกได้) |
หมายเหตุ: ความหนาของการเชื่อมและความสามารถในการเชื่อมแบบฟิลเล็ตจะแตกต่างกันไปตามประเภทวัสดุ การออกแบบรอยต่อ และพารามิเตอร์การเชื่อม โปรดติดต่อเราเพื่อขอคำแนะนำเฉพาะสำหรับการใช้งานแต่ละประเภท
การเชื่อมด้วยเลเซอร์กำลังเป็นที่นิยมมากขึ้นในอุตสาหกรรมต่างๆ และครองส่วนแบ่งตลาดการเชื่อมส่วนใหญ่ ข้อดีและข้อเสียของการเชื่อมด้วยเลเซอร์เป็นประเด็นสำคัญที่สาธารณชนให้ความสนใจ สำหรับรายละเอียดเพิ่มเติม โปรดดูที่: ข้อดีและข้อเสียของการเชื่อมด้วยเลเซอร์
เครื่องเชื่อมเลเซอร์แบบวงแหวนแกนกลางถูกนำมาใช้กันอย่างแพร่หลายในการแปรรูปแผ่นเหล็กหนาปานกลางและหนามาก ชิ้นส่วนโครงสร้างขนาดใหญ่ และโลหะที่มีการสะท้อนแสงสูง เหมาะสำหรับการเชื่อมต่อเนื่องในอุตสาหกรรมการผลิตขนาดใหญ่ ซึ่งคุณภาพการเชื่อมที่สม่ำเสมอและรอบการผลิตที่ยาวนานเป็นสิ่งสำคัญ
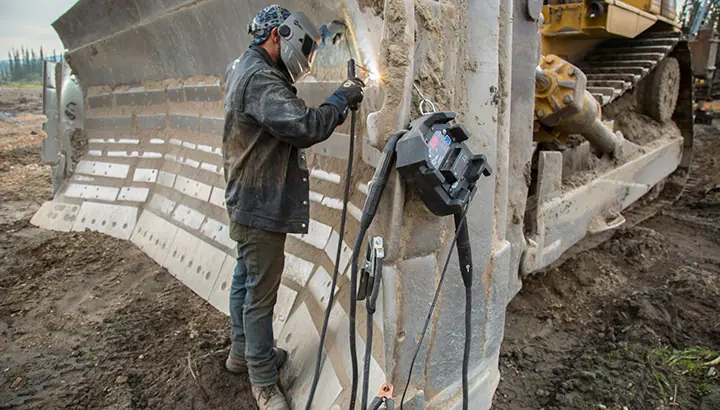
โครงรถขุด ชิ้นส่วนรถตัก โครงสร้างเครน เครื่องจักรเหมืองแร่ และชุดประกอบเครื่องจักรหนัก
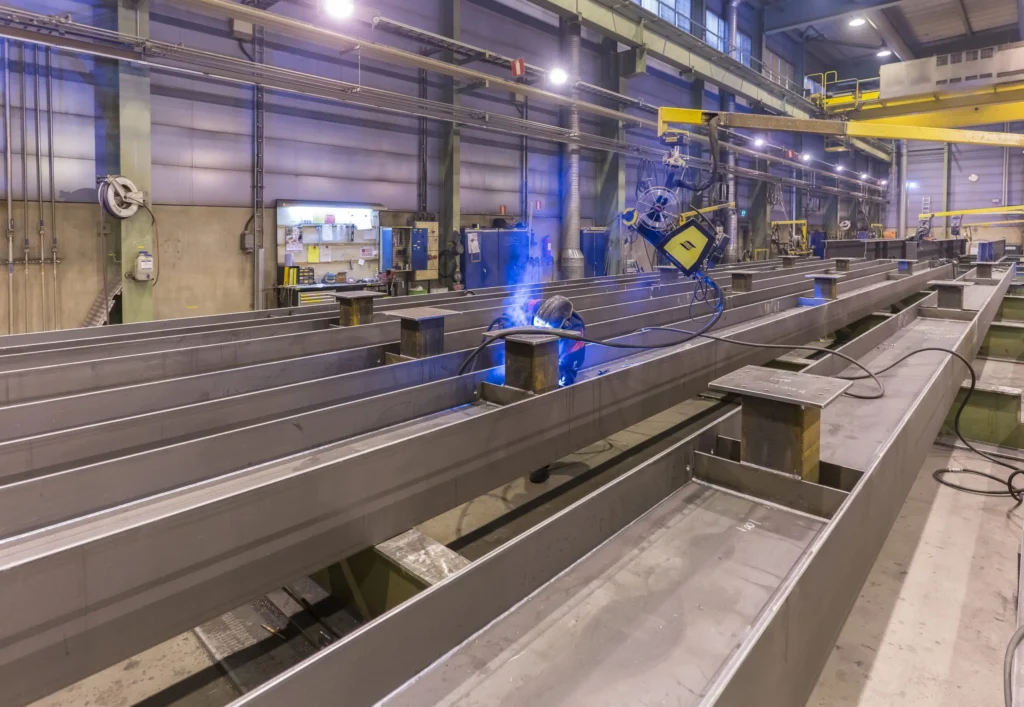
คานเหล็กรูปตัว H, เสาเหล็กกล่อง, ชิ้นส่วนสะพาน, อาคารโรงงาน และโครงเหล็กขนาดใหญ่
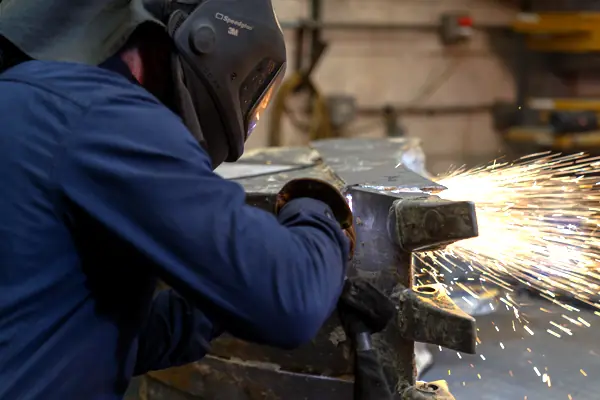
ตัวถัง แขนยก บุ้งกี๋ ส่วนประกอบไฮดรอลิก และชิ้นส่วนโครงสร้างสำหรับอุปกรณ์ก่อสร้าง
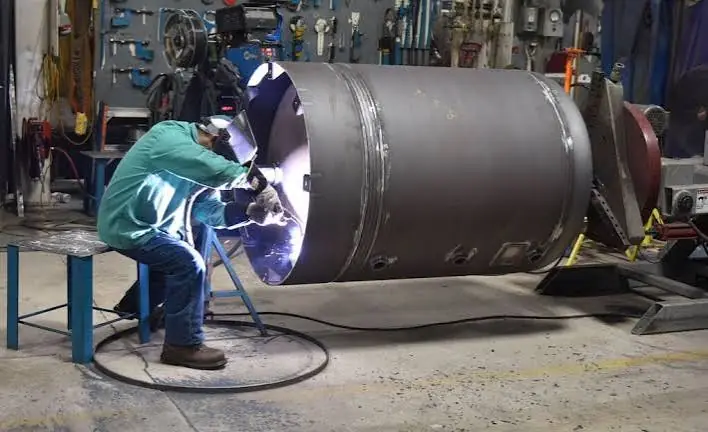
ภาชนะรับแรงดัน ถังเก็บ ท่อส่ง หม้อไอน้ำ เครื่องแลกเปลี่ยนความร้อน และภาชนะบรรจุภัณฑ์อุตสาหกรรม
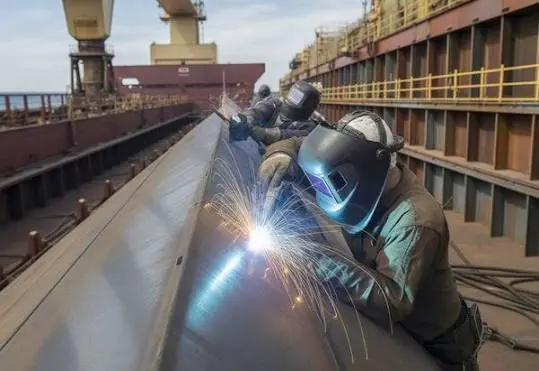
โครงสร้างตัวเรือ ส่วนดาดฟ้า ผนังกั้นห้อง โครงเรือ และชิ้นส่วนอุปกรณ์นอกชายฝั่ง
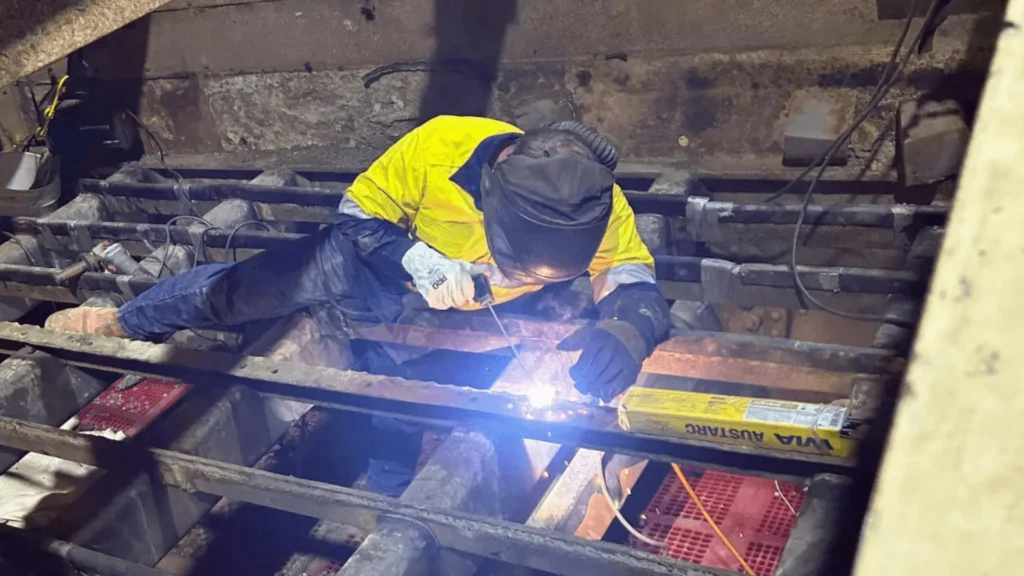
การใช้งาน: เครื่องบด เครื่องคัดแยก ระบบลำเลียง ถังพัก และชิ้นส่วนโครงสร้างที่ทนต่อการสึกหรอ
วัสดุเชื่อม ความหนา และความกว้างของรอยเชื่อม ล้วนต้องการการเลือกวัสดุสิ้นเปลืองในการเชื่อมที่เหมาะสม สำหรับข้อมูลเกี่ยวกับการเลือกวัสดุและขนาดของลวดเชื่อม โปรดดูบทความ: วิธีเลือกลวดเชื่อมสำหรับงานเชื่อมเลเซอร์: วัสดุ เส้นผ่านศูนย์กลาง และการใช้งาน
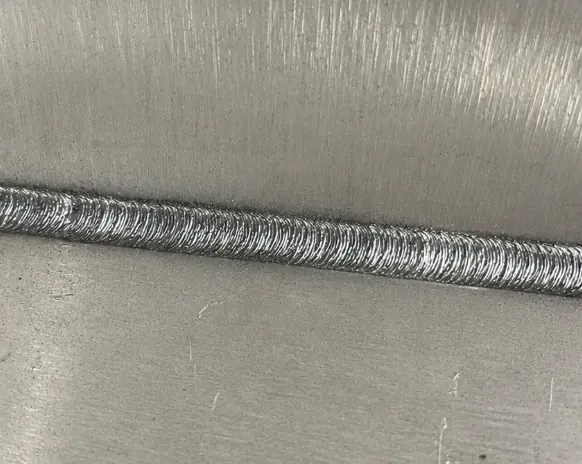
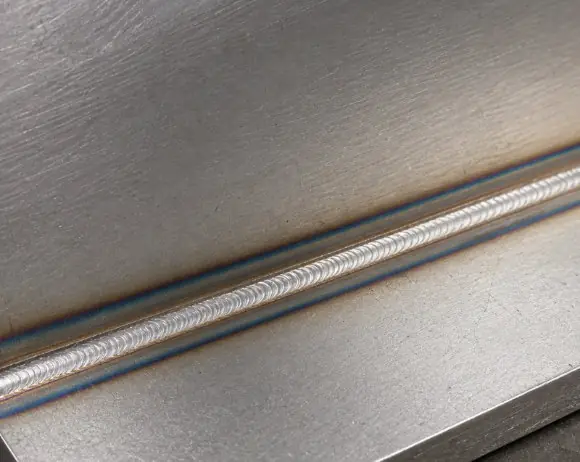
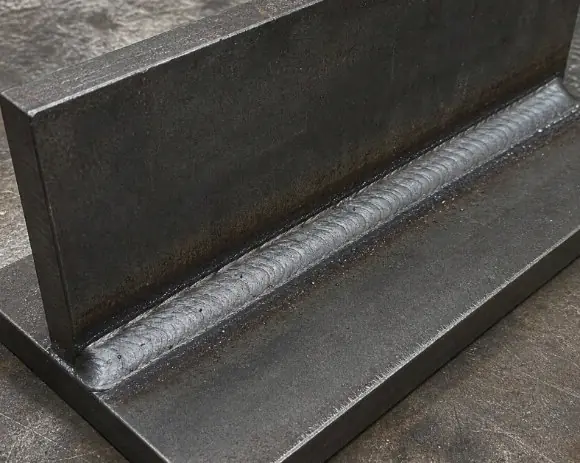
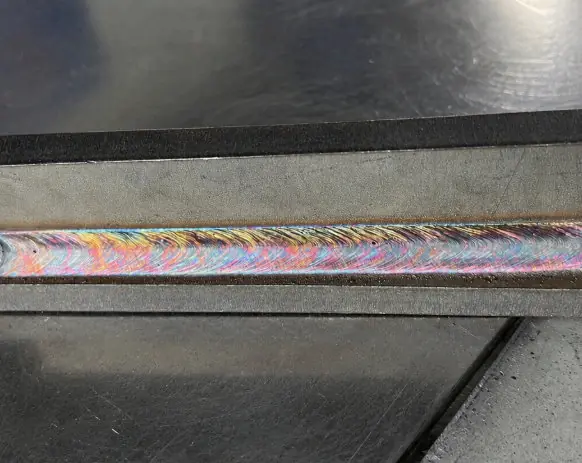
การเชื่อมด้วยเลเซอร์ถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมต่างๆ และความแข็งแรงของรอยเชื่อมก็ได้รับการบันทึกไว้อย่างดี สำหรับรายละเอียดเพิ่มเติม โปรดดูบทความ: “การเชื่อมด้วยเลเซอร์แข็งแรงจริงหรือ? ความแข็งแรง ความทนทาน และประสิทธิภาพที่อธิบายไว้”
การเชื่อมด้วยเลเซอร์เป็นที่นิยมใช้กันอย่างแพร่หลาย แต่ปัจจัยใดบ้างที่ส่งผลต่อคุณภาพการเชื่อม? สำหรับรายละเอียดเพิ่มเติม โปรดดูที่: ปัจจัยหลักที่ส่งผลต่อคุณภาพการเชื่อมด้วยเลเซอร์มีอะไรบ้าง?
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนกลางและวงแหวนใช้ลำแสงตรงกลางและลำแสงวงแหวนเพื่อควบคุมการแทรกซึมและการกระจายความร้อนแยกจากกัน เมื่อเปรียบเทียบกับการเชื่อมด้วยเลเซอร์แบบลำแสงเดี่ยวทั่วไปแล้ว การเชื่อมแบบนี้ให้รอยเชื่อมที่เสถียรกว่า มีการกระเด็นของโลหะน้อยกว่า และมีประสิทธิภาพดีกว่าในแผ่นโลหะหนาและโลหะที่มีการสะท้อนแสงสูง
| คุณสมบัติ (Feature) | การเชื่อมด้วยเลเซอร์แบบดั้งเดิม | การเชื่อมเลเซอร์วงแหวนแกนกลาง |
|---|---|---|
| โครงสร้างคาน | ลำแสงเดี่ยว | คานกลาง + คานวงแหวน |
| การกระจายความร้อน | จดจ่อ | สม่ำเสมอมากขึ้น |
| ความเสถียรของบ่อหลอมเหลว | ทั่วไป | มีเสถียรภาพมากขึ้น |
| การเจาะลึก | Standard | ยอดเยี่ยม |
| โลหะสะท้อนแสงสูง | ถูก จำกัด | ยอดเยี่ยม |
| โปรยลงมา | สูงกว่า | ลด |
| ความพรุน | มีโอกาสมากขึ้น | ลดลง |
| คุณภาพรอยเชื่อม | ทั่วไป | สะอาดกว่าและสม่ำเสมอกว่า |
| การเชื่อมแผ่นหนา | ถูก จำกัด | เหมาะสมอย่างยิ่ง |
| ผลิตอย่างต่อเนื่อง | ทั่วไป | มีเสถียรภาพ |
การเชื่อมด้วยเลเซอร์แบบวงแหวนแกนกลางให้การควบคุมความร้อนที่ดีกว่า การแทรกซึมที่เสถียร และการเกิดรอยเชื่อมที่สะอาดกว่าการเชื่อมด้วยเลเซอร์แบบดั้งเดิม เหมาะอย่างยิ่งสำหรับอลูมิเนียม ทองแดง สแตนเลส เหล็กกล้าคาร์บอน และการผลิตแผ่นโลหะที่มีความหนาปานกลางถึงหนามาก ซึ่งคุณภาพของรอยเชื่อมและความเสถียรในการผลิตมีความสำคัญ
อ่านเพิ่มเติมเกี่ยวกับความแตกต่างระหว่างการเชื่อมด้วยเลเซอร์และวิธีการเชื่อมแบบดั้งเดิม
เครื่องเชื่อมเลเซอร์แบบแกนและวงแหวน KEMPSON ถูกสร้างขึ้นสำหรับแผ่นโลหะหนา โลหะที่มีการสะท้อนแสงสูง และการเชื่อมแบบต่อเนื่องในระดับอุตสาหกรรม เทคโนโลยีลำแสงตรงกลางและวงแหวน การป้อนลวดที่ยืดหยุ่น และการควบคุมกระบวนการที่เสถียร ตอบสนองความต้องการของการผลิตงานหนักได้เป็นอย่างดี
ลำแสงตรงกลางช่วยให้การเชื่อมทะลุทะลวงลึก ในขณะที่ลำแสงวงแหวนช่วยควบคุมความร้อนรอบรอยเชื่อม ทำให้บ่อหลอมเหลวคงที่ ความร้อนกระจายตัวได้สม่ำเสมอ และรอยเชื่อมมีความสม่ำเสมอในแผ่นโลหะหนาปานกลางและหนามาก
สามารถปรับกำลังไฟของลำแสงตรงกลางและลำแสงวงแหวนแยกกันได้สำหรับวัสดุ ประเภทรอยต่อ และความหนาของแผ่นโลหะที่แตกต่างกัน ความลึกของการทะลุทะลวงและปริมาณความร้อนจะถูกปรับให้เหมาะสมกับกระบวนการเชื่อมแต่ละแบบ
ลำแสงวงแหวนจะให้ความร้อนแก่พื้นผิวก่อนที่ลำแสงตรงกลางจะเข้าสู่เนื้อวัสดุ ช่วยลดการสะท้อนกลับของเลเซอร์และเพิ่มความเสถียรในการเชื่อม สามารถเชื่อมอะลูมิเนียม ทองแดง สแตนเลส และเหล็กกล้าคาร์บอนได้ โดยมีการแทรกซึมที่เสถียรและได้รอยเชื่อมที่เรียบร้อย
การกระจายความร้อนที่สม่ำเสมอช่วยลดการกระเด็นของโลหะ การเกิดรูพรุน และความผันผวนของบ่อหลอม รอยเชื่อมจึงสะอาด เรียบเนียน และต้องการการตกแต่งหลังการเชื่อมลดลง
การป้อนลวดแบบเส้นเดียว สองเส้น สามเส้น และสี่เส้น ช่วยจัดการกับขนาดร่องและข้อกำหนดของแนวเชื่อมที่แตกต่างกัน การเชื่อมแบบหลายเส้นช่วยเพิ่มปริมาณการเติมลวดสำหรับงานผลิตชิ้นส่วนหนา
โมดูลสร้างก๊าซแบบบูรณาการจะจ่ายก๊าซปกคลุมระหว่างการเชื่อม ช่วยลดอุปกรณ์ก๊าซภายนอก และทำให้การติดตั้งง่ายขึ้นสำหรับการผลิตในโรงงาน
ออกแบบมาเพื่อรองรับรอบการผลิตที่ยาวนานในโครงสร้างเหล็ก ภาชนะรับแรงดัน การต่อเรือ เครื่องจักรกลก่อสร้าง อุปกรณ์เหมืองแร่ และงานแปรรูปโลหะหนักอื่นๆ รักษาประสิทธิภาพการเชื่อมที่เสถียรตลอดการใช้งานอย่างต่อเนื่อง
ทุกระบบได้รับการกำหนดค่าเพื่อการเชื่อมที่เสถียร รอยเชื่อมที่สะอาด และการผลิตอย่างต่อเนื่อง เครื่องเชื่อมเลเซอร์แบบวงแหวนแกน KEMPSON ถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมการผลิตขนาดใหญ่ ซึ่งคุณภาพการเชื่อมและความน่าเชื่อถือในการผลิตเป็นสิ่งสำคัญ
เครื่องเชื่อมเลเซอร์จำเป็นต้องได้รับการบำรุงรักษาอย่างสม่ำเสมอเพื่อการใช้งานในระยะยาว สำหรับรายละเอียดเพิ่มเติม โปรดดูบทความ: คู่มือการบำรุงรักษาเครื่องเชื่อมเลเซอร์: ตารางการบำรุงรักษา การแก้ไขปัญหา และการรับประกัน
KEMPSON เชี่ยวชาญด้านอุปกรณ์เชื่อมเลเซอร์อุตสาหกรรมสำหรับผู้ผลิตทั่วโลก ตั้งแต่เครื่องจักรมาตรฐานไปจนถึงโซลูชันการเชื่อมแบบกำหนดเอง เราสนับสนุนทุกขั้นตอนของโครงการของคุณด้วยอุปกรณ์ที่เชื่อถือได้ ประสบการณ์ด้านวิศวกรรม และบริการที่ตอบสนองความต้องการอย่างรวดเร็ว
ไม่ว่าคุณจะเชื่อมอลูมิเนียม ทองแดง สแตนเลส หรือแผ่นเหล็กหนาKEMPSONสามารถแนะนำเครื่องเชื่อมเลเซอร์แบบวงแหวนแกนที่เหมาะสมกับความต้องการในการผลิตของคุณได้ติดต่อทีมงานของเราได้วันนี้เพื่อหารือเกี่ยวกับงานของคุณ ขอคำแนะนำทางเทคนิค หรือรับใบเสนอราคาแบบกำหนดเอง
เครื่องเชื่อมเลเซอร์แบบแกนกลางและวงแหวนใช้โครงสร้างลำแสงตรงกลางและลำแสงวงแหวนในการเชื่อม ลำแสงตรงกลางช่วยให้การเจาะทะลุลึก ในขณะที่ลำแสงวงแหวนควบคุมการกระจายความร้อนรอบบริเวณรอยเชื่อม
ลำแสงวงแหวนจะให้ความร้อนแก่วัสดุก่อนและช่วยรักษาเสถียรภาพของบ่อหลอมเหลว ลดการกระเด็นของโลหะ รูพรุน และความผันผวนของรอยเชื่อมในระหว่างกระบวนการเชื่อม
สามารถเชื่อมโลหะผสมอลูมิเนียม ทองแดง สแตนเลส เหล็กกล้าคาร์บอน และโลหะอุตสาหกรรมอื่นๆ ที่ใช้ในงานแปรรูปโลหะขนาดใหญ่ได้
ใช่แล้ว ลำแสงวงแหวนช่วยลดการสะท้อนกลับของเลเซอร์และเพิ่มเสถียรภาพในการเชื่อมบนวัสดุที่มีการสะท้อนแสงสูง เช่น อลูมิเนียมและทองแดง
การปรับแต่งแบบอิสระช่วยให้ผู้ใช้งานสามารถควบคุมการแทรกซึมและปริมาณความร้อนได้อย่างอิสระสำหรับวัสดุ ความหนา และการออกแบบรอยต่อที่แตกต่างกัน
ใช่แล้ว รุ่นกำลังสูง 4000 วัตต์และ 6000 วัตต์ ให้การเชื่อมที่ทะลุทะลวงลึกสำหรับแผ่นเหล็กหนาปานกลางและหนามาก
การใช้งานทั่วไป ได้แก่ การผลิตเครื่องจักรหนัก การผลิตโครงสร้างเหล็ก เครื่องจักรกลก่อสร้าง ภาชนะรับแรงดัน การต่อเรือ และอุปกรณ์เหมืองแร่
ใช่แล้ว KEMPSON ให้บริการโซลูชันที่ปรับแต่งได้ตามความต้องการ รวมถึงการกำหนดค่าการเชื่อม ระบบป้อนลวด อุปกรณ์จับยึด และการบูรณาการระบบอัตโนมัติ โดยขึ้นอยู่กับข้อกำหนดในการผลิต
กำลังมองหาบริการเชื่อมแผ่นเหล็กหนาอยู่ใช่ไหม?
ดูเครื่องเชื่อมเลเซอร์แบบมือถือสำหรับแผ่นเหล็กหนาของเราได้ที่นี่
(4000–6000วัตต์)
การเชื่อมด้วยเลเซอร์ถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมการผลิตสมัยใหม่ เนื่องจากมีความแม่นยำสูง ความเร็ว และผลกระทบจากความร้อนน้อยที่สุด บทความนี้จะสำรวจการใช้งานหลักของการเชื่อมด้วยเลเซอร์ในอุตสาหกรรมต่างๆ รวมถึงยานยนต์ การบินและอวกาศ อุปกรณ์ทางการแพทย์ อิเล็กทรอนิกส์ และการผลิตโลหะ นอกจากนี้ยังเน้นถึงเหตุผลที่การเชื่อมด้วยเลเซอร์กำลังกลายเป็นทางเลือกที่ได้รับความนิยมมากกว่าวิธีการเชื่อมแบบดั้งเดิม เนื่องจากให้ประสิทธิภาพที่ดีขึ้น คุณภาพการเชื่อมที่แข็งแรงกว่า และต้นทุนหลังการประมวลผลที่ต่ำกว่า
การเชื่อมด้วยเลเซอร์และการเชื่อมแบบดั้งเดิมเป็นเทคโนโลยีการเชื่อมโลหะที่ใช้กันอย่างแพร่หลาย แต่มีความแตกต่างกันอย่างมากในด้านความแม่นยำ ความเร็ว ปริมาณความร้อน ความสามารถในการทำงานอัตโนมัติ และต้นทุนการดำเนินงาน บทความนี้จะเปรียบเทียบการเชื่อมด้วยเลเซอร์กับวิธีการเชื่อมแบบดั้งเดิม ได้แก่ การเชื่อม MIG, TIG และการเชื่อมแบบแท่ง โดยวิเคราะห์ข้อดี ข้อเสีย ต้นทุน และการใช้งานในอุตสาหกรรม ไม่ว่าคุณจะกำลังประเมินโซลูชันการเชื่อมสำหรับอุตสาหกรรมการผลิตรถยนต์ อุตสาหกรรมหนัก การผลิตแผ่นโลหะ หรือสายการผลิตอัตโนมัติ คู่มือนี้จะช่วยคุณในการเลือกกระบวนการเชื่อมที่เหมาะสมที่สุด
การเชื่อมด้วยเลเซอร์เป็นที่รู้จักกันอย่างแพร่หลายในด้านความสามารถในการสร้างรอยเชื่อมที่แข็งแรงและแม่นยำโดยใช้ความร้อนน้อยที่สุด หนึ่งในคำถามที่พบบ่อยที่สุดคือจำเป็นต้องใช้ลวดเชื่อมหรือไม่ ในหลายกรณี การเชื่อมด้วยเลเซอร์สามารถทำได้โดยไม่ต้องใช้ลวดเชื่อม โดยการหลอมรวมวัสดุพื้นฐานโดยตรง อย่างไรก็ตาม ลวดเชื่อมจะมีความสำคัญเมื่อเชื่อมวัสดุที่หนาขึ้น เชื่อมช่องว่างระหว่างรอยต่อ ป้องกันการแตกร้าว หรือเชื่อมโลหะต่างชนิดกัน คู่มือนี้จะอธิบายวิธีการทำงานของการเชื่อมด้วยเลเซอร์แบบอัตโนมัติ เมื่อใดที่จำเป็นต้องใช้ลวดเชื่อม การเชื่อมแบบสั่นสามารถใช้แทนลวดเชื่อมได้หรือไม่ และวิธีการเลือกใช้ลวดเชื่อมหรือผงเชื่อมสำหรับงานต่างๆ
การเชื่อมด้วยเลเซอร์แบบพกพาและการเชื่อม MIG เป็นเทคโนโลยีการเชื่อมโลหะสองแบบที่ใช้กันอย่างแพร่หลายในอุตสาหกรรมการผลิตสมัยใหม่ แม้ว่าการเชื่อม MIG ยังคงได้รับความนิยมสำหรับการผลิตชิ้นส่วนขนาดใหญ่และการใช้งานในอุตสาหกรรมทั่วไป แต่การเชื่อมด้วยเลเซอร์แบบพกพากำลังได้รับความสนใจอย่างรวดเร็วเนื่องจากมีความแม่นยำสูง ความเร็วในการเชื่อมสูง การบิดเบี้ยวจากความร้อนต่ำ และรอยเชื่อมที่สะอาด บทความนี้จะเปรียบเทียบความแตกต่างระหว่างการเชื่อมด้วยเลเซอร์แบบพกพาและการเชื่อม MIG รวมถึงคุณภาพการเชื่อม ประสิทธิภาพ ต้นทุนการดำเนินงาน ความเข้ากันได้ของวัสดุ และสถานการณ์การใช้งาน เพื่อช่วยให้ผู้ผลิตเลือกโซลูชันการเชื่อมที่เหมาะสมกับความต้องการในการผลิตของตน