İçindekiler
Giriş
Modern üretimde, fiber lazerlerle alüminyum kaynağı, otomotiv, yeni enerji, batarya ve hassas imalat sektörlerinde kritik bir süreç haline gelmektedir. Geleneksel TIG/MIG kaynağına kıyasla, fiber lazer kaynağı yüksek verimlilik, minimum deformasyon ve otomasyon kolaylığı gibi avantajlar sunmaktadır. Bununla birlikte, alüminyumun yüksek yansıtıcılığı ve ısı iletkenliği, kaynak işlemi sırasında enerji kaybı, gözeneklilik ve çatlaklar gibi sorunlara yatkın hale getirerek, lazer kaynağı için en zorlu malzemelerden biri olmasını sağlamaktadır.
Bu makale, alüminyum lazer kaynağı için en iyi uygulamaları inceleyecektir . Fiber lazer osilasyon kaynak teknolojisinin, uygun parametre ayarlarıyla alüminyum lazer kaynağındaki yansıma ve kusur sorunlarını nasıl etkili bir şekilde çözebileceğini sistematik olarak analiz ederek, alıcılar için pratik çözümler sunacaktır.
Fiber lazer ile alüminyum kaynak yapılabilir mi?
Fiber lazer kaynağı alüminyum için kullanılabilir ve giderek artan sayıda üretim şirketi için tercih edilen çözümlerden biri haline gelmiştir. Fiber lazerler, enerji yoğunlaştırma ve proses kontrolü açısından avantajlar sunarak hassas kaynak dikişi oluşumuna ve yüksek üretim verimliliğine olanak tanır.
Ancak pratik uygulamalarda, alüminyum kaynağı yalnızca standart lazer işlemlerine dayanamaz; bunun yerine, ekipman konfigürasyonu ve işlem kararlılığı konusunda daha yüksek talepler ortaya koyar. Özellikle seri üretim senaryolarında, erime havuzunu genişletmek, düzgün ısı girişini sağlamak ve kaynak tutarlılığını ve verim oranlarını iyileştirmek için genellikle titreşimli bir kaynak başlığı kullanmak gerekir.
Aynı zamanda, gücü (örneğin, 1500W–3000W) kaynak modlarıyla uygun şekilde eşleştirerek, ince saclardan orta ve kalın levhalara (0.5–10 mm) kadar geniş bir uygulama yelpazesinin ihtiyaçları karşılanabilir.
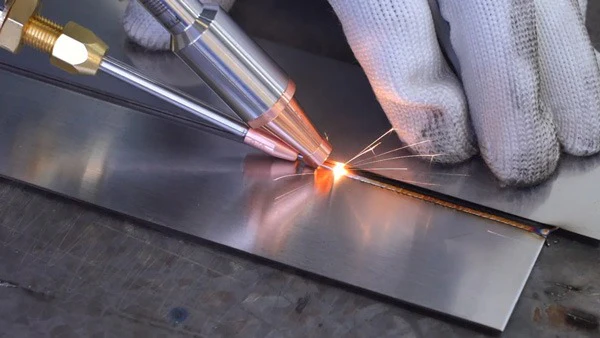
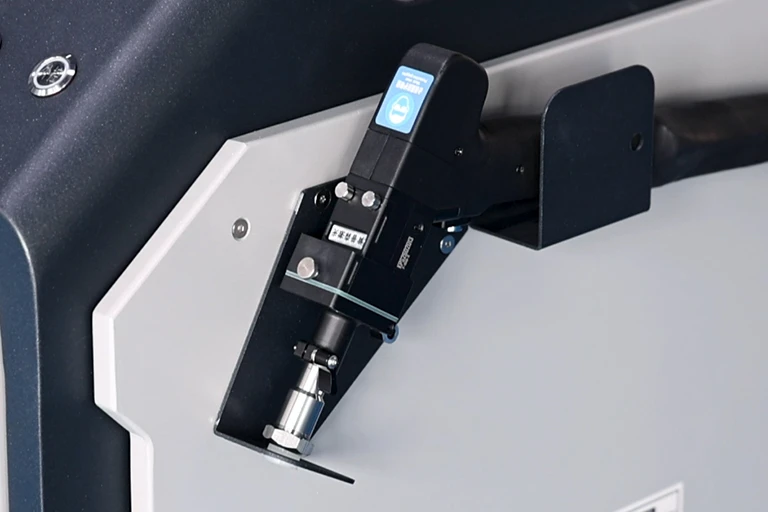
Genel olarak, fiber lazerler yalnızca alüminyum kaynaklamakla kalmaz, uygun proses çözümleriyle birleştirildiğinde, yüksek verimlilik ve kalite seviyeleri gerektiren endüstriyel üretim ortamları için özellikle uygundur.
Alüminyum kaynak işlemlerinde sorunlar her zaman var olmuştur, ancak kaçınılmaz değillerdir. Fiber lazer kaynak işlemlerinde sık karşılaşılan sorunlar ve çözümler için şu makaleye bakınız: Fiber Lazer Kaynakla Alüminyum Kaynak: Zorluklar ve Çözümler
Alüminyumun yansıtıcı özelliklerinden dolayı, alüminyum lazer kaynağı için kalınlık ve güç gereksinimleri hakkında ayrıntılı bilgi için lütfen şu kaynağa bakın: Alüminyum Lazer Kaynağı Kalınlık Kılavuzu: Güç Seçimi ve Kaynak Sınırları
Alüminyumun lazer kaynağı için zor olmasının sebebi nedir?
Gerçek üretimde, birçok şirket fiber lazer alüminyum kaynağı denediğinde, işlem kararlılığının paslanmaz çelik veya karbon çeliğine göre önemli ölçüde daha düşük olduğunu tespit etmektedir. Bunun nedeni alüminyumun doğal özellikleridir.
- Alüminyum yüksek yansıtıcılığa sahiptir; lazer etki etmeye başladığında, önemli miktarda enerji yansıtılır ve bu da erimiş havuzun hızlı bir şekilde oluşturulmasını zorlaştırır.
- Alüminyum mükemmel ısı iletkenliğine sahiptir; ısı hızla dağılır, bu da kaynak bölgesinde sabit bir sıcaklığın korunmasını zorlaştırır ve kaynak derinliğini ve kaynak sürekliliğini etkiler.
- Alüminyum yüzeyindeki oksit tabakasının erime noktası, ana malzemeninkinden çok daha yüksektir; bu durum, uygun şekilde işlem görmezse, kolayca kaynak hatalarına yol açabilir.
Bu faktörler bir araya geldiğinde, genellikle gözeneklilik, çatlaklar, sıçrama ve kararsız kaynaklar gibi bir dizi pratik soruna yol açarlar. Bu nedenle, alüminyum içeren lazer kaynak uygulamalarında, istikrarlı ve güvenilir kaynak sonuçları elde etmek için genellikle titreşimli kaynak başlığı kullanılarak enerji dağılımının optimize edilmesi ve uygun parametre ayarlarının yapılması gereklidir.
Alüminyum oldukça yansıtıcı bir malzemedir ve kaynak işlemi sırasında çeşitli kusurlar meydana gelebilir. Belirli sorunlar ve bunların nasıl önleneceği hakkında bilgi için şu makaleye bakın: Alüminyum Lazer Kaynak Problemleri: Gözeneklilik, Çatlaklar ve Çözümler
Alüminyumun lazer kaynağına ilişkin detaylı işlem parametreleri için şu makaleye bakınız: “Alüminyum Lazer Kaynağı: İşlem, Parametreler ve En İyi Uygulamalar”
Sallanan Kaynak Başlığı Nedir?
Titreşimli kaynak başlığı, lazer kaynağında kullanılan ve lazer noktasının önceden belirlenmiş bir yörünge (örneğin bir daire veya elips) boyunca yüksek hızda salınım yapmasına neden olan bir cihazdır. Sabit noktalı geleneksel kaynak yöntemlerine kıyasla, lazer enerjisini dinamik olarak dağıtır. Bu dinamik hareket, daha geniş bir kaynak dikişi oluşturur, penetrasyon derinliğini ve ısı dağılımını artırırken, kusurları en aza indirir.
Yansımayı Azaltma ve Enerji Emilimini Artırma: Lazer ışınını titreştirerek, lazer artık tek bir noktaya yoğunlaşmaz, sürekli olarak daha geniş bir alana etki eder; bu da daha hızlı bir şekilde kararlı bir erimiş havuz oluşmasına yardımcı olur ve alüminyum malzemelerden kaynaklanan ilk yansımadan kaynaklanan enerji kaybını azaltır.
Kararlı Erime Havuzu ve Azaltılmış Kaynak Hataları: Salınım hareketi, homojen ısı girişi sağlayarak lokal aşırı ısınmayı veya yetersiz ısınmayı önler, gözeneklilik, çatlaklar ve sıçrama gibi sorunları etkili bir şekilde azaltır ve kaynak tutarlılığını artırır.
Daha geniş kaynak genişliği ve geliştirilmiş tolerans: Doğrusal kaynakla karşılaştırıldığında, fiber lazer titreşimli kaynak daha geniş kaynaklar üretir, montaj boşluklarına daha fazla uyum sağlar ve gerçek üretimdeki tolerans dalgalanmalarını karşılar.
Geliştirilmiş kaynak dikişi oluşumu ve görünümü: Titreşim frekansı ve genliği kontrol edilerek, kaynak dikişi morfolojisi optimize edilebilir, bu da daha düzgün ve estetik açıdan daha hoş bir kaynak elde edilmesini sağlar.
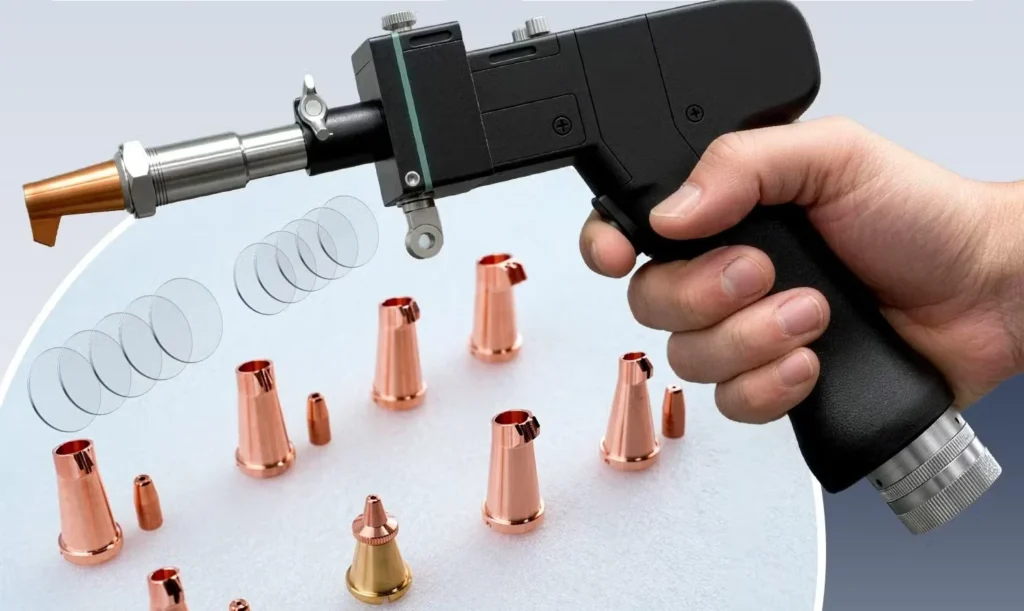
Wobble Kaynak Başlığı hakkında daha fazla bilgi için şu kaynağa bakın: Wobble Kaynak Başlığı: Nasıl Çalışır, Desenler ve Uygulamalar
Sallanan Kaynak Başlığı ile Geleneksel Lazer Kaynak Karşılaştırması
Alüminyumun fiber lazerlerle kaynaklanmasında, salınımlı lazer kaynağı, geleneksel sabit noktalı lazer kaynağına göre çeşitli açılardan avantajlar sunar ve özellikle yüksek yansıtıcılık ve yüksek ısı iletkenliği gibi alüminyumla ilgili kaynak zorluklarının üstesinden gelmek için oldukça uygundur.
| Karşılaştırma Boyutu | Geleneksel Lazer Kaynak | Fiber Lazer Titreşim Kaynağı | Avantaj Açıklaması |
|---|---|---|---|
| Yansıma Kontrolü | Yansımadan kaynaklanan erimiş havuzun kararsızlığını azaltır. | Işın, belirli bir yörünge boyunca salınım yaparak enerjiyi dağıtır ve emilimi artırır. | Eşit ısı girişi, istikrarlı bir sıcaklık dağılımı sağlar. |
| Erimiş Havuz Kararlılığı | Alüminyumun yüksek yansıtıcılığı nedeniyle yoğunlaştırılmış bir lazer, enerji kaybına neden olur. | Yerel aşırı ısınma veya hızlı soğuma, kararsız bir erimiş havuz oluşmasına yol açar. | Kaynak sürekliliğini ve kalitesini iyileştirir. |
| Çatlaklar ve Kusurlar | Yüksek oranda gözeneklilik, çatlak ve sıçrama oluşumu. | Çatlakları, gözenekliliği ve sıçramayı azaltır. | Verimi artırır ve yeniden işleme ihtiyacını azaltır. |
| Kaynak Genişliği | Dar, boşluklara karşı düşük toleranslı | Düzgün kaynak dikişiyle ayarlanabilir genişlik | Montaj boşluklarına daha iyi uyum sağlar, seri üretime uygundur. |
| Süreç Uyarlanabilirliği | Kalınlık ve derz aralıklarındaki değişimlere duyarlı. | Farklı kalınlıklara ve karmaşık alüminyum yapılara uyum sağlar. | Üretim esnekliğini artırır. |
| Yüzey kalitesi | Alttan aşınmaya veya yanmaya yatkın | Pürüzsüz ve düzgün kaynak yüzeyi | Görünümü iyileştirir ve sonradan işleme ihtiyacını azaltır. |
| Enerji Kullanımı | Yüksek başlangıç enerji kaybı | Lazer enerjisinin daha homojen kullanımı | Enerji tüketimini azaltır ve maliyet verimliliğini artırır. |
| İnce Levha Yeteneği | Yanmaya veya deformasyona yatkın | Hassas ısı girişi kontrolü deformasyonu azaltır. | 0.5–10 mm kalınlığındaki alüminyum levhaların kaynaklanması için uygundur. |
| Süreç Optimizasyonu Esnekliği | Sınırlı, ayarlanması zor ışın şekli | Ayarlanabilir salınım yolu, genlik ve frekans. | Farklı kaynak gereksinimlerine uygun esneklik |
| Güvenlik | Yoğunlaşmış enerji, bölgesel sıçramalara neden olabilir. | Dağıtılmış enerji, sıçrama riskini azaltır. | Alüminyumun yüksek yansıtıcılığına sahip yoğunlaştırılmış bir lazer ışını, enerji kaybına neden olur. |
Alüminyum lazer kaynağı söz konusu olduğunda, titreşimli kaynak başlığı, yansıma kontrolü, erime havuzu stabilitesi, kaynak kalitesi ve güvenlik açısından geleneksel lazer kaynağına göre üstün performans göstererek endüstriyel alüminyum kaynağı için standart konfigürasyon haline gelmiştir.
Fiber Lazerle Alüminyum Kaynak Yapmanın En İyi Yolları
Gerçek üretimde, istikrarlı ve yüksek kaliteli alüminyum kaynak sonuçlarına ulaşmak öncelikle proses kontrolünün ve ekipman konfigürasyonunun kapsamlı optimizasyonuna bağlıdır. Alüminyum lazer kaynağının kalitesini artırmak için en iyi uygulamalar şunlardır:
Yüzey ön işlemi: Kaynak işleminden önce, lazer emilimini artırmak ve gözeneklilik kusurlarını azaltmak için alüminyum yüzeyindeki oksit tabakası, yağ ve nem giderilmelidir.
Uygun lazer gücü seçimi: Güç aralığını malzeme kalınlığına göre ayarlayın. Tipik olarak, 1500W–3000W fiber lazerler, 0.5–10 mm alüminyum kaynaklama için uygundur ve yeterli nüfuz sağlarken yanma riskini önler.
Fiber lazer titreşimli kaynak kullanın: Bu teknik, erime havuzunu genişletmek için noktayı titreştirerek, düzgün ısı girişini sağlar ve yansımadan kaynaklanan kararsızlığı etkili bir şekilde azaltır; bu da onu alüminyum kaynağı için önemli bir konfigürasyon haline getirir.
Kaynak parametrelerini optimize edin: Bu, kaynak hızı, odak konumu ve darbe modülasyonunu içerir. Isı girdisine uygun kaynak hızını kontrol ederek, yetersiz penetrasyon veya aşırı ısınmayı önleyin. Aynı zamanda, uygun negatif odaklama kaynak stabilitesini artırabilirken, darbe modülasyonu sıçramayı ve çatlakları azaltmaya yardımcı olur.
Koruyucu gaz kontrolü: Kaynak bölgesini korumak, oksidasyonu önlemek ve kaynak kalitesini artırmak için argon gibi inert gazlar kullanın.
Genel olarak, fiber lazerle alüminyum kaynağı, ekipman (fiber lazer ve titreşimli kaynak başlığı), parametreler (darbe ayarları vb.) ve işlem tekniklerinin koordinasyonunu gerektirir. Sadece bu üç unsurun sinerjisi sayesinde istikrarlı ve verimli endüstriyel kaynak sonuçları elde edilebilir.
Alüminyum kaynak yöntemleri ve özellikleri hakkında bilgi edinmek için şu makaleye bakın: “Alüminyum Nasıl Kaynak Yapılır: Yöntemler, Parametreler ve Lazer Kaynak Kılavuzu”
Alüminyum için Fiber Lazer ve TIG/MIG Kaynağı
Alüminyum işleme alanında, çoğu şirket geleneksel TIG/MIG kaynak yöntemlerinden fiber lazer kaynak ekipmanlarına geçiş yapmaya başlıyor. TIG/MIG kaynak yöntemlerine kıyasla, fiber lazer kaynak makineleri verimlilik, kalite ve otomasyon açısından avantajlar sunmaktadır.
Fiber lazerler daha yüksek enerji yoğunluğu sağlayarak daha hızlı kaynak hızlarına (tipik olarak 3-5 kat daha hızlı) olanak tanırken, daha küçük bir ısıdan etkilenen bölge oluşturarak alüminyum deformasyonunu etkili bir şekilde azaltır. Ayrıca, titreşimli kaynak başlığıyla birlikte kullanıldığında, kaynak stabilitesini artırır ve gözeneklilik ve çatlaklar gibi kusurları azaltır; bu özellikler geleneksel TIG/MIG kaynak yöntemleriyle tutarlı bir şekilde kontrol edilmesi zor olan unsurlardır.
Geleneksel TIG/MIG kaynak yönteminin manuel işleme dayandığını, bunun da verimliliğin düşük olmasına ve tutarlılıkta önemli farklılıklara yol açtığını biliyoruz. Oysa fiber lazer kaynağı, sürekli ve istikrarlı üretim sağlayan otomatik üretim hatları için oldukça uygundur. Lazer ekipmanına yapılan ilk yatırım daha yüksek olsa da, artan verimlilik, azalan iş gücü gereksinimleri ve daha düşük yeniden işleme oranları nedeniyle uzun vadeli toplam maliyet daha avantajlıdır.
Genel olarak, çoğu uygulama senaryosunda, fiber lazer kaynağı geleneksel kaynak yöntemlerine göre açıkça üstünlük göstermekte ve alüminyum işleme için ana akım çözüm haline gelmiştir.
Alüminyum kaynaklamada kullanılan yaygın yöntemler arasında TIG, MIG ve lazer kaynak bulunur ve her birinin kendine özgü avantajları vardır. Daha fazla bilgi için şu makaleye bakın: Alüminyum için TIG, MIG ve Lazer Kaynak: Hangisi Daha İyi?
Gerçek Endüstriyel Vaka Çalışmaları
Otomotiv yedek parça sektöründe uzmanlaşmış bir tedarikçi, öncelikle soğutmalı kamyonlar için alüminyum alaşımlı zeminler üretmektedir. Şirket başlangıçta alüminyum zeminleri kaynaklamak için geleneksel kaynak ekipmanları kullanmıştır, ancak kaynak genişliğini hassas bir şekilde kontrol edememe ve önemli termal deformasyon gibi zorluklarla karşılaşmış ve bu da üretim verimliliğini ciddi şekilde etkilemiştir.
Alüminyum lazer kaynak makinesinin kullanıma girmesiyle bu sorunlar kolayca çözüldü: kaynak genişliği hassas bir şekilde kontrol edilebildi, sızdırmazlık kusurları ortadan kalktı ve kaynak sonrası taşlama işlemine artık gerek kalmadı, böylece üretim verimliliği arttı.
Doğru Alüminyum Lazer Kaynak Makinesini Nasıl Seçersiniz?
En uygun alüminyum lazer kaynak ekipmanını seçerken, ekipman konfigürasyonu ve proses parametrelerinin kapsamlı bir değerlendirmesi gereklidir ve aşağıdaki temel faktörlere odaklanılmalıdır:
Güç Eşleştirme: Alüminyum malzemenin kalınlığına göre uygun gücü seçin; 1500W ince levhalar için, 2000–3000W ise orta ve kalın levhalar için uygundur. Uygun gücün seçilmesi, yeterli nüfuz derinliği ve kaynak stabilitesi sağlamak için temeldir.
Fiber Lazer Titreşimi: Noktasal titreşim yoluyla enerji dağılımını optimize eden, yansımaların etkisini azaltan ve erimiş havuzu stabilize eden titreşimli kaynak başlığına öncelik verin; bu, alüminyum lazer kaynağı için kritik bir işlem konfigürasyonudur.
Darbe ve Proses Parametreleri: Darbe modülasyonunu veya güç dalga formu kontrolünü destekleyen ekipmanlar, sıçramayı ve çatlakları etkili bir şekilde azalttığı için alüminyum kaynağı için daha uygundur. Kararlı ısı girişi elde etmek için bu ayarlar kaynak hızı ve odak konumuyla eşleştirilmelidir.
Kaynak Konfigürasyonu (El Tipi veya Otomasyon): Gereksinimlere göre ekipman tipini seçin. El tipi cihazlar esnek işleme ve çok çeşitli üretim için uygundur, otomatik sistemler ise seri üretim için daha uygundur.
Tel Besleme Sistemi: Kaynak gereksinimlerine bağlı olarak tek telli veya çok telli konfigürasyonlar seçin; çok telli sistemler, daha büyük boşluklar veya yüksek mukavemet gereksinimleri olan uygulamalar için daha uygundur.
Soğutma ve Stabilite: Sürekli üretim ortamlarında, ekipmanın uzun vadeli istikrarlı çalışmasını sağlamak ve genel üretim verimliliğini artırmak için su soğutma sistemleri önerilir.
Genişliği ve derinliği önemli olan alüminyum kaynak işlemlerinde, uygun boyutta dolgu teli kullanmak gereklidir. Dolgu telinin türü ve boyutunun nasıl seçileceği hakkında bilgi için şu kaynağa bakınız: Alüminyum Lazer Kaynak Dolgu Teli: Alaşım Seçimi ve Çap Kılavuzu
SSS
Fiber lazerler tüm alüminyum alaşımlarını kaynaklayabilir mi?
Hayır. Çoğu alüminyum alaşımını kaynaklayabilseler de, her tür için uygun değillerdir. Daha iyi sonuçlar için parametre optimizasyonu ve titrek kaynak başlığı kullanımı önerilir.
Alüminyum lazer kaynağı için koruyucu gaza ihtiyacım var mı?
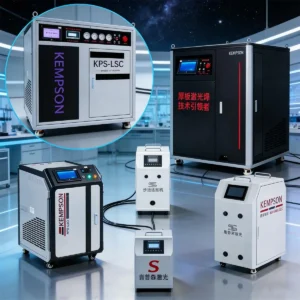
Evet, oksidasyonu önlemek için argon gibi inert gaz kullanılması önerilir. Kempson serisindekiler gibi bazı sistemler, kararlı kaynak bölgeleri sağlamak için kendiliğinden inert gaz çözeltileri üretir.
Kaynak işlemi sırasında yansımayı nasıl azaltabilirim?
Darbeli veya modüle edilmiş bir ışın kullanın, yüzey temizliğine dikkat edin, doğru odaklamayı sağlayın ve enerjiyi dağıtmak ve lazer kaynağına geri yansımayı en aza indirmek için bir titreşimli başlık kullanmayı düşünün.
Alüminyumun lazer kaynağında karşılaşılan en büyük zorluk nedir?
Temel zorluk, yüksek yansıtıcılık ve yüksek ısı iletkenliğinin birleşiminden kaynaklanan enerji kontrol sorunlarında yatmaktadır. Lazer kolayca yansıtılır, bu da düşük enerji kullanımına yol açar. Aynı zamanda, ısı hızla yayılır, bu da erimiş havuzun stabilize edilmesini zorlaştırır ve gözeneklilik, çatlaklar ve kaynaşma eksikliği gibi kusurlara kolayca yol açabilir.
Titreşimli kaynak başlığı nasıl çalışır?
Titreşimli kaynak başlığının işlevi, parametre koordinasyonu ve yol tasarımı temelinde yer alan proses kontrolü yoluyla gerçekleştirilir:
- Titreme yörüngesini ayarlayın: Kaynak dikişi konfigürasyonuna bağlı olarak dairesel, doğrusal veya "∞" şeklindeki yörüngeleri seçerek kaynak alanı boyunca düzgün lazer taraması sağlayın.
- Titreşim genliğinin ayarlanması: Titreşim genişliğinin artırılması veya azaltılmasıyla, erimiş havuzun kapladığı alan ve kaynak genişliği kontrol edilir.
- Titreşim frekansının eşleştirilmesi: Titreşim frekansının kaynak hızıyla senkronize edilmesi, sürekli enerji girişi sağlar ve bölgesel aşırı ısınmayı önler.
- Güç/darbe parametrelerinin koordinasyonu: Sürekli veya darbeli çıkışın birleştirilmesi, enerji giriş ritmini optimize eder ve erimiş havuzu stabilize eder.
- Tel besleme sisteminin entegrasyonu: Titreme işlemi sırasında tel beslemesinin senkronize edilmesi, dolgu malzemesinin erimiş havuza homojen bir şekilde girmesini sağlar.
Sonuç
Modern imalat sektöründe, alüminyum üzerinde lazer kaynağı kullanımı, verimli üretim için kilit bir teknoloji haline gelmiştir. Dahası, titreşimli kaynak başlığı entegre edilerek ve parametre ayarları optimize edilerek, alüminyumun yüksek yansıtıcılığı ve kaynak kusurlarının yarattığı zorlukların etkili bir şekilde üstesinden gelinebilir ve böylece istikrarlı, yüksek kaliteli kaynaklar elde edilebilir.
İhtiyaçlarınıza en uygun alüminyum lazer kaynağı çözümünü seçmeniz gerekiyorsa, uzman rehberliği ve malzemelerinize, üretim hedeflerinize ve bütçenize uygun bir lazer çözümü almak için bugün ekibimizle iletişime geçin.