İçindekiler
Giriş
Alüminyum lazer kaynağı, alüminyum yapılarına olan artan talep nedeniyle otomotiv, batarya, havacılık ve hafif imalat sektörlerinde giderek daha fazla kullanılmaktadır. Geleneksel kaynak yöntemleriyle karşılaştırıldığında, lazer kaynağı daha düşük ısı girdisi, daha küçük ısıdan etkilenen bölge ve daha hızlı kaynak hızı sunarak, daha az deformasyon ve temiz bir kaynak görünümü gerektiren uygulamalar için uygun hale gelmektedir.
Alüminyum lazerle kaynaklanabilir, ancak yüksek yansıtıcılığı ve ısı iletkenliği nedeniyle kaynak parametrelerinin doğru şekilde kontrol edilmesi gerekir. Bu makale, alüminyum lazer kaynak işlemini, temel kaynak parametrelerini, yaygın zorlukları ve kaynak kalitesini iyileştirmek için pratik ipuçlarını ele almaktadır.
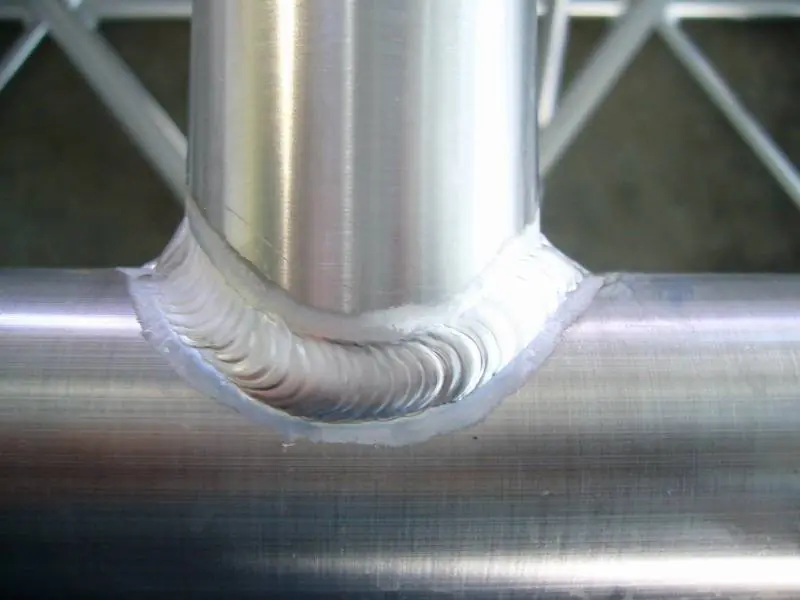
Alüminyum lazerle kaynaklanabilir mi?
Evet, alüminyum lazer teknolojisiyle kaynaklanabilir.
Alüminyum alaşımları, otomotiv parçaları, pil bileşenleri, havacılık yapıları ve endüstriyel ürünler de dahil olmak üzere lazer kaynak uygulamalarında yaygın olarak kullanılmaktadır. Fiber lazer sistemleri, yüksek enerji yoğunluğu ve hassas ısı kontrolü sağladıkları için alüminyum kaynağında yaygın olarak kullanılmaktadır.
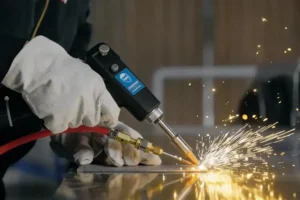
Lazer kaynağı hem el tipi hem de otomatik sistemlerle yapılabilir. El tipi lazer kaynak makineleri onarım işleri, küçük partiler ve esnek üretim için uygundur; otomatik lazer kaynak sistemleri ise tutarlı kaynak gereksinimlerine sahip yüksek hacimli üretim için kullanılır. Lazer gücü, kaynak hızı ve dolgu telinin doğru seçimi, istikrarlı alüminyum kaynak kalitesi elde etmeye yardımcı olur.
Alüminyum Lazer Kaynağı Nasıl Çalışır?
Alüminyum lazer kaynağı, odaklanmış bir lazer ışını kullanarak birleştirme bölgesini eritir ve alüminyum parçalar arasında kaynak oluşturur. Lazer enerjisi küçük bir erimiş havuz oluşturur ve erimiş malzeme soğuyarak sağlam bir bağlantı oluşturur.
Lazer Işınıyla Isıtma
Lazer ışını alüminyum yüzeyine odaklanarak küçük bir alanda yüksek ısı üretir. Malzeme hızla erir ve bir kaynak havuzu oluşturur. Yoğunlaştırılmış ısı girişi, geleneksel kaynak yöntemlerine kıyasla deformasyonu azaltmaya yardımcı olur.
Dolgu Teli Eklenmesi (İsteğe Bağlı)
Boşluklu veya daha yüksek dolgu gereksinimi olan bağlantılar için, kaynak sırasında dolgu teli eklenebilir. Tel, kaynak havuzunda erir ve kaynak hacmini artırır. Malzeme kalınlığına ve kaynak gereksinimlerine bağlı olarak tek telli ve çift telli besleme sistemleri seçilebilir.
KEMPSON, lazer kaynak ekipmanlarıyla uyumlu tel besleme üniteleri sağlayabilir. Ürün detaylarını inceleyin: Lazer Kaynak Teli Besleme Ünitesi
Genişliği ve derinliği önemli olan alüminyum kaynak işlemlerinde, uygun boyutta dolgu teli kullanmak gereklidir. Dolgu telinin türü ve boyutunun nasıl seçileceği hakkında bilgi için şu kaynağa bakınız: Alüminyum Lazer Kaynak Dolgu Teli: Alaşım Seçimi ve Çap Kılavuzu
Kaynak Formasyonu
Lazer, kaynak bölgesinde hareket ederken erimiş alüminyum soğur ve kaynak dikişini oluşturur. Lazer gücü, hızı, odak konumu ve tel besleme hızı gibi kaynak parametreleri, kaynak penetrasyonunu, görünümünü ve mukavemetini etkiler.
Alüminyum lazer kaynağı, alüminyum parçaları eritmek ve birleştirmek için kontrollü lazer ısısı kullanır; kaynak kalitesi, uygun parametre ayarları ve dolgu teli seçimine bağlıdır.
Alüminyum Lazer Kaynak İşlemi
Adım 1: Malzeme Hazırlama
Alüminyum yüzeyler, alüminyumun kendisinden daha yüksek bir erime noktasına sahip bir oksit tabakasına sahiptir. Kaynak yapmadan önce oksit, yağ ve diğer kirleticileri temizleyin. Mekanik temizleme, kimyasal temizleme veya lazer temizleme kullanılabilir. Uygun bir kaynak aralığı, erimiş metalin akışına yardımcı olur ve kaynak kalitesini artırır.
Adım 2: Lazer Parametrelerini Seçin
Lazer gücü, kaynak hızı, odak konumu ve tel besleme hızı, alüminyum kaynak sonuçlarını etkiler.
- Lazer Gücü: Gücü, malzeme kalınlığına ve nüfuz etme gereksinimlerine göre seçin.
- Kaynak Hızı: Kaynak hızı, ısı girişini ve kaynak nüfuziyetini etkiler.
- Odak Konumu: Odak konumu, enerji dağılımını ve kaynak derinliğini değiştirir.
- Tel Besleme Hızı: Dolgu teli kullanıldığında tel hızı, kaynak hızı ve kaynak aralığıyla uyumlu olmalıdır.
Adım 3: Kaynak İşlemi
Kaynak işlemine başlamadan önce kaynak torçunun açısını ve koruyucu gaz akışını ayarlayın. Alüminyum lazer kaynağı için genellikle argon kullanılır. Kaynak sırasında, gözenekler, çatlaklar ve düzensiz kaynaklar gibi sorunları önlemek için kaynak havuzunun ve kaynak dikişinin görünümünü kontrol edin.
Adım 4: Kaynak Kontrolü
Kaynak işleminden sonra kaynak yüzeyini, iç gözenekleri, çatlakları ve deformasyonu inceleyin. Kaynak performansını kontrol etmek için kesit analizi ve mukavemet testi kullanılır. Doğru kaynak ayarları, kaynak kalitesinin korunmasına yardımcı olur.
Alüminyum Lazer Kaynağı için Parametreler
Alüminyumun kaynak kalitesi, lazer gücü, kaynak hızı, odak konumu, tel beslemesi ve koruyucu gazın birleşik etkisine bağlıdır. Uygun parametreler, alüminyum alaşım türüne, malzeme kalınlığına ve bağlantı tasarımına göre değişir.
| Parametre | Aralık | Kaynak Kalitesi Üzerindeki Etkisi |
|---|---|---|
| Lazer Gücü | 890 W–4 kW | Daha yüksek güç, kaynak nüfuzunu ve kaynak boyutunu artırır. Aşırı güç, sıçramaya veya yanmaya neden olabilir. |
| Kaynak Hızı | 80 mm/s–8.5 m/dak | Isı girişini ve nüfuzunu etkiler. Daha yüksek hız, ısı girişini azaltır ve gözenekliliğin azalmasına yardımcı olur. |
| Odak Konumu | 0 ila ±3 mm | Lazer enerjisi dağılımını ve kaynak nüfuziyetini değiştirir. Doğru odaklama, kaynak oluşumunu iyileştirir. |
| Tel Besleme Hızı | 3–8 m/dak (dolgu teli ile) | Dolgu malzemesi girişini kontrol eder ve kaynak hızı ile kaynak aralığına uygun olmalıdır. |
| Salınım Frekansı | 80-160 Hz | Titreşimli lazer kaynak yönteminde ısı dağılımını ve kaynak dikişi boyutunu ayarlar. |
| Salınım Genliği | 0 – 5 mm | Kaynak genişliğini ve nüfuziyetini etkiler. Uygun genlik, kaynak şeklini iyileştirir. |
| Koruyucu Gaz Akışı | 15–25 L/dak | Erimiş havuzu oksidasyondan korur ve kaynak hatalarını azaltır. |
Parametre seçimi, alüminyum alaşım türüne, malzeme kalınlığına ve kaynak gereksinimlerine bağlıdır. Gerekli kaynak kalitesini elde etmek için lazer gücü, hızı, odak konumu ve tel besleme ayarları birlikte ayarlanmalıdır.
Alüminyum Kaynağı İçin Önerilen Lazer Gücü
Alüminyum kaynağı için gereken lazer gücü, malzeme kalınlığına, alaşım türüne, kaynak bağlantı tasarımına ve kaynak hızına bağlıdır. Daha yüksek güç, daha kalın malzemeler ve daha büyük kaynak bağlantıları için kullanılırken, daha düşük güç ince alüminyum levhalar ve hassas parçalar için uygundur.
| Malzeme kalınlığı | Önerilen Lazer Gücü | Uygulama |
|---|---|---|
| İnce Alüminyum Levha | 1000W–2000W | Sac metal parçalar, küçük bileşenler, hassas kaynak |
| Orta Kalınlıkta Alüminyum | 2000W–4000W | Endüstriyel parçalar, yapısal bileşenler, genel alüminyum imalatı |
| Kalın Alüminyum Levha | 4000W–6000W | Ağır yapılar, büyük parçalar, yüksek dolum gereksinimleri |
1,000–2,000 W Lazer Ekipmanı
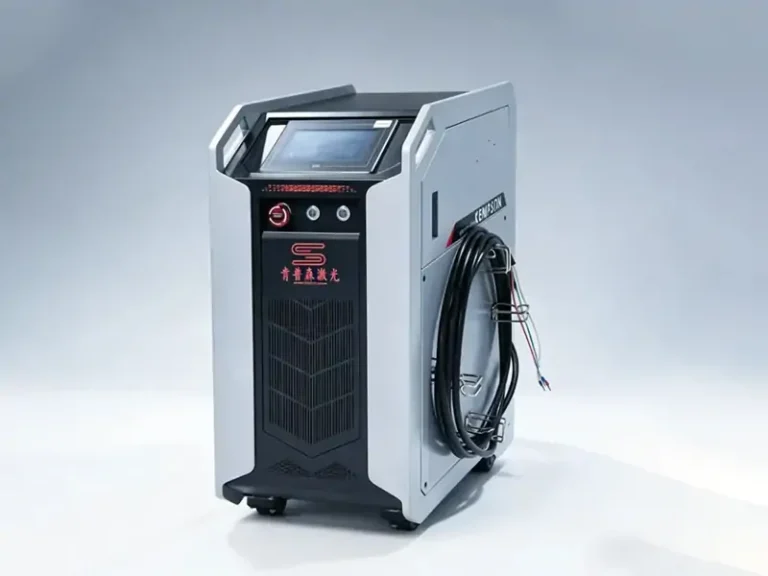
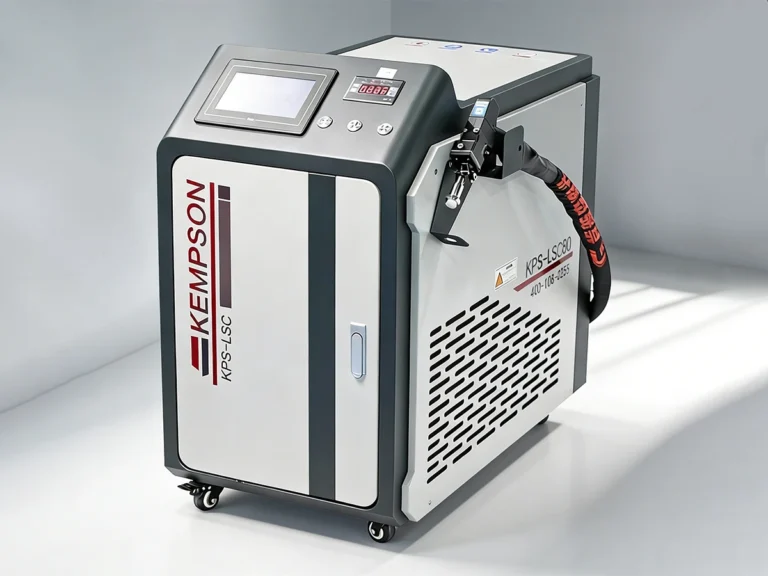
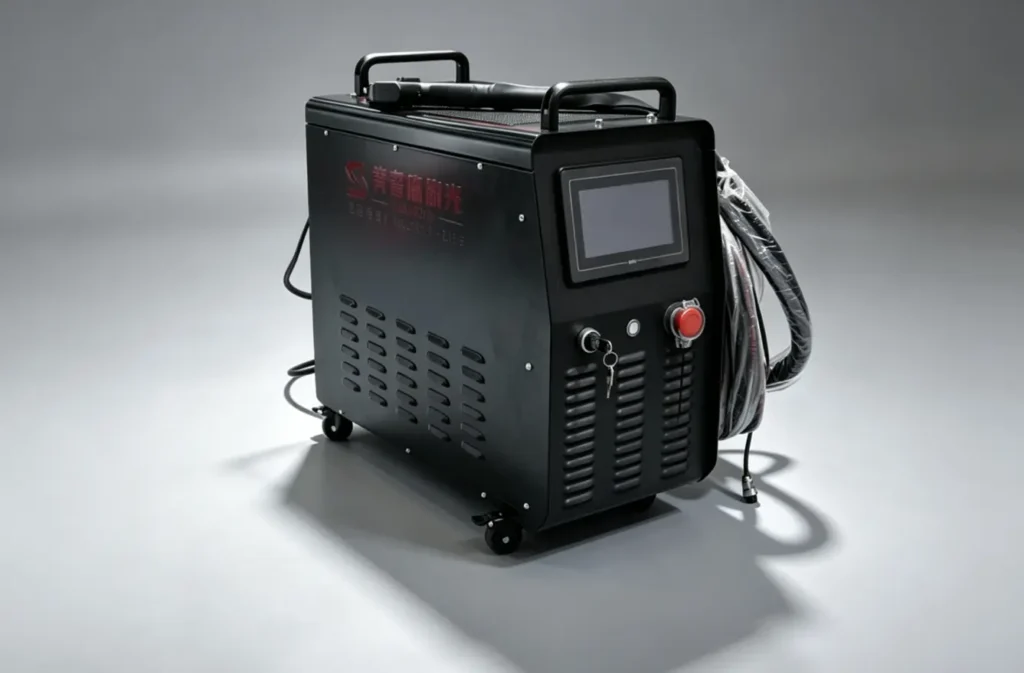
2,000–4,000 W Lazer Ekipmanı
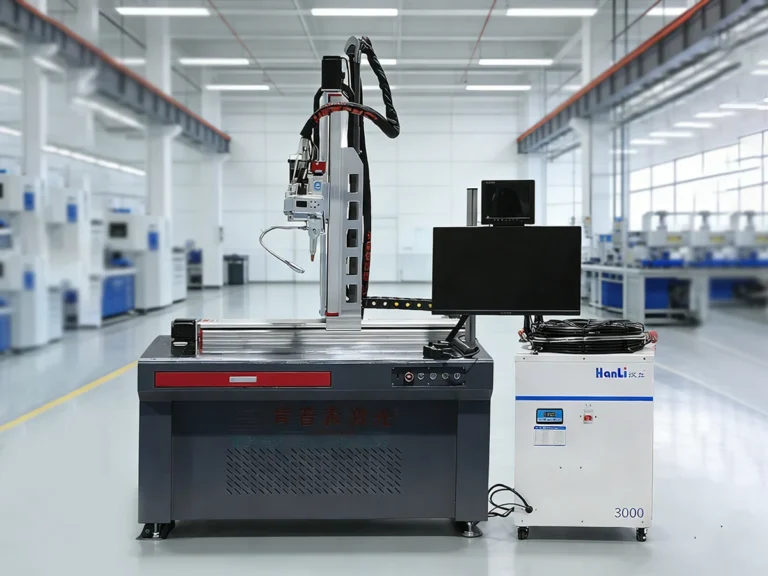
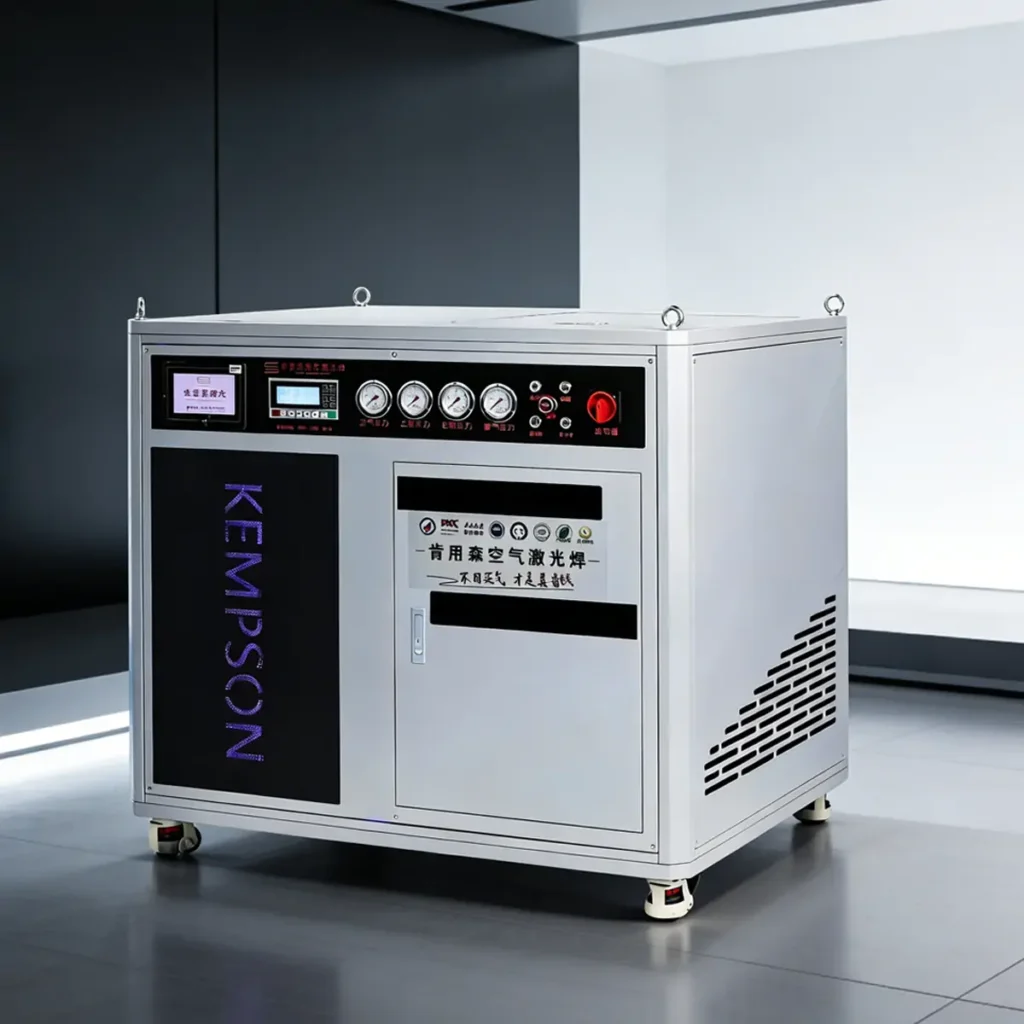
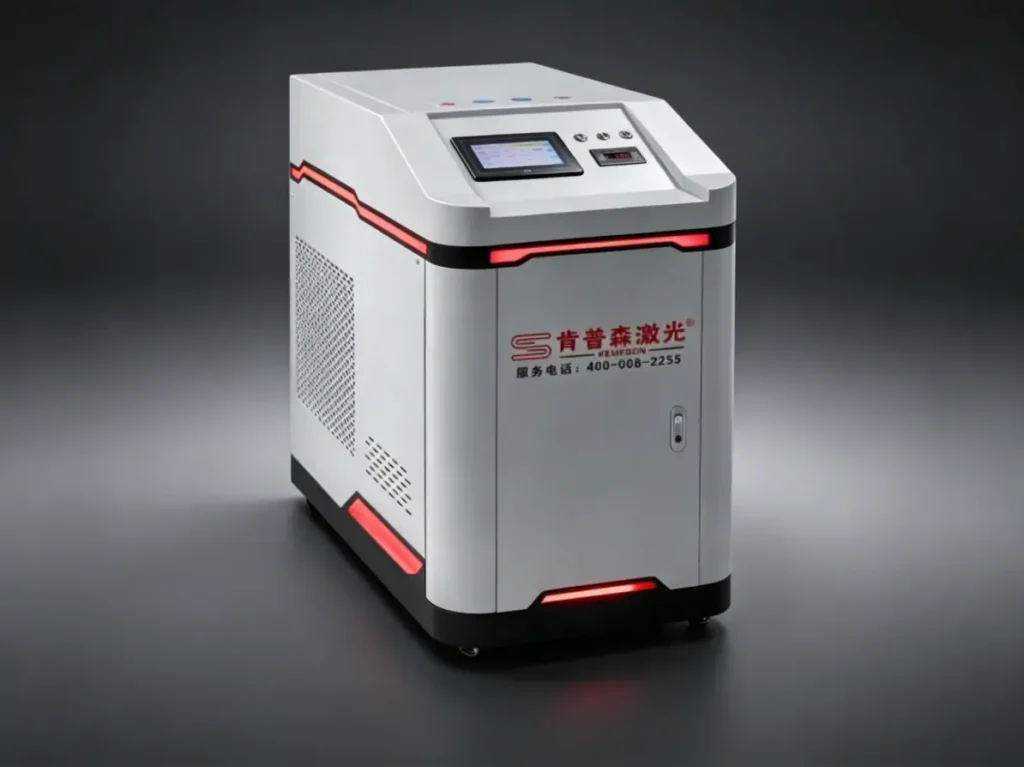
4,000–6,000 W Lazer Ekipmanı
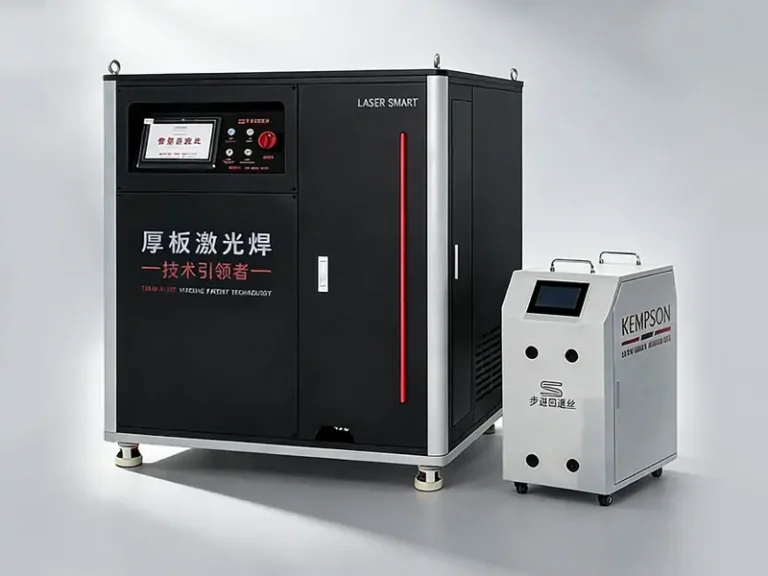
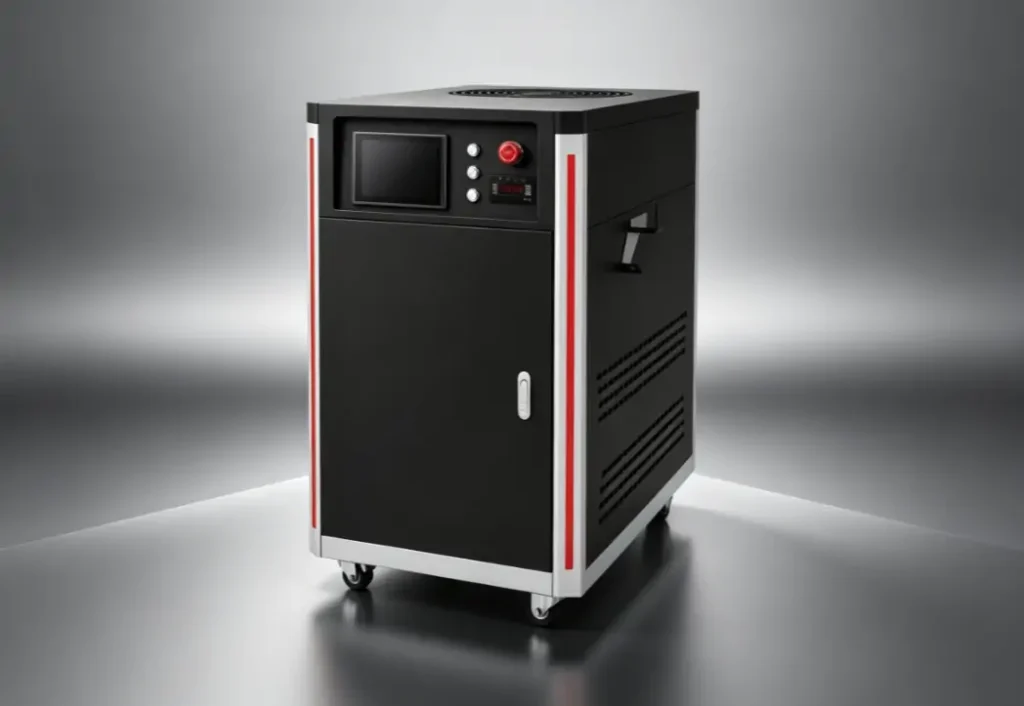
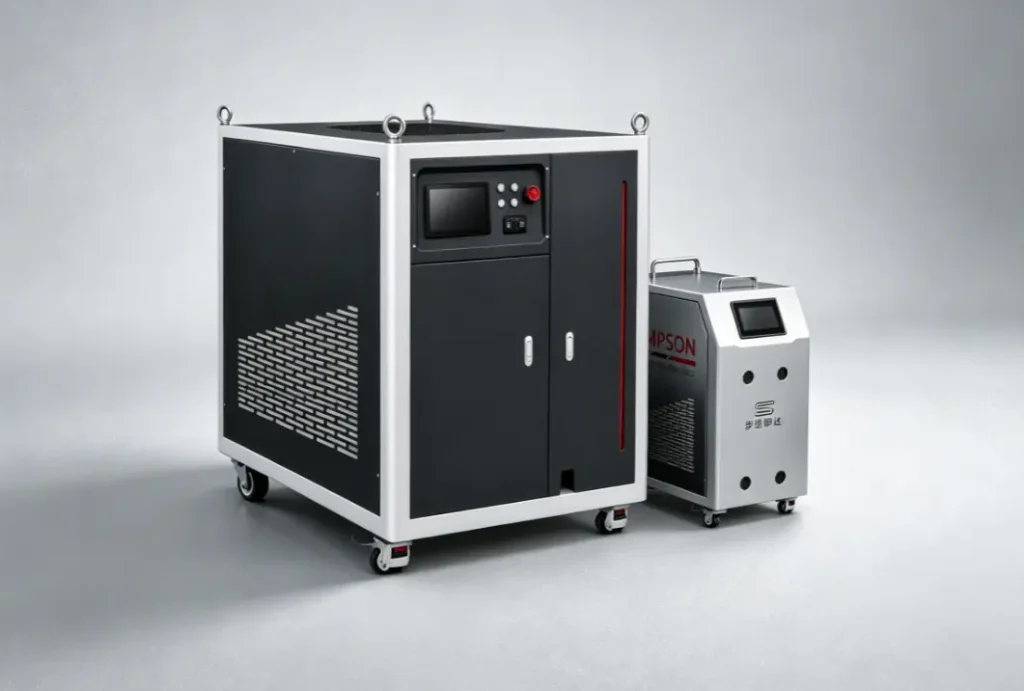
Lazer gücü, kaynak hızı, odak konumu ve tel besleme parametreleriyle uyumlu olmalıdır. Aşırı güç, yanmaya ve sıçramaya neden olabilirken, yetersiz güç ise zayıf nüfuziyete yol açabilir.
Alüminyumun Lazer Kaynağında Sık Karşılaşılan Sorunlar
Alüminyum lazer kaynağı, malzeme özellikleri ve kaynak koşullarından kaynaklanan yansıtıcılık, ısı transferi ve kaynak kusurları gibi çeşitli zorluklar içermektedir.
- Yüksek Yansıtıcılık: Alüminyum lazer enerjisini kolayca yansıtır, bu nedenle istikrarlı bir erime elde etmek için uygun güç ayarlarına ihtiyaç duyulur.
- Hızlı Isı Dağılımı: Yüksek ısı iletkenliği hızlı ısı kaybına neden olur, bu nedenle kaynak sırasında ısı kontrolü önemlidir.
- Gözeneklilik: Nem, kirlenme ve kararsız kaynak deliği davranışı, kaynakta gaz gözeneklerine neden olabilir.
- Sıcak Çatlama: Bazı alüminyum alaşımları soğuma sırasında çatlamaya eğilimlidir ve bu durum uygun ısı girdisi ve dolgu malzemesi seçimini gerektirir.
- Kaynak Havuzu Kararsızlığı: Kararsız erimiş metal akışı, sıçramaya ve düzensiz kaynak dikişlerine yol açabilir.
- Eklem boşluğu hassasiyeti: Geniş eklem boşlukları, yetersiz dolguya ve eksik kaynaşmaya neden olabilir.
- Isıdan Etkilenen Bölgede Yumuşama: Isı, bazı alüminyum alaşımlarının kaynak bölgesine yakın kısımlarındaki mukavemetini azaltabilir.
Bu zorlukları anlamak, farklı alüminyum uygulamaları için doğru lazer ayarlarını ve kaynak yöntemlerini seçmeye yardımcı olur.
Alüminyum lazer kaynağında gözeneklilik tek bir faktörden kaynaklanmaz. Peki bu nasıl önlenebilir? Daha fazla bilgi için şu makaleye bakın: Alüminyum Lazer Kaynağında Gözeneklilik Nasıl Azaltılır?
Alüminyum oldukça yansıtıcı bir malzemedir ve kaynak işlemi sırasında çeşitli kusurlar meydana gelebilir. Belirli sorunlar ve bunların nasıl önleneceği hakkında bilgi için şu makaleye bakın: Alüminyum Lazer Kaynak Problemleri: Gözeneklilik, Çatlaklar ve Çözümler
Alüminyum kaynak işlemlerinde sorunlar her zaman var olmuştur, ancak kaçınılmaz değillerdir. Fiber lazer kaynak işlemlerinde sık karşılaşılan sorunlar ve çözümler için şu makaleye bakınız: Fiber Lazer Kaynakla Alüminyum Kaynak: Zorluklar ve Çözümler
Alüminyum Lazer Kaynaklama İçin En İyi Uygulamalar
Yüzey hazırlığı ve kaynak parametrelerinin ayarlanması, alüminyum lazer kaynağının kalitesini doğrudan etkiler.
Kaynak İşleminden Önce Alüminyum Yüzeyi Temizleyin — Kaynak hatalarını azaltmak için kaynak işleminden önce oksit, yağ ve yüzey kirliliğini giderin.
Uygun Kaynak Parametrelerini Ayarlayın — Alüminyum alaşımına ve malzeme kalınlığına göre lazer gücünü, kaynak hızını, odak konumunu ve tel besleme hızını ayarlayın.
Doğru Dolgu Telini Seçin — Kaynak performansını artırmak için dolgu telini ana malzemeye ve kaynak gereksinimlerine göre seçin.
Uygun Koruyucu Gaz Kullanın — Kaynak işlemi sırasında kaynak havuzunu korumak için doğru gaz türünü ve akış hızını ayarlayın.
Kontrol Bağlantı Yerleşimi — Eksik kaynaşmayı ve zayıf kaynak oluşumunu önlemek için uygun boşluk boyutunu ve parça hizalamasını koruyun.
Kaynak Sonuçlarını Kontrol Edin — Kaynak işleminden sonra kaynak görünümünü, iç kusurları ve bağlantı mukavemetini inceleyin.
Alüminyum lazer kaynağının güvenilirliği için iyi yüzey hazırlığı, doğru parametreler ve uygun denetim kilit faktörlerdir.
Alüminyum lazer kaynağındaki kusurlar genellikle makine çıktısından ziyade ana metaldeki tutarsızlıklardan kaynaklanır. Kararlı kaynaklar, hassas alaşım bileşimi ve sıkı malzeme toleransları gerektirir. Proje özelliklerine uygun alüminyum levhalar ve rulolar için Union Alu'ya bakınız.
El Tipi Lazer Kaynak Yöntemiyle Alüminyum Kaynak ve Geleneksel Kaynak Yöntemleri Karşılaştırması
Hem el tipi lazer kaynak hem de geleneksel kaynak yöntemleri alüminyum kaynağında kullanılabilir, ancak ısı girişi, kaynak hızı, çalışma şekli ve kaynak görünümü açısından farklılık gösterirler.
| karşılaştırma | El Lazer Kaynak | Geleneksel Kaynak |
|---|---|---|
| Isı Girişi | Daha küçük ısıdan etkilenen bölge ile daha düşük ısı girişi | Daha yüksek ısı girişi ve daha fazla termal etki |
| Kaynak Hızı | Birçok uygulama için daha hızlı kaynak hızı. | Daha yavaş kaynak hızı |
| Deformasyon | Alüminyum parçalarda daha az deformasyon | Isı birikimi nedeniyle daha fazla deformasyon |
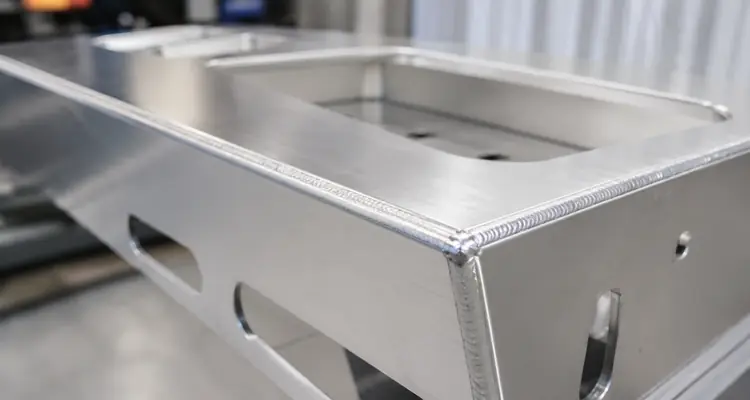
| Kaynak Görünümü | Daha az işlem sonrası gerektiren, daha temiz kaynak dikişi. | Daha fazla yüzey işlemi gerekebilir. |
| Çalışma | Daha kolay kullanım ve daha kısa öğrenme süresi | Daha yüksek operatör becerisi gerektirir. |
| Uygulama | Alüminyum çerçeveler, levhalar, dolaplar ve küçük yapılar için uygundur. | Genellikle alüminyum imalatı ve onarım işlerinde kullanılır. |
El tipi lazer kaynak, daha düşük deformasyon, daha temiz kaynaklar ve daha yüksek kaynak verimliliği gerektiren alüminyum parçalar için uygun bir seçenektir. Geleneksel kaynak, mevcut ekipman ve standart kaynak gereksinimlerine sahip uygulamalar için yaygın olarak kullanılmaya devam etmektedir.
Alüminyum kaynaklamada kullanılan yaygın yöntemler arasında TIG, MIG ve lazer kaynak bulunur ve her birinin kendine özgü avantajları vardır. Daha fazla bilgi için şu makaleye bakın: Alüminyum için TIG, MIG ve Lazer Kaynak: Hangisi Daha İyi?
Sonuç
Alüminyumun lazer kaynağı, hız, ısı kontrolü ve kaynak görünümü açısından avantajlar sunar, ancak işlem lazer gücü, kaynak hızı, odak konumu, tel beslemesi ve koruyucu gaz gibi temel faktörlerin doğru kontrolünü gerektirir. Malzeme özelliklerini anlamak ve uygun kaynak parametrelerini seçmek, kusurları azaltmak ve bağlantı kalitesini iyileştirmek için önemlidir.
KEMPSON, el tipi lazer kaynak makineleri ve tel besleme sistemleri de dahil olmak üzere alüminyum uygulamaları için lazer kaynak çözümleri sunmaktadır. Farklı güç seçenekleri ve besleme konfigürasyonlarıyla KEMPSON, müşterilerinin çeşitli alüminyum kaynak işlerini halletmelerine yardımcı olur. Uygulamanız için doğru lazer kaynak çözümünü görüşmek üzere bizimle iletişime geçin .

SSS
Alüminyum lazerle kaynaklanabilir mi?
Evet, alüminyum lazer teknolojisiyle kaynaklanabilir. Fiber lazer kaynağı, otomotiv parçaları, pil bileşenleri, havacılık yapıları ve endüstriyel ürünlerdeki alüminyum alaşımları için yaygın olarak kullanılmaktadır.
Alüminyum kaynağı için ne kadar lazer gücüne ihtiyaç duyulur?
Gerekli lazer gücü, alüminyum kalınlığına, alaşım türüne ve kaynak gereksinimlerine bağlıdır. İnce levhalar genellikle 1000W–1500W lazerler kullanırken, daha kalın malzemeler 3000W veya daha yüksek güç gerektirebilir.
Alüminyum lazer kaynağında hangi gaz kullanılır?
Argon, alüminyum lazer kaynağında yaygın olarak kullanılır. Erimiş havuzu oksidasyondan korur ve kaynak hatalarını azaltmaya yardımcı olur.
Alüminyumun lazerle kaynaklanması, TIG kaynağına göre daha mı iyidir?
Lazer kaynağı, TIG kaynağına kıyasla daha yüksek kaynak hızı, daha düşük ısı girişi ve daha az deformasyon sağlar. TIG kaynağı, geleneksel kaynak işlemlerini gerektiren veya daha düşük ekipman yatırımı gerektiren uygulamalar için hala kullanılmaktadır.
Hangi alüminyum alaşımları lazer kaynağı ile birleştirilebilir?
Lazer kaynak yöntemiyle kaynak yapılan yaygın alüminyum alaşımları arasında 3000 serisi, 5000 serisi ve 6000 serisi alüminyum alaşımları bulunur. Kaynak parametreleri, alaşımın bileşimine ve kullanım alanına bağlı olarak değişebilir.
Alüminyum lazer kaynak işleminde sık karşılaşılan hatalar nelerdir?
Sık görülen kusurlar arasında gözeneklilik, sıcak çatlama, sıçrama, eksik kaynaşma ve ısıdan etkilenen bölgede yumuşama yer alır. Uygun yüzey hazırlığı ve parametre ayarlaması bu sorunların azaltılmasına yardımcı olur.
El tipi lazer kaynak makineleri alüminyum kaynak yapabilir mi?
Evet, el tipi lazer kaynak makineleri alüminyum kaynak yapabilir. Alüminyum levhalar, çerçeveler, dolaplar ve esnek kaynak işlemi gerektiren diğer metal parçalar için uygundurlar.
Alüminyum lazer kaynak kalitesini nasıl iyileştirebilirim?
Kaynak işleminden önce alüminyum yüzeyi temizleyin, uygun lazer parametrelerini seçin, uygun dolgu teli ve koruyucu gaz kullanın ve kaynak ayarlarını malzeme kalınlığına ve bağlantı tasarımına göre ayarlayın.