İçindekiler
Giriş
Lazer kaynak teli besleme hızı, kaynak işlemi sırasında kaynak havuzuna giren dolgu teli miktarını kontrol eder. Bu ayar, telin erimesini, kaynak dikişinin şeklini, nüfuz derinliğini ve kaynak stabilitesini etkiler. Farklı malzemeler, tel çapları ve kaynak koşulları için uygun hız seçimi gereklidir.
Bu makale, lazer kaynak teli besleme hızının çalışma prensibini, parametre ayarlarını etkileyen temel faktörleri, yaygın ayarlama yöntemlerini ve tipik kaynak sorunlarını ele almaktadır. Ayrıca, lazer gücüne, malzeme türüne ve üretim gereksinimlerine bağlı olarak tel besleme parametrelerinin seçimi için pratik noktalar da paylaşacağım.
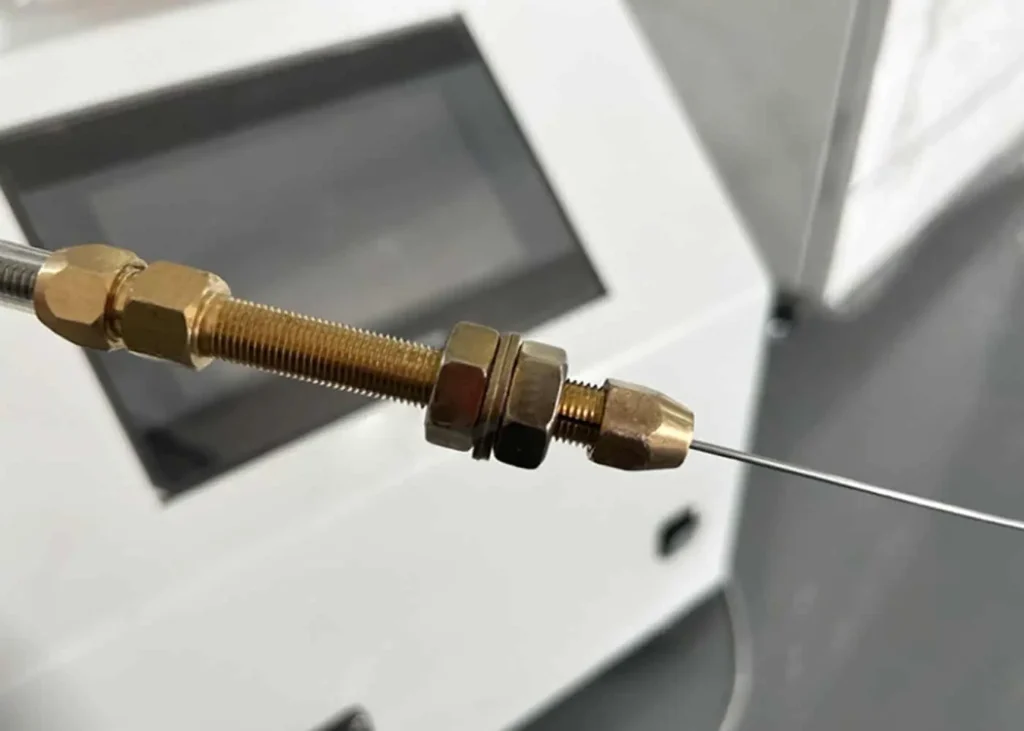
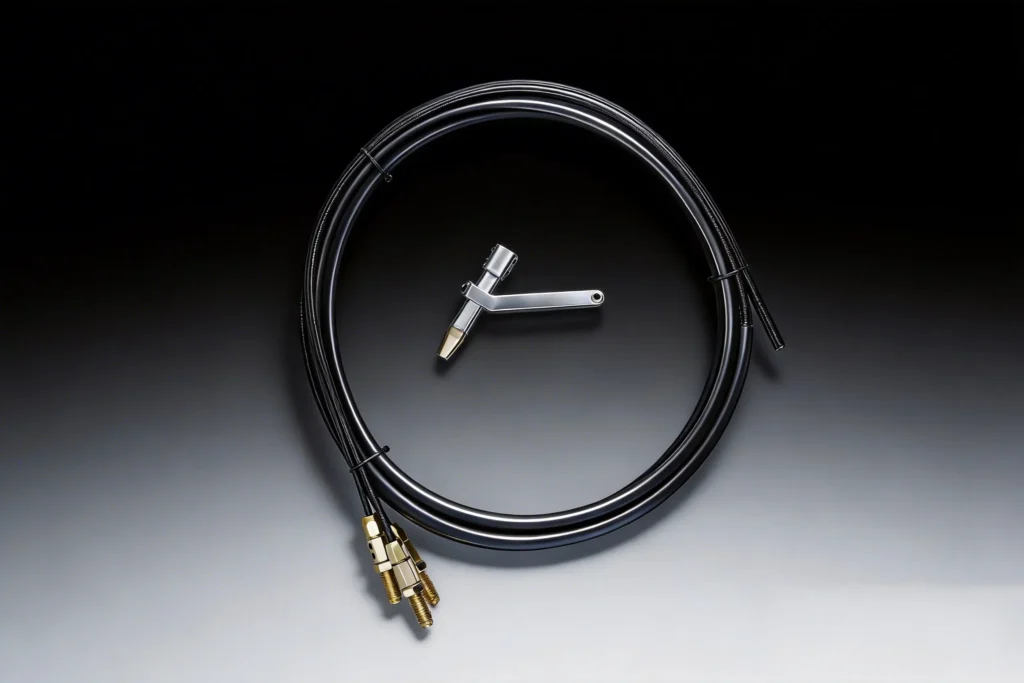
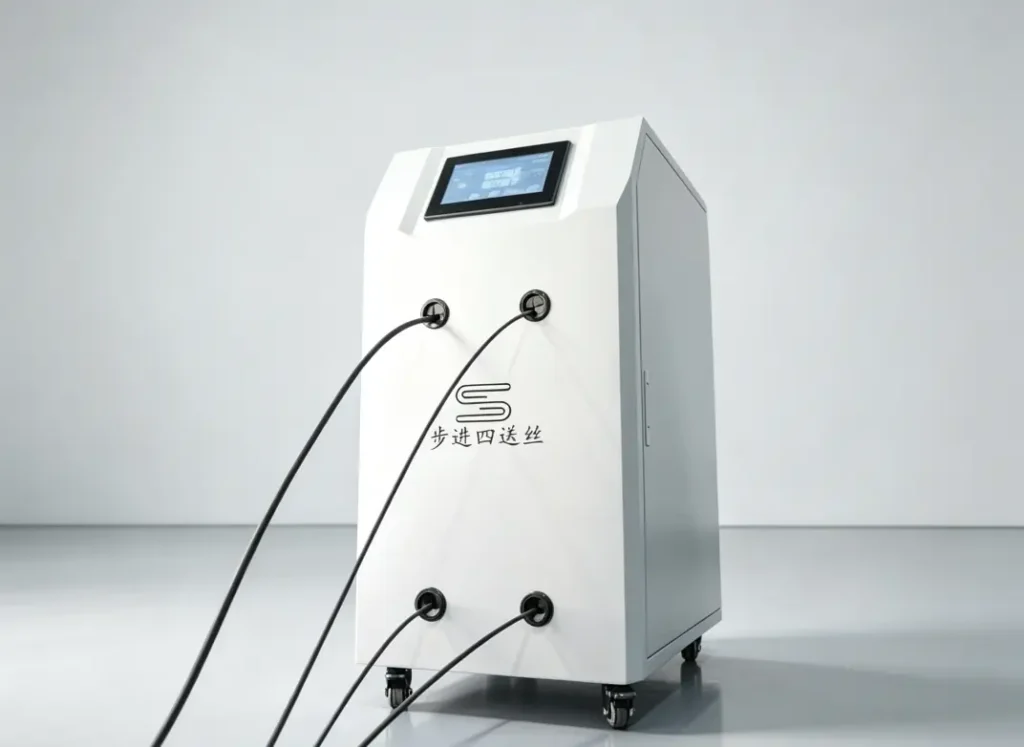
Lazer Kaynak Teli Besleme Hızı Nedir?
Lazer kaynak teli besleme hızı, kaynak işlemi sırasında dolgu telinin erimiş havuza girme hızını ifade eder. Genellikle mm/dak, cm/dak veya m/dak cinsinden ölçülür. Bu parametre, kaynağa eklenen dolgu metalinin miktarını kontrol eder ve kaynak dikişi boyutunu, nüfuziyetini ve malzeme dolumunu etkiler.
Tel besleme hızı, lazer gücü ve kaynak hızıyla uyumlu olmalıdır. Yüksek besleme hızı, eksik erimeye, tel itilmesine veya sıçramaya neden olabilirken, düşük hız yetersiz dolguya yol açabilir. İnce sac kaynak işlemleri için yaygın ayarlar 1-8 m/dak arasında değişirken, yüksek biriktirme gerektiren uygulamalar için daha yüksek hızlar kullanılır.
Lazer Kaynağında Tel Besleme Hızı Nasıl Bir Etki Yaratır?
Tel besleme hızı, kaynak havuzuna ne kadar dolgu teli gireceğini belirler ve nihai kaynak şeklini, nüfuziyetini ve kaynak performansını etkiler.
Kaynak Genişliği ve Oluşumu
Tel besleme hızı, erimiş havuza giren dolgu metalinin miktarını kontrol eder ve kaynak boyutunu doğrudan etkiler. Hızın artırılması kaynak genişliğini ve takviye yüksekliğini artırabilirken, aşırı hız zayıf kaynaşmaya ve kararsız kaynak oluşumuna neden olabilir.
Damla Transferi ve Gözeneklilik
Tel besleme hızı, damlacık transfer davranışını ve erimiş havuz stabilitesini etkiler. Uygun bir hız, kararlı metal transferini korumaya ve gözenekliliği azaltmaya yardımcı olur. Titanyum alaşımı kaynağında, belirli işlemlerde yaklaşık 9 m/dak'lık bir tel besleme hızı, yaklaşık %0.34'lük daha düşük bir gözeneklilik oranı elde edilmesini sağlamıştır.
Mekanik Özellikler ve Bağlantı Yapısı
Farklı metallerin kaynaklanmasında tel besleme hızı, seyreltmeyi, intermetalik bileşik oluşumunu ve kaynak mukavemetini etkiler. Alüminyum-çelik kaynağında, uygun olmayan hız, kırılgan intermetalik bileşiklerin artmasına ve çatlak riskinin yükselmesine neden olabilir.
Parametre Eşleştirme ve Proses Kontrolü
Uygun tel besleme hızı, lazer gücüne, kaynak hızına, malzemeye ve tel çapına bağlıdır. Al-Li-Er alaşımının lazer kaynağı için, 3 kW lazer gücü ve 3 m/dak kaynak hızıyla 2-3 m/dak tel besleme hızı iyi bir birleştirme performansı sağlamıştır.
Kaynak Kalitesi Optimizasyonu
Kaynak penetrasyonunun ve kaynak görünümünün istikrarlı kalması için tel besleme hızı diğer kaynak parametreleriyle birlikte ayarlanmalıdır. Farklı malzemeler, tutarlı sonuçlar elde etmek için farklı parametre kombinasyonları gerektirir.
Doğru tel besleme hızı, kaynak işlemini istikrarlı tutar ve tutarlı kaynak sonuçları üretir.
Lazer Kaynak Teli Besleme Hızını Etkileyen Faktörler
Lazer kaynak telinin besleme hızı, lazer gücü, tel boyutu, malzeme ve bağlantı tasarımı da dahil olmak üzere çeşitli kaynak koşullarından etkilenir.
- Lazer Gücü: Lazer gücü, kaynak havuzunun erime kapasitesini belirler. Daha yüksek güç, daha yüksek tel besleme hızlarını destekleyebilir.
- Tel Çapı: Daha büyük tel çapları daha fazla ısı girişi ve farklı besleme hızı ayarları gerektirir.
- Malzeme Türü: Farklı malzemelerin farklı erime noktaları ve ısı iletkenlikleri vardır ve bu da tel besleme gereksinimlerini etkiler.
- Kaynak Hızı: Dolgu metalinin doğru şekilde beslenmesini sağlamak için tel besleme hızı, telin hareket hızıyla eşleşmelidir.
- Levha Kalınlığı: Daha kalın malzemeler genellikle daha fazla dolgu teli ve daha yüksek biriktirme oranları gerektirir.
- Kaynak Aralığı: Daha büyük aralıklar, kaynak alanını doldurmak için daha fazla tel girişi gerektirir.
Kaynak parametreleriyle tel besleme hızını eşleştirmek, uygun dolgu malzemesi girişini ve istikrarlı kaynak kalitesini korumaya yardımcı olur.
Ortak Tel Besleme Ekipmanları
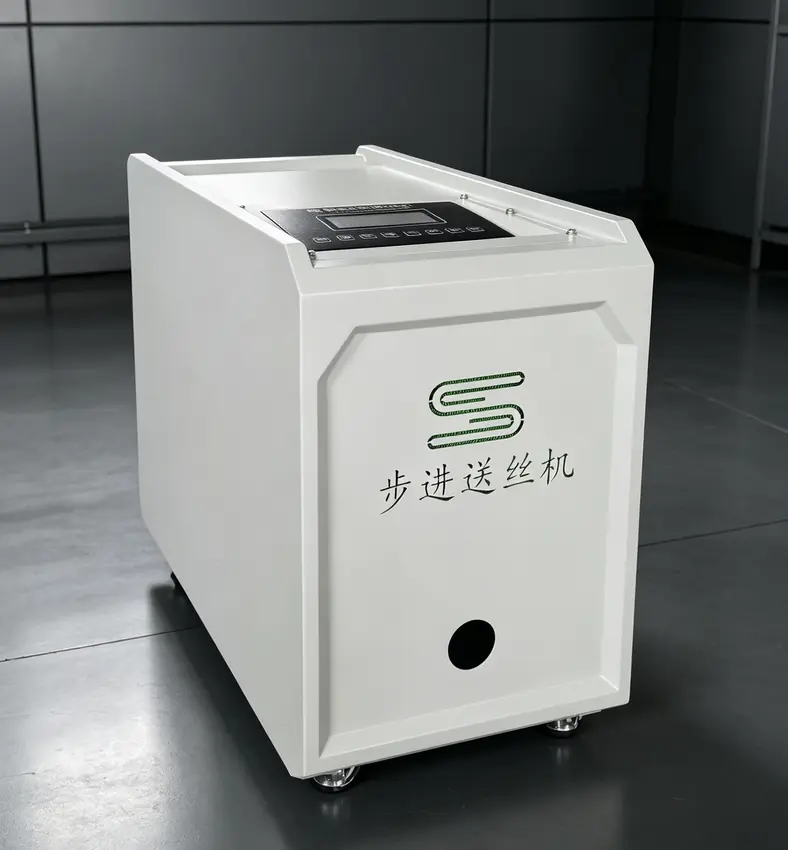
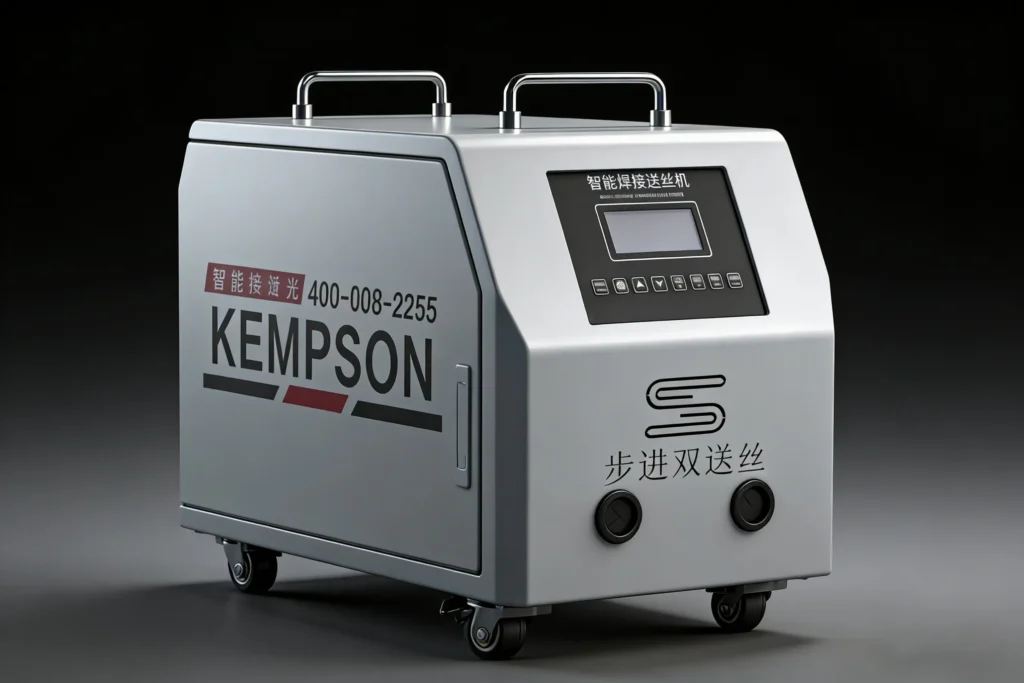
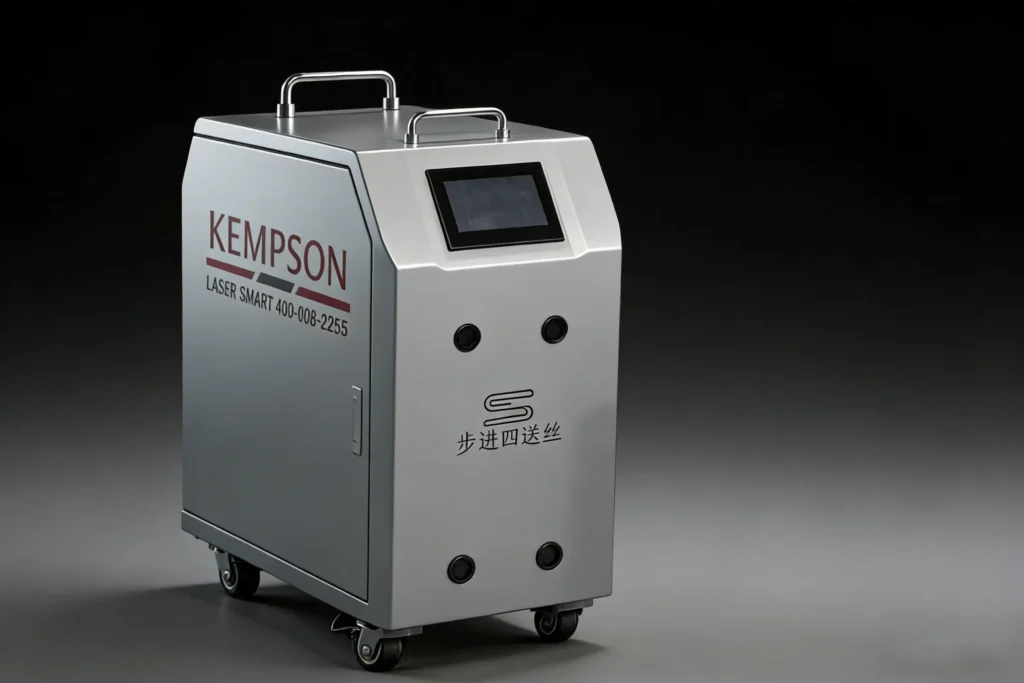
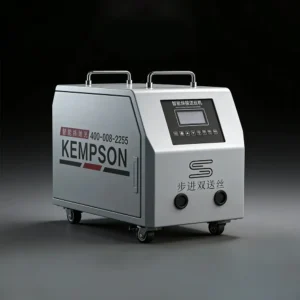
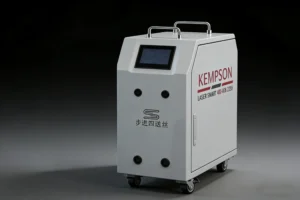
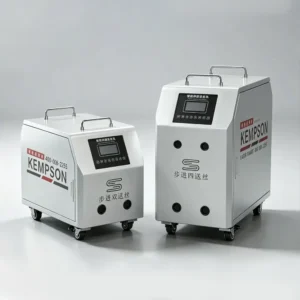
Tel besleme ünitesi, tek telli ve çift telli modlar arasında geçiş yapmanızı sağlar. Tek telli ve çift telli besleme arasındaki fark hakkında bilgi edinmek için şu makaleye bakın: “Lazer Kaynağında Tek Telli ve Çift Telli Besleme: Fark Nedir?”
Doğru Lazer Kaynak Teli Besleme Hızı Nasıl Ayarlanır?
Tel besleme hızı, lazer gücüne, tel çapına, malzemeye, plaka kalınlığına ve kaynak hızına bağlıdır. Ayar, dolgu teli girişini kontrol eder ve kaynak dikişinin şeklini, nüfuziyetini ve kaynak kalitesini etkiler.
1. Tel Besleme Hızını Lazer Gücüyle Eşleştirin
Lazer gücü, telin eritilmesi için gereken ısıyı belirler. Daha yüksek güç seviyeleri, daha yüksek tel besleme hızlarını destekleyebilir. Aşırı tel beslemesiyle düşük güç, eksik erimeye neden olabilir.
2. Kaynak dikişinin durumunu kontrol edin.
- Düşük tel besleme hızı: Yetersiz dolgu metali, dar kaynak dikişi veya yetersiz boşluk doldurma.
- Yüksek tel besleme hızı: Fazla dolgu metali, kararsız erime, sıçrama veya eksik kaynaşma.
3. Malzeme ve Derz Boşluğuna Göre Ayarlayın
Alüminyum, paslanmaz çelik, titanyum ve diğer malzemelerin erime özellikleri farklıdır. Daha büyük boşluklar ve daha kalın plakalar, eklemi doldurmak için daha fazla dolgu teli gerektirir.
4. Kaynak Hızı ve Titreme Parametrelerini Eşleştirin
Tel besleme hızı, hareket hızı, salınım genişliği ve salınım frekansı ile ayarlanmalıdır. Yanlış eşleştirme, penetrasyonu ve kaynak tutarlılığını etkileyebilir.
5. Parametreleri Test Edin ve İnce Ayar Yapın
Önerilen kaynak parametreleriyle başlayın ve kaynak görünümüne, nüfuz derinliğine ve kesit incelemesine göre ayarlamalar yapın.
Referans Parametreleri:
| Malzeme | Lazer Gücü | Kaynak Hızı | Tel Besleme Hızı |
|---|---|---|---|
| Al-Mg Alaşımı | 2.4 kW | 3 m / dak | 2 m / dak |
| Al-Li-Er Alaşımı | 3.0 kW | 3 m / dak | 2–3 m/dak |
| Titanyum alaşımı | 3.2 kW | 0.96 m / dak | 9 m / dak |
Uygun tel besleme hızı, gerçek kaynak işlemine bağlıdır ve üretim koşullarına göre ayarlanması gerekir.
Lazer Kaynak Teli Beslemesinde Sık Karşılaşılan Sorunlar
Lazer kaynak işleminde tel besleme sorunları, kaynak görünümünü, nüfuz derinliğini ve üretim verimliliğini etkileyebilir. Yaygın sorunlar arasında dengesiz besleme, eksik erime, sıçrama ve tel sıkışması yer alır.
Dengesiz Tel Beslemesi
- Sebep: Dengesiz besleme genellikle aşınmış silindirlerden, yanlış basınç ayarından, tıkanmış besleme borularından veya düzensiz tel kalitesinden kaynaklanır.
- Çözüm: Besleme sistemini kontrol edin, aşınmış parçaları temizleyin veya değiştirin, merdane basıncını ayarlayın ve tel yolunun düzgün olmasını sağlayın.
Eksik Tel Erimesi
- Sebep: Yüksek tel besleme hızı, düşük lazer gücü veya yanlış tel konumu, telin kaynak havuzuna tamamen erimesini engelleyebilir.
- Çözüm: Kaynak işlemine uygun olarak tel hızını, lazer gücünü ve tel besleme açısını ayarlayın.
Aşırı Kaynak Sıçraması
- Sebep: Sıçrama genellikle tel besleme hızı lazer gücüyle eşleşmediğinde meydana gelir ve bu da kararsız damlacık transferine yol açar.
- Çözüm: İstikrarlı erimeyi sağlamak için tel besleme hızını, lazer gücünü ve kaynak hızını optimize edin.
Düzensiz Kaynak Dikişi
- Sebep: Dalgalanan tel beslemesi, tutarsız kaynak hareketi veya yanlış parametre ayarları, kaynak dikişinin tutarlılığını etkileyebilir.
- Çözüm: Tel besleme ünitesinin durumunu kontrol edin, kaynak parametrelerini ayarlayın ve istikrarlı çalışmayı sağlayın.
Kablo Sıkıştırma
- Sebep: Tel sıkışması, yanlış tel çapı, hasarlı besleme boruları veya aşırı silindir basıncından kaynaklanabilir.
- Çözüm: Uygun tel özelliklerini kullanın, hasarlı parçaları değiştirin ve besleme mekanizmasını ayarlayın.
Lazer kaynağı sırasında tel beslemesinin istikrarlı kalması için tel besleme ünitesinin düzenli olarak kontrol edilmesi ve parametrelerin doğru şekilde ayarlanması gerekir.
Kabloyu Doğru Şekilde Nasıl Beslersiniz?
Tel Besleme Hızını Lazer Gücüyle Eşleştirin — Dolgu telinin erimesinin istikrarlı kalması için tel besleme hızı lazer gücüyle eşleşmelidir. Yanlış eşleştirme, zayıf kaynaşmaya, sıçramaya veya düzensiz kaynak dikişlerine neden olabilir.
Doğru Tel Çapını Seçin — Tel çapını malzeme kalınlığına ve kaynak gereksinimlerine göre seçin. Daha büyük tel boyutları daha fazla dolgu metali sağlarken, daha küçük teller daha hassas kaynak uygulamaları için uygundur.
Tel Beslemesini Dengede Tutun — Kaynak sırasında tel besleme dalgalanmasını, tel kaymasını veya sıkışmasını önlemek için tel besleyiciyi, makaraları ve besleme borusunu düzenli olarak kontrol edin.
Kaynak Sonuçlarına Göre Parametreleri Ayarlayın — Kaynak görünümüne, nüfuz derinliğine ve dolgu durumuna göre tel hızını değiştirin. Kaynak testleri, farklı malzemeler için uygun parametreleri belirlemeye yardımcı olur.
Kaynak Hızına Uygun Tel Beslemesi — Tutarlı dolgu malzemesi dağılımı ve kaynak şeklinin korunması için tel besleme hızı ve ilerleme hızı birlikte çalışmalıdır.
Uygun bir tel besleyici kullanın — Doğru hız kontrolüne sahip güvenilir bir tel besleyici, sürekli lazer kaynak işlemleri için istikrarlı tel beslemesini sağlamaya yardımcı olur.
Lazer Kaynak Teli Besleyici Seçim Kılavuzu
Lazer kaynak teli besleyicileri, tel çapına, kaynak gereksinimlerine ve makine konfigürasyonuna göre seçilir. Besleyicinin performansı, tel beslemesini ve kaynak tutarlılığını doğrudan etkiler.
- Tel Çapı Aralığı: Kaynak işleminde kullanılan tel çapına göre bir besleme ünitesi seçin. Yaygın tel çapları arasında 0.8 mm, 1.0 mm, 1.2 mm ve 1.6 mm bulunur.
- Kaynak Uygulaması: İnce levha kaynağı, boşluk doldurma, kalın levha kaynağı veya büyük kaynak bağlantıları gibi kaynak işine göre besleyiciyi seçin.
- Besleme Kararlılığı: Besleme doğruluğunu ve motor performansını kontrol edin. Kararlı tel beslemesi, kaynak dikişinin tutarlı kalmasına yardımcı olur.
- Tahrik Yapısı: Tahrik sistemi, tel itme kuvvetini ve besleme düzgünlüğünü etkiler. Dört tahrik silindiri, zorlu uygulamalar için daha güçlü tel besleme kapasitesi sağlar.
- Kontrol Yöntemi: Dijital kontrol, tel hızının doğrudan ayarlanmasına ve çalışma sırasında parametre ayarlarının daha kolay yapılmasına olanak tanır.
- Ekipman Uyumluluğu: Satın almadan önce lazer kaynak makinesi, kaynak tabancası ve kablo özellikleriyle bağlantıyı doğrulayın.
Uygun bir tel besleme ünitesi, istikrarlı tel beslemesi ve lazer kaynak işleminin daha iyi kontrolünü sağlar.
Sonuç
Lazer kaynak teli besleme hızı, dolgu telinin erimesini, kaynak dikişinin oluşumunu ve birleştirme kalitesini etkiler. Farklı kaynak malzemeleri ve uygulamaları için uygun parametre ayarları, istikrarlı tel beslemesi ve uygun ekipman seçimi önemlidir.
KEMPSON , lazer kaynak ekipmanları ve tel besleme çözümlerine odaklanarak endüstriyel kullanıcılar için güvenilir ürünler, teknik destek ve satış sonrası hizmet sunmaktadır. Kaynak gereksinimlerinize uygun lazer kaynak çözümleri için bizimle iletişime geçin .

SSS
Lazer kaynak teli besleme hızı nedir?
Lazer kaynak teli besleme hızı, kaynak işlemi sırasında dolgu telinin kaynak havuzuna girme hızıdır. Dolgu metalinin girişini, kaynak dikişinin boyutunu ve kaynak oluşumunu etkiler.
Lazer kaynak için önerilen tel besleme hızı nedir?
Uygun tel besleme hızı, lazer gücüne, tel çapına, malzeme türüne ve kaynak hızına bağlıdır. Genel uygulamalar için yaygın ayarlar 1-8 m/dak aralığındadır.
Tel besleme hızı kaynak kalitesini nasıl etkiler?
Tel besleme hızı, kaynak genişliğini, nüfuziyetini, dolgu malzemesi dağılımını ve yüzey görünümünü etkiler. Yanlış hız, zayıf kaynaşmaya, sıçramaya veya düzensiz kaynak dikişlerine neden olabilir.
Kaynak işlemi sırasında tel besleme hızı ayarlanabilir mi?
Evet. Birçok lazer kaynak teli besleme ünitesi, kaynak koşullarına göre gerçek zamanlı hız ayarı yapılmasına olanak tanır.
Tel besleme hızı çok yüksek olursa ne olur?
Aşırı tel hızı, eksik erimeye, kararsız damlacık transferine, sıçramaya ve zayıf kaynak oluşumuna neden olabilir.
Tel besleme hızı çok düşük olursa ne olur?
Düşük tel hızı, dolgu metalinin miktarını azaltarak yetersiz dolguya, dar kaynak dikişlerine veya alt kesmeye neden olabilir.
Lazer kaynak işleminde genellikle hangi tel çapı kullanılır?
Lazer kaynak tellerinin yaygın olarak kullanılan çapları arasında 0.8 mm, 1.0 mm, 1.2 mm ve 1.6 mm bulunur.
Tüm lazer kaynak makinelerinin tel besleyiciye ihtiyacı var mıdır?
Hayır. Tel besleme ünitesi esas olarak boşluk doldurma, kalın levha kaynağı ve belirli malzeme birleştirme gibi dolgu teli gerektiren kaynak uygulamalarında kullanılır.