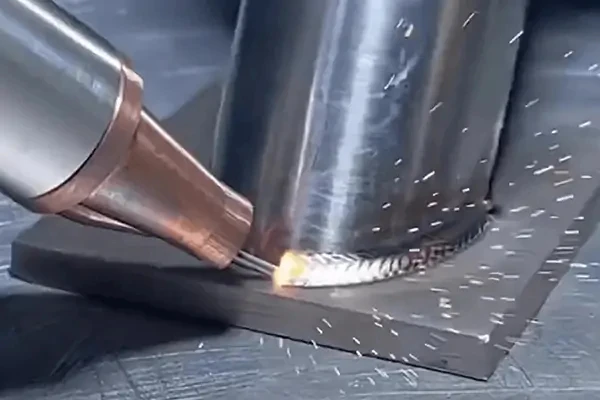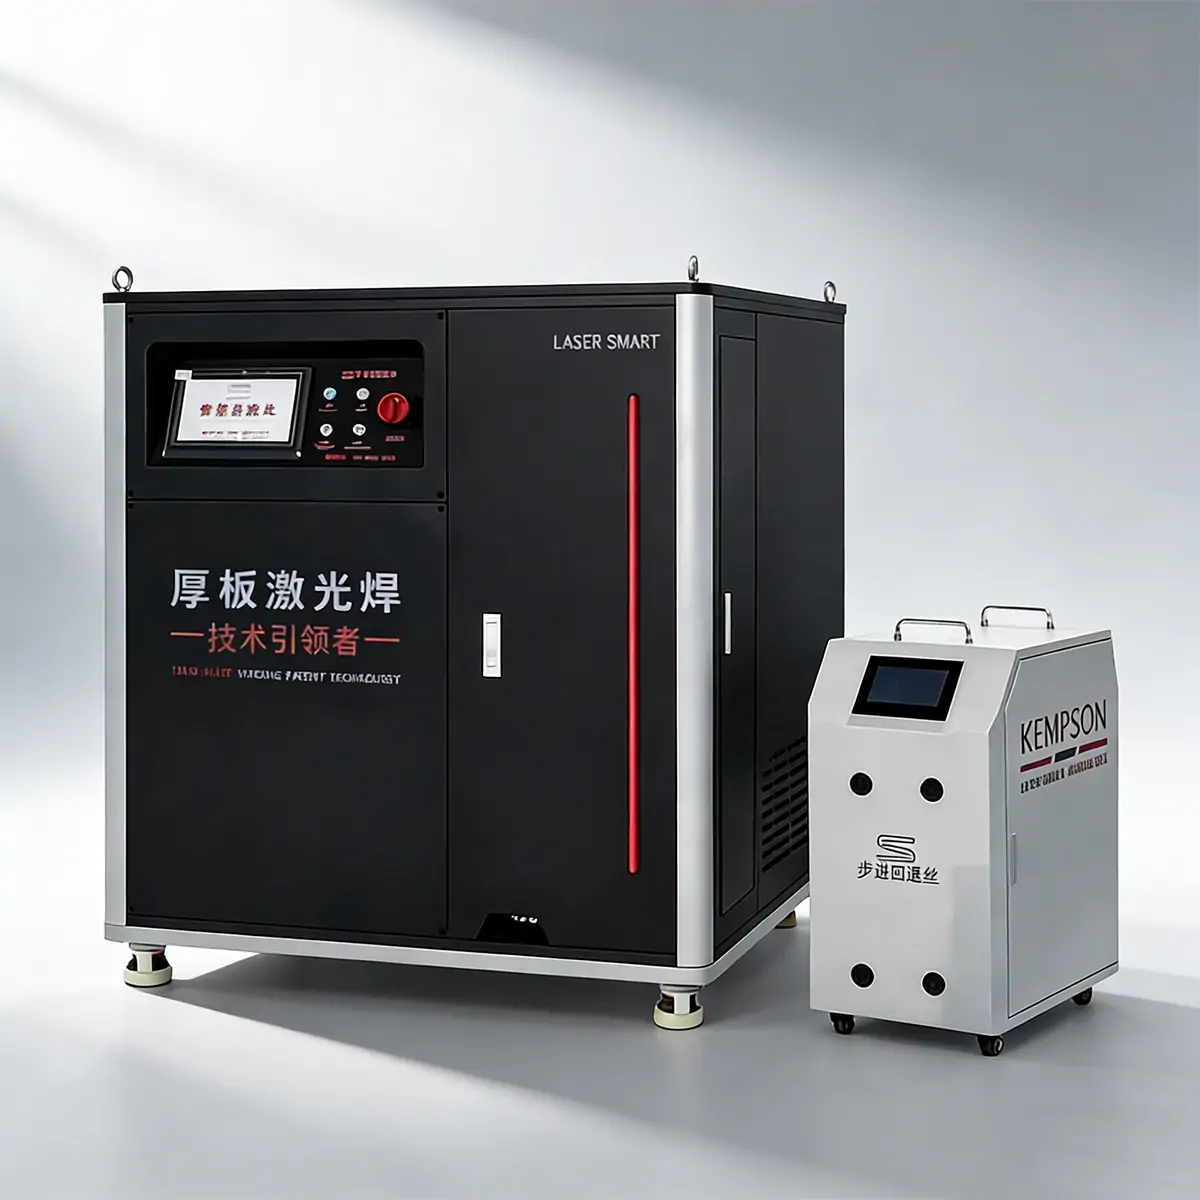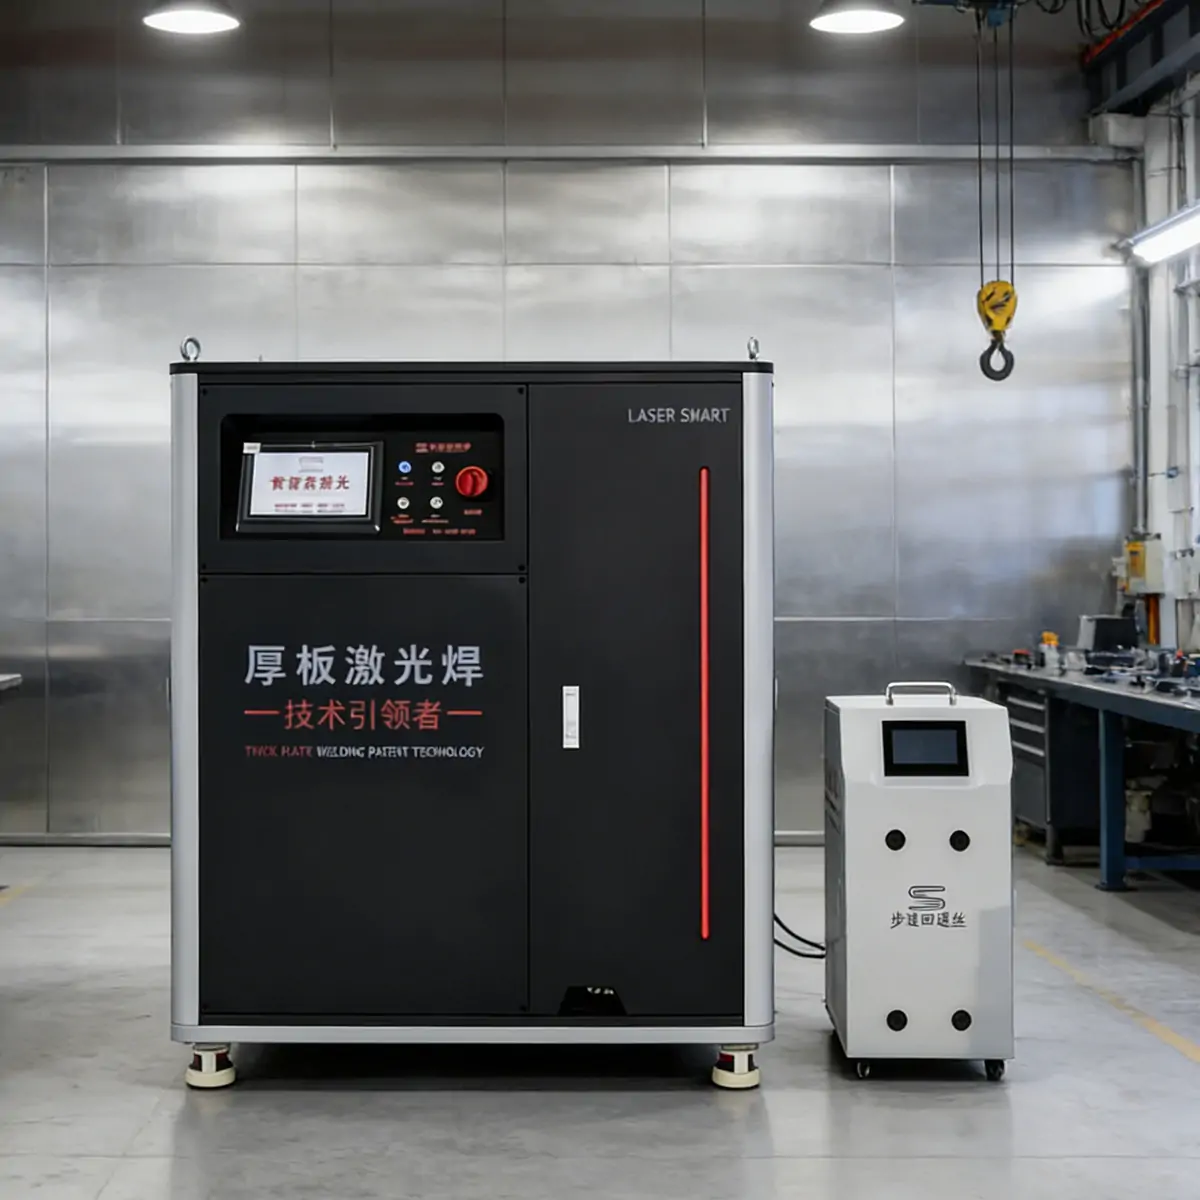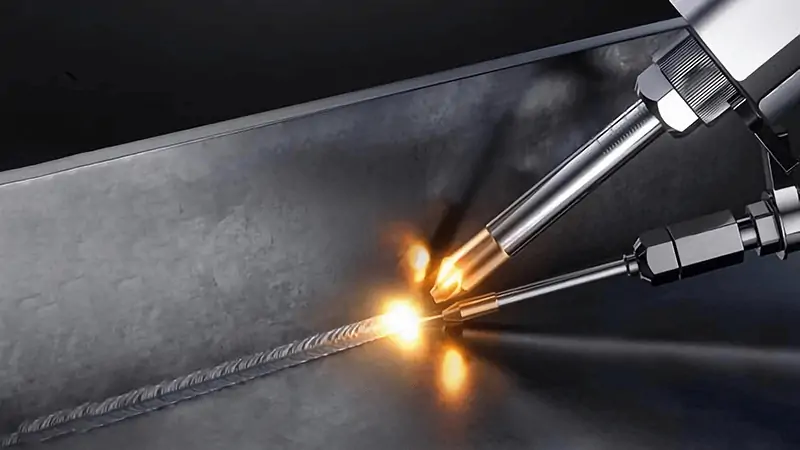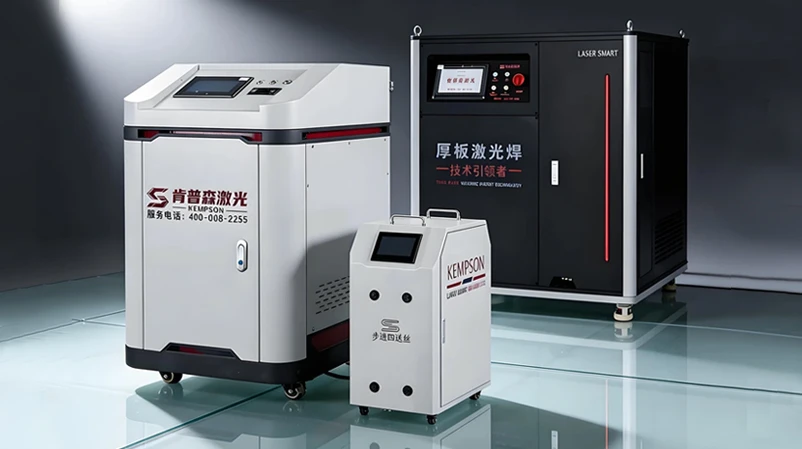
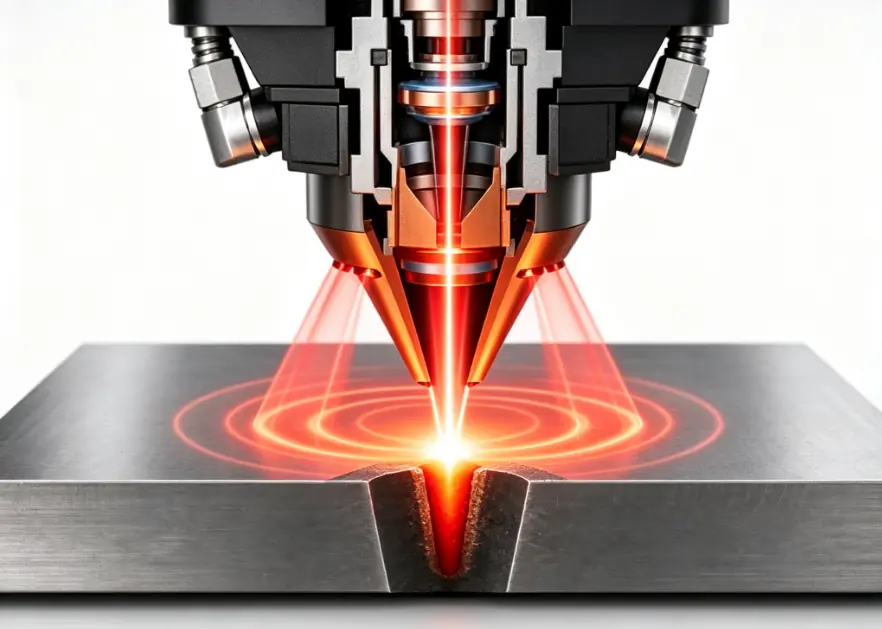
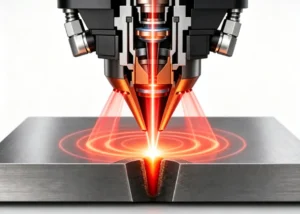
Çekirdek-Halka Lazer Kaynak Makinesi, kaynak işlemi sırasında birlikte çalışan iki lazer ışını kullanır: derin nüfuz için yüksek enerjili bir merkez ışını ve kontrollü ısı girişi için çevreleyen bir halka ışını. Halka ışını malzemeyi önceden ısıtır, erimiş havuzu stabilize eder ve soğumayı yavaşlatarak daha düzgün ve daha istikrarlı bir kaynak işlemi sağlar.
Bu ışın konfigürasyonu, alüminyum, bakır, paslanmaz çelik, karbon çelik ve kararlı ısı kontrolü gerektiren diğer malzemeler için oldukça uygundur. Geleneksel tek ışınlı lazer kaynağına kıyasla, sıçramayı ve gözenekliliği azaltır, kaynak oluşumunu iyileştirir ve sürekli kaynak sırasında kararlı penetrasyonu korur. Merkez ve halka ışınlarının bağımsız olarak ayarlanması, ısı dağılımının farklı malzemelere, plaka kalınlıklarına ve kaynak uygulamalarına uyacak şekilde ayarlanmasına olanak tanır.
Çekirdek halkalı lazer kaynak makineleri, kaynak kalitesinin ve üretim istikrarının esas olduğu çelik yapı imalatında, basınçlı kap üretiminde, gemi yapımında, inşaat makinelerinde, ağır ekipmanlarda ve diğer endüstriyel uygulamalarda yaygın olarak kullanılmaktadır.
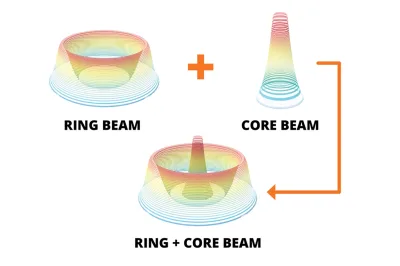
Çekirdek-Halka Lazer Kaynak Makinesi, kaynak işlemi sırasında iki lazer ışını kullanır. Merkezdeki ışın, derin nüfuz için yüksek enerji yoğunluğu sağlarken, halka ışını kaynak alanını çevreleyerek ısı girişini kontrol eder ve erimiş havuzu stabilize eder.
Halka şeklindeki ışın, kaynak işleminden önce malzemeyi ısıtarak termal şoku ve yüksek yansıtıcılığa sahip metallerdeki lazer yansımasını azaltır. İki ışının bağımsız olarak ayarlanması, kaynak parametrelerinin farklı malzemelere, kalınlıklara ve birleştirme koşullarına uyacak şekilde ayarlanmasına olanak tanır.
Çekirdek Halka Lazer Kaynağı hakkında daha fazla bilgi için şu makaleye bakın: “Çekirdek Halka Lazer Kaynağı Nedir? Teknoloji, Avantajlar ve Uygulamalar”
Lazer kaynağı, metalleri kaynaklamak için ısı üreten bir lazer ışını oluşturmak üzere lazer kullanmayı içerir. Daha fazla ayrıntı için lütfen şu makaleye bakın:
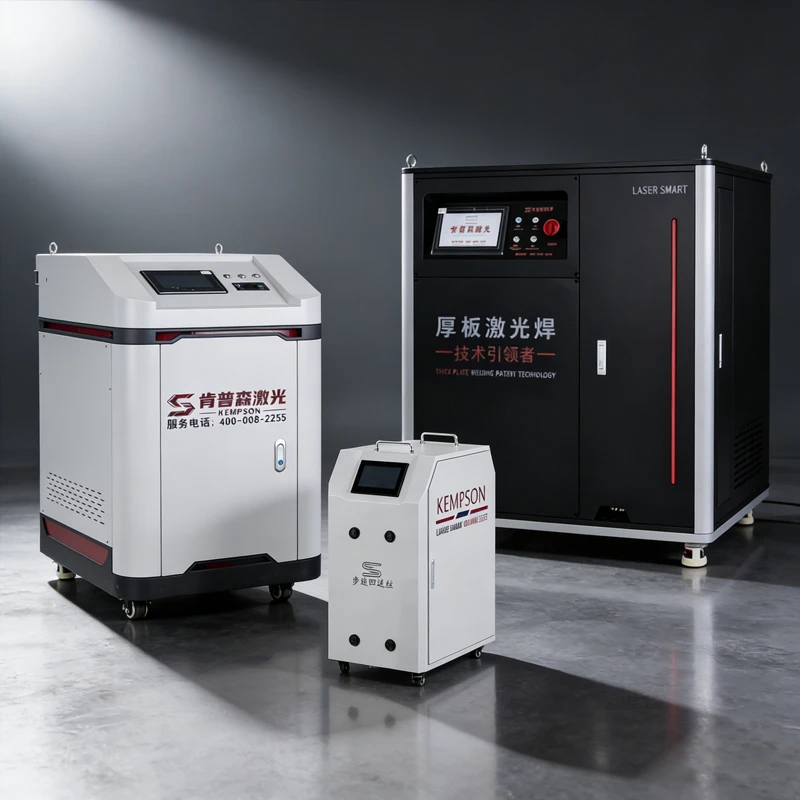
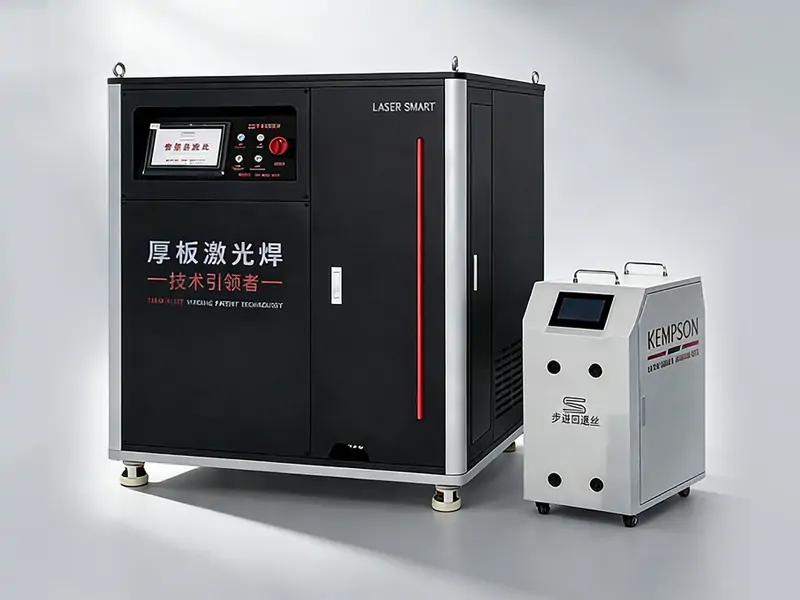
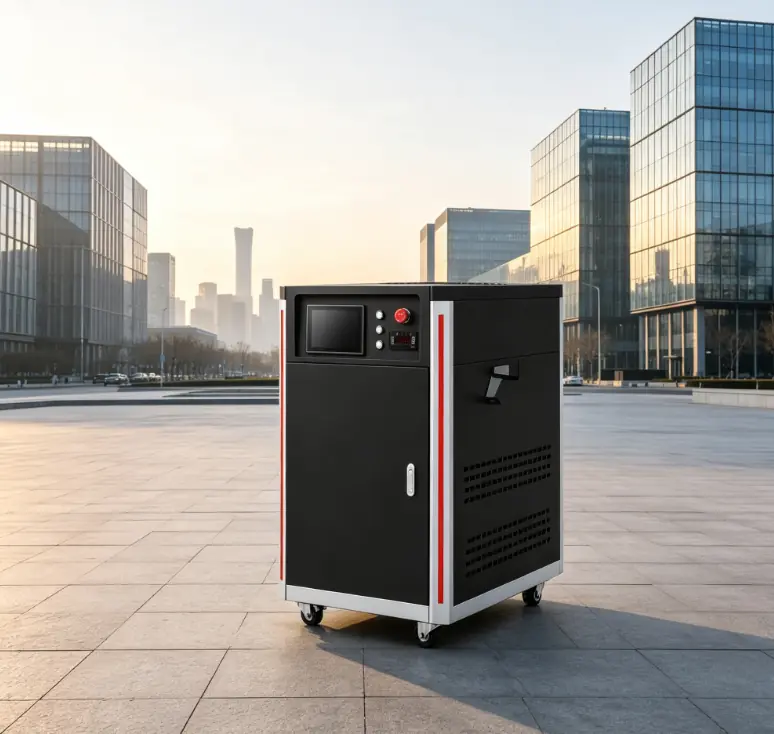
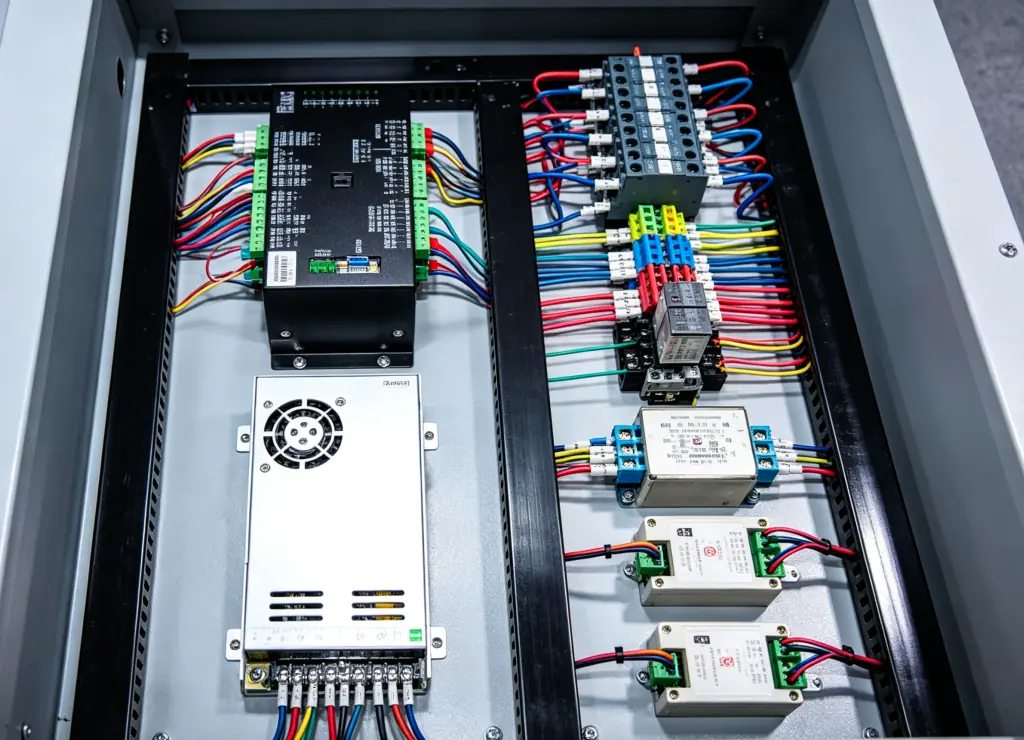
Her bir bileşen endüstriyel üretim için seçilmiştir. Lazer kaynağı, soğutma sistemi, kontrol sistemi, kaynak tabancası ve tel besleyici, orta ve kalın levha imalatı için eksiksiz bir kaynak platformu oluşturur.
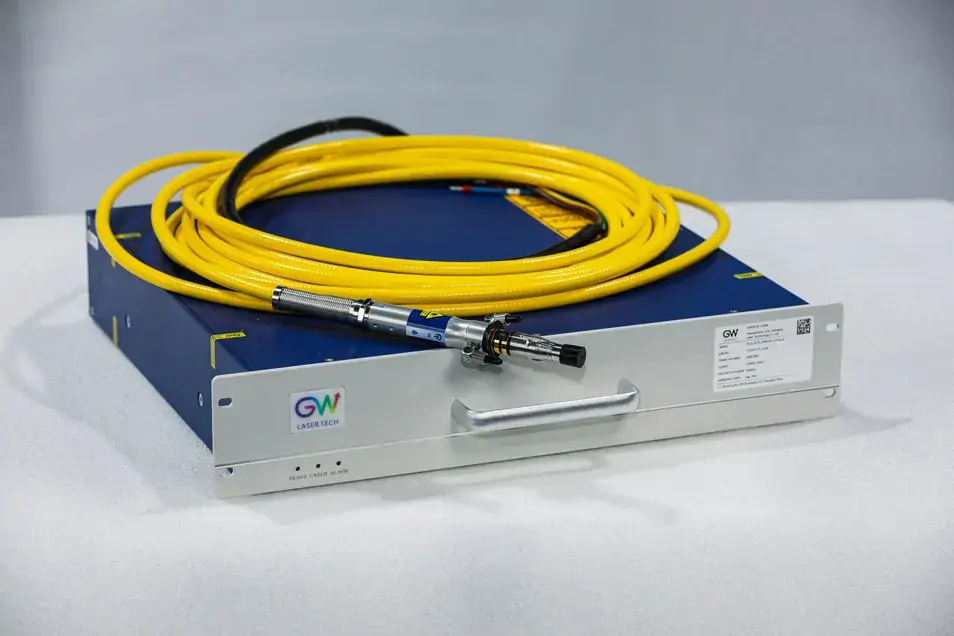
Kararlı nüfuziyet, kontrollü ısı girişi ve tutarlı kaynak oluşumu için bağımsız güç ayarı ile bir merkez ışın ve bir halka ışın oluşturur.
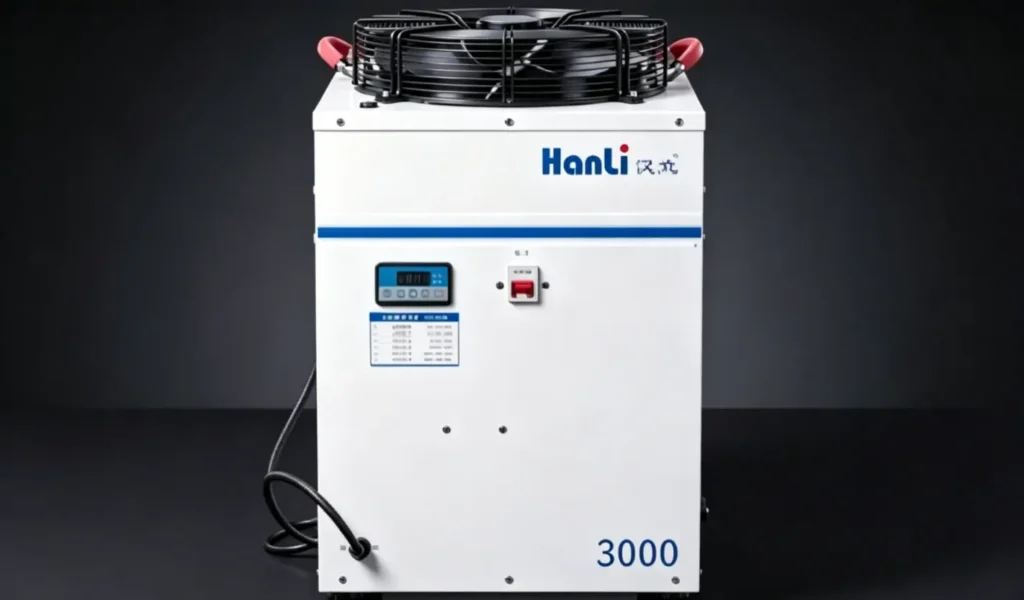
Sürekli kaynak işlemi sırasında sabit bir çalışma sıcaklığı sağlayarak ekipmanın güvenilirliğini ve uzun vadeli performansını artırır.
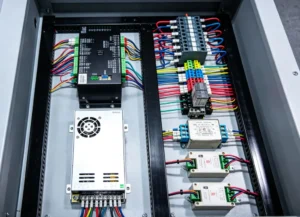
Kullanıcı dostu arayüzü sayesinde lazer çıkışını, ışın parametrelerini ve kaynak ayarlarını kontrol ederek hızlı parametre ayarlaması ve istikrarlı çalışma sağlar.
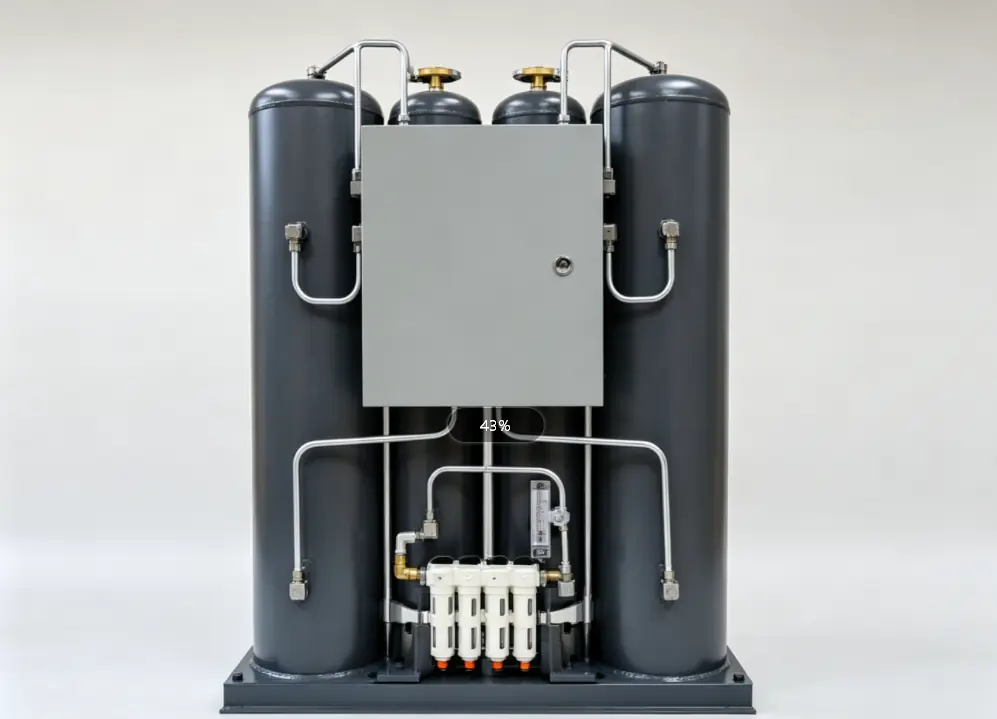
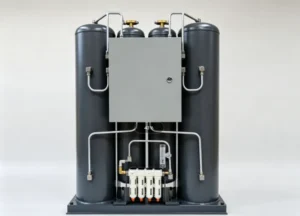
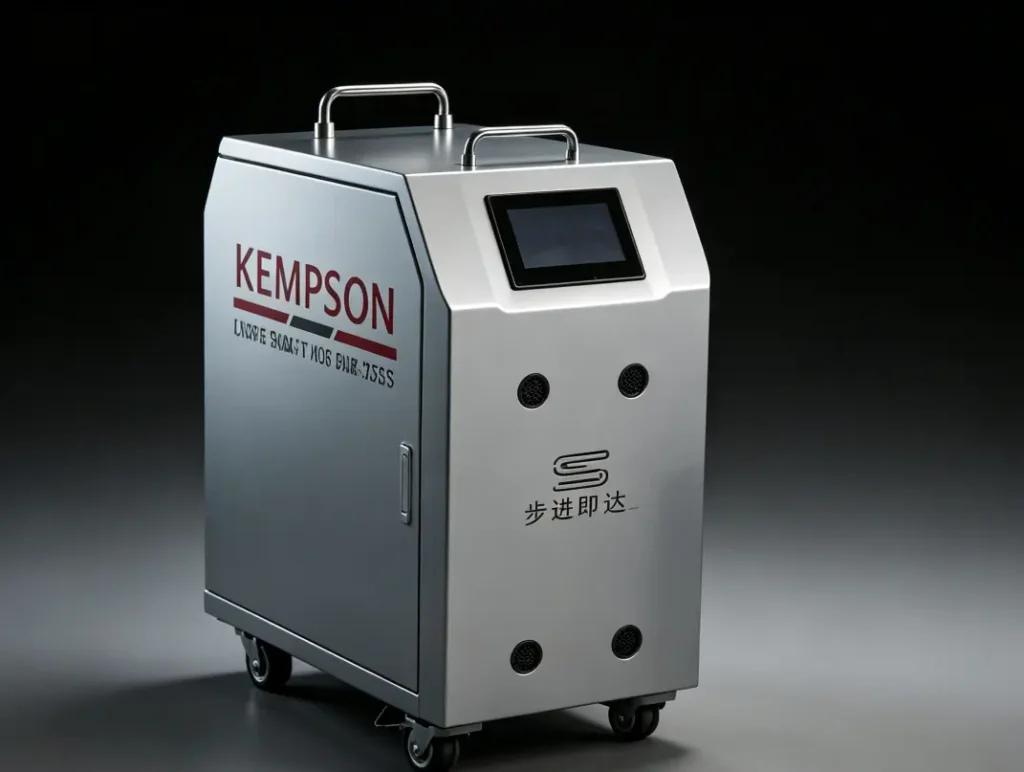
Kaynak işlemi sırasında koruyucu gaz üreterek harici gaz ekipmanına olan ihtiyacı azaltır ve yerinde kurulumu kolaylaştırır.
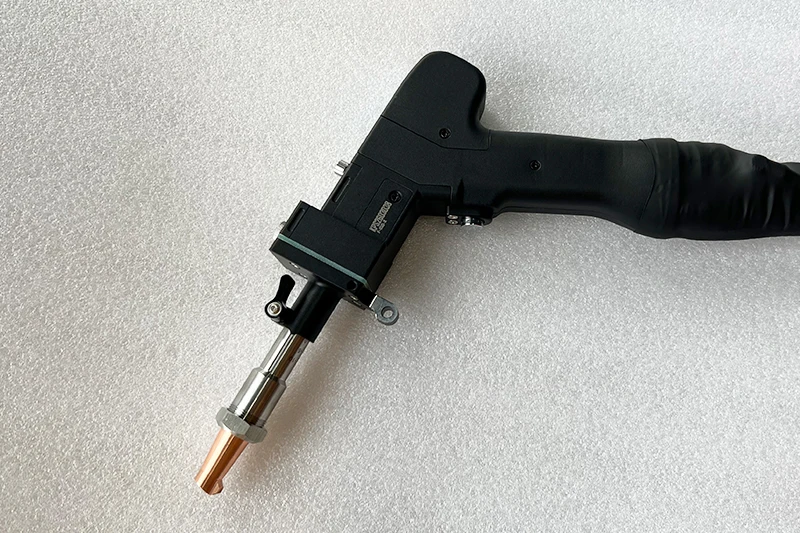
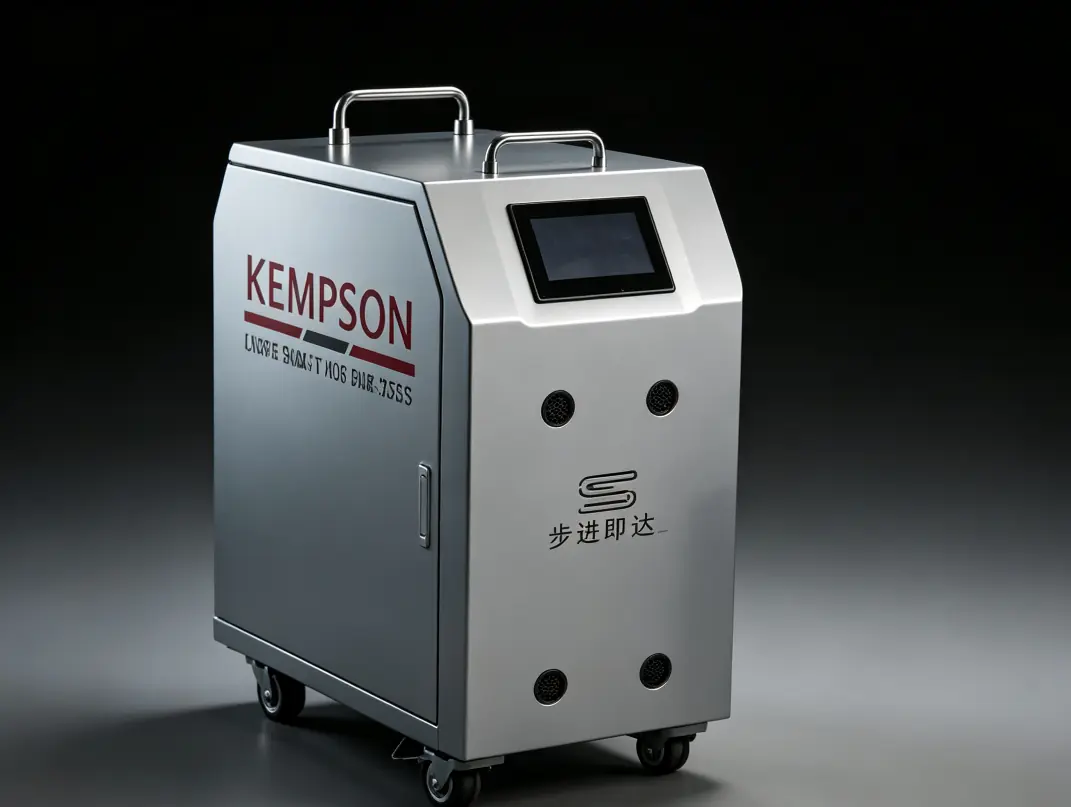
Hafif, stabil ışın iletimine sahip, kullanımı rahat ve uzun süreli kaynak işlemleri için güvenilir performans sunan kaynak tabancası.
Daha geniş kaynak dikişleri ve yüksek biriktirme oranına sahip kaynak işlemleri için tekli, ikili, üçlü veya dörtlü telli konfigürasyonlarda istikrarlı tel beslemesi sağlar.
İstikrarlı performans, iyi tasarlanmış makine yapısı ve güvenilir temel bileşenlerden kaynaklanır. Komple sistem, çok çeşitli ağır kaynak uygulamalarında uzun üretim döngülerini sorunsuz bir şekilde yönetir.
Farklı gazlar farklı malzemeler gerektirir ve maliyetleri de buna göre değişir. Koruyucu gaz, kalın plakaların yüksek güçlü kaynaklanması için şarttır. Daha fazla bilgi için bkz: Lazer Kaynağında Argon mu, Azot mu: Hangi Gazı Kullanmalısınız?
El tipi lazer kaynak makineleri için daha kapsamlı bir aksesuar listesi için şu sayfayı ziyaret edin: El Tipi Lazer Kaynak Makineleri için Lazer Kaynak Aksesuarları
Lazer kaynak makinelerinde kullanılan gaz jeneratörünün çalışma prensibi hakkında ayrıntılı bilgi için şu makaleye bakınız: “Lazer Kaynak Gaz Üretim Sistemi Nasıl Çalışır?”
Farklı malzemeleri ve kalınlıkları kaynaklamak için uygun lazer kaynak tabancasını seçmelisiniz. Kaynak tabancası türleri ve bunların nasıl seçileceği hakkında ayrıntılı bilgi için şu makaleye bakın: Lazer Kaynak Tabancası Türleri: Nasıl Seçilir?
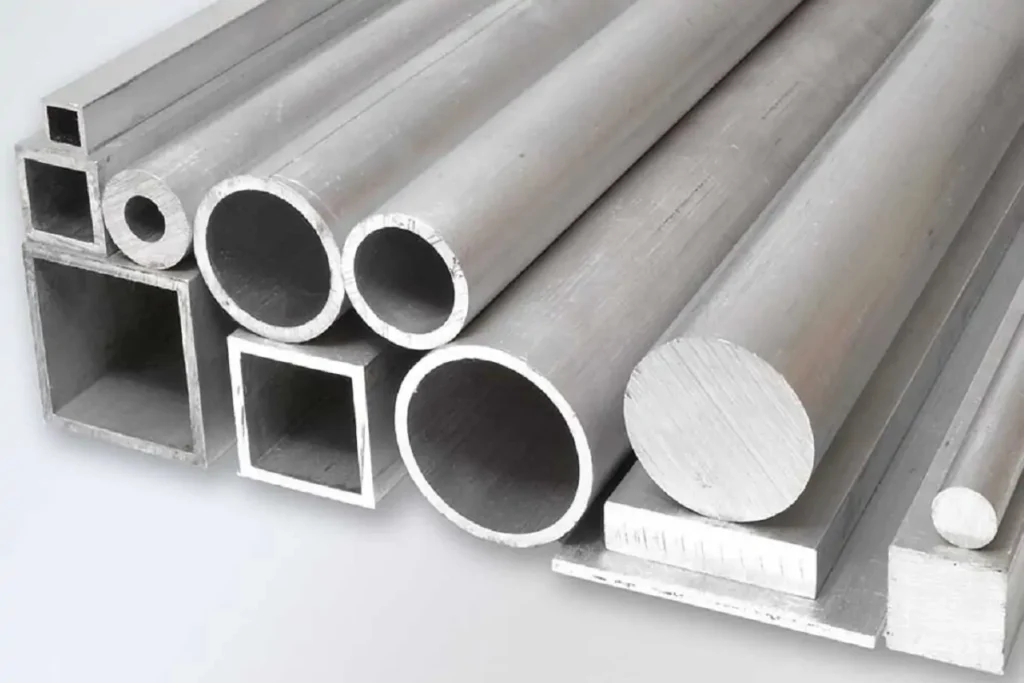
Farklı malzemeler farklı lazer güç seviyeleri ve ışın ayarları gerektirir. Metaller için lazer kaynak makinelerimiz hakkında daha fazla bilgi edinmek için lütfen aşağıdaki ürün sayfasını ziyaret edin.
| Parametre | KPS-FHW4000W | KPS-FHW6000W |
|---|---|---|
| Lazer Gücü | 4000W | 6000W |
| Kiriş Yapılandırması | 2000W Merkez Hoparlör + 2000W Halka Hoparlör 3000W Merkez Hoparlör + 1000W Halka Hoparlör | 3000W Merkez Hoparlör + 3000W Halka Hoparlör 4000W Merkez Hoparlör + 2000W Halka Hoparlör |
| Lazer Çıkış Modu | Sürekli / Darbe | Sürekli / Darbe |
| Güç Ayar Aralığı | % 3-% 100 | % 3-% 100 |
| Lazer Dalgaboyu | 1080 ± 10 metrekare | 1080 ± 10 metrekare |
| Kiriş Kalitesi | Merkez M² ≤ 1.4 Halka BPP ≤ 5 | Merkez M² ≤ 1.4 Halka BPP ≤ 5 |
| Tel Besleme | Tekli / Çiftli / Üçlü / Dörtlü Kablo | Tekli / Çiftli / Üçlü / Dörtlü Kablo |
| soğutma Yöntemi | su Soğutma | su Soğutma |
| Power Supply | 380V, 50 / 60Hz | 380V, 50 / 60Hz |
| Fiber Kablo Uzunluğu | Standart 10 m (İsteğe bağlı) | Standart 10 m (İsteğe bağlı) |
Not: Kaynak kalınlığı ve köşe kaynak kapasitesi, malzeme türüne, bağlantı tasarımına ve kaynak parametrelerine göre değişiklik gösterir. Uygulamaya özel öneriler için lütfen bizimle iletişime geçin.
Lazer kaynak yöntemi, giderek artan sayıda sektörde kullanılmakta ve kaynak pazarının büyük bir bölümünü oluşturmaktadır. Avantajları ve dezavantajları kamuoyunun yoğun ilgisini çekmektedir. Daha fazla bilgi için şu kaynağa bakınız: Lazer Kaynağın Avantajları ve Dezavantajları
Çekirdek halkalı lazer kaynak makineleri, orta ve kalın levhaların, büyük yapısal bileşenlerin ve yüksek yansıtıcı özelliğe sahip metallerin işlenmesinde yaygın olarak kullanılmaktadır. Tutarlı kaynak kalitesinin ve uzun üretim döngülerinin esas olduğu ağır imalatta sürekli kaynak için uygundurlar.
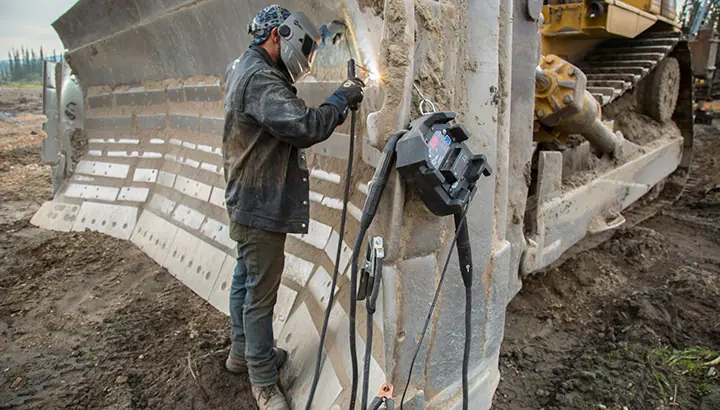
Ekskavatör şasileri, yükleyici bileşenleri, vinç yapıları, madencilik makineleri ve ağır ekipman aksamları.
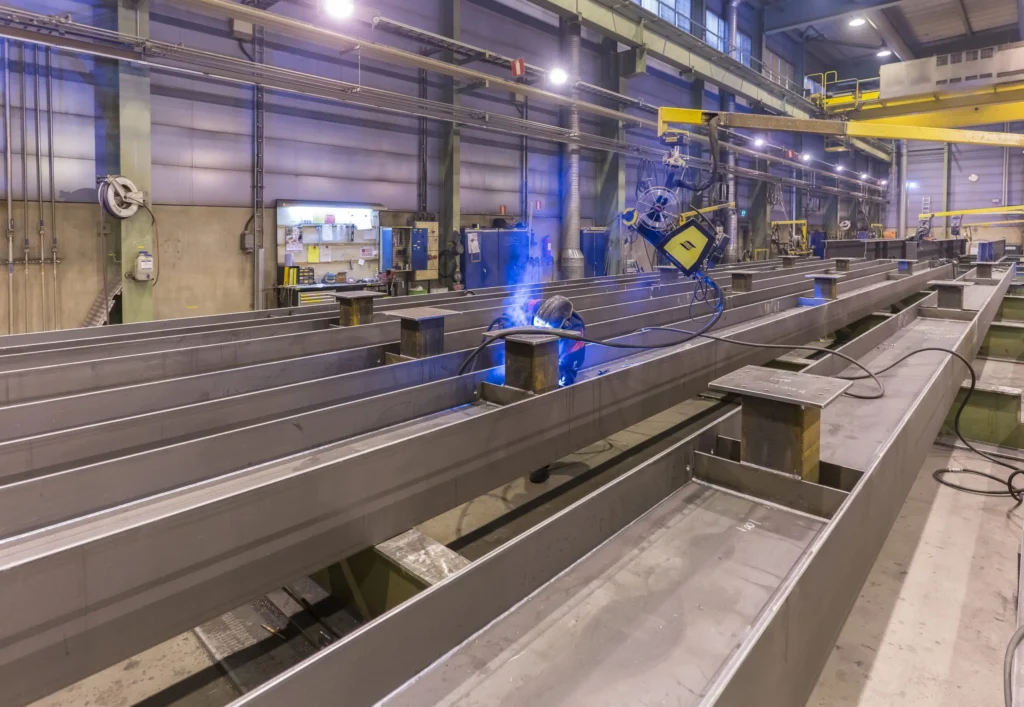
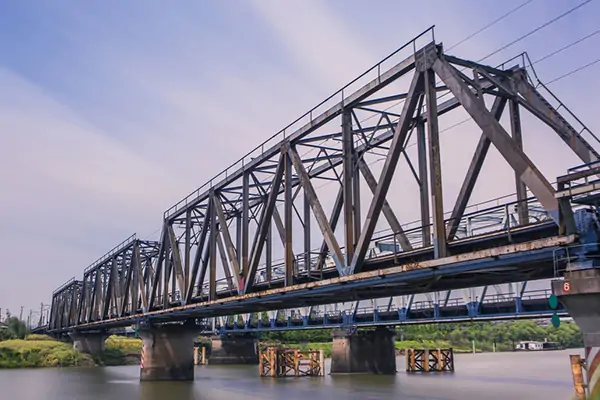
H-kirişler, kutu kolonlar, köprü bileşenleri, fabrika binaları ve büyük çelik iskeletler.
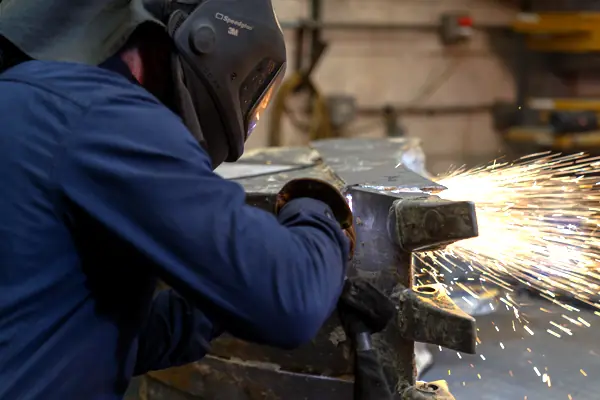
İnşaat ekipmanları için şasi, bom, kepçe, hidrolik bileşenler ve yapısal parçalar.
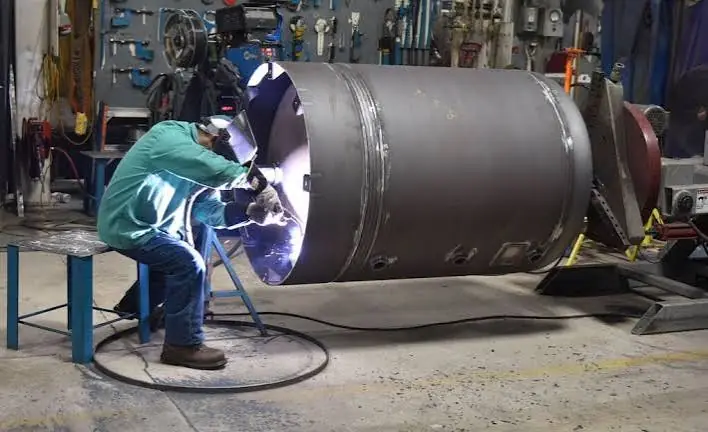
Basınçlı kaplar, depolama tankları, boru hatları, kazanlar, ısı eşanjörleri ve endüstriyel konteynerler.
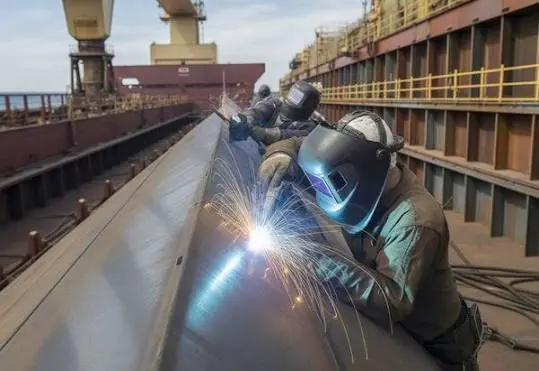
Gemi gövdesi yapıları, güverte bölümleri, bölme duvarları, gemi iskeletleri ve açık deniz ekipman bileşenleri.
Uygulama alanları: Kırıcılar, eleme makineleri, konveyör sistemleri, huniler ve aşınmaya dayanıklı yapısal bileşenler.
Kaynak malzemeleri, kalınlıkları ve kaynak dikiş genişlikleri, uygun kaynak sarf malzemelerinin seçilmesini gerektirir. Kaynak teli malzemeleri ve boyutlarının seçimi hakkında bilgi için şu makaleye bakın: Lazer Kaynağı İçin Kaynak Teli Nasıl Seçilir: Malzeme, Çap ve Uygulamalar
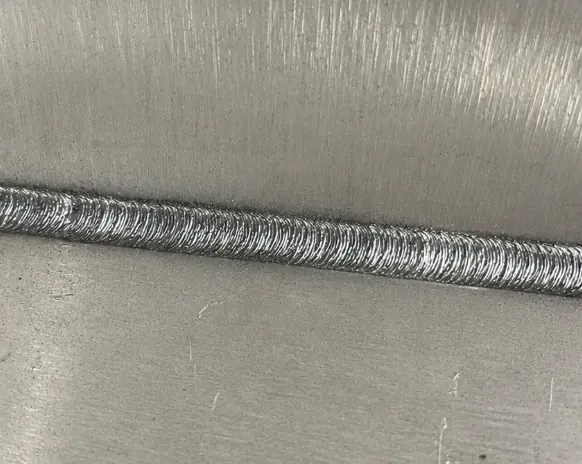
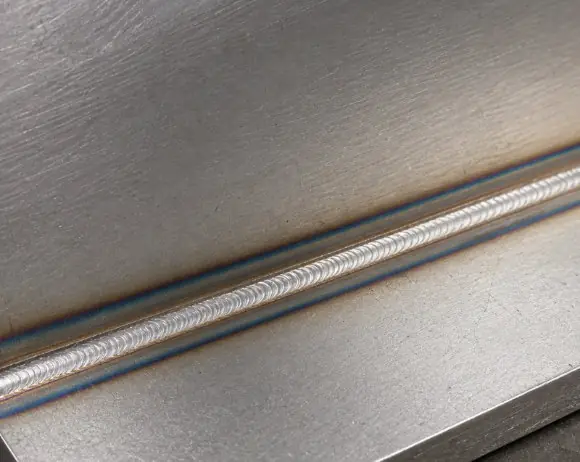
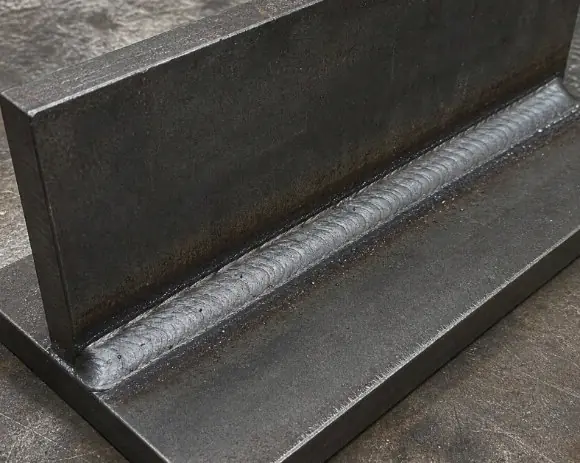
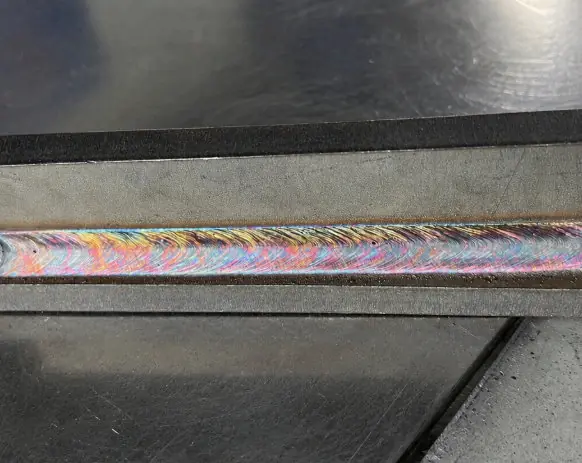
Lazer kaynağı çeşitli endüstrilerde yaygın olarak kullanılmaktadır ve kaynak mukavemeti iyi bir şekilde belgelenmiştir. Daha fazla ayrıntı için lütfen şu makaleye bakın: "Lazer Kaynağı Güçlü Mı? Mukavemet, Dayanıklılık ve Performans Açıklaması."
Lazer kaynak yöntemi yaygın olarak kullanılmaktadır, peki kaynak kalitesini etkileyen faktörler nelerdir? Daha detaylı bilgi için şu makaleye bakınız: Lazer Kaynak Kalitesini Etkileyen Başlıca Faktörler Nelerdir?
Çekirdek-halka lazer kaynağı, nüfuziyeti ve ısı dağılımını ayrı ayrı kontrol etmek için bir merkez ışını ve bir halka ışını kullanır. Geleneksel tek ışınlı lazer kaynağına kıyasla, daha kararlı kaynaklar, daha az sıçrama ve kalın plakalarda ve yüksek yansıtıcılığa sahip metallerde daha iyi performans sağlar.
| Özellik | Geleneksel Lazer Kaynağı | Çekirdek Halka Lazer Kaynağı |
|---|---|---|
| Kiriş Yapısı | Tek Işın | Merkez Kiriş + Halka Kiriş |
| Isı Dağıtımı | Konsantre | Daha Tekdüze |
| Erimiş Havuz Kararlılığı | Genel | Daha kararlı |
| Derin nüfuz | Standart | Çok İyi |
| Yüksek Yansıtıcılıklı Metaller | Sınırlı | Çok İyi |
| sıçrama | Daha yüksek | Alt |
| gözeneklilik | Büyük olasılıkla | Indirimli |
| Kaynak Dikiş Kalitesi | Genel | Daha Temiz ve Daha Tutarlı |
| Kalın Plaka Kaynağı | Sınırlı | İyi giyinmiş |
| sürekli Üretim | Genel | Kararlı |
Çekirdek halkalı lazer kaynağı, geleneksel lazer kaynağına göre daha iyi ısı kontrolü, istikrarlı nüfuz ve daha temiz kaynak oluşumu sağlar. Kaynak kalitesinin ve üretim istikrarının önemli olduğu alüminyum, bakır, paslanmaz çelik, karbon çelik ve orta ila kalın levha imalatı için oldukça uygundur.
Lazer kaynak ve geleneksel kaynak yöntemleri arasındaki farklar hakkında daha fazla bilgi edinin.
KEMPSON Çekirdek-Halka Lazer Kaynak Makinesi, kalın levhalar, yüksek yansıtıcılığa sahip metaller ve sürekli endüstriyel kaynak işlemleri için tasarlanmıştır. Merkez ve halka ışın teknolojisi, esnek tel besleme ve istikrarlı proses kontrolü, ağır hizmet imalatının gereksinimlerini karşılar.
Merkezdeki ışın derin nüfuz sağlarken, halkadaki ışın kaynak çevresindeki ısıyı kontrol eder. Erimiş havuz stabil kalır, ısı daha eşit dağılır ve kaynak dikişleri orta ve kalın plakalarda tutarlı kalır.
Merkez ve halka ışın gücü, farklı malzemeler, bağlantı tipleri ve plaka kalınlıkları için ayrı ayrı ayarlanabilir. Nüfuz derinliği ve ısı girişi, her kaynak işlemine uygun şekilde ayarlanır.
Halka ışın, merkez ışın malzemeye girmeden önce yüzeyi ısıtarak lazerin geri yansımasını azaltır ve kaynak stabilitesini artırır. Alüminyum, bakır, paslanmaz çelik ve karbon çelik, istikrarlı penetrasyon ve temiz kaynak dikişi oluşumuyla kaynaklanabilir.
Dengeli ısı dağılımı sıçramayı, gözenekliliği ve erimiş havuz dalgalanmasını azaltır. Kaynak dikişleri daha temiz, daha pürüzsüz olur ve kaynak sonrası daha az işlem gerektirir.
Tek, çift, üçlü ve dört telli besleme konfigürasyonları, farklı oluk boyutlarını ve kaynak dikişi gereksinimlerini karşılar. Çok telli kaynak, kalın kesitli imalatlarda dolgu malzemesi birikimini artırır.
Entegre gaz üretim modülü, kaynak işlemi sırasında koruyucu gaz sağlar. Harici gaz ekipmanına olan ihtiyaç azalır ve fabrika üretimi için kurulum daha basit hale gelir.
Çelik yapılar, basınçlı kaplar, gemi yapımı, inşaat makineleri, madencilik ekipmanları ve diğer ağır imalat uygulamalarında uzun üretim döngüleri için tasarlanmıştır. Sürekli çalışma boyunca istikrarlı kaynak performansı korunur.
Her sistem, istikrarlı kaynak, temiz kaynak dikişleri ve sürekli üretim için yapılandırılmıştır. KEMPSON Çekirdek Halkalı Lazer Kaynak Makinesi, kaynak kalitesinin ve üretim güvenilirliğinin esas olduğu ağır sanayide yaygın olarak kullanılmaktadır.
Lazer kaynak makineleri uzun süreli kullanım için düzenli bakım gerektirir. Daha fazla bilgi için şu makaleye bakın: Lazer Kaynak Makinesi Bakım Kılavuzu: Bakım Programı, Sorun Giderme ve Garanti
KEMPSON, dünya çapındaki üreticiler için endüstriyel lazer kaynak ekipmanları konusunda uzmanlaşmıştır. Standart makinelerden özel kaynak çözümlerine kadar, projenizin her aşamasını güvenilir ekipman, mühendislik deneyimi ve hızlı hizmetimizle destekliyoruz.
Alüminyum, bakır, paslanmaz çelik veya kalın çelik levhalar kaynaklıyor olun, KEMPSON üretim gereksinimleriniz için doğru Çekirdek Halkalı Lazer Kaynak Makinesini önerebilir. Uygulamanızı görüşmek, teknik tavsiye almak veya özelleştirilmiş bir fiyat teklifi almak için bugün ekibimizle iletişime geçin .
Çekirdek-Halka Lazer Kaynak Makinesi, kaynak işlemi için merkez ışın ve halka ışın yapısını kullanır. Merkez ışın derin nüfuz sağlarken, halka ışın kaynak alanı çevresindeki ısı dağılımını kontrol eder.
Halka ışın, malzemeyi önceden ısıtır ve erimiş havuzu stabilize ederek kaynak işlemi sırasında sıçramayı, gözenekliliği ve kaynak dalgalanmalarını azaltır.
Alüminyum alaşımı, bakır, paslanmaz çelik, karbon çeliği ve ağır imalatta kullanılan diğer endüstriyel metalleri kaynaklayabilir.
Evet. Halka ışın, lazerin geri yansımasını azaltır ve alüminyum ve bakır gibi yüksek yansıtıcılığa sahip malzemelerde kaynak stabilitesini artırır.
Bağımsız ayarlama özelliği, operatörlerin farklı malzemeler, kalınlıklar ve bağlantı tasarımları için nüfuz etme ve ısı girişini ayrı ayrı kontrol etmelerine olanak tanır.
Evet. Yüksek güçlü 4000W ve 6000W modeller, orta ve kalın çelik levhalar için derin nüfuzlu kaynak imkanı sağlar.
Yaygın kullanım alanları arasında ağır ekipman üretimi, çelik yapı imalatı, inşaat makineleri, basınçlı kaplar, gemi yapımı ve madencilik ekipmanları yer almaktadır.
Evet. KEMPSON, üretim gereksinimlerine bağlı olarak kaynak konfigürasyonları, tel besleme sistemleri, fikstürler ve otomasyon entegrasyonu dahil olmak üzere özelleştirilmiş çözümler sunmaktadır.
Kalın levha kaynak işi mi arıyorsunuz?
Kalın Plaka El Tipi Lazer Kaynak Makinemizi inceleyin.
(4000–6000 W).
Lazer kaynağı, yüksek hassasiyeti, hızı ve minimum ısı etkisi nedeniyle modern üretimde yaygın olarak kullanılmaktadır. Bu makale, otomotiv, havacılık, tıbbi cihazlar, elektronik ve metal işleme dahil olmak üzere farklı sektörlerdeki başlıca lazer kaynağı uygulamalarını incelemektedir. Ayrıca, lazer kaynağının geleneksel kaynak yöntemlerine göre neden tercih edilen bir çözüm haline geldiğini, daha yüksek verimlilik, daha güçlü kaynak kalitesi ve daha düşük işlem sonrası maliyetler sunduğunu vurgulamaktadır.
Lazer kaynağı ve geleneksel kaynak, yaygın olarak kullanılan metal birleştirme teknolojileridir, ancak hassasiyet, hız, ısı girdisi, otomasyon yeteneği ve işletme maliyetleri açısından önemli farklılıklar gösterirler. Bu makale, lazer kaynağını MIG, TIG ve elektrot kaynağı da dahil olmak üzere geleneksel kaynak yöntemleriyle karşılaştırarak avantajlarını, dezavantajlarını, maliyetlerini ve endüstriyel uygulamalarını analiz etmektedir. Otomotiv üretimi, ağır sanayi, sac metal imalatı veya otomatik üretim hatları için kaynak çözümlerini değerlendiriyorsanız, bu kılavuz en uygun kaynak işlemini belirlemenize yardımcı olacaktır.
Lazer kaynağı, minimum ısı girdisiyle güçlü ve hassas kaynaklar oluşturma yeteneğiyle yaygın olarak bilinir. En sık sorulan sorulardan biri, işlem sırasında dolgu metaline ihtiyaç duyulup duyulmadığıdır. Birçok uygulamada, lazer kaynağı, ana malzemeleri doğrudan birleştirerek dolgu teli olmadan gerçekleştirilebilir. Bununla birlikte, daha kalın malzemeleri kaynaklarken, birleşim boşluklarını kapatırken, çatlamayı önlerken veya farklı metalleri birleştirirken dolgu metali önem kazanır. Bu kılavuz, otogen lazer kaynağının nasıl çalıştığını, dolgu telinin ne zaman gerekli olduğunu, titreşimli kaynağın dolgu metalinin yerini alıp alamayacağını ve farklı uygulamalar için tel ve toz dolgular arasında nasıl seçim yapılacağını açıklamaktadır.
El tipi lazer kaynağı ve MIG kaynağı, modern imalatta yaygın olarak kullanılan iki metal birleştirme teknolojisidir. MIG kaynağı ağır imalat ve genel endüstriyel kullanım için popülerliğini korurken, el tipi lazer kaynağı yüksek hassasiyeti, hızlı kaynak hızı, düşük ısı deformasyonu ve temiz kaynak görünümü nedeniyle hızla dikkat çekmektedir. Bu makale, kaynak kalitesi, verimlilik, işletme maliyeti, malzeme uyumluluğu ve uygulama senaryoları da dahil olmak üzere el tipi lazer kaynağı ve MIG kaynağı arasındaki farkları karşılaştırarak, üreticilerin üretim ihtiyaçlarına uygun doğru kaynak çözümünü seçmelerine yardımcı olmayı amaçlamaktadır.