

İçindekiler
Giriş
Lazer kaynağı, yoğunlaştırılmış ısı girişi, yüksek kaynak hızı ve kaynak bölgesinin hassas kontrolünü sunar. Lazer kaynağının avantaj ve dezavantajlarını anlamak çok önemlidir, çünkü sınırlamalar arasında daha yüksek ekipman yatırımı, birleşim boşluklarına duyarlılık, malzemeye bağlı işlem gereksinimleri ve sıkı lazer güvenlik kontrolleri yer almaktadır.
Lazer kaynağı ile TIG veya MIG kaynağını karşılaştıran üreticiler için doğru seçim, malzeme, kalınlık, birleştirme geometrisi, üretim hacmi, son işlem gereksinimleri ve toplam işletme maliyetine bağlıdır. Bu kılavuz, lazer kaynağının avantajlarını ve dezavantajlarını inceler, kaynak yöntemlerini karşılaştırır ve lazer kaynağının ne zaman pratik bir seçenek olduğunu açıklar.
Lazer Kaynağın Avantajları Nelerdir?
Lazer kaynağının başlıca avantajları yüksek kaynak hızı, yoğun ısı girişi, hassas kaynak kontrolü ve otomasyon uyumluluğudur. Sonuçlar malzeme, kalınlık, bağlantı geometrisi ve işlem ayarlarına göre değişiklik gösterir.
- Yüksek Kaynak Hızı: Lazer kaynağı, uygun iş parçalarında yüksek kaynak hızlarını destekler. Gerçek hız, lazer gücüne, malzeme kalınlığına, bağlantı tipine ve penetrasyon gereksinimlerine bağlıdır.
- Azaltılmış Isı Girişi ve Deformasyon: Lazer ışını enerjiyi küçük bir alanda yoğunlaştırarak kaynak çevresindeki ısı maruziyetini azaltır. Bu, ince sac metallerde ve hassas parçalarda ısıdan etkilenen bölgeyi ve deformasyonu sınırlayabilir.
- Yüksek Kaynak Hassasiyeti ve Tekrarlanabilirliği: Odaklanmış bir ışın, dar kaynak dikişleri oluşturur. Sağlam fikstürler, doğru konumlandırma ve tutarlı parametreler, üretim partileri boyunca kaynak kalitesinin korunmasına yardımcı olur.
- Kaynak Sonrası Taşlama İşlemi Daha Az Gereklidir: Doğru ayarlanmış lazer parametreleri, sınırlı sıçrama ile pürüzsüz kaynak dikişleri oluşturabilir. Taşlama gereksinimleri, bağlantı uyumuna, yüzey işleme standartlarına ve kaynak kalitesine bağlıdır.
- Otomasyon Uyumluluğu: Lazer kaynak sistemleri, endüstriyel robotlar, CNC ekipmanları ve üretim fikstürleriyle entegre edilebilir. Programlanabilir yollar, seri üretimde tekrarlanabilir kaynak döngülerini destekler.
- İnce Sac Levhalar ve Hassas Parçalar: Lazer kaynak, birçok ince sac levha bileşeni, paslanmaz çelik muhafaza, mutfak ekipmanı ve hassas montaj için uygundur. Uygunluk, malzeme özellikleri, kalınlık, bağlantı tasarımı ve nüfuz derinliğine bağlıdır.
Lazer kaynağının avantajları ve dezavantajları, gerçek üretim gereksinimleri, ekipman maliyetleri, birleştirme toleransları ve lazer güvenliği önlemleri dikkate alınarak değerlendirilmelidir.
Lazer Kaynak Yönteminin Dezavantajları Nelerdir?
Lazer kaynağının başlıca dezavantajları arasında yüksek ekipman maliyetleri, dar bağlantı toleransları, malzeme kısıtlamaları ve sıkı güvenlik gereksinimleri yer almaktadır.
- Yüksek İlk Ekipman Maliyeti: Maliyetler lazer kaynağı, soğutma ünitesi, bağlantı elemanları, duman emme sistemi ve güvenlik muhafazasını içerir. Otomasyon, entegrasyon giderlerini de beraberinde getirir.
- Kaynak Boşluklarına ve Montaj Hatalarına Hassasiyet: Aşırı boşluklar veya yanlış hizalama, eksik kaynaşmaya, tutarsız kaynaklara veya yanmaya neden olabilir. Doğru sabitleme ve sıkı parça toleransları çok önemlidir.
- Malzeme ve Bağlantı Tasarımı Sınırlamaları: Bakır ve alüminyum gibi yansıtıcı metaller uygun işlem ayarları gerektirir. Malzeme kalınlığı, ısı iletkenliği ve bağlantı geometrisi kaynak kalitesini etkiler.
- Lazer Güvenliği İçin Sıkı Gereksinimler: Lazer kaynağı, uygun ışın koruması, güvenlik kilitleri, kontrollü erişim ve uygun göz koruması gerektirir. Duman emme sistemi, kullanılan malzemelere ve emisyonlara bağlıdır.
- Nitelikli Proses Kurulumu ve Parametre Kontrolü: Lazer gücü, kaynak hızı, odak konumu, koruyucu gaz ve tel beslemesi iş parçasına uygun olmalıdır. Yanlış ayarlar gözenekliliğe, sıçramaya veya eksik penetrasyona neden olabilir.
- Bazı üretim görevleri için sınırlı maliyet avantajları: Düşük üretim hacimleri, sık geçişler ve basit kaynak işleri, yatırımı haklı çıkarmayabilir. Bu uygulamalar için TIG veya MIG kaynağı daha düşük maliyetler sunabilir.
Lazer kaynak yönteminin bu sınırlamaları, iş parçası gereksinimleri, üretim hacmi, güvenlik önlemleri ve toplam işletme maliyetleri dikkate alınarak değerlendirilmelidir.
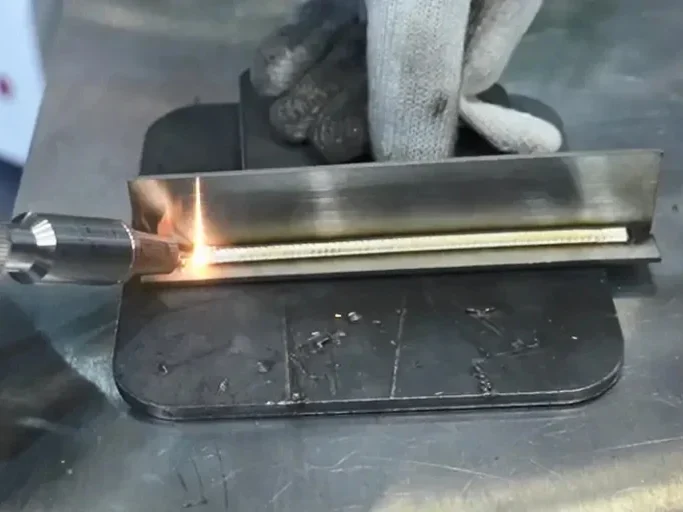
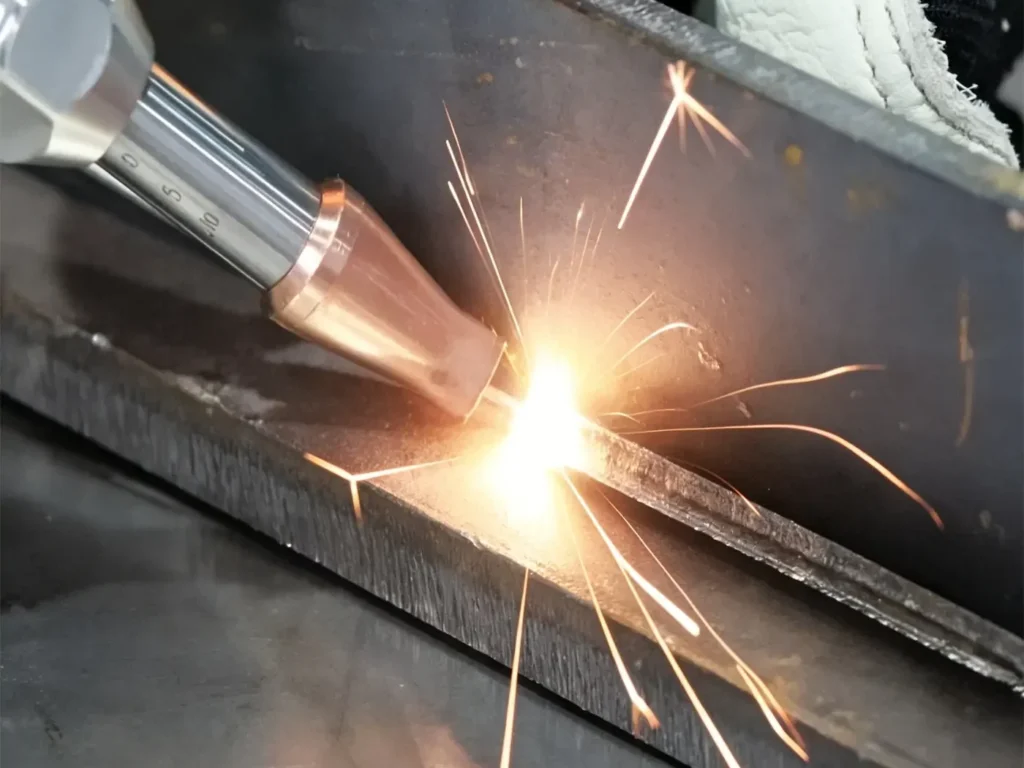
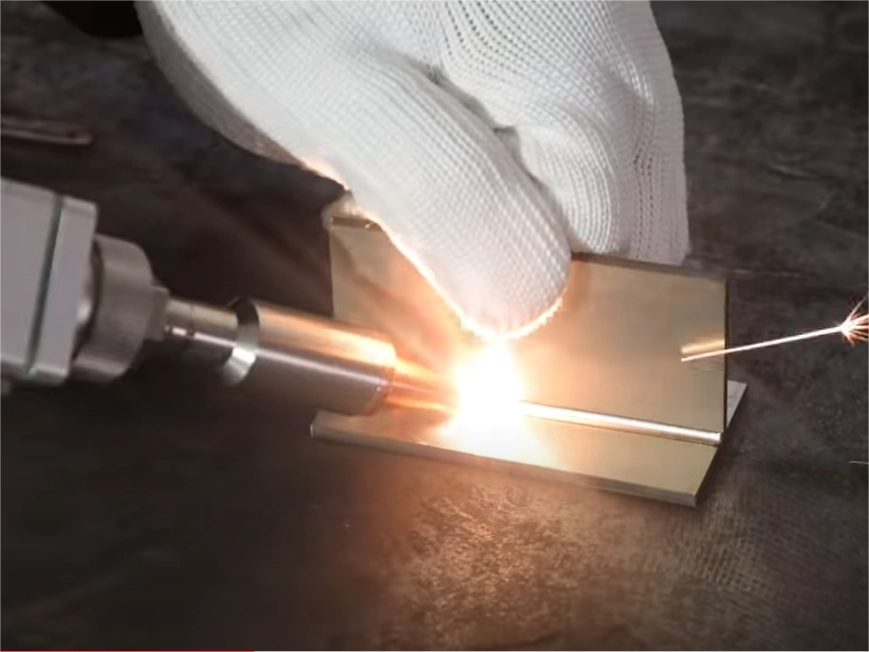
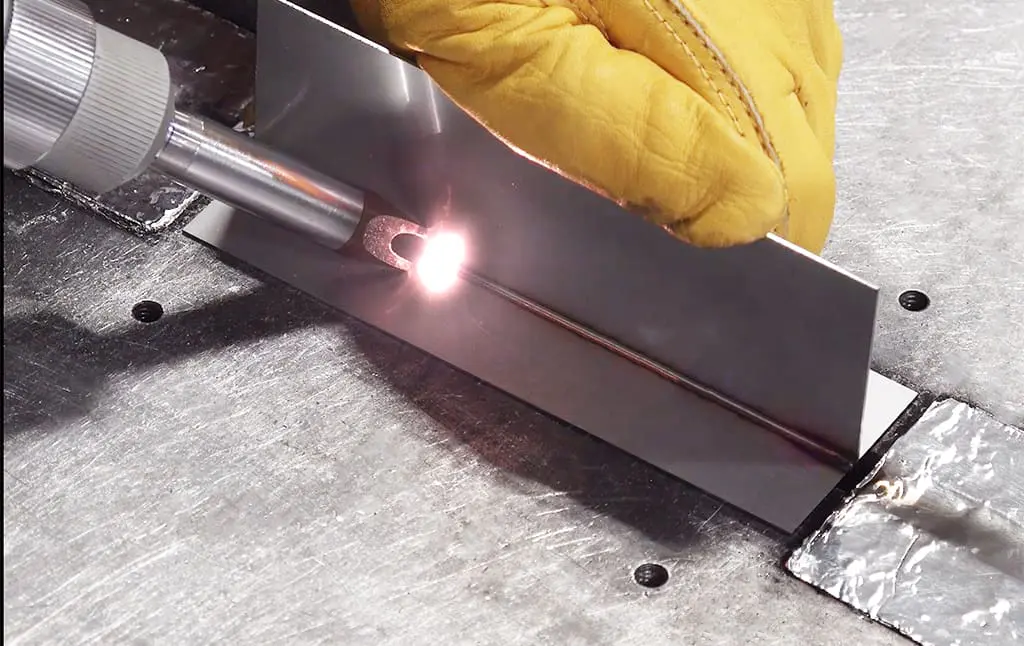
Kaynak Etkisi Gösterisi
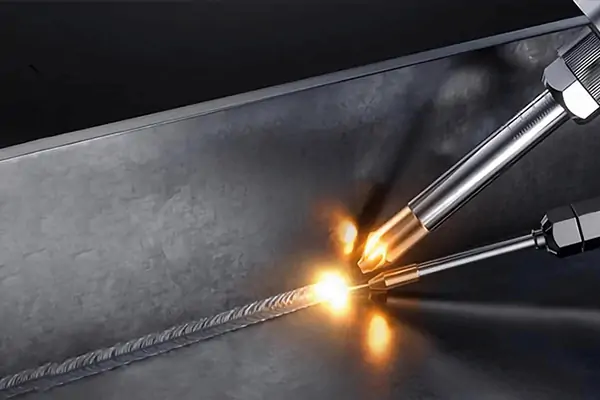
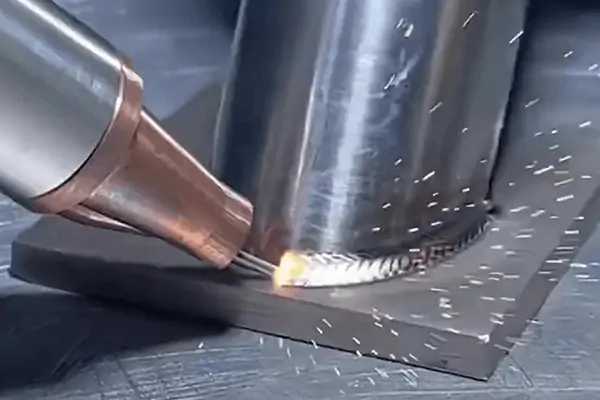
Lazer Kaynağı ve TIG ve MIG Kaynağı Arasındaki Farklar
Lazer kaynağı, TIG ve MIG kaynakları arasındaki seçim, kaynak hızı, ısı girdisi, birleştirme uyumu, ekipman maliyeti ve üretim hacmine bağlıdır.
| Karşılaştırma Faktörü | Lazer kaynak | TIG Kaynağı | MIG Kaynağı |
|---|---|---|---|
| Kaynak Hızı | Uygun bağlantı noktalarında yüksek hareket hızları | Genellikle daha yavaş, kontrollü kaynak için uygundur. | Sürekli ve yüksek hacimli kaynak işlemleri için uygundur. |
| Isı Girişi | Uygun koşullar altında küçük bir ısıdan etkilenen bölgeye sahip yoğunlaştırılmış enerji | Operatör tarafından hassas ısı kontrolü | Akım, voltaj ve hareket hızı ile kontrol edilir. |
| Ortak Uyum | Hassas hizalama ve sıkı boşluk kontrolü gerektirir. | Doğru teknikle çeşitli eklem rahatsızlıkları tedavi edilebilir. | Dolgu teli, bazı bağlantı boşluklarını kapatabilir. |
| Ekipman maliyeti | Daha yüksek ilk yatırım | Genellikle daha düşük ekipman maliyeti | Genellikle daha düşük ekipman maliyeti |
| Otomasyon | Robotik ve otomatik sistemler için oldukça uygundur. | Uygun ekipmanlarla otomasyon sağlanabilir. | Otomatik üretim hatlarında yaygın olarak kullanılır. |
Hangi kaynak yöntemini seçmelisiniz?
- Lazer kaynak: Yüksek hızlı üretim, hassas parçalar ve kontrollü birleştirme toleranslarıyla otomatik kaynak işlemleri için uygundur.
- TIG kaynağı: İnce malzemeler, detaylı kaynaklar ve kaynak havuzunun yakından kontrol edilmesini gerektiren uygulamalar için uygundur.
- MIG kaynağı: Genel imalat, daha kalın parçalar ve dolgu metali ile esnek bağlantı uyumu gerektiren üretim işleri için uygundur.
Gerçek performans, malzeme, kalınlık, bağlantı tasarımı, kaynak kalitesi gereksinimleri ve üretim koşullarına bağlıdır. Kaynak işlemi seçmeden önce bu faktörleri karşılaştırın.
Farklı kaynak yöntemlerinin daha kapsamlı bir karşılaştırması için aşağıdaki makalelere bakınız:
Lazer Kaynak ve Geleneksel Kaynak: Farklılıklar, Avantajlar, Maliyetler ve Uygulamalar
Alüminyum Kaynak İşleminde TIG, MIG ve Lazer Kaynak Yöntemlerinden Hangisi Daha İyi?
Lazer Kaynak İşleminin Maliyeti Ne Kadar?
Lazer kaynak maliyeti, ekipman konfigürasyonuna, üretim gereksinimlerine ve devam eden işletme giderlerine bağlıdır. Sadece satın alma fiyatı, kaynak işleminin toplam maliyetini yansıtmaz.
Lazer Kaynak Makinesi Maliyetini Etkileyen Faktörler
Makine fiyatı, lazer gücü, lazer kaynağı, soğutma sistemi, tel besleyici, otomasyon seviyesi ve güvenlik ekipmanına göre değişir. Robotik entegrasyon ve özel fikstürler, ilk yatırım maliyetini artırır.
Lazer Kaynak İşlemlerinin İşletme Maliyetleri
İşletme giderleri elektrik, koruyucu gaz, sarf malzemeleri, bakım, işçilik ve yeniden işleme maliyetlerini içerir. Gerçek maliyetler kaynak parametrelerine, çalışma saatlerine, malzeme türüne ve üretim verimliliğine bağlıdır.
Yatırım Getirisinin Değerlendirilmesi
Lazer kaynak yöntemine geçmeden önceki ve sonraki toplam işletme maliyetlerini karşılaştırın. İşçilik, kaynak süresi, taşlama, yeniden işleme ve ekipman bakımı dahil olmak üzere tüm maliyetleri hesaplayın.
Geri ödeme süresi formülü: Geri Ödeme Süresi = Başlangıç Yatırımı ÷ Yıllık Net Tasarruf
Yıllık net tasarruflar, ek işletme maliyetleri ve bakım giderlerini de hesaba katmalıdır.
| Maliyet Faktörü | Kaydedilecek Veriler |
|---|---|
| İlk Yatırım | Makine, fikstürler, güvenlik sistemleri, kurulum |
| Emek Tasarrufu | Yılda tasarruf edilen saat sayısı × saatlik işçilik maliyeti |
| Tasarrufları Bitirme | Taşlama ve parlatma maliyetlerinde yıllık azalma |
| Yeniden İşleme Tasarrufu | Onarım ve hurda maliyetlerinde yıllık azalma |
| Ek İşletme Maliyetleri | Elektrik, gaz, sarf malzemeleri, bakım |
Gerçekçi bir lazer kaynak maliyet değerlendirmesi, gerçek iş parçasına ait üretim verilerini gerektirir. Düşük üretim hacimleri yatırımı haklı çıkarmayabilirken, tekrarlayan kaynak işlemleri ve azaltılmış son işlem gereksinimleri finansal durumu iyileştirebilir.
Lazer Kaynak Yöntemi Ticari Açıdan Ne Zaman Mantıklı Olur?
Lazer kaynağı, tekrarlayan birleştirmeler, sıkı boyut gereksinimleri, görünür dikişler veya maliyetli kaynak sonrası işlemler gerektiren üretim durumlarında değerlendirilmeye değerdir. Paslanmaz çelik muhafazalar, mutfak ekipmanları, sac metal bileşenler ve hassas montajlar yaygın olarak kullanılan ürünlerdir.
TIG veya MIG kaynak yöntemleri, küçük partiler, düzensiz parçalar, geniş birleştirme boşlukları veya kaynak hızı ve bitirme maliyetlerinin toplam üretim maliyeti üzerinde az etkisi olduğu işler için daha ekonomik olabilir.
Ekipman seçimine başlamadan önce, amaçlanan malzeme, kalınlık, bağlantı tasarımı ve üretim parametrelerini kullanarak temsili iş parçaları üzerinde testler yapın. Kaynak penetrasyonunu, kaynak görünümünü, deformasyonu, çevrim süresini ve son işlem işçiliğini kaydedin. Yatırımın ticari olarak haklı olup olmadığını belirlemek için bu sonuçları mevcut süreçle karşılaştırın.
Kempson Davaları Gösteriyor
Paslanmaz çelik parçalar konusunda uzmanlaşmış bir üretici, başlangıçta geleneksel MIG kaynak yöntemini kullanıyordu. Bu yöntem, yüksek manuel taşlama maliyetleri (ayda yaklaşık 120 yuan), yüksek malzeme maliyetleri (ayda yaklaşık 50 yuan) ve düşük kaynak verimliliği gibi birçok zorluğu beraberinde getiriyordu. Ayrıca, her bir kaynaklı parçanın tamamlanması ortalama 45 dakika sürerken, günlük etkili çalışma saatleri sadece 6 saatti. Lazer kaynak yönteminin 도입 edilmesiyle bu sorunlar kolayca çözüldü: kaynak verimliliği büyük ölçüde arttı, işçilik maliyetleri önemli ölçüde azaldı ve kaynak kalitesi iyileştirildi. [Vaka İncelemesi]
KEMPSON'dan Lazer Kaynak Makinesi Seçmek
Lazer kaynak performansı, malzeme kalınlığına, birleştirme tasarımına, kaynak nüfuziyetine ve üretim gereksinimlerine bağlıdır. KEMPSON , farklı endüstriyel uygulamalar için yapılandırılabilir tel besleme, ışın seçenekleri ve çok fonksiyonlu işleme sistemlerine sahip 1,000 W ile 6,000 W arasında lazer kaynak makineleri sunmaktadır .
Lazer gücünü malzeme ve kalınlığa göre ayarlayın.
Gerekli lazer gücü, ana malzemeye, plaka kalınlığına, bağlantı tipine, penetrasyon hedefine ve kaynak hızına bağlıdır. KEMPSON, üreticilerin makine konfigürasyonunu seçmeden önce bu faktörleri değerlendirmelerine yardımcı olur.
Lazer Kaynak Gücü Seçimi
| Malzeme | Seçim Hususları | Mevcut Güç Seçenekleri |
|---|---|---|
| Paslanmaz çelik | Levha kalınlığı, kaynak görünümü, nüfuz etme ve bozulma | 1,000W–6,000W |
| Karbon çelik | Kalınlık, nüfuz derinliği, ilerleme hızı ve bağlantı hazırlığı | 1,000W–6,000W |
| Alüminyum | Alaşım türü, yansıtıcılık, ısı iletimi ve bağlantı geometrisi | Uygulamaya bağlı yapılandırma |
Uygun güç aralığı, iş parçasına ve kaynak gereksinimlerine bağlıdır. Son ekipman seçimi yapılmadan önce kaynak testi yapılması önerilir.
Önerilen Ekipmanlar
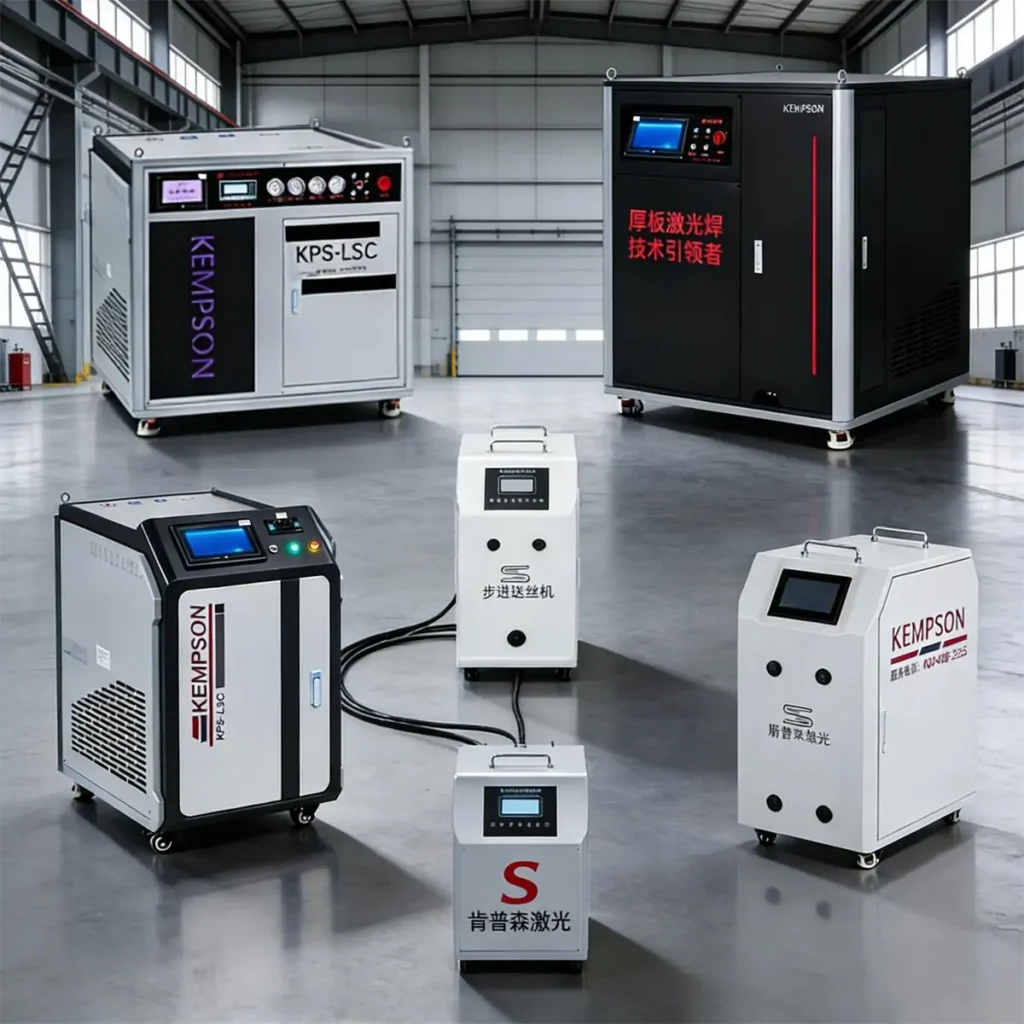
El Tipi Lazer Kaynak Makinesi — İmalat atölyeleri, sac işleme ve genel metal kaynak işleri için.
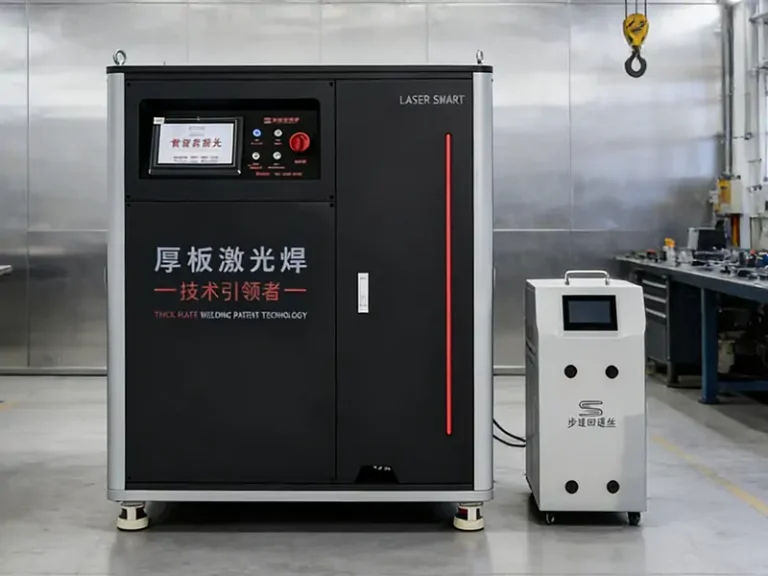
Yüksek Güçlü Lazer Kaynak Makinesi — Daha yüksek nüfuz gücü veya daha yüksek üretim çıktısı gerektiren uygulamalar için.
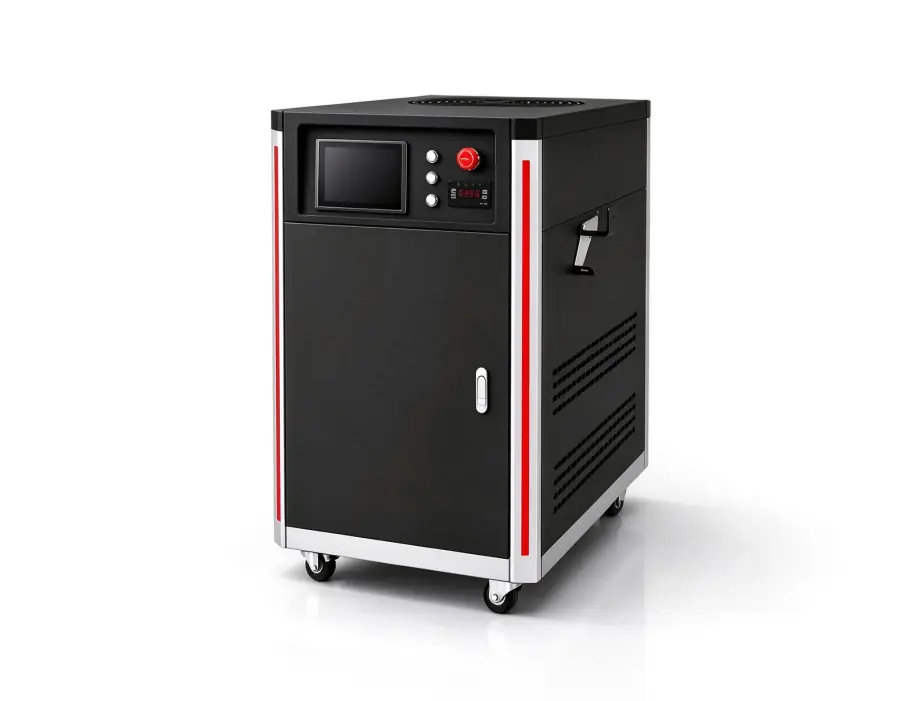
6000W Çift Işınlı Lazer Kaynak Makinesi — Alüminyum ve bakır gibi zorlu kaynak uygulamaları gerektiren malzemeler için.
Tel Besleme ve Proses Fonksiyonlarını Yapılandırın
Kaynak aralıkları, dolgu metal gereksinimleri, kaynak görünümü ve üretim yöntemleri makine konfigürasyonunu etkiler. KEMPSON, tel besleyici, çift ışınlı düzenek veya çok fonksiyonlu işleme sisteminin uygulamaya uygun olup olmadığını değerlendirebilir.
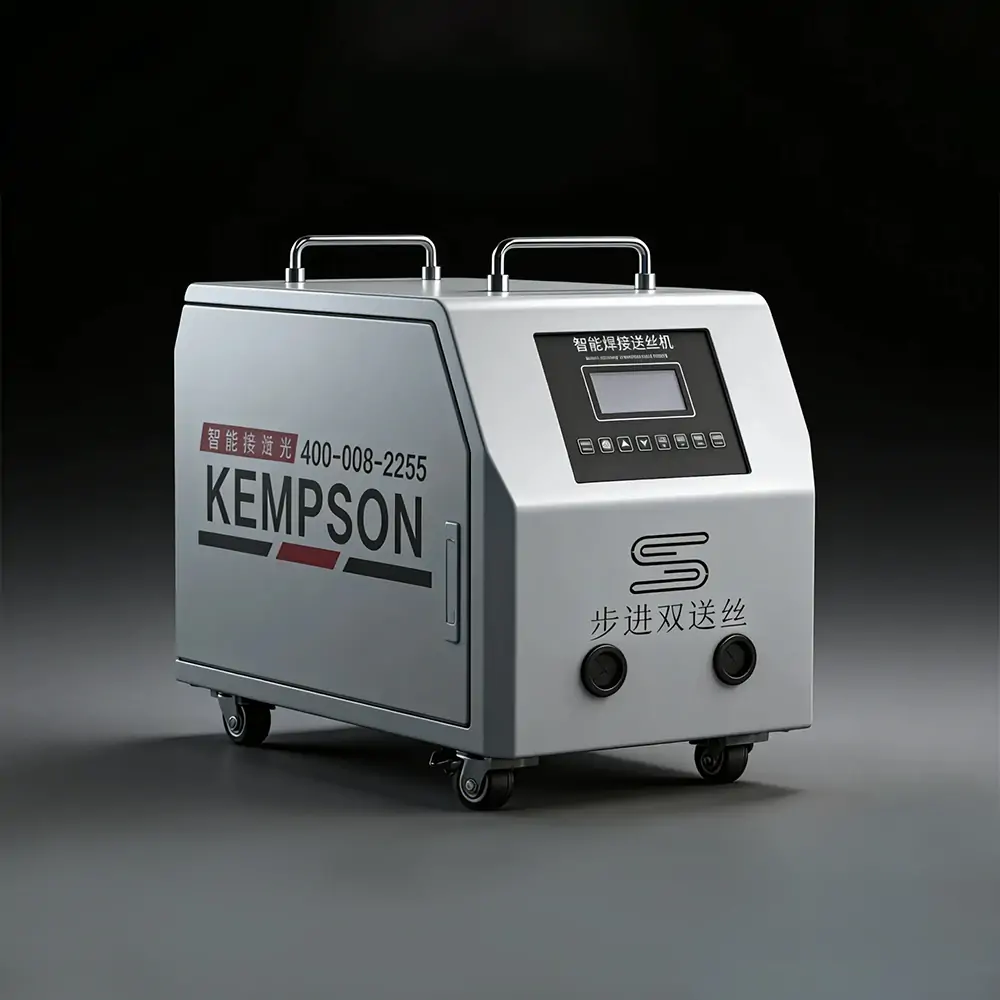
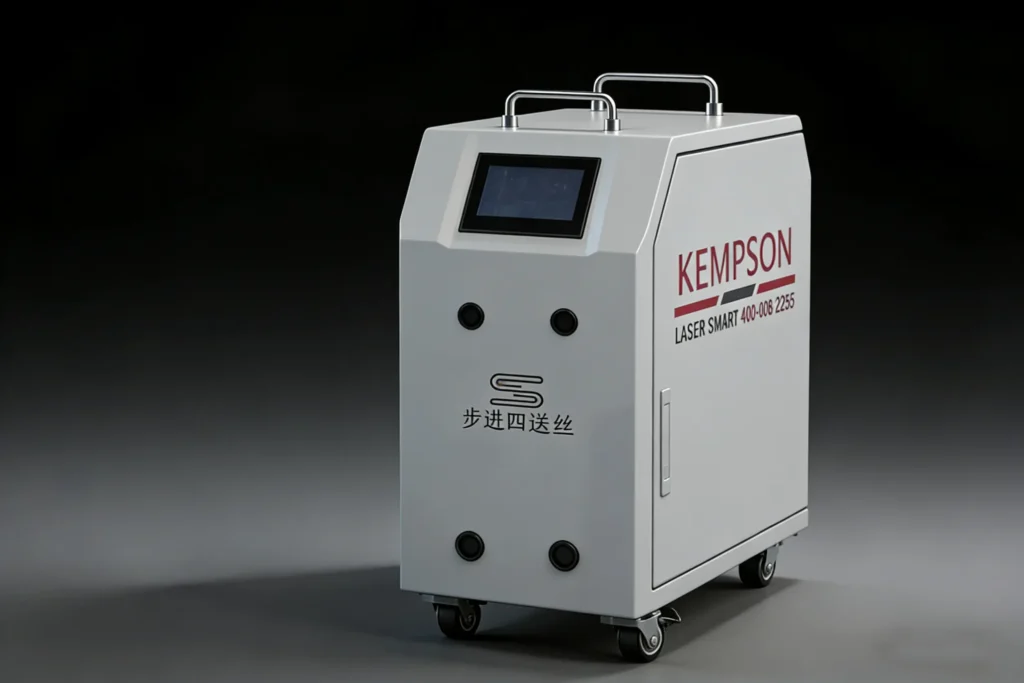
Yapılandırma Seçenekleri
| yapılandırma | Uygulama Hususları |
|---|---|
| Tel Besleyici | Dolgu metali veya ilave kaynak malzemesi gerektiren bağlantılar için |
| Çift Işınlı Lazer Kaynak | Merkez ve halka kirişlerinin bağımsız kontrolünü gerektiren uygulamalar için |
| Çok Fonksiyonlu Lazer Sistemi | Kaynak ve belirli temizleme veya kesme işlemlerini içeren üretim görevleri için |
| Özelleştirilmiş Kurulum | Belirli iş parçası boyutları, bağlantı tasarımları ve üretim koşulları için |
Tel besleme üniteleri, büyük boşlukları kapatmak için dolgu metaline ihtiyaç duyulan kaynak uygulamaları için tasarlanmıştır. Kullanılan tel sayısı, parametre ayarları ve tel çapı, belirli uygulamaya göre seçilmelidir. Daha fazla ayrıntı için aşağıdaki makaleleri okuyun:
Lazer Kaynak İşleminde Tek Tel Besleme mi, Çift Tel Besleme mi: Aralarındaki Fark Nedir?
Lazer Kaynak Teli Besleme Hızı: Doğru Parametreler Nasıl Ayarlanır?
Lazer Kaynağı İçin Kaynak Teli Seçimi: Malzeme, Çap ve Uygulama Alanları
KEMPSON Çözümlerini Keşfedin
- Çift Işınlı Lazer Kaynak Makinesi — Zorlu kaynak uygulamaları için merkez kirişli ve halka kirişli konfigürasyonları inceleyin.
- 4'i 1 arada Lazer Kaynak Makinesi — Kaynak, temizleme, kesme ve kaynak dikişi temizleme işlevlerini bir arada sunar.
İş parçanız için kaynak testi talep edin.
Makine özelliklerine tek başına bakmak, belirli bir parçadaki kaynak kalitesini doğrulayamaz. KEMPSON, uygulama detaylarını inceleyebilir ve uygun durumlarda kaynak testi düzenleyebilir. Test sonuçları, lazer gücü, proses parametreleri, tel besleme ve ekipman konfigürasyonu hakkında görüşmek için pratik bir temel sağlar.
Hazırlanacak Bilgiler
- Malzeme: Paslanmaz çelik, karbon çelik, alüminyum, bakır veya diğer alaşımlar.
- Plaka Kalınlığı: Birleştirilen her bir parçanın gerçek kalınlığı.
- Bağlantı Şekli: Alın, bindirme, köşe yuvarlatma veya diğer bağlantı geometrileri.
- İş parçası fotoğrafları: Parçaların, birleştirme bölgesinin ve mevcut kaynak sonucunun net görüntüleri.
- Üretim Gereksinimleri: Hedeflenen üretim miktarı, kaynak uzunluğu, çalışma saatleri ve son işlem beklentileri.
Değerlendirme Nasıl İşliyor?
- İş parçası detaylarını gönderin — Malzeme, kalınlık, birleştirme fotoğrafları ve üretim hedeflerini gönderin.
- Başvuruyu İnceleyin — Güç aralığını, tel besleme gereksinimlerini ve uygun proses konfigürasyonunu görüşün.
- Kaynak Testi Gerçekleştirin — Uygun olduğu durumlarda, numuneyi üzerinde mutabık kalınan test koşulları altında değerlendirin.
- Sonuçları Gözden Geçirin — Kaynak penetrasyonunu, kaynak görünümünü, deformasyonu ve işlem süresini inceleyin.
- Ekipman Seçimini Tartışın — Test sonuçlarını ve üretim gereksinimlerini kullanarak önerilen makine konfigürasyonunu belirleyin.
Sonuç
Lazer kaynak, birçok hassas imalat ve tekrarlayan üretim görevi için uygundur. Kaynak işlemi seçilirken ekipman maliyeti, birleştirme uyumu, malzeme özellikleri ve güvenlik gereksinimleri dikkate alınmalıdır. Doğru çözüm, iş parçasına, kaynak kalitesi gereksinimlerine, üretim hacmine ve işletme bütçesine bağlıdır.
KEMPSON , 1,000W ile 6,000W arasında tel beslemeli, çift ışınlı ve çok fonksiyonlu konfigürasyonlara sahip lazer kaynak makineleri tedarik etmektedir. Makine seçeneklerini görüşmek ve uygulamanız için bir kaynak testi ayarlamak üzere malzeme türünüz, plaka kalınlığınız, kaynak fotoğraflarınız ve üretim gereksinimlerinizle ilgili olarak bizimle iletişime geçin.
Lazer kaynak ekipmanı önerileri ve proje danışmanlığı için KEMPSON ile iletişime geçin .
SSS
Lazer kaynak yönteminin başlıca avantajları nelerdir?
Lazer kaynak, yüksek ilerleme hızları, yoğun ısı girişi, dar kaynak dikişleri ve otomatik üretimle uyumluluk sunar. Uygun iş parçalarında, termal deformasyonu ve kaynak sonrası taşlamayı azaltabilir. Sonuçlar malzeme, kalınlık, bağlantı tasarımı ve işlem parametrelerine bağlıdır.
Lazer kaynak yönteminin dezavantajları nelerdir?
Başlıca sınırlamalar arasında yüksek ekipman maliyetleri, sıkı birleştirme gereksinimleri, malzemeye bağlı işlem ayarları ve sıkı lazer güvenlik kontrolleri yer almaktadır. Yanlış parametreler veya aşırı birleştirme boşlukları gözenekliliğe, eksik kaynaşmaya veya yanmaya neden olabilir. Ekipman kurulumu ayrıca lazer kaynak işlemleri hakkında bilgi gerektirir.
Lazer kaynak yöntemi TIG kaynak yönteminden daha mı iyidir?
Lazer kaynak, yüksek hızlı üretim, hassas parçalar ve sınırlı ısı deformasyonu gerektiren uygulamalar için uygundur. TIG kaynak ise kaynak havuzunun yakından manuel kontrolünü sağlar ve detaylı imalat için iyi sonuç verir. Seçim, birleştirme geometrisine, malzeme kalınlığına, kaynak görünümüne, üretim hacmine ve bütçeye bağlıdır.
Lazer kaynak yöntemi MIG kaynak yönteminden daha mı iyidir?
Lazer kaynak, uygun bağlantılarda daha yüksek ilerleme hızları, dar kaynak dikişleri ve daha düşük ısı girdisi sunabilir. MIG kaynak, geniş bir yelpazedeki imalat işlerini halledebilir ve dolgu teli ile bazı bağlantı boşluklarını kapatabilir. Üretim hacmi, bağlantı hazırlığı, malzeme kalınlığı ve bitirme maliyetleri, işlem seçimini etkileyen faktörlerdir.
Lazer kaynağı alüminyum ve paslanmaz çelik için uygun mudur?
Evet. Lazer gücü, odak konumu, ilerleme hızı, koruyucu gaz ve birleştirme tasarımı malzemeye uygun olduğunda lazer kaynağı alüminyum ve paslanmaz çeliği birleştirebilir. Alüminyumun yüksek yansıtıcılığı ve ısı iletkenliği uygun proses kontrolü gerektirir. Malzeme kalitesi ve kalınlığı kaynak testleri ile değerlendirilmelidir.
Lazer kaynağı metal parçalar arasındaki boşlukları kapatabilir mi?
Lazer kaynağı, uygun koşullar altında sınırlı birleştirme boşluklarını işleyebilir, ancak aşırı boşluklar eksik kaynaşmaya, kararsız kaynak oluşumuna veya yanmaya neden olabilir. Dolgu teli, bazı boşlukların giderilmesine yardımcı olabilir. Kabul edilebilir boşluk, malzeme kalınlığına, birleştirme geometrisine, tel besleme ayarlarına ve kaynak parametrelerine bağlıdır.
Lazer kaynak işleminin işletme maliyeti yüksek midir?
İşletme maliyetleri elektrik, koruyucu gaz, sarf malzemeleri, bakım, işçilik ve gerekli son işlem veya yeniden işleme işlemlerini içerir. Parça başına toplam maliyet ayrıca kaynak hızı, üretim hacmi ve ekipman kullanımına da bağlıdır. Daha az taşlama ve daha kısa çevrim süreleri, işletme giderlerinin bir kısmını telafi edebilir.
Lazer kaynak teknolojisi küçük ölçekli üreticiler için yatırıma değer mi?
Lazer kaynak, tekrarlayan parçalar, hassas sac metal veya tutarlı görünür kaynak dikişleri gerektiren bileşenler üreten küçük üreticiler için faydalı olabilir. Düşük üretim hacimleri, sık değişim ve basit kaynak işleri TIG veya MIG'i tercih etmeyi gerektirebilir. Örnek testleri ve parça başına toplam maliyetin karşılaştırılması, yatırım kararları için pratik bir temel sağlar.







