هل يُمكن لحام الألومنيوم بالليزر؟ الإجابة هي نعم. في الصناعات التحويلية الحديثة، تُستخدم منتجات الألومنيوم على نطاق واسع، بدءًا من القوالب المعمارية وصولًا إلى المكونات الصناعية الدقيقة. وقد أصبح الألومنيوم من أهم المواد المعدنية نظرًا لفعاليته من حيث التكلفة وسهولة استخدامه. مع ذلك، يُمثل لحام الألومنيوم تحديًا كبيرًا نظرًا لصعوبته العالية ومتطلباته الدقيقة، مما يُسبب غالبًا ترددًا لدى المستخدمين عند اختيار المعدات.
بالمقارنة مع طرق اللحام التقليدية، توفر آلات اللحام بالليزر سرعات أعلى، وحرارة أقل، وجودة لحام أكثر استقرارًا عند لحام الألومنيوم وسبائكه. وهي تُستخدم على نطاق واسع في لحام ألواح الألومنيوم ومعالجة المكونات عالية الدقة. ستتناول هذه المقالة لحام الألومنيوم بالليزر بالتفصيل، محللةً مبادئه، ومزاياه الأساسية، ونتائجه العملية، وسيناريوهات تطبيقه، واحتياطات التشغيل، وذلك لتوفير إرشادات احترافية لاختيار حل اللحام المناسب.
لطالما وُجدت مشاكل في لحام الألومنيوم، لكنها ليست حتمية. للاطلاع على المشاكل الشائعة وحلولها في لحام الألياف الليزرية، راجع المقال: لحام الألومنيوم بالألياف الليزرية: التحديات والحلول.
مبادئ لحام سبائك الألومنيوم بالليزر
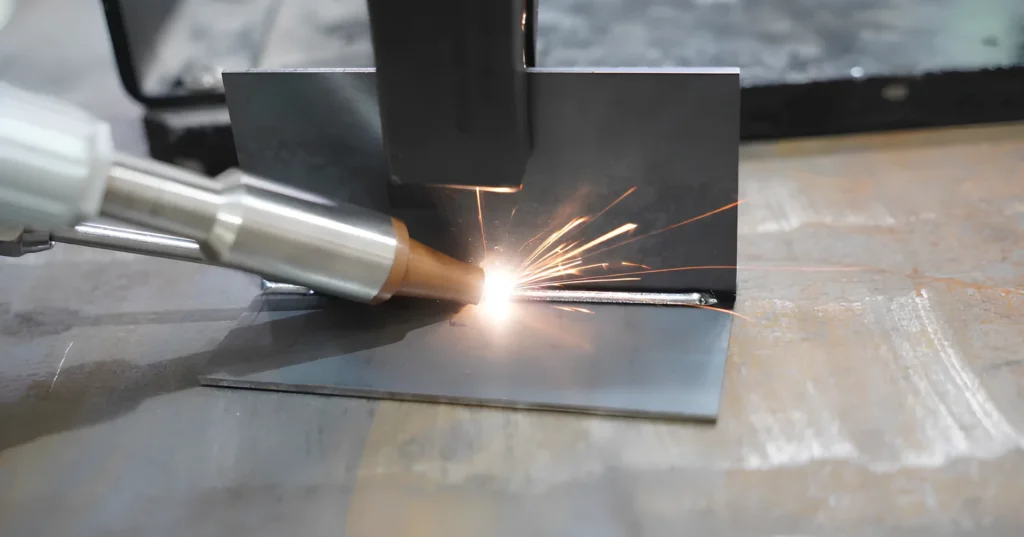
تُعدّ عملية لحام سبائك الألومنيوم بالليزر تقنية لحام متطورة وفعّالة للغاية، وتُستخدم على نطاق واسع في الصناعات التحويلية الحديثة. خلال عملية اللحام، يُركّز شعاع ليزر عالي الكثافة بدقة على سطح سبيكة الألومنيوم، مما يُوفّر طاقة حرارية فورية ومركزة وقابلة للتحكم. تمتص المادة طاقة الليزر بسرعة وتُوجّهها إلى الداخل، مما يؤدي إلى وصول المنطقة الموضعية إلى درجة حرارة الانصهار في غضون فترة زمنية قصيرة للغاية، مُشكّلةً حوضًا منصهرًا مستقرًا ومركزًا.
مع تحرك شعاع الليزر بشكل مستمر أو على شكل نبضات، يتصلب المعدن المنصهر عند التبريد، مكونًا خط لحام كثيفًا يحقق رابطة معدنية قوية. وبفضل منطقة التأثير الحراري الضئيلة والطاقة المركزة في عملية اللحام بالليزر، يتم التغلب بفعالية على مشاكل الانتشار الحراري الناتجة عن الموصلية الحرارية العالية للألمنيوم. وهذا ما يجعلها مناسبة بشكل خاص للحام ألواح الألمنيوم، ووصل الصفائح الرقيقة، ولحام المكونات الدقيقة التي تتطلب دقة عالية ومظهرًا مثاليًا.
مميزات لحام الالمنيوم بالليزر
سرعة وكفاءة عالية في اللحام: تعمل الطاقة المركزة على تقليل وقت اللحام بشكل كبير، مما يعزز كفاءة الإنتاج الإجمالية.
مدخلات حرارية منخفضة وتشوه ضئيل: تعمل منطقة التأثير الحراري الضيقة على تقليل التشوه وتركيز الإجهاد الناتج عن الموصلية الحرارية العالية للألمنيوم بشكل فعال.
جودة لحام فائقة ولمسة نهائية جمالية: تضمن اللحامات الكثيفة والناعمة مع الحد الأدنى من التناثر مظهرًا متناسقًا.
قدرة عالية على التكيف مع اللحام: مناسبة لمختلف سبائك الألومنيوم وألواح الألومنيوم ذات السماكات المختلفة، وتلبي متطلبات اللحام لكل من المكونات الدقيقة والأجزاء الهيكلية.
متطلبات المعالجة اللاحقة المنخفضة: لا يتطلب ارتفاع خرزة اللحام القابل للتحكم عادةً أي عملية طحن أو يتطلب الحد الأدنى منها، مما يقلل من تكاليف العمالة وإعادة العمل.
الأتمتة العالية والذكاء: يمكن دمجها بسهولة في خطوط الإنتاج الآلية، وهي مثالية لسيناريوهات التصنيع التي تتطلب نطاقًا واسعًا واستقرارًا عاليًا.
معايير لحام الألومنيوم بالليزر (مرجع)
| العناصر | نطاق المعلمة | الوصف |
| مواد قابلة للتطبيق | الألومنيوم، سبائك الألومنيوم (مثل 5052، 6061، 6082) | مناسب لسبائك الألومنيوم الصناعية الشائعة |
| نطاق سمك اللحام | شنومكس - شنومك مم (ما يصل إلى سماكة 12 ملم (مع أنظمة عالية الطاقة) | يعتمد ذلك على قوة الليزر وعملية اللحام |
| أوضاع اللحام الموصى بها | اللحام المستمر / النبضي / المتذبذب | تُعد عملية اللحام المتذبذب مثالية للصفائح متوسطة السماكة |
| سُمك اللحام أحادي المرور | شنومكس - شنومك مم | يُنصح باستخدام اللحام متعدد الطبقات أو تصميم الأخاديد للألواح السميكة |
| عرض خرزة اللحام | شنومكس - شنومك مم (قابل للتعديل إلى شنومكس - شنومك مم (مع وضع التذبذب) | خرزة لحام ضيقة ذات تحكم جيد |
| ارتفاع تقوية اللحام | شنومكس - شنومك مم | سطح لحام أملس، الحد الأدنى من المعالجة اللاحقة المطلوبة |
| عمق الاختراق | 1 – 8 مم (حسب الطاقة) | اختراق ثابت ومتسق |
| المنطقة المتأثرة بالحرارة (HAZ) | صغير | يقلل بشكل فعال من التشوه الحراري |
| تشويه اللحام | منخفض جدا | مناسب للمكونات عالية الدقة |
| مظهر اللحام | سلس، متواصل، تناثر قليل | جودة سطح فائقة مقارنة باللحام التقليدي |
| كفاءة اللحام | مرتفع | سرعة لحام محسّنة بشكل ملحوظ |
| متطلبات ما بعد المعالجة | منخفض أو لا شيء | يقلل من تكاليف الطحن وإعادة العمل |
نظراً لخصائص الألومنيوم العاكسة، للحصول على تفاصيل حول متطلبات السماكة والطاقة اللازمة للحام الألومنيوم بالليزر، يُرجى الرجوع إلى: دليل سماكة لحام الألومنيوم بالليزر: اختيار الطاقة وحدود اللحام
للاطلاع على معايير عملية اللحام بالليزر للألمنيوم بالتفصيل، انظر المقال: "اللحام بالليزر للألمنيوم: العملية والمعايير وأفضل الممارسات".
تطبيقات ومواد شائعة للحام الألومنيوم بالليزر
صناعة مواد البناء والتشييد : أبواب ونوافذ من سبائك الألومنيوم، وقطاعات الجدران الستائرية، وحواجز الحماية، والمكونات الزخرفية. تشمل المواد الشائعة سبائك الألومنيوم 6063 و6061 و6060، وغيرها.
صناعة السيارات ومركبات الطاقة الجديدة: مكونات هيكل السيارة، وصواني البطاريات، وهياكل البطاريات، ودعامات من سبائك الألومنيوم. تشمل المواد الشائعة سبائك الألومنيوم 5052 و5083 و6061 و6082.
تصنيع الآلات والمعدات الصناعية: أغلفة المعدات، والهياكل، والمكونات الهيكلية الوظيفية، وقطاعات الألمنيوم الصناعية. تشمل المواد الشائعة 6061 و6082 و7075 (لبعض الأجزاء الهيكلية).
صناعة الإلكترونيات والكهرباء: أغلفة الأجهزة الإلكترونية، ومشتتات الحرارة، وهياكل وحدات التغذية الكهربائية. تشمل المواد الشائعة سبائك الألومنيوم 3003 و5052.
الأجهزة المنزلية والسلع الاستهلاكية: هياكل مكيفات الهواء، وأغلفة أجهزة المطبخ، وأقواس وإطارات من الألومنيوم. تشمل المواد الشائعة سبائك الألومنيوم 3003 و5052 و6061.
صناعة الطيران والنقل بالسكك الحديدية: مكونات هيكل المقصورة، والإطارات الداخلية، والأجزاء المساعدة الحاملة للأحمال. تشمل المواد الشائعة سبائك الألومنيوم 2024 و6061 و7075.
تخزين الطاقة والبطاريات ومعدات الطاقة الجديدة: حاويات تخزين الطاقة، والمكونات الهيكلية لوحدات البطاريات، وهياكل سبائك الألومنيوم. تشمل المواد الشائعة سبائك الألومنيوم 3003 و5052 و6061.
تصنيع الصفائح المعدنية والتصنيع حسب الطلب: وصل ألواح الألومنيوم، وتخصيص الأجزاء غير القياسية، وتصنيع النماذج الأولية، والإنتاج بكميات صغيرة. تشمل المواد الشائعة سبائك الألومنيوم 5052 و6061 و5083.
للتعرف على طرق وخصائص لحام الألومنيوم، راجع المقال: "كيفية لحام الألومنيوم: الطرق والمعايير ودليل اللحام بالليزر".
تساهم نقاوة المعدن الأساسي العالية في تقليل المسامية والتشققات الساخنة أثناء اللحام بالليزر. كما تحافظ مواصفات صفائح ولفائف الألومنيوم الصحيحة على قوة الوصلة وتجانس اللحام. تتوفر خيارات المواد الخام لدى شركة يونيون ألو.
نظرة عامة على حالة العميل
كان هذا العميل يعتمد سابقاً على معدات اللحام التقليدية لإنتاج أرضيات ألمنيوم لشاحنات التبريد. إلا أن عدم انتظام عرض اللحام وضعف أداء منع التسرب أديا إلى عدم كفاية العزل الحراري، مما أثر بشكل مباشر على قدرة المركبة على العمل في درجات الحرارة المنخفضة.
لمعالجة هذه التحديات، قام فريق كيمبسون بتخصيص ماكينة اللحام بالليزر المبردة بالماء KPS-LHW2000 للألمنيوم . تتضمن هذه الماكينة نظام تغذية سلك أوتوماتيكي متطور قادر على التبديل بين وضع السلك الواحد ووضع السلكين، مما يضمن لحامًا أكثر سلاسة وكفاءة إنتاجية أعلى. ويوفر نظام التبريد المائي المصنوع بالكامل من أنابيب النحاس طاقة تبريد تبلغ 5.2 كيلوواط.
تزن هذه الوحدة المدمجة 83 كيلوغرامًا فقط، وتتميز بتصميم مرن يشغل مساحة صغيرة. وهي مزودة بعجلات دوارة وكابل ألياف ضوئية بطول 10 أمتار، ما يجعلها مناسبة للبيئات متعددة المواقع. يشتمل هذا الحل على ليزر عالي المقاومة للانعكاس من فئة GW ونظام تحكم من شنايدر إلكتريك، مما يوفر أداءً مستقرًا وموثوقًا به للتشغيل طويل الأمد لتلبية متطلبات نقل البيانات لدى العملاء.
ثلاثة اعتبارات رئيسية للحام الألومنيوم بالليزر
1. نظف سطح الألومنيوم جيداً قبل اللحام
الألومنيوم معدن غير حديدي شديد التفاعل، يميل إلى تكوين طبقات أكسيد على سطحه، مما يجعله يمتص الزيوت والرطوبة والغبار بسهولة. إذا لم يتم تنظيفه جيدًا قبل اللحام، فقد تدخل هذه الملوثات إلى حوض اللحام المنصهر، مسببةً عيوبًا مثل الشوائب والمسامية التي تؤثر سلبًا على قوة اللحام وجودة المنتج. لذلك، يُنصح بإزالة الشحوم والأكسدة أو التنظيف الميكانيكي قبل لحام الألومنيوم بالليزر لضمان منطقة لحام نظيفة.
2. التحكم الفعال في مشاكل المسامية وتشوه اللحام
أثناء لحام الألومنيوم بالليزر، قد يؤدي عدم كفاية الحماية أو ضبط المعلمات بشكل غير مناسب إلى ظهور مسامية في حوض اللحام المنصهر. وهذا بدوره قد يتسبب في تمدد موضعي أو عدم انتظام في تشكيل اللحام، مما يؤثر على مظهر المنتج وتجانسه. يستطيع المشغلون ذوو الخبرة التحكم في ذلك من خلال تحسين المعلمات وتقنيات اللحام. أما بالنسبة للمبتدئين أو العمليات الأقل تطوراً، فينبغي التركيز بشكل أكبر على التحقق من صحة عملية اللحام وتصحيح المعلمات لتقليل معدلات حدوث العيوب.
3. قم بمطابقة قوة الليزر مع سمك المادة بشكل صحيح
تتطلب مواد الألومنيوم ذات السماكات والمواصفات المختلفة طاقة متباينة. قد يؤدي نقص الطاقة إلى عدم اكتمال الانصهار أو ضعف قوة اللحام، بينما قد يؤدي فرط الطاقة إلى احتراق اللحام أو تناثر المعدن أو انهياره. لذا، يُنصح باختيار معدات لحام ليزرية ذات طاقة ومواصفات مناسبة بناءً على سماكة الألومنيوم، وتكوين اللحام، وأبعاد المنتج، وذلك لتحقيق نتائج لحام مستقرة وموثوقة.
الألومنيوم مادة عاكسة للغاية، وقد تحدث عيوب مختلفة أثناء عملية اللحام. للاطلاع على مشاكل محددة وكيفية تجنبها، راجع المقال: مشاكل لحام الألومنيوم بالليزر: المسامية، والتشققات، والحلول.
أصبحت عملية اللحام بالليزر حلاً موثوقاً وفعالاً في معالجة الألومنيوم وسبائكه. من خلال فهم مبادئ عملها، ومزاياها الأساسية، وسماكة اللحام ومظهره، وتطبيقاتها الصناعية، واعتبارات تشغيلها، يمكنك اختيار معدات ومعايير اللحام المناسبة التي تلبي احتياجاتك الخاصة. إذا كنت تفكر في استخدام اللحام بالليزر للألومنيوم أو تحتاج إلى دعم في اختيار الحل الأمثل، يُرجى التواصل مع فريق كيمبسون.
أسئلة و أجوبة
هل يمكنك لحام الألومنيوم بالليزر؟
نعم، تُعدّ تقنية اللحام بالليزر تقنية ناضجة للغاية للألمنيوم. فهي توفر سرعات أعلى، وحرارة أقل، وجودة لحام أكثر استقراراً مقارنة بالطرق التقليدية.
ما هو نطاق السماكة المناسب للحام الألومنيوم بالليزر؟
يتراوح سمك اللحام النموذجي للألمنيوم بين 0.5 و 10 مم، مع أنظمة الطاقة العالية القادرة على الوصول إلى 12 مم.
ما هي سبائك الألومنيوم المناسبة للحام بالليزر؟
تعتبر سبائك الألومنيوم الصناعية الشائعة مثل 3003 و 5052 و 5083 و 6061 و 6063 و 6082 وحتى بعض الأجزاء الهيكلية من 7075 مناسبة للحام بالليزر.
ما هي المزايا الرئيسية للحام الألومنيوم بالليزر؟
تشمل المزايا الأساسية سرعة اللحام العالية، والحد الأدنى من التشوه الحراري بسبب منطقة التأثير الحراري الضيقة، والتشطيب الجمالي الفائق مع الحد الأدنى من المعالجة اللاحقة المطلوبة.