المقدمة
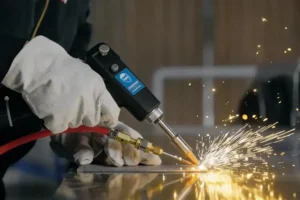
يمكن لحام الألومنيوم باستخدام تقنيات اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) أو اللحام بالقوس المعدني المحمي بالغاز الخامل (MIG) أو اللحام بالليزر، وذلك حسب نوع السبيكة وسماكة المادة وتصميم الوصلة. لفهم كيفية لحام الألومنيوم بشكل صحيح، ابدأ بتحديد المادة الأساسية، وإزالة الزيوت والأكاسيد من السطح، واختيار عملية اللحام المناسبة ومادة الحشو. يُعدّ التحضير الجيد والتحكم الدقيق في الحرارة أساسيين لمنع المسامية والتشقق والتشوه.
تُستخدم لحام TIG عادةً في الأعمال الدقيقة والتصنيع بكميات صغيرة، بينما يُناسب لحام MIG تصنيع الألمنيوم العام والمكونات السميكة. يُعدّ اللحام بالليزر خيارًا آخر للوصلات الدقيقة والإنتاج السريع وتقليل الحرارة المُدخلة. لكل طريقة متطلبات معدات وإجراءات تشغيل مختلفة، والتي سيتم تناولها في الدليل التالي.
جدول المحتويات
لماذا يصعب لحام الألومنيوم؟
يُستخدم الألومنيوم على نطاق واسع في الصناعة نظراً لخفة وزنه ومقاومته الممتازة للتآكل، ولكنه يتطلب دقة أكبر أثناء اللحام مقارنةً بالفولاذ. إذ يمكن أن تؤثر خصائصه الفيزيائية بسهولة على تكوين اللحام وجودته.
- طبقة أكسيد الألومنيوم: يُشكّل الألومنيوم بشكل طبيعي طبقة أكسيد على سطحه. تبلغ درجة انصهار هذه الطبقة حوالي 2050 درجة مئوية، وهي أعلى بكثير من درجة انصهار الألومنيوم التي تبلغ حوالي 660 درجة مئوية. إذا لم تتم إزالة هذه الطبقة بشكل صحيح قبل اللحام، فقد يؤدي ذلك إلى ضعف الانصهار، وظهور شوائب، وعدم استقرار اللحامات.
- الموصلية الحرارية العالية: ينقل الألومنيوم الحرارة بسرعة، مما يصعب معه الحفاظ على استقرار حوض اللحام. قد يؤدي نقص الحرارة إلى اختراق سطحي، بينما قد تؤدي الحرارة الزائدة إلى زيادة التشوه والتأثير على مظهر اللحام النهائي.
- حساسية معايير اللحام: يتطلب لحام الألومنيوم تحكمًا دقيقًا في معايير اللحام، بما في ذلك الطاقة وسرعة اللحام وتدفق غاز الحماية واختيار سلك الحشو. قد تؤدي الإعدادات غير الصحيحة إلى عيوب مثل المسامية والتشقق وعدم انتظام اللحام.
تعتمد جودة لحام الألومنيوم بشكل أساسي على التحكم في الحرارة، وإزالة الأكاسيد السطحية، واختيار ظروف اللحام المناسبة للمادة.
الطرق الشائعة للحام الألومنيوم
تعتمد طريقة لحام الألومنيوم المناسبة على سُمك المادة، ونوع السبيكة، وحجم الإنتاج، ومتطلبات جودة اللحام. وتُستخدم الطرق التالية على نطاق واسع في تصنيع وإنتاج الألومنيوم.
TIG لحام الالمنيوم
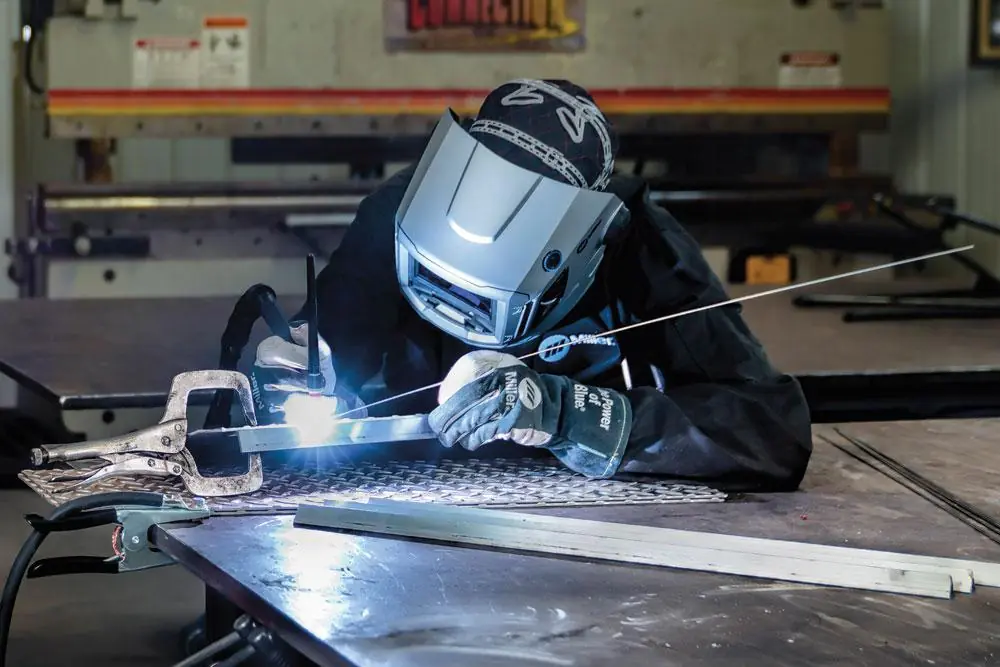
تعتبر لحام TIG واحدة من أكثر الطرق شيوعًا للحام الألومنيوم، وخاصة للصفائح الرقيقة والتطبيقات التي تتطلب مظهرًا عاليًا للحام.
المميزات:
- يستخدم قطبًا كهربائيًا من التنجستن وتيارًا مترددًا لتفكيك طبقة أكسيد الألومنيوم.
- يوفر تحكمًا دقيقًا في الحرارة وتكوينًا نظيفًا للحام.
- مناسب لأعمال اللحام الدقيقة ذات متطلبات المظهر الصارمة.
القيود:
- سرعة لحام بطيئة نسبياً
- يتطلب مشغلين مهرة
التطبيقات: صفائح الألومنيوم / المكونات الدقيقة / إنتاج الدفعات الصغيرة / أجزاء الألومنيوم الرقيقة (عادةً 0.5-6 مم)
لحام MIG للألمنيوم
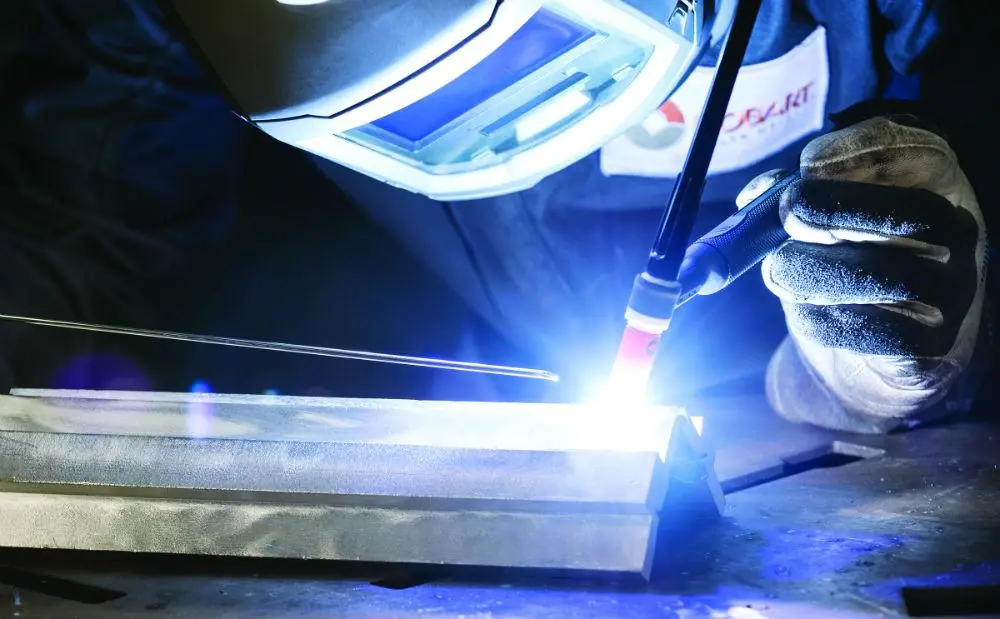
تستخدم عملية اللحام MIG سلك ألومنيوم يتم تغذيته بشكل مستمر كقطب كهربائي وتستخدم على نطاق واسع لأجزاء الألومنيوم المتوسطة والسميكة.
المميزات:
- سرعة لحام أعلى مقارنة بتقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG).
- مناسب للإنتاج المستمر والمكونات الكبيرة.
- يمكن لتقنية اللحام النبضي MIG أن تقلل من مدخلات الحرارة وتحسن استقرار اللحام.
القيود:
- يتطلب ذلك تحكمًا مناسبًا في تغذية الأسلاك.
- قد يتطلب مظهر اللحام معالجة لاحقة أكثر مقارنةً بلحام TIG أو اللحام بالليزر.
التطبيقات: إطارات ألومنيوم / قطع غيار سيارات / مكونات هيكلية / ألواح ألومنيوم متوسطة وسميكة
لحام الألمنيوم بالليزر
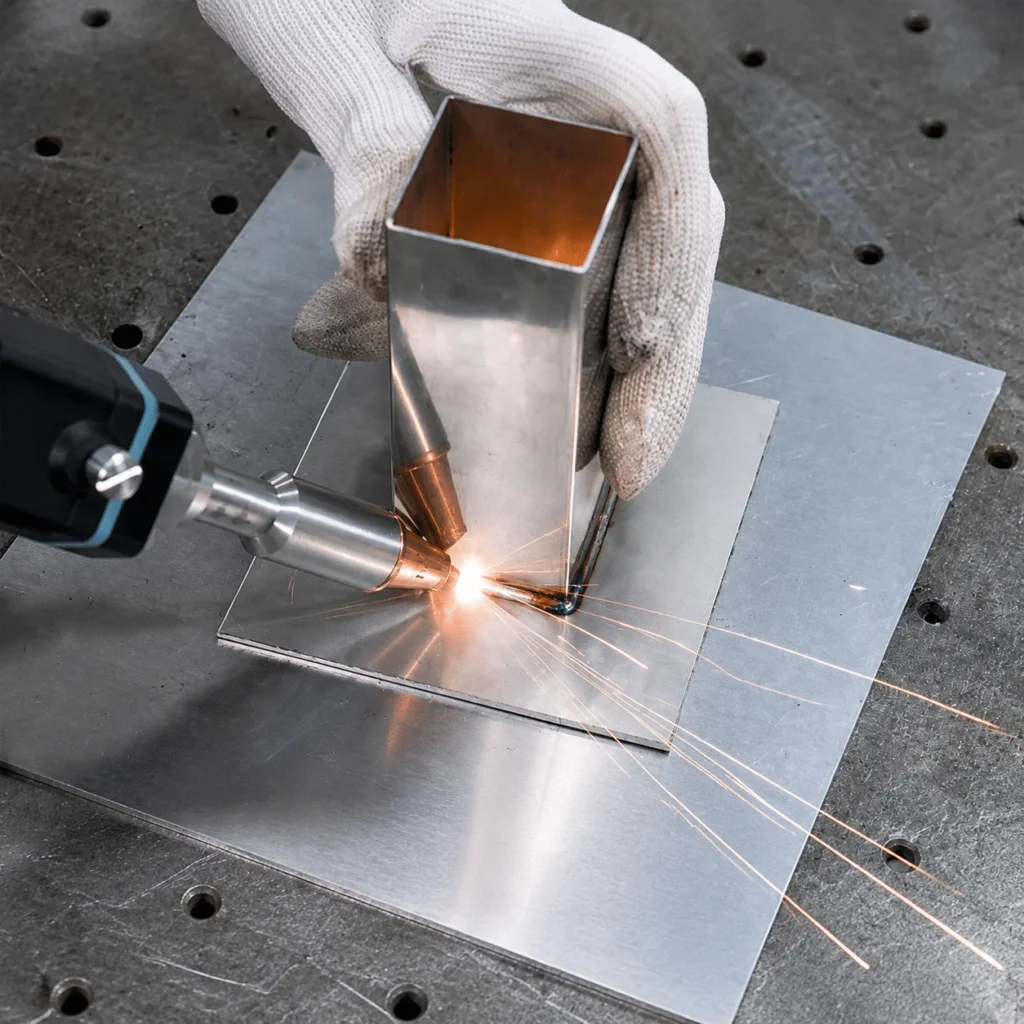
تستخدم عملية اللحام بالليزر شعاع ليزر عالي الطاقة لإنشاء مصدر حرارة مركز، مما يجعلها مناسبة للحام الألومنيوم الدقيق والإنتاج الآلي.
المميزات:
- سرعة لحام عالية مع مدخلات حرارية منخفضة.
- منطقة صغيرة متأثرة بالحرارة وتشوه منخفض.
- ينتج لحامات نظيفة مع معالجة لاحقة أقل.
القيود:
- يتميز الألومنيوم بانعكاسية عالية لليزر، مما يتطلب طاقة وإعدادات معلمات مناسبة.
- تكلفة المعدات أعلى من تكلفة طرق اللحام التقليدية.
التطبيقات: مكونات بطاريات من الألومنيوم / قطع غيار خفيفة الوزن للسيارات / أغلفة إلكترونية / هياكل من الألومنيوم ذات جدران رقيقة
للاطلاع على معايير عملية اللحام بالليزر للألمنيوم بالتفصيل، انظر المقال: "اللحام بالليزر للألمنيوم: العملية والمعايير وأفضل الممارسات".
كيفية اختيار طريقة اللحام المناسبة للألمنيوم؟
| سمك الألمنيوم | الطريقة الموصى بها | الاعتبارات |
|---|---|---|
| ألومنيوم رقيق (<3 مم) | لحام TIG، لحام الليزر | التحكم في مدخلات الحرارة وتقليل التشوه |
| سمك متوسط (3-10 مم) | لحام MIG، لحام الليزر | وازن بين سرعة اللحام وجودة اللحام |
| إنتاج بكميات كبيرة | لحام MIG، لحام الليزر | تحسين الكفاءة والأتمتة |
قبل اللحام، يجب تنظيف أسطح الألومنيوم لإزالة الزيوت والأوساخ وطبقات الأكسيد. يُعدّ التحضير السليم وضبط المعايير أمراً ضرورياً للحصول على جودة لحام مستقرة.
كيفية لحام الألومنيوم خطوة بخطوة
الخطوة 1: تحديد سبيكة الألومنيوم وسمكها
تحقق من نوع سبيكة الألومنيوم وحالتها وسماكتها قبل اللحام. تختلف خصائص اللحام ومتطلبات مواد الحشو باختلاف الأنواع الشائعة مثل 5052 و5083 و6061. ويُعدّ تحديد نوع السبيكة أساسًا لاختيار عملية اللحام وإعداد الوصلة.
الخطوة الثانية: تجهيز سطح الألومنيوم
أزل الزيوت والشحوم والغبار والرطوبة باستخدام منظف مناسب. أزل طبقة الأكسيد باستخدام فرشاة سلكية مخصصة من الفولاذ المقاوم للصدأ أو باستخدام طريقة تنظيف ميكانيكية معتمدة. نظف منطقة الوصلة قبل اللحام مباشرة للحد من إعادة التلوث.
الخطوة 3: تجهيز الوصلة والتركيبات
اختر نوع الوصلة وفقًا لتصميم القطعة، مثل وصلات التماس أو التراكب أو الزاوية. أزل النتوءات، وتأكد من محاذاة الحواف، واضبط فجوة الوصلة. استخدم أدوات تثبيت مناسبة لتثبيت قطع العمل في مكانها والحد من حركتها أثناء اللحام.
الخطوة الرابعة: اختيار طريقة اللحام والمعدات
اختر نوع اللحام (TIG، MIG، أو الليزر) بناءً على سبيكة الألومنيوم، وسماكتها، وشكل الوصلة، ومتطلبات الإنتاج. يُناسب لحام TIG عمليات التصنيع الدقيقة، بينما يُستخدم لحام MIG على نطاق واسع في عمليات التصنيع العامة، أما لحام الليزر فيُناسب التطبيقات التي تتطلب تركيزًا عاليًا للحرارة ومعالجة أسرع.
الخطوة 5. اختيار سلك الحشو وغاز الحماية
اختر سلك الحشو وفقًا للمعدن الأساسي، ومتطلبات الوصلة، والخواص الميكانيكية المطلوبة. يُعدّ كلٌّ من ER4043 وER5356 من سبائك الألومنيوم الشائعة المستخدمة في الحشو، ولكنهما ليسا قابلين للتبديل في جميع التطبيقات. يُستخدم غاز الأرجون على نطاق واسع كغاز واقٍ في لحام TIG وMIG واللحام بالليزر. يجب أن يتناسب اختيار الغاز ومعدل تدفقه مع عملية اللحام.
الخطوة 6: ضبط معلمات اللحام الأولية
اضبط تيار اللحام، والجهد، وسرعة الحركة، أو طاقة الليزر وفقًا للعملية والمادة المختارة. بالنسبة للحام بالليزر، تحقق أيضًا من موضع التركيز، وسرعة تغذية السلك، وتدفق غاز الحماية. استخدم توصيات الشركة المصنعة للجهاز كنقطة بداية بدلًا من تطبيق إعداد واحد لجميع سبائك الألومنيوم.
الخطوة 7. إجراء لحام تجريبي
قم بلحام عينة مصنوعة من نفس السبيكة والسماكة قبل معالجة المكون الفعلي. تحقق من الاختراق، وشكل اللحام، والمسامية، والتناثر، والتشوه. اضبط معايير اللحام وظروف تغذية سلك الحشو حتى يفي اللحام التجريبي بالمواصفات المطلوبة.
الخطوة 8. فحص اللحام النهائي
افحص سطح اللحام بحثًا عن الشقوق والمسام والتآكل وعدم اكتمال الانصهار وتكوين الخرزة غير المنتظم. تحقق من دقة الأبعاد والتشوه وفقًا لمتطلبات الرسم. بالنسبة للمكونات الحساسة، استخدم اختبارات غير مدمرة أو اختبارات مدمرة مناسبة للتحقق من جودة اللحام وسلامته الداخلية.
معايير لحام الألومنيوم حسب الطريقة والمادة
يجب أن تتوافق معايير اللحام مع سبيكة الألومنيوم، وسماكة المادة، وتصميم الوصلة، وعملية اللحام المختارة. يستخدم كل من لحام TIG ولحام MIG واللحام بالليزر متغيرات تحكم مختلفة، وقد تؤدي الإعدادات غير الصحيحة إلى المسامية، أو عدم اكتمال الانصهار، أو زيادة الحرارة المدخلة، أو تشوه اللحام.
معايير لحام TIG و MIG
تتطلب لحامات TIG وMIG تحكمًا دقيقًا في مدخلات الحرارة وغاز الحماية. يعتمد لحام TIG بشكل أساسي على التيار، وتوازن التيار المتردد، وسرعة الحركة، بينما يتطلب لحام MIG تحكمًا إضافيًا في الجهد وسرعة تغذية السلك.
| معامل | تيج لحام | لحام ميغ |
|---|---|---|
| حالياًّ | يتحكم في حرارة القوس الكهربائي والاختراق | يؤثر على مدخلات الحرارة والترسيب |
| الجهد االكهربى | يتعلق بخصائص القوس | يتحكم في طول القوس وتكوين الخرز |
| موازنة التيار المتردد | يتحكم في تنظيف الأكسيد واختراقه | غير قابل للتطبيق |
| سرعة تغذية الأسلاك | يتحكم في إضافة الحشو عند استخدام سلك الحشو | يتحكم في توصيل معدن الحشو |
| سرعة السفر | يؤثر على الاختراق وعرض الخرزة | يؤثر على مدخلات الحرارة وتكوين اللحام |
| حماية تدفق الغاز | يحمي حوض اللحام من التلوث | يحافظ على الحماية من الغاز حول القوس الكهربائي |
اضبط المعايير الأولية وفقًا لتوصيات ماكينة اللحام ومواصفات المواد. اضبطها من خلال اللحام التجريبي بدلاً من تطبيق نفس الإعدادات على درجات وسماكات مختلفة من الألومنيوم.
معلمات اللحام بالليزر للألمنيوم
تعتمد عملية اللحام بالليزر على إدخال طاقة مركزة، مما يجعل القدرة وسرعة الحركة وموضع الشعاع متغيرات أساسية في العملية. كما تتطلب الموصلية الحرارية العالية للألمنيوم وسطحه العاكس تحكمًا دقيقًا في ظروف اللحام.
| معامل | التأثير على اللحام |
|---|---|
| طاقة الليزر | يحدد مدخلات الطاقة ويؤثر على عمق الاختراق. |
| سرعة اللحام | يؤثر على مدخلات الحرارة، والاختراق، وتكوين الخرز. |
| موقف التركيز | يتحكم في تركيز الشعاع وتوزيع الطاقة عند قطعة العمل. |
| سرعة تغذية الأسلاك | يحدد ترسب معدن الحشو عند استخدام سلك الحشو. |
| حماية تدفق الغاز | يحمي حوض المعدن المنصهر ويحد من الأكسدة. |
| فجوة مشتركة | يؤثر على استقرار اللحام، وقدرة الربط، ومتطلبات سلك الحشو. |
اختيار سبائك الألومنيوم وقابلية اللحام
تختلف سبائك الألومنيوم في قابليتها للحام، وحساسيتها للتشقق، واستجابتها للحرارة. لذا، من الضروري تحديد نوع السبيكة ودرجة صلابتها قبل اختيار عملية اللحام ومادة الحشو.
| سبائك الألومنيوم | حام | اعتبارات اللحام |
|---|---|---|
| 5052 | الخير | تُستخدم عادةً في لحام الصفائح والمكونات المصنعة. اختر معدن حشو متوافقًا وتحكم في كمية الحرارة المُدخلة. |
| 5083 | الخير | يُستخدم في المكونات الهيكلية والبحرية الملحومة. انتبه لاختيار مادة الحشو ومقاومتها للتشقق. |
| 6061 | جيد، مع مراعاة اعتبارات القوة | يمكن أن يؤدي اللحام إلى تقليل القوة في المنطقة المتأثرة بالحرارة، وخاصة في حالة التصليد T6. |
| 6063 | الخير | شائع في المقاطع المبثوقة. تحكم في مدخلات الحرارة للحد من التشوه في المقاطع ذات الجدران الرقيقة. |
بالنسبة للسبائك 5052 و5083، يُعد ER5356 خيارًا شائعًا للحشو، بينما يُستخدم ER4043 بشكل متكرر مع السبائك 6061 و6063. يجب أن يراعي اختيار الحشو النهائي ظروف التشغيل والخصائص الميكانيكية المطلوبة ومواصفات اللحام المطبقة.
يجب التحقق من إجراءات اللحام ومطابقتها مع نوع المادة الفعلية، ودرجة صلابتها، وتصميم الوصلة، ومتطلبات الخدمة. بالنسبة للمكونات الحساسة، استخدم إجراءات لحام معتمدة واختبر الوصلة النهائية قبل الإنتاج.
كيفية اختيار سلك الحشو للحام الألومنيوم؟
يعتمد اختيار سلك الحشو على سبيكة الألومنيوم الأساسية، وسماكة المادة، وفجوة الوصلة، ومتطلبات الخدمة. تُعدّ ER4043 وER5356 من سبائك الألومنيوم الشائعة المستخدمة في الحشو، وتتميزان بتركيبات وخصائص ميكانيكية مختلفة.
سلك حشو ألومنيوم ER4043 مقابل ER5356
سبيكة ER4043 هي سبيكة من الألومنيوم والسيليكون تحتوي على حوالي 5% من السيليكون. تتميز بسيولة جيدة في حوض اللحام وانخفاض قابلية التصدع الساخن عند استخدامها مع تركيبات سبائك مناسبة. وهي شائعة الاستخدام مع سبائك الألومنيوم 6061 و6063.
ER5356 عبارة عن سبيكة من الألومنيوم والمغنيسيوم تحتوي على حوالي 5% من المغنيسيوم. وهي توفر عمومًا قوة لحام أعلى وتستخدم عادةً مع الألومنيوم 5052 و5083.
| عامل الاختيار | ER4043 | ER5356 |
|---|---|---|
| عنصر صناعة السبائك الرئيسي | السيليكون | المغنيسيوم |
| المعادن الأساسية الشائعة | 6061 , 6063 | 5052 , 5083 |
| قوة اللحام | عموما أقل | أعلى بشكل عام |
| التطبيقات النموذجية | إطارات وقطاعات ألومنيوم، أعمال تصنيع عامة | الهياكل البحرية، ومعدات النقل، والأجزاء الهيكلية |
يجب أن يراعي اختيار مادة الحشو السبيكة الأساسية، ودرجة حرارة التشغيل، والتعرض للتآكل، والخواص الميكانيكية المطلوبة. لا يمكن استبدال ER4043 وER5356 في جميع التطبيقات.
كيفية اختيار قطر سلك الحشو؟
تشمل أقطار أسلاك الحشو الشائعة المصنوعة من الألومنيوم 0.8 و 1.0 و 1.2 و 1.6 و 2.0 مم. ويعتمد الاختيار على سمك المادة، وفجوة الوصلة، وموضع اللحام، ومتطلبات معدن الحشو.
تُناسب الأقطار الأصغر المواد الرقيقة والوصلات الضيقة. أما الأقطار الأكبر فتُتيح ترسيبًا أعلى للمادة المالئة للمواد السميكة أو الفجوات الأوسع. ويجب أن يتوافق قطر السلك أيضًا مع مواصفات الشعلة وطرف التلامس ووحدة تغذية السلك.
تغذية سلك الحشو في لحام TIG و MIG واللحام بالليزر
لحام TIG: يقوم المشغل بتغذية قضيب الحشو يدويًا في حوض اللحام. يؤثر قطر السلك وزاوية التغذية على ترسب الحشو.
لحام MIG: يقوم جهاز تغذية الأسلاك بتزويد سلك الألومنيوم باستمرار عبر الشعلة. يجب أن يكون نظام التغذية مناسبًا لأسلاك الألومنيوم اللينة.
اللحام بالليزر: يمكن تغذية سلك الحشو يدويًا أو تلقائيًا، وذلك حسب إعدادات الماكينة. يجب أن يتناسب موضع السلك وسرعة التغذية مع سرعة اللحام وشكل الوصلة.
تدعم بعض طرازات لحام الليزر من KEMPSON التغذية التلقائية للأسلاك. وتعتمد أقطار الأسلاك المتاحة وتكوينات التغذية على نوع الجهاز المحدد.
اختبر سلك الحشو المختار على سبيكة الألومنيوم الفعلية وتكوين الوصلة قبل الإنتاج. تحقق من اختراق اللحام، والمسامية، والتشققات، وتكوين الخرزة.
ما هو غاز الحماية المستخدم في لحام الألومنيوم؟
يحمي الغاز الواقي الألومنيوم المنصهر من الأكسدة والتلوث الجوي أثناء اللحام. يُعد الأرجون الخيار الأكثر شيوعًا، بينما يُستخدم الهيليوم ومخاليط الأرجون والهيليوم في تطبيقات محددة.
الأرجون للحام الألومنيوم
يستخدم الأرجون على نطاق واسع في لحام الألومنيوم بتقنيات TIG و MIG واللحام بالليزر.
لحام TIG: يعتبر غاز الأرجون النقي هو غاز الحماية القياسي لمعظم تطبيقات لحام TIG للألمنيوم.
لحام MIG: يُستخدم غاز الأرجون بشكل شائع. يعتمد اختيار الغاز على سمك المادة، وطريقة النقل، وظروف اللحام.
اللحام بالليزر: يحمي غاز الأرجون حوض اللحام المنصهر من الأكسدة. يعتمد معدل تدفق الغاز وموضع الفوهة على قوة الليزر، وهندسة الوصلة، وتكوين الشعلة.
الهيليوم ومخاليط الهيليوم والأرجون
يوفر الهيليوم حرارة أعلى في لحام القوس الكهربائي، ويُستخدم في بعض تطبيقات الألمنيوم السميكة التي تتطلب اختراقًا أكبر. تجمع مخاليط الأرجون والهيليوم بين خصائص قوس الأرجون والحرارة العالية للهيليوم.
يعتمد اختيار الغاز على عملية اللحام، والسبائك الأساسية، وسماكة المادة، وتصميم الوصلة. اختبر تركيبة الغاز على قطعة العمل الفعلية قبل الإنتاج.
تدفق غاز الحماية وموضع الفوهة
يعتمد معدل تدفق الغاز على عملية اللحام، وقطر الفوهة، وتصميم الشعلة، وظروف التشغيل. قد يؤدي التدفق الزائد إلى حدوث اضطراب وسحب الهواء إلى منطقة الحماية. أما التدفق غير الكافي فقد يعرض حوض اللحام للتلوث.
اضبط تدفق الغاز وزاوية الفوهة ومسافة الفوهة من خلال اختبارات اللحام. لا ينبغي تطبيق إعداد واحد لمعدل التدفق على جميع عمليات لحام الألومنيوم.
عيوب اللحام الشائعة في الألومنيوم وحلولها
غالباً ما ترتبط عيوب لحام الألومنيوم بتلوث السطح، وغاز الحماية، واختيار معدن الحشو، والحرارة المُدخلة، وإعداد الوصلة. وتختلف الأسباب بين أنواع اللحام المختلفة، مثل لحام القوس الكهربائي بالغاز الخامل (TIG)، ولحام القوس المعدني بالغاز الخامل (MIG)، واللحام بالليزر. استخدم موقع العيب، ومظهر اللحام، وظروف العملية لتحديد مصدره.
| عيب اللحام | أسباب شائعة | اجراءات تصحيحية |
|---|---|---|
| المسامية | التلوث بالزيت أو الرطوبة أو الأكاسيد؛ عدم كفاية غاز الحماية؛ اضطراب الغاز | نظف المعدن الأساسي وسلك الحشو. تحقق من تدفق الغاز، وموضع الفوهة، وتغطية الحماية. |
| التكسير الساخن | معدن حشو غير مناسب، أو تركيبات سبائك حساسة للتشقق، أو تقييد مفرط، أو هندسة لحام غير مواتية | اختر معدن حشو متوافق. راجع تصميم الوصلة، وشكل خرزة اللحام، ودرجة الحرارة المُدخلة. |
| عدم الانصهار | عدم كفاية مدخلات الحرارة، أو سرعة الحركة المفرطة، أو سوء تحضير الوصلة، أو وضع الشعاع بشكل غير صحيح | تحقق من عمق الاختراق، وفجوة الوصلة، ومعايير اللحام. بالنسبة للحام بالليزر، تحقق من موضع التركيز ومحاذاة الشعاع. |
| حرق من خلال | مدخلات حرارية مفرطة، أو سرعة حركة بطيئة، أو طاقة ليزر مفرطة | اضبط التيار أو الجهد أو طاقة الليزر أو سرعة الحركة وفقًا لعملية اللحام وسمك المادة. |
| تشويه | توزيع غير متساوٍ للحرارة، أو مدخلات حرارية زائدة، أو تجهيزات غير مناسبة | قلل من إدخال الحرارة غير الضرورية. راجع تسلسل اللحام، ومواقع اللحام المبدئي، وترتيب التجهيزات. |
| ترشيش مفرط | إعدادات غير صحيحة للتيار أو الجهد أو تغذية السلك؛ قوس غير مستقر أو تفاعل غير مستقر بين الليزر والسلك؛ أسطح ملوثة | تحقق من معايير العملية، وتغذية السلك، ونظافة المواد. بالنسبة للحام بالليزر، افحص موضع السلك وثبات التغذية. |
أسباب العيوب في اللحام بالقوس الكهربائي واللحام بالليزر
تستخدم لحامات TIG و MIG قوسًا كهربائيًا لصهر المعدن الأساسي ومادة الحشو. تشمل مصادر العيوب الشائعة التيار أو الجهد غير الصحيح، وعدم استقرار تغذية السلك، وضعف تغطية غاز الحماية، وسرعة اللحام غير المناسبة.
تستخدم عملية اللحام بالليزر شعاعًا مركزًا لتكوين حوض منصهر موضعي. قد تنتج عيوب مثل المسامية، وعدم الانصهار، والاحتراق عن عدم دقة طاقة الليزر، أو موضع التركيز، أو سرعة الحركة، أو ترتيب غاز الحماية، أو تغذية سلك الحشو. كما تؤثر فجوة الوصلة ومحاذاة الشعاع على تكوين اللحام.
اختيار ماكينة لحام ليزر للألمنيوم
يعتمد اختيار ماكينة اللحام بالليزر على نوع سبيكة الألومنيوم، وسماكة المادة، وتصميم الوصلة، وحجم الإنتاج، ومتطلبات التشغيل الآلي. وتناسب تكوينات الماكينات المختلفة مهام اللحام المختلفة.
لحام ليزري يدوي للألمنيوم
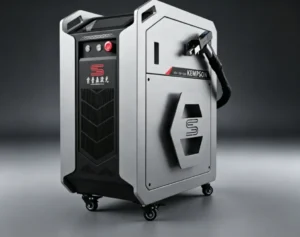
تُناسب آلات اللحام بالليزر المحمولة إنتاج الدفعات الصغيرة، وأعمال الإصلاح، ومكونات الألومنيوم ذات الأشكال أو أوضاع اللحام المتنوعة. كما أنها توفر تشغيلاً مرناً للوصلات القصيرة والتصنيع حسب الطلب.
تُغطي ماكينات اللحام بالليزر المحمولة من KEMPSON نطاقًا واسعًا من القدرات يتراوح بين 1,000 و6,000 واط، مع خيارات التبريد الهوائي والمائي في بعض الطرازات. وتعتمد قدرة اللحام الفعلية على سبيكة الألومنيوم، وسُمكها، ونوع الوصلة، وتكوين الماكينة.
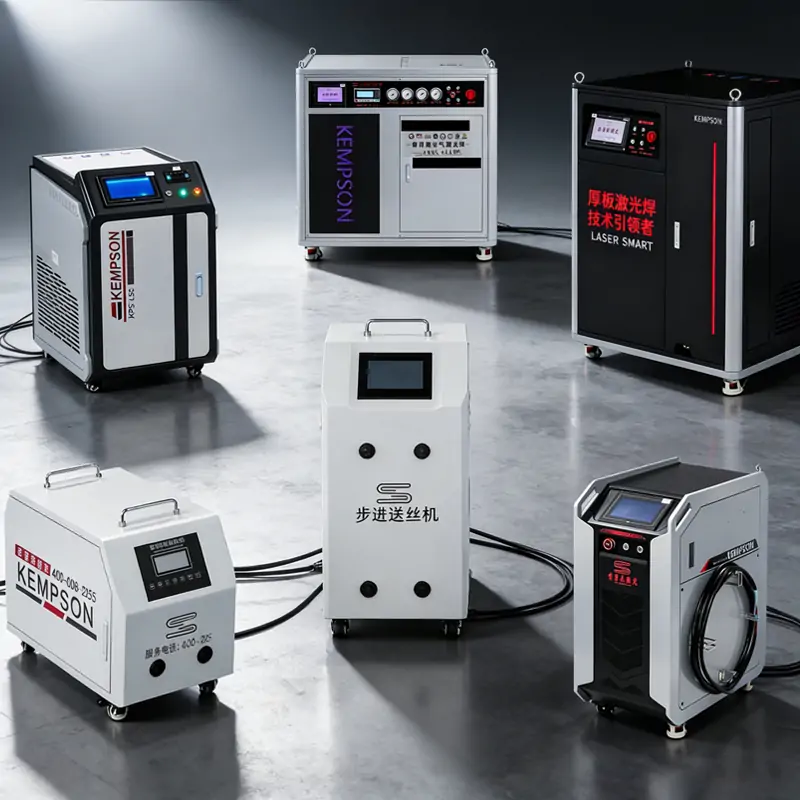
لحام ألواح الألمنيوم بالليزر عالي الطاقة
بالنسبة للحام ألواح الألمنيوم المتوسطة والسميكة ، يمكن النظر في أنظمة 3,000 واط و 4,000 واط و 6,000 واط وفقًا لمتطلبات الاختراق ومعدن الحشو.
- المادة: درجة سبيكة الألومنيوم، والسمك، والخصائص الحرارية.
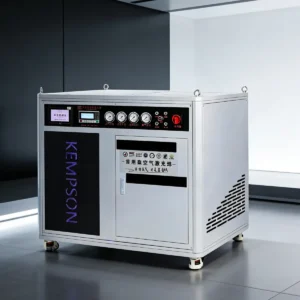
- التبريد: تكوينات تبريد بالماء لأنظمة الطاقة العالية المختارة، مع قدرة تبريد تتناسب مع متطلبات الإنتاج.
- تغذية السلك: تكوينات سلك واحد أو سلكين وفقًا لفجوة الوصلة وحجم معدن الحشو.
- تصميم الوصلات: تتطلب وصلات التماس والتداخل واللحام الزاوي ظروف اختراق ولحام مختلفة.
تقدم شركة كيمبسون خيارات مختارة من حيث القدرة الكهربائية (3,000 واط، 4,000 واط، و6,000 واط)، بما في ذلك الموديلات المبردة بالماء والموديلات ذات الحلقة الأساسية. وتختلف الميزات المتاحة حسب الجهاز.

اللحام الآلي بالليزر للمكونات المصنوعة من الألومنيوم
تُناسب عملية اللحام بالليزر الآلية الإنتاج المتكرر لمكونات الألومنيوم ذات مسارات اللحام الثابتة ومتطلبات تحديد المواقع.
بحسب المشروع، قد يشتمل النظام على منصات حركة XYZ، وتجهيزات مخصصة، ومحاور دوارة، ونظام تحديد المواقع بالرؤية، وأنظمة تحميل وتفريغ آلية. هذه الوظائف اختيارية وليست ميزات قياسية في جميع الآلات.

دراسة حالة عميل: تصنيع الأسوار والنوافذ المصنوعة من الألومنيوم في الولايات المتحدة الأمريكية
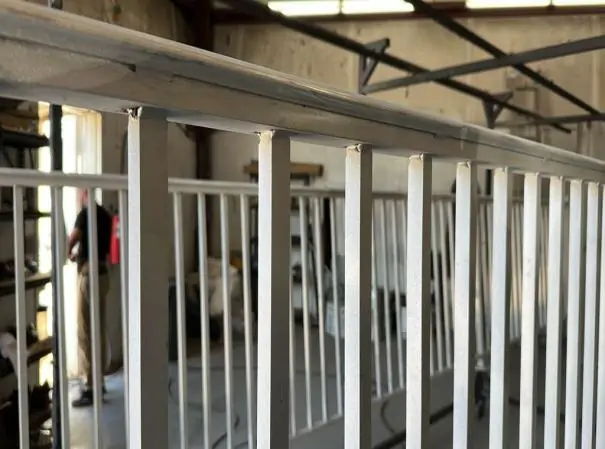
اختارت شركة تصنيع في ولاية كارولاينا الجنوبية بالولايات المتحدة الأمريكية ماكينة لحام ليزرية يدوية مبردة بالماء من نوع KEMPSON بقوة 2000 واط لتصنيع أسوار وأعمدة وأبواب ونوافذ من الألومنيوم. كانت الورشة بحاجة إلى لحامات أكثر اتساقًا وتقليل عمليات التجليخ، مع القدرة على التعامل مع كل من قطاعات الألومنيوم والفولاذ الكربوني.
بعد تشغيل الآلة، أفاد العميل بتحسن كفاءة اللحام بنسبة تتراوح بين 35 و40%، وانخفاض أعمال المعالجة اللاحقة بنسبة 30% تقريبًا. تعكس هذه الأرقام تجربة العميل في هذا المشروع؛ وتعتمد النتائج على نوع المادة، وتصميم الوصلة، والإعدادات، وسير العمل الإنتاجي.
خاتمة
تعتمد عملية لحام الألومنيوم المناسبة على السبيكة وسماكة المادة، وتصميم الوصلة، وجودة اللحام المطلوبة. تُناسب تقنيات اللحام TIG وMIG واللحام بالليزر احتياجات تصنيعية مختلفة، بينما يؤثر حجم الإنتاج واتساق اللحام على اختيار المعدات.
بالنسبة للتطبيقات التي تتطلب اللحام بالليزر، توفر شركة كيمبسون أجهزة محمولة، وأجهزة عالية الطاقة، وأجهزة آلية. تواصل مع فريق كيمبسون لتزويدهم بمتطلباتك من مادة الألومنيوم واللحام لمناقشة اختيار الجهاز المناسب وترتيب اختبارات لحام تجريبية قبل الشراء.

الأسئلة الشائعة
ما هي أسهل طريقة للحام الألومنيوم للمبتدئين؟
تُعدّ لحام MIG أسهل عموماً للمبتدئين في مجال التصنيع العام. بينما يوفر لحام TIG تحكماً أكبر في حوض اللحام، ولكنه يتطلب مهارة وتنسيقاً أكبر من المشغل.
هل يمكن لحام الألومنيوم بدون سلك حشو؟
نعم. لا تستخدم عملية اللحام الذاتي سلك حشو، وتعمل مع تركيب مناسب للوصلة وسماكة المادة. قد تتطلب الفجوات الأوسع أو متطلبات الوصلة الخاصة استخدام سلك حشو للحفاظ على شكل اللحام.
هل تحتاج إلى تيار متردد أم تيار مستمر للحام الألومنيوم؟
تستخدم لحام الألومنيوم بتقنية TIG عادةً التيار المتردد لإزالة الأكاسيد السطحية أثناء اللحام. أما لحام الألومنيوم بتقنية MIG فيستخدم عادةً التيار المستمر (DC) كقطب موجب. بينما لا يستخدم لحام الليزر تيارًا مترددًا أو مستمرًا.
ما نوع الغاز اللازم للحام الألومنيوم؟
يُستخدم غاز الأرجون النقي على نطاق واسع في لحام الألمنيوم بتقنية TIG، وهو شائع الاستخدام في لحام MIG واللحام بالليزر. أما الهيليوم أو مخاليط الأرجون والهيليوم فتُستخدم في تطبيقات مُحددة تتطلب حرارة أعلى.
ما نوع سلك الحشو الذي يجب أن أستخدمه في لحام الألومنيوم؟
يُستخدم ER4043 بشكل شائع مع الألومنيوم 6061 و 6063، بينما يُستخدم ER5356 على نطاق واسع مع الألومنيوم 5052 و 5083. يعتمد الاختيار النهائي على توافق السبيكة ومتطلبات الخدمة.
كيف يمكن منع المسامية والتشقق عند لحام الألومنيوم؟
أزل الزيت والرطوبة والأكسيد قبل اللحام. تحقق من تغطية غاز الحماية، واختر سلك حشو متوافق، وتحكم في مدخلات الحرارة، واستخدم تحضيرًا مناسبًا للوصلة للحد من المسامية والتشقق.
هل يمكنك لحام الألومنيوم باستخدام آلة لحام ليزرية يدوية؟
نعم. يمكن لحام الليزر اليدوي معالجة سبائك الألومنيوم المناسبة وبسماكات مختلفة. تعتمد طاقة الليزر المطلوبة على سماكة المادة، ونوع الوصلة، ومتطلبات الاختراق، وإعدادات الجهاز. يُنصح بإجراء اختبار على عينة.
ما هي العوامل التي تحدد طريقة اللحام المناسبة للألمنيوم؟
تتمثل العوامل الرئيسية في سبيكة الألومنيوم، وسماكة المادة، وشكل الوصلة، وحجم الإنتاج، وجودة اللحام المطلوبة. كما تؤثر تكلفة المعدات، ومهارة المشغل، ومتطلبات الأتمتة على اختيار العملية.