

جدول المحتويات
المقدمة
يتطلب لحام الألومنيوم بالليزر تحكمًا دقيقًا في كمية الحرارة المُدخلة، نظرًا لأن الألومنيوم ينقل الحرارة بسرعة ويعكس طاقة الليزر. يعتمد سُمك اللحام المناسب على قدرة الماكينة ونوع المادة وظروف العمل الفعلية، مما يجعل اختيار القدرة جزءًا مهمًا من عملية اللحام.
سأتناول في هذه المقالة سماكة لحام الألومنيوم بالليزر لمستويات طاقة مختلفة، بدءًا من 1000 واط وحتى 6000 واط، بالإضافة إلى نطاقات سماكة الألومنيوم الموصى بها، والعوامل المؤثرة على أداء اللحام، ونصائح لاختيار المعدات المناسبة. يساعد هذا الدليل المستخدمين على فهم إمكانيات لحام الليزر قبل اختيار الجهاز.
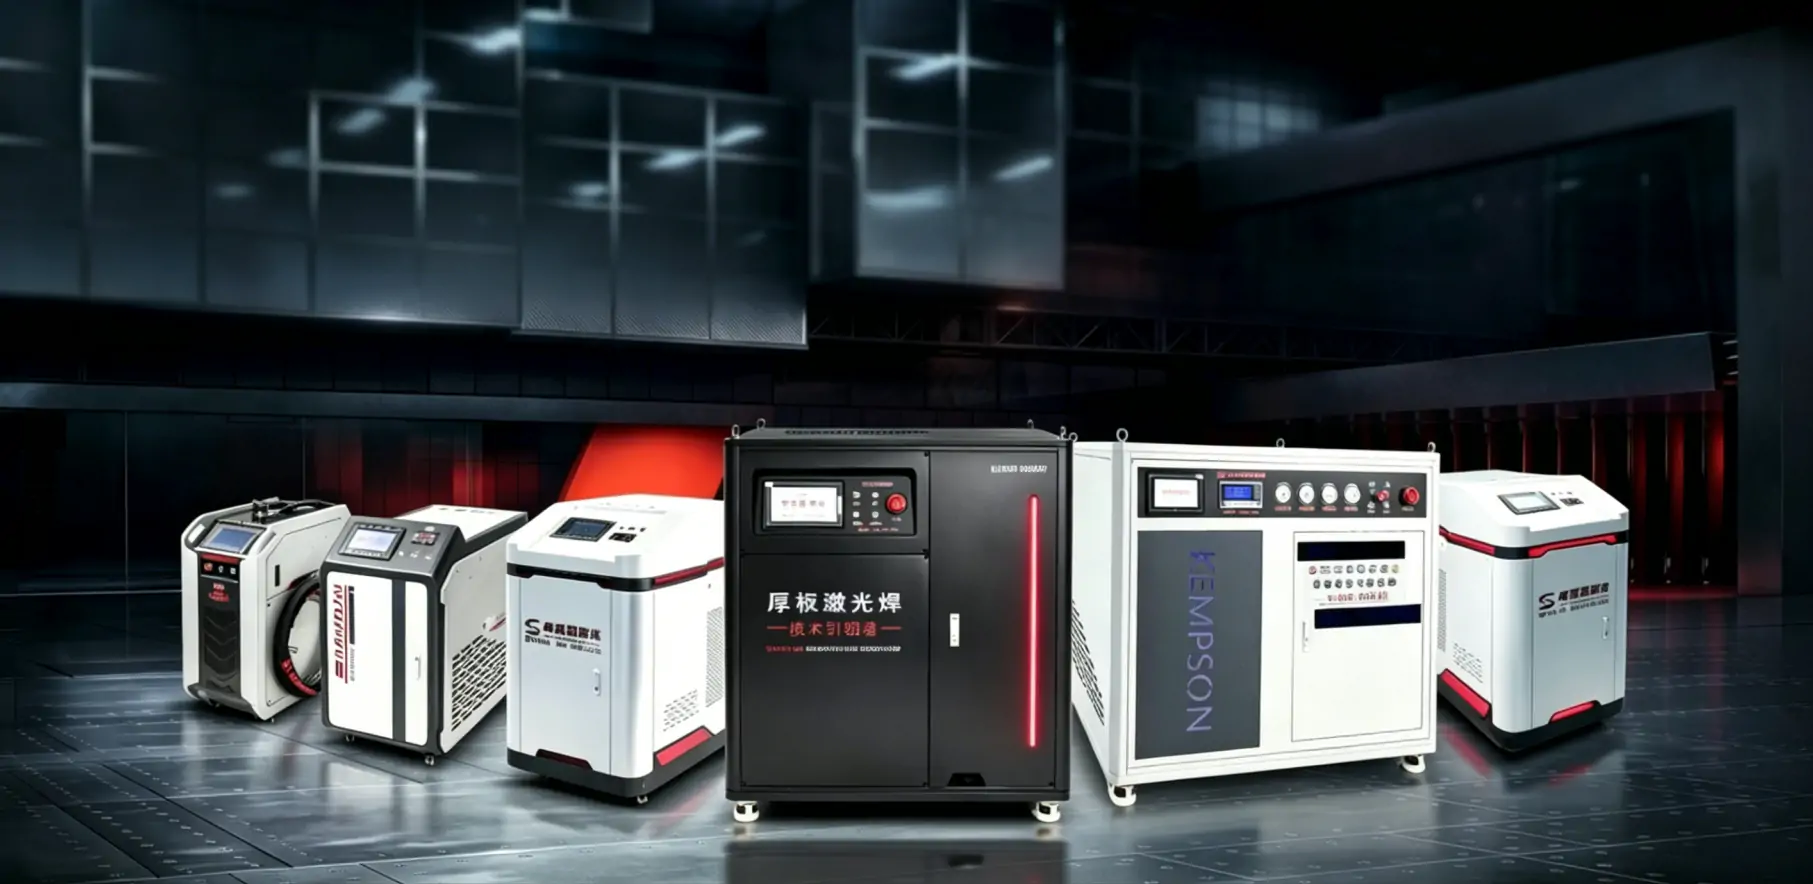
ما هو سمك الألمنيوم الذي يمكن لحامه بواسطة ماكينة اللحام بالليزر؟
تُستخدم تقنية اللحام بالليزر للألمنيوم بسماكات تتراوح من الصفائح الرقيقة إلى عدة ملليمترات، وذلك تبعًا لقوة الليزر ونوع سبيكة الألمنيوم وتصميم الوصلة ومعايير اللحام. بالنسبة لماكينات اللحام بالليزر المحمولة، تُستخدم عادةً نماذج بقدرة 1500-3000 واط للحام الألمنيوم، بينما تُختار معدات ذات قدرة أعلى للصفائح السميكة من الألمنيوم والتطبيقات الشاقة.
| طاقة الليزر | سُمك الألومنيوم الموصى به | الاستخدامات |
|---|---|---|
| 1500W | 0.5 – 3 مم | أبواب ونوافذ وخزائن من الألومنيوم، أعمال تصنيع عامة |
| 2000W | 1 – 5 مم | مكونات ألومنيوم متوسطة السماكة وقطع غيار صناعية |
| 3000W | 2 – 8 مم | هياكل ألومنيوم أكبر وإنتاج مستمر |
| 4000W | 3 – 10 مم | تصنيع الألمنيوم الثقيل والمكونات السميكة |
| 6000W | 5 ملم+ | الهياكل الكبيرة ولحام الألمنيوم عالي القوة |
قد يختلف سمك اللحام الفعلي للألمنيوم بالليزر تبعًا لتكوين سبيكة الألمنيوم، وحالة السطح، وسرعة اللحام، وإعدادات تغذية السلك.
للتعرف على طرق وخصائص لحام الألومنيوم، راجع المقال: "كيفية لحام الألومنيوم: الطرق والمعايير ودليل اللحام بالليزر".
سُمك لحام الألومنيوم باستخدام طاقة الليزر
تؤثر قدرة الليزر بشكل مباشر على سمك الألمنيوم المستخدم في لحامه ونطاق استخدامه. ويتم اختيار مستويات الطاقة المختلفة وفقًا لسمك المادة ومتطلبات الإنتاج وظروف اللحام.
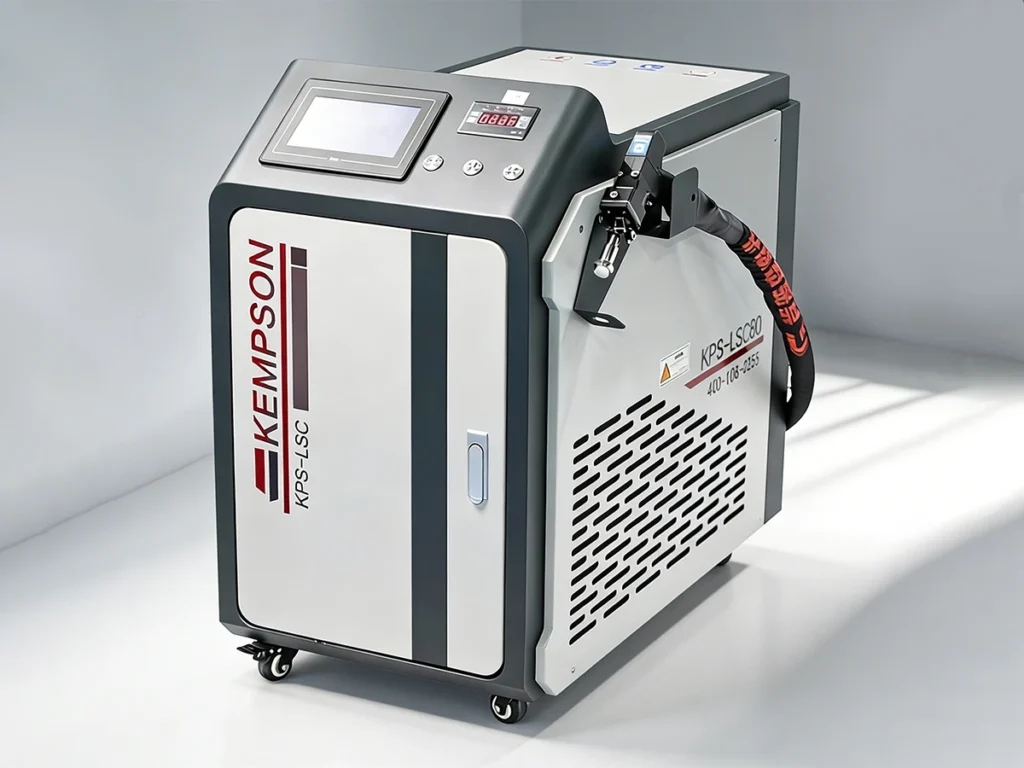
آلة لحام ليزر بقوة 1500 واط
تُعدّ ماكينة اللحام بالليزر بقدرة 1500 واط خيارًا شائعًا للحام الألومنيوم. وهي مناسبة لقطع الألومنيوم الرقيقة والمتوسطة السماكة، وتوفر توازنًا جيدًا بين أداء اللحام وتكلفة المعدات.
المزايا
- أداء لحام مستقر
- تشوه حراري منخفض
- مناسب للإنتاج اليومي
الاستخدامات
- أبواب ونوافذ ألمنيوم
- منتجات الصفائح المعدنية
- أجزاء الآلات الصغيرة
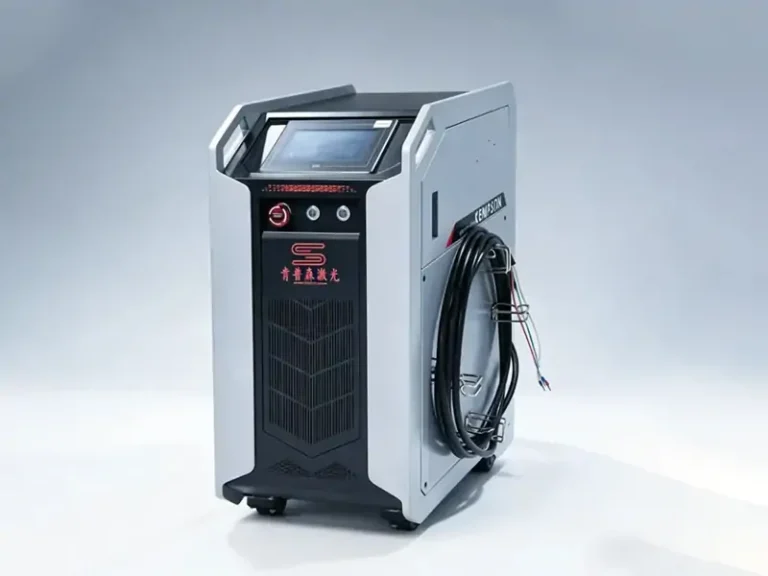
آلة لحام ليزر بقوة 2000 واط
توفر ماكينة اللحام بالليزر بقدرة 2000 واط اختراقًا وسرعة لحام أكبر من طراز 1500 واط. وهي مناسبة للمستخدمين الذين يحتاجون إلى معالجة مواد ألومنيوم أكثر سمكًا أو تحسين كفاءة الإنتاج.
المزايا
- سرعة لحام أعلى
- قدرة أفضل على السماكة
- مناسب للتشغيل المستمر
الاستخدامات
- إطارات الألمنيوم
- المكونات الصناعية
- تصنيع المعدات
آلة لحام ليزر بقوة 3000 واط
صُممت ماكينة اللحام بالليزر بقدرة 3000 واط للحام الألومنيوم السميك وتلبية متطلبات الإنتاج العالية. وهي توفر طاقة خرج أقوى لقطع العمل الأكبر حجماً.
المزايا
- اختراق أعمق للحام
- سرعة معالجة أسرع
- يتعامل مع المكونات الأكبر حجماً
الاستخدامات
- هياكل من الألومنيوم
- قطع غيار المعدات الثقيلة
- مشاريع تصنيع كبيرة
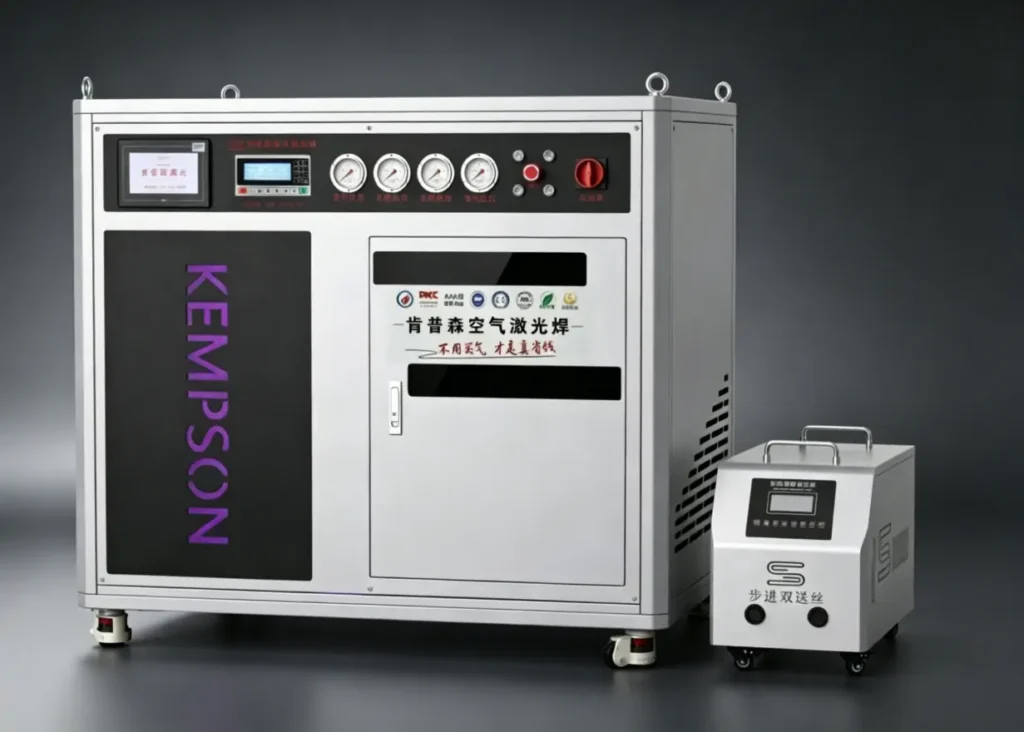
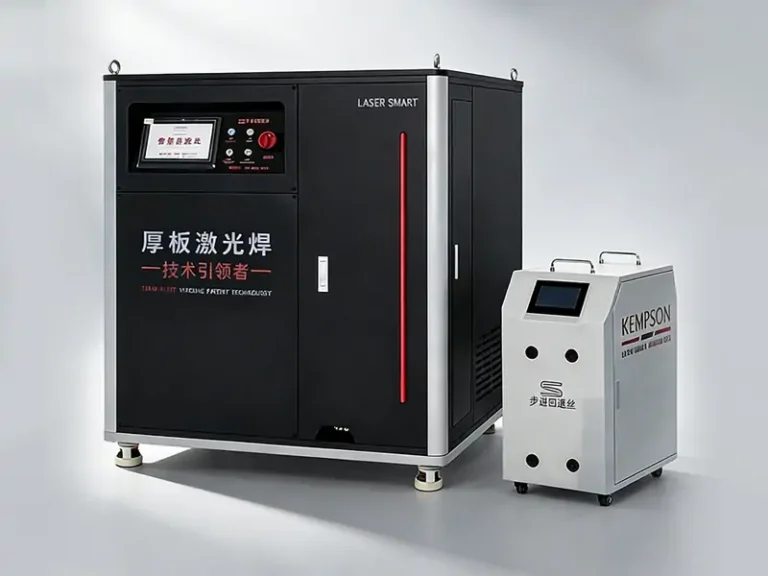
آلة لحام ليزر بقوة 4000 واط
تُستخدم ماكينة لحام ليزرية بقوة 4000 واط في مهام لحام الألومنيوم الصعبة التي تتطلب اختراقًا أعلى ودورات عمل أطول.
المزايا
- قدرة لحام قوية
- مناسب لقطع الألومنيوم السميكة
- يدعم الإنتاج عالي الحمل
الاستخدامات
- إطارات ألومنيوم كبيرة
- الآلات الصناعية
- تصنيع ثقيل
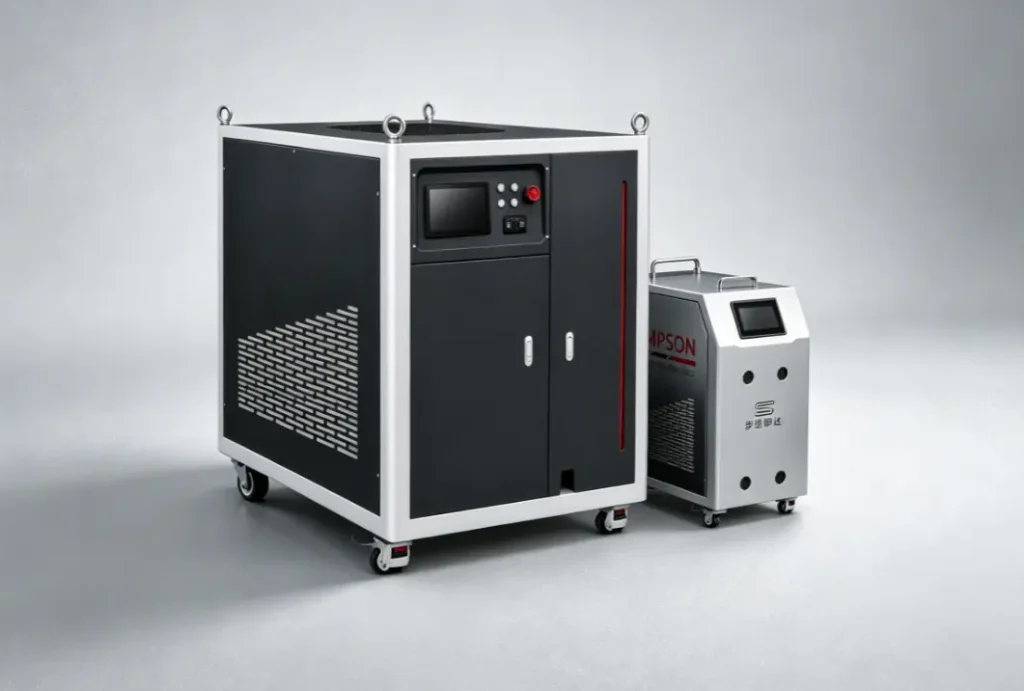
آلة لحام ليزر بقوة 6000 واط
تُستخدم ماكينة اللحام بالليزر بقدرة 6000 واط بشكل أساسي لحام ألواح الألمنيوم السميكة والتصنيع على نطاق واسع. وهي توفر طاقة أعلى للتطبيقات التي تتطلب أقصى قدرة لحام.
المزايا
- عمق اختراق عالٍ
- مناسب للمواد السميكة
- مصمم للحام الشاق
الاستخدامات
- هياكل ألمنيوم كبيرة
- وسيلة مواصلات
- مشاريع صناعية خاصة
ما هي العوامل التي تؤثر على سمك لحام الألومنيوم بالليزر؟
يعتمد سمك لحام الألومنيوم بالليزر على قوة الليزر وخصائص المادة ومعايير اللحام. وتشمل العوامل الرئيسية ما يلي:
- قوة الليزر: تؤثر قوة الليزر بشكل مباشر على عمق اللحام. توفر القوة العالية لحامات أعمق، بينما تكون القوة المنخفضة مناسبة لألواح الألومنيوم الرقيقة.
- مادة الألومنيوم: تتميز سبائك الألومنيوم المختلفة بموصلية حرارية وخصائص لحام متباينة. يقلل الانعكاس العالي وطبقة الأكسيد السطحية من امتصاص طاقة الليزر، لذا يلزم تحضير السطح بشكل صحيح وضبط الطاقة بشكل مناسب.
- سرعة اللحام: تؤثر سرعة اللحام على كمية الحرارة المُدخلة وعمق الاختراق. السرعة العالية تقلل من كمية الحرارة المُدخلة، بينما السرعة المنخفضة تزيد من الاختراق ولكنها قد تتسبب في انصهار مفرط.
- موضع التركيز: يؤثر موضع التركيز على عرض وعمق اللحام. ويساعد ضبط التركيز بشكل صحيح على تحقيق اختراق أفضل وتكوين لحام أكثر استقرارًا.
- الغاز الواقي: يمنع الغاز الواقي الأكسدة ويحمي منطقة اللحام أثناء المعالجة. يُستخدم غاز الأرجون عادةً في لحام الألومنيوم بالليزر لتحسين جودة اللحام.
- إعدادات اللحام بالاهتزاز: يؤثر عرض الاهتزاز وتردده على مظهر اللحام وعمقه. يساعد الضبط الصحيح على تحسين ملء الفجوات وتناسق اللحام، خاصةً بالنسبة لقطع الألومنيوم الرقيقة.
- فجوة الوصلة والتجميع: تؤثر دقة الوصلات على نتائج اللحام. يمكن أن تؤدي الفجوات المفرطة إلى تقليل جودة اللحام أو التسبب في عيوب، لذا فإن تحديد الموضع بدقة والتحكم السليم في التثبيت أمران بالغا الأهمية.
يتم تحديد سمك الألمنيوم الفعلي للحام بالليزر من خلال مزيج من قوة الليزر ونوع المادة ومعايير اللحام وظروف التجميع.
غالباً ما تنشأ عيوب لحام الألومنيوم بالليزر من عدم تجانس المعدن الأساسي وليس من خلل في جودة الماكينة. تتطلب اللحامات المستقرة تركيبة دقيقة للسبيكة وتفاوتات صارمة في المواد. للاطلاع على مواصفات ألواح ولفائف الألومنيوم الخاصة بالمشاريع، يُرجى مراجعة شركة Union Alu.
معايير اللحام بالليزر الموصى بها للألمنيوم
يجب ضبط معايير سُمك لحام الألومنيوم بالليزر وفقًا لنوع السبيكة وسُمك المادة ومتطلبات اللحام. تُستخدم الإعدادات التالية عادةً كمرجع لتطبيقات اللحام بالليزر المحمول.
| معامل | النطاق الموصى به |
|---|---|
| نوع الليزر | الليزر الألياف |
| طاقة الليزر | 1500 واط –4000 واط |
| طريقة اللحام | لحام ليزر محمول |
| سرعة اللحام | 17-80 مم/ث (بناءً على سمك المادة) |
| قطر السلك | 0.8 – 1.6 مم |
| حماية الغاز | 99.99% أرجون، 15-25 لتر/دقيقة |
| طريقة التبريد | التبريد المائي للحام المستمر |
| تردد تمايل | 50 - 100 هرتز |
إعدادات لحام الألومنيوم
| سمك الألمنيوم | طاقة الليزر | سرعة اللحام | تطبيق |
|---|---|---|---|
| 1 – 2 مم | 1500 واط –2000 واط | 20-80 ملم/ثانية | ألواح الألمنيوم، والهياكل، والهياكل الخفيفة |
| 2 – 5 مم | 2000 واط –3000 واط | 17-50 ملم/ثانية | قطع غيار صناعية، هياكل، مكونات معدات |
| 5 ملم+ | 3000 واط - 4000 واط + | اضبط وفقًا لتصميم الوصلة | هياكل ألومنيوم سميكة |
تختلف المعايير الفعلية باختلاف سبيكة الألومنيوم ونوع الوصلة وحالة السطح. يساعد الضبط الصحيح للطاقة والسرعة وموضع التركيز وغاز الحماية على تقليل المسامية وتحسين قوة اللحام. يُنصح بإجراء اختبار على قطعة العمل الفعلية قبل الإنتاج.
للاطلاع على معايير عملية اللحام بالليزر للألمنيوم بالتفصيل، انظر المقال: "اللحام بالليزر للألمنيوم: العملية والمعايير وأفضل الممارسات".
لماذا يصعب لحام الألومنيوم بالليزر؟
يتمتع الألومنيوم بخصائص فيزيائية فريدة تجعل اللحام بالليزر أكثر صعوبة من المعادن الشائعة. فالانعكاسية العالية، ونقل الحرارة السريع، وطبقات الأكسيد، كلها عوامل تؤثر على امتصاص الطاقة واستقرار اللحام.
1. انعكاسية عالية وامتصاص منخفض لليزر: يتميز الألومنيوم بانعكاسية عالية لأطوال موجات ليزر الألياف، حيث تصل معدلات الانعكاس غالبًا إلى 70%–90% عند درجة حرارة الغرفة. ينعكس جزء كبير من طاقة الليزر بدلًا من امتصاصه، مما يجعل تكوين حوض منصهر مستقر أكثر صعوبة.
٢. الموصلية الحرارية العالية - ينقل الألومنيوم الحرارة بسرعة، حيث تبلغ موصليته الحرارية حوالي أربعة أضعاف موصلية الفولاذ. ويتطلب فقدان الحرارة أثناء اللحام كثافة طاقة أعلى للحفاظ على الانصهار والاختراق المناسبين.
3. طبقة الأكسيد على السطح: يُشكّل الألومنيوم بشكل طبيعي طبقة من أكسيد الألومنيوم (Al₂O₃) بنقطة انصهار تبلغ حوالي 2060 درجة مئوية، وهي أعلى بكثير من درجة انصهار الألومنيوم نفسه (حوالي 660 درجة مئوية). قد تؤثر هذه الطبقة على جودة الانصهار، وقد تُسبب عيوبًا في اللحام إذا لم تُعالج بشكل صحيح.
4. خطر المسامية - أثناء اللحام، يمتص الألومنيوم الهيدروجين بسهولة في حالته المنصهرة. إذا لم يتمكن الغاز من الخروج قبل التصلب، فقد تتشكل مسامات داخل اللحام. تساعد معايير اللحام المناسبة وغاز الحماية على تقليل هذه المشكلة.
5. التشققات الحرارية والتشوه — بعض سبائك الألومنيوم حساسة للتشققات الحرارية أثناء التبريد، وخاصة السبائك عالية المقاومة. كما أن معدل التمدد الحراري للألومنيوم أعلى من معدل التمدد الحراري للفولاذ، مما قد يزيد من تشوه اللحام.
6. فقدان عناصر السبيكة - قد تتسبب درجات حرارة اللحام العالية في فقدان أو توزيع غير متساوٍ لعناصر السبيكة مثل المغنيسيوم والزنك والنحاس، مما يؤثر على قوة اللحام ومقاومة التآكل.
لتحسين جودة اللحام، يقوم المصنّعون عادةً بتحسين معايير الليزر، واستخدام رؤوس لحام مناسبة، واختيار غاز حماية ملائم، وإعداد سطح الألومنيوم قبل اللحام. وباستخدام المعدات المناسبة وإعدادات العملية الصحيحة، يمكن تحقيق نتائج لحام ليزرية مستقرة وعالية الجودة على مواد الألومنيوم.
الألومنيوم مادة عاكسة للغاية، وقد تحدث عيوب مختلفة أثناء عملية اللحام. للاطلاع على مشاكل محددة وكيفية تجنبها، راجع المقال: مشاكل لحام الألومنيوم بالليزر: المسامية، والتشققات، والحلول.
لطالما وُجدت مشاكل في لحام الألومنيوم، لكنها ليست حتمية. للاطلاع على المشاكل الشائعة وحلولها في لحام الألياف الليزرية، راجع المقال: لحام الألومنيوم بالألياف الليزرية: التحديات والحلول.
لا تنتج المسامية في لحام الألومنيوم بالليزر عن عامل واحد. كيف يمكن الوقاية منها؟ لمزيد من التفاصيل، انظر: كيف يمكن تقليل مسامية لحام الألومنيوم بالليزر؟
لحام الألومنيوم بالليزر مقابل طرق اللحام التقليدية
تتميز طرق اللحام بالليزر وطرق اللحام التقليدية مثل TIG وMIG بمزايا مختلفة في معالجة الألومنيوم. وتتمثل الاختلافات الرئيسية في كمية الحرارة المُدخلة، وسرعة اللحام، والتحكم في التشوه، ونطاق التطبيق.
| مقارنة | اللحام بالليزر | تيج لحام | لحام ميغ |
|---|---|---|---|
| مدخلات الحرارة | كثافة طاقة عالية، مدخلات حرارية منخفضة، منطقة متأثرة بالحرارة صغيرة (حوالي 0.1-1 مم) | زيادة مدخلات الحرارة، منطقة متأثرة بالحرارة أوسع | زيادة مدخلات الحرارة، زيادة التشوه الحراري |
| سرعة اللحام | سرعة لحام عالية، مناسبة للإنتاج بكميات كبيرة | سرعة أبطأ، تعتمد على مهارة المشغل | سرعة متوسطة، مناسبة للمواد السميكة |
| جودة اللحام | لحام سلس، تشوه أقل، اتساق جيد | مظهر اللحام جيد ولكنه يتطلب مهارة في التشغيل | كفاءة عالية ولكن قد يلزم المزيد من المعالجة اللاحقة |
| متطلبات الدقة | يتطلب تجميعًا دقيقًا، وعادةً ما تكون الفجوة أقل من 0.1 مم | أكثر تسامحًا مع الفجوات المشتركة | أكثر مرونة للفجوات الأكبر |
| تكلفة المعدات | ارتفاع الاستثمار الأولي، وانخفاض الاعتماد على العمالة | تكلفة أقل للمعدات، ويتطلب تشغيلًا ماهرًا. | تكلفة متوسطة، تتطلب مشغلين ذوي خبرة |
| سمك الألمنيوم | الأفضل للألواح الرقيقة والمتوسطة (0.5-5 مم) | مناسب لمختلف السماكات وأعمال الإصلاح | أفضل للأجزاء المصنوعة من الألومنيوم السميك (> 8 مم) |
| تطبيق | قطع دقيقة، مكونات سيارات، تصنيع الألومنيوم | خدمات اللحام والصيانة حسب الطلب، وإنتاج الدفعات الصغيرة | هياكل ضخمة، عمليات تصنيع ثقيلة |
توفر اللحام بالليزر مزايا في سرعة اللحام، والتحكم في الحرارة، وتقليل التشوه، مما يجعله مناسبًا لقطع الألومنيوم التي تتطلب كفاءة عالية وجودة ثابتة. ولا يزال لحام TIG وMIG خيارين عمليين لأعمال الإصلاح، والهياكل الكبيرة، والتطبيقات التي تتطلب تحملًا أعلى للحرارة. ويعتمد اختيار الطريقة المناسبة على سُمك المادة، ومتطلبات الإنتاج، وظروف اللحام.
تشمل الطرق الشائعة للحام الألومنيوم اللحام بتقنية TIG واللحام بتقنية MIG واللحام بالليزر، ولكل منها مزاياها الخاصة. لمزيد من التفاصيل، انظر: مقارنة بين اللحام بتقنية TIG واللحام بتقنية MIG واللحام بالليزر للألومنيوم: أيهما أفضل؟
كيفية اختيار ماكينة اللحام بالليزر المناسبة للألمنيوم؟
يعتمد اختيار ماكينة لحام الليزر للألمنيوم على سمك المادة، ومتطلبات الإنتاج، وظروف اللحام. وتشمل العوامل الرئيسية نوع الليزر، وقوته، ووظائف اللحام، وتكوين الجهاز.
- مصدر ليزرتُستخدم ليزرات الألياف على نطاق واسع في لحام الألومنيوم نظرًا لثبات خرجها وكثافة طاقتها العالية. تتطلب قطع الألومنيوم الرقيقة عادةً تحكمًا أفضل في الشعاع لتقليل الحرارة المُدخلة.
- قوة الليزر: اختر القوة بناءً على سُمك الألومنيوم. يُعدّ جهاز لحام الليزر بقوة 1500 واط مناسبًا للألومنيوم بسُمك يتراوح بين 0.5 و4 مم، بينما تتطلب المواد الأكثر سُمكًا قوة أعلى.
- تغذية السلك والغاز: يُستخدم غاز الأرجون الواقي عادةً في لحام الألومنيوم. أما بالنسبة للألواح السميكة أو لملء الفجوات، فيُستخدم... تغذية الأسلاك التلقائية يساعد على تحسين جودة اللحام.
- رأس اللحام والتبريد: يُحسّن رأس اللحام المتذبذب من تكوين اللحام ويقلل من العيوب. يُنصح باستخدام التبريد بالماء للحام الألومنيوم على المدى الطويل.
- دعم الموردين: اختر موردين ذوي خبرة في لحام الألومنيوم واطلب منهم إجراء اختبارات على عينات قبل الشراء. تحقق من جودة المعدات والضمان والدعم الفني.
- الميزانية: تعتمد تكلفة الآلة على الطاقة والوظائف والتكوين. اختر المعدات وفقًا لسمك اللحام وحجم الإنتاج واحتياجات التطبيق.
قبل الشراء، تحقق من سمك الألمنيوم المستخدم في لحام الليزر، ومتطلبات اللحام، وظروف الإنتاج. يُعدّ إجراء اختبار تجريبي على قطعة العمل الخاصة بك أفضل طريقة للتحقق من إعدادات الماكينة ونتائج اللحام.
خاتمة
تتطلب عملية لحام الألومنيوم بالليزر توازناً دقيقاً بين قوة الليزر ومعايير اللحام وتكوين الماكينة. بالنسبة لمعظم أعمال تصنيع الألومنيوم، يمكن لماكينة لحام ليزرية بقدرة 1500-3000 واط تلبية متطلبات السماكة الشائعة، بينما تتطلب المواد الأكثر سمكاً حلولاً ذات طاقة أعلى.
تُقدّم شركة كيمبسون ماكينات لحام ليزرية لتطبيقات لحام الألومنيوم المختلفة، مع خيارات متعددة لمستويات الطاقة، وتغذية الأسلاك، وأنظمة التبريد. تواصلوا معنا لمناقشة متطلباتكم في مجال لحام الألومنيوم وإيجاد الحل الأمثل من المعدات.

الأسئلة الشائعة
ما هو سمك الألمنيوم الذي يمكن لحامه باستخدام لحام الليزر؟
يعتمد ذلك على قوة الليزر. يمكن لأجهزة اللحام بالليزر المحمولة الشائعة لحام سماكات الألومنيوم بدءًا من الصفائح الرقيقة وحتى عدة ملليمترات.
هل يمكن لحام الألومنيوم باستخدام ماكينة لحام ليزرية بقوة 1500 واط؟
نعم. يمكن لجهاز لحام الليزر بقوة 1500 واط لحام مواد الألومنيوم، وخاصة الأجزاء الرقيقة والمتوسطة السماكة من الألومنيوم.
ما هي أفضل قوة ليزر للحام الألومنيوم؟
تُستخدم عادةً طاقة تتراوح بين 1500 و3000 واط في تصنيع الألومنيوم. ويُنصح باستخدام طاقة أعلى للمواد السميكة.
هل لحام الألومنيوم بالليزر أفضل من لحام TIG؟
توفر عملية اللحام بالليزر سرعة أكبر ودرجة حرارة أقل، بينما يظل اللحام بتقنية TIG مناسبًا للتطبيقات التي تتطلب تحكمًا يدويًا.
لماذا يصعب لحام الألومنيوم بالليزر؟
نظراً لأن الألومنيوم يتمتع بانعكاسية عالية وتوصيل حراري ممتاز، فإنه يتطلب إعدادات طاقة ومعايير لحام مناسبة.
هل تتطلب عملية لحام الألومنيوم بالليزر تغذية السلك؟
يوصى باستخدام التغذية السلكية للفجوات الأكبر حجماً، أو المواد الأكثر سمكاً، أو التطبيقات التي تتطلب حشو لحام أقوى.
ما هي سبائك الألومنيوم التي يمكن لحامها بالليزر؟
تشمل السبائك الشائعة القابلة للحام 5052 و 6061 وسبائك الألومنيوم الصناعية الأخرى.
كيف أختار ماكينة لحام ليزرية للألمنيوم؟
اختر بناءً على سمك لحام الألومنيوم بالليزر، ومتطلبات الإنتاج، وسرعة اللحام، والوظائف المطلوبة.







