Índice
Introducción
Una máquina de corte láser de tubos depende del funcionamiento coordinado de la fuente láser, el cabezal de corte, el sistema de sujeción, el sistema neumático, el sistema de refrigeración y el sistema de control CNC. La acumulación de polvo, la contaminación de los componentes ópticos, la lubricación insuficiente o las fallas en el sistema de refrigeración pueden afectar la precisión del corte, reducir la calidad del mismo y provocar paradas inesperadas de la máquina. La inspección periódica y el mantenimiento adecuado mantienen estos sistemas en buen estado de funcionamiento.
En esta guía, cubrimos la lista de verificación de mantenimiento diario, los requisitos de inspección periódica y los problemas comunes de las máquinas de corte láser de tubos, con métodos prácticos para la resolución de problemas. También explicamos cómo establecer un programa de mantenimiento e identificar cuándo se necesita asistencia técnica profesional.

¿Por qué es importante el mantenimiento regular de las máquinas de corte láser de tubos?
Las máquinas de corte láser de tubos funcionan con múltiples sistemas que trabajan en conjunto. El polvo, las piezas desgastadas, las conexiones sueltas y la lubricación deficiente pueden afectar los resultados del corte y provocar fallas en la máquina. El mantenimiento regular mantiene el equipo en condiciones óptimas de funcionamiento.
Mantener una calidad de corte constante
La suciedad en la ventana protectora reduce la transmisión del rayo láser. Las boquillas desgastadas, las posiciones de enfoque incorrectas y la sujeción inestable del tubo pueden provocar cortes incompletos, rebabas y errores dimensionales.
Reducir el tiempo de inactividad del equipo
Las fallas en la refrigeración, el desgaste del mandril, los problemas de alimentación y las fallas en los sensores pueden interrumpir la producción. Las revisiones rutinarias ayudan a los operarios a detectar conexiones sueltas, movimientos anormales y alarmas del sistema antes de que provoquen paradas de la máquina.
Prolongue la vida útil de los componentes de la máquina.
Las ventanas protectoras, los rieles guía, las cremalleras, los engranajes y los cojinetes se desgastan durante el funcionamiento. La limpieza, la lubricación, el reemplazo de filtros y la inspección periódicas reducen la acumulación de suciedad y el desgaste innecesario.
Lista de verificación de mantenimiento diario de la máquina de corte láser de tubos
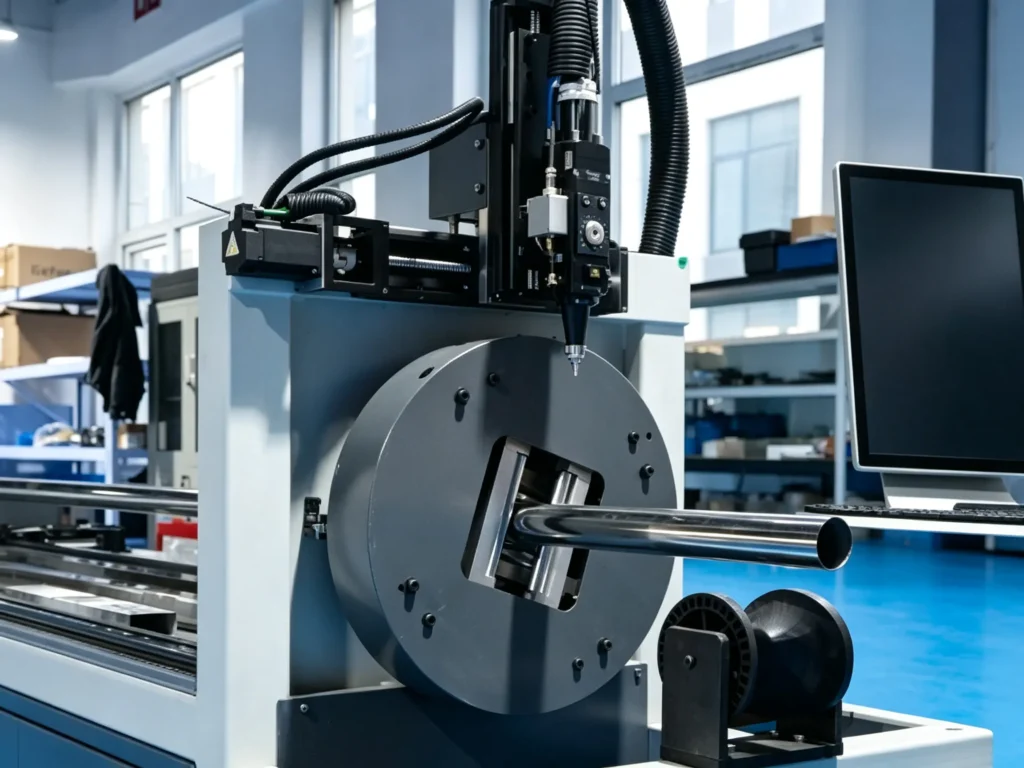
El mantenimiento diario abarca el cabezal de corte, el sistema de refrigeración, el suministro de gas, el mandril, la transmisión, el armario eléctrico y el sistema de extracción de virutas. Inspeccione estos componentes antes de la producción y compruebe que no haya contaminación, desgaste, fugas, conexiones sueltas ni funcionamiento anómalo.
1. Cabezal de corte láser y componentes ópticos
- Inspeccione la ventana protectora para detectar polvo, manchas, arañazos o daños.
- Compruebe que la boquilla no esté obstruida, deformada o tenga acumulación de metal.
- Inspeccione el anillo de cerámica para detectar grietas o daños.
- Compruebe que las conexiones de la boquilla y del cabezal de corte no estén flojas.
Nota de mantenimiento: Limpie o reemplace los componentes ópticos utilizando los materiales y procedimientos especificados por el fabricante. No limpie las lentes con un paño común.
2. Sistema de refrigeración y enfriador de agua
- Compruebe el nivel de agua del enfriador y la temperatura de funcionamiento.
- Inspeccione las tuberías y conexiones de refrigeración para detectar fugas.
- Compruebe la calidad del agua de refrigeración y el estado del filtro.
- Supervise las alarmas del sistema de refrigeración y las condiciones de funcionamiento anormales.
Nota de mantenimiento: Siga los requisitos del fabricante de la fuente láser y del enfriador en cuanto al tipo de refrigerante, la calidad del agua, la temperatura de funcionamiento y los intervalos de sustitución.
3. Sistema neumático y suministro de gas de corte
- Compruebe la presión de suministro de nitrógeno, oxígeno o aire comprimido.
- Inspeccione las tuberías y conexiones de gas para detectar fugas.
- Compruebe los reguladores de presión y los filtros.
- Supervise la estabilidad de la presión del gas durante el corte.
Nota de mantenimiento: Mantenga la presión del gas dentro del rango especificado para el material, el espesor y el proceso de corte seleccionados.
4. Sistema de mandril, sujeción y alimentación de tubos
- Inspeccione las mordazas del mandril para detectar desgaste, daños y acumulación de metal.
- Compruebe los movimientos de sujeción y liberación del mandril.
- Observe cómo se sujeta el tubo durante la rotación del mandril.
- Inspeccione los rodillos de soporte del tubo y los mecanismos de alimentación.
- Retire las virutas de metal y los residuos de las zonas de sujeción.
Nota de mantenimiento: Compruebe el estado del mandril y del soporte del tubo al procesar tubos de diferentes diámetros, perfiles y espesores de pared.
5. Rieles guía, transmisión y sistema de lubricación
- Inspeccione los rieles guía y los cojinetes lineales para detectar polvo y residuos.
- Compruebe que las cremalleras y los piñones no presenten contaminación ni desgaste visible.
- Controle los niveles de lubricante en el sistema de lubricación automática.
- Preste atención a cualquier ruido o vibración inusual durante el movimiento de la máquina.
Nota de mantenimiento: Utilice el lubricante especificado y siga los intervalos de limpieza y lubricación del fabricante.
6. Armario eléctrico y sistema de control CNC
- Compruebe el panel de control CNC para detectar alarmas activas y mensajes de error.
- Inspeccione los cables y conectores accesibles para detectar daños visibles.
- Compruebe la ventilación y los ventiladores de refrigeración del armario eléctrico.
- Inspeccione el funcionamiento del sensor y del interruptor de límite.
Nota de mantenimiento: Las inspecciones eléctricas internas deben ser realizadas por técnicos cualificados después de un correcto aislamiento de la alimentación.
7. Sistema de bancada y extracción de virutas de la máquina
- Retire las virutas metálicas acumuladas en la bancada de la máquina y en la zona del mandril.
- Inspeccione la zona de recogida de escoria y escombros.
- Compruebe si hay obstrucciones en la cinta transportadora de virutas.
- Inspeccione las cubiertas protectoras y las carcasas de las máquinas.
- Mantenga despejadas las zonas de carga y descarga.
Nota de mantenimiento: Retire los residuos metálicos del mandril, los rieles guía, los soportes de los tubos y las áreas de recolección de virutas para evitar interferencias con el movimiento de la máquina.
Resumen de la lista de verificación de mantenimiento diario
| Componente | articulo de INSPECCION | Qué comprobar |
|---|---|---|
| Cabeza de corte | Ventana protectora | Polvo, manchas, arañazos |
| Boquilla | Condición de la boquilla | Desgaste, bloqueo, deformación |
| Refrigerador | Sistema de refrigeración | Temperatura, nivel de agua, fugas |
| Sistema de gas | Suministro de gas | Presión, fuga |
| Arrojar | Sistema de sujeción | Desgaste de la mandíbula, estado de agarre |
| Transmisión | Rieles guía y estantes | Residuos, lubricación, ruido anormal |
| Cabina electrica | Sistema eléctrico | Alarmas, ventilación, daños visibles |
| Transportador de virutas | Remoción de escombros | Obstrucciones, acumulación de virutas |
Nota: Los procedimientos de mantenimiento y los intervalos de inspección deben ajustarse al manual del fabricante de la máquina y a las condiciones reales de funcionamiento.
Mantenimiento periódico para máquinas de corte láser de tubos
Las revisiones diarias cubren las condiciones de funcionamiento habituales. El mantenimiento periódico se centra en el desgaste mecánico, el rendimiento del sistema, la precisión del posicionamiento y el estado de los componentes. El siguiente cronograma sirve de referencia para las inspecciones semanales, mensuales, trimestrales o anuales.
Mantenimiento semanal
- Limpie las superficies accesibles de la máquina, las áreas del mandril y las zonas de recolección de virutas.
- Inspeccione las mordazas del mandril, los soportes de los tubos y los rodillos de alimentación para detectar desgaste o daños.
- Compruebe el funcionamiento del sistema de lubricación automática y los niveles de lubricante.
- Inspeccione los filtros de gas, los reguladores de presión y las conexiones neumáticas.
- Revise los registros de alarmas del sistema CNC y anote las fallas recurrentes de la máquina.
Mantenimiento mensual
- Inspeccione los rieles guía, las cremalleras, los engranajes y los componentes de la transmisión para detectar desgaste.
- Compruebe el funcionamiento del ventilador de ventilación y refrigeración del armario eléctrico.
- Inspeccione los portacables y las conexiones de cables móviles para detectar posibles daños.
- Revise los filtros, las tuberías y las conexiones del sistema de refrigeración.
- Compruebe la posición del mandril y la precisión de la alimentación del tubo.
Mantenimiento trimestral o anual
- Inspeccione los componentes de la transmisión mecánica, los cojinetes y los sistemas de transmisión para detectar desgaste.
- Compruebe la alineación y la precisión de posicionamiento de la máquina.
- Inspeccione la fuente láser y el cabezal de corte según las especificaciones del fabricante.
- Evalúe el estado del sistema de refrigeración y reemplace los filtros o consumibles cuando sea necesario.
- Solicite una inspección profesional de los sistemas eléctricos, servomotores y controles CNC.
Nota sobre el programa de mantenimiento: Estos intervalos son referencias generales de mantenimiento, no requisitos fijos para cada máquina. La frecuencia de inspección real depende de las horas de funcionamiento, la carga de producción, el entorno de trabajo y el manual de mantenimiento del fabricante.
Problemas y soluciones comunes en las máquinas de corte láser de tubos
Los problemas en el corte láser de tubos pueden deberse a parámetros de corte incorrectos, componentes ópticos contaminados, desgaste mecánico, suministro de gas inestable o fallos en el sistema de control. Las siguientes secciones abordan los problemas operativos más comunes, sus posibles causas y las comprobaciones necesarias para identificar el origen de cada fallo.
1. Corte incompleto o fallo en el corte.
El láser no logra cortar la pared del tubo, dejando secciones sin cortar o bordes incompletos.
Posibles causas:
- Potencia del láser o velocidad de corte incorrectas.
- Posición de enfoque incorrecta.
- Presión de gas de corte insuficiente o inestable.
- Ventana protectora sucia o dañada.
- Parámetros de corte inadecuados para el material o el espesor de la pared.
Solución de Problemas:
- Compruebe la potencia del láser y los parámetros de corte.
- Verifique la posición de enfoque.
- Inspeccione la ventana protectora y la boquilla.
- Compruebe la presión del gas y la estabilidad del suministro.
- Ajuste los parámetros según el material del tubo y el espesor de la pared.
2. Rebabas excesivas y bordes de corte ásperos
A lo largo del borde cortado pueden aparecer rebabas, escoria o superficies rugosas.
Posibles causas:
- Velocidad de corte incorrecta.
- Posición de enfoque incorrecta.
- Presión insuficiente del gas de corte.
- Boquilla contaminada o dañada.
- Parámetros de corte inadecuados para el material y el espesor.
Solución de Problemas:
- Compruebe la velocidad de corte y la posición de enfoque.
- Inspeccione la boquilla para detectar obstrucciones o daños.
- Verifique la presión del gas de corte.
- Realice un corte de prueba y ajuste los parámetros según los resultados del corte.
3. Dimensiones de corte inconsistentes o errores de posicionamiento.
Las dimensiones de corte se desvían de los valores programados, o bien las posiciones de los agujeros y las ranuras no son consistentes.
Posibles causas:
- Deslizamiento del mandril o sujeción inestable.
- Deformación del tubo o soporte insuficiente.
- Medición incorrecta de la longitud del tubo.
- Juego mecánico o desgaste de la transmisión.
- Calibración incorrecta de las coordenadas CNC.
Solución de Problemas:
- Inspeccione las mordazas del mandril y el estado de sujeción.
- Compruebe la sujeción de la sonda y la estabilidad de la alimentación.
- Verifique la medición y la configuración de posicionamiento del tubo.
- Inspeccione los componentes de la transmisión para detectar desgaste o holgura.
- Compruebe la calibración de coordenadas CNC.
4. Deslizamiento del tubo o sujeción inestable del mandril
El tubo se mueve dentro del mandril durante la rotación o el avance, lo que afecta a la posición y la precisión del corte.
Posibles causas:
- Mordazas del mandril desgastadas o dañadas.
- Presión de sujeción incorrecta.
- Aceite o residuos metálicos en las superficies de sujeción.
- Configuración incorrecta de las mordazas para el perfil del tubo.
- Dimensiones del tubo fuera del rango de sujeción del mandril.
Solución de Problemas:
- Inspeccione las mordazas del mandril para detectar desgaste y contaminación.
- Compruebe la presión de sujeción y el estado de agarre.
- Limpie las superficies de sujeción.
- Verifique la configuración de las mordazas para tubos redondos, cuadrados o de otros perfiles.
- Confirme que las dimensiones del tubo se encuentran dentro del rango de sujeción especificado.
5. Sobrecalentamiento del cabezal de corte láser o alarma
El cabezal de corte activa una alarma de temperatura o se detiene durante el funcionamiento.
Posibles causas:
- Anomalías en el sistema de refrigeración.
- Flujo de refrigerante restringido.
- Fuga en la tubería de refrigeración.
- Fallos en los sensores o en las conexiones eléctricas.
- Daños en los componentes internos del cabezal de corte.
Solución de Problemas:
- Compruebe la temperatura y el caudal del refrigerante.
- Inspeccione las tuberías y conexiones de refrigeración.
- Revisar los registros de alarmas del cabezal de corte.
- Compruebe los sensores y las conexiones accesibles.
- Si la alarma persiste, detenga el funcionamiento y póngase en contacto con el servicio de asistencia técnica.
6. Salida láser o rendimiento de corte inestables
El rendimiento de corte fluctúa durante el funcionamiento, incluso cuando los parámetros programados permanecen sin cambios.
Posibles causas:
- Alarmas de fuente láser.
- Componentes ópticos contaminados.
- Condiciones de refrigeración inestables.
- Fluctuaciones en el suministro eléctrico.
- Conexiones sueltas o dañadas.
Solución de Problemas:
- Compruebe los registros de alarmas de la fuente láser.
- Inspeccione la ventana protectora y los componentes ópticos.
- Verifique el funcionamiento del sistema de refrigeración.
- Revise las condiciones de la fuente de alimentación.
- Contacte con técnicos cualificados para solucionar problemas con la fuente láser o fallos eléctricos internos.
7. Mal funcionamiento de la alimentación por sonda o de la carga automática.
La máquina alimenta los tubos de forma irregular, no coloca el material correctamente o se detiene durante la carga automática.
Posibles causas:
- Soportes de tubo desalineados.
- Parámetros de alimentación incorrectos.
- Mal funcionamiento del sensor.
- Obstrucción mecánica.
- Dimensiones del tubo o posición de carga incorrectas.
Solución de Problemas:
- Inspeccione los rodillos de alimentación y la alineación del soporte del tubo.
- Compruebe los parámetros de alimentación.
- Inspeccione las señales de los sensores y los interruptores de límite.
- Elimine las obstrucciones mecánicas.
- Verifique que las dimensiones de los tubos y las posiciones de carga coincidan con la configuración de la máquina.
8. Alarma CNC o parada inesperada de la máquina
La máquina se detiene inesperadamente o muestra una alarma en el panel de control CNC.
Posibles causas:
- Alarmas de servomotor.
- Activación del interruptor de límite.
- Fallos en la conexión eléctrica.
- Alarmas del sistema de refrigeración o neumático.
- Activación de la parada de emergencia.
Solución de Problemas:
- Anote el código de alarma y el mensaje.
- Compruebe el servomotor, el sistema de refrigeración o el sistema neumático correspondiente.
- Inspeccione las conexiones eléctricas accesibles.
- Compruebe el estado de los interruptores de límite y del botón de parada de emergencia.
- Siga las instrucciones del manual de alarmas de la máquina antes de reiniciarla.
No reinicie repetidamente las alarmas ni anule la protección de seguridad sin identificar la falla.
Problemas comunes en las máquinas de corte láser de tubos: Tabla de solución de problemas rápidos
| Problema comun | Causa posible | Comprobación inicial |
|---|---|---|
| Corte incompleto | Parámetros, enfoque o presión de gas incorrectos | Compruebe los ajustes de corte y la boquilla. |
| Rebabas excesivas | Velocidad, enfoque o suministro de gas incorrectos | Inspeccionar las condiciones de corte |
| Errores dimensionales | Problemas de deslizamiento del mandril o de calibración | Compruebe la sujeción y el posicionamiento. |
| Deslizamiento del tubo | Mordazas desgastadas o sujeción inadecuada | Inspeccione la superficie del mandril y del tubo. |
| Alarma del cabezal de corte | Problemas de refrigeración o de sensores | Compruebe el sistema de refrigeración y las alarmas. |
| Corte inestable | Contaminación óptica, fallos de láser o de alimentación. | Compruebe las alarmas y los componentes ópticos. |
| Fallo en la alimentación | Fallos en los sensores u obstrucción mecánica | Inspeccionar el sistema de carga y alimentación. |
| Apagado de la máquina CNC | Servomotores, alarmas eléctricas o de seguridad | Compruebe el código de alarma y el estado del sistema. |
Cómo prevenir fallos comunes en las máquinas de corte láser de tubos
- Siga el programa de mantenimiento del fabricante: Siga los intervalos de mantenimiento indicados en el manual de la máquina. Registre las inspecciones, la lubricación y el reemplazo de piezas.
- Utilice consumibles y piezas de repuesto adecuados: utilice ventanas protectoras, boquillas, anillos cerámicos, filtros, lubricantes y consumibles del sistema de refrigeración compatibles con el modelo de la máquina.
- Supervise las alarmas y las condiciones de funcionamiento de la máquina: Compruebe las alarmas de la fuente láser, el sistema de refrigeración, los servomotores y el sistema CNC. Registre las fallas recurrentes e investigue sus causas.
- Mantenga la máquina y el entorno de trabajo limpios: Elimine el polvo metálico, la escoria y los residuos de aceite del mandril, los rieles guía, el sistema de alimentación y el área de ventilación del armario eléctrico.
- Procedimientos de inspección diaria para los operadores de trenes: Los operadores de trenes deben revisar la máquina antes de la puesta en marcha, identificar condiciones anormales durante el funcionamiento y seguir los procedimientos de apagado adecuados.
Programa de mantenimiento de la máquina de corte láser de tubos
| Frecuencia de mantenimiento | Principales tareas de mantenimiento | Personal responsable |
|---|---|---|
| Antes de cada turno | Compruebe las alarmas de la máquina, el cabezal de corte, el sistema de refrigeración, el suministro de gas, el mandril y el estado general de la máquina. | Operador |
| Diarios | Retire las virutas de metal, inspeccione la boquilla y compruebe el suministro de refrigerante y gas. | Operador |
| Noticias | Inspeccione las mordazas del mandril, los soportes de los tubos, el sistema de lubricación y los filtros. | Operador/Técnico |
| Mensual | Inspeccione los componentes de la transmisión, la ventilación del armario eléctrico y el estado mecánico. | Técnico de Mantenimiento |
| Trimestral | Compruebe la precisión del posicionamiento, el desgaste de la transmisión y el estado general del sistema. | Técnico de Mantenimiento |
| Anualmente | Realizar una inspección exhaustiva de la máquina y el mantenimiento programado de acuerdo con los requisitos del fabricante. | Técnico cualificado |
Ajuste los intervalos de mantenimiento según las horas de funcionamiento, los materiales de corte, la carga de producción y las condiciones de trabajo. Las máquinas de alta carga pueden requerir inspecciones más frecuentes.
¿Cuándo debería contactar con un técnico profesional en máquinas de corte láser de tubos?
Contacte con un técnico cualificado en las siguientes situaciones:
- Las alarmas de la fuente láser o del cabezal de corte se activan repetidamente.
- Los servomotores o los sistemas de accionamiento funcionan de forma anómala.
- Tras las comprobaciones rutinarias, la precisión del corte sigue estando fuera de la tolerancia especificada.
- Tras una inspección básica, persisten los fallos en el sistema de refrigeración.
- Se detectan fallos eléctricos o daños en el cableado interno.
- El movimiento del mandril se vuelve inestable o los componentes de la transmisión se dañan.
- Los componentes clave requieren reparación, reemplazo o recalibración.
Detenga la máquina antes de realizar el mantenimiento. Siga los procedimientos de apagado y aislamiento de energía del fabricante. No abra las zonas de protección láser ni toque los componentes eléctricos sin la autorización de seguridad y las cualificaciones adecuadas.
Conclusión
El mantenimiento de la máquina de corte láser de tubos abarca inspecciones diarias, revisiones periódicas, solución de problemas y sustitución de componentes. Las comprobaciones regulares del cabezal de corte, el mandril, el sistema de refrigeración, el suministro de gas y los componentes de la transmisión reducen las averías y mantienen el rendimiento de corte dentro del rango requerido.
KEMPSON es un fabricante de equipos láser con certificaciones ISO 9001 , CE y RoHS, y tecnologías patentadas. La empresa ofrece selección de equipos, asesoramiento para la instalación, soporte técnico remoto y una garantía de tres años.
Para equipos de corte láser de tubos, asistencia técnica o selección de maquinaria , contacte con KEMPSON . Envíenos las especificaciones de sus tubos y sus requisitos de producción para recibir asesoramiento técnico.

Preguntas Frecuentes
¿Con qué frecuencia se debe realizar el mantenimiento de una máquina de corte láser de tubos?
Revise la máquina antes de cada turno y realice una limpieza diaria. Inspeccione el mandril y el sistema de lubricación semanalmente, los componentes de la transmisión mensualmente y la precisión de la máquina anualmente. Ajuste los intervalos según las horas de funcionamiento y el manual del fabricante.
¿Qué se debe comprobar antes de poner en marcha una máquina de corte láser de tubos?
Compruebe el cabezal de corte, la ventana de protección, el sistema de refrigeración, la presión del gas, las mordazas del mandril y el mecanismo de alimentación del tubo. Revise las alarmas de la máquina CNC y de la fuente láser antes de iniciar la producción.
¿Cuáles son los problemas más comunes de las máquinas de corte láser de tubos?
Entre los problemas más comunes se incluyen el corte incompleto, el exceso de rebabas, los errores dimensionales, el deslizamiento del mandril, las alarmas del sistema de refrigeración, la salida inestable del láser, los fallos en la alimentación de tubos y las paradas inesperadas del CNC.
¿Por qué una máquina de corte láser de tubos produce rebabas excesivas?
La aparición de rebabas excesivas puede deberse a una velocidad de corte, una posición de enfoque o una presión de gas incorrectas. Una boquilla obstruida o dañada, así como parámetros de corte inadecuados para el material y el espesor de la pared, también pueden afectar la calidad del borde.
¿Por qué mi máquina de corte láser de tubos no corta el material?
Compruebe la potencia del láser, la velocidad de corte, la posición de enfoque y la presión del gas auxiliar. Inspeccione la boquilla y la ventana protectora para detectar contaminación o daños. Confirme que los parámetros de corte coinciden con el material y el espesor de la pared.
¿Con qué frecuencia se debe reemplazar la ventana protectora del cabezal de corte láser?
No existe un intervalo de reemplazo fijo para todas las máquinas. Reemplace la ventana protectora cuando presente suciedad, rayones o daños que afecten el rendimiento de corte. Siga las instrucciones de inspección y reemplazo del fabricante del cabezal de corte.
¿Cómo se realiza el mantenimiento del sistema de sujeción en una máquina de corte láser de tubos?
Elimine las virutas metálicas y el aceite de las mordazas del mandril. Compruebe el desgaste de las mordazas, la presión de sujeción, la estabilidad del agarre y el movimiento del mandril. Lubrique el mandril según las instrucciones de mantenimiento del fabricante de la máquina.
¿Cómo puedo reducir el tiempo de inactividad de una máquina de corte láser de tubos?
Siga un programa de mantenimiento preventivo, reemplace los consumibles desgastados a tiempo y registre las alarmas recurrentes. Capacite a los operadores en las inspecciones diarias y programe revisiones periódicas con técnicos calificados.