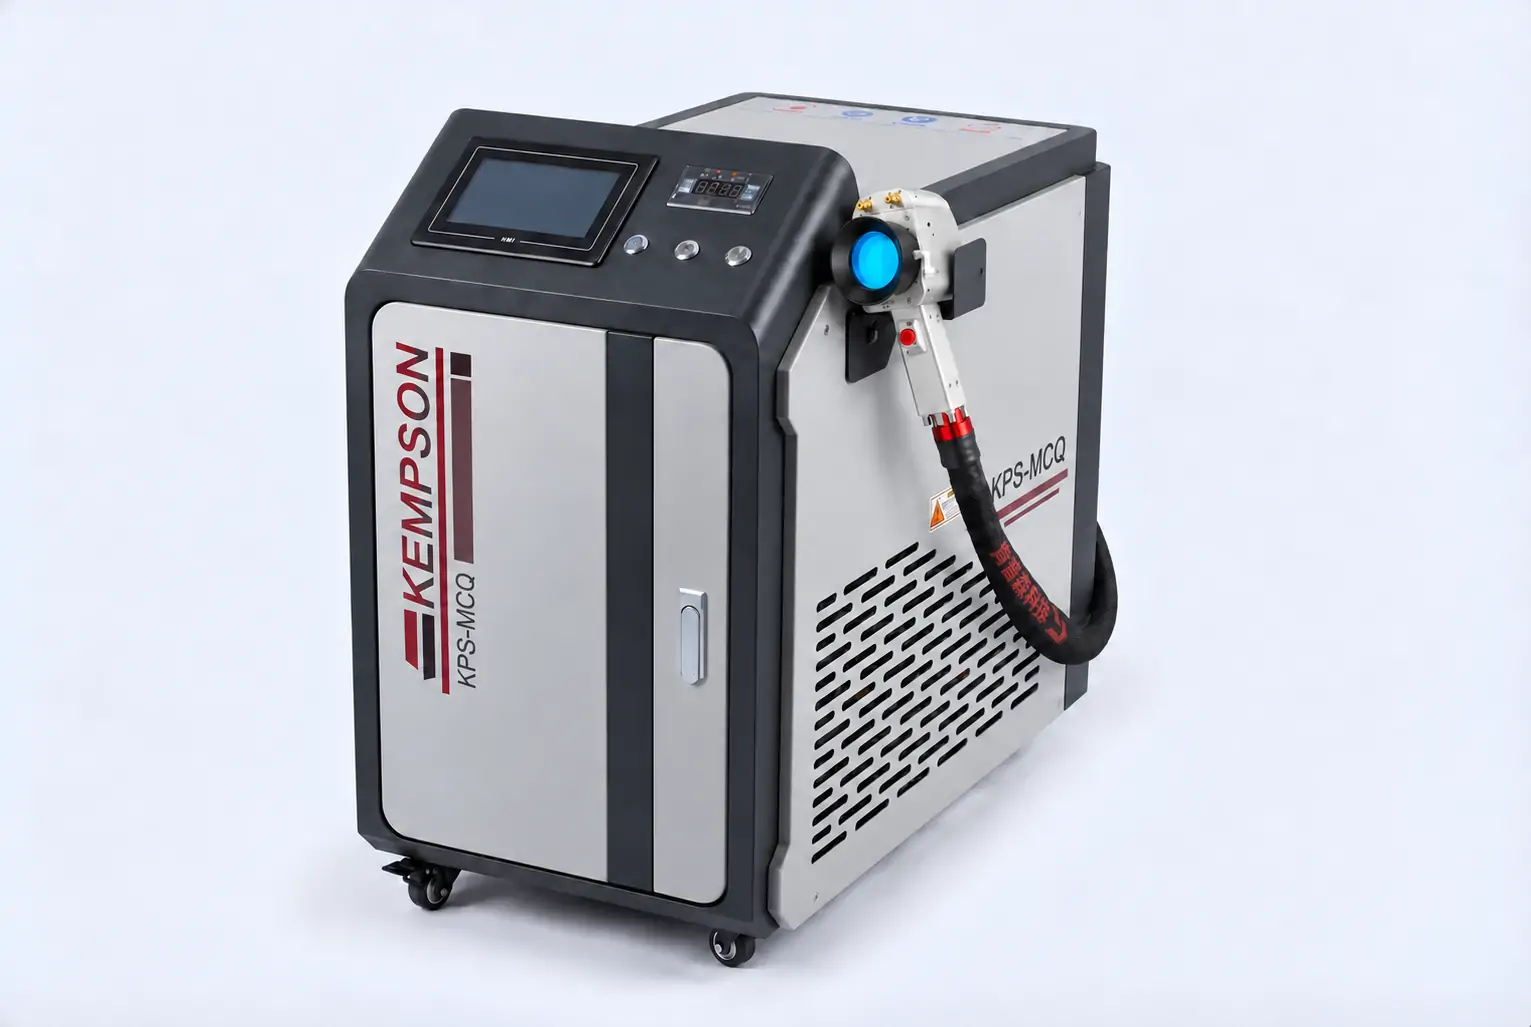
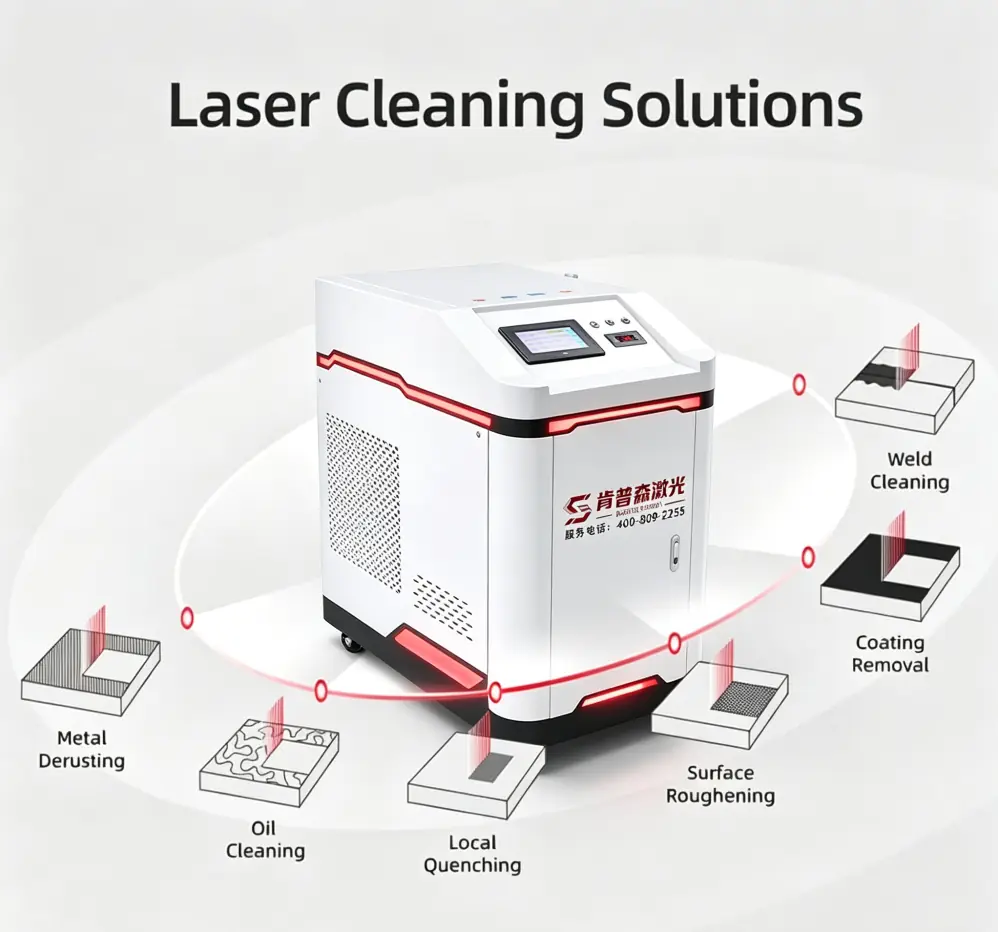
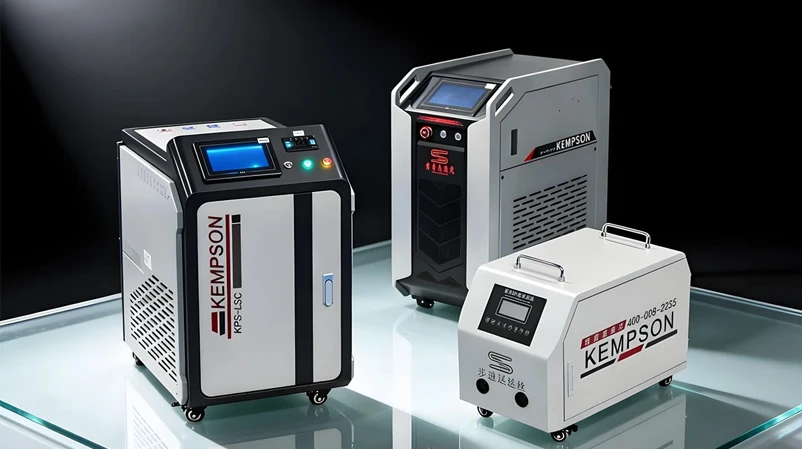
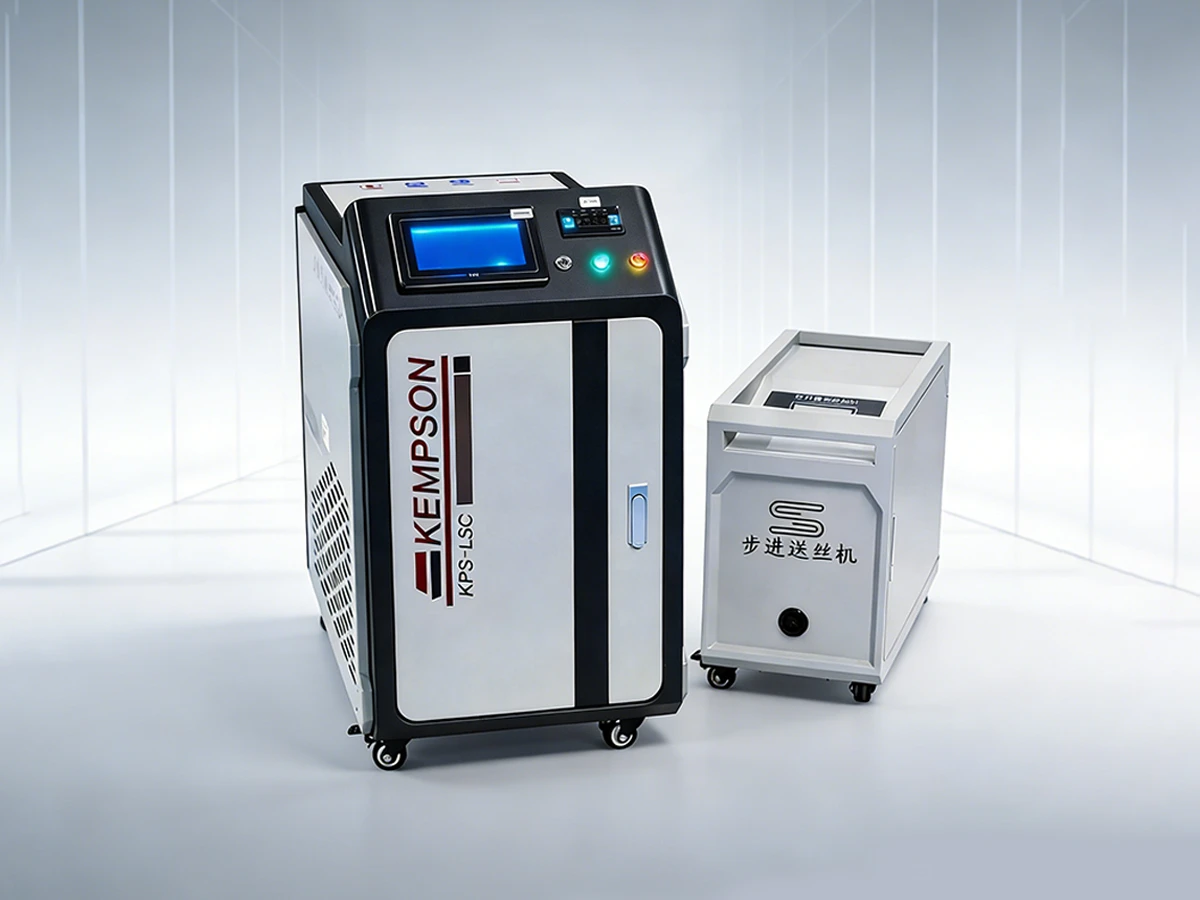
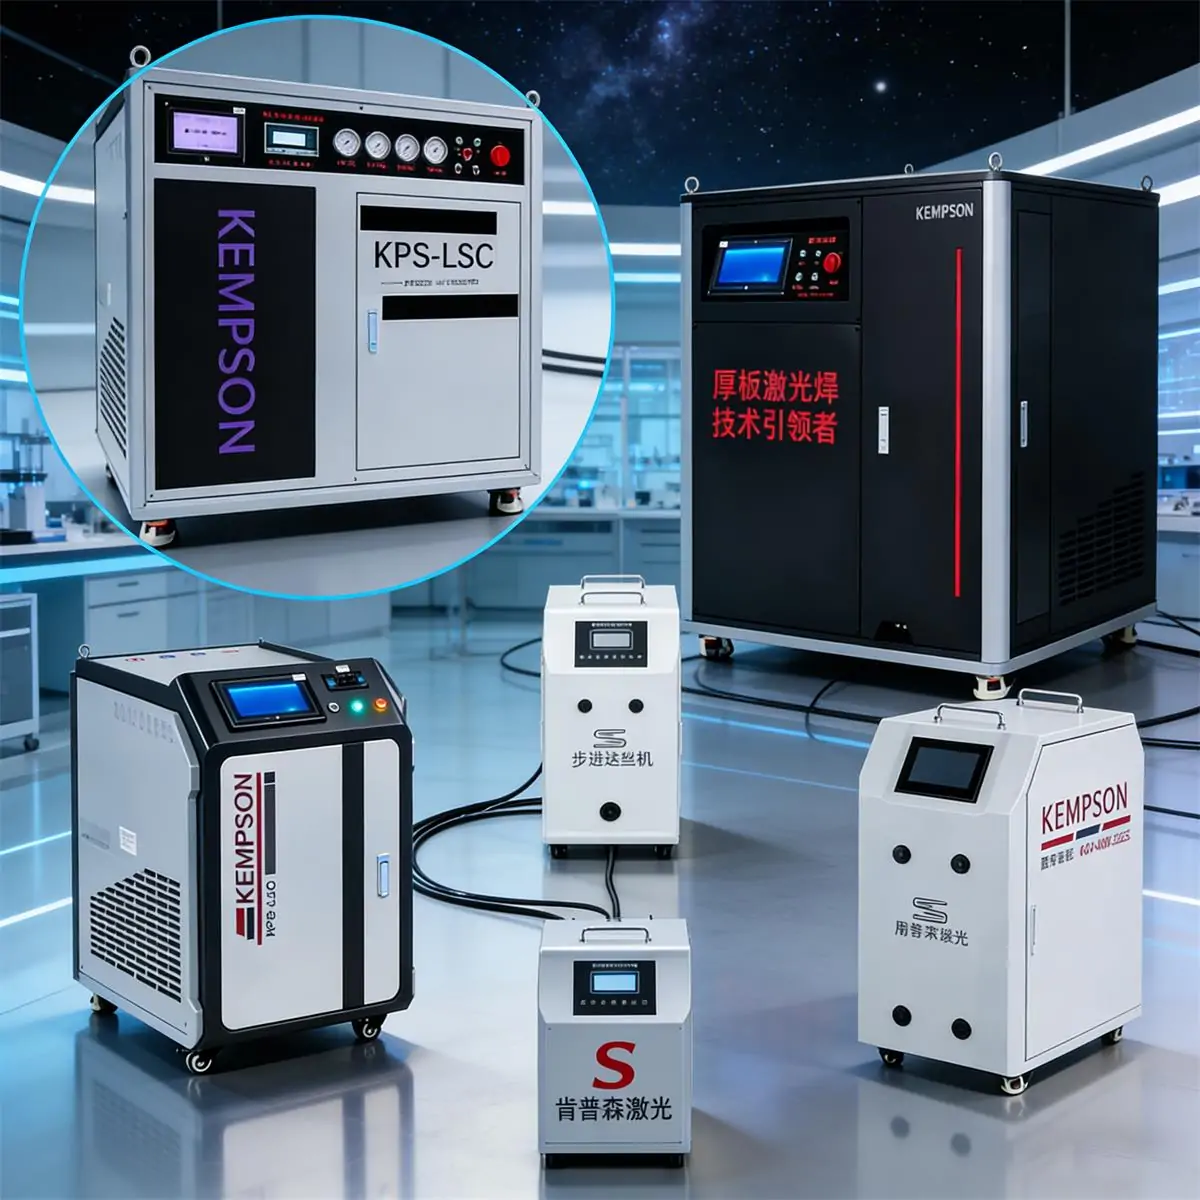
KEMPSON suministra máquinas de limpieza láser industriales para eliminar óxido, óxidos y ciertos recubrimientos de superficies metálicas. Compare la limpieza pulsada MOPA de 500 W con los sistemas de onda continua de 2000 W, 3000 W y 4000 W para mantenimiento, fabricación y preparación de superficies.
Comience por identificar el metal, la capa de contaminación y el acabado deseado. Una mayor potencia no garantiza por sí sola el mejor resultado de limpieza. Nuestro equipo puede analizar su pieza, realizar pruebas de muestra y recomendarle la configuración de la máquina más adecuada.
Los sistemas de onda continua (CW) proporcionan una salida láser sostenida y son un punto de partida práctico para áreas de limpieza extensas y componentes metálicos robustos. La acumulación de calor requiere especial atención en láminas delgadas, bordes y piezas sensibles al calor. Seleccione los ajustes y la velocidad de desplazamiento según el estado de la superficie.

Los modelos KPS-QX2000 y KPS-QX3000 utilizan refrigeración por agua integrada y una pistola de limpieza manual para trabajar en placas de acero, estructuras fabricadas y piezas de maquinaria.
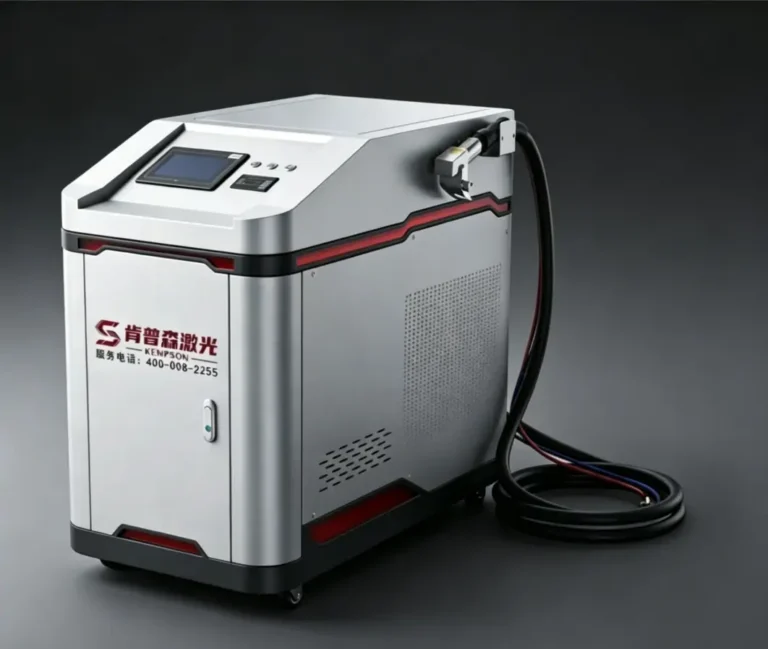
La máquina de eliminación de óxido por láser auto-soplado KPS-LCM4000 combina un láser de fibra de 4000 W con un sistema de soplado de aire integrado. Está diseñada para la eliminación industrial de óxido, pintura y cascarilla de óxido.
Las cifras de 1.2 y 1.8 m²/min corresponden a valores publicados del modelo. La página del producto no especifica el sustrato de prueba ni el espesor de la contaminación. Utilice una prueba con una muestra para establecer una tasa de producción realista, incluyendo pasadas repetidas, manipulación de la pieza y inspección. La potencia de salida del láser también difiere de la entrada eléctrica total; confirme las cargas de instalación en la ficha técnica final.
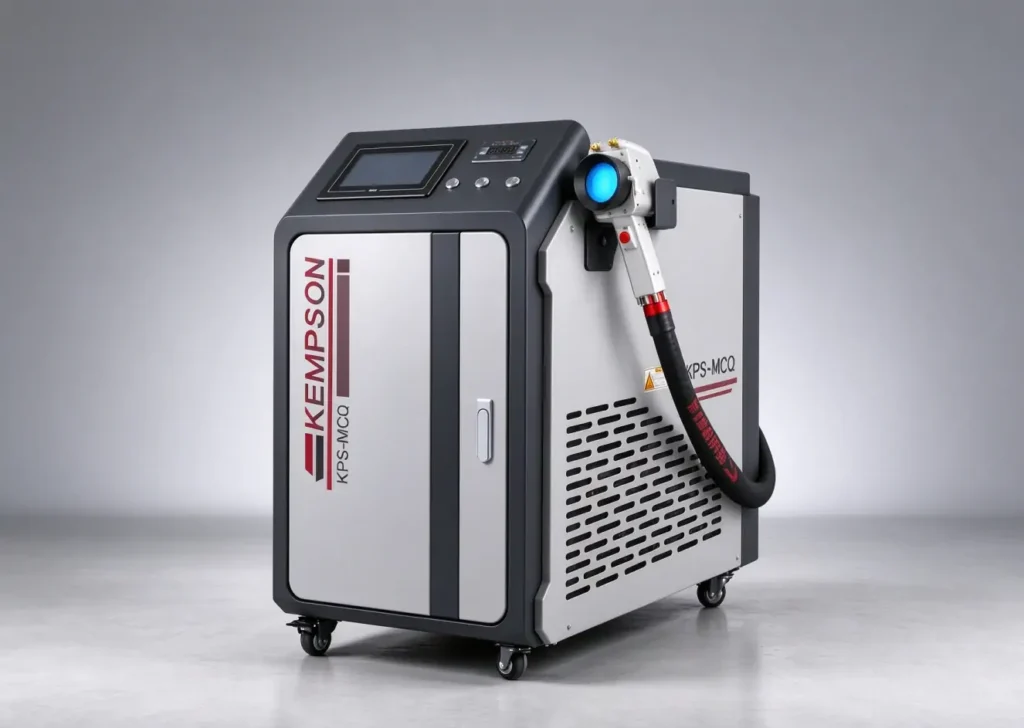
La máquina de limpieza láser pulsada KPS-MCQX500 utiliza una fuente JPT MOPA y un cabezal de escaneo manual de doble eje. Los ajustes de pulso regulables permiten un mayor control sobre la energía aplicada a la superficie, lo que resulta útil cuando se requiere una atención más minuciosa al acabado o a las dimensiones de un componente.
La energía máxima del pulso, la potencia media y la frecuencia son parámetros operativos relacionados. No se debe asumir que sus valores máximos estén disponibles simultáneamente. Confirme el rango de operación y la calibración de la lente para su proceso.
| Punto de selección | MOPA pulsado de 500 W | Onda continua de 2000 W a 4000 W |
|---|---|---|
| Consideración principal | Control de la energía del pulso y del efecto superficial | Área de limpieza, tasa de eliminación y gestión del calor |
| Tareas típicas para evaluar | Eliminación localizada de recubrimientos, limpieza de óxidos, moldes y herramientas. | Eliminación de óxido y recubrimientos en piezas y estructuras de acero robustas. |
| Piezas delicadas | Ajustes de pulsos de prueba, patrón de escaneo y acabado de la superficie. | Compruebe cuidadosamente la acumulación de calor, la decoloración y la distorsión. |
| Cómo validar | Inspeccione el sustrato limpio y la contaminación restante. | Medir el área limpiada aceptada por ciclo y la condición del sustrato. |
Estos son puntos de partida para la selección, no límites fijos. Ambos métodos pueden afectar al material base si la configuración no es la adecuada. Para una explicación más detallada, consulte nuestra comparativa entre limpieza láser pulsada y continua .
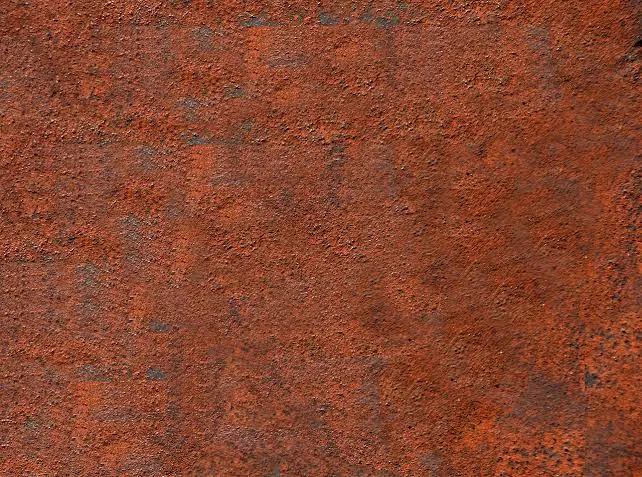
Limpie las superficies accesibles de las placas de acero, los soportes y los marcos prefabricados antes de la inspección, la reparación o cualquier otro procesamiento. Tras eliminar el óxido, quedan picaduras profundas; la limpieza no restaura el metal perdido.
Evaluar el decapado local de pinturas y recubrimientos seleccionados en componentes metálicos. Primero, identificar la composición del recubrimiento; luego, verificar la calidad de la remoción, el estado del sustrato y los requisitos de extracción.
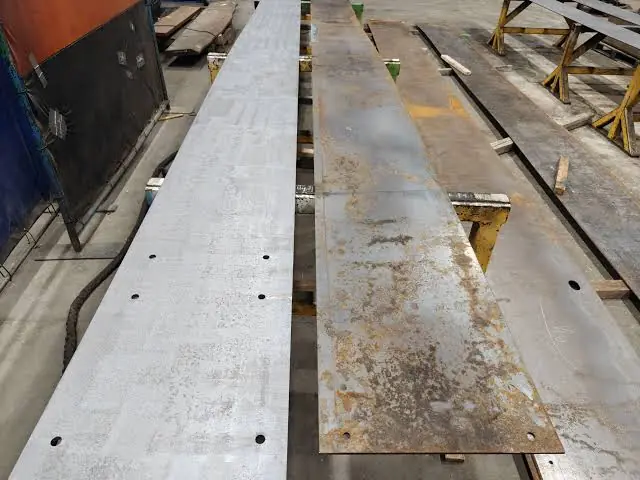
Elimine los óxidos y residuos superficiales seleccionados alrededor de las juntas antes de soldar. Confirme la limpieza y la preparación de la junta necesarias para el procedimiento de soldadura posterior.
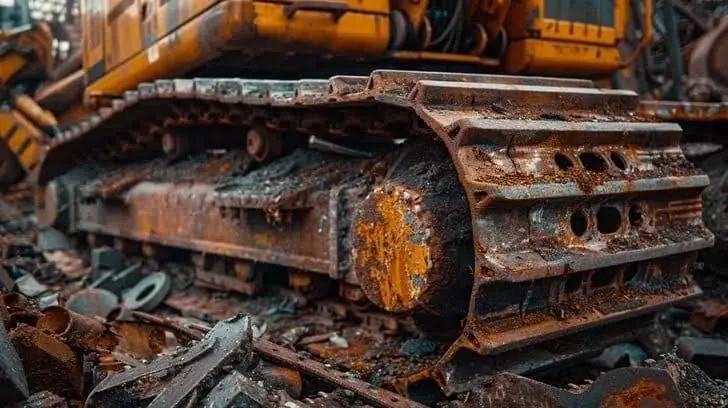
Trate las carcasas, los marcos y las piezas metálicas accesibles durante la renovación. Planifique la secuencia de limpieza teniendo en cuenta el desmontaje, el acceso y la protección de los componentes adyacentes.
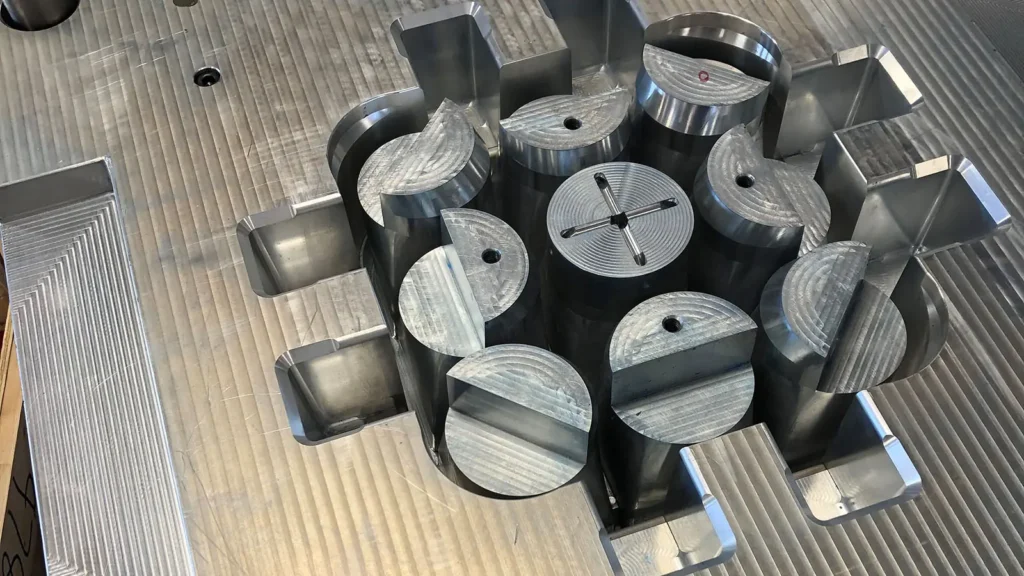
Evalúe la limpieza por pulsos para detectar depósitos en moldes y herramientas metálicas compatibles. Inspeccione la textura de la superficie, los bordes y las dimensiones críticas durante la prueba.
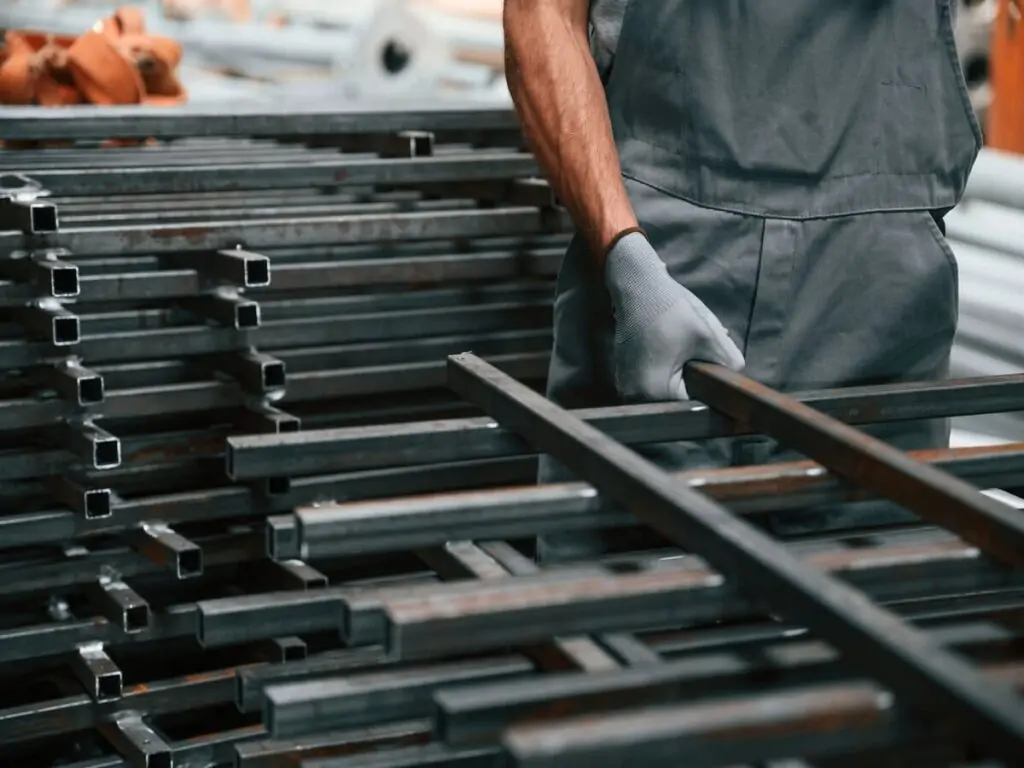
Prepare las superficies seleccionadas de acero inoxidable, acero al carbono y aluminio para la siguiente etapa de producción. Las diferentes aleaciones y acabados requieren configuraciones diferentes; consulte nuestra guía de limpieza láser de metales.
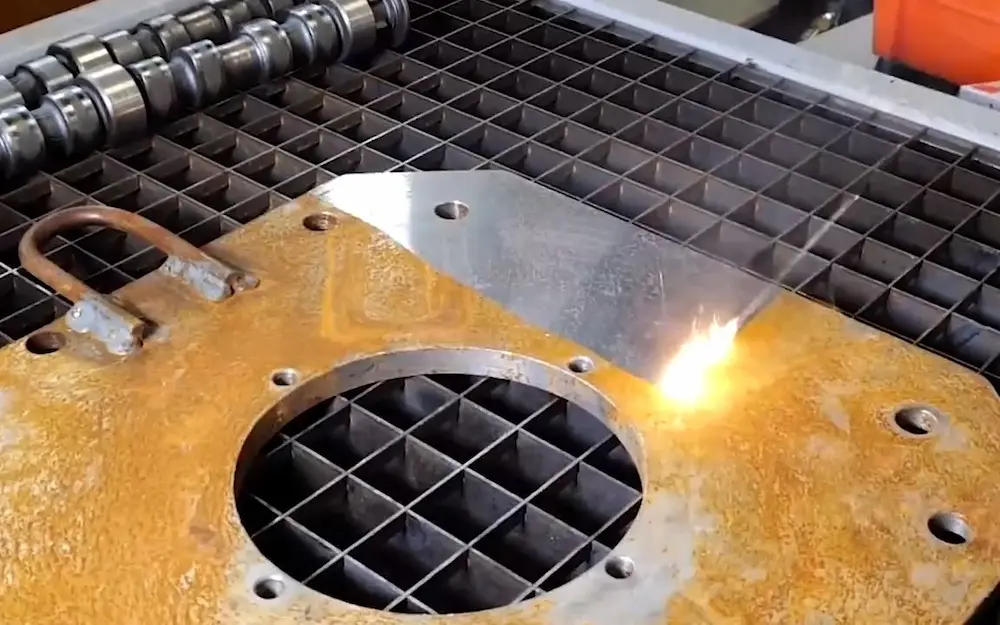
Ejemplo de eliminación de óxido en una placa de acero.
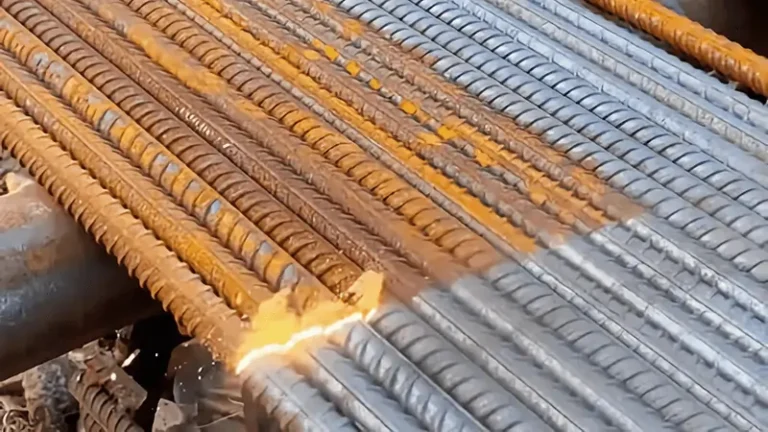
Ejemplo de limpieza de la superficie de las barras de refuerzo.
Estas imágenes muestran ejemplos de limpieza seleccionados; no establecen una tasa de limpieza ni garantizan el mismo acabado en otras piezas. Para una aplicación documentada, consulte el proyecto de limpieza con láser pulsado de 500 W para la limpieza de superficies multimateriales.
Seleccione la máquina adecuada según la pieza, los requisitos de procesamiento, el volumen de producción y las condiciones de funcionamiento. La potencia del láser por sí sola no determina la eficiencia de limpieza ni el espesor soldable.
Identifique el material a eliminar, como óxido, pintura, aceite o capas de óxido. Los limpiadores láser de onda pulsada y continua se adaptan a diferentes tareas de limpieza. Pruebe la pieza de trabajo para confirmar los resultados.
Especifique el tipo de metal, el espesor, la geometría de la junta y la separación. Compruebe la capacidad de soldadura documentada del modelo seleccionado y verifique los parámetros mediante pruebas de muestra.
Calcule el área de limpieza, la longitud de soldadura y la producción requerida por turno. La velocidad de procesamiento real depende del estado de la superficie, el material y la configuración del proceso.
Compare las configuraciones refrigeradas por aire y por agua en función de la potencia del láser, las horas de funcionamiento, las condiciones ambientales y el espacio de instalación disponible.
Las máquinas portátiles son ideales para procesos y mantenimiento flexibles. Los sistemas automatizados son adecuados para tareas de producción repetitivas. Considere las dimensiones de las piezas, los requisitos de posicionamiento y la integración en la línea de producción.
KEMPSON enumera las certificaciones ISO 9001 , CE y FDA en su sitio web. Confirme el alcance de la certificación aplicable, la documentación del producto y los requisitos del mercado de destino para el modelo seleccionado antes de realizar el pedido.
Póngase en contacto con KEMPSON e indíquenos el tipo de material, el espesor, el nivel de limpieza deseado, los requisitos de soldadura y el volumen de producción para la selección del modelo y la obtención de un presupuesto.
Para proyectos que también requieran uniones, especifique las tareas de limpieza y soldadura por separado. Compare nuestra gama de máquinas de soldadura láser portátiles y confirme cualquier configuración multifuncional con KEMPSON.
La limpieza láser es un proceso sin contacto, pero aun así elimina partículas y puede generar humos. El soplado de aire integrado facilita el funcionamiento del cabezal de limpieza; no sustituye la captura de humos. Evalúe el recubrimiento y el sustrato antes de seleccionar las medidas de extracción y manejo de residuos.
Planifique un área de control láser, barreras de haz adecuadas, conexión a tierra de protección, capacitación para el operador y protección ocular acorde con la longitud de onda y las condiciones de funcionamiento de la máquina. Siga el manual del equipo y la evaluación de riesgos del sitio. Las partes reflectantes y el personal cercano requieren especial atención.
Envíe al equipo técnico de KEMPSON la clasificación del material, fotografías de la contaminación, el tamaño de la pieza y la producción deseada . Acuerde las condiciones de la prueba de muestra y los criterios de aceptación antes de confirmar la potencia del láser, el cabezal y la configuración de refrigeración.
El presupuesto debe especificar la configuración de la máquina, los accesorios incluidos, los requisitos de instalación, el alcance de la entrega y la garantía aplicable. Consulte la información sobre capacitación y servicio posventa disponible en nuestra página de servicios y, a continuación, confirme por escrito las condiciones para su destino y modelo.

Kempson cuenta con un equipo independiente de I+D y un equipo de ingenieros sénior, centrados en el desarrollo de tecnología de soldadura láser de vanguardia y comprometidos con proporcionar soluciones personalizadas de alto rendimiento y rentables para diversas aplicaciones industriales.

Con más de 30 patentes, todas nuestras máquinas cuentan con las certificaciones CE, ISO y FDA. Ofrecemos una garantía de 3 años, pruebas de soldadura gratuitas y soporte posventa de por vida para garantizar su fiabilidad a largo plazo.

Respaldamos la cooperación integral OEM/ODM, proporcionando servicios personalizados como diseño de sistemas, integración de hardware y software, desarrollo de accesorios especiales y personalización del logotipo de la marca, adaptados con precisión a diferentes mercados y escenarios de aplicación.

Ofrecemos servicios gratuitos de prueba de soldadura de muestras: simplemente envíenos sus materiales o proporciónenos los requisitos de su proceso, y realizaremos pruebas de soldadura, grabaremos vídeos del proceso y le devolveremos las muestras físicas, proporcionándole información de compra objetiva y fiable.
El precio depende de la fuente láser, la potencia, el cabezal de limpieza, el sistema de refrigeración y el alcance del suministro. Solicite un presupuesto específico para su modelo, que incluya el equipo de extracción, los repuestos, la capacitación, la entrega y las condiciones de garantía, para que pueda comparar el costo total de instalación.
La limpieza por pulsos permite ajustar la energía, el ancho y la frecuencia de los pulsos para un tratamiento superficial controlado. Los sistemas de onda continua son un punto de partida para áreas más grandes y componentes robustos. Pruebe el sustrato y la contaminación reales para comparar el estado de la superficie con la tasa de limpieza aceptable.
Entre las aplicaciones se incluyen el acero al carbono, el acero inoxidable y el aluminio, pero los parámetros adecuados dependen de la aleación, el acabado superficial y la capa que se va a eliminar. Las láminas delgadas, las superficies reflectantes y las piezas de precisión requieren especial atención durante las pruebas del proceso.
Sí, puede eliminar óxido, óxidos y ciertas pinturas o recubrimientos de superficies metálicas adecuadas. La profundidad y la velocidad de eliminación varían según el material y la contaminación. Identifique la composición del recubrimiento y valide el resultado, los requisitos de extracción y el estado del sustrato antes de la producción.
KEMPSON ofrece modelos MOPA pulsados de 500 W y modelos de onda continua de 2000 W, 3000 W y 4000 W. Elija el modelo adecuado según el área de limpieza, el espesor de la contaminación, la sensibilidad del material y el tiempo de ciclo requerido. La potencia promedio por sí sola no permite una comparación directa entre la limpieza pulsada y la de onda continua.
Puede ocurrir si la energía de entrada, el enfoque, la velocidad de escaneo o las pasadas repetidas no son adecuados. La limpieza sin contacto no implica la ausencia total de efectos en la superficie. Inspeccione las piezas de prueba para detectar decoloración, cambios en la rugosidad, deformación y cualquier pérdida de material, comparándolas con sus criterios de aceptación.
No. El soplado de aire ayuda a proteger las lentes y a eliminar los residuos alrededor del cabezal de limpieza. La ablación láser puede liberar partículas y humos, por lo que es necesario evaluar la contaminación y proporcionar un sistema adecuado de extracción localizada y manejo de residuos para el proceso.
Indique el grado del material, el tamaño y el espesor de la pieza, fotografías, el tipo de contaminación y el espesor aproximado de la capa. Especifique el acabado que se desea conservar, la limpieza requerida, el método de inspección y el resultado final deseado. Utilice muestras representativas para acordar la configuración de la máquina y los parámetros del proceso.
¿Necesitas ayuda para elegir una máquina de limpieza láser?
Envíe su material, fotos de contaminación y el resultado deseado a KEMPSON para obtener asesoramiento sobre la configuración y la planificación de las pruebas de muestreo.