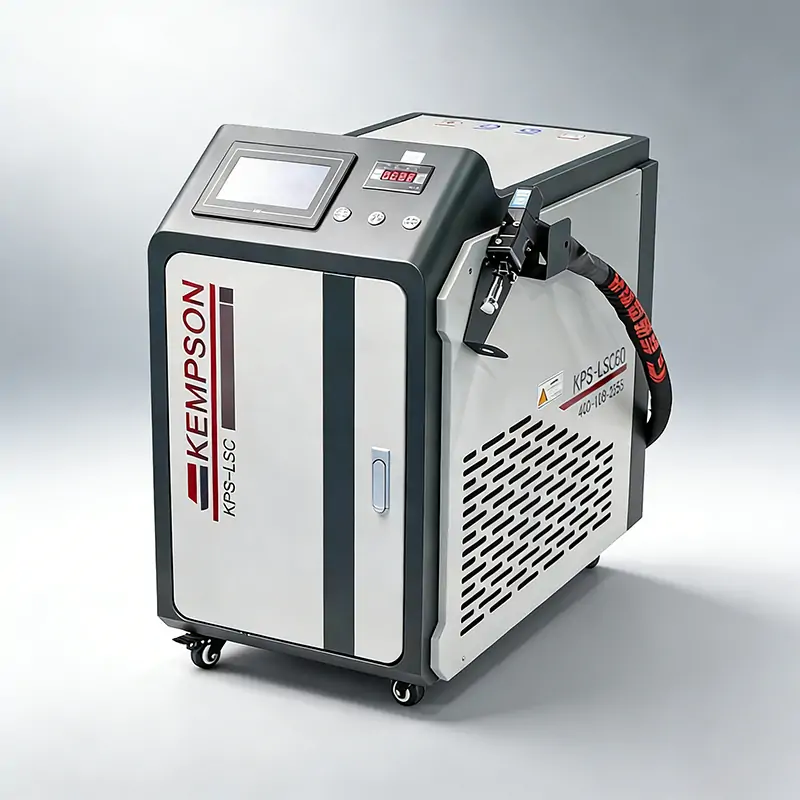
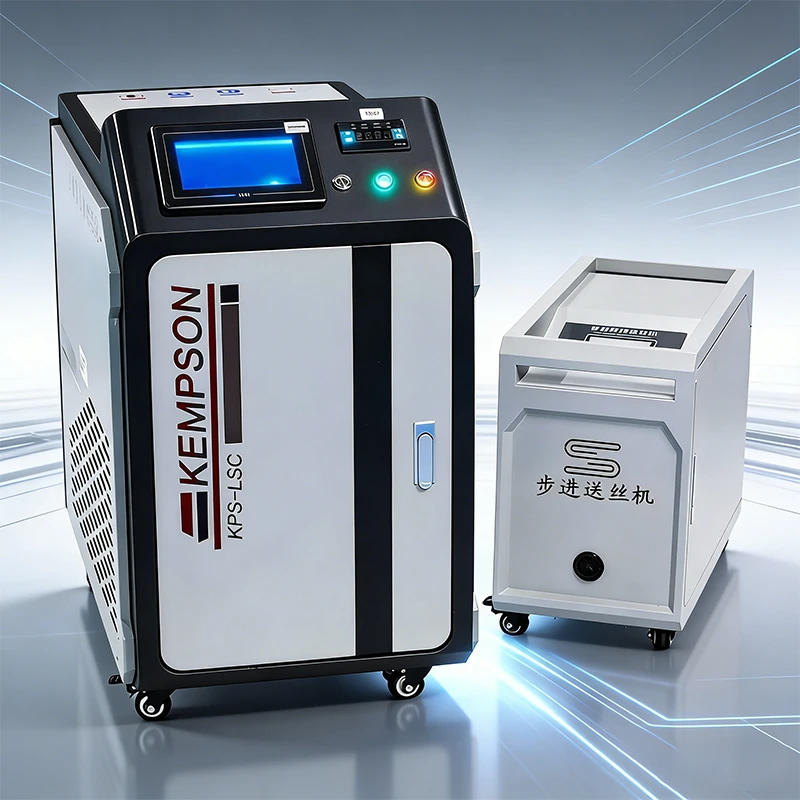
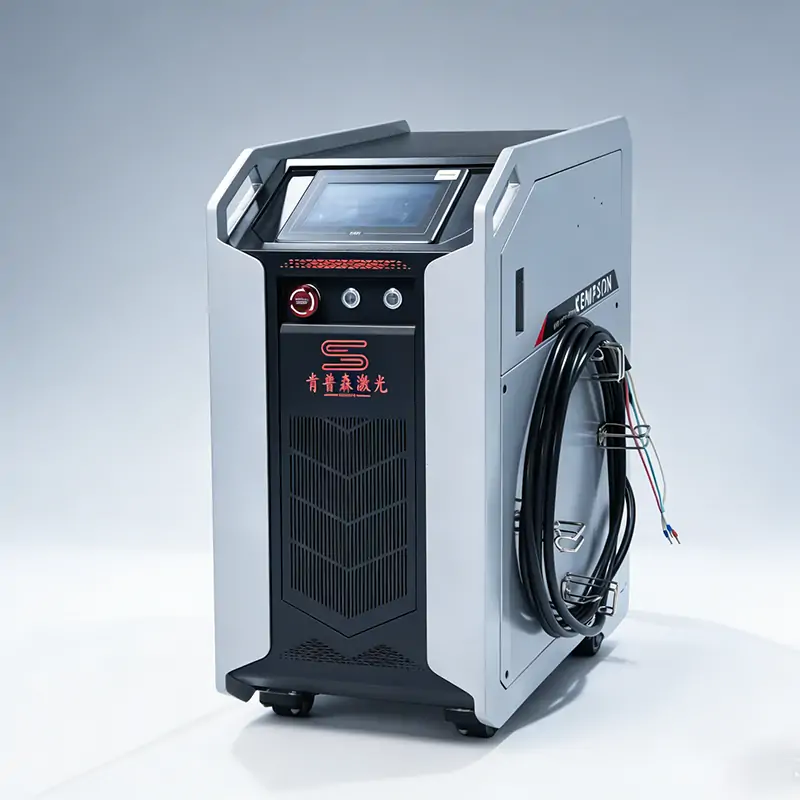
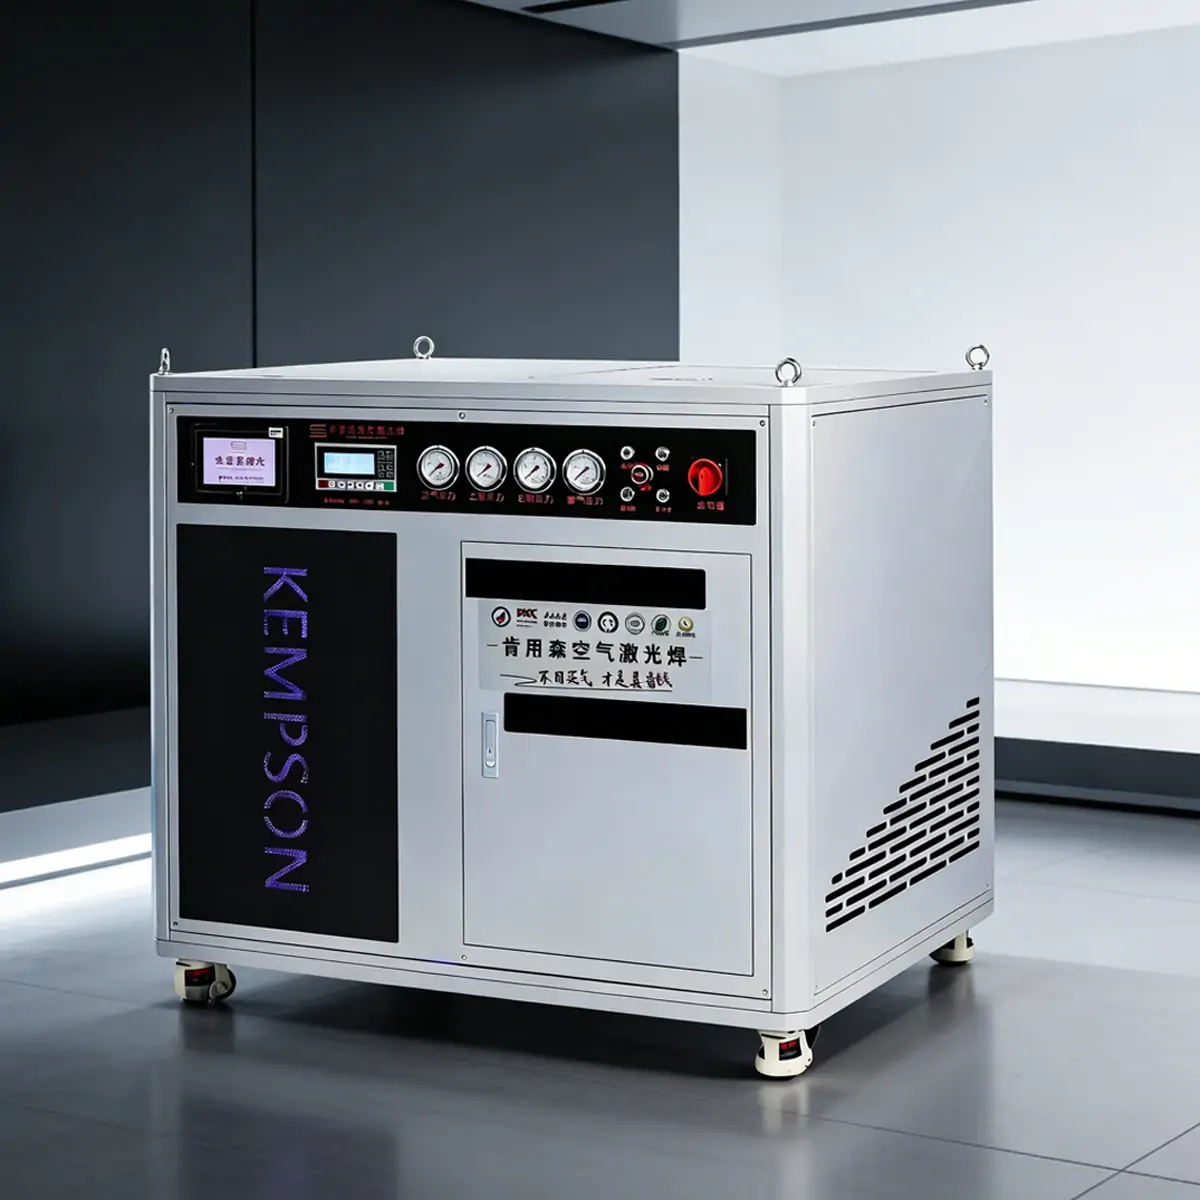
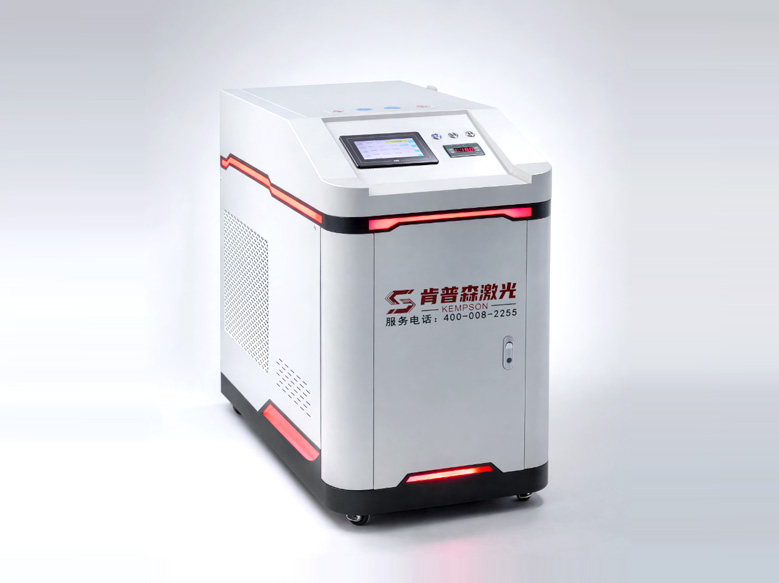
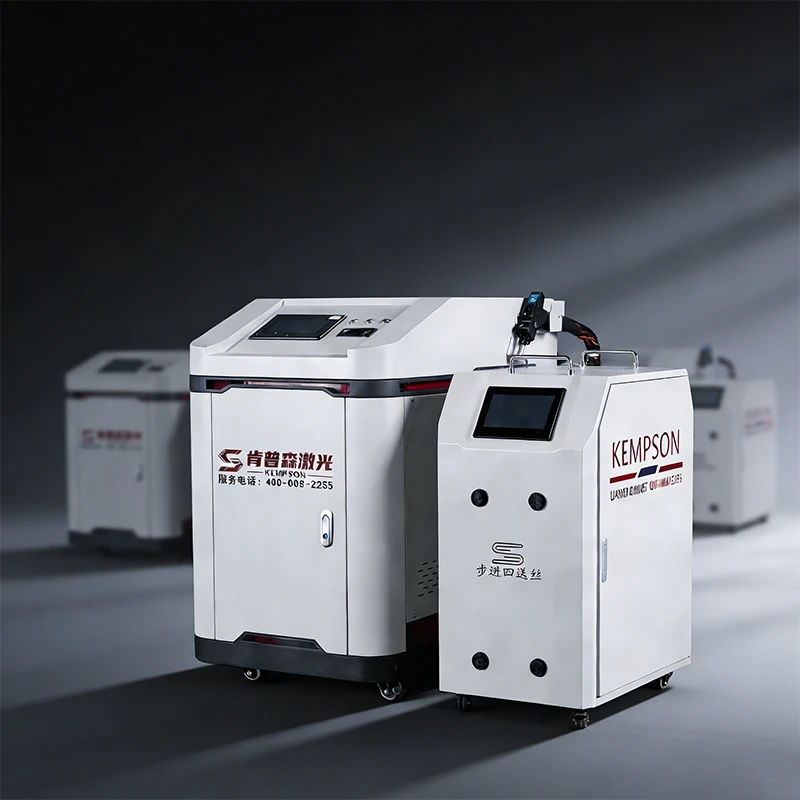
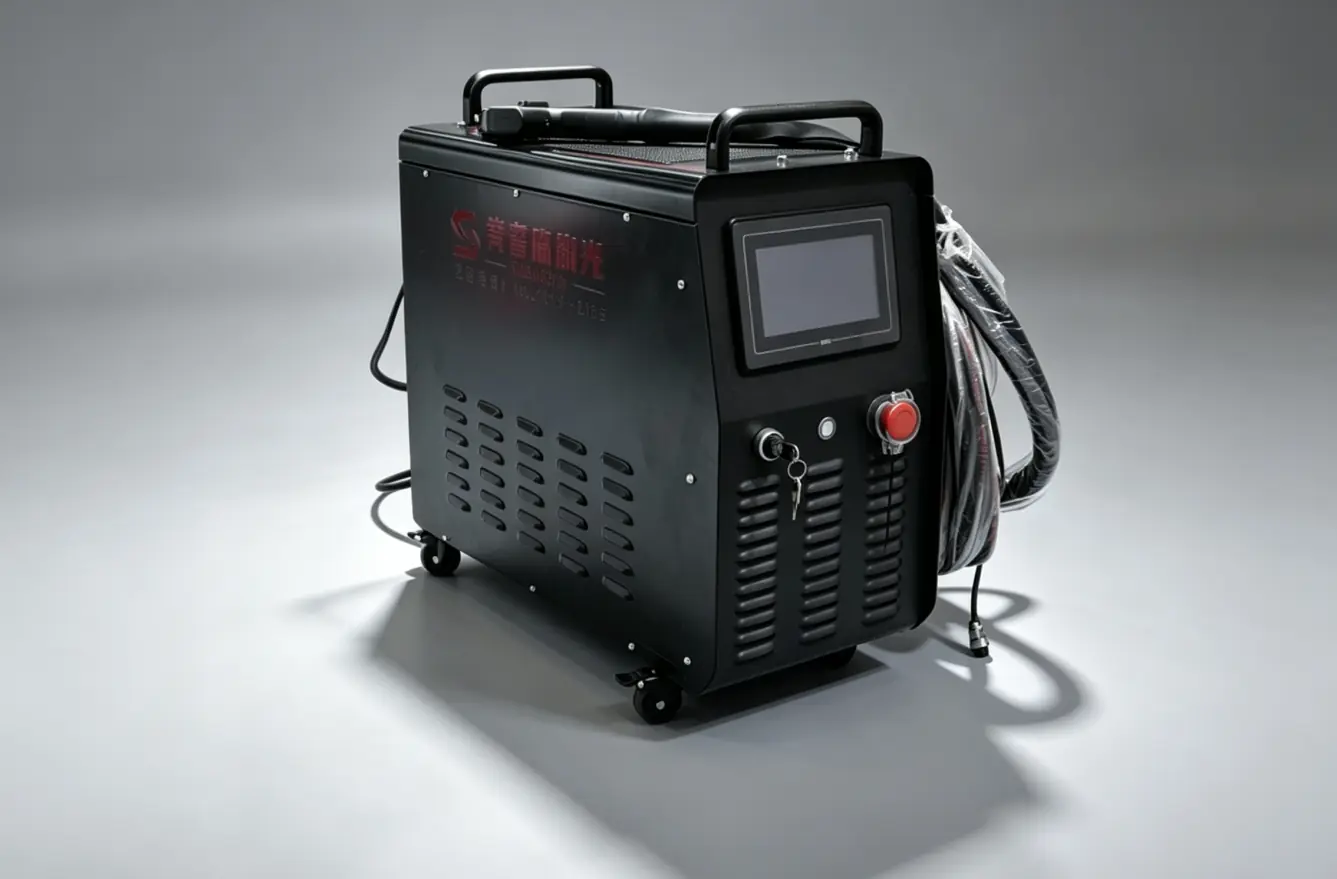
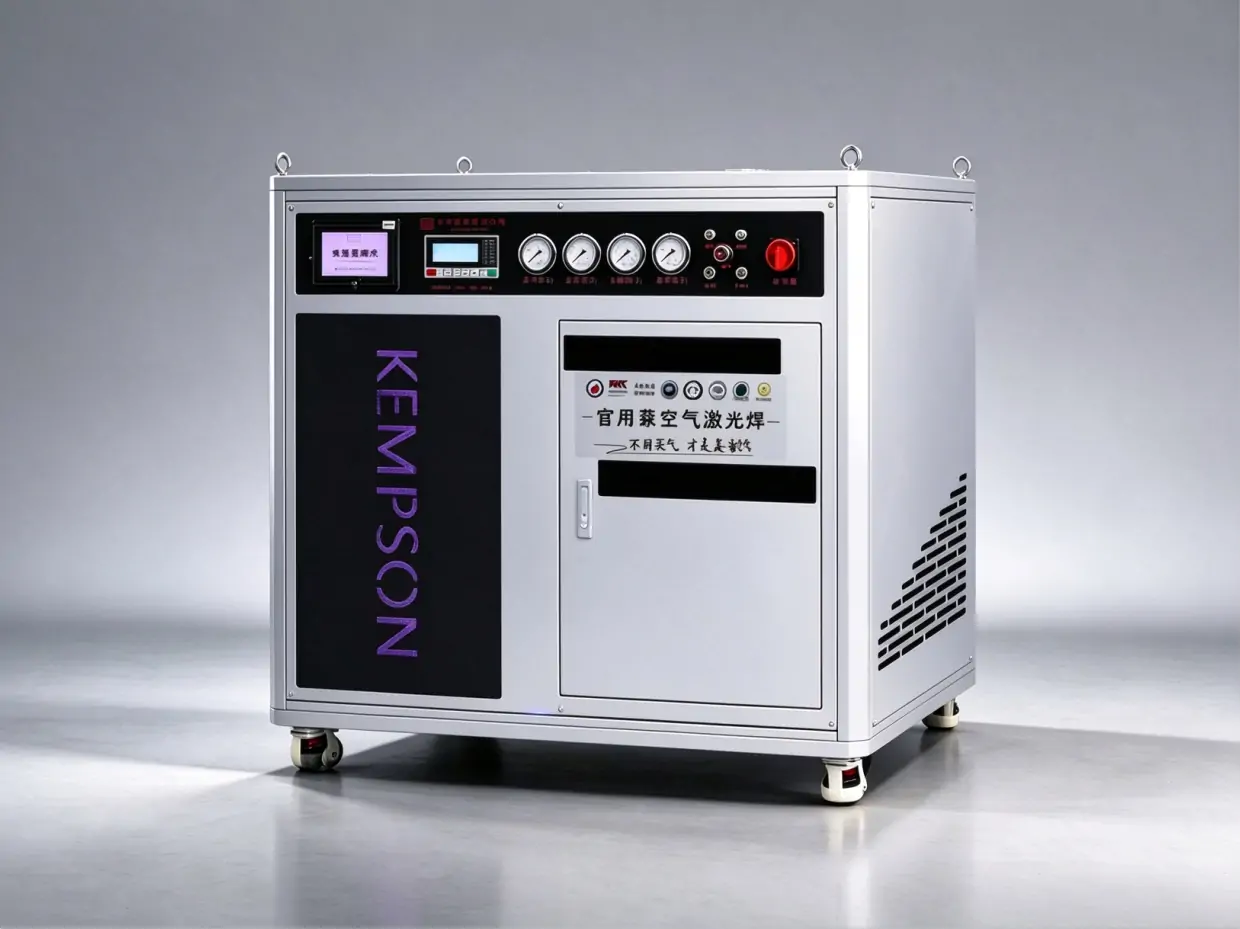
KEMPSON ofrece configuraciones de máquinas de soldadura láser portátiles para chapas delgadas, ideales para proyectos de fabricación de metales con piezas de 0.5 a 5.5 mm. Compare las opciones de refrigeración por aire, refrigeración por agua y generación de gas de protección según su material, diseño de unión y ciclo de producción. Valide la calidad de soldadura requerida mediante pruebas con muestras representativas.
Se pueden analizar las opciones de equipamiento estándar y OEM/ODM para la potencia del láser, el cabezal de soldadura, los controles y los requisitos de integración. Confirme el sistema de refrigeración, la configuración de gas, el sistema de alimentación de alambre y la fuente de alimentación eléctrica del modelo seleccionado.
Envíenos el tipo de material, el espesor de la chapa, el plano de la junta, los requisitos de acabado y el objetivo de producción para solicitar una recomendación de configuración y una evaluación de soldadura de muestra.
Una máquina de soldadura láser portátil para chapas delgadas emite un haz láser de fibra enfocado a través de un cabezal de soldadura guiado manualmente. Puede evaluarse para acero inoxidable de calibre fino, acero al carbono, acero galvanizado y ciertas aleaciones de aluminio utilizadas en gabinetes, cerramientos, paneles y muebles metálicos.
Esta colección se centra en piezas de trabajo de 0.5 a 5.5 mm. Este rango de aplicación sirve como referencia para la evaluación, no como garantía de que todos los modelos suelden todos los materiales dentro de ese rango. El grado del material, el diseño de la junta, el ajuste, la velocidad, el alambre de aporte y la penetración requerida determinan la configuración adecuada.
Comience con la junta de producción más delgada y también con la más gruesa. Utilice datos de prueba específicos de la configuración para establecer un rango de espesor adecuado. Los puntos de selección que se indican a continuación le ayudarán a planificar una prueba de muestra; la potencia del láser por sí sola no garantiza una clasificación de espesor.
| Opción de potencia láser | Punto de selección de láminas delgadas | Qué verificar |
|---|---|---|
| 1000 W | Confirme si existe un modelo adecuado para el trabajo de calibre delgado previsto. | Funcionamiento estable a baja potencia, acceso conjunto y penetración necesaria. |
| 1500 W | Compare las configuraciones de refrigeración por aire y por agua para el ciclo de producción. | Grado del material, espesor mínimo de la lámina, velocidad y distorsión. |
| 2000 W | Evaluar dónde la articulación requiere energía o velocidad de desplazamiento adicionales. | Margen de consumo, ajuste, demanda de relleno y límites de enfriamiento. |
| 3000 W | Considere esta configuración únicamente cuando la aplicación y las pruebas lo justifiquen. | Amplio rango de ajuste, compatibilidad con el cabezal y calidad de soldadura. |
El espesor de la placa, la profundidad de fusión, la longitud del cordón de soldadura y el ancho del cordón son medidas diferentes. Indique si se requiere penetración total. Para trabajos que van más allá del enfoque de esta página, compare nuestras soluciones de soldadura láser de placas gruesas utilizando los mismos criterios de unión y aceptación.
El láser de fibra dirige la energía a través de la pistola de soldadura manual para fundir el material en la junta. La velocidad de desplazamiento, el enfoque, el movimiento del haz y el alambre de aporte controlan el baño de fusión. La junta se solidifica a medida que el cabezal se desplaza a lo largo de la costura.
La energía concentrada puede limitar la propagación del calor en comparación con una soldadura por arco convencional, pero un ajuste deficiente o una energía excesiva pueden provocar distorsión, porosidad o perforación. Utilice una sujeción uniforme, bordes limpios, un soporte adecuado cuando sea necesario y un rango de parámetros cualificado.
El gas de protección ayuda a proteger el baño de fusión. Elija el tipo y el caudal de gas adecuados para el material y el proceso; el nitrógeno no es un sustituto universal del argón. Para obtener una descripción general del proceso, lea cómo funciona la soldadura láser manual.
Estas demostraciones de KEMPSON muestran el funcionamiento del equipo y el aspecto de la soldadura. Confirme el grado del material, el espesor, la preparación de la junta, los ajustes y los resultados de la inspección antes de utilizar un video como evidencia del rendimiento de la producción.
 Mira la demostración del equipo refrigerado por agua en YouTube ↗
 Mira la demostración de soldadura de láminas delgadas en YouTube ↗
El valor de una máquina de soldadura láser portátil para chapas finas depende de la tarea de producción completa. Compare las piezas aceptadas por turno, la preparación, la soldadura, el acabado, la inspección y el reproceso con su proceso actual.
Una fuente de calor concentrada puede ayudar a mantener la planitud de los paneles y las carcasas. La secuencia de sujeción, la restricción de la junta, la velocidad y la acumulación de calor siguen siendo importantes; inspeccione las dimensiones finales, así como el aspecto de la soldadura.
Para piezas de 0.5 mm, primero establezca un rango de parámetros de proceso repetibles en muestras representativas. Un ajuste preciso, un movimiento estable de la antorcha, un soporte adecuado y un aporte de energía controlado son más importantes que seleccionar la máxima potencia láser disponible.
La velocidad de desplazamiento del láser puede ser superior a la de la soldadura TIG en algunas uniones, pero no existe un multiplicador de velocidad fijo aplicable a todas las piezas. Antes de calcular el ahorro, mida la configuración, el posicionamiento, la soldadura, la manipulación del alambre, el acabado y la inspección en la misma pieza.
Las soldaduras estrechas pueden dificultar el acabado en juntas adecuadas. Confirme la decoloración, el perfil de la superficie, la preparación del recubrimiento y cualquier requisito de pulido. No dé por sentado que todas las soldaduras se pueden utilizar sin esmerilado.
Los parámetros preestablecidos permiten una configuración repetible cuando están disponibles, pero los operarios aún necesitan capacitación en preparación de juntas, control de la antorcha, inspección y seguridad láser. Defina los límites de aceptación y verifique las primeras piezas de producción antes de la fabricación del lote.
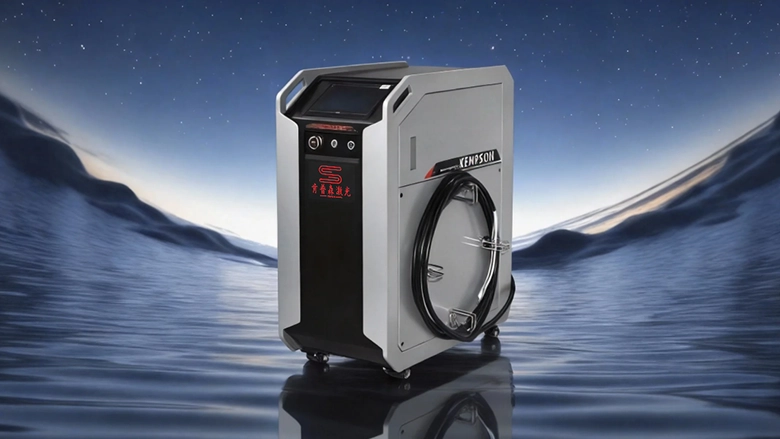
Compare las configuraciones de 1500 W y 2000 W para la fabricación de láminas delgadas, donde el movimiento del equipo y el espacio disponible son factores importantes. Confirme los límites de temperatura ambiente de funcionamiento, la capacidad de refrigeración y el paquete adecuado para su ciclo de producción.
La refrigeración por aire no establece una clasificación de espesor universal ni determina su idoneidad para un espacio de trabajo exterior sin control de temperatura.
Las opciones de 1500 W y 2000 W pueden evaluarse para estaciones de trabajo fijas, cerramientos de chapa metálica, barandillas y fabricación repetitiva. La refrigeración por agua ayuda a gestionar las cargas térmicas, en función del ciclo de funcionamiento nominal y los requisitos de mantenimiento.
No asuma un funcionamiento continuo las 24 horas del día, los 7 días de la semana, una penetración completa en una sola pasada o la ausencia de acabado sin pruebas específicas de la configuración.
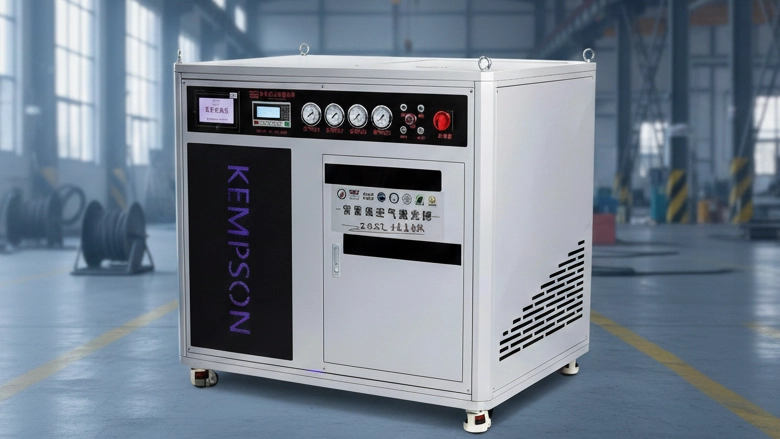
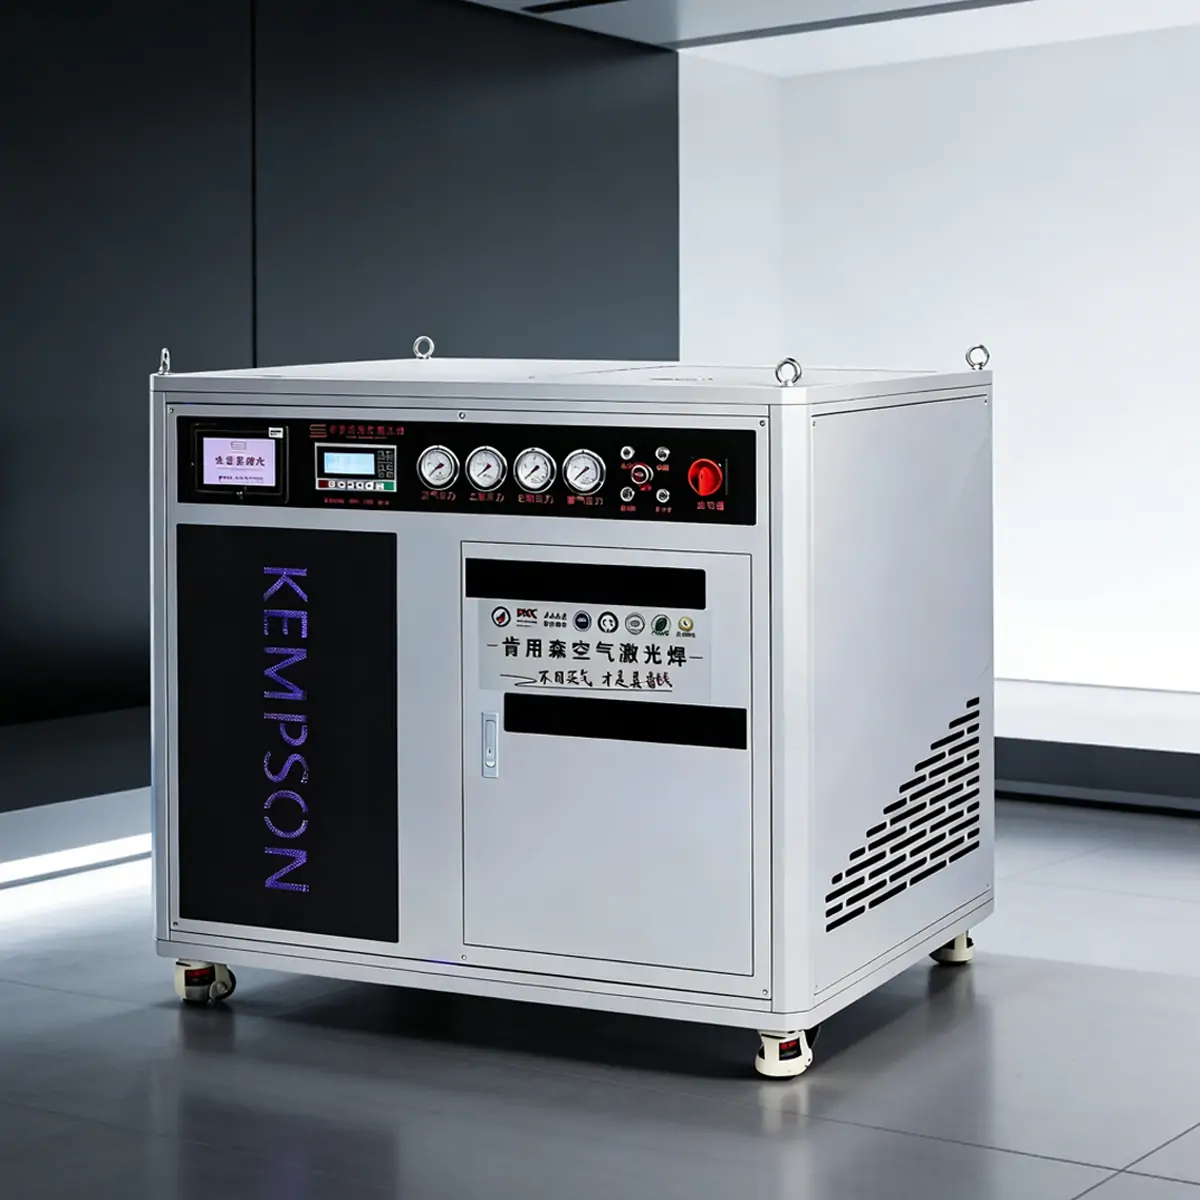
Esta familia de productos ofrece opciones de 1500 W, 2000 W y 3000 W con un sistema de generación de gas de protección. Tras confirmar la configuración suministrada, compárela con la de gabinetes, carcasas de equipos y fabricaciones de chapa metálica relacionadas.
Un generador de gas no hace que todos los gases de protección sean intercambiables ni establece una capacidad de penetración de 8 mm para todos los materiales.
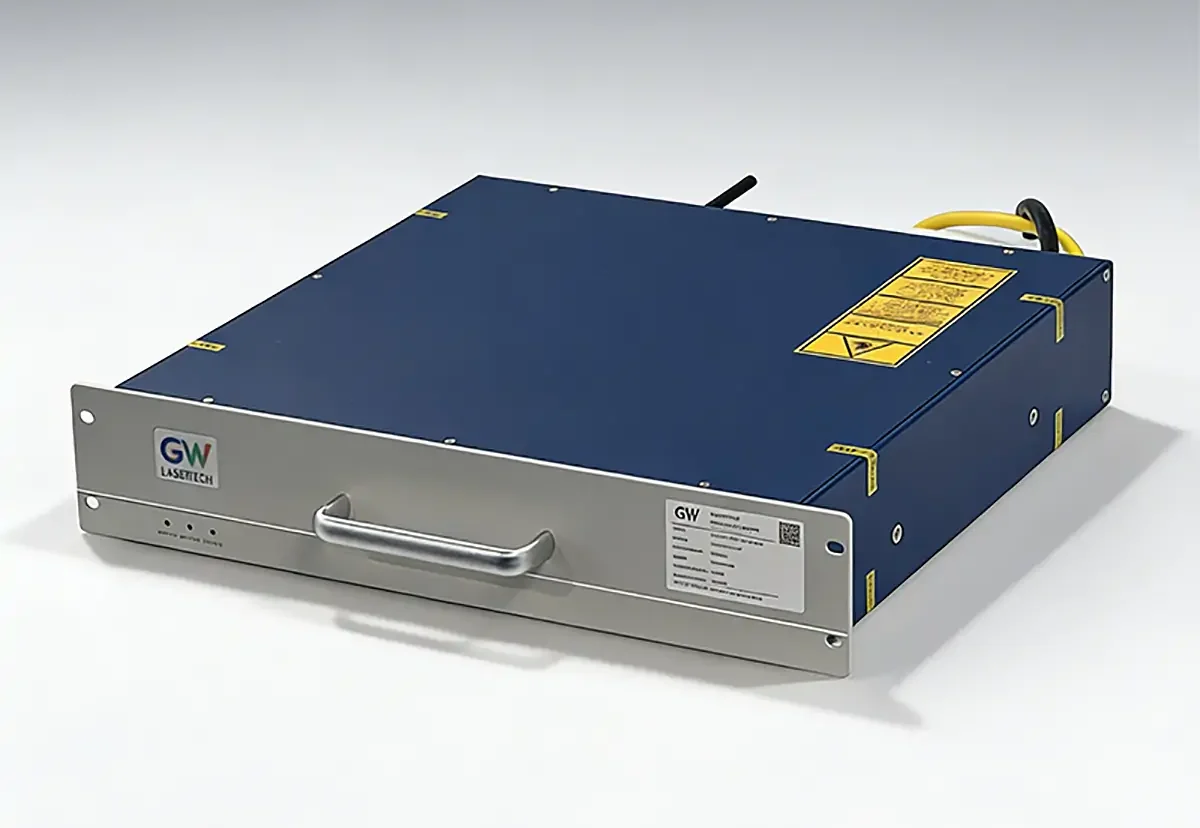
Un generador de nitrógeno opcional puede suministrar gas de protección para procedimientos de soldadura compatibles. Confirme la pureza de salida, el caudal, la presión, el control de la calidad del gas y los requisitos de instalación especificados para el sistema exacto.
El nitrógeno y el argón no son universalmente intercambiables. Antes de seleccionar un suministro de gas, verifique el grado del material, las propiedades de soldadura, los límites de decoloración y el proceso aprobado. No dé por sentado que un generador de nitrógeno es adecuado para todas las aleaciones de aluminio ni que elimina por completo la necesidad de gas externo.
Confirme el cabezal de soldadura, las boquillas, el alimentador de alambre, el alambre compatible, las lentes de protección y los elementos de mantenimiento. Explore nuestros accesorios para soldadoras láser y especifique los elementos necesarios al solicitar un presupuesto.
Realice una evaluación de riesgos láser específica para el sitio, controle el acceso, asegure la contención del haz, proteja contra reflejos, cuente con extracción de humos y capacite a los operadores. Seleccione protección ocular adecuada para la longitud de onda del láser y el nivel de protección requerido. Las medidas de seguridad del equipo no reemplazan los controles en el lugar de trabajo. Lea la guía de seguridad para soldadura láser portátil antes de planificar la instalación.
Consultar a un experto



Kempson cuenta con un equipo independiente de I+D y un equipo de ingenieros sénior, centrados en el desarrollo de tecnología de soldadura láser de vanguardia y comprometidos con proporcionar soluciones personalizadas de alto rendimiento y rentables para diversas aplicaciones industriales.

Con más de 30 patentes, todas nuestras máquinas cuentan con las certificaciones CE, ISO y FDA. Ofrecemos una garantía de 3 años, pruebas de soldadura gratuitas y soporte posventa de por vida para garantizar su fiabilidad a largo plazo.

Respaldamos la cooperación integral OEM/ODM, proporcionando servicios personalizados como diseño de sistemas, integración de hardware y software, desarrollo de accesorios especiales y personalización del logotipo de la marca, adaptados con precisión a diferentes mercados y escenarios de aplicación.

Ofrecemos servicios gratuitos de prueba de soldadura de muestras: simplemente envíenos sus materiales o proporciónenos los requisitos de su proceso, y realizaremos pruebas de soldadura, grabaremos vídeos del proceso y le devolveremos las muestras físicas, proporcionándole información de compra objetiva y fiable.
Evalúe el acero inoxidable, el acero al carbono, el acero galvanizado y ciertas aleaciones de aluminio utilizando el grado exacto del material, el estado de la superficie, la geometría de la junta y los criterios de aceptación. El cobre, el latón y las combinaciones de materiales diferentes requieren una evaluación adicional de compatibilidad y proceso. Las listas de materiales no constituyen garantías de espesor universales.
No. El rango describe el enfoque de aplicación de esta colección. La capacidad depende de la fuente láser, el cabezal de soldadura, el grado del material, el diseño de la junta, el ajuste, la velocidad, el material de aporte y la fusión requerida. Confirme las juntas de producción mínimas y máximas mediante pruebas de muestra. El ancho del cordón superficial no garantiza la penetración completa.
Compare la capacidad de refrigeración, el ciclo de funcionamiento nominal, las condiciones ambientales, las necesidades de mantenimiento y el espacio disponible. Las configuraciones con refrigeración por aire pueden simplificar la disposición del equipo; las configuraciones con refrigeración por agua requieren la gestión del circuito de líquido. Ninguna etiqueta de refrigeración por sí sola garantiza la calidad de la soldadura ni la capacidad de funcionamiento continuo. Confirme las especificaciones exactas del modelo.
Puede ser una alternativa para uniones adecuadas cuando se cumplen los requisitos de calidad de soldadura, acceso, ajuste y controles de seguridad. Grandes huecos, alta demanda de material de aporte, acceso restringido o un procedimiento cualificado existente pueden favorecer otro proceso. Compare ciclos de producción completos y piezas aceptadas, en lugar de un multiplicador de velocidad universal.
Solicite a KEMPSON las condiciones por escrito que cubren la máquina, la fuente láser, el cabezal de soldadura, el equipo de refrigeración y los accesorios opcionales seleccionados. Confirme la duración de la garantía, las exclusiones, los consumibles, los servicios de mantenimiento, las piezas de repuesto, las instrucciones de instalación y la formación del operador en el presupuesto o contrato.
Proporcione el grado del material, el espesor de la chapa, los planos de las juntas, la tolerancia de ajuste, los requisitos de acabado, el objetivo de producción y los detalles de suministro en obra. Acuerde un plan de prueba de muestra que registre la potencia, la velocidad, el enfoque o la configuración del haz, la alimentación del alambre, el gas de protección y la sujeción. Inspeccione las dimensiones y el aspecto de la soldadura, y utilice secciones transversales u otras pruebas cuando sea necesario para verificar la fusión y las propiedades de la junta.
Póngase en contacto con KEMPSON para hablar sobre muestras representativas y obtener un presupuesto específico para su configuración.
¿Busca una máquina de soldadura láser portátil para chapas finas?
Envíe el tipo de material, el espesor de la chapa, el plano de la junta, los requisitos de acabado y el objetivo de producción. Solicite una evaluación de soldadura de muestra y un presupuesto específico para su configuración a KEMPSON.