

Sommario
Introduzione
La saldatura laser offre un apporto di calore concentrato, un'elevata velocità di saldatura e un controllo preciso della zona di saldatura. Comprendere i vantaggi e gli svantaggi della saldatura laser è fondamentale, poiché tra i limiti si annoverano un maggiore investimento in attrezzature, la sensibilità alle fessure di giunzione, i requisiti di processo dipendenti dal materiale e le rigide norme di sicurezza laser.
Per i produttori che confrontano la saldatura laser con la saldatura TIG o MIG, la scelta giusta dipende dal materiale, dallo spessore, dalla geometria del giunto, dal volume di produzione, dai requisiti di finitura e dal costo operativo totale. Questa guida esplora i vantaggi e gli svantaggi della saldatura laser, confronta i metodi di saldatura e spiega quando la saldatura laser rappresenta un'opzione pratica.
Quali sono i vantaggi della saldatura laser?
I principali vantaggi della saldatura laser sono l'elevata velocità di saldatura, l'apporto di calore concentrato, il controllo preciso della saldatura e la compatibilità con l'automazione. I risultati variano in base al materiale, allo spessore, alla geometria del giunto e alle impostazioni del processo.
- Elevata velocità di saldatura: la saldatura laser consente velocità di avanzamento elevate su pezzi idonei. La velocità effettiva dipende dalla potenza del laser, dallo spessore del materiale, dal tipo di giunzione e dai requisiti di penetrazione.
- Riduzione dell'apporto termico e della distorsione: il raggio laser concentra l'energia in una piccola area, riducendo l'esposizione al calore intorno alla saldatura. Ciò può limitare la zona termicamente alterata e la distorsione in lamiere sottili e componenti di precisione.
- Elevata precisione e ripetibilità della saldatura: un fascio focalizzato produce cordoni di saldatura stretti. Dispositivi di fissaggio stabili, posizionamento accurato e parametri costanti contribuiscono a mantenere la qualità della saldatura tra i diversi lotti di produzione.
- Minore necessità di molatura post-saldatura: la corretta impostazione dei parametri laser consente di ottenere cordoni di saldatura lisci con spruzzi limitati. Le esigenze di molatura dipendono dall'accoppiamento dei giunti, dagli standard di finitura superficiale e dalla qualità della saldatura.
- Compatibilità con l'automazione: i sistemi di saldatura laser possono integrarsi con robot industriali, macchine CNC e attrezzature di produzione. I percorsi programmabili supportano cicli di saldatura ripetibili nella produzione in serie.
- Lamiere sottili e componenti di precisione: la saldatura laser è adatta a molti componenti in lamiera sottile, involucri in acciaio inossidabile, attrezzature da cucina e assemblaggi di precisione. Le proprietà del materiale, lo spessore, il design del giunto e la profondità di penetrazione ne determinano l'idoneità.
I vantaggi e gli svantaggi della saldatura laser devono essere valutati in base alle effettive esigenze di produzione, ai costi delle apparecchiature, alle tolleranze di giunzione e alle norme di sicurezza relative al laser.
Quali sono gli svantaggi della saldatura laser?
I principali svantaggi della saldatura laser includono gli elevati costi delle attrezzature, le strette tolleranze di giunzione, le limitazioni dei materiali e i severi requisiti di sicurezza.
- Elevati costi iniziali delle apparecchiature: i costi includono la sorgente laser, l'unità di raffreddamento, i dispositivi di fissaggio, l'aspirazione dei fumi e la cabina di sicurezza. L'automazione comporta costi aggiuntivi per l'integrazione.
- Sensibilità alle fessure di giunzione e all'allineamento: fessure eccessive o disallineamenti possono causare fusione incompleta, saldature non uniformi o perforazione. Un fissaggio preciso e tolleranze ristrette dei pezzi sono essenziali.
- Limitazioni relative al materiale e alla progettazione del giunto: i metalli riflettenti come il rame e l'alluminio richiedono impostazioni di processo adeguate. Lo spessore del materiale, la conduttività termica e la geometria del giunto influenzano la qualità della saldatura.
- Rigorosi requisiti di sicurezza laser: la saldatura laser richiede un'adeguata schermatura del fascio, dispositivi di sicurezza interbloccanti, accesso controllato e un'appropriata protezione per gli occhi. L'aspirazione dei fumi dipende dai materiali e dalle emissioni coinvolte.
- Impostazione e controllo dei parametri del processo eseguiti con competenza: potenza del laser, velocità di saldatura, posizione focale, gas di protezione e avanzamento del filo devono essere adatti al pezzo in lavorazione. Impostazioni errate possono causare porosità, spruzzi o penetrazione incompleta.
- Vantaggi in termini di costi limitati per alcune attività produttive: bassi volumi di produzione, cambi frequenti e semplici lavori di saldatura potrebbero non giustificare l'investimento. La saldatura TIG o MIG potrebbe offrire costi inferiori per queste applicazioni.
Questi limiti della saldatura laser devono essere valutati in base ai requisiti del pezzo, al volume di produzione, alle norme di sicurezza e ai costi operativi totali.
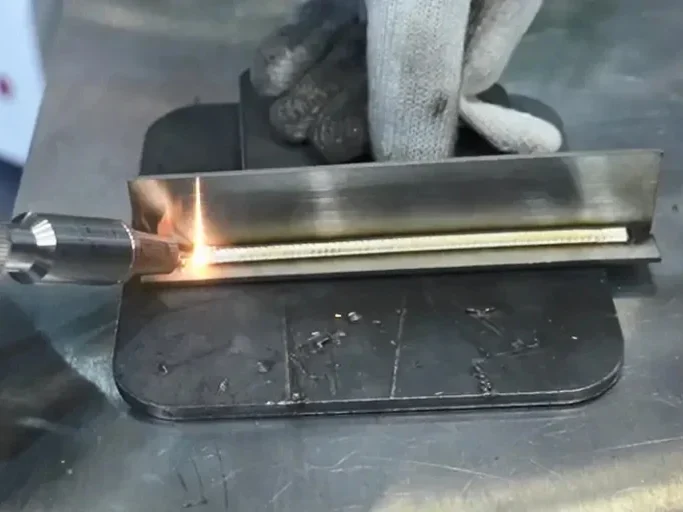
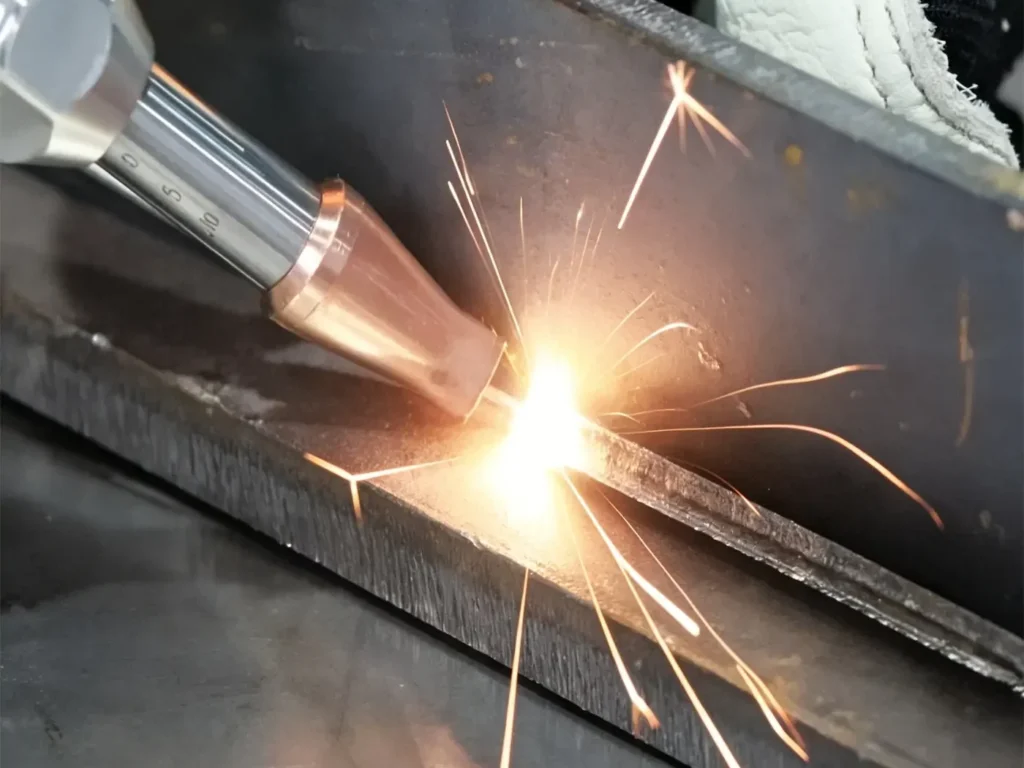
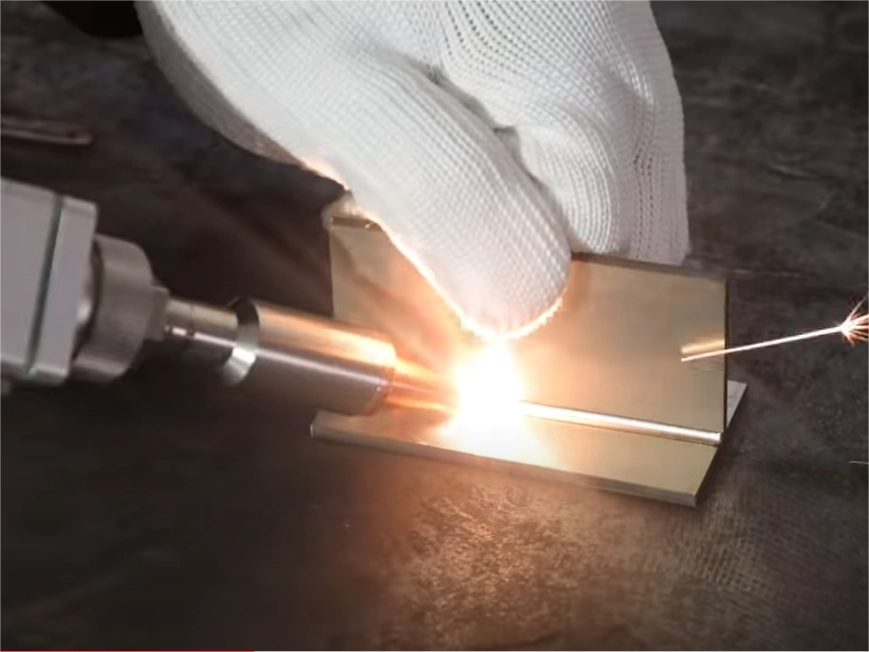
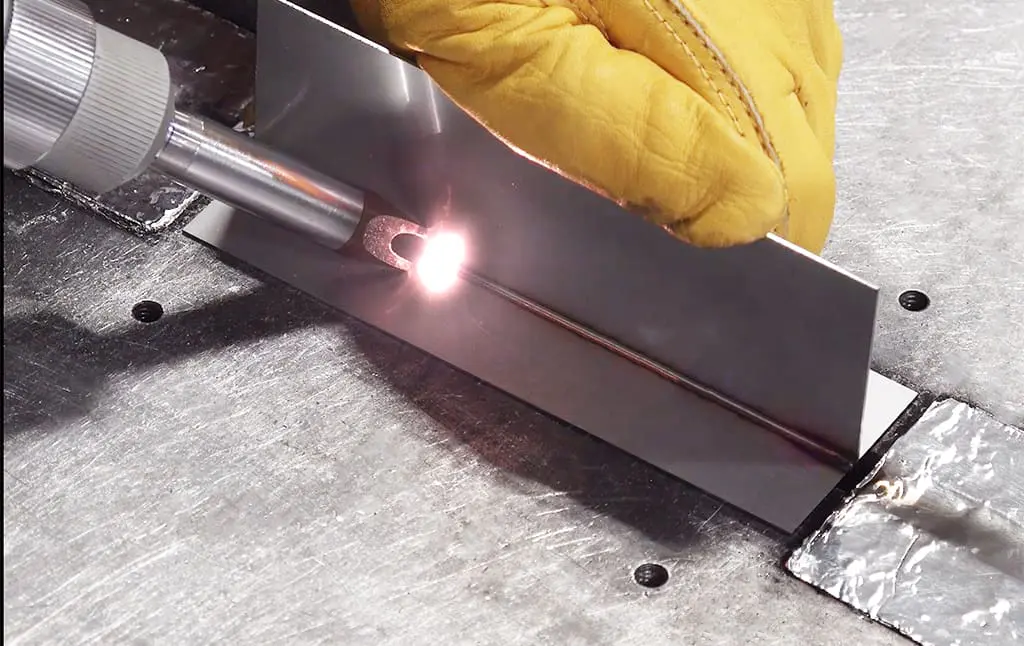
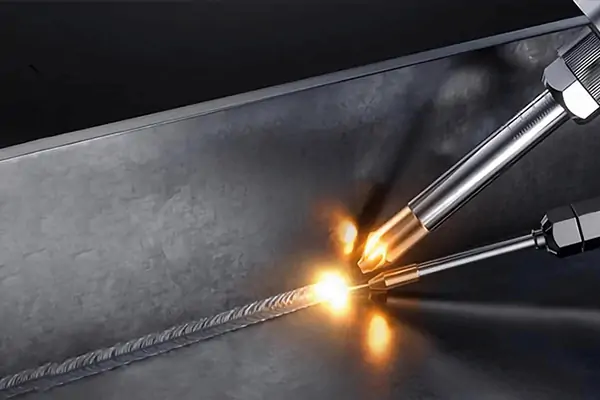
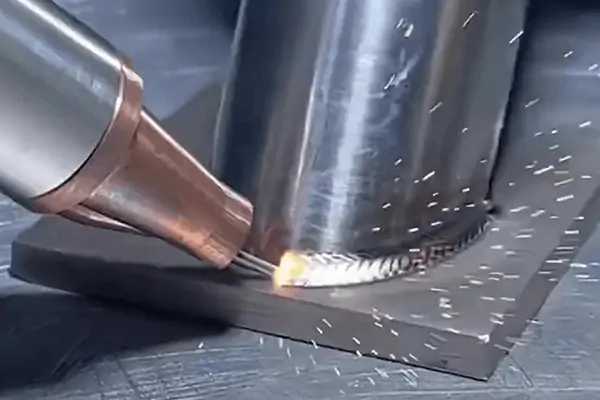
Spettacolo di effetti di saldatura
Saldatura laser vs. saldatura TIG e MIG
La scelta tra saldatura laser, TIG e MIG dipende dalla velocità di saldatura, dall'apporto termico, dalla precisione di accoppiamento dei giunti, dal costo delle attrezzature e dal volume di produzione.
| Fattore di confronto | Saldatura laser | Saldatura TIG | Saldatura MIG |
|---|---|---|---|
| Velocità di saldatura | Elevate velocità di marcia su giunti idonei | Generalmente più lento, adatto alla saldatura controllata | Adatto per la saldatura continua e ad alto volume |
| Ingresso di calore | Energia concentrata con una piccola zona termicamente alterata in condizioni idonee | Controllo preciso della temperatura da parte dell'operatore | Controllato tramite corrente, tensione e velocità di spostamento |
| Adattamento articolare | Richiede un allineamento preciso e un controllo rigoroso dello spazio. | Con la tecnica appropriata è in grado di gestire diverse patologie articolari. | Il filo di riempimento può colmare alcune fessure nelle giunture |
| Costo dell'attrezzatura | Investimento iniziale più elevato | Costo delle attrezzature generalmente inferiore | Costo delle attrezzature generalmente inferiore |
| Automazione | Ideale per sistemi robotici e automatizzati | L'automazione è possibile con attrezzature adeguate. | Ampiamente utilizzato nelle linee di produzione automatizzate |
Quale processo di saldatura dovresti scegliere?
- Saldatura laser: adatta per la produzione ad alta velocità, la realizzazione di componenti di precisione e la saldatura automatizzata con tolleranze di giunzione controllate.
- Saldatura TIG: adatta per materiali sottili, saldature di precisione e applicazioni che richiedono un controllo preciso del bagno di fusione.
- Saldatura MIG: adatta per lavorazioni generiche, componenti più spessi e attività di produzione che richiedono materiale d'apporto e giunzioni flessibili.
Le prestazioni effettive dipendono dal materiale, dallo spessore, dalla configurazione del giunto, dai requisiti di qualità della saldatura e dalle condizioni di produzione. Confronta questi fattori prima di scegliere un processo di saldatura.
Per un confronto più completo tra i diversi metodi di saldatura, si vedano i seguenti articoli:
Saldatura laser vs. saldatura tradizionale: differenze, vantaggi, costi e applicazioni.
Saldatura TIG, MIG o laser per l'alluminio: qual è la migliore?
Quanto costa la saldatura laser?
Il costo della saldatura laser dipende dalla configurazione dell'apparecchiatura, dai requisiti di produzione e dalle spese operative correnti. Il solo prezzo di acquisto non riflette il costo totale della saldatura.
Fattori che influenzano il costo delle macchine per la saldatura laser
Il prezzo della macchina varia in base alla potenza del laser, alla sorgente laser, al sistema di raffreddamento, all'alimentatore di filo, al livello di automazione e ai dispositivi di sicurezza. L'integrazione robotica e le attrezzature personalizzate aumentano l'investimento iniziale.
Costi operativi della saldatura laser
Le spese operative includono elettricità, gas di protezione, materiali di consumo, manutenzione, manodopera e rilavorazioni. I costi effettivi dipendono dai parametri di saldatura, dalle ore di funzionamento, dal tipo di materiale e dall'efficienza produttiva.
Come valutare il ritorno sull'investimento
Confronta il costo operativo totale prima e dopo il passaggio alla saldatura laser. Includi manodopera, tempo di saldatura, molatura, rilavorazione e manutenzione delle attrezzature.
Formula del periodo di recupero: Periodo di recupero = Investimento iniziale ÷ Risparmio netto annuo
Il risparmio netto annuo dovrebbe tenere conto dei maggiori costi operativi e di manutenzione.
| Fattore di costo | Dati da registrare |
|---|---|
| Investimento iniziale | Macchinari, attrezzature, sistemi di sicurezza, installazione |
| Risparmio di manodopera | Ore risparmiate all'anno × costo del lavoro orario |
| Risparmi finali | Riduzione annuale dei costi di rettifica e lucidatura |
| Risparmi derivanti dalle rilavorazioni | Riduzione annuale dei costi di riparazione e di rottamazione |
| Costi operativi aggiuntivi | Elettricità, gas, materiali di consumo, manutenzione |
Una valutazione realistica dei costi della saldatura laser richiede dati di produzione relativi al pezzo effettivamente lavorato. Bassi volumi di produzione potrebbero non giustificare l'investimento, mentre la saldatura ripetitiva e la riduzione delle esigenze di finitura possono migliorare la convenienza economica.
Quando la saldatura laser è economicamente vantaggiosa?
La saldatura laser è una soluzione da valutare quando la produzione prevede giunzioni ripetitive, requisiti dimensionali stringenti, saldature a vista o costose finiture post-saldatura. Involucri in acciaio inossidabile, attrezzature da cucina, componenti in lamiera e assemblaggi di precisione sono esempi comuni di applicazioni.
La saldatura TIG o MIG può risultare più economica per piccoli lotti, pezzi irregolari, giunti di grandi dimensioni o lavori in cui la velocità di saldatura e i costi di finitura hanno un impatto limitato sul costo totale di produzione.
Prima di selezionare l'attrezzatura, testare pezzi rappresentativi utilizzando il materiale, lo spessore, il tipo di giunzione e i parametri di produzione previsti. Registrare la penetrazione, l'aspetto della saldatura, la distorsione, il tempo di ciclo e la manodopera di finitura. Confrontare questi risultati con il processo esistente per determinare se l'investimento è economicamente giustificato.
I casi di Kempson mostrano
Un'azienda produttrice di componenti in acciaio inossidabile inizialmente utilizzava la saldatura MIG tradizionale, che presentava numerose problematiche, tra cui gli elevati costi di molatura manuale (circa 120 yuan al mese), gli alti costi dei materiali (circa 50 yuan al mese) e la bassa efficienza di saldatura. Inoltre, ogni pezzo saldato richiedeva in media 45 minuti per essere completato, mentre le ore di lavoro effettive giornaliere erano solo 6. Dopo l'introduzione della saldatura laser, questi problemi sono stati facilmente risolti: l'efficienza di saldatura è migliorata notevolmente, i costi di manodopera si sono ridotti significativamente e la qualità della saldatura è aumentata. [Visualizza il caso]
Scegliere una saldatrice laser da KEMPSON
Le prestazioni della saldatura laser dipendono dallo spessore del materiale, dalla configurazione del giunto, dalla penetrazione della saldatura e dai requisiti di produzione. KEMPSON offre saldatrici laser da 1,000 W a 6,000 W , con alimentazione del filo configurabile, opzioni del fascio e sistemi di lavorazione multifunzione per diverse applicazioni industriali.
Adattare la potenza del laser al materiale e allo spessore
La potenza laser necessaria dipende dal materiale di base, dallo spessore della lamiera, dal tipo di giunzione, dal punto di penetrazione e dalla velocità di saldatura. KEMPSON aiuta i produttori a valutare questi fattori prima di selezionare la configurazione della macchina.
Selezione della potenza per la saldatura laser
| Materiale | Considerazioni sulla selezione | Opzioni di alimentazione disponibili |
|---|---|---|
| Acciaio inossidabile | Spessore della piastra, aspetto della giunzione, penetrazione e distorsione | 1,000W–6,000W |
| Acciaio al carbonio | Spessore, profondità di penetrazione, velocità di avanzamento e preparazione del giunto | 1,000W–6,000W |
| Alluminio | Tipo di lega, riflettività, conducibilità termica e geometria del giunto | Configurazione dipendente dall'applicazione |
La gamma di potenza adatta dipende dal pezzo specifico e dalle esigenze di saldatura. Si consiglia di effettuare una prova di saldatura prima della selezione definitiva dell'attrezzatura.
Attrezzatura consigliata
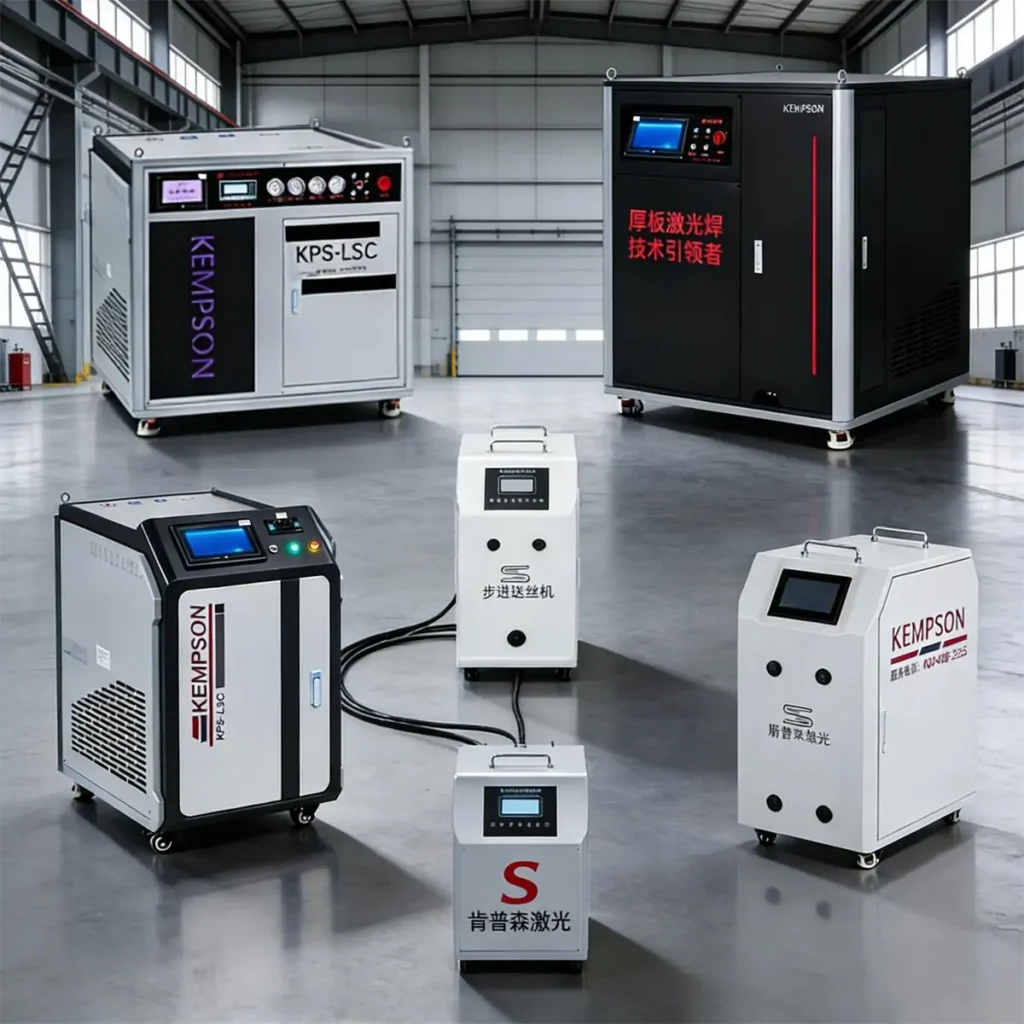
Saldatrice laser portatile : ideale per officine di fabbricazione, lavorazione della lamiera e saldatura generica dei metalli.
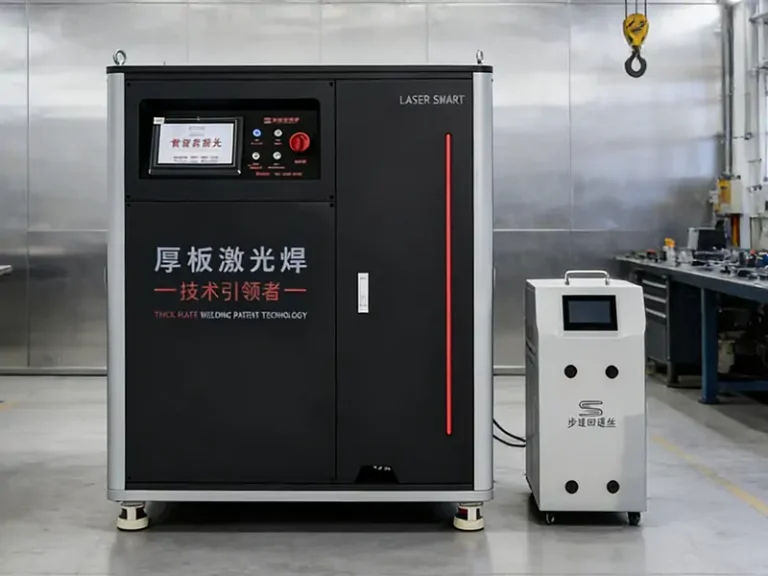
Saldatrice laser ad alta potenza : per applicazioni che richiedono una maggiore penetrazione o una maggiore produttività.
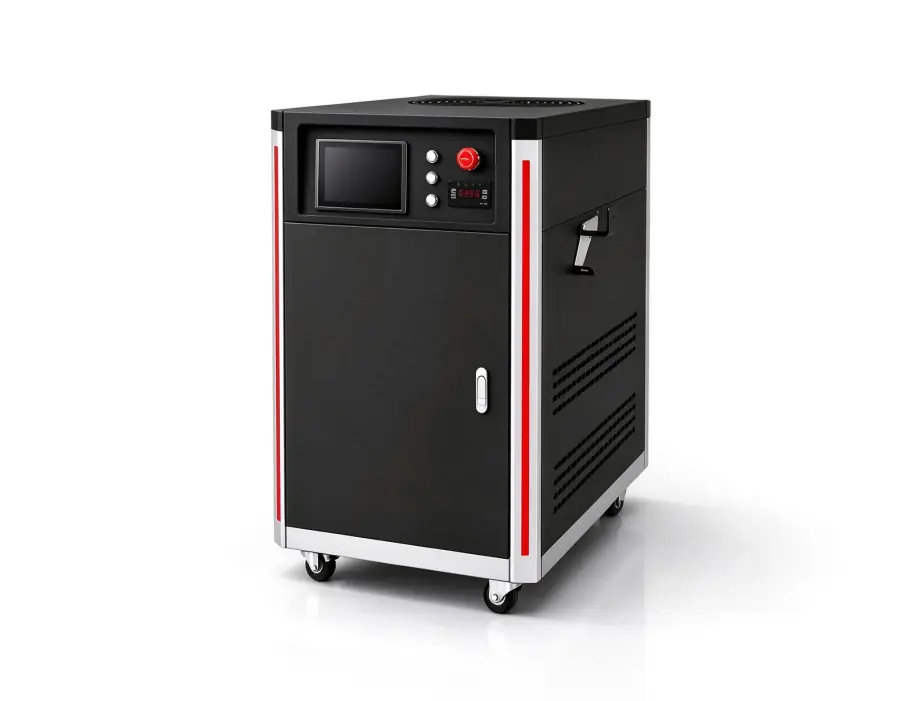
Saldatrice laser a doppio raggio da 6000 W : ideale per applicazioni di saldatura impegnative su materiali come alluminio e rame.
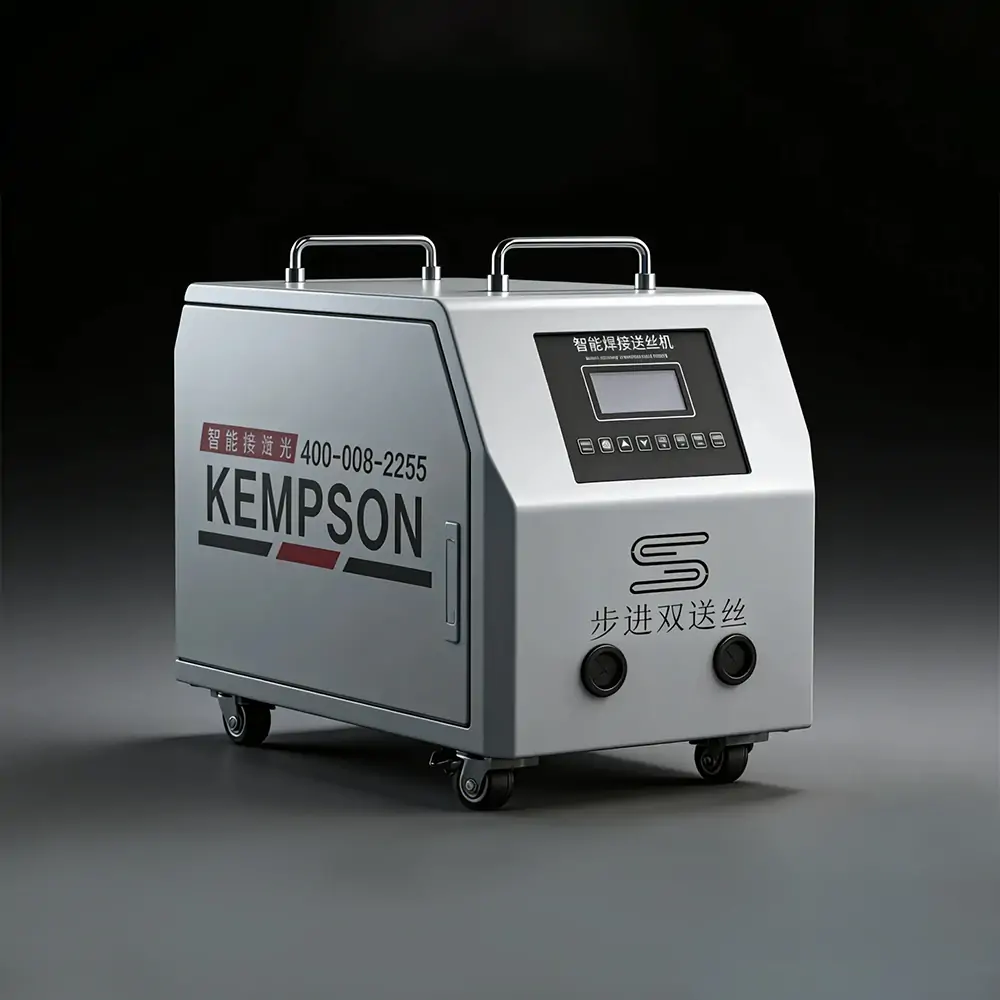
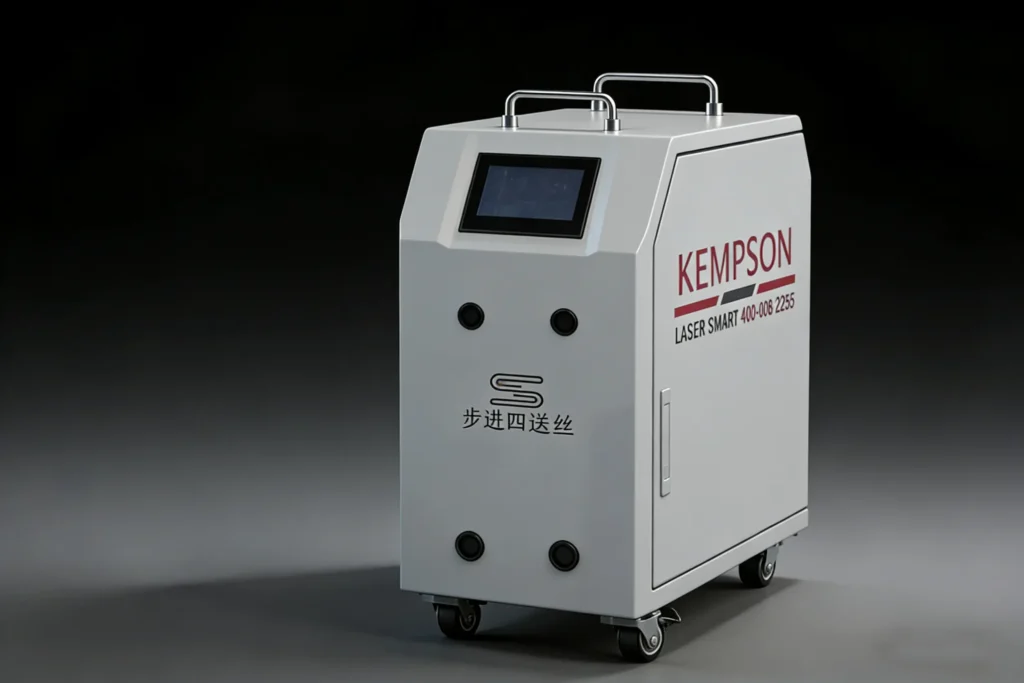
Configurare l'alimentazione del filo e le funzioni di processo.
Le distanze tra i giunti, i requisiti del materiale d'apporto, l'aspetto della saldatura e i metodi di produzione influenzano la configurazione della macchina. KEMPSON è in grado di valutare se un alimentatore di filo, una configurazione a doppio fascio o un sistema di lavorazione multifunzione siano adatti all'applicazione.
Opzioni di configurazione
| Configurazione | Considerazioni sull'applicazione |
|---|---|
| Alimentatore filo | Per giunzioni che richiedono materiale d'apporto o materiale di saldatura aggiuntivo |
| Saldatura laser a doppio raggio | Per applicazioni che richiedono il controllo indipendente delle travi centrale e anulare |
| Sistema laser multifunzione | Per attività di produzione che prevedono saldatura e determinate operazioni di pulizia o taglio. |
| Configurazione personalizzata | Per dimensioni specifiche del pezzo, design dei giunti e condizioni di produzione |
Gli alimentatori di filo sono progettati per applicazioni di saldatura che richiedono materiale d'apporto per colmare grandi lacune. Il numero di fili utilizzati, le impostazioni dei parametri e il diametro del filo devono essere selezionati in base all'applicazione specifica. Per maggiori dettagli, consultare i seguenti articoli:
Alimentazione a filo singolo o doppio per la saldatura laser: qual è la differenza?
Velocità di avanzamento del filo nella saldatura laser: come impostare i parametri corretti
Come scegliere il filo per la saldatura laser: materiale, diametro e applicazioni
Scopri le soluzioni KEMPSON
- Saldatrice laser a doppio raggio — Esaminare le configurazioni a fascio centrale e a fascio anulare per applicazioni di saldatura impegnative.
- Saldatrice laser 4 in 1 — Combina le funzioni di saldatura, pulizia, taglio e pulizia del cordone di saldatura.
Richiedi un test di saldatura per il tuo pezzo
Le sole specifiche della macchina non sono sufficienti a garantire la qualità della saldatura su un componente specifico. KEMPSON può esaminare i dettagli dell'applicazione e, ove necessario, organizzare una prova di saldatura. I risultati della prova forniscono una base pratica per discutere la potenza del laser, i parametri di processo, l'alimentazione del filo e la configurazione dell'apparecchiatura.
Informazioni da preparare
- Materiale: acciaio inossidabile, acciaio al carbonio, alluminio, rame o altre leghe.
- Spessore della piastra: spessore effettivo di ciascun componente da unire.
- Progettazione delle giunzioni: Giunzione di testa, a sovrapposizione, a raccordo o con altre geometrie.
- Foto dei pezzi in lavorazione: immagini nitide delle parti, dell'area di giunzione e del risultato attuale della saldatura.
- Requisiti di produzione: output target, lunghezza di saldatura, ore di funzionamento e requisiti di finitura.
Come funziona la valutazione
- Invia i dettagli del pezzo: indica il materiale, lo spessore, le foto del giunto e gli obiettivi di produzione.
- Esaminare l'applicazione: discutere la gamma di potenza, i requisiti di alimentazione del filo e la configurazione di processo idonea.
- Eseguire una prova di saldatura: valutare il campione secondo le condizioni di prova concordate, ove applicabile.
- Analizzare i risultati: esaminare la penetrazione, l'aspetto della saldatura, la distorsione e il tempo di lavorazione.
- Discutere la selezione delle attrezzature: utilizzare i risultati dei test e i requisiti di produzione per definire la configurazione della macchina proposta.
Conclusione
La saldatura laser si presta a numerose lavorazioni di precisione e a produzioni ripetitive. Nella scelta del processo di saldatura, è necessario considerare il costo delle apparecchiature, la precisione dell'accoppiamento dei giunti, le proprietà dei materiali e i requisiti di sicurezza. La soluzione ideale dipende dal pezzo da lavorare, dai requisiti di qualità della saldatura, dal volume di produzione e dal budget operativo.
KEMPSON fornisce saldatrici laser da 1,000W a 6,000W, con alimentazione del filo, doppio raggio e configurazioni multifunzione. Contattateci indicando il tipo di materiale, lo spessore della lamiera, le foto del giunto e i requisiti di produzione per discutere le opzioni disponibili e organizzare una prova di saldatura per la vostra applicazione.
Contatta KEMPSON per consigli su attrezzature per la saldatura laser e consulenza sui progetti.
FAQ
Quali sono i principali vantaggi della saldatura laser?
La saldatura laser offre elevate velocità di avanzamento, apporto di calore concentrato, cordoni di saldatura stretti e compatibilità con la produzione automatizzata. Su pezzi idonei, può ridurre la distorsione termica e la necessità di rettifica post-saldatura. I risultati dipendono dal materiale, dallo spessore, dalla configurazione del giunto e dai parametri di processo.
Quali sono gli svantaggi della saldatura laser?
Le principali limitazioni includono gli elevati costi delle apparecchiature, i rigorosi requisiti di accoppiamento dei giunti, le impostazioni di processo dipendenti dal materiale e i severi controlli di sicurezza laser. Parametri errati o spazi eccessivi tra i giunti possono causare porosità, fusione incompleta o perforazione. La configurazione delle apparecchiature richiede inoltre la conoscenza dei processi di saldatura laser.
La saldatura laser è migliore della saldatura TIG?
La saldatura laser è adatta alla produzione ad alta velocità, ai componenti di precisione e alle applicazioni che richiedono una distorsione termica limitata. La saldatura TIG offre un controllo manuale preciso del bagno di fusione ed è ideale per lavorazioni di dettaglio. La scelta dipende dalla geometria del giunto, dallo spessore del materiale, dall'aspetto della saldatura, dal volume di produzione e dal budget.
La saldatura laser è migliore della saldatura MIG?
La saldatura laser può offrire velocità di avanzamento più elevate, cordoni di saldatura più stretti e un minore apporto termico su giunzioni idonee. La saldatura MIG è adatta a un'ampia gamma di lavorazioni e può compensare alcune fessure nelle giunzioni tramite filo d'apporto. Il volume di produzione, la preparazione delle giunzioni, lo spessore del materiale e i costi di finitura influenzano la scelta del processo.
La saldatura laser è adatta per alluminio e acciaio inossidabile?
Sì. La saldatura laser può unire alluminio e acciaio inossidabile quando la potenza del laser, la posizione focale, la velocità di avanzamento, il gas di protezione e la configurazione del giunto sono adatti al materiale. L'elevata riflettività e conducibilità termica dell'alluminio richiedono un controllo adeguato del processo. Il grado e lo spessore del materiale devono essere valutati mediante prove di saldatura.
La saldatura laser è in grado di colmare le fessure tra le parti metalliche?
La saldatura laser può gestire spazi di giunzione limitati in condizioni adeguate, ma spazi eccessivi possono causare fusione incompleta, formazione di saldatura instabile o perforazione. Il filo d'apporto può aiutare a compensare alcuni spazi. Lo spazio accettabile dipende dallo spessore del materiale, dalla geometria della giunzione, dalle impostazioni di avanzamento del filo e dai parametri di saldatura.
La saldatura laser è costosa da gestire?
I costi operativi includono elettricità, gas di protezione, materiali di consumo, manutenzione, manodopera ed eventuali finiture o rilavorazioni necessarie. Il costo totale per pezzo dipende anche dalla velocità di saldatura, dal volume di produzione e dall'utilizzo delle attrezzature. La riduzione della molatura e tempi di ciclo più brevi possono compensare parte delle spese operative.
La saldatura laser è un investimento valido per le piccole imprese manifatturiere?
La saldatura laser può essere vantaggiosa per le piccole aziende che producono pezzi ripetitivi, lamiere di precisione o componenti che richiedono saldature visibili e uniformi. Bassi volumi di produzione, frequenti cambi di produzione e semplici operazioni di saldatura possono favorire la saldatura TIG o MIG. Test su campioni e un confronto del costo totale per pezzo forniscono una base pratica per le decisioni di investimento.







