Spis treści
Wprowadzenie
W nowoczesnym przemyśle spawanie aluminium laserami światłowodowymi staje się kluczowym procesem w sektorach motoryzacyjnym, energetycznym, akumulatorowym i produkcji precyzyjnej. W porównaniu z tradycyjnym spawaniem TIG/MIG, spawanie laserem światłowodowym oferuje takie zalety, jak wysoka wydajność, minimalne odkształcenia i łatwość automatyzacji. Jednak wysoki współczynnik odbicia i przewodność cieplna aluminium sprawiają, że jest ono podatne na problemy, takie jak utrata energii, porowatość i pęknięcia podczas spawania, co czyni je jednym z najtrudniejszych materiałów do spawania laserowego.
W tym artykule omówiono najlepsze praktyki w zakresie laserowego spawania aluminium . Systematycznie przeanalizujemy, w jaki sposób technologia oscylacyjnego spawania laserowego światłowodowego może skutecznie rozwiązywać problemy z odbiciami i defektami podczas laserowego spawania aluminium poprzez odpowiednie ustawienia parametrów, oferując w ten sposób praktyczne rozwiązania dla kupujących.
Czy można spawać aluminium za pomocą lasera światłowodowego?
Spawanie laserem światłowodowym może być stosowane do spawania aluminium i stało się jednym z preferowanych rozwiązań dla coraz większej liczby firm produkcyjnych. Lasery światłowodowe oferują korzyści w zakresie koncentracji energii i kontroli procesu, umożliwiając precyzyjne formowanie ściegu spoiny i wysoką wydajność produkcji.
Jednak w zastosowaniach praktycznych spawanie aluminium nie może polegać wyłącznie na standardowych procesach laserowych; zamiast tego stawia wyższe wymagania dotyczące konfiguracji sprzętu i stabilności procesu. Szczególnie w przypadku produkcji masowej, często konieczne jest zastosowanie głowicy spawalniczej z funkcją wobble, aby rozszerzyć jeziorko stopu, zapewnić równomierne doprowadzenie ciepła oraz poprawić spójność i wydajność spoiny.
Jednocześnie, dzięki odpowiedniemu dopasowaniu mocy (np. 1500 W–3000 W) do trybów spawania, można zaspokoić szeroki zakres potrzeb zastosowań, od cienkich blach do blach o średniej i dużej grubości (0.5–10 mm).
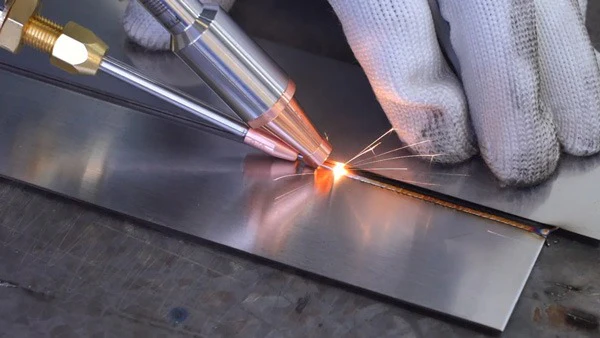
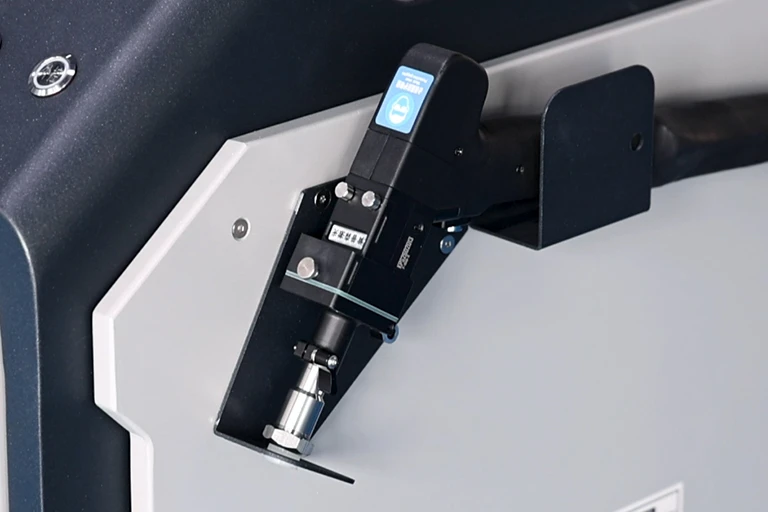
Ogólnie rzecz biorąc, lasery światłowodowe nie tylko nadają się do spawania aluminium, ale w połączeniu z odpowiednimi rozwiązaniami procesowymi są szczególnie przydatne w środowiskach produkcji przemysłowej, w których wymagany jest wysoki poziom wydajności i jakości.
Problemy ze spawaniem aluminium istniały od zawsze, ale nie są nieuniknione. Typowe problemy i rozwiązania dotyczące spawania laserem światłowodowym można znaleźć w artykule: Spawanie aluminium laserem światłowodowym: wyzwania i rozwiązania
Ze względu na właściwości odblaskowe aluminium, szczegółowe informacje na temat grubości i wymagań dotyczących mocy podczas spawania laserowego aluminium można znaleźć w dokumencie: Przewodnik po grubościach aluminium podczas spawania laserowego: Wybór mocy i ograniczenia spawania
Dlaczego aluminium jest trudne do spawania laserowego?
W praktyce produkcyjnej wiele firm zauważa, że podczas spawania aluminium laserem światłowodowym stabilność procesu jest znacznie niższa niż w przypadku stali nierdzewnej lub stali węglowej. Wynika to z naturalnych właściwości aluminium.
- Aluminium charakteryzuje się wysokim współczynnikiem odbicia; gdy laser zaczyna działać, odbija się znaczna część energii, co utrudnia szybkie utworzenie stopionego jeziorka.
- Aluminium charakteryzuje się doskonałą przewodnością cieplną; ciepło rozprasza się szybko, przez co trudno utrzymać stabilną temperaturę w strefie spawania, co ma wpływ na głębokość wtopienia i ciągłość spoiny.
- Temperatura topnienia warstwy tlenku na powierzchni aluminium jest znacznie wyższa niż temperatura topnienia materiału bazowego; jeśli warstwa tlenku nie zostanie odpowiednio przygotowana, może to łatwo doprowadzić do wad spawalniczych.
Połączenie tych czynników często prowadzi do szeregu problemów praktycznych, takich jak porowatość, pęknięcia, odpryski i niestabilność spoin. Dlatego w zastosowaniach spawania laserowego aluminium zazwyczaj konieczna jest optymalizacja rozkładu energii poprzez zastosowanie głowicy spawalniczej z funkcją wobble, co w połączeniu z odpowiednimi ustawieniami parametrów pozwala uzyskać stabilne i niezawodne rezultaty spawania.
Aluminium jest materiałem silnie odblaskowym, a podczas procesu spawania mogą wystąpić różne defekty. Szczegółowe informacje na temat problemów i sposobów ich zapobiegania można znaleźć w artykule: Problemy ze spawaniem laserowym aluminium: porowatość, pęknięcia i rozwiązania.
Szczegółowe parametry procesu spawania laserowego aluminium można znaleźć w artykule: „Spawanie laserowe aluminium: proces, parametry i najlepsze praktyki”.
Czym jest głowica spawalnicza typu Wobble?
Głowica spawalnicza o ruchu wahadłowym to urządzenie stosowane w spawaniu laserowym, które powoduje, że plamka lasera oscyluje z dużą prędkością wzdłuż ustalonej trajektorii (np. okręgu lub elipsy). W porównaniu z tradycyjnymi metodami spawania z nieruchomym punktem, głowica dynamicznie rozprowadza energię lasera. Ten dynamiczny ruch tworzy szerszą spoinę, zwiększa głębokość wtopienia i rozkład ciepła, jednocześnie minimalizując powstawanie defektów.
Zmniejszone odbicie i zwiększona absorpcja energii: Dzięki oscylacji punktu laser nie koncentruje się już na pojedynczym punkcie, lecz działa w sposób ciągły na większym obszarze, co pomaga szybciej utworzyć stabilne jeziorko stopionego materiału i zmniejsza utratę energii spowodowaną początkowym odbiciem od materiałów aluminiowych.
Stabilne jeziorko spawalnicze i mniejsze ryzyko wystąpienia wad spawalniczych: Ruch oscylacyjny zapewnia równomierne rozprowadzanie ciepła, zapobiegając miejscowemu przegrzaniu lub niedogrzaniu, skutecznie redukując takie problemy, jak porowatość, pęknięcia i odpryski, a także poprawiając spójność spoiny.
Większa szerokość spoiny i lepsza tolerancja: W porównaniu ze spawaniem liniowym, spawanie łukowe laserem światłowodowym wytwarza szersze spoiny, co pozwala na lepsze dopasowanie się do szczelin montażowych i dostosowanie do wahań tolerancji w rzeczywistej produkcji.
Ulepszone formowanie i wygląd ściegu spoiny: Kontrolując częstotliwość i amplitudę drgań, można zoptymalizować morfologię ściegu spoiny, co skutkuje bardziej równomiernym i estetycznym spoiwem.
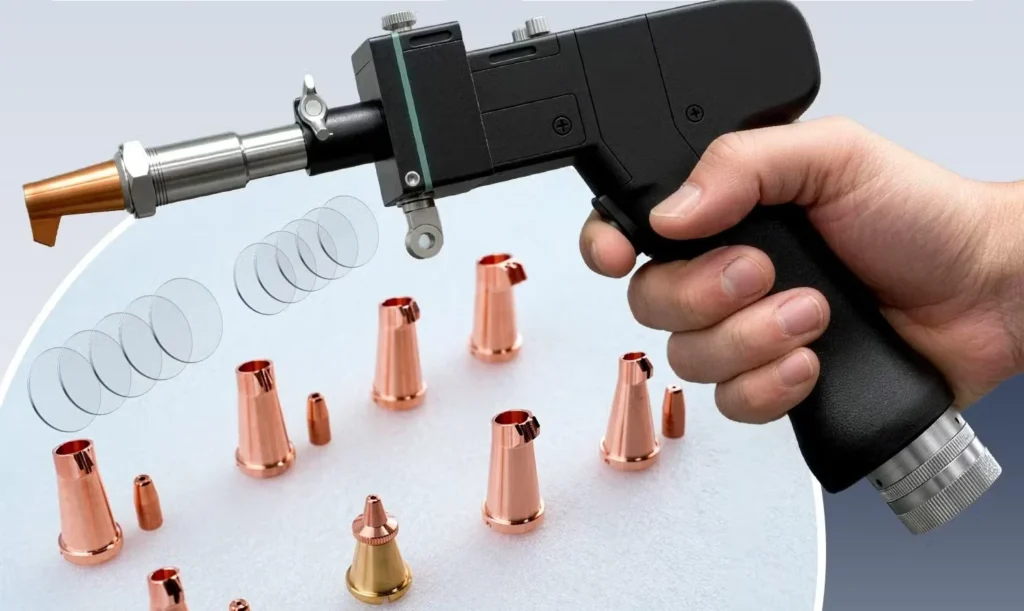
Więcej informacji na temat głowicy spawalniczej typu „wobble” można znaleźć w artykule: Głowica spawalnicza typu „wobble”: Zasada działania, wzory i zastosowania
Głowica spawalnicza Wobble a tradycyjne spawanie laserowe
Podczas spawania aluminium za pomocą laserów światłowodowych, oscylacyjne spawanie laserowe oferuje szereg zalet w porównaniu z tradycyjnym spawaniem laserowym ze stałym punktem, co czyni je szczególnie przydatnym do rozwiązywania problemów związanych ze spawaniem aluminium, takich jak wysoki współczynnik odbicia i wysoka przewodność cieplna.
| Wymiar porównawczy | Tradycyjne spawanie laserowe | Spawanie laserowe światłowodowe | Opis zalet |
|---|---|---|---|
| Kontrola odbicia | Zmniejsza niestabilność roztopionego jeziora spowodowaną odbiciem | Wiązka oscyluje wzdłuż ustalonej trajektorii, rozprowadzając energię i poprawiając absorpcję | Jednolity dopływ ciepła zapewnia stabilny rozkład temperatury |
| Stabilność stopionego basenu | Skoncentrowany laser, o dużym współczynniku odbicia aluminium, powoduje utratę energii | Lokalne przegrzanie lub szybkie chłodzenie prowadzi do powstania niestabilnego jeziorka stopionego metalu | Poprawia ciągłość i jakość spoiny |
| Pęknięcia i wady | Wysoka częstotliwość występowania porowatości, pęknięć i odprysków | Zmniejsza pęknięcia, porowatość i odpryski | Zwiększa wydajność i zmniejsza liczbę przeróbek |
| Szerokość spoiny | Wąska, niska tolerancja szczelin | Regulowana szerokość z jednolitym szwem spawalniczym | Lepsza adaptacja do szczelin montażowych, odpowiednia do produkcji masowej |
| Adaptowalność procesu | Wrażliwy na zmiany grubości i szczeliny między spoinami | Dostosowuje się do różnych grubości i złożonych konstrukcji aluminiowych | Zwiększa elastyczność produkcji |
| Jakość powierzchni | Skłonny do podcięcia lub przepalenia | Gładka i jednolita powierzchnia spoiny | Poprawia wygląd i zmniejsza konieczność późniejszego przetwarzania |
| Wykorzystanie energii | Wysoka początkowa strata energii | Bardziej równomierne wykorzystanie energii laserowej | Zmniejsza zużycie energii i poprawia efektywność kosztową |
| Możliwość obróbki cienkich arkuszy | Skłonny do przepalenia lub odkształcenia | Precyzyjna kontrola dopływu ciepła zmniejsza odkształcenia | Nadaje się do spawania blach aluminiowych o grubości 0.5–10 mm |
| Elastyczność optymalizacji procesów | Ograniczony, trudny do dostosowania kształt belki | Regulowana ścieżka oscylacji, amplituda i częstotliwość | Elastyczność w stosunku do różnych wymagań spawalniczych |
| Bezpieczeństwo | Skoncentrowana energia może powodować lokalne rozpryski | Rozproszona energia zmniejsza ryzyko rozprysków | Skoncentrowany laser, o dużym współczynniku odbicia aluminium, powoduje utratę energii |
Jeśli chodzi o spawanie laserowe aluminium, głowica spawalnicza typu wobble przewyższa tradycyjne spawanie laserowe pod względem kontroli odbicia, stabilności jeziorka spawalniczego, jakości spoiny i bezpieczeństwa, dzięki czemu jest standardową konfiguracją do przemysłowego spawania aluminium.
Najlepsze sposoby spawania aluminium za pomocą lasera światłowodowego
W rzeczywistej produkcji, osiągnięcie stabilnych, wysokiej jakości rezultatów spawania aluminium zależy przede wszystkim od kompleksowej optymalizacji sterowania procesem i konfiguracji urządzeń. Poniżej przedstawiono najlepsze praktyki poprawy jakości laserowego spawania aluminium, w tym:
Wstępna obróbka powierzchni: Przed spawaniem należy usunąć warstwę tlenku, olej i wilgoć z powierzchni aluminium, aby poprawić absorpcję lasera i zredukować wady porowatości.
Odpowiedni dobór mocy lasera: Dopasuj zakres mocy do grubości materiału. Zazwyczaj lasery światłowodowe o mocy 1500–3000 W nadają się do spawania aluminium o grubości 0.5–10 mm, zapewniając odpowiednią penetrację i zapobiegając przepaleniom.
Użyj spawania wahadłowego laserem światłowodowym: Technika ta polega na oscylacji punktu w celu rozszerzenia jeziorka stopionego materiału, co zapewnia równomierne doprowadzenie ciepła i skutecznie zmniejsza niestabilność spowodowaną odbiciem. Dzięki temu jest to kluczowa konfiguracja do spawania aluminium.
Optymalizacja parametrów spawania: obejmuje to prędkość spawania, położenie ogniska i modulację impulsu. Kontroluj prędkość spawania, dostosowując ją do ilości wprowadzanego ciepła, zapobiegając niedostatecznemu wtopieniu lub przegrzaniu. Jednocześnie odpowiednie ujemne ogniskowanie może poprawić stabilność spawania, a modulacja impulsu pomaga ograniczyć odpryski i pęknięcia.
Kontrola gazów osłonowych: należy stosować gazy obojętne, takie jak argon, aby chronić obszar spawania, zapobiegać utlenianiu i poprawiać jakość spoiny.
Ogólnie rzecz biorąc, spawanie aluminium laserem światłowodowym wymaga koordynacji sprzętu (laser światłowodowy i głowica spawalnicza), parametrów (ustawienia impulsów itp.) oraz technik procesu. Tylko synergia tych trzech elementów pozwala na osiągnięcie stabilnych i wydajnych rezultatów spawania przemysłowego.
Aby dowiedzieć się więcej o metodach i właściwościach spawania aluminium, zapoznaj się z artykułem: „Jak spawać aluminium: metody, parametry i przewodnik po spawaniu laserowym”.
Laser światłowodowy vs spawanie TIG/MIG aluminium
W branży przetwórstwa aluminium większość firm przechodzi z tradycyjnych procesów TIG/MIG na urządzenia do spawania laserem światłowodowym. W porównaniu z metodami spawania TIG/MIG, urządzenia do spawania laserem światłowodowym oferują korzyści w zakresie wydajności, jakości i automatyzacji.
Lasery światłowodowe zapewniają wyższą gęstość energii, umożliwiając szybsze spawanie (zazwyczaj 3–5 razy szybciej), jednocześnie tworząc mniejszą strefę wpływu ciepła, co skutecznie redukuje odkształcenia aluminium. Co więcej, w połączeniu z głowicą spawalniczą o zmiennej geometrii, poprawiają stabilność spoiny i redukują wady, takie jak porowatość i pęknięcia – czynniki trudne do konsekwentnej kontroli w przypadku tradycyjnego spawania TIG/MIG.
Wiemy, że tradycyjne spawanie TIG/MIG opiera się na obsłudze ręcznej, co skutkuje niższą wydajnością i znacznymi wahaniami w spójności, podczas gdy spawanie laserem światłowodowym doskonale nadaje się do zautomatyzowanych linii produkcyjnych, umożliwiając ciągłą i stabilną produkcję. Chociaż początkowa inwestycja w sprzęt laserowy jest wyższa, długoterminowy koszt całkowity jest korzystniejszy ze względu na zwiększoną wydajność, mniejsze zapotrzebowanie na siłę roboczą i niższe wskaźniki poprawek.
Ogólnie rzecz biorąc, w większości zastosowań spawanie laserem światłowodowym jest wyraźnie lepsze od tradycyjnych metod spawania i stało się podstawowym rozwiązaniem w obróbce aluminium.
Popularne metody spawania aluminium to TIG, MIG i spawanie laserowe, z których każda ma swoje zalety. Więcej informacji można znaleźć w artykule: Spawanie aluminium metodą TIG, MIG i laserem: Która metoda jest lepsza?
Wysoka czystość metalu bazowego zmniejsza porowatość i powstawanie pęknięć na gorąco podczas spawania laserowego. Prawidłowe parametry blachy i kręgów aluminiowych zapewniają wytrzymałość połączeń i jednorodność ściegu. Dostępne materiały są dostępne w Union Alu.
Prawdziwe studia przypadków przemysłowych
Dostawca specjalizujący się w branży części samochodowych produkuje przede wszystkim podłogi ze stopów aluminium do chłodni. Początkowo firma używała tradycyjnego sprzętu spawalniczego do spawania podłóg aluminiowych, ale napotkała problemy, takie jak brak możliwości precyzyjnej kontroli szerokości spoiny i znaczne odkształcenia termiczne, które poważnie wpłynęły na wydajność produkcji.
Po wprowadzeniu laserowej spawarki do aluminium problemy te zostały łatwo rozwiązane: szerokość spoiny mogła być precyzyjnie kontrolowana, wyeliminowano wady uszczelnień, a szlifowanie po spawaniu nie było już konieczne, co zwiększyło wydajność produkcji.
Jak wybrać odpowiednią spawarkę laserową do aluminium
Przy wyborze najodpowiedniejszego urządzenia do laserowego spawania aluminium konieczna jest kompleksowa ocena konfiguracji urządzenia i parametrów procesu, ze szczególnym uwzględnieniem następujących kluczowych czynników:
Dopasowanie mocy: Wybierz odpowiednią moc w oparciu o grubość materiału aluminiowego; 1500 W nadaje się do cienkich blach, a 2000–3000 W do blach o średniej i dużej grubości. Dobór odpowiedniej mocy ma kluczowe znaczenie dla zapewnienia odpowiedniej głębokości wtopienia i stabilności spawania.
Wobbling lasera światłowodowego: priorytetem jest głowica spawalnicza z wobblingiem, która optymalizuje rozkład energii poprzez punktowe wobblingi, redukuje wpływ odbić i stabilizuje jeziorko stopionego materiału — krytyczna konfiguracja procesu w przypadku spawania laserowego aluminium.
Parametry impulsu i procesu: Urządzenia obsługujące modulację impulsu lub sterowanie przebiegiem mocy lepiej nadają się do spawania aluminium, ponieważ skutecznie redukują odpryski i pęknięcia. Ustawienia te muszą być dopasowane do prędkości spawania i położenia ogniska, aby uzyskać stabilny dopływ ciepła.
Konfiguracja spawania (ręczne lub automatyczne): Wybierz typ sprzętu w zależności od potrzeb. Urządzenia ręczne nadają się do elastycznego przetwarzania i produkcji wielowariantowej, natomiast systemy zautomatyzowane lepiej sprawdzają się w produkcji wsadowej.
System podawania drutu: Wybierz konfigurację jedno- lub wielodrutową w zależności od wymagań spawalniczych; systemy wielodrutowe lepiej sprawdzają się w zastosowaniach z większymi odstępami lub wymaganiami wysokiej wytrzymałości.
Chłodzenie i stabilność: W środowiskach o ciągłej produkcji zaleca się stosowanie układów chłodzenia wodnego, aby zagwarantować długoterminową, stabilną pracę sprzętu i zwiększyć ogólną wydajność produkcji.
Podczas spawania aluminium o dużej szerokości i głębokości konieczne jest użycie drutu spawalniczego o odpowiednim rozmiarze. Informacje na temat doboru rodzaju i rozmiaru drutu spawalniczego można znaleźć w artykule: Drut spawalniczy do spawania laserowego aluminium: Przewodnik po wyborze stopów i średnicach.
FAQ
Czy lasery światłowodowe mogą spawać wszystkie stopy aluminium?
Nie. Chociaż mogą spawać większość stopów aluminium, nie nadają się do wszystkich typów. Aby uzyskać lepsze rezultaty, zaleca się optymalizację parametrów i zastosowanie głowicy spawalniczej z wahadłowym spawaniem.
Czy do spawania laserowego aluminium potrzebuję gazu osłonowego?
Tak — zaleca się stosowanie gazu obojętnego, takiego jak argon, aby zapobiec utlenianiu. Niektóre systemy, na przykład te z serii Kempson, wykorzystują samoczynnie generowane roztwory gazu obojętnego, aby zapewnić stabilne strefy spawania.
Jak zmniejszyć współczynnik odbicia podczas spawania?
Należy stosować wiązkę impulsową lub modulowaną, dbać o czystość powierzchni, zachować odpowiednie skupienie oraz rozważyć zastosowanie głowicy wahliwej w celu rozprowadzenia energii i zminimalizowania odbić wstecznych do źródła lasera.
Jakie jest największe wyzwanie w spawaniu laserowym aluminium?
Głównym problemem są problemy z kontrolą energii, wynikające z połączenia wysokiego współczynnika odbicia i wysokiej przewodności cieplnej. Laser łatwo się odbija, co skutkuje niskim zużyciem energii. Jednocześnie ciepło rozprzestrzenia się szybko, utrudniając stabilizację jeziorka stopionego metalu, co może łatwo prowadzić do defektów, takich jak porowatość, pęknięcia i brak przetopu.
Jak działa głowica spawalnicza z wahadłem?
Funkcja głowicy spawalniczej typu wobble jest realizowana poprzez kontrolę procesu, przy czym jej sednem jest koordynacja parametrów i projektowanie ścieżki:
- Ustaw trajektorię drgań: Wybierz trajektorie kołowe, liniowe lub w kształcie „∞” na podstawie konfiguracji spoiny, aby zapewnić równomierne skanowanie laserowe na całym obszarze spoiny
- Regulacja amplitudy drgań: poprzez zwiększanie lub zmniejszanie szerokości drgań kontroluje się zasięg jeziorka stopionego materiału oraz szerokość spoiny.
- Dopasowanie częstotliwości drgań: Synchronizacja częstotliwości drgań z prędkością spawania zapewnia ciągły dopływ energii i zapobiega lokalnemu przegrzaniu.
- Koordynacja parametrów mocy/impulsów: Połączenie ciągłego lub impulsowego wyjścia optymalizuje rytm wprowadzania energii i stabilizuje zbiornik stopionego metalu.
- Integracja systemu podawania drutu: Synchronizacja podawania drutu podczas procesu spawania wahadłowego zapewnia równomierne wprowadzanie materiału dodatkowego do jeziorka stopionego metalu.
Wniosek
W nowoczesnym sektorze produkcyjnym spawanie laserowe aluminium stało się kluczową technologią dla wydajnej produkcji. Co więcej, dzięki zastosowaniu głowicy spawalniczej z funkcją wobble i optymalizacji ustawień parametrów, możliwe jest skuteczne rozwiązanie problemów związanych z wysokim współczynnikiem odbicia światła aluminium i wadami spawalniczymi, a tym samym uzyskanie stabilnych, wysokiej jakości spoin.
Jeśli chcesz wybrać najlepsze rozwiązanie do spawania laserowego aluminium dostosowane do Twoich potrzeb, skontaktuj się z naszym zespołem już dziś, aby uzyskać fachowe doradztwo i rozwiązanie laserowe dostosowane do Twoich materiałów, celów produkcyjnych i budżetu.