Spis treści
Wprowadzenie
Zarówno spawanie laserowe, jak i spawanie TIG są stosowane do produkcji kolektorów wodnych ze stali nierdzewnej, ale różnią się parametrami. Spawanie TIG pozostaje powszechnym wyborem ze względu na kontrolę i estetykę spoiny, natomiast spawanie laserowe jest rozważane ze względu na wyższą prędkość spawania, niższą ilość ciepła doprowadzonego i automatyzację produkcji.
W tym artykule porównam spawanie laserowe i spawanie metodą TIG w produkcji kolektorów wodnych, biorąc pod uwagę prędkość spawania, ilość ciepła doprowadzonego, odkształcenie, jakość spoiny, wymagania operatora oraz zastosowania produkcyjne. Porównanie to pomaga producentom dobrać odpowiednią metodę spawania stali nierdzewnej w oparciu o grubość rury, wielkość produkcji i wymagania spawalnicze.
Spawanie laserowe a spawanie metodą TIG kolektora wodnego: kluczowe różnice
Do produkcji kolektorów wodnych ze stali nierdzewnej stosuje się zarówno spawanie laserowe, jak i spawanie metodą TIG, jednak różnią się one pod względem wprowadzanego ciepła, wydajności produkcji i możliwości automatyzacji.
| Porównanie | Spawanie laserowe | Spawanie metodą TIG |
|---|---|---|
| Dopływ ciepła i strefa HAZ | Niskie dopływy ciepła z wąską strefą wpływu ciepła, zwykle około 0.1–0.3 mm | Większe ciepło dopływowe i większa strefa wpływu ciepła |
| Szybkość spawania | Wysoka prędkość spawania, odpowiednia do produkcji ciągłej i powtarzalnych połączeń | Niższa prędkość, kontrolowana głównie przez operatora |
| Precyzja i odkształcenie spoiny | Mała powierzchnia spawania, niskie odkształcenia cieplne, nadaje się do rur cienkościennych | Dobra kontrola spawania, ale większe ryzyko gromadzenia się ciepła |
| Wygląd spoiny | Wąska spoina zapewniająca czysty wygląd i powtarzalne rezultaty | Gładki wygląd spoiny dzięki fachowej obsłudze |
| Umiejętność operatora | Łatwiejsza standaryzacja dzięki kontrolowanym parametrom | Jakość w dużej mierze zależy od doświadczenia spawacza |
| Automatyzacja | Nadaje się do systemów CNC i linii produkcyjnych robotycznych | Ograniczone możliwości automatyzacji |
| Produkcja seryjna | Nadaje się do produkcji wielkoseryjnej | Nadaje się do prototypów i produkcji małoseryjnej |
| Koszt wyposarzenia | Wyższa inwestycja początkowa | Niższe koszty sprzętu dzięki elastycznej obsłudze |
- Spawanie laserowe jest przeznaczone dla producentów skupiających się na produkcji cienkościennych kolektorów ze stali nierdzewnej, produkcji seryjnej, kontroli wymiarów i automatyzacji.
- Spawanie metodą TIG nadal nadaje się do prototypów, produkcji małoseryjnej i zastosowań spawalniczych wymagających ręcznej regulacji.
Wybór zależy od grubości rury, wielkości produkcji, wymagań dotyczących wyglądu spoiny i warunków produkcji.
Nie tylko w różnorodnych zastosowaniach, ale także w innych zastosowaniach spawalniczych, obie metody mają swoje zalety. Dowiedz się więcej: Spawanie laserowe a spawanie tradycyjne: różnice, zalety, koszty i zastosowania
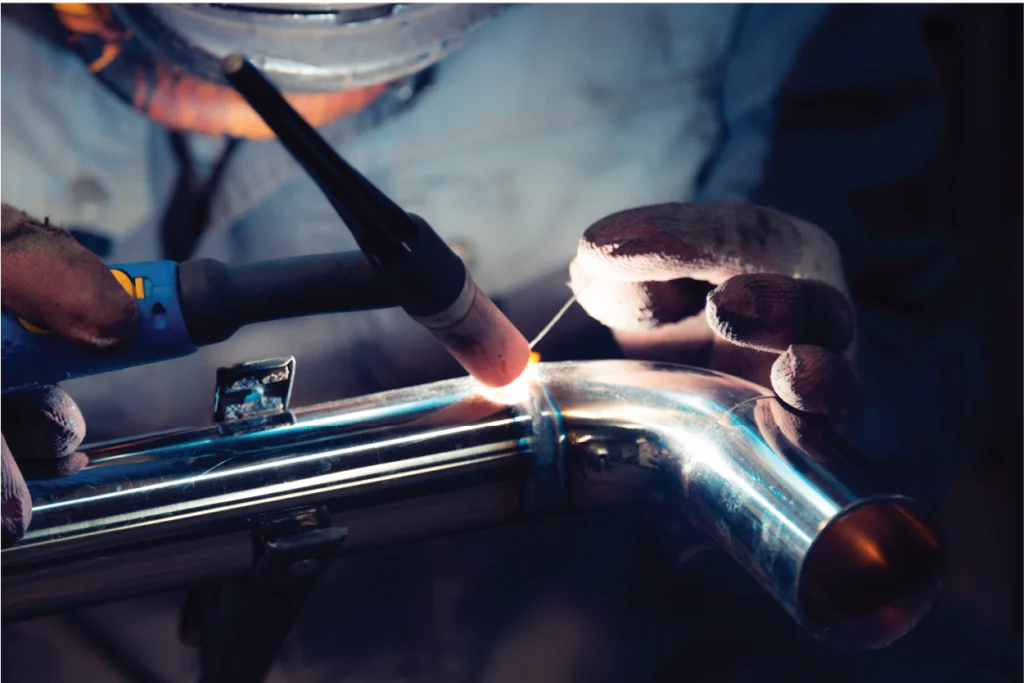
Spawanie metodą TIG z kolektorem wodnym: zalety i ograniczenia
Spawanie metodą TIG pozostaje powszechną metodą produkcji kolektorów wodnych ze stali nierdzewnej. Zapewnia dobrą kontrolę spoiny i jej czysty wygląd, dzięki czemu nadaje się do specyficznych wymagań produkcyjnych.
Zalety spawania TIG
Spawanie metodą TIG nadaje się do spawania rozdzielaczy wodnych ze stali nierdzewnej, które wymagają precyzyjnej kontroli ręcznej i dobrego wyglądu spoiny.
Typowe zastosowania obejmują:
- Produkcja prototypów
- Zamówienia o małej ilości
- Spawanie rur o małej średnicy
- Kolektory o wysokich wymaganiach estetycznych
- Elementy wymagające ręcznej regulacji podczas spawania
Ograniczenia spawania metodą TIG
Spawanie metodą TIG ma swoje ograniczenia w zakresie wydajności produkcji i spójności procesu.
Do typowych wyzwań należą:
- Niższa prędkość spawania
- Duża zależność od umiejętności operatora
- Więcej ręcznych regulacji podczas produkcji
- Większa strefa wpływu ciepła w porównaniu ze spawaniem laserowym
W przypadku cienkościennych rozdzielaczy wodnych z wieloma rurami odgałęzionymi, wyższe ciepło dopływowe może zwiększyć ryzyko odkształceń i problemów z ustawieniem rur podczas spawania.
Często zadawane pytania i rozwiązania dotyczące spawania rozdzielaczy wodnych ze stali nierdzewnej — zobacz: Spawanie rozdzielaczy wodnych ze stali nierdzewnej: metody, wyzwania i rozwiązania
Dlaczego spawanie laserowe staje się coraz powszechniejsze w przypadku kolektorów wodnych?
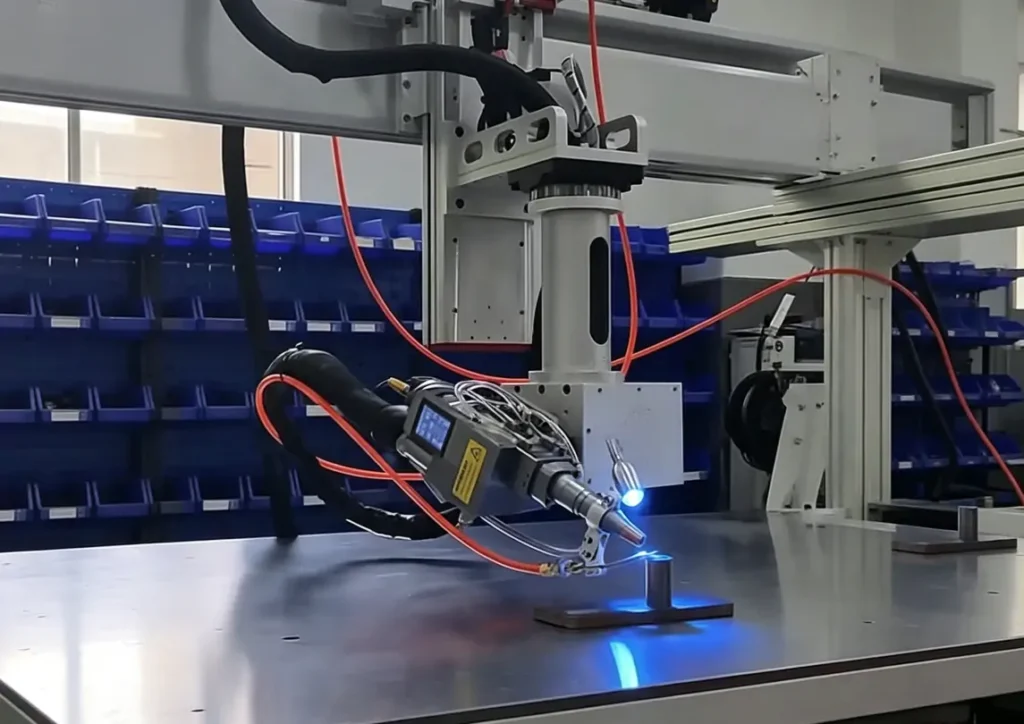
Producenci rozważają spawanie laserowe kolektorów wodnych ze względu na wydajność produkcji, kontrolę ciepła dopływowego, spójność spoin i wymagania automatyzacji. Proces ten nadaje się do zespołów rur ze stali nierdzewnej z powtarzalnymi połączeniami i rygorystycznymi wymaganiami wymiarowymi.
- 1. Wyższa prędkość produkcji — spawanie laserowe zapewnia szybsze cykle spawania w porównaniu z tradycyjnymi procesami ręcznymi. Nadaje się do powtarzalnych połączeń rur i pomaga skrócić czas spawania ręcznego w produkcji seryjnej.
- 2. Niższe ciepło dopływowe i mniejsze odkształcenia — spawanie laserowe wykorzystuje skoncentrowane ciepło dopływowe, tworząc mniejszą strefę wpływu ciepła. Zmniejsza to odkształcenia termiczne i poprawia kontrolę wymiarów, co jest ważne w przypadku cienkościennych rur ze stali nierdzewnej i wielorozgałęzionych konstrukcji rozdzielczych.
- 3. Stabilna jakość spoiny — spawanie laserowe wykorzystuje kontrolowane parametry spawania, aby zapewnić powtarzalne rezultaty dla różnych części. Proces ten redukuje wahania jakości spowodowane różnicami w obsłudze i nadaje się do powtarzalnej produkcji.
- 4. Łatwiejsza integracja automatyzacji — spawanie laserowe można zintegrować z CNC Systemy ruchu i platformy robotyczne. Cyfrowa kontrola parametrów pozwala producentom standaryzować procedury spawalnicze w celu zapewnienia ciągłej produkcji.
Spawanie laserowe bierze się pod uwagę przy produkcji kolektorów wodnych, gdy producenci wymagają wyższej wydajności spawania, mniejszych odkształceń, stabilnej jakości spoin i produkcji przygotowanej do automatyzacji.
Kiedy stosować spawanie laserowe kolektorów wodnych?
Spawanie laserowe kolektorów ze stali nierdzewnej jest odpowiednie, gdy producenci wymagają mniejszych odkształceń, stabilnej jakości spoin i powtarzalnych rezultatów produkcji. Zastosowanie zależy głównie od grubości rury, konstrukcji kolektora i wielkości produkcji.
Spawanie rur cienkościennych
Spawanie laserowe nadaje się do rozdzielaczy wodnych ze stali nierdzewnej z rurami o cienkich ściankach (około 0.6–1.5 mm). Skoncentrowane ciepło doprowadzone do urządzenia zmniejsza ryzyko przepalenia i ogranicza strefę wpływu ciepła.
Zalety obejmują:
- Niższe ryzyko przepalenia w przypadku cienkich materiałów
- Zmniejszone odkształcenia termiczne
- Lepsza kontrola położenia rury po spawaniu
Dzięki temu spawanie laserowe nadaje się do cienkościennych podzespołów ze stali nierdzewnej, w których dokładność wymiarowa ma duże znaczenie.
Produkcja rozdzielaczy wodnych wieloodgałęziowych
W przypadku rozdzielaczy wodnych z wieloma przyłączami, powtarzalność spawania staje się kluczowym wymogiem. Spawanie laserowe zapewnia stabilną kontrolę procesu dla powtarzających się połączeń.
Ważne czynniki obejmują:
- Dokładne pozycjonowanie rur odgałęzionych
- Stabilne parametry spawania
- Stała jakość spoin między częściami
Przy zastosowaniu odpowiednich przyrządów i odpowiednich ustawień parametrów, spawanie laserowe pozwala na uzyskanie powtarzalnych wyników w produkcji rozdzielaczy wieloportowych.
Produkcja wielkoseryjna
Spawanie laserowe nadaje się do standardowej produkcji kolektorów wodnych, w których wielkość produkcji uzasadnia inwestycję w automatyzację.
Typowe zastosowania obejmują:
- Produkcja ciągła
- Standaryzowane projekty kolektorów
- Zautomatyzowane linie spawalnicze
Spawanie laserowe można zintegrować z systemami CNC lub platformami robotów, co pozwala ograniczyć konieczność ręcznej regulacji i zachować stałą wydajność spawania w trakcie produkcji seryjnej.
W przypadku rozdzielaczy ze stali nierdzewnej z rurami cienkościennymi, wieloma odgałęzieniami i powtarzalnymi wymaganiami produkcyjnymi, spawanie laserowe zapewnia lepszą kontrolę wprowadzanego ciepła, odkształceń i spójności spawania.
Kiedy należy wybrać spawarkę laserową o mocy 3000 W do kolektora wodnego?
Spawarka laserowa o mocy 3000 W jest rozważana do produkcji kolektorów wodnych, gdy producenci wymagają stabilnej jakości spoin, kontrolowanego dopływu ciepła i wyższej wydajności produkcji. Odpowiedni poziom mocy zależy od rodzaju materiału, struktury rury, jej grubości oraz wymagań produkcyjnych.
Polecane aplikacje
Spawarka laserowa o mocy 3000 W jest powszechnie stosowana do:
- Rozdzielacze wodne ze stali nierdzewnej
- Średnia wielkość produkcji
- Spawanie wielu połączeń rurowych
- Materiały o cienkiej i średniej grubości
- Produkcja wymagająca stałej jakości spoin
Czynniki selekcji
Przed wyborem spawarki laserowej o mocy 3000 W producenci powinni ocenić:
- Rodzaj materiału, np. stal nierdzewna, stal węglowa lub aluminium
- Średnica rury i struktura połączenia
- grubość ściany
- Pozycja spawania i dostępność
- Wielkość produkcji i wymagania dotyczące automatyzacji
W produkcji kolektorów wodnych spawanie laserowe o mocy 3000 W sprawdza się, gdy wymagane są powtarzalne wyniki spawania wielu komponentów, a nie produkcja pojedynczych elementów.
Aby dowiedzieć się więcej o konkretnych zastosowaniach i zaletach urządzeń do spawania laserowego stosowanych do produkcji rozdzielaczy wodnych ze stali nierdzewnej, przeczytaj artykuł: „Urządzenie do spawania laserowego rozdzielaczy wodnych do produkcji rozdzielaczy ze stali nierdzewnej”.
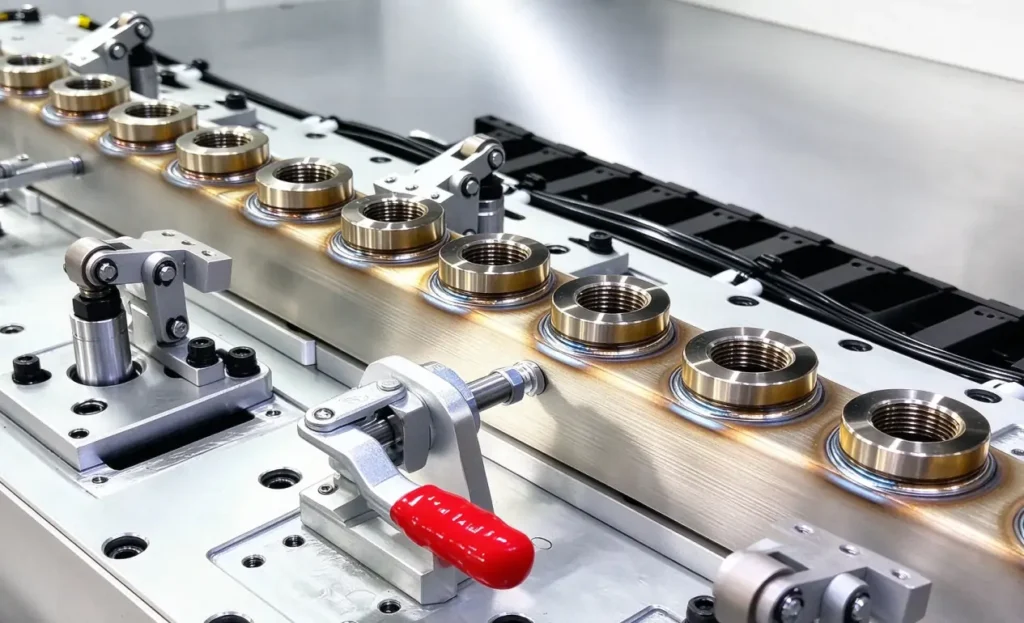
Prezentacja wyników spawania laserowego
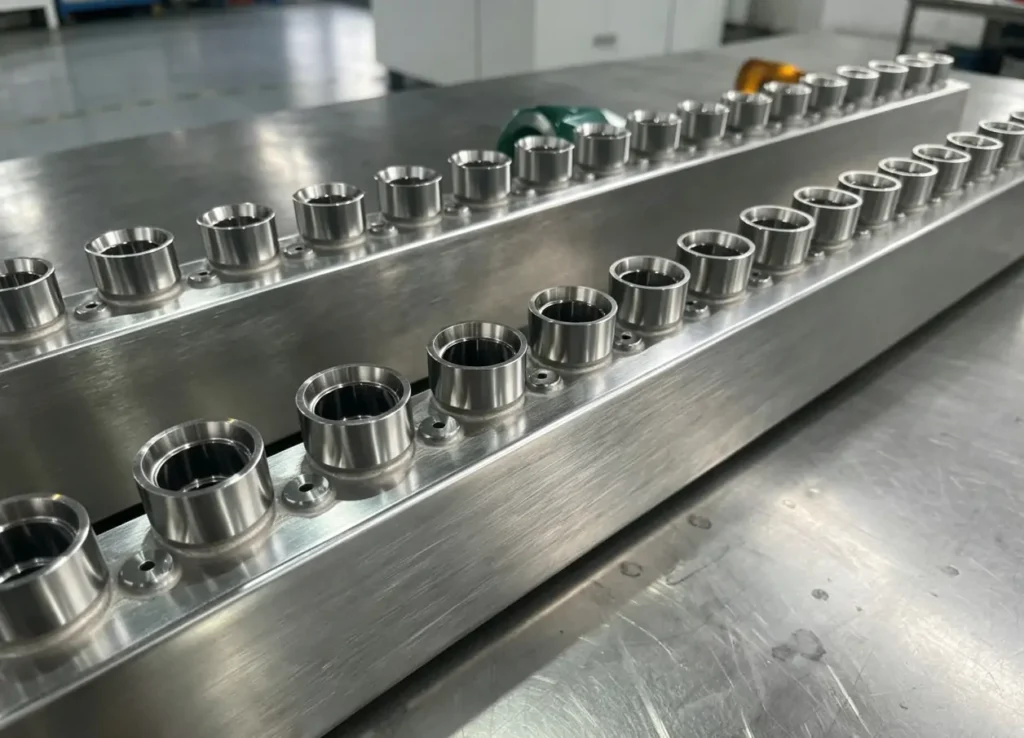
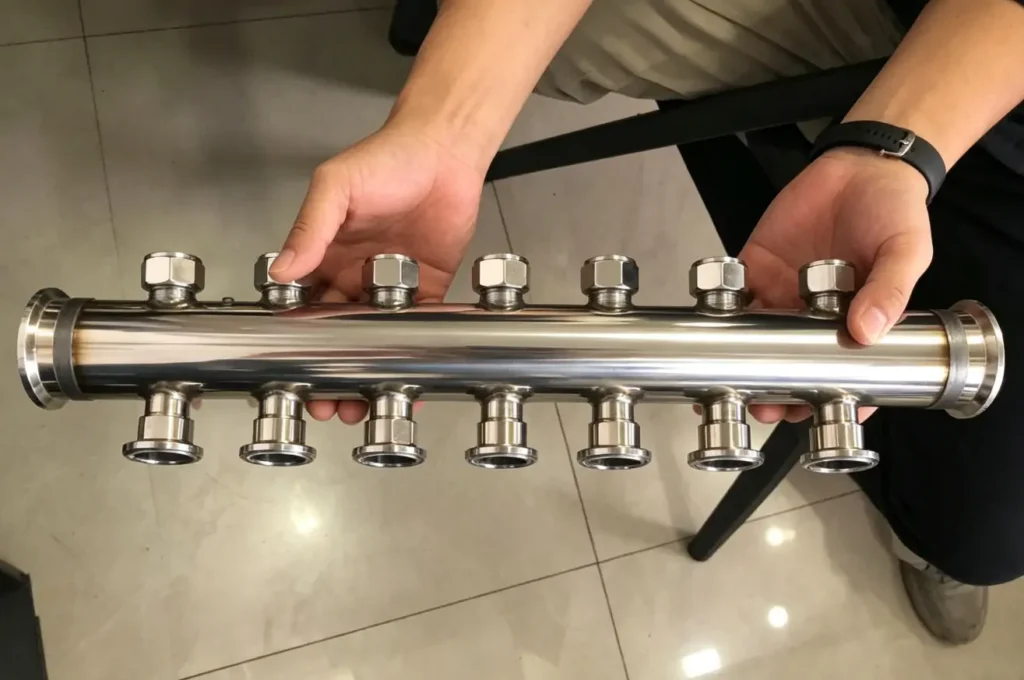
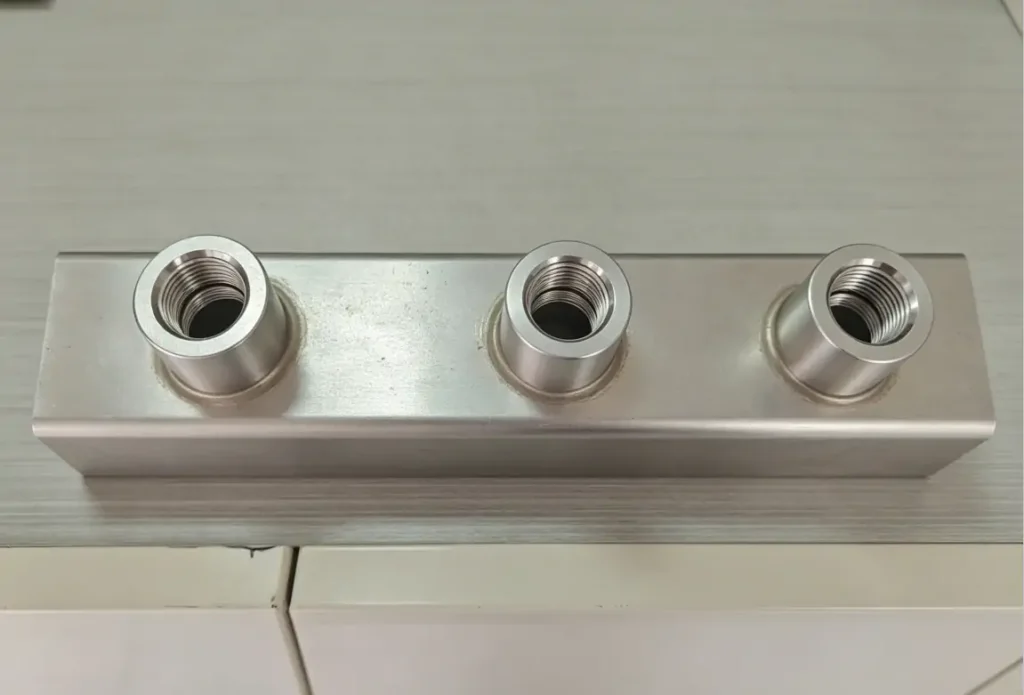
Spawanie laserowe a spawanie TIG: Która metoda jest lepsza dla Twojej produkcji?
Wybór odpowiedniej metody spawania zależy od wielkości produkcji, grubości materiału, wymagań spawalniczych i poziomu automatyzacji. Spawanie metodą TIG i spawanie laserowe są dostosowane do różnych warunków produkcji kolektorów wodnych.
| Wymagania produkcyjne | Zalecana metoda |
|---|---|
| Produkcja prototypów | Spawanie metodą TIG |
| Produkcja małoseryjna | Spawanie metodą TIG |
| Kolektor cienkościenny ze stali nierdzewnej | Spawanie laserowe |
| Produkcja wielkoseryjna | Spawanie laserowe |
| Wymagana ręczna regulacja | Spawanie metodą TIG |
| Zautomatyzowana linia produkcyjna | Spawanie laserowe |
Spawanie metodą TIG jest nadal odpowiednie dla elastycznej produkcji, prototypów i zastosowań wymagających ręcznego sterowania. Spawanie laserowe spełnia wymagania standardowej produkcji z cienkościennymi kolektorami ze stali nierdzewnej, powtarzalnymi połączeniami i automatyzacją.
Aby poznać szczegółowy proces i metody spawania kolektorów wodnych, przeczytaj artykuł: Jak spawać kolektor wodny: metody i przewodnik po procesach spawania
Wniosek
Spawarki laserowe KEMPSON do kolektorów wodnych są przeznaczone do spawania zespołów rur ze stali nierdzewnej, wymagających stabilnej jakości spoin, kontrolowanego dopływu ciepła i powtarzalności produkcji. Urządzenie nadaje się do spawania kolektorów wodnych z wieloma odgałęzieniami, konstrukcji cienkościennych oraz wymagających wysokiej jakości spawania.
System spawania laserowego zapewnia precyzyjną kontrolę ciepła, mniejsze odkształcenia termiczne i stabilne parametry spawania dla powtarzalnej produkcji. Można go skonfigurować w zależności od różnych materiałów, średnic rur, grubości ścianek, konstrukcji połączeń i wielkości produkcji.
Firma KEMPSON oferuje niestandardowe rozwiązania w zakresie spawania laserowego elementów ze stali nierdzewnej, stali węglowej i aluminium, oferując profesjonalne wsparcie inżynieryjne, certyfikację produktów i serwis posprzedażowy. Skontaktuj się z nami , aby omówić swoje wymagania dotyczące spawania kolektorów wodnych i znaleźć odpowiednie rozwiązanie do spawania laserowego dla Twojej produkcji.

FAQ
Czy spawanie laserowe kolektora wodnego jest lepsze od spawania metodą TIG?
Spawanie laserowe i spawanie metodą TIG spełniają różne wymagania produkcyjne. Spawanie laserowe nadaje się do cienkościennych kolektorów ze stali nierdzewnej, produkcji powtarzalnej oraz automatyzacji. Spawanie metodą TIG jest odpowiednie dla prototypów, małych serii oraz zastosowań wymagających ręcznej regulacji.
Jaka jest różnica pomiędzy spawaniem laserowym a spawaniem TIG?
Spawanie laserowe wykorzystuje skupioną wiązkę lasera, charakteryzuje się niską emisją ciepła, małą strefą wpływu ciepła i wysokim stopniem automatyzacji. Spawanie TIG wykorzystuje łuk elektryczny z drutem spawalniczym, zapewniając dobrą kontrolę nad spawaniem, ale niższą prędkość spawania i większy udział pracy ręcznej.
Czy metodą TIG można spawać kolektory wodne ze stali nierdzewnej?
Tak. Spawanie metodą TIG jest powszechnie stosowane do spawania kolektorów wodnych ze stali nierdzewnej. Zapewnia czyste spoiny i dobrą kontrolę nad rurami cienkościennymi, dzięki czemu nadaje się do prototypów, małych serii produkcyjnych oraz zastosowań o wysokich wymaganiach estetycznych.
Dlaczego warto stosować spawanie laserowe kolektorów ze stali nierdzewnej?
Spawanie laserowe jest stosowane w przypadku kolektorów ze stali nierdzewnej, gdy producenci wymagają niskich odkształceń, stabilnej jakości spoin i powtarzalności produkcji. Proces ten nadaje się do rur cienkościennych, konstrukcji wielogałęziowych oraz produkcji zautomatyzowanej.
Czy spawanie laserowe jest szybsze niż spawanie TIG?
Tak. Spawanie laserowe zazwyczaj zapewnia wyższą prędkość spawania niż spawanie TIG ze względu na skoncentrowane ciepło dopływowe i mniejszą konieczność ręcznej obsługi. Nadaje się do powtarzalnych połączeń i produkcji seryjnej, gdzie czas cyklu spawania jest kluczowym czynnikiem.
Czy spawanie laserowe redukuje deformację kolektora wodnego?
Tak. Spawanie laserowe redukuje odkształcenia dzięki niższemu ciepłu dopływowemu i mniejszej strefie wpływu ciepła. Pomaga to zachować współosiowość i dokładność wymiarową odgałęzień w cienkościennych rozdzielaczach wodnych ze stali nierdzewnej.
Jaka spawarka laserowa jest odpowiednia do kolektora wodnego?
Odpowiednia moc lasera zależy od rodzaju materiału, średnicy rury, grubości ścianki, konstrukcji złącza i wielkości produkcji. Do rozdzielaczy wodnych ze stali nierdzewnej, wymagających stabilnej jakości spawania i produkcji seryjnej, powszechnie rozważa się spawarkę laserową o mocy 3000 W.
Czy spawanie laserowe kolektora wodnego można zautomatyzować?
Tak. Spawanie laserowe kolektorów wodnych można zintegrować z systemami CNC, platformami robotycznymi i zautomatyzowanymi liniami produkcyjnymi. Automatyzacja pomaga utrzymać stałe parametry spawania i powtarzalną jakość spoin w produkcji kolektorów wielooddziałowych.