Spis treści
Wprowadzenie
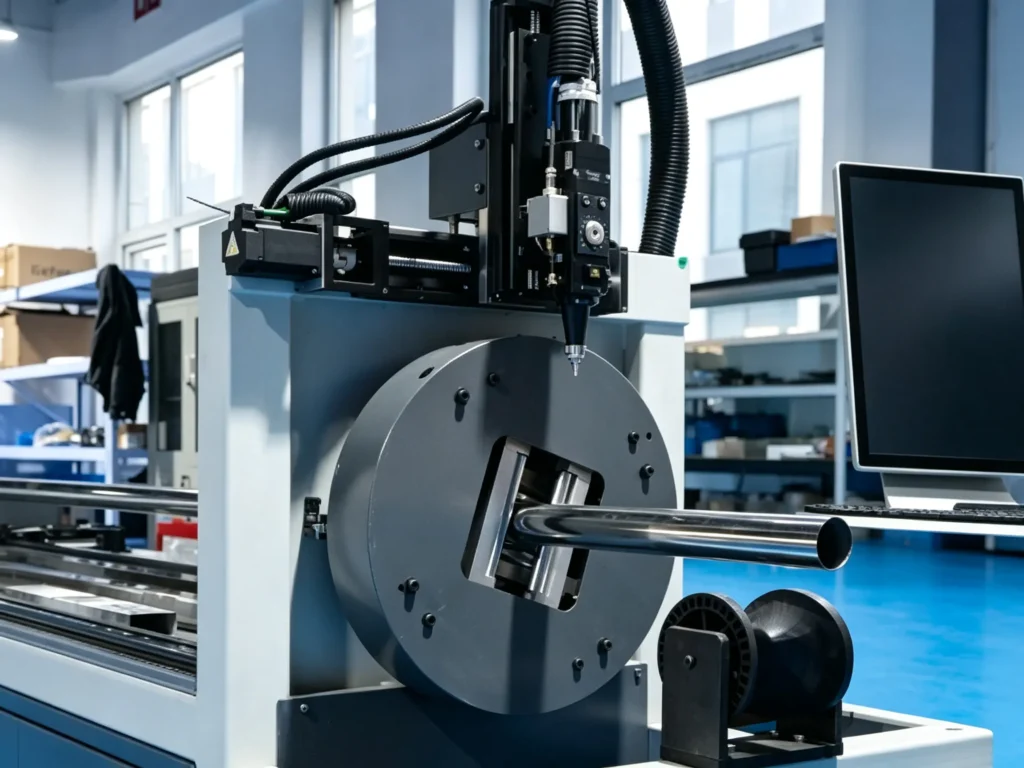
Działanie laserowej maszyny do cięcia rur opiera się na skoordynowanym działaniu źródła lasera, głowicy tnącej, systemu uchwytów, układu pneumatycznego, układu chłodzenia i układu sterowania CNC. Nagromadzenie kurzu, zanieczyszczenie elementów optycznych, niedostateczne smarowanie lub awarie układu chłodzenia mogą wpływać na dokładność cięcia, obniżać jego jakość i powodować nieoczekiwane przestoje. Regularne przeglądy i właściwa konserwacja utrzymują te systemy w dobrym stanie technicznym.
W tym przewodniku omówimy listę kontrolną codziennej konserwacji, wymagania dotyczące okresowych przeglądów oraz typowe problemy z laserową maszyną do cięcia rur, a także praktyczne metody rozwiązywania problemów. Wyjaśnimy również, jak ustalić harmonogram konserwacji i określić, kiedy potrzebne jest profesjonalne wsparcie techniczne.

Dlaczego regularna konserwacja maszyny do cięcia laserowego rur jest ważna?
Laserowe maszyny do cięcia rur działają w oparciu o wiele systemów współpracujących ze sobą. Kurz, zużyte części, luźne połączenia i słabe smarowanie mogą wpływać na rezultaty cięcia i powodować awarie maszyny. Regularna konserwacja utrzymuje sprzęt w normalnym stanie technicznym.
Utrzymuj stałą jakość cięcia
Zanieczyszczenia na okienku ochronnym zmniejszają transmisję wiązki laserowej. Zużyte dysze, nieprawidłowe ustawienia ogniskowania i niestabilne mocowanie tubusu mogą powodować niepełne cięcia, zadziory i błędy wymiarowe.
Skróć przestoje sprzętu
Awarie chłodzenia, zużycie uchwytów, problemy z podawaniem i awarie czujników mogą zakłócić produkcję. Rutynowe kontrole pomagają operatorom wykryć luźne połączenia, nieprawidłowe ruchy i alarmy systemowe, zanim doprowadzą one do zatrzymania maszyny.
Przedłuż żywotność podzespołów maszyn
Okienka ochronne, szyny prowadzące, zębatki, koła zębate i łożyska zużywają się podczas pracy. Regularne czyszczenie, smarowanie, wymiana filtrów i przeglądy zmniejszają gromadzenie się brudu i niepotrzebne zużycie.
Lista kontrolna codziennej konserwacji maszyny do cięcia laserowego rur
Codzienna konserwacja obejmuje głowicę tnącą, układ chłodzenia, dopływ gazu, uchwyt, przekładnię, szafę elektryczną i system usuwania wiórów. Przed rozpoczęciem produkcji należy sprawdzić te elementy pod kątem zanieczyszczeń, zużycia, wycieków, luźnych połączeń i nieprawidłowego działania.
1. Głowica tnąca laserowo i elementy optyczne
- Sprawdź, czy na okienku ochronnym nie ma kurzu, plam, zarysowań lub uszkodzeń.
- Sprawdź dyszę pod kątem zatkania, odkształcenia i nagromadzenia metalu.
- Sprawdź pierścień ceramiczny pod kątem pęknięć i uszkodzeń.
- Sprawdź, czy połączenia dyszy i głowicy tnącej nie są luźne.
Uwaga dotycząca konserwacji: Czyść lub wymieniaj elementy optyczne, stosując materiały i procedury określone przez producenta. Nie wycieraj soczewek zwykłą ściereczką.
2. Układ chłodzenia i agregat wody lodowej
- Sprawdź poziom wody w chłodziarce i temperaturę roboczą.
- Sprawdź szczelność rur i połączeń układu chłodzenia.
- Sprawdź jakość wody chłodzącej i stan filtra.
- Monitoruj alarmy agregatu chłodniczego i nieprawidłowe warunki pracy.
Uwaga dotycząca konserwacji: Należy przestrzegać wymagań producentów źródeł laserowych i chłodziarek dotyczących rodzaju czynnika chłodzącego, jakości wody, temperatury roboczej i częstotliwości wymiany.
3. Układ pneumatyczny i zasilanie gazem tnącym
- Sprawdź ciśnienie azotu, tlenu lub sprężonego powietrza.
- Sprawdź szczelność rur gazowych i ich połączeń.
- Sprawdź regulatory ciśnienia i filtry.
- Monitoruj stabilność ciśnienia gazu podczas cięcia.
Uwaga dotycząca konserwacji: Utrzymuj ciśnienie gazu w określonym zakresie dla wybranego materiału, grubości i procesu cięcia.
4. Uchwyt, zacisk i system podawania rurki
- Sprawdź szczęki uchwytu pod kątem zużycia, uszkodzeń i nagromadzenia metalu.
- Sprawdź ruchy zaciskania i zwalniania uchwytu.
- Obserwuj zaciskanie się rury podczas obrotu uchwytu.
- Sprawdź rolki podtrzymujące rurę i mechanizmy podające.
- Usuń wióry i zanieczyszczenia metalowe z miejsc zaciskania.
Uwaga dotycząca konserwacji: Podczas obróbki rur o różnych średnicach, profilach i grubościach ścianek należy sprawdzić stan uchwytu i podparcia rury.
5. Szyny prowadzące, układ przeniesienia napędu i smarowania
- Sprawdź prowadnice i łożyska liniowe pod kątem obecności kurzu i zanieczyszczeń.
- Sprawdź, czy zębatki i listwy zębate nie są zanieczyszczone i nie wykazują śladów zużycia.
- Monitoruj poziom środka smarnego w automatycznym systemie smarowania.
- Zwróć uwagę na nietypowe dźwięki i wibracje występujące podczas ruchu maszyny.
Uwaga dotycząca konserwacji: Należy stosować wskazany środek smarny i przestrzegać zaleceń producenta dotyczących czyszczenia i smarowania.
6. Szafa elektryczna i system sterowania CNC
- Sprawdź panel sterowania CNC pod kątem aktywnych alarmów i komunikatów o błędach.
- Sprawdź, czy dostępne kable i złącza nie mają widocznych uszkodzeń.
- Sprawdź wentylację szafy elektrycznej i wentylatory chłodzące.
- Sprawdź działanie czujnika i wyłącznika krańcowego.
Uwaga dotycząca konserwacji: Wewnętrzne kontrole instalacji elektrycznej muszą być wykonywane przez wykwalifikowanych techników po prawidłowym odłączeniu zasilania.
7. Łoże maszyny i system usuwania wiórów
- Usuń nagromadzone wióry metalowe z powierzchni łoża maszyny i uchwytu.
- Sprawdź obszar gromadzenia żużlu i gruzu.
- Sprawdź, czy w przenośniku wiórów nie ma blokad.
- Sprawdź pokrywy ochronne i obudowy maszyn.
- Utrzymuj obszary załadunku i rozładunku w czystości.
Uwaga dotycząca konserwacji: Usuń metalowe zanieczyszczenia z uchwytu, szyn prowadzących, wsporników rur i obszarów zbierania wiórów, aby zapobiec zakłóceniom ruchu maszyny.
Podsumowanie listy kontrolnej codziennej konserwacji
| Składnik | Przedmiot kontroli | Co sprawdzić |
|---|---|---|
| Głowica tnąca | Okno ochronne | Kurz, plamy, zarysowania |
| Dysza | Stan dyszy | Zużycie, zablokowanie, odkształcenie |
| Chłodziarka | System chłodzenia | Temperatura, poziom wody, wyciek |
| System gazowy | Zapas gazu | Ciśnienie, wyciek |
| Chuck | System mocowania | Zużycie szczęki, stan chwytu |
| Transmisja | Prowadnice i zębatki | Zanieczyszczenia, smarowanie, nietypowy hałas |
| Rozdzielnica | Układ elektryczny | Alarmy, wentylacja, widoczne uszkodzenia |
| Przenośnik wiórów | Usuwanie zanieczyszczeń | Blokady, nagromadzone wióry |
Uwaga: Procedury konserwacji i częstotliwość przeglądów powinny być zgodne z instrukcją producenta maszyny i rzeczywistymi warunkami pracy.
Okresowa konserwacja maszyn do cięcia laserowego rur
Codzienne kontrole obejmują rutynowe warunki eksploatacji. Okresowa konserwacja koncentruje się na zużyciu mechanicznym, wydajności systemu, dokładności pozycjonowania i stanie podzespołów. Poniższy harmonogram zawiera odniesienia do cotygodniowych, miesięcznych, kwartalnych i rocznych kontroli.
Cotygodniowa konserwacja
- Wyczyść dostępne powierzchnie maszyny, obszary uchwytów i strefy zbierania wiórów.
- Sprawdź szczęki uchwytu, podpory rury i rolki podające pod kątem zużycia lub uszkodzenia.
- Sprawdź działanie automatycznego układu smarowania i poziom środka smarnego.
- Sprawdź filtry gazu, regulatory ciśnienia i połączenia pneumatyczne.
- Przejrzyj zapisy alarmów CNC i zanotuj powtarzające się usterki maszyny.
Konserwacja miesięczna
- Sprawdź zużycie prowadnic, listew zębatych, kół zębatych i elementów przekładni.
- Sprawdź wentylację szafy elektrycznej i działanie wentylatora chłodzącego.
- Sprawdź, czy prowadnice kabli i połączenia kabli ruchomych nie są uszkodzone.
- Sprawdź filtry, rury i połączenia układu chłodzenia.
- Sprawdź położenie uchwytu i dokładność podawania rurki.
Konserwacja kwartalna lub roczna
- Sprawdź, czy elementy przekładni mechanicznych, łożyska i układy napędowe nie są zużyte.
- Sprawdź ustawienie i dokładność pozycjonowania maszyny.
- Sprawdź źródło lasera i głowicę tnącą zgodnie z wymaganiami producenta.
- Oceń stan układu chłodzenia i w razie potrzeby wymień filtry lub materiały eksploatacyjne.
- Zleć profesjonalną inspekcję systemów elektrycznych, serwonapędów i sterowników CNC.
Harmonogram konserwacji. Uwaga: Podane odstępy czasu mają charakter ogólny i nie są stałymi wymaganiami dla każdej maszyny. Rzeczywista częstotliwość przeglądów zależy od liczby godzin pracy, obciążenia produkcyjnego, środowiska pracy oraz instrukcji konserwacji producenta.
Typowe problemy i rozwiązania dotyczące maszyn do cięcia laserowego rur
Problemy z cięciem rur laserem mogą wynikać z nieprawidłowych parametrów cięcia, zanieczyszczenia elementów optycznych, zużycia mechanicznego, niestabilnego zasilania gazem lub usterek układu sterowania. W poniższych sekcjach omówiono typowe problemy eksploatacyjne, ich możliwe przyczyny oraz czynności kontrolne wymagane do zidentyfikowania źródła każdej usterki.
1. Niepełne cięcie lub brak przecięcia
Laser nie przecina ścianki rury, przez co pozostają nieprzecięte fragmenty lub niekompletne krawędzie.
Możliwe przyczyny:
- Nieprawidłowa moc lasera lub prędkość cięcia.
- Niewłaściwe ustawienie ostrości.
- Niewystarczające lub niestabilne ciśnienie gazu tnącego.
- Brudne lub uszkodzone okienko ochronne.
- Parametry cięcia nieodpowiednie do materiału lub grubości ścianki.
Rozwiązywanie problemów:
- Sprawdź moc lasera i parametry cięcia.
- Sprawdź pozycję ostrości.
- Sprawdź okienko ochronne i dyszę.
- Sprawdź ciśnienie gazu i stabilność zasilania.
- Dostosuj parametry do materiału rury i grubości ścianki.
2. Nadmierne zadziory i szorstkie krawędzie tnące
Wzdłuż krawędzi cięcia pojawiają się zadziory, żużel i chropowate powierzchnie.
Możliwe przyczyny:
- Nieprawidłowa prędkość skrawania.
- Niewłaściwe ustawienie ostrości.
- Niewystarczające ciśnienie gazu tnącego.
- Zanieczyszczona lub uszkodzona dysza.
- Niewłaściwe parametry cięcia dla danego materiału i grubości.
Rozwiązywanie problemów:
- Sprawdź prędkość cięcia i pozycję ostrości.
- Sprawdź, czy dysza nie jest zablokowana lub uszkodzona.
- Sprawdź ciśnienie gazu tnącego.
- Wykonaj cięcie próbne i dostosuj parametry zgodnie z wynikami cięcia.
3. Niespójne wymiary cięcia lub błędy pozycjonowania
Wymiary wycięć odbiegają od zaprogramowanych wartości lub pozycje otworów i rowków są niespójne.
Możliwe przyczyny:
- Poślizg uchwytu lub niestabilne mocowanie.
- Deformacja rury lub niewystarczające podparcie.
- Nieprawidłowy pomiar długości rury.
- Luz mechaniczny lub zużycie przekładni.
- Nieprawidłowa kalibracja współrzędnych CNC.
Rozwiązywanie problemów:
- Sprawdź szczęki uchwytu i stan zacisków.
- Sprawdź podparcie sondy i stabilność karmienia.
- Sprawdź wymiary rurki i ustawienia jej położenia.
- Sprawdź elementy skrzyni biegów pod kątem zużycia i luzów.
- Sprawdź kalibrację współrzędnych CNC.
4. Poślizg rury lub niestabilne mocowanie uchwytu
Rura porusza się wewnątrz uchwytu podczas obrotu lub posuwu, co ma wpływ na pozycję cięcia i dokładność.
Możliwe przyczyny:
- Zużyte lub uszkodzone szczęki uchwytu.
- Nieprawidłowa siła zacisku.
- Pozostałości oleju lub metalu na powierzchniach zaciskowych.
- Nieprawidłowa konfiguracja szczęk dla profilu rury.
- Wymiary rury poza zakresem mocowania uchwytu.
Rozwiązywanie problemów:
- Sprawdź szczęki uchwytu pod kątem zużycia i zanieczyszczeń.
- Sprawdź siłę docisku i stan uchwytu.
- Wyczyść powierzchnie zaciskowe.
- Sprawdź konfigurację szczęk dla okrągłych, kwadratowych i innych profili rur.
- Sprawdź, czy wymiary rury mieszczą się w określonym zakresie zaciskania.
5. Przegrzanie lub alarm głowicy tnącej lasera
Głowica tnąca uruchamia alarm temperaturowy lub zatrzymuje się w trakcie pracy.
Możliwe przyczyny:
- Nieprawidłowości w układzie chłodzenia.
- Ograniczony przepływ chłodziwa.
- Wyciek z rury chłodzącej.
- Usterka czujnika lub połączenia elektrycznego.
- Uszkodzenie wewnętrznych podzespołów głowicy tnącej.
Rozwiązywanie problemów:
- Sprawdź temperaturę i przepływ płynu chłodzącego.
- Sprawdź rury i połączenia układu chłodzenia.
- Przejrzyj zapisy alarmów głowicy tnącej.
- Sprawdź dostępne czujniki i połączenia.
- Jeśli alarm nadal występuje, należy przerwać działanie urządzenia i skontaktować się z pomocą techniczną.
6. Niestabilna moc lasera lub wydajność cięcia
Wydajność cięcia zmienia się w trakcie pracy, nawet gdy zaprogramowane parametry pozostają niezmienione.
Możliwe przyczyny:
- Alarmy źródła laserowego.
- Zanieczyszczone elementy optyczne.
- Niestabilne warunki chłodzenia.
- Wahania zasilania.
- Luźne lub uszkodzone połączenia.
Rozwiązywanie problemów:
- Sprawdź zapisy alarmów źródła lasera.
- Sprawdź okienko ochronne i elementy optyczne.
- Sprawdź działanie układu chłodzenia.
- Sprawdź warunki zasilania.
- W przypadku usterek źródła lasera lub wewnętrznych usterek elektrycznych należy skontaktować się z wykwalifikowanym technikiem.
7. Nieprawidłowe działanie karmienia przez sondę lub automatycznego ładowania
Maszyna nierównomiernie podaje rury, nie pozycjonuje materiału lub zatrzymuje się w trakcie automatycznego załadunku.
Możliwe przyczyny:
- Niewłaściwie ustawione podpory rur.
- Nieprawidłowe parametry żywienia.
- Awaria czujnika.
- Przeszkoda mechaniczna.
- Nieprawidłowe wymiary rury lub pozycja załadunku.
Rozwiązywanie problemów:
- Sprawdź ustawienie rolek podających i podpór rurki.
- Sprawdź parametry karmienia.
- Sprawdź sygnały czujników i wyłączniki krańcowe.
- Usuń przeszkody mechaniczne.
- Sprawdź, czy wymiary rury i pozycje załadunku odpowiadają ustawieniom maszyny.
8. Alarm CNC lub nieoczekiwane wyłączenie maszyny
Maszyna nieoczekiwanie zatrzymuje się lub wyświetla alarm na panelu sterowania CNC.
Możliwe przyczyny:
- Alarmy serwonapędu.
- Aktywacja wyłącznika krańcowego.
- Usterki połączeń elektrycznych.
- Alarmy układu chłodzenia lub pneumatycznego.
- Aktywacja zatrzymania awaryjnego.
Rozwiązywanie problemów:
- Zapisz kod i wiadomość alarmową.
- Sprawdź odpowiedni układ serwo, chłodzenia lub pneumatyki.
- Sprawdź dostępne połączenia elektryczne.
- Sprawdź wyłączniki krańcowe i stan zatrzymania awaryjnego.
- Przed ponownym uruchomieniem urządzenia postępuj zgodnie z instrukcją alarmu.
Nie resetuj wielokrotnie alarmów ani nie omijaj zabezpieczeń bez zidentyfikowania usterki.
Typowe problemy z maszyną do cięcia laserowego rur: Szybka tabela rozwiązywania problemów
| Powszechny problem | Możliwa przyczyna | Wstępna kontrola |
|---|---|---|
| Niekompletne cięcie | Nieprawidłowe parametry, ostrość lub ciśnienie gazu | Sprawdź ustawienia cięcia i dyszę |
| Nadmierne zadziory | Nieprawidłowa prędkość, ostrość lub dopływ gazu | Sprawdź warunki cięcia |
| Błędy wymiarowe | Problemy z poślizgiem lub kalibracją uchwytu | Sprawdź zaciskanie i pozycjonowanie |
| Poślizg rurki | Zużyte szczęki lub niewłaściwe zaciskanie | Sprawdź powierzchnię uchwytu i rury |
| Alarm głowicy tnącej | Problemy z chłodzeniem lub czujnikiem | Sprawdź układ chłodzenia i alarmy |
| Niestabilne cięcie | Zanieczyszczenia optyczne, usterki lasera lub zasilania | Sprawdź alarmy i elementy optyczne |
| Niepowodzenie karmienia | Usterki czujnika lub przeszkody mechaniczne | Kontrola układu ładowania i podawania |
| Wyłączanie CNC | Alarmy serwo, elektryczne lub bezpieczeństwa | Sprawdź kod alarmu i stan systemu |
Jak zapobiegać typowym awariom laserowego cięcia rur
- Przestrzegaj harmonogramu konserwacji producenta: Przestrzegaj terminów konserwacji podanych w instrukcji obsługi maszyny. Rejestruj przeglądy, smarowanie i wymianę części.
- Używaj odpowiednich materiałów eksploatacyjnych i części zamiennych: Używaj okienek ochronnych, dysz, pierścieni ceramicznych, filtrów, środków smarnych i materiałów eksploatacyjnych układu chłodzenia kompatybilnych z danym modelem maszyny.
- Monitoruj alarmy i warunki pracy maszyny: Sprawdź alarmy ze źródła lasera, agregatu chłodniczego, serwonapędów i systemu CNC. Rejestruj powtarzające się usterki i badaj ich przyczyny.
- Utrzymuj maszynę i środowisko pracy w czystości: usuwaj pył metalowy, żużel i resztki oleju z uchwytu, prowadnic, układu podawania oraz obszaru wentylacji szafy elektrycznej.
- Przeszkolenie operatorów w zakresie procedur codziennej kontroli: Przeszkolenie operatorów w zakresie sprawdzania maszyny przed uruchomieniem, identyfikowania nieprawidłowych warunków podczas pracy i przestrzegania właściwych procedur wyłączania.
Harmonogram konserwacji maszyny do cięcia laserowego rur
| Częstotliwość konserwacji | Główne zadania konserwacyjne | Personel odpowiedzialny |
|---|---|---|
| Przed każdą zmianą | Sprawdź alarmy maszyny, głowicę tnącą, układ chłodzenia, dopływ gazu, uchwyt i ogólny stan maszyny. | Operator |
| Codziennie | Usuń wióry metalowe, sprawdź dyszę oraz dopływ płynu chłodzącego i gazu. | Operator |
| Co tydzień | Sprawdź szczęki uchwytu, podpory rur, układ smarowania i filtry. | Operator / Technik |
| Miesięczny | Sprawdź elementy przekładni, wentylację szafy elektrycznej i stan mechaniczny. | Technik konserwacji |
| Kwartalny | Sprawdź dokładność pozycjonowania, zużycie przekładni i ogólny stan układu. | Technik konserwacji |
| Roczny | Przeprowadź kompleksową kontrolę maszyny i zaplanuj serwisowanie zgodnie z wymaganiami producenta. | Wykwalifikowany technik |
Dostosuj częstotliwość przeglądów do liczby godzin pracy, materiałów ciętych, obciążenia produkcyjnego i warunków pracy. Maszyny o dużym obciążeniu mogą wymagać częstszych przeglądów.
Kiedy należy skontaktować się z profesjonalnym technikiem zajmującym się laserowym cięciem rur?
W następujących sytuacjach należy skontaktować się z wykwalifikowanym technikiem:
- Alarmy źródła lasera lub głowicy tnącej pojawiają się wielokrotnie.
- Silniki serwo lub układy napędowe działają nieprawidłowo.
- Dokładność cięcia nadal wykracza poza określoną tolerancję po rutynowych kontrolach.
- Usterki układu chłodzenia utrzymują się po przeprowadzeniu podstawowej kontroli.
- Znaleziono usterki elektryczne lub uszkodzone okablowanie wewnętrzne.
- Ruch uchwytu staje się niestabilny lub elementy przekładni ulegają uszkodzeniu.
- Kluczowe podzespoły wymagają naprawy, wymiany lub ponownej kalibracji.
Zatrzymaj maszynę przed konserwacją. Postępuj zgodnie z procedurami producenta dotyczącymi wyłączania i odłączania zasilania. Nie otwieraj stref chronionych laserem ani nie dotykaj podzespołów elektrycznych bez zachowania odpowiedniego odstępu bezpieczeństwa i kwalifikacji.
Wniosek
Konserwacja laserowej maszyny do cięcia rur obejmuje codzienne przeglądy, okresowe serwisowanie, rozwiązywanie problemów i wymianę podzespołów. Regularne kontrole głowicy tnącej, uchwytu, układu chłodzenia, dopływu gazu i podzespołów przekładni zmniejszają ryzyko awarii sprzętu i utrzymują wydajność cięcia w wymaganym zakresie.
KEMPSON to producent sprzętu laserowego z certyfikatami ISO 9001 , CE i RoHS oraz opatentowanymi technologiami. Firma zapewnia dobór sprzętu, doradztwo w zakresie instalacji, zdalne wsparcie techniczne oraz trzyletnią gwarancję.
W sprawie sprzętu do cięcia laserowego rur, wsparcia konserwacyjnego lub wyboru maszyny , prosimy o kontakt z firmą KEMPSON . Prosimy o przesłanie specyfikacji rur i wymagań produkcyjnych w celu uzyskania konsultacji technicznej.

FAQ
Jak często należy przeprowadzać konserwację laserowej maszyny do cięcia rur?
Sprawdzaj maszynę przed każdą zmianą i wykonuj codzienne czyszczenie. Kontroluj uchwyt i układ smarowania co tydzień, podzespoły przekładni co miesiąc, a dokładność maszyny co rok. Dostosuj częstotliwość przeglądów zgodnie z liczbą godzin pracy i instrukcją producenta.
Co należy sprawdzić przed uruchomieniem maszyny do cięcia laserowego rur?
Sprawdź głowicę tnącą, okienko ochronne, układ chłodzenia, ciśnienie gazu, szczęki uchwytu i mechanizm podawania rur. Przed rozpoczęciem produkcji sprawdź alarmy CNC i źródła lasera.
Jakie są najczęstsze problemy związane z maszynami do laserowego cięcia rur?
Do typowych problemów zalicza się niepełne cięcie, nadmierne zadziory, błędy wymiarowe, poślizg uchwytu, alarmy układu chłodzenia, niestabilną moc lasera, błędy podawania rur i nieoczekiwane wyłączenia CNC.
Dlaczego laserowa maszyna do cięcia rur wytwarza dużo zadziorów?
Nadmierne zadziory mogą wynikać z nieprawidłowej prędkości cięcia, położenia ogniska lub ciśnienia gazu. Zablokowana lub uszkodzona dysza oraz nieodpowiednie parametry cięcia dla danego materiału i grubości ścianki również mogą wpływać na jakość krawędzi.
Dlaczego moja laserowa maszyna do cięcia rur nie przecina materiału?
Sprawdź moc lasera, prędkość cięcia, położenie ogniska i ciśnienie gazu pomocniczego. Sprawdź dyszę i okienko ochronne pod kątem zanieczyszczeń lub uszkodzeń. Upewnij się, że parametry cięcia są zgodne z materiałem i grubością ścianki.
Jak często należy wymieniać osłonę głowicy tnącej laserowo?
Nie ma stałego odstępu czasu między wymianami dla każdej maszyny. Wymień okienko ochronne, gdy zauważysz na nim zanieczyszczenia, zarysowania lub uszkodzenia wpływające na wydajność cięcia. Postępuj zgodnie z zaleceniami producenta głowicy tnącej dotyczącymi kontroli i wymiany.
Jak konserwować system uchwytowy w laserowej maszynie do cięcia rur?
Usuń wióry metalowe i olej ze szczęk uchwytu. Sprawdź zużycie szczęk, siłę zacisku, stabilność uchwytu i ruch uchwytu. Nasmaruj uchwyt zgodnie z instrukcjami konserwacji producenta maszyny.
Jak mogę skrócić przestoje maszyny do cięcia laserowego rur?
Przestrzegaj harmonogramu konserwacji zapobiegawczej, wymieniaj zużyte materiały eksploatacyjne na czas i rejestruj powtarzające się alarmy. Przeszkol operatorów w zakresie codziennych przeglądów i zlecaj regularne serwisowanie wykwalifikowanym technikom.