Przegląd projektu
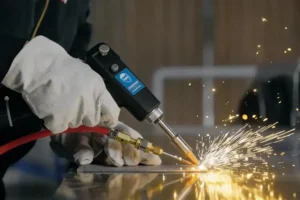
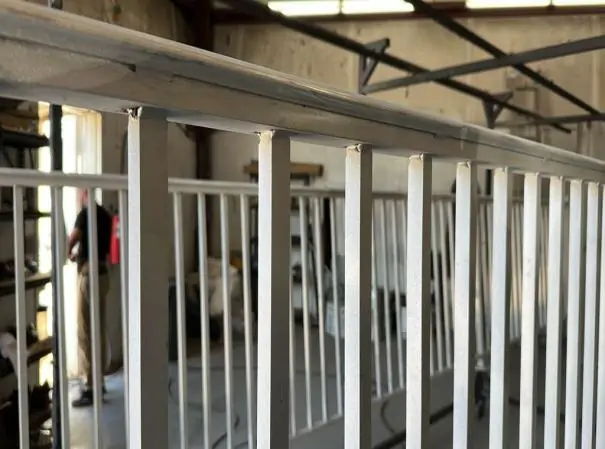
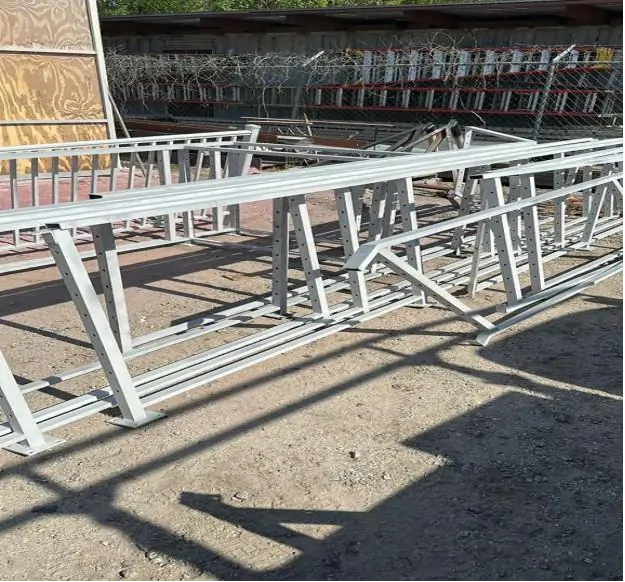
Carlos to firma z Karoliny Południowej w USA, zajmująca się obróbką metali, produkująca aluminiowe ogrodzenia, balustrady oraz konstrukcje drzwi i okien. Po zapoznaniu się z chłodzoną wodą, ręczną spawarką laserową KEMPSON o mocy 2000 W, firma skontaktowała się z nami, aby omówić rozwiązanie do spawania laserowego o mocy 2000 W. Poprzedni sprzęt spawalniczy był powolny, generował nierówne spoiny i wymagał intensywnego szlifowania. Przejście z aluminium na stal węglową również zajmowało więcej czasu, co zwiększało koszty produkcji i zmniejszało wydajność.
Wymagania niestandardowe
Klient potrzebuje rozwiązania spawalniczego spełniającego następujące wymagania:
- Wsparcie spawania punktowego i ciągłego konstrukcji ogrodzeń oraz drzwi/okien (wymagana stabilna moc wyjściowa 2000 W)
- Stabilna wydajność spawania zarówno profili aluminiowych, jak i materiałów ze stali węglowej
- Czyste spoiny, aby zmniejszyć nakład pracy związany ze szlifowaniem i obróbką końcową
- Kompatybilny z drutem spawalniczym aluminiowym i ze stali węglowej
- Wielofunkcyjne tryby spawania, w tym spawanie punktowe, spawanie ciągłe, spawanie łusek rybich, czyszczenie i cięcie
- Niski wskaźnik zużycia materiałów eksploatacyjnych (cykl wymiany soczewek skrócony do 6–8 użyć na jedną soczewkę ochronną)
- Stabilna wydajność ciągłej produkcji wsadowej w warunkach warsztatowych
- Elastyczne wymagania handlowe: wycena DDP „od drzwi do drzwi” (adres w USA: Karolina Południowa, Hardeeville Industrial Park) i opcja ustalania cen FOB Qingdao
Uwaga: Ręczny pistolet spawalniczy standardowo wyposażony jest w 10-metrowy kabel światłowodowy, co umożliwia elastyczną pracę przy spawaniu dużych elementów i spawaniu na duże odległości na zewnątrz.
Rozwiązanie
Wybrano chłodzoną wodą, przenośną spawarkę laserową Kempson o mocy 2000 W, aby spełnić wymagania produkcyjne klienta i zwiększyć ogólną wydajność produkcji.
- Ręczna spawarka laserowa Kempson o mocy 2000 W, chłodzona wodą:Stabilna moc wyjściowa 2000 W, stosowana do spawania ciągłego na liniach produkcyjnych ogrodzeń oraz drzwi/okien.
- System laserowy Everlens + podwójna konstrukcja wiązki oscylacyjnej:
Utrzymuje łuk i spoinę stabilną, poprawia spójność spoiny w przypadku aluminium i stali węglowej. - Pistolet spawalniczy antyodpryskowy z wielorazową soczewką ochronną (6–8 cykli):
Zmniejsza częstotliwość wymiany soczewek i obniża koszty materiałów eksploatacyjnych podczas długotrwałego użytkowania. - Turbinowo-ślimakowy czterokołowy system podawania drutu:
Automatyczne prostowanie drutu ze stałym podawaniem umożliwia spawanie pojedynczym, podwójnym i potrójnym drutem. - Funkcje spawania wieloprocesowego:
Zgrzewanie punktowe, zgrzewanie ciągłe, zgrzewanie łusek, czyszczenie i cięcie w jednym systemie dla różnych etapów produkcji. - Kompatybilność materiałowa:
Działa na profilach aluminiowych i stali węglowej; drut można dobrać w zależności od materiału. - Stabilność produkcji:
Zaprojektowane z myślą o produkcji seryjnej, obsługują długie cykle robocze przy skróconym czasie przestojów i konserwacji.
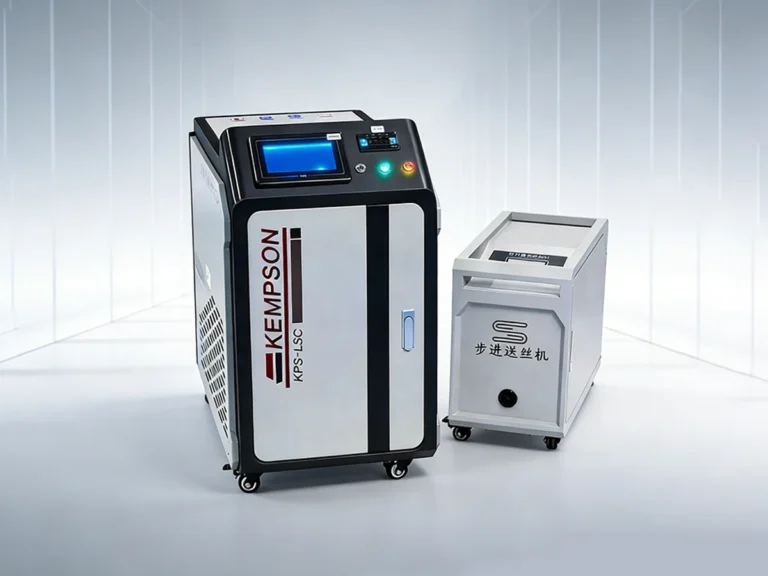
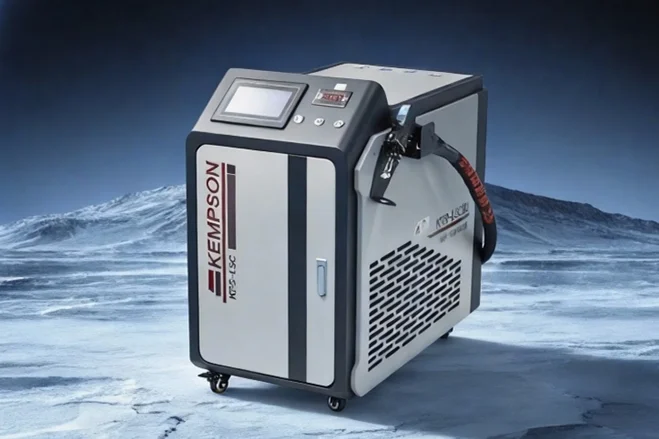
Dane techniczne ręcznej spawarki laserowej o mocy 2000 W
| Kategoria | SPECYFIKACJA |
|---|---|
| Model | KPS-LHW2000 |
| Moc lasera | 2000W |
| Grubość spoiny pachwinowej (stal nierdzewna) | 5 mm |
| Grubość spoiny pachwinowej (stal węglowa) | 5.5 mm |
| Grubość spoiny pachwinowej (stop aluminium) | 4.5 mm |
| Średnica drutu spawalniczego | Φ0.8–2.0 mm |
| Tryb podawania drutu | Automatyczne podawanie drutu (przełączanie pojedynczego/podwójnego przewodu) |
| Pobór energii | ≤3 kW |
| System chłodzenia | Wbudowane chłodzenie wodne |
| Zasilacz laboratoryjny | 220V |
| Wymiary maszyn | 460 × 490 × 735 mm |
| Waga maszyny | Około. 83 kg |
| Szerokość spoiny | 1.5 – 5.5 mm |
| Tryb pracy | Ciągły/impulsowy |
| Wydajność agregatu wody lodowej | 5.2 kW |
| Długość kabla światłowodowego | Standardowy 10-metrowy kabel światłowodowy do ręki |
Opinie Klientów
Po uruchomieniu sprzętu, Carlos poinformował, że wydajność spawania wzrosła o około 35–40% podczas codziennych prac spawalniczych przy aluminiowych ogrodzeniach, balustradach oraz drzwiach i oknach. Spoiny były również czystsze i bardziej spójne, a nakład pracy związany z obróbką końcową został zmniejszony o około 30%. Żywotność soczewek ochronnych została wydłużona do 6–8 cykli spawania na soczewkę, co znacznie zmniejszyło zużycie materiałów eksploatacyjnych podczas długotrwałej eksploatacji.
Sprzęt pracował stabilnie podczas produkcji masowej bez częstych przerw. W porównaniu z poprzednimi modelami, wygląd spoin jest bardziej spójny, a szybkość przełączania między materiałami aluminiowymi i stalą węglową jest szybsza, co skraca czas przezbrajania między zadaniami.