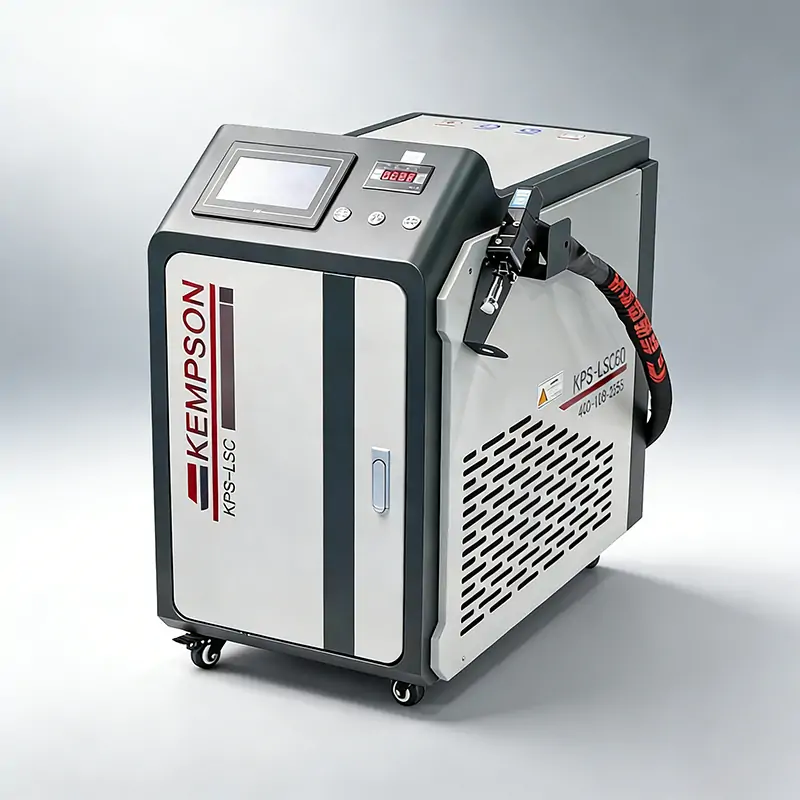
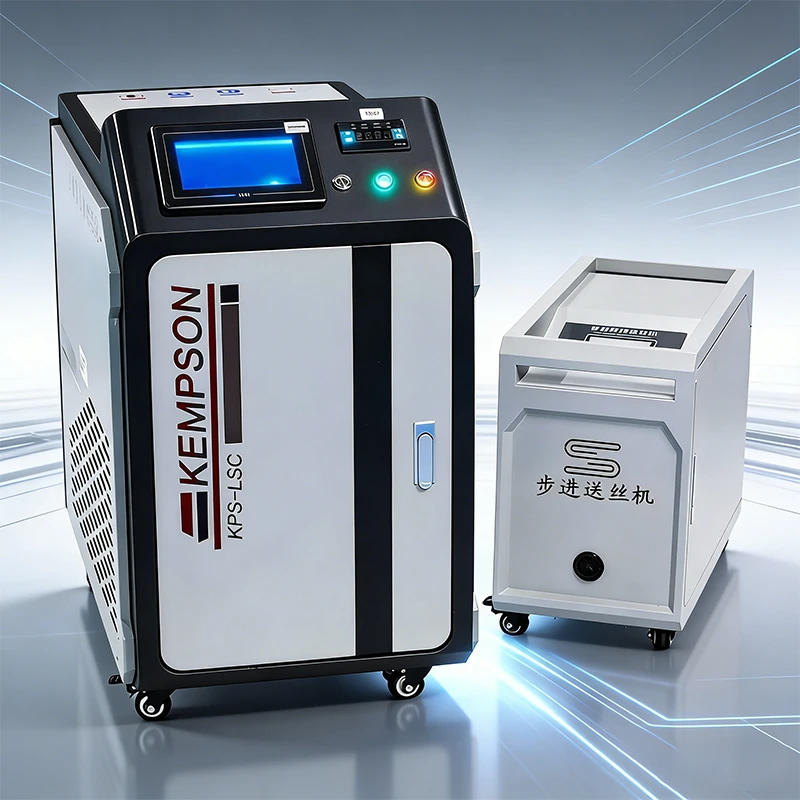
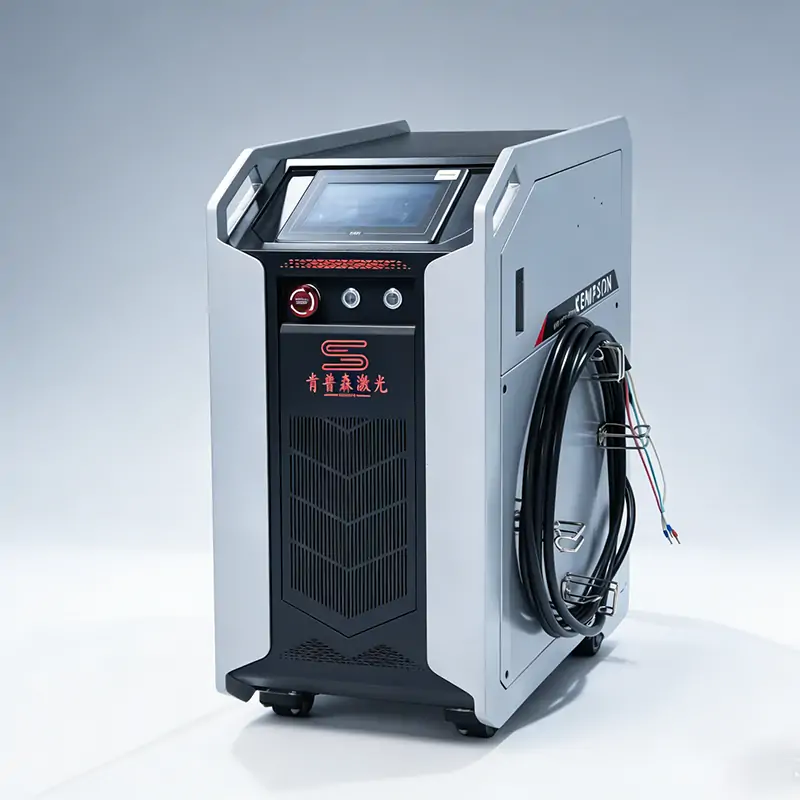
Firma KEMPSON oferuje konfiguracje ręcznych spawarek laserowych do cienkich blach do projektów obróbki metali, obejmujących elementy o grubości 0.5–5.5 mm. Porównaj opcje chłodzenia powietrzem, chłodzenia wodą i wytwarzania gazu osłonowego dla swojego materiału, konstrukcji złącza i cyklu produkcyjnego. Sprawdź wymaganą jakość spoiny poprzez reprezentatywne testy próbek.
Można omówić wyposażenie standardowe i opcje OEM/ODM dotyczące mocy lasera, głowicy spawalniczej, sterowania i wymagań integracyjnych. Należy potwierdzić rzeczywisty system chłodzenia, układ gazów, podajnik drutu i zasilanie elektryczne dla wybranego modelu.
Wyślij nam informacje dotyczące gatunku materiału, grubości blachy, rysunku połączenia, wymagań dotyczących wykończenia i celu produkcyjnego, aby poprosić o zalecenia dotyczące konfiguracji i ocenę przykładowego spawania.
Ręczna spawarka laserowa do cienkich blach dostarcza skupioną wiązkę lasera światłowodowego przez ręcznie sterowaną głowicę spawalniczą. Urządzenie można stosować do spawania cienkich blach ze stali nierdzewnej, stali węglowej, stali ocynkowanej oraz wybranych stopów aluminium stosowanych w szafach, obudowach, panelach i meblach metalowych.
Ta kolekcja koncentruje się na elementach obrabianych o grubości od 0.5 do 5.5 mm. Jest to zakres zastosowań do oceny, a nie gwarancja, że każdy model spawa każdy materiał w tym zakresie. Gatunek materiału, konstrukcja złącza, dopasowanie, prędkość spawania, drut spawalniczy i wymagana penetracja determinują odpowiednią konfigurację.
Zacznij od najcieńszego i najgrubszego złącza produkcyjnego. Wykorzystaj dane testowe specyficzne dla danej konfiguracji, aby określić odpowiedni zakres grubości. Poniższe punkty wyboru pomogą zaplanować próbę; sama moc lasera nie jest gwarantowaną wartością grubości.
| Opcja mocy lasera | Punkt wyboru cienkich arkuszy | Co zweryfikować |
|---|---|---|
| 1000W | Sprawdź, czy dostępny jest odpowiedni model do planowanej pracy przy cienkich materiałach. | Stabilna praca przy niskim poborze mocy, wspólny dostęp i wymagana penetracja. |
| 1500W | Porównaj konfiguracje chłodzone powietrzem i wodą w cyklu produkcyjnym. | Gatunek materiału, minimalna grubość blachy, prędkość i odkształcenia. |
| 2000W | Oceń, w którym miejscu połączenie wymaga dodatkowej energii lub prędkości ruchu. | Margines przepalenia, montaż, zapotrzebowanie na wypełniacze i ograniczenia chłodzenia. |
| 3000W | Weź pod uwagę tylko te przypadki, gdy zastosowanie i próby uzasadniają taką konfigurację. | Przydatny zakres regulacji, kompatybilność z głowicą i jakość spawów. |
Grubość blachy, głębokość wtopienia, długość spoiny pachwinowej i szerokość ściegu to różne parametry. Określ, czy wymagane jest pełne przetopienie. W przypadku prac wykraczających poza zakres tej strony, porównaj nasze rozwiązania do spawania laserowego grubych blach, wykorzystując te same kryteria łączenia i akceptacji.
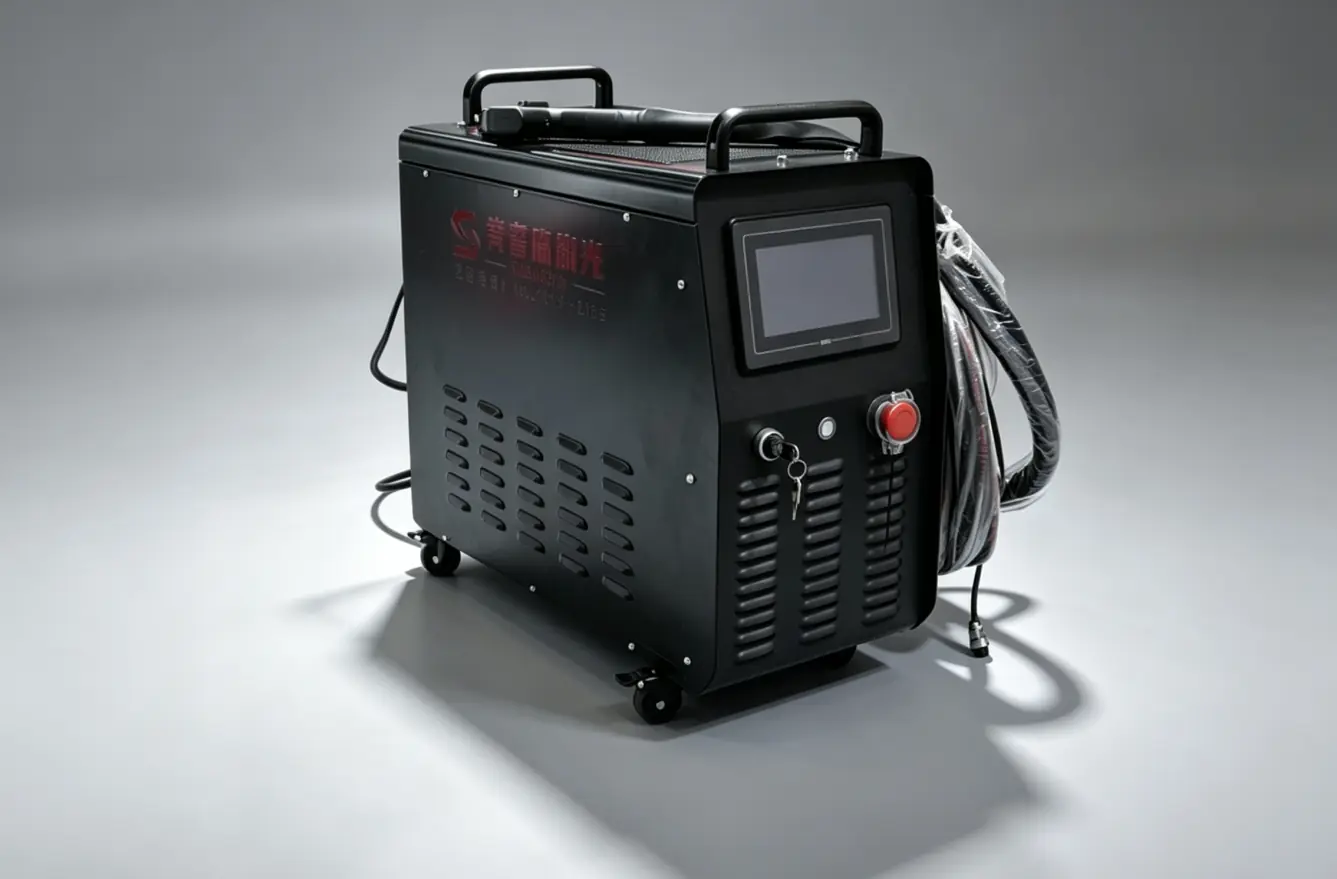
Laser światłowodowy kieruje energię przez ręczny pistolet spawalniczy , aby stopić materiał w miejscu łączenia. Prędkość posuwu, ogniskowanie, ruch wiązki i drut spawalniczy kontrolują jeziorko spawalnicze. Następnie łączenie utwardza się, gdy głowica przesuwa się wzdłuż spoiny.
Skoncentrowana energia może ograniczyć rozprzestrzenianie się ciepła w porównaniu z odpowiednim spawaniem łukowym, ale słabe dopasowanie lub nadmierna energia nadal mogą powodować odkształcenia, porowatość lub przepalenia. Należy stosować stałe zaciski, czyste krawędzie, odpowiedni podkład w razie potrzeby oraz odpowiednie okno parametrów.
Gaz osłonowy pomaga chronić jeziorko spawalnicze. Wybierz rodzaj gazu i przepływ odpowiednio do materiału i procesu; azot nie jest uniwersalnym zamiennikiem argonu. Aby zapoznać się z przeglądem procesu, przeczytaj artykuł o działaniu ręcznego spawania laserowego.
Te demonstracje KEMPSON pokazują działanie sprzętu i wygląd spoiny. Przed wykorzystaniem nagrania wideo jako dowodu wydajności produkcji należy potwierdzić gatunek materiału, grubość, przygotowanie spoiny, ustawienia i wyniki kontroli.
 Obejrzyj demonstrację sprzętu chłodzonego wodą na YouTube ↗
 Obejrzyj demonstrację spawania cienkich blach na YouTube ↗
Wartość ręcznej spawarki laserowej do cienkich blach zależy od całości zadania produkcyjnego. Porównaj liczbę akceptowanych części na zmianę, przygotowanie, spawanie, wykończenie, kontrolę i przeróbkę z obecnym procesem.
Skoncentrowane źródło ciepła może pomóc zachować płaskość paneli i obudów. Kolejność zaciskania, wytrzymałość połączeń, prędkość i akumulacja ciepła pozostają istotne; należy sprawdzić wymiary gotowego elementu oraz wygląd spoiny.
W przypadku elementów o grubości 0.5 mm należy najpierw ustalić powtarzalny zakres procesu na reprezentatywnych próbkach. Ścisłe dopasowanie, stabilny ruch palnika, odpowiednie podłoże i kontrolowany pobór energii są ważniejsze niż wybór najwyższej dostępnej mocy lasera.
Prędkość przesuwu lasera może być wyższa niż w przypadku TIG w przypadku niektórych połączeń, ale nie ma stałego mnożnika prędkości dla każdej części. Przed obliczeniem oszczędności należy zmierzyć konfigurację, pozycjonowanie, spawanie, obsługę drutu, wykończenie i kontrolę tego samego elementu obrabianego.
Wąskie spoiny mogą utrudniać wykończenie odpowiednich połączeń. Sprawdź przebarwienia, profil powierzchni, przygotowanie powłoki i wszelkie wymagania dotyczące polerowania. Nie zakładaj, że każdą spoinę można wykonać bez szlifowania.
Wstępnie ustawione parametry mogą obsługiwać powtarzalną konfigurację, jeśli są dostępne, ale operatorzy nadal potrzebują szkolenia z zakresu przygotowania złączy, sterowania palnikiem, kontroli i bezpieczeństwa lasera. Określ limity akceptacji i sprawdź pierwsze części produkcyjne przed rozpoczęciem serii.
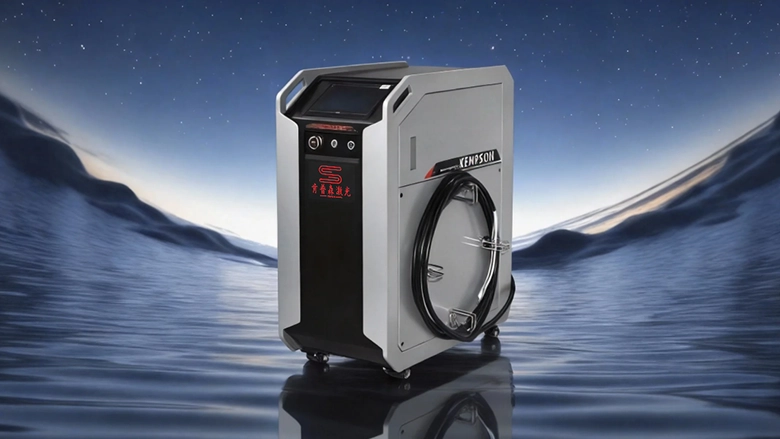
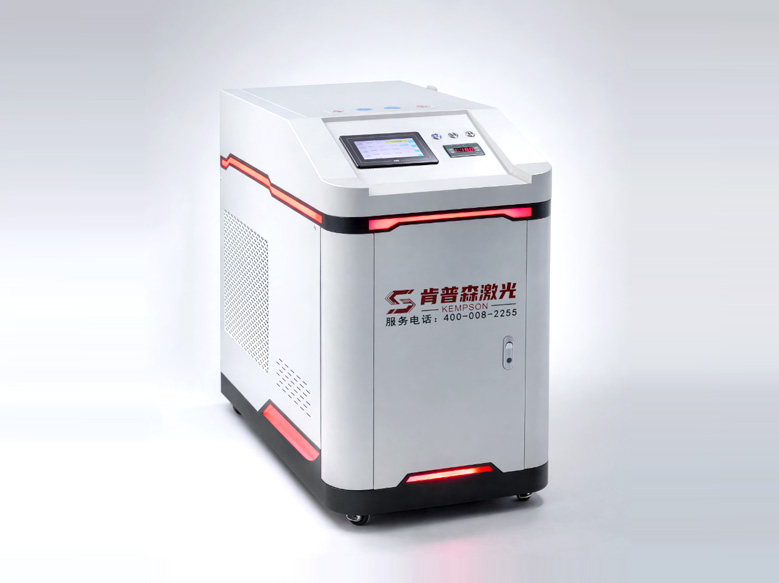
Porównaj konfiguracje 1500 W i 2000 W do produkcji cienkich arkuszy, gdzie liczy się mobilność sprzętu i dostępna przestrzeń. Sprawdź limity pracy w warunkach otoczenia, wydajność chłodzenia oraz rzeczywisty pakiet dla Twojego cyklu produkcyjnego.
Chłodzenie powietrzem nie określa uniwersalnej grubości ani przydatności do niekontrolowanej pracy na zewnątrz.
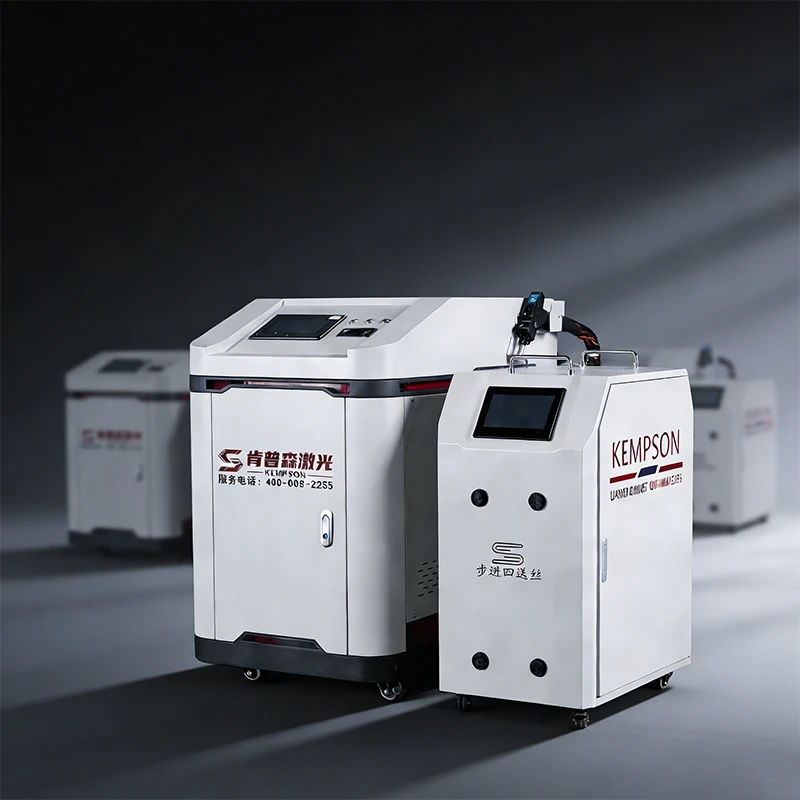
Opcje 1500 W i 2000 W można rozważyć pod kątem stacjonarnych stanowisk pracy, obudów z blachy, barier ochronnych i powtarzalnej produkcji. Chłodzenie wodne pomaga kontrolować obciążenia termiczne, w zależności od nominalnego cyklu pracy i wymagań konserwacyjnych.
Nie należy zakładać ciągłej pracy 24/7, pełnej penetracji w jednym przejściu ani braku obróbki końcowej bez dowodów dotyczących konkretnej konfiguracji.
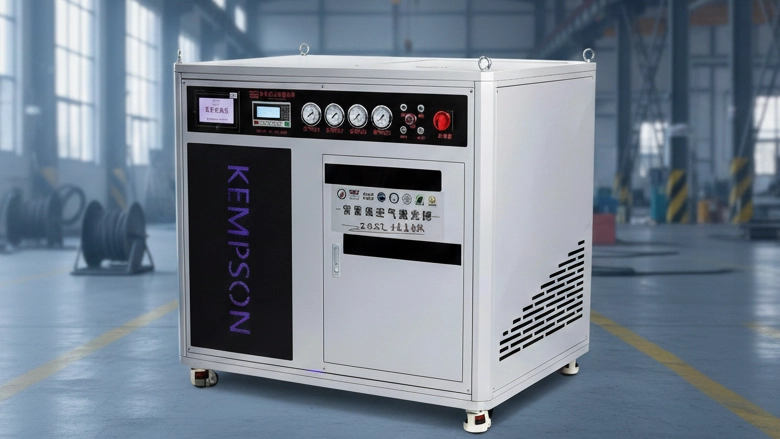
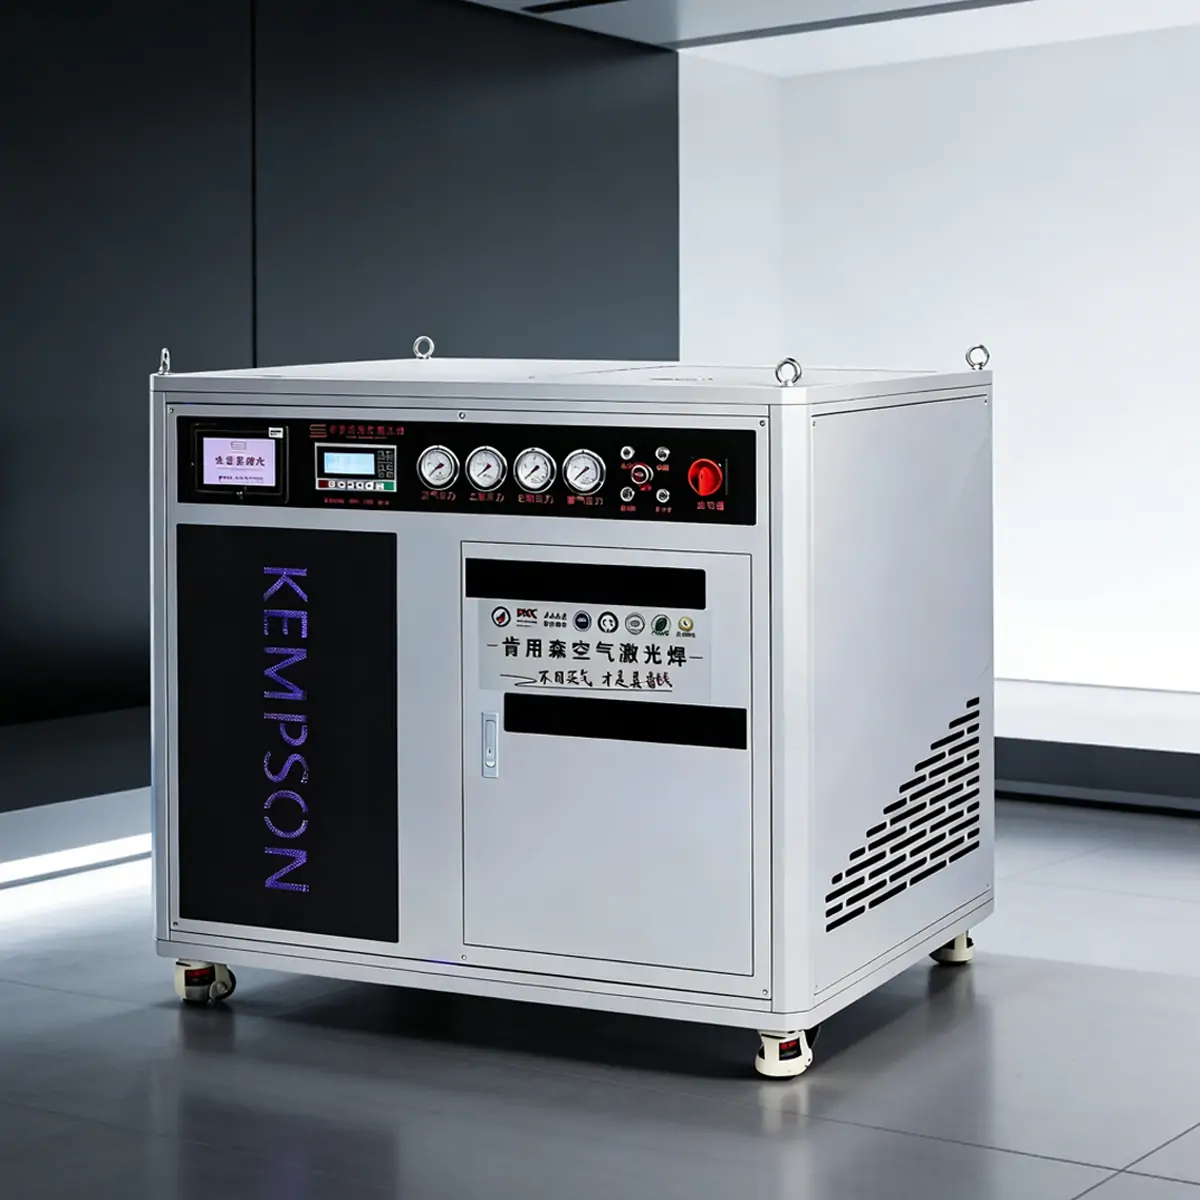
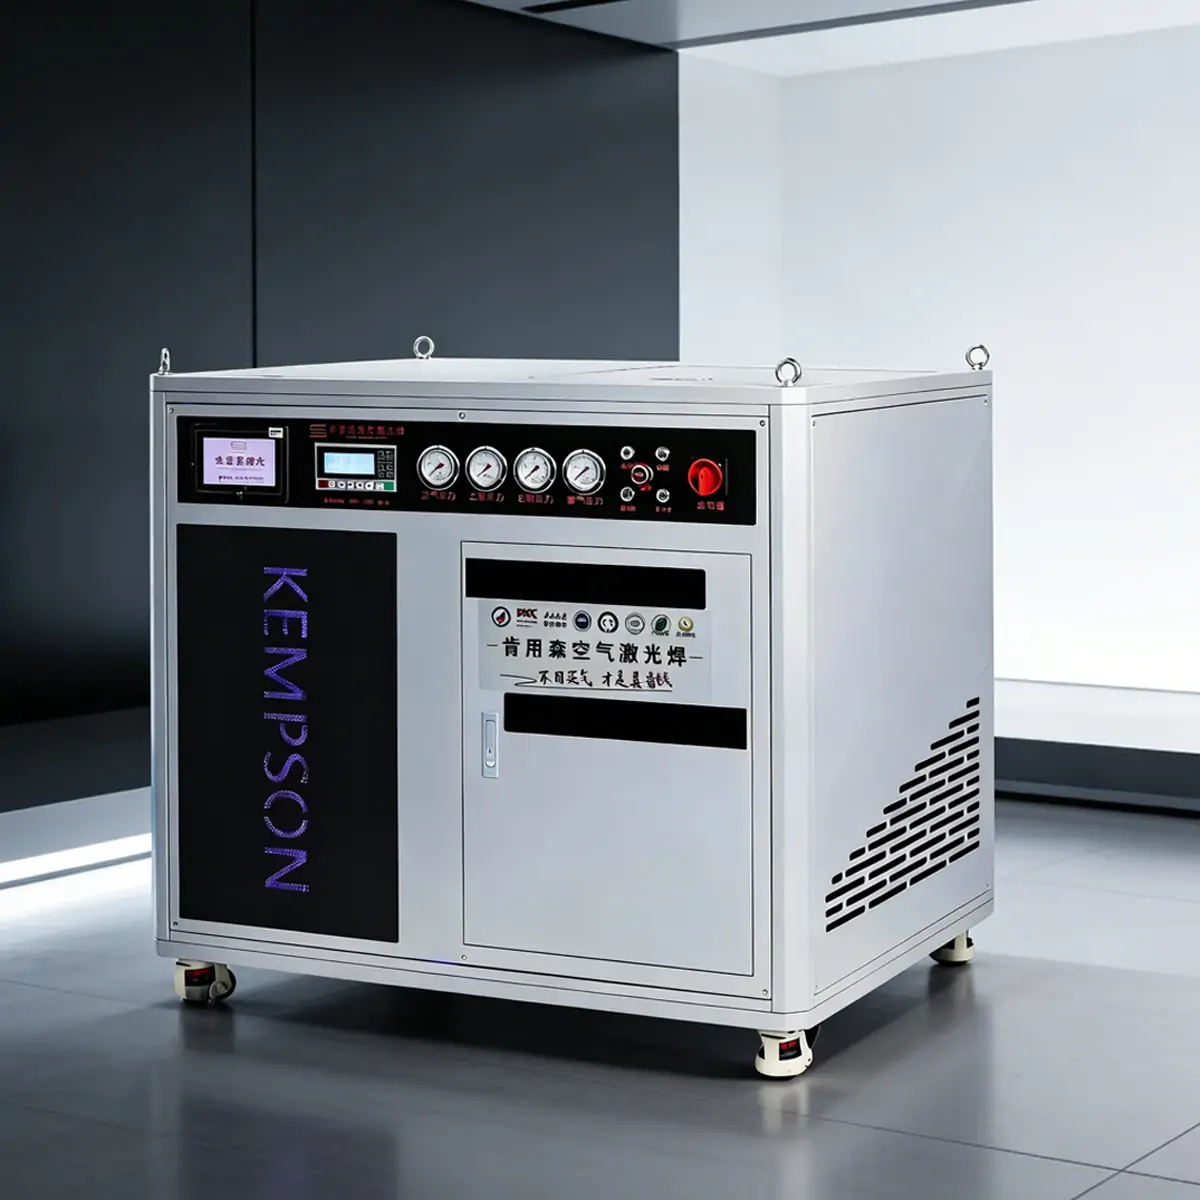
Ta rodzina produktów obejmuje opcje o mocy 1500 W, 2000 W i 3000 W z układem generowania gazu osłonowego. Porównaj je z szafami, obudowami urządzeń i powiązanymi elementami z blachy po potwierdzeniu dostarczonej konfiguracji.
Generator gazu nie zapewnia zamienności każdego gazu osłonowego ani nie gwarantuje zdolności penetracji 8 mm dla wszystkich materiałów.
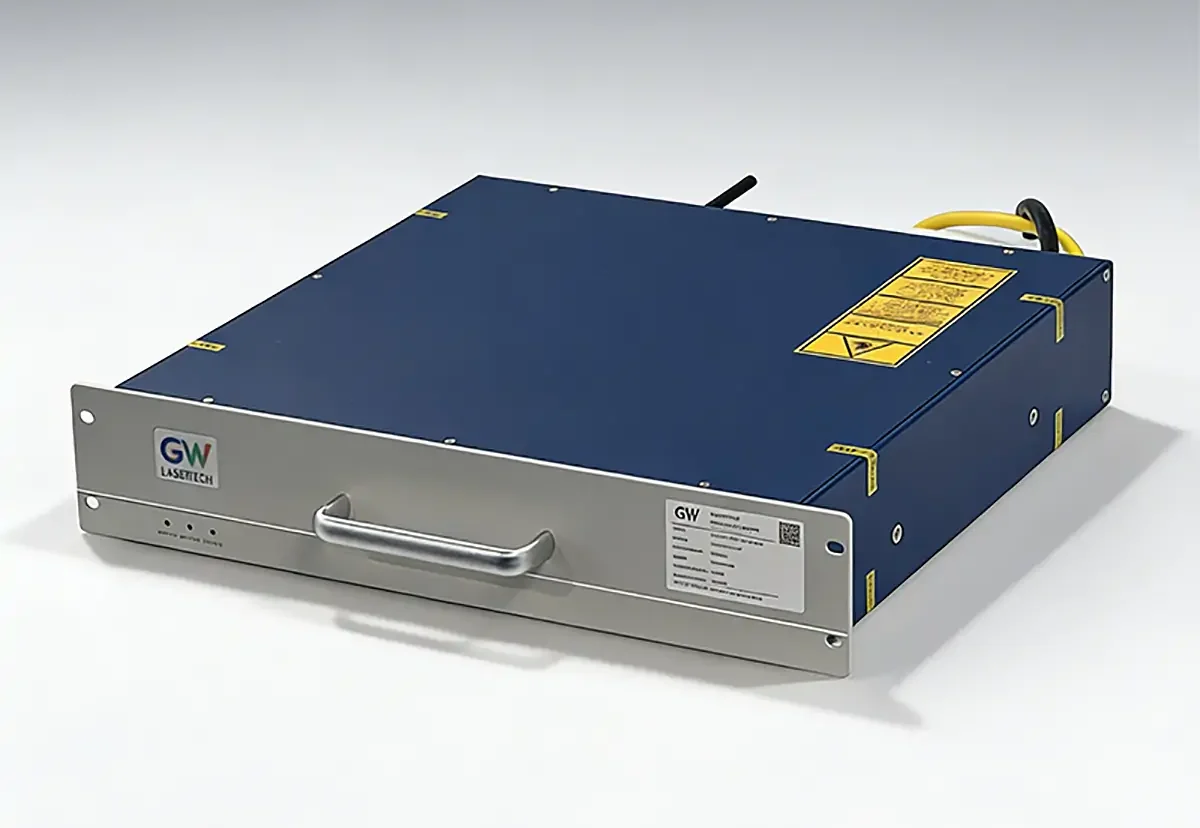
Opcjonalny generator azotu może dostarczać gaz osłonowy do kompatybilnych procedur spawalniczych. Należy potwierdzić określone wymagania dotyczące czystości wyjściowej, przepływu, ciśnienia, monitorowania jakości gazu oraz instalacji dla konkretnego systemu.
Azot i argon nie są uniwersalnie zamienne. Przed wyborem źródła gazu należy sprawdzić gatunek materiału, właściwości spoiny, limity przebarwień i zatwierdzony proces. Nie należy zakładać, że generator azotu nadaje się do każdego stopu aluminium lub eliminuje wszelkie zewnętrzne zapotrzebowanie na gaz.
Sprawdź głowicę spawalniczą, dysze, podajnik drutu, kompatybilny drut, soczewki ochronne i elementy konserwacyjne. Zapoznaj się z naszą ofertą akcesoriów do spawarek laserowych i określ wymagane elementy, prosząc o wycenę.
Zorganizuj ocenę ryzyka laserowego dla danego miejsca, zapewnij kontrolowany dostęp, odpowiednie zabezpieczenie wiązki, ochronę przed odbiciami, wyciąg oparów oraz przeszkolonych operatorów. Dobierz ochronę oczu do rzeczywistej długości fali lasera i wymaganego poziomu ochrony. Funkcje bezpieczeństwa sprzętu nie zastępują kontroli w miejscu pracy. Przed zaplanowaniem instalacji zapoznaj się z instrukcją bezpieczeństwa ręcznego spawania laserowego .
Skonsultuj się z ekspertem



Firma Kempson może pochwalić się niezależnym zespołem badawczo-rozwojowym oraz zespołem doświadczonych inżynierów, którzy skupiają się na rozwoju najnowocześniejszej technologii spawania laserowego i są zobowiązani do dostarczania wydajnych i ekonomicznych rozwiązań dostosowanych do różnych zastosowań przemysłowych.

Posiadając ponad 30 patentów, wszystkie nasze urządzenia posiadają certyfikaty CE, ISO i FDA. Oferujemy 3-letnią gwarancję, bezpłatne testy spawalnicze oraz dożywotnie wsparcie posprzedażowe, aby zapewnić długotrwałą niezawodność.

Wspieramy kompleksową współpracę OEM/ODM, zapewniając spersonalizowane usługi, takie jak projektowanie systemów, integracja sprzętu i oprogramowania, opracowywanie specjalnych akcesoriów i dostosowywanie logo marki, precyzyjnie dostosowane do różnych rynków i scenariuszy zastosowań.

Oferujemy bezpłatne usługi testowania próbek spawalniczych: wystarczy, że prześlesz nam swoje materiały lub wymagania dotyczące procesu, a my przeprowadzimy testy spawalnicze, nagramy filmy instruktażowe i odeślemy Ci próbki fizyczne, dostarczając obiektywnych i rzetelnych informacji dotyczących zakupu.
Oceniaj stal nierdzewną, stal węglową, stal ocynkowaną i wybrane stopy aluminium, uwzględniając dokładny gatunek materiału, stan powierzchni, geometrię połączeń i kryteria akceptacji. Miedź, mosiądz i ich różnorodne kombinacje wymagają dodatkowej oceny kompatybilności i procesu. Listy materiałów nie stanowią uniwersalnej gwarancji grubości.
Nie. Zakres opisuje główne zastosowanie tej kolekcji. Możliwości zależą od źródła lasera, głowicy spawalniczej, gatunku materiału, konstrukcji złącza, dopasowania, prędkości, spoiwa i wymaganego wtopienia. Minimalne i maksymalne wymiary spoin produkcyjnych należy potwierdzić poprzez testy próbne. Szerokość ściegu powierzchniowego nie gwarantuje pełnej penetracji.
Porównaj wydajność chłodzenia, znamionowy cykl pracy, warunki otoczenia, potrzeby konserwacyjne i dostępną przestrzeń. Konfiguracje chłodzone powietrzem mogą uprościć rozmieszczenie sprzętu; konfiguracje chłodzone wodą wymagają zarządzania obiegiem cieczy. Żadna z etykiet chłodzenia sama w sobie nie gwarantuje jakości spoin ani ciągłej pracy. Sprawdź dokładną specyfikację modelu.
Może stanowić alternatywę dla odpowiednich połączeń, gdy wymagana jakość spoiny, dostęp, dopasowanie i kontrola bezpieczeństwa są możliwe. Duże szczeliny, wysokie zapotrzebowanie na spoiwo, ograniczony dostęp lub istniejąca, kwalifikowana procedura mogą sprzyjać innemu procesowi. Należy porównywać kompletne cykle produkcyjne i zaakceptowane części, a nie uniwersalny mnożnik prędkości.
Zapytaj firmę KEMPSON o pisemne warunki dotyczące wybranego urządzenia, źródła lasera, głowicy spawalniczej, układu chłodzenia i akcesoriów opcjonalnych. Potwierdź w ofercie lub umowie okres gwarancji, wyłączenia, materiały eksploatacyjne, warunki serwisowe, części zamienne, wskazówki dotyczące instalacji oraz szkolenie operatora.
Podaj gatunek materiału, grubość blachy, rysunki połączeń, tolerancję dopasowania, wymagania dotyczące wykończenia, cel produkcyjny oraz szczegóły dostawy na miejsce. Uzgodnij przykładowy plan testów, uwzględniający moc, prędkość, ustawienia ogniska lub wiązki, podawanie drutu, gaz osłonowy i mocowanie. Sprawdź wymiary i wygląd spoiny oraz, w razie potrzeby, przeprowadź przekroje lub inne testy w celu weryfikacji zgrzewania i właściwości spoiny.
Skontaktuj się z firmą KEMPSON , aby omówić reprezentatywne próbki i uzyskać wycenę dostosowaną do konkretnej konfiguracji.
Szukasz ręcznej spawarki laserowej do cienkich blach?
Prześlij nam gatunek materiału, grubość blachy, rysunek łączenia, wymagania dotyczące wykończenia i cel produkcyjny. Poproś firmę KEMPSON o wycenę próbnego spawania i indywidualną konfigurację.