

Содержание
Введение
Лазерная сварка стала одной из наиболее широко используемых технологий соединения в современном производстве, особенно там, где критически важны точность, скорость и стабильность. От автомобильных производственных линий до изготовления медицинских изделий, ее способность создавать чистые и точные сварные швы сделала ее предпочтительным выбором по сравнению со многими традиционными методами сварки. Понимание областей применения , способов использования и ключевых преимуществ лазерной сварки помогает производителям выбрать правильный процесс для различных материалов и производственных нужд.
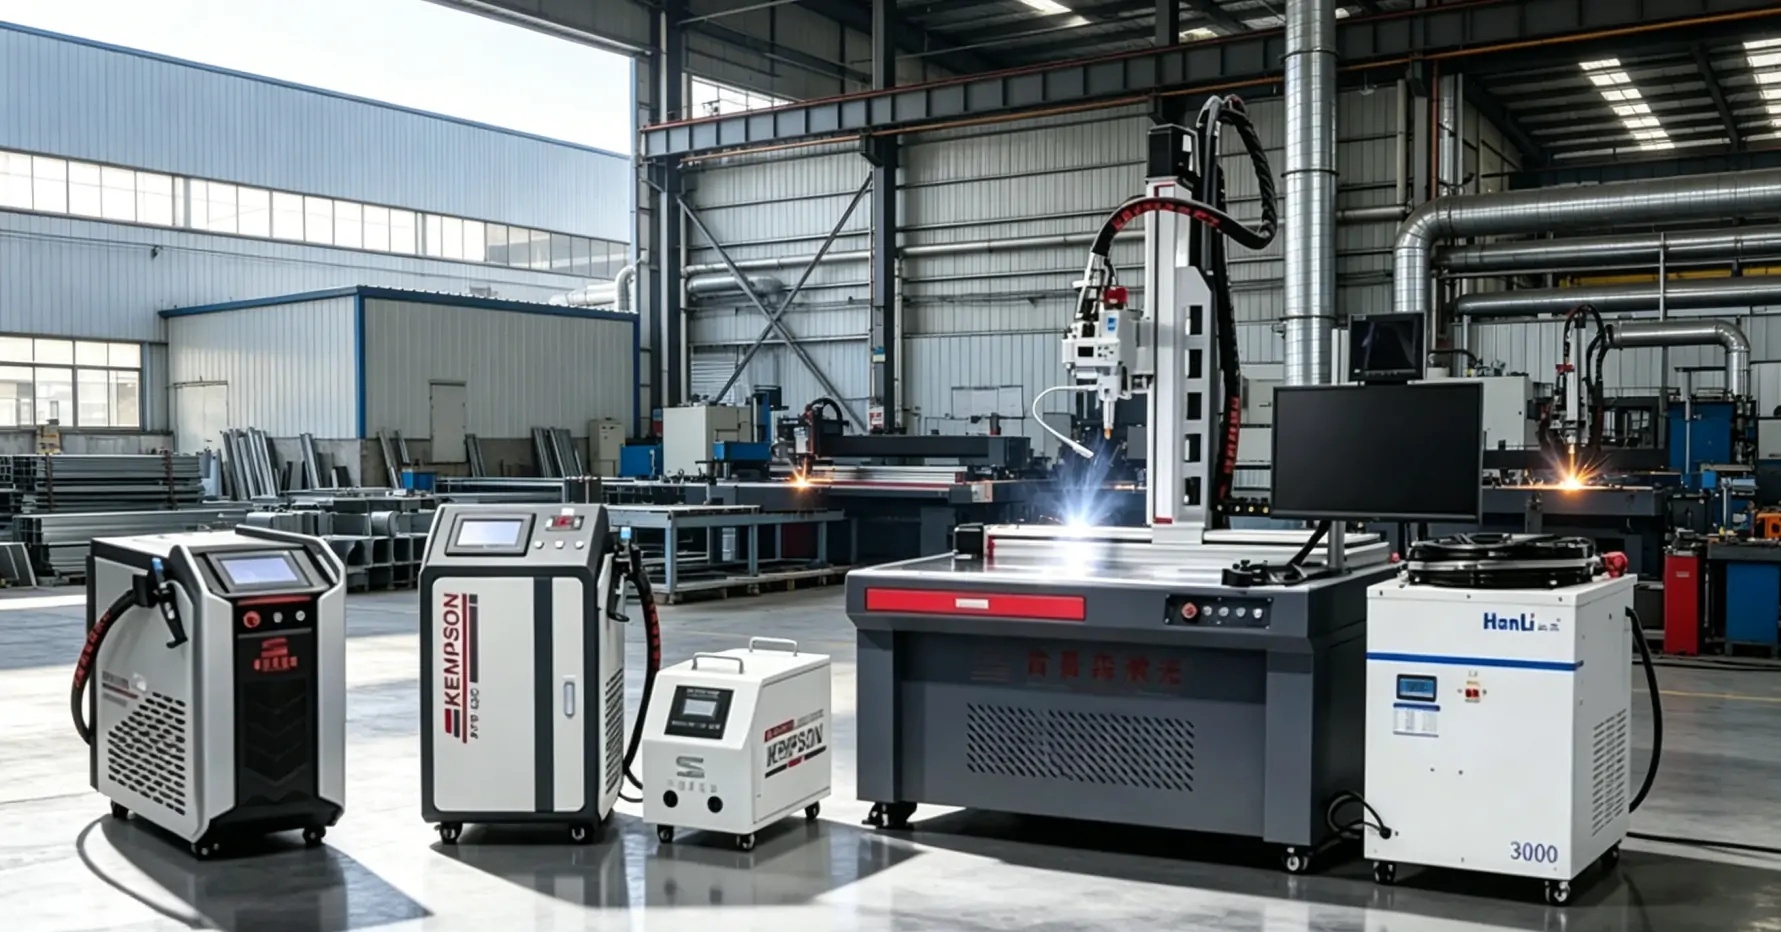
В этой статье мы подробно рассмотрим области применения лазерной сварки в основных отраслях промышленности, как она поддерживает различные производственные процессы и что отличает её от других с точки зрения производительности. Мы также разберём её основные преимущества и практические аспекты, чтобы вы могли лучше понять, подходит ли она для вашего конкретного применения.
Применение лазерной сварки
Лазерная сварка — это высокоточная технология сварки, использующая лазерный луч высокой плотности энергии в качестве источника тепла; поэтому её также называют волоконно-лазерной сварочной машиной . Она отличается концентрированной энергией, малой зоной термического воздействия, контролируемой глубиной проплавления и высокой совместимостью с системами автоматизации. Широко применяется в современных высокотехнологичных производственных отраслях.
Производство электромобилей
В производстве электромобилей лазерная сварка применяется для соединения аккумуляторных систем и ключевых конструктивных элементов.
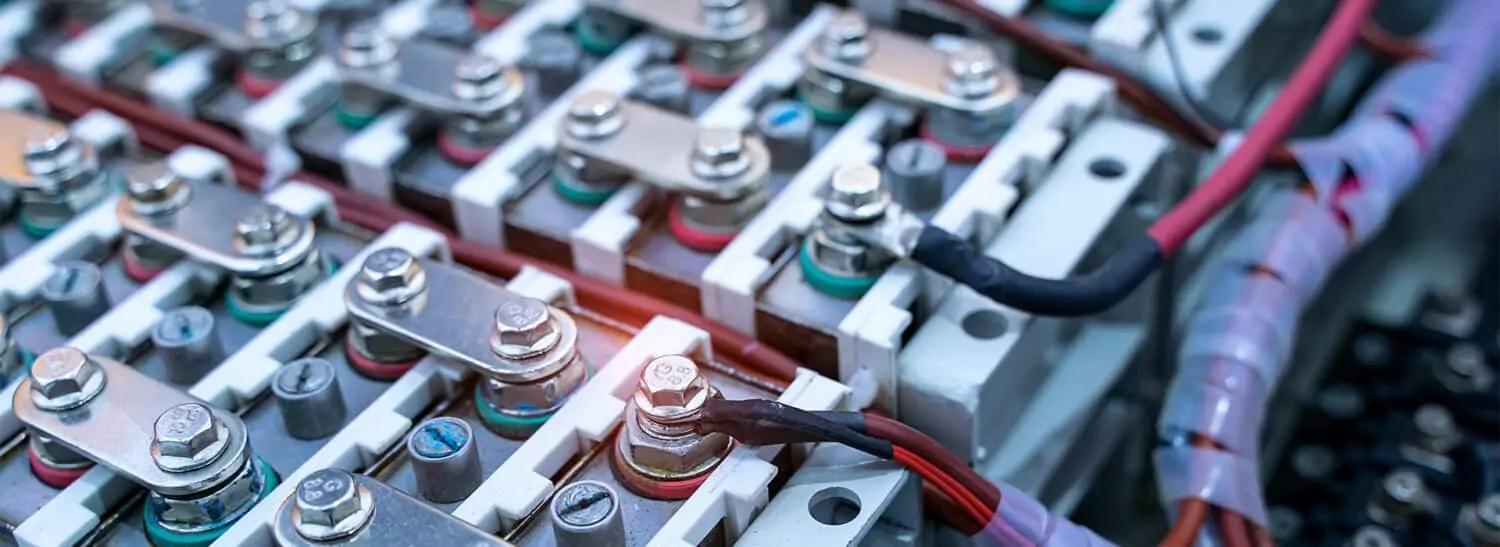
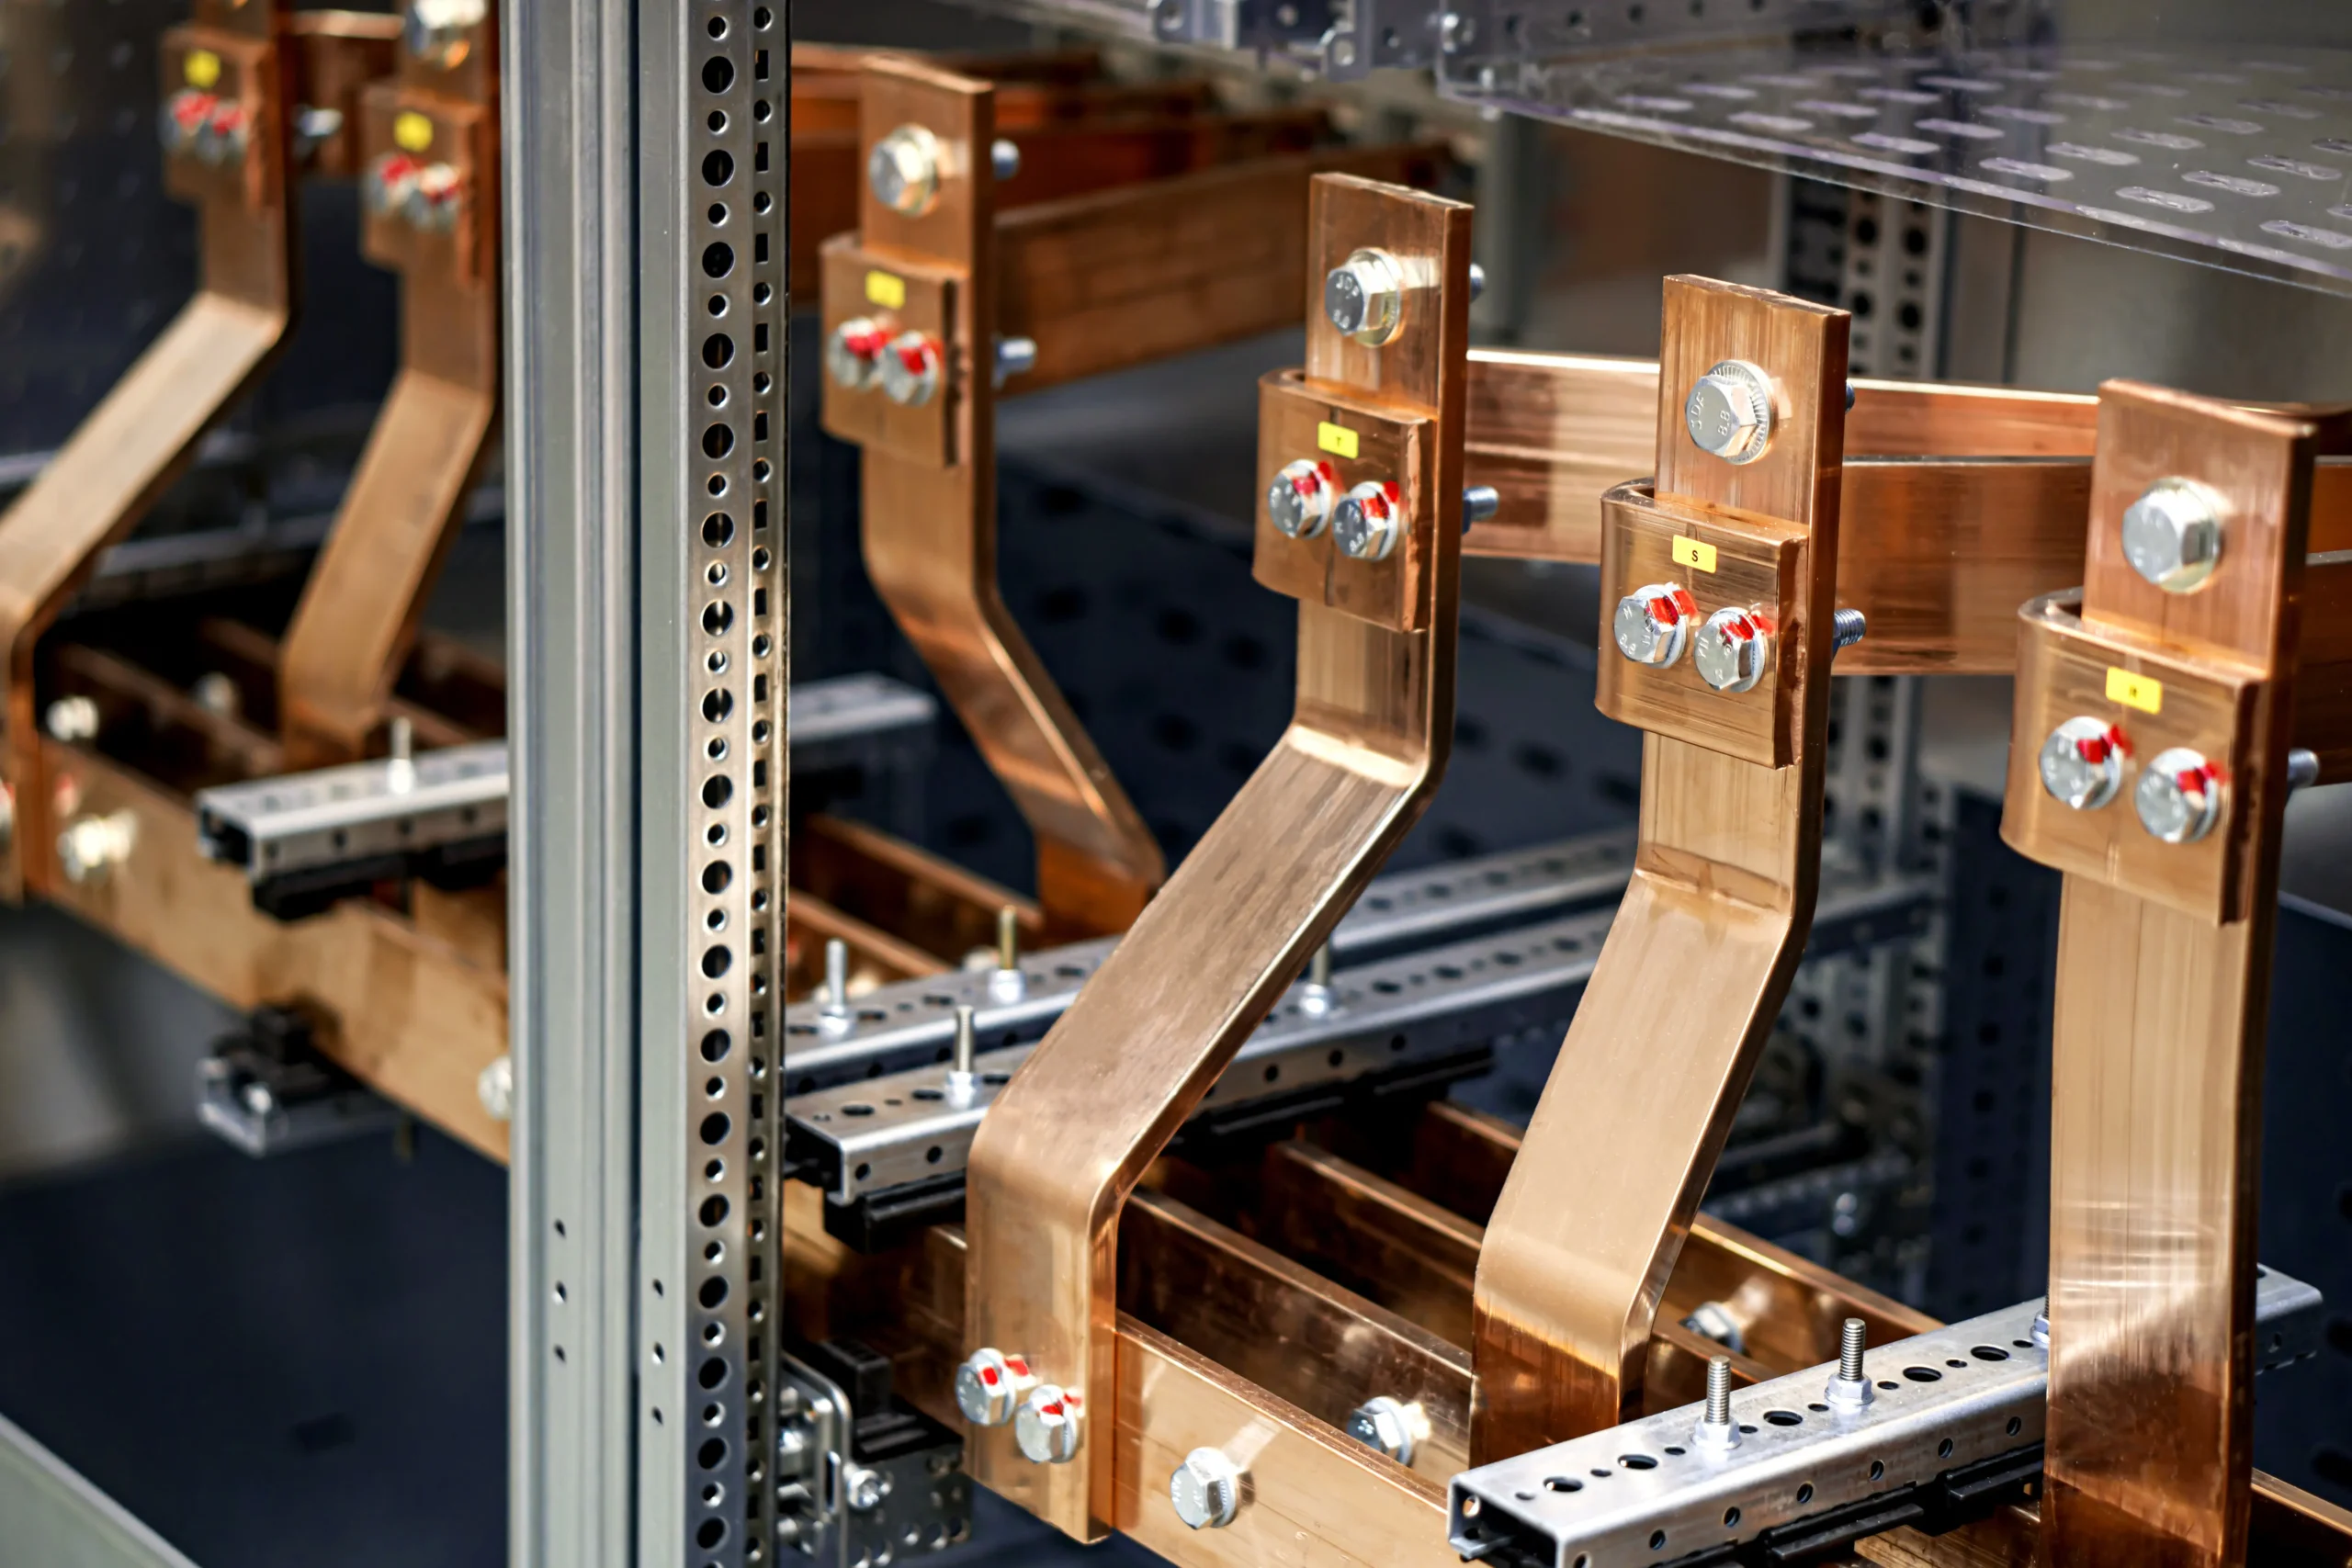
- Соединительные элементы медно-алюминиевых шин силовых батарей: улучшают характеристики проводящего соединения, одновременно снижая риск образования интерметаллических соединений на границе раздела.
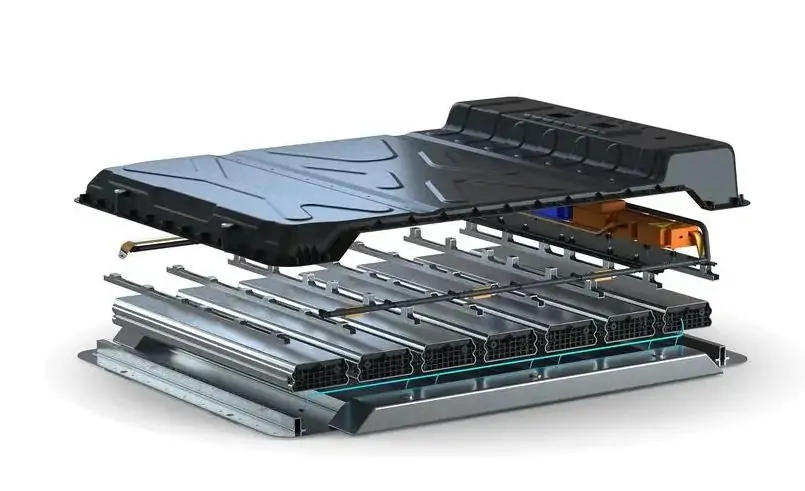
- Сварные торцевые пластины аккумуляторного модуля повышают структурную устойчивость модуля и улучшают общую герметичность.
- Конструктивные элементы корпуса аккумуляторной батареи из алюминиевого сплава: цельносварная непрерывная герметичная сварка, повышающая защиту и прочность конструкции.
- Детали соединения кузова из высокопрочной стали и алюминиевого сплава: адаптируются к облегченным конструкциям кузова, уменьшают термическую деформацию и повышают прочность сварных швов.
Данная область применения демонстрирует: потребность в соединении разнородных материалов из нескольких материалов + строгие требования к однородности + адаптацию к крупномасштабному автоматизированному производству.
Производство железнодорожного транспорта
В железнодорожной транспортной отрасли лазерная сварка применяется для соединения элементов кузова и несущих конструкций.
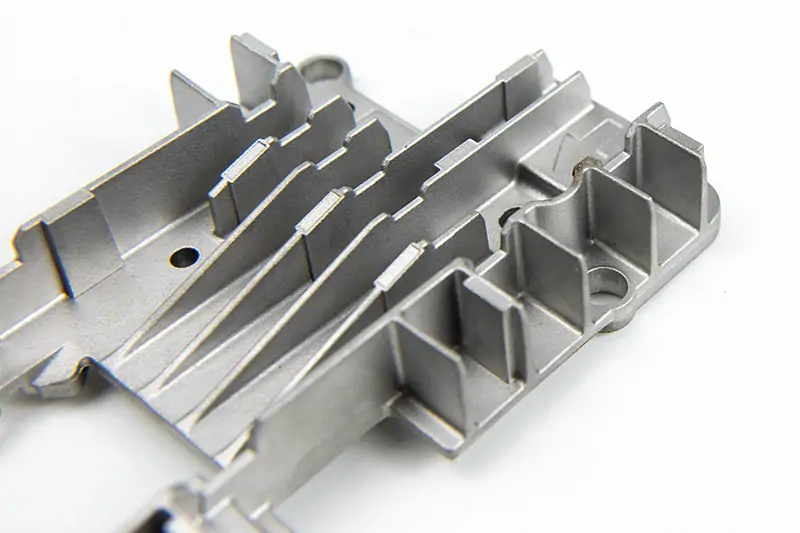
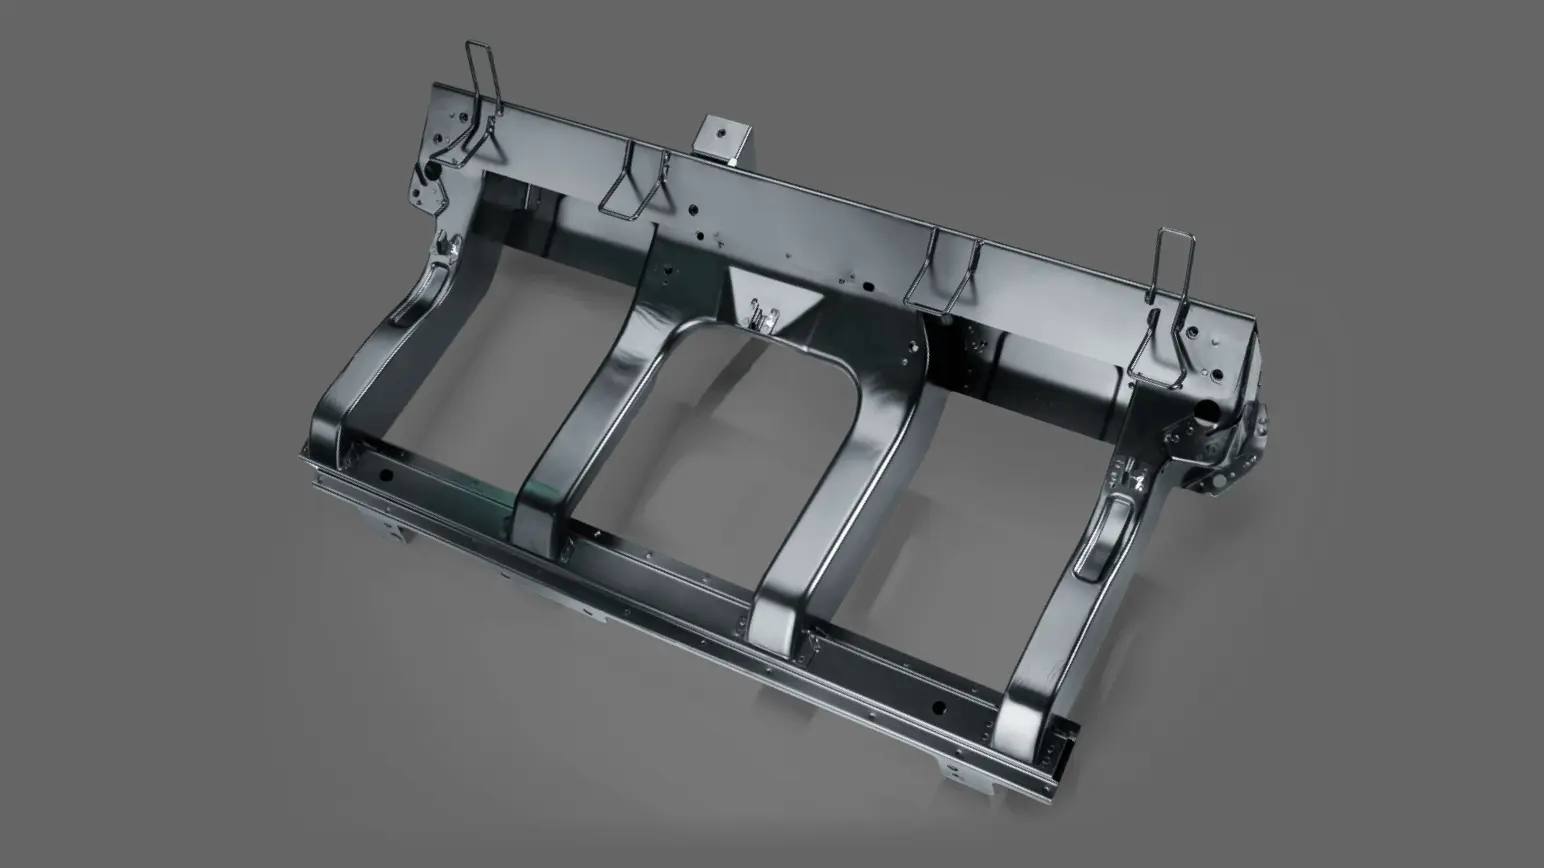
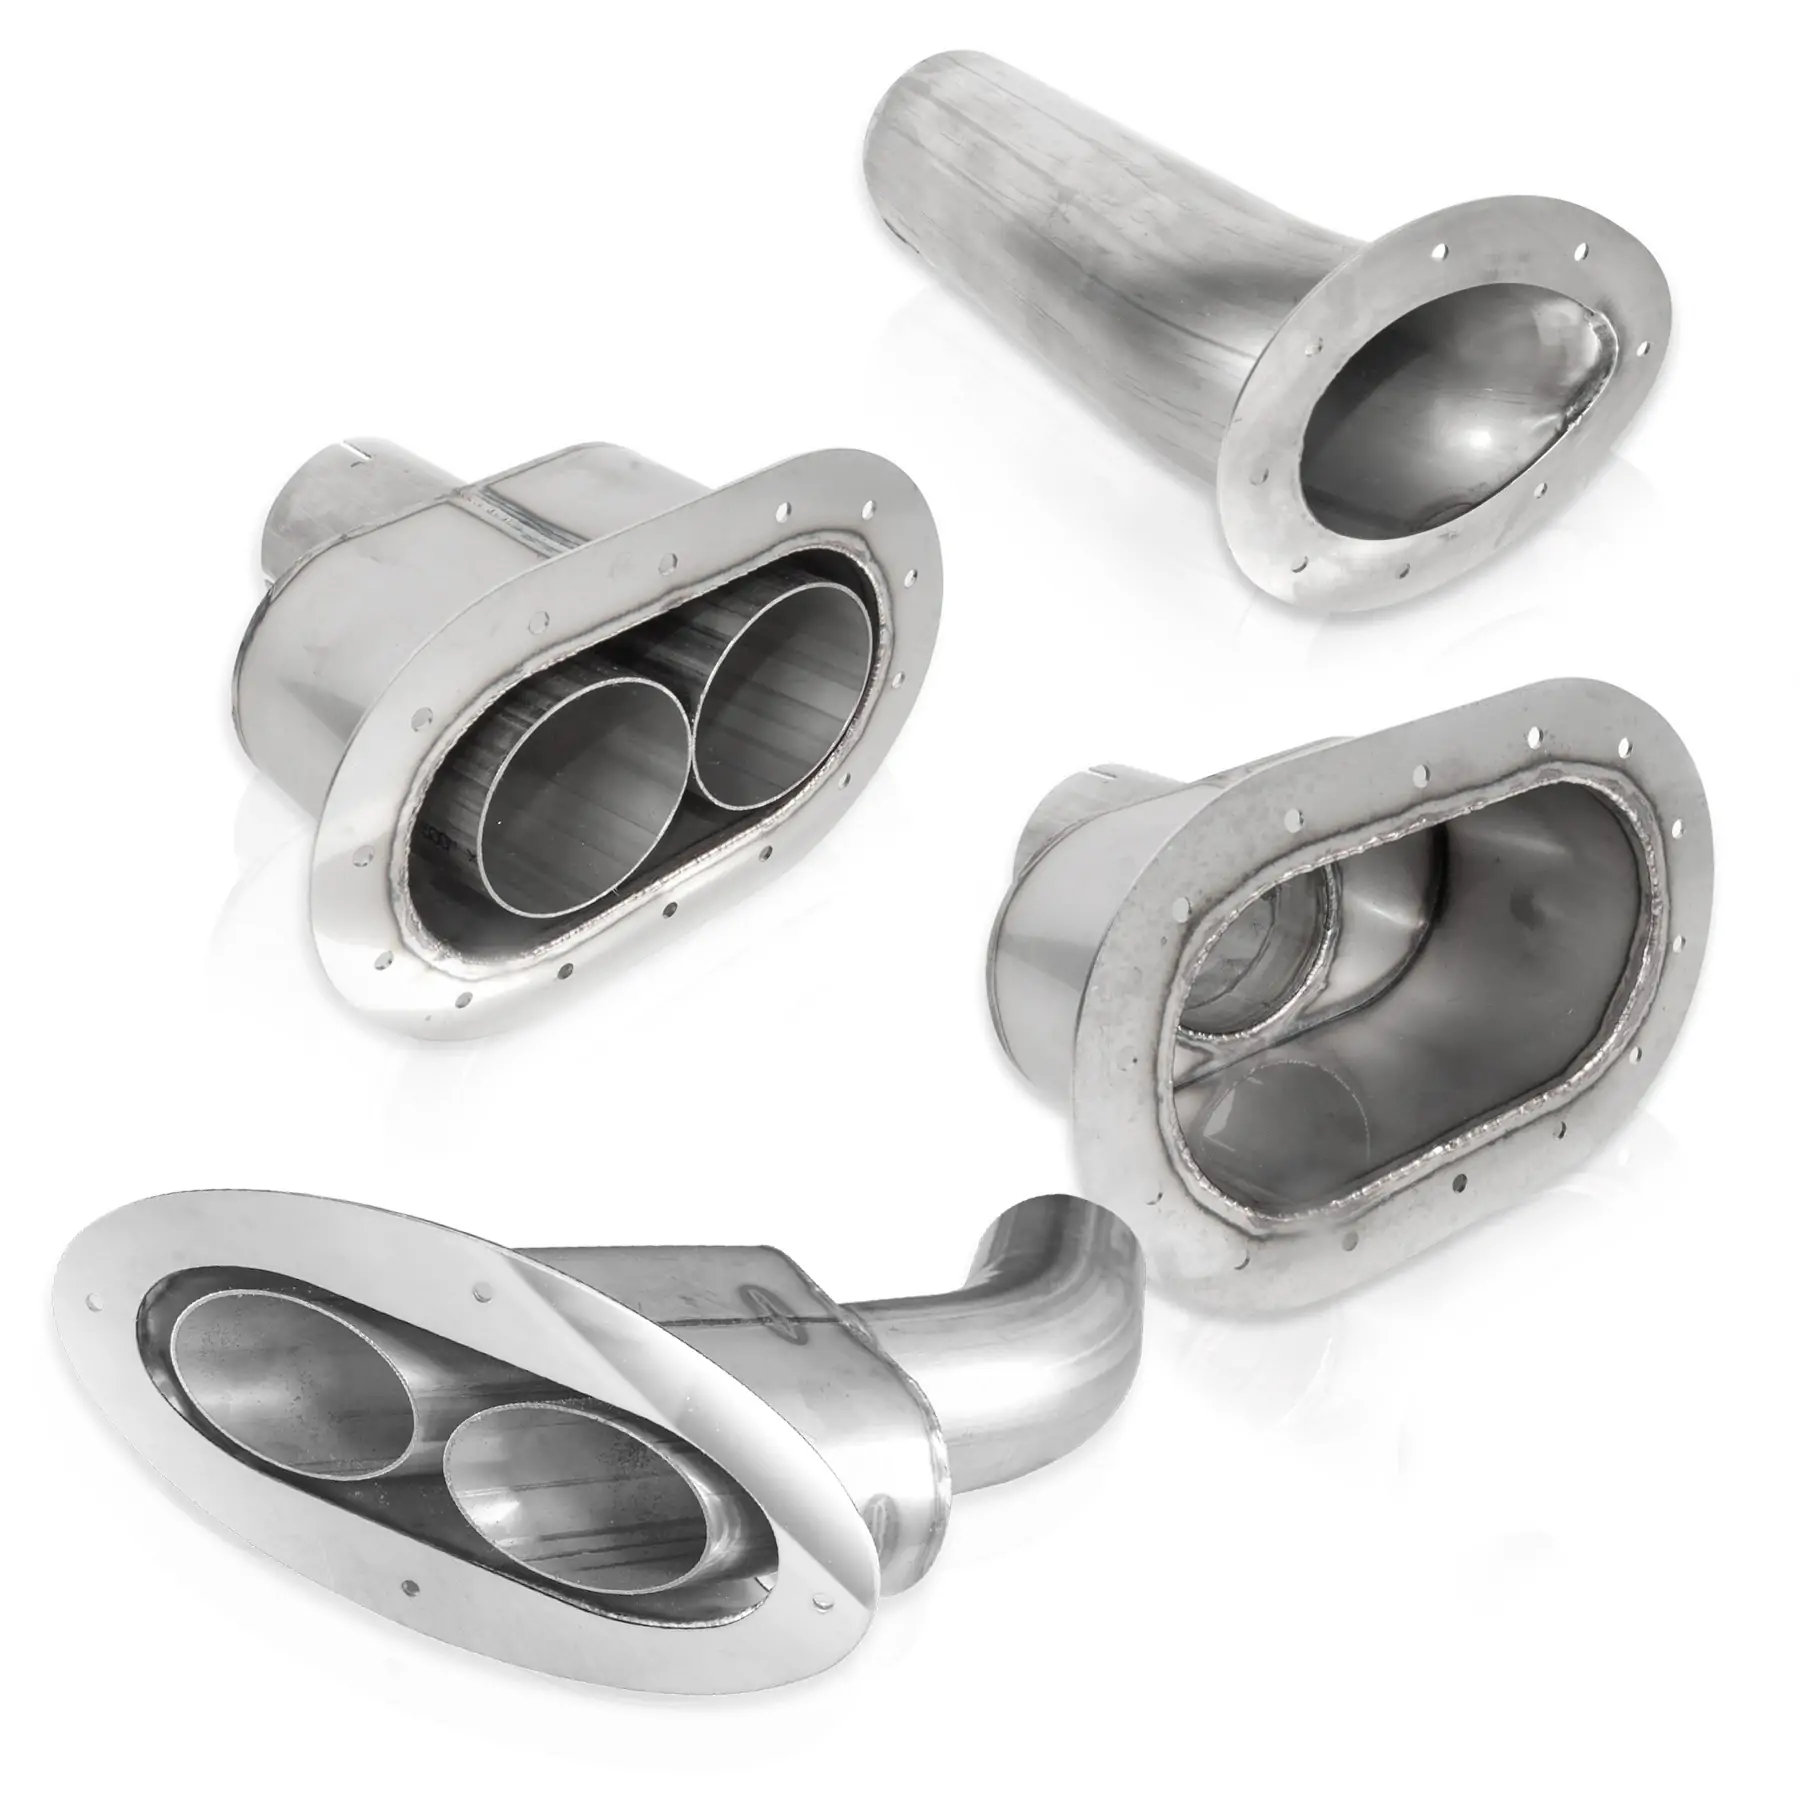
- Сварные детали боковых панелей кузова из нержавеющей стали: уменьшают вмятины на поверхности и улучшают внешний вид, ровность и структурную целостность.
- Соединительные конструкции ребер жесткости кузова: уменьшают деформацию и повышают общую жесткость.
- Конструктивные элементы кузова из алюминиевого сплава: полная высокоскоростная непрерывная сварка с обеспечением точности размеров.
Характеристики данной области: длинный сварной шов, непрерывная обработка + высокие требования к плоскостности + ориентация на эффективность серийного производства.
Аэрокосмическая промышленность и точное производство
В этой области предъявляются чрезвычайно высокие требования к точности и надежности сварки, и лазерная сварка охватывает ключевые компоненты.
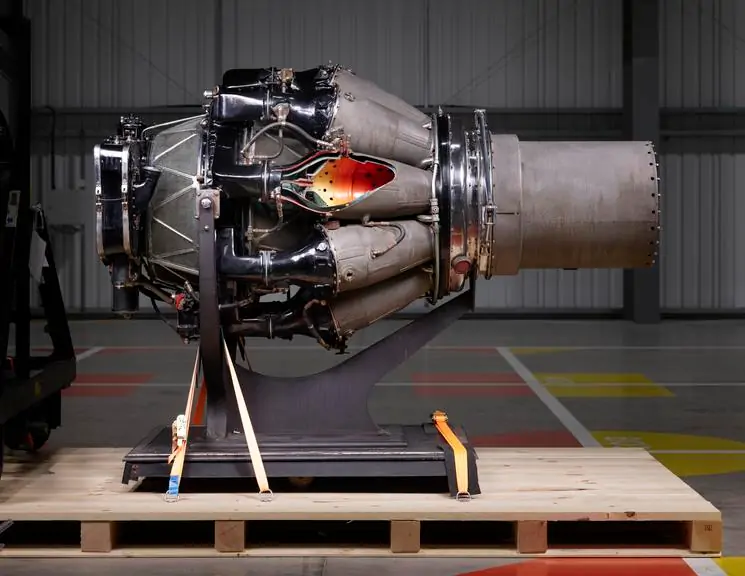
- Компоненты камеры сгорания авиационного двигателя: поддерживают высокотемпературные материалы и высокопрочные соединения.
- Ремонт лопаток турбин: локальная высокоточная повторная сварка для восстановления структурной целостности.
- Сверхтонкостенные конструкционные элементы топливных баков для аэрокосмической отрасли: сварка без деформаций и сохранение структурной целостности.
- Прецизионные датчики и компоненты микроэлектронной упаковки: обеспечивают точность соединения на микронном уровне и повышают стабильность сварки.
Данная область применения характеризуется: сверхвысокой точностью контроля + обработкой сверхтонких материалов + чрезвычайно низкими требованиями к деформации.
Усовершенствованное соединение композитных материалов
Он в основном ориентирован на требования к соединению металлических и композитных материалов в легких конструкционных решениях.
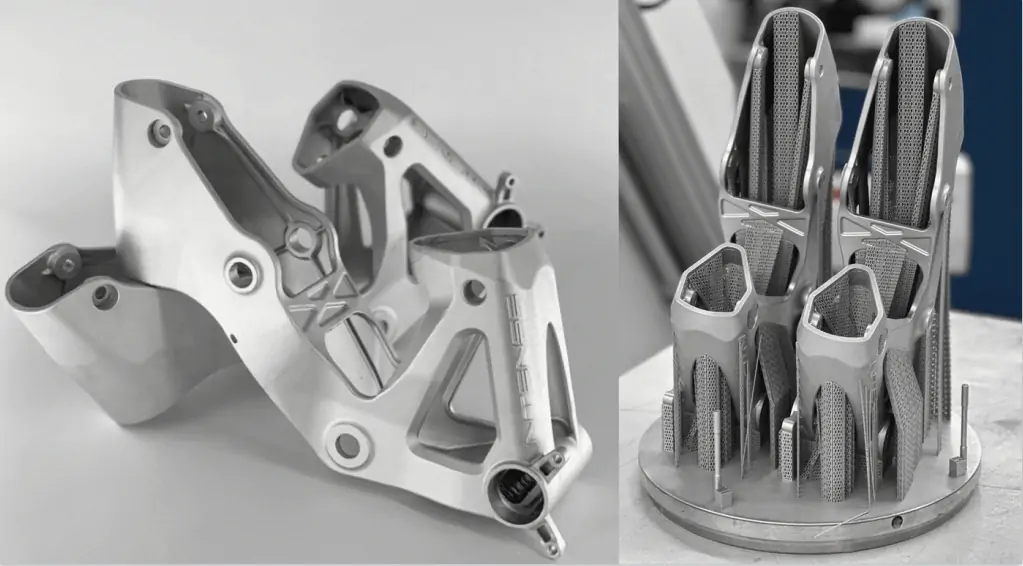
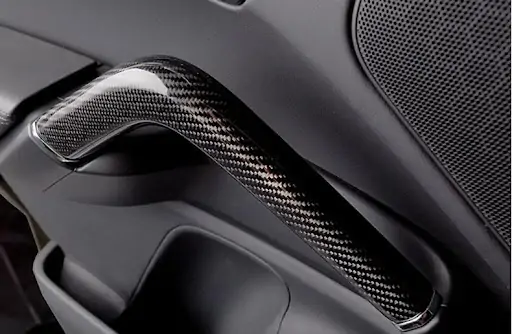
- Соединительные детали из термопластичного композита, армированного углеродным волокном (CFRTP): расплавление смолы на границе раздела фаз и образование стабильной механической структуры сцепления.
- Соединительные элементы из алюминиевого сплава, предназначенные для структурных переходов: оптимизируют распределение энергии и повышают прочность сцепления на границе раздела.
Данная область характеризуется: гетерогенным соединением материалов + требованиями к облегченной конструкции + высокими требованиями к контролю структуры интерфейса.
Применение лазерной сварки в возобновляемой энергетике, железнодорожном транспорте, аэрокосмической отрасли и производстве композитных материалов сосредоточено в трех направлениях: высокоточное соединение, многокомпонентная адаптация и высокая стабильность производственных процессов. С развитием автоматизации и интеллектуального производства сценарии применения продолжают расширяться, и технология постепенно становится важным компонентом высокотехнологичного производства.
Лазерная сварка имеет широкий спектр применения, от прецизионных компонентов до тяжелого оборудования. Узнайте больше о ее применении и ознакомьтесь с нашими рекомендациями по оборудованию: Для чего используется лазерная сварка?
Технические вопросы о лазерной сварке
Лазерная сварка все чаще используется в высокотехнологичном производстве, однако на практике остается ряд ключевых технических проблем. Эти проблемы в основном связаны со стабильностью процесса, оптимизацией параметров и контролем качества сварки различных материалов.
Контроль стабильности процесса высокомощной лазерной сварки
При использовании волоконного лазера мощностью 10 кВт для сварки стальных листов средней и большой толщины, стабильность процесса ограничивает возможности его применения в инженерной сфере:
| Вызов | Влияние на сварку | Направление оптимизации |
|---|---|---|
| Интерференция плазменного факела | Снижает эффективную энергию лазера и влияет на стабильность сварного шва. | Боковая продувка газом, отвод газа под отрицательным давлением, вакуумная сварка |
| Дефекты формования обратной стороны | Это приводит к разрушению сварного шва и плохому формированию обратной стороны. | Регулировка положения сварки, электромагнитная поддержка и контроль противодавления. |
| Дефекты узких зазоров в толстых срезах | Это приводит к пористости, отсутствию сплавления и образованию трещин при затвердении. | Двойной луч технология лазерной сварки и контроль расплавленной ванны |
Влияние параметров процесса и соответствия
Качество сварки зависит от правильного подбора параметров:
| Определяет поведение при плавлении и проникновении. | Влияние на сварку | Ключевые соображения |
|---|---|---|
| Удельная мощность | Защищает зону сварки и стабилизирует процесс. | При сварке проводником обычно поддерживается диапазон мощности 10⁴–10⁶ Вт/см². |
| Форма импульса и ширина импульса | Влияет на поглощение энергии и подвод тепла. | Для материалов с высокой отражательной способностью требуется корректировка формы импульса; увеличение длительности импульса повышает зону термического воздействия. |
| Расфокусировать | Изменяет распределение энергии и глубину проникновения. | Отрицательная расфокусировка, как правило, обеспечивает более глубокое проникновение. |
| Скорость сварки | Контролирует общий объем подводимой тепловой энергии. | Низкая скорость может привести к прогоранию; высокая скорость может снизить проникающую способность. |
| Защитный газ (Роль защитного газа) | Гелий обеспечивает наилучшую защиту, аргон позволяет сбалансировать стоимость, а азот экономичен, но может увеличить пористость. | Гелий обеспечивает наилучшую защиту, аргон позволяет сбалансировать стоимость, а азот экономичен, но может увеличить пористость. |
Контроль качества сварки на основе материалов
Для разных материалов требуются разные стратегии управления:
| Тип материала | Главный вызов | Фокус на процессе |
|---|---|---|
| Нержавеющая сталь | Перегрев может привести к росту зерен и повысить риск коррозии. | Контроль подводимой тепловой энергии, скорости охлаждения, защитного газа, согласования толщины и параметров соединения. |
| Стальные пластины средней и большой толщины | Стабильное проплавление и формирование сварного шва. | Оптимизация процессов, вспомогательная поддержка, контроль стабильности производства. |
Ключевые проблемы в технологии лазерной сварки — это стабильность процесса при высокой мощности, точный контроль параметров процесса и стабильное качество при работе с различными материалами. Эти факторы напрямую влияют на формирование сварного шва, характер проплавления и контроль дефектов в промышленных условиях. По мере роста требований в высокотехнологичном производстве, повышение стабильности и контроля процесса остается крайне важным для обеспечения надежной и воспроизводимой сварки.
Преимущества применения лазерной сварки
Лазерная сварка — это высокоточная технология сварки, использующая лазерный луч с высокой плотностью энергии в качестве источника тепла. В промышленном применении по сравнению с традиционными методами сварки она демонстрирует значительные преимущества, главным образом в следующих аспектах:
1. Высокая точность и малая зона термического воздействия.
Энергия лазера концентрируется в очень малой области. Зона термического воздействия уменьшается примерно на 60% по сравнению с традиционной дуговой сваркой, а деформация при сварке и повреждение окружающего материала значительно снижаются. Подходит для сверхтонких деталей и микропрецизионных компонентов.
2. Высокое качество сварки и прочность соединения.
Можно сформировать узкий и глубокий сварной шов с высоким соотношением сторон, а пористость можно контролировать на уровне ниже 0.3%. По сравнению с традиционной сваркой, снижается пористость, количество трещин и дефектов холодной сварки, а также повышается прочность соединения и срок его службы.
3. Высокоэффективная и высокоскоростная сварка.
Скорость сварки значительно выше, чем при контактной и дуговой сварке. Например, скорость сварки контактных площадок силовых батарей может достигать около 5 м/мин, что соответствует требованиям высокоскоростных производственных линий.
4. Широкая совместимость материалов
Он позволяет сваривать нержавеющую сталь, алюминий, медь и другие распространенные металлы, а также разнородные металлы и некоторые неметаллические материалы, такие как термопласты и композитные материалы. После применения технологии синего лазера значительно улучшается коэффициент поглощения высокоотражающих материалов.
5. Высокая степень автоматизации и возможности интеллектуальной интеграции.
Его можно интегрировать с роботизированными манипуляторами, системами машинного зрения и платформами обработки данных, поддерживая онлайн-контроль, дистанционное управление и отслеживание данных, что делает его подходящим для интеллектуального производства и массового выпуска продукции.
6. Бесконтактная обработка и адаптивность к сложным конструкциям.
Не требует механического давления и не оставляет вмятин на поверхности. Может использоваться для сварки сложных конструкций и труднодоступных мест, подходит для компонентов с 3D-изогнутыми поверхностями.
7. Комплексное преимущество в себестоимости производства.
Несмотря на высокие инвестиции в оборудование, высокая скорость сварки, низкий процент доработок и сокращение затрат на постобработку позволяют значительно снизить общую себестоимость производства, что делает этот метод подходящим для крупномасштабного производства.
Преимущества лазерной сварки сосредоточены в высокой точности, малой деформации, высокой эффективности и широкой совместимости с материалами, а также в возможности интеграции с системами автоматизации. В высокотехнологичном производстве и массовом выпуске эти характеристики постепенно вытесняют традиционные методы сварки и становятся важным техническим направлением для повышения качества и эффективности производства.
Ограничения и проблемы
На основе отраслевых исследований и технической практики можно выделить следующие основные недостатки лазерной сварки и ключевые проблемы в промышленном применении:
Недостатки технологии лазерной сварки
Несмотря на значительные преимущества в точности и эффективности, в промышленном применении лазерной сварки все еще существуют некоторые ограничения и технические проблемы.
| Недостаток | Специфическое выступление |
| Высокие затраты на оборудование и производственные процессы. | Высокомощное лазерное сварочное оборудование, основные компоненты которого, такие как оптические волокна и фокусирующие линзы, стоят дорого, а первоначальные инвестиции в строительство производственной линии значительны, что ложится тяжелым финансовым бременем на малые и средние предприятия. |
| Высокие требования к точности сборки заготовок. | Лазерные лучи характеризуются концентрированной энергией и малым диаметром пятна. Как правило, зазор при сборке необходимо контролировать в пределах 0.1-0.5 толщины пластины. Чрезмерные зазоры приведут к неполному проплавлению или сквозным дефектам, что затруднит начальную обработку и позиционирование заготовки. |
| Ограничения на сварку материалов с высокой отражательной способностью и большой толщиной. | Для материалов с высокой отражательной способностью, таких как медь, алюминий и сплавы, отражательная способность лазера на начальном этапе сварки может достигать более 90%, что легко приводит к потере энергии и повреждению оптической системы лазера; для заготовок большой толщины (более 100 мм) существующие методы однолазерной сварки по-прежнему сталкиваются с проблемами недостаточной глубины проплавления, нестабильного формирования сварного шва и высокой вероятности образования пористости и трещин. |
| Значительные остаточные напряжения и деформация после сварки в конкретных условиях | Хотя зона термического воздействия лазерной сварки меньше, чем при традиционной дуговой сварке, при сварке тонких пластин большой площади или сварке сложных конструкций легко образуются остаточные напряжения, что требует последующих процессов снятия напряжений, таких как вибрационное старение или термообработка, что увеличивает технологический процесс. |
Основные проблемы в промышленном применении
Несмотря на преимущества лазерной сварки, ряд технических и производственных ограничений по-прежнему влияют на стабильность производства и крупномасштабное применение.
- Стабильность процесса и контроль качестваВ массовом производстве технология лазерной сварки по-прежнему сталкивается с проблемами стабильности. При сварке пластин средней и большой толщины с глубоким проплавлением плазменный факел снижает эффективную энергию, влияя на стабильность сварки. В производстве по-прежнему встречаются такие дефекты, как пористость, непровар и разрушение сварного шва, которые часто требуют ручной проверки и доработки. Боковая продувка газом, отвод газа под отрицательным давлением и двухлучевая сварка уменьшают количество дефектов, но стабильного контроля по-прежнему не удается достичь.
- Сварка разнородных материаловСпрос на сварку меди с алюминием, алюминия с нержавеющей сталью и композитных металлов продолжает расти. Однако различия в температурах плавления и тепловых свойствах приводят к образованию хрупких фаз и остаточных напряжений, снижая качество соединения. Такие методы, как предварительный нагрев, импульсная сварка и сварка с изменением направления потока, улучшают результаты, но универсального процесса не существует, что приводит к необходимости многократных испытаний и увеличению затрат.
- Ограничения интеллектуального управленияНесмотря на то, что технология лазерной сварки поддерживает автоматизацию, возможности полного замкнутого контура контроля качества по-прежнему ограничены. Современные системы контроля обнаруживают видимые дефекты, но микродефекты и изменения характеристик, вызванные изменением параметров, по-прежнему трудно выявить. Адаптивное управление в реальном времени пока не получило широкого распространения в производстве.
- Нехватка технических навыковСистемы лазерной сварки требуют квалифицированных операторов для настройки, обслуживания и устранения неполадок. Нехватка специалистов, сочетающих знания в области лазерной сварки и производственных технологий, ограничивает более широкое применение технологии лазерной сварки, особенно на малых и средних предприятиях.
Ограничения в технологии лазерной сварки обусловлены стабильностью процесса, поведением разнородных материалов, возможностями интеллектуального управления и доступностью квалифицированной рабочей силы. Эти факторы влияют на стабильность, контроль дефектов и масштабируемость в промышленном производстве. Дальнейшее совершенствование управления процессом и системной интеграции остается необходимым для более широкого внедрения в промышленности.
Как правильно выбрать аппарат для лазерной сварки
Выбор подходящего аппарата для лазерной сварки зависит от требований к применению, типа материала, масштаба производства и уровня автоматизации. Различные отрасли промышленности требуют разных конфигураций, поэтому выбор должен основываться на производительности сварки, стабильности процесса и долгосрочных производственных потребностях.
Выбор мощности лазера
Мощность лазера определяет глубину проплавления и эффективность сварки.
- 1000–1500 Вт: тонколистовой металл и прецизионные детали.
- 2000–3000 Вт: металлы средней толщины, общее промышленное применение.
- 4000 Вт+: толстые пластины и высокоскоростное производство
Более высокая мощность улучшает проникновение излучения, но требует более жесткого контроля процесса.
Тип материала и совместимость
Тип материала оказывает существенное влияние на выбор оборудования.
- Нержавеющая сталь: стабильная работа во всех диапазонах мощности.
- Алюминий: требует большей мощности и оптимизированных параметров.
- Медь: требует высокой плотности энергии и строгого контроля поглощения.
- Разнородные материалы: требуют более точной настройки технологического процесса.
Режим сварки: ручной или автоматизированный
Портативные системы обеспечивают гибкость в работе, позволяя проводить ремонт и обрабатывать небольшие партии продукции.
Автоматизированные системы обеспечивают более высокую стабильность массового производства и производственных линий.
Выбор зависит от масштабов производства и стандартизации процесса.
Система охлаждения и устойчивость
Система охлаждения влияет на стабильность работы оборудования.
- Водяное охлаждение: подходит для оборудования средней и высокой мощности.
- Воздушное охлаждение: используется в маломощных или портативных системах.
Стабильное охлаждение обеспечивает неизменно высокое качество сварки.
Уровень автоматизации и управления
К более высоким уровням автоматизации относятся системы ЧПУ, роботизированные манипуляторы и мониторинг в режиме реального времени.
Это повышает повторяемость и снижает вариативность, вызванную ручным трудом, особенно в крупномасштабном производстве.
Выбор лазерного сварочного аппарата требует баланса между мощностью, совместимостью материалов, режимом сварки, мощностью системы охлаждения и уровнем автоматизации. Правильно подобранная система повышает эффективность, качество сварки и долгосрочную стабильность производства.
Более подробное руководство вы найдете в статье « Как выбрать лазерный сварочный аппарат для вашего бизнеса ».
Заключение
Лазерная сварка широко используется в автомобилестроении, системах хранения энергии, железнодорожном транспорте, аэрокосмической отрасли и высокоточном производстве. Она обеспечивает высокую точность, высокую скорость обработки и отличную совместимость с материалами. От конструкционных деталей до аккумуляторных систем и микрокомпонентов, она заменяет традиционные методы сварки в процессах, требующих стабильного качества и высокой производительности.
Компания Kempson предлагает решения для промышленной лазерной сварки, отвечающие различным производственным потребностям. Обладая опытом работы в различных областях применения, Kempson помогает в выборе оборудования и оптимизации технологических процессов в соответствии с конкретными требованиями. Для получения информации об оборудовании для лазерной сварки или технической поддержке свяжитесь с нами для подбора подходящих решений.

FAQ
В каких отраслях применяется лазерная сварка?
Лазерная сварка применяется в автомобилестроении, производстве систем хранения энергии, аэрокосмической отрасли, железнодорожном транспорте, электронике и производстве медицинских изделий.
Может ли лазерная сварка соединять разные металлы?
Да, но разнородные металлы, такие как алюминий и сталь или медь и алюминий, требуют строгого контроля технологического процесса из-за различий в температуре плавления и тепловых свойствах.
Какова глубина проплавления при лазерной сварке?
Глубина проплавления зависит от мощности лазера и режима процесса. Она варьируется от сварки тонких листов при низкой мощности до глубокой сварки при мощности 3000 Вт и выше для более толстых материалов.
Что такое зона термического воздействия (ЗТВ)?
Зона термического влияния (ЗТВ) — это область материала, структура которой изменяется под воздействием тепла без плавления. Лазерная сварка создает меньшую ЗТВ по сравнению с традиционной сваркой, что снижает деформацию и повреждение материала.
Вызывает ли лазерная сварка пористость?
Пористость может возникать из-за загрязнения поверхности, захвата газа или нестабильных параметров. Надлежащая защита газом и контроль параметров помогают уменьшить эту проблему.
Какой тип лазера используется для сварки?
Волоконные лазеры — наиболее распространенный тип в промышленных приложениях. CO2-лазеры реже используются для обработки металлов, в то время как Nd:YAG-лазеры в основном применяются в традиционных системах.







