Содержание
Введение
Работа станка для лазерной резки труб основана на скоординированной работе лазерного источника, режущей головки, системы зажима, пневматической системы, системы охлаждения и системы ЧПУ. Накопление пыли, загрязнение оптических компонентов, недостаточная смазка или неисправности системы охлаждения могут повлиять на точность резки, снизить качество резки и привести к незапланированным простоям станка. Регулярный осмотр и надлежащее техническое обслуживание позволяют поддерживать эти системы в исправном состоянии.
В этом руководстве мы рассмотрим контрольный список ежедневного технического обслуживания, требования к периодическим проверкам и распространенные проблемы станков для лазерной резки труб, а также практические методы поиска и устранения неисправностей. Мы также объясним, как составить график технического обслуживания и определить, когда требуется профессиональная техническая поддержка.

Почему важно регулярно проводить техническое обслуживание станков для лазерной резки труб?
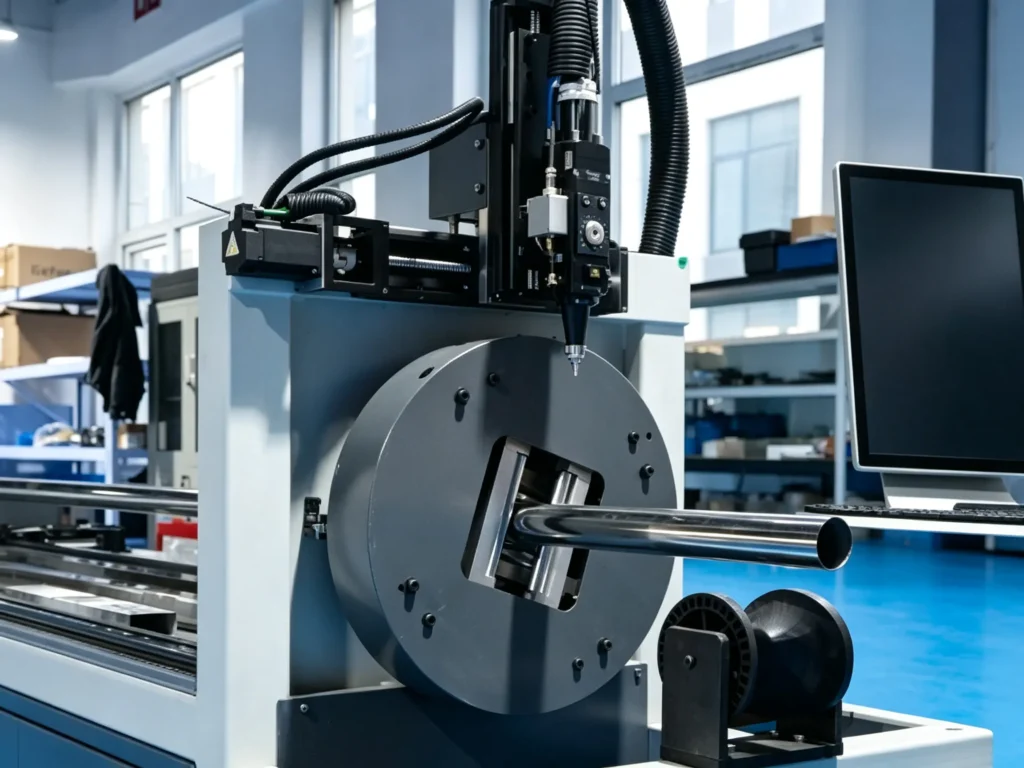
Станки для лазерной резки труб работают в паре с несколькими системами. Пыль, изношенные детали, ослабленные соединения и плохая смазка могут повлиять на качество резки и привести к неисправностям станка. Регулярное техническое обслуживание поддерживает оборудование в нормальном рабочем состоянии.
Поддерживайте стабильное качество нарезки.
Загрязнение защитного стекла снижает пропускание лазерного луча. Изношенные сопла, неправильное положение фокуса и нестабильный зажим трубки могут привести к неполным резам, заусенцам и погрешностям в размерах.
Сокращение простоев оборудования
Неисправности системы охлаждения, износ патрона, проблемы с подачей и отказы датчиков могут привести к остановке производства. Регулярные проверки помогают операторам выявлять ослабленные соединения, аномальные движения и системные сигналы тревоги до того, как они приведут к остановке оборудования.
Продление срока службы компонентов машин
Защитные окна, направляющие, зубчатые рейки, шестерни и подшипники изнашиваются во время работы. Регулярная очистка, смазка, замена фильтров и осмотр уменьшают скопление грязи и излишний износ.
Контрольный список для ежедневного технического обслуживания станка для лазерной резки труб.
Ежедневное техническое обслуживание включает в себя проверку режущей головки, системы охлаждения, системы подачи газа, патрона, трансмиссии, электрошкафа и системы удаления стружки. Перед началом производства необходимо осмотреть эти компоненты на наличие загрязнений, износа, утечек, ослабленных соединений и неисправностей.
1. Лазерная режущая головка и оптические компоненты
- Осмотрите защитное стекло на наличие пыли, пятен, царапин или повреждений.
- Проверьте форсунку на наличие засоров, деформаций и скопления металлических частиц.
- Осмотрите керамическое кольцо на наличие трещин или повреждений.
- Проверьте соединения сопла и режущей головки на наличие ослабленных креплений.
Примечание по техническому обслуживанию: Очищайте или заменяйте оптические компоненты, используя материалы и процедуры, указанные производителем. Не протирайте линзы обычной тканью.
2. Система охлаждения и водоохладитель
- Проверьте уровень воды в чиллере и рабочую температуру.
- Проверьте охлаждающие трубы и соединения на наличие утечек.
- Проверьте качество охлаждающей воды и состояние фильтров.
- Отслеживайте сигналы тревоги чиллеров и нештатные ситуации в работе.
Примечание по техническому обслуживанию: Следуйте требованиям производителей лазерного источника и чиллера в отношении типа охлаждающей жидкости, качества воды, рабочей температуры и интервалов замены.
3. Пневматическая система и подача режущего газа
- Проверьте давление подачи азота, кислорода или сжатого воздуха.
- Проверьте газопроводы и соединения на наличие утечек.
- Проверьте регуляторы давления и фильтры.
- Контролируйте стабильность давления газа во время резки.
Примечание по техническому обслуживанию: Поддерживайте давление газа в пределах указанного диапазона для выбранного материала, толщины и процесса резки.
4. Патрон, зажим и система подачи трубки.
- Осмотрите зажимные губки патрона на предмет износа, повреждений и скопления металлических частиц.
- Проверьте механизмы зажима и освобождения патрона.
- Обратите внимание на захват трубки во время вращения патрона.
- Осмотрите опорные ролики для труб и подающие механизмы.
- Удалите металлическую стружку и мусор из зон зажима.
Примечание по техническому обслуживанию: При обработке труб различного диаметра, профиля и толщины стенок проверяйте состояние патрона и опоры трубы.
5. Направляющие рельсы, трансмиссия и система смазки
- Проверьте направляющие и линейные подшипники на наличие пыли и мусора.
- Проверьте зубчатые рейки и шестерни на наличие загрязнений и видимого износа.
- Контролируйте уровень смазочного материала в автоматической системе смазки.
- Прислушивайтесь к необычным шумам или вибрациям во время движения оборудования.
Примечание по техническому обслуживанию: Используйте указанную смазку и соблюдайте интервалы очистки и смазки, рекомендованные производителем.
6. Электрический шкаф и система ЧПУ-управления
- Проверьте панель управления ЧПУ на наличие активных сигналов тревоги и сообщений об ошибках.
- Осмотрите доступные кабели и разъемы на наличие видимых повреждений.
- Проверьте вентиляцию электрощита и вентиляторы охлаждения.
- Проверьте работу датчика и концевого выключателя.
Примечание по техническому обслуживанию: Внутренние электрические проверки должны проводиться квалифицированными специалистами после надлежащего отключения электропитания.
7. Система удаления стружки и рабочей поверхности станка
- Удалите скопившуюся металлическую стружку со станины станка и патрона.
- Осмотрите место сбора шлака и мусора.
- Проверьте конвейер для транспортировки стружки на наличие засоров.
- Осмотрите защитные кожухи и корпуса машин.
- Обеспечьте свободный доступ к зонам погрузки и разгрузки.
Примечание по техническому обслуживанию: Удалите металлические обломки из патрона, направляющих, опор труб и зон сбора стружки, чтобы предотвратить их попадание в зону перемещения станка.
Краткий контрольный список ежедневного технического обслуживания
| Компонент | Пункт осмотра | Что проверить |
|---|---|---|
| Режущая головка | Защитное окно | Пыль, пятна, царапины |
| форсунка | Состояние сопла | Износ, закупорка, деформация |
| Холодильник | Система охлаждения | Температура, уровень воды, утечка |
| Газовая система | Газоснабжение | Давление, утечка |
| цыпленок | Зажимная система | Износ челюстей, состояние захвата |
| Трансмиссия | Направляющие рельсы и стеллажи | Мусор, смазка, посторонний шум |
| Электрический шкаф | Электрическая система | Сигнализация, вентиляция, видимые повреждения |
| Конвейер для стружки | Удаление мусора | Засоры, скопление стружки |
Примечание: Процедуры технического обслуживания и интервалы осмотра должны соответствовать руководству производителя оборудования и фактическим условиям эксплуатации.
Периодическое техническое обслуживание станков для лазерной резки труб
Ежедневные проверки охватывают стандартные условия эксплуатации. Периодическое техническое обслуживание направлено на проверку механического износа, производительности системы, точности позиционирования и состояния компонентов. Приведенный ниже график служит ориентиром для еженедельных, ежемесячных, квартальных или ежегодных проверок.
Еженедельное обслуживание
- Очистите доступные поверхности станка, зоны зажима и зоны сбора стружки.
- Осмотрите зажимные губки патрона, опоры труб и подающие ролики на предмет износа или повреждений.
- Проверьте работу автоматической системы смазки и уровень смазочного материала.
- Проверьте газовые фильтры, регуляторы давления и пневматические соединения.
- Проанализируйте записи сигналов тревоги станка с ЧПУ и отметьте повторяющиеся неисправности оборудования.
Ежемесячное обслуживание
- Проверьте направляющие, зубчатые рейки, шестерни и компоненты трансмиссии на предмет износа.
- Проверьте работу вентиляции электрощита и вентилятора охлаждения.
- Осмотрите кабельные каналы и подвижные кабельные соединения на наличие повреждений.
- Проверьте фильтры, трубки и соединения системы охлаждения.
- Проверьте положение патрона и точность подачи трубки.
Ежеквартальное или ежегодное техническое обслуживание
- Проверьте механические компоненты трансмиссии, подшипники и приводные системы на предмет износа.
- Проверьте точность выравнивания и позиционирования станка.
- Проверьте источник лазерного излучения и режущую головку в соответствии с требованиями производителя.
- Оцените состояние системы охлаждения и при необходимости замените фильтры или расходные материалы.
- Организуйте профессиональную проверку электрических систем, сервоприводов и систем управления ЧПУ.
Примечание к графику технического обслуживания: указанные интервалы являются общими рекомендациями по техническому обслуживанию, а не фиксированными требованиями для каждой машины. Фактическая частота осмотров зависит от количества часов работы, производственной нагрузки, условий эксплуатации и руководства по техническому обслуживанию производителя.
Типичные проблемы и решения, возникающие при лазерной резке труб на станках.
Проблемы при лазерной резке труб могут возникать из-за неправильных параметров резки, загрязнения оптических компонентов, механического износа, нестабильной подачи газа или неисправностей системы управления. В следующих разделах рассматриваются распространенные проблемы в работе, их возможные причины и проверки, необходимые для выявления источника каждой неисправности.
1. Неполная резка или невозможность прорезать материал.
Лазер не способен прорезать стенку трубки насквозь, оставляя неразрезанные участки или неполные края.
Возможные причины:
- Неправильная мощность лазера или скорость резки.
- Неправильное положение фокуса.
- Недостаточное или нестабильное давление режущего газа.
- Загрязненное или поврежденное защитное окно.
- Параметры резки не подходят для данного материала или толщины стенки.
Поиск и устранение неисправностей:
- Проверьте параметры лазерной резки и параметры лазерного излучения.
- Проверьте положение фокуса.
- Осмотрите защитное окно и форсунку.
- Проверьте давление газа и стабильность подачи.
- Настройте параметры в соответствии с материалом трубы и толщиной стенки.
2. Избыточное количество заусенцев и шероховатые режущие кромки.
Вдоль среза появляются заусенцы, шлак или шероховатые поверхности.
Возможные причины:
- Неправильная скорость резки.
- Неправильное положение фокуса.
- Недостаточное давление режущего газа.
- Загрязненная или поврежденная форсунка.
- Неподходящие параметры резки для материала и его толщины.
Поиск и устранение неисправностей:
- Проверьте скорость резки и положение фокуса.
- Проверьте форсунку на наличие засоров или повреждений.
- Проверьте давление режущего газа.
- Выполните пробную резку и скорректируйте параметры в соответствии с результатами резки.
3. Несоответствие размеров при резке или ошибки позиционирования.
Размеры выреза отклоняются от запрограммированных значений, или положение отверстий и пазов не совпадает.
Возможные причины:
- Проскальзывание патрона или нестабильное зажимание.
- Деформация трубы или недостаточная опора.
- Неверное измерение длины трубки.
- Механический люфт или износ трансмиссии.
- Неправильная калибровка координат ЧПУ.
Поиск и устранение неисправностей:
- Проверьте зажимные губки патрона и состояние зажима.
- Проверьте опору зонда и устойчивость системы питания.
- Проверьте размеры трубки и настройки ее положения.
- Проверьте компоненты трансмиссии на износ или ослабление креплений.
- Проверьте калибровку координат ЧПУ.
4. Проскальзывание трубки или нестабильное зажимание патрона.
Трубка перемещается внутри патрона во время вращения или подачи, влияя на положение и точность резки.
Возможные причины:
- Изношенные или поврежденные зажимные губки патрона.
- Неправильное давление зажима.
- Масляные или металлические частицы на зажимных поверхностях.
- Неправильная конфигурация зажимных губок для профиля трубы.
- Размеры труб выходят за пределы диапазона зажима патрона.
Поиск и устранение неисправностей:
- Проверьте зажимные губки патрона на износ и загрязнения.
- Проверьте давление зажима и состояние захвата.
- Очистите зажимные поверхности.
- Проверьте конфигурацию зажимных губок для труб круглой, квадратной или другой формы.
- Убедитесь, что размеры трубки находятся в пределах указанного диапазона зажима.
5. Перегрев или срабатывание сигнализации лазерной режущей головки.
Режущая головка срабатывает при перегреве или останавливается во время работы.
Возможные причины:
- Неисправности системы охлаждения.
- Ограниченный поток охлаждающей жидкости.
- Утечка из охлаждающей трубы.
- Неисправности датчиков или электрических соединений.
- Повреждение внутренних компонентов режущей головки.
Поиск и устранение неисправностей:
- Проверьте температуру и циркуляцию охлаждающей жидкости.
- Осмотрите охлаждающие трубы и соединения.
- Просмотрите записи об аварийных сигналах режущей головки.
- Проверьте доступные датчики и соединения.
- Если сигнал тревоги не исчезает, прекратите работу и обратитесь в службу технической поддержки.
6. Нестабильная мощность лазера или качество резки.
Производительность резки колеблется во время работы, даже если запрограммированные параметры остаются неизменными.
Возможные причины:
- Сигнализация о наличии лазерного источника.
- Загрязненные оптические компоненты.
- Нестабильные условия охлаждения.
- Колебания в электроснабжении.
- Ослабленные или поврежденные соединения.
Поиск и устранение неисправностей:
- Проверьте записи о срабатывании сигнализации лазерного источника.
- Осмотрите защитное окно и оптические компоненты.
- Проверьте работу системы охлаждения.
- Проверьте состояние электропитания.
- В случае неисправности лазерного источника или внутренних электрических неисправностей обратитесь к квалифицированным специалистам.
7. Неисправность системы подачи жидкости через зонд или автоматической загрузки.
Станок неравномерно подает трубы, не может правильно расположить материал или останавливается во время автоматической загрузки.
Возможные причины:
- Неправильно установленные опоры труб.
- Неправильные параметры кормления.
- Неисправность датчика.
- Механическая обструкция.
- Неправильные размеры трубы или положение загрузки.
Поиск и устранение неисправностей:
- Проверьте соосность подающих роликов и опоры трубки.
- Проверьте параметры кормления.
- Проверьте сигналы датчиков и концевые выключатели.
- Удалите механические препятствия.
- Убедитесь, что размеры трубы и положения загрузки соответствуют настройкам станка.
8. Сигнализация ЧПУ или неожиданное отключение станка
Станок неожиданно останавливается или на панели управления ЧПУ появляется сигнал тревоги.
Возможные причины:
- Сигнализация сервопривода.
- Срабатывание концевого выключателя.
- Неисправности в электрических соединениях.
- Сигналы тревоги системы охлаждения или пневматической системы.
- Активация аварийной остановки.
Поиск и устранение неисправностей:
- Запишите код тревоги и сообщение.
- Проверьте соответствующую сервосистему, систему охлаждения или пневматическую систему.
- Проверьте доступные электрические соединения.
- Проверьте концевые выключатели и состояние аварийной остановки.
- Перед перезапуском следуйте инструкциям в руководстве по устранению аварийных сигналов.
Не следует многократно сбрасывать сигналы тревоги или обходить средства защиты, не выявив причину неисправности.
Типичные проблемы станков для лазерной резки труб: таблица для быстрой диагностики.
| Общая проблема | Возможная причина | Первоначальная проверка |
|---|---|---|
| Неполная резка | Неправильные параметры, фокусировка или давление газа. | Проверьте параметры резки и сопло. |
| Чрезмерные заусенцы | Неправильная скорость, фокусировка или подача газа. | Проверьте условия резки. |
| Размерные ошибки | Проскальзывание патрона или проблемы с калибровкой | Проверьте зажим и положение. |
| Проскальзывание трубы | Изношенные губки или неправильное зажимание | Осмотрите патрон и поверхность трубки. |
| Сигнализация режущей головки | Проблемы с охлаждением или датчиками. | Проверьте систему охлаждения и сигнализацию. |
| Нестабильная резка | Оптическое загрязнение, неисправности лазера или электропитания. | Проверьте сигналы тревоги и оптические компоненты. |
| Сбой подачи | Неисправность датчика или механическое препятствие | Проверьте систему загрузки и подачи. |
| Остановка станка с ЧПУ | Сервосигнализация, электрическая сигнализация или сигнализация безопасности | Проверьте код ошибки и состояние системы. |
Как предотвратить распространенные поломки станков для лазерной резки труб
- Следуйте графику технического обслуживания, установленному производителем: соблюдайте интервалы технического обслуживания, указанные в руководстве по эксплуатации машины. Записывайте результаты осмотров, смазки и замены деталей.
- Используйте подходящие расходные материалы и запасные части: используйте защитные окна, форсунки, керамические кольца, фильтры, смазочные материалы и расходные материалы системы охлаждения, совместимые с данной моделью машины.
- Контроль сигналов тревоги и условий эксплуатации оборудования: Проверка сигналов тревоги от лазерного источника, чиллера, сервоприводов и системы ЧПУ. Регистрация повторяющихся неисправностей и выяснение их причин.
- Поддерживайте чистоту станка и рабочей зоны: удаляйте металлическую пыль, шлак и остатки масла с патрона, направляющих, системы подачи и вентиляционного отверстия электрощита.
- Обучение операторов процедурам ежедневного осмотра: обучить операторов проверять оборудование перед запуском, выявлять неисправности во время работы и соблюдать надлежащие процедуры остановки.
График технического обслуживания станка для лазерной резки труб
| Периодичность технического обслуживания | Основные задачи по техническому обслуживанию | Ответственный персонал |
|---|---|---|
| Перед каждой сменой | Проверьте сигнализацию станка, режущую головку, систему охлаждения, подачу газа, патрон и общее состояние станка. | оператор |
| ежедневно | Удалите металлическую стружку, осмотрите форсунку и проверьте подачу охлаждающей жидкости и газа. | оператор |
| Еженедельные | Проверьте зажимные губки патрона, опоры трубок, систему смазки и фильтры. | Оператор / Техник |
| Ежемесячно | Проверьте компоненты трансмиссии, вентиляцию электрощита и механическое состояние. | Техник по обслуживанию |
| Ежеквартально | Проверьте точность позиционирования, износ трансмиссии и общее состояние системы. | Техник по обслуживанию |
| Ежегодно | Проведите комплексную проверку оборудования и плановое техническое обслуживание в соответствии с требованиями производителя. | Квалифицированный техник |
Интервалы технического обслуживания следует корректировать в зависимости от количества часов работы, типа обрабатываемых материалов, производственной нагрузки и условий эксплуатации. Для станков с высокой нагрузкой может потребоваться более частое обследование.
В каких случаях следует обратиться к профессиональному специалисту по лазерной резке труб?
В следующих ситуациях обратитесь к квалифицированному специалисту:
- Сигналы тревоги, связанные с источником лазерного излучения или режущей головкой, срабатывают неоднократно.
- Серводвигатели или приводные системы работают с перебоями.
- После плановых проверок точность резки по-прежнему выходит за пределы допустимых отклонений.
- Неисправности системы охлаждения сохраняются даже после базовой проверки.
- Обнаружены электрические неисправности или повреждения внутренней проводки.
- Движение патрона становится нестабильным или повреждаются компоненты трансмиссии.
- Ключевые компоненты требуют ремонта, замены или повторной калибровки.
Остановите оборудование перед проведением технического обслуживания. Следуйте инструкциям производителя по отключению и изоляции питания. Не открывайте зоны лазерной защиты и не прикасайтесь к электрическим компонентам без соответствующего разрешения и квалификации.
Заключение
Техническое обслуживание станков для лазерной резки труб включает в себя ежедневные осмотры, периодическое обслуживание, поиск и устранение неисправностей, а также замену компонентов. Регулярные проверки режущей головки, патрона, системы охлаждения, подачи газа и компонентов трансмиссии снижают количество неисправностей оборудования и поддерживают производительность резки в требуемом диапазоне.
Компания KEMPSON — производитель лазерного оборудования, имеющий сертификаты ISO 9001 , CE и RoHS, а также запатентованные технологии. Компания предоставляет услуги по подбору оборудования, консультации по установке, удаленную техническую поддержку и трехлетнюю гарантию.
По вопросам оборудования для лазерной резки труб, технического обслуживания или подбора станков обращайтесь в компанию KEMPSON . Отправьте нам технические характеристики ваших труб и требования к производству для получения технической консультации.

FAQ
Как часто следует проводить техническое обслуживание станка для лазерной резки труб?
Проверяйте станок перед каждой сменой и проводите ежедневную очистку. Еженедельно осматривайте патрон и систему смазки, ежемесячно — компоненты трансмиссии, а ежегодно — точность станка. Интервалы проверки корректируйте в соответствии с количеством отработанных часов и руководством производителя.
Что следует проверить перед запуском станка для лазерной резки труб?
Проверьте режущую головку, защитное окно, систему охлаждения, давление газа, зажимные губки и механизм подачи труб. Перед началом производства ознакомьтесь с сигналами тревоги ЧПУ и источника лазерного излучения.
Какие наиболее распространенные проблемы возникают при использовании станков для лазерной резки труб?
К распространенным проблемам относятся неполная резка, чрезмерное образование заусенцев, погрешности размеров, проскальзывание патрона, срабатывание сигнализации системы охлаждения, нестабильная лазерная резка, неисправности подачи труб и неожиданные остановки станка с ЧПУ.
Почему станок для лазерной резки труб образует чрезмерное количество заусенцев?
Чрезмерное образование заусенцев может быть результатом неправильной скорости резки, положения фокуса или давления газа. Засорение или повреждение сопла, а также неподходящие параметры резки для материала и толщины стенки также могут повлиять на качество кромки.
Почему мой станок для лазерной резки труб не прорезает материал?
Проверьте мощность лазера, скорость резки, положение фокуса и давление вспомогательного газа. Осмотрите сопло и защитное окно на наличие загрязнений или повреждений. Убедитесь, что параметры резки соответствуют материалу и толщине стенки.
Как часто следует заменять защитное окно лазерной режущей головки?
Для каждой машины нет фиксированного интервала замены. Замените защитное окно, если на нем обнаружены загрязнения, царапины или повреждения, влияющие на качество резки. Следуйте требованиям производителя режущей головки к проверке и замене.
Как обслуживать патронный механизм на станке для лазерной резки труб?
Удалите металлическую стружку и масло с губок патрона. Проверьте износ губок, усилие зажима, устойчивость захвата и подвижность патрона. Смажьте патрон в соответствии с инструкциями по техническому обслуживанию, предоставленными производителем станка.
Как сократить время простоя станка для лазерной резки труб?
Соблюдайте график профилактического технического обслуживания, своевременно заменяйте изношенные расходные материалы и регистрируйте повторяющиеся сигналы тревоги. Обучайте операторов ежедневным осмотрам и организуйте регулярное техническое обслуживание квалифицированными специалистами.