目录
介绍
激光焊头是手持式激光焊接系统的关键部件,直接影响焊接质量、稳定性和操作效率。在日常使用中,可能会出现激光输出不稳定、保护透镜损坏、喷嘴磨损和送丝故障等问题,从而降低焊接性能。了解常见的激光焊头故障及其原因,有助于操作人员快速识别故障并采取有效的解决方案。
本文将介绍最常见的激光焊接头故障及故障排除方法,包括激光输出问题、镜头污染、喷嘴损坏、送丝问题、过热以及维护保养。此外,还将分享一些实用的检查步骤和维护技巧,帮助用户减少停机时间,确保激光焊接设备可靠运行。

什么是激光焊接头?
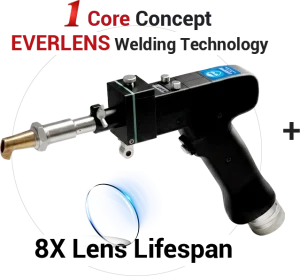
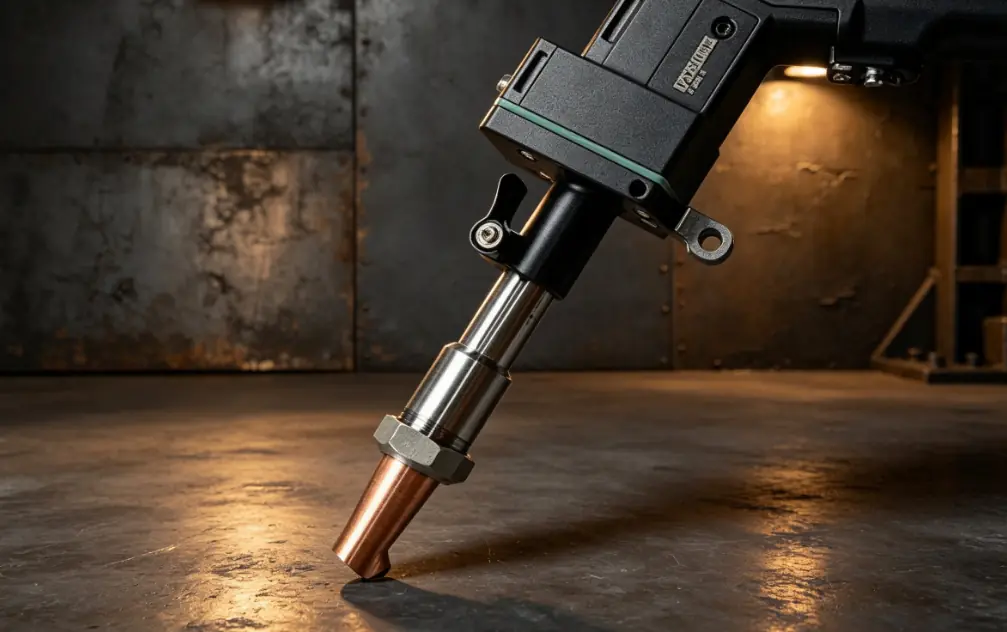
激光焊接头是安装在激光焊枪前端的工作部件。它接收通过光纤传输的激光束,将光束聚焦到工件上,完成焊接过程。焊接头由光学透镜、保护透镜、铜喷嘴、送丝通道和冷却组件组成。
焊接头内部的聚焦透镜将激光束聚焦到一个很小的焊接区域,光斑直径为0.2-0.6毫米。喷嘴输送保护气体以保护熔池,送丝通道在需要时输送焊丝,冷却系统控制长时间运行过程中产生的热量。

常见激光焊接头问题及解决方案
激光焊接头是焊接系统的关键部件。其状态会影响激光传输、焊缝成形和运行稳定性。常见故障包括保护透镜污染、聚焦偏差、送丝问题、保护气体问题和冷却系统故障。
焦点偏差
- 问题:高功率焊接过程中,聚焦透镜会产生热量。温度变化会导致焦点位置偏移,从而造成熔深不稳定或焊缝不均匀。焦点偏差超过0.2毫米可能会影响焊接质量。
- 解决方案:检查镜头组件的冷却性能,并在焊接质量发生变化时校准对焦位置。在连续运行过程中保持温度稳定。
防护镜片污染
- 问题:焊接过程中,飞溅物、烟雾和金属颗粒会附着在保护镜片上。镜片污染会降低激光透射率,影响焊接熔深。
- 解决方法:定期清洁防护镜片,并及时更换损坏的镜片。使用适当的保护气体,氩气流量通常设置为 20–25 升/分钟,以减少污染。
查看保护镜片的应用和产品详情:手持式激光焊接机用激光焊接保护镜片和聚焦镜片(5+1 片装)
送丝问题
- 问题:送丝不稳定导致焊缝填充不均匀、焊缝宽度不一致以及焊缝外观不良。主要原因包括送丝压力不正确、送丝辊磨损以及送丝通道堵塞。
- 解决方法:检查送丝机、送丝辊和导丝管。根据激光功率、焊接速度和材料要求调整送丝速度。
查看有关送丝机、送丝速度和功率设置的详细信息:激光焊接送丝机、激光焊接送丝速度:如何设置正确的参数
保护气体流动问题
- 问题:保护气体流量不足会导致焊缝区域氧化和产生气孔。气体流量过大则会产生湍流,影响熔池稳定性。
- 解决方案:根据焊接工艺调整气体流量和喷嘴位置。保持稳定的氩气流量,通常在20-25升/分钟左右,以保护焊接区域。
为了获得更好的焊接质量,焊接过程中通常会使用保护气体。了解更多关于气体分类和应用的信息:激光焊接中氩气与氮气:您应该使用哪种气体?
振荡系统故障
- 问题:振荡机构控制激光束的运动。系统故障会导致焊缝图案不规则和热分布不稳定,尤其是在铝焊接和间隙填充应用中。
- 解决方法:检查振荡电机、控制系统和焊接参数。根据材料厚度和焊接速度调整振荡宽度和频率。
冷却系统故障
- 问题:冷却不足会导致光学和机械部件温度升高。长时间在高温条件下运行会导致焦点变化和部件磨损,尤其是在激光功率超过3千瓦时。
- 解决方法:操作前检查冷却液温度和水流量。保持冷却系统温度在20-25℃之间,以防止焊接过程中过热。
激光焊接头故障主要发生在光学部件、耗材组件、送丝系统和冷却单元。定期检查和正确的参数调整可以减少设备停机时间,并保持稳定的焊接性能。
激光焊接头故障排除清单
激光焊接头故障主要与光学元件、机械部件、气体供应、送丝和冷却系统有关。以下清单列出了常见问题、可能原因和故障排除方法,以便快速检查。
| 市场问题 | 可能的原因 | 检查与解决方案 |
|---|---|---|
| 激光功率低或焊接不稳定 | 保护镜片污染、镜片损坏、光路污染 | 检查保护镜片是否有灰尘、飞溅物或烧痕。如有损坏,请清洁或更换镜片。 |
| 焊缝不均匀或熔深不足 | 聚焦偏差、激光对准不正确、焊接参数不当 | 检查激光光斑位置并调整焦距。保持焦距精度在±0.05毫米以内。 |
| 焊头喷嘴损坏 | 碰撞、高温、长期磨损 | 检查喷嘴状况。如果出现变形、磨损或裂纹,请更换喷嘴。 |
| 黑色焊缝表面或过多的烟雾 | 保护气体不足、气体方向错误、喷嘴堵塞 | 检查气体压力和喷嘴状况。调整保护气体流量,通常为 8–15 升/分钟,以获得稳定的保护效果。 |
| 送丝不均匀或焊缝宽度不一致 | 送丝机故障、送丝辊磨损、送丝压力不正确 | 检查送丝机、送丝辊和送丝路径。根据焊接情况调整送丝速度和送丝压力。 |
| 焊头过热 | 冷却系统故障、冷却液流量不足、工作温度过高 | 检查冷却液温度、水位和循环情况。运行期间保持冷却液温度在 20–25°C 左右。 |
| 无激光输出 | 激光光源报警、电缆连接故障、光学元件损坏 | 检查激光光源状态、电源连接和内部光学元件。必要时更换损坏的部件。 |
| 激光功率在运行过程中会下降 | 激光光源老化、镜头污染、冷却性能差 | 检查激光器的输出功率和光学元件。如果在连续焊接过程中功率下降,请检查冷却系统。 |
| 焊头频繁报警 | 连接松动、传感器故障、工作环境不稳定 | 检查电气连接、传感器和运行状况。保持工作环境温度在 15–30°C 左右。 |
定期检查激光焊接头部件,及时解决问题,避免焊接缺陷和不必要的设备停机。
如何预防激光焊接头故障?
- 定期清洁保护镜片——焊接前后检查保护镜片。及时清除灰尘和飞溅物,以防止激光功率损失和焊接缺陷。
- 及时更换耗材——定期检查喷嘴、防护镜片和其他易损件。更换损坏的部件,以避免焊接性能不稳定。
- 维护冷却系统——定期检查冷却液温度、水位和流量状况。在连续焊接过程中,确保冷却系统正常工作。
- 检查送丝系统——保持送丝通道清洁,并检查送丝辊、送丝压力和送丝速度,以防止送丝不稳定。
- 使用正确的焊接参数——根据材料厚度和焊接要求,设置合适的激光功率、焊接速度、聚焦位置和送丝速度。
- 保持工作区域清洁——减少设备周围的灰尘、金属颗粒和焊接飞溅物,以保护光学元件和内部零件。
- 定期进行设备检查——定期检查连接件、传感器和机械部件,以便在出现运行问题之前发现松动或损坏的部件。
何时应该更换激光焊接头?
1. 激光输出不稳定:清洁和调整后,如果激光输出仍然不稳定,则更换焊接头。
2. 焊接质量差:当焊缝缺陷(如熔深不足、焊缝不均匀或飞溅过多)无法通过参数调整解决时,需要更换焊件。
3. 光学元件损坏:如果内部透镜系统或关键光学部件损坏且无法修复,则更换焊接头。
4. 设备频繁故障:反复发出警报、信号错误或运行不稳定表明焊头可能需要更换。
5. 维护成本高:当维修成本和停机时间超过继续维护的价值时,应更换焊头。
结语
激光焊接头的性能直接影响焊接质量和设备运行。镜头污染、喷嘴磨损、送丝故障和冷却问题等应及时检查和处理,以避免焊接缺陷和生产停机。
KEMPSON为各种工业应用提供可靠的激光焊接解决方案和焊头配件。如果您需要技术支持、设备选型或更换零件,请联系我们获取专业帮助。

常见问题解答
激光焊接头的常见问题有哪些?
常见问题包括保护透镜污染、喷嘴损坏、送丝不稳定、聚焦偏差、冷却故障和激光输出不稳定。
为什么我的激光焊接头无法产生稳定的焊缝?
焊接质量不稳定通常是由于镜头脏污、对焦位置不正确、焊接参数不当或送丝不稳定造成的。
我应该多久清洁一次激光焊接头镜头?
应定期检查防护镜片,并在镜片表面出现灰尘、烟雾或焊接飞溅物时进行清洁。
什么原因会导致激光焊接头过热?
过热主要是由于冷却剂流量不足、水循环异常或在高激光功率下连续运行造成的。
为什么需要更换激光焊接头喷嘴?
喷嘴在使用一段时间或发生碰撞后可能会变形或磨损,从而影响保护气体的流动和焊接质量。
如何排查激光焊接头激光功率过低的故障?
检查保护透镜、光学元件、激光光源状态和冷却系统,找出功率损失的原因。
激光焊接头的使用寿命有多长?
使用寿命取决于激光功率、工作环境、运行频率和维护条件。
损坏的激光焊接头可以修复吗?
某些部件,例如防护镜片、喷嘴和送丝组件,可以更换。损坏的内部光学系统可能需要更换焊头。