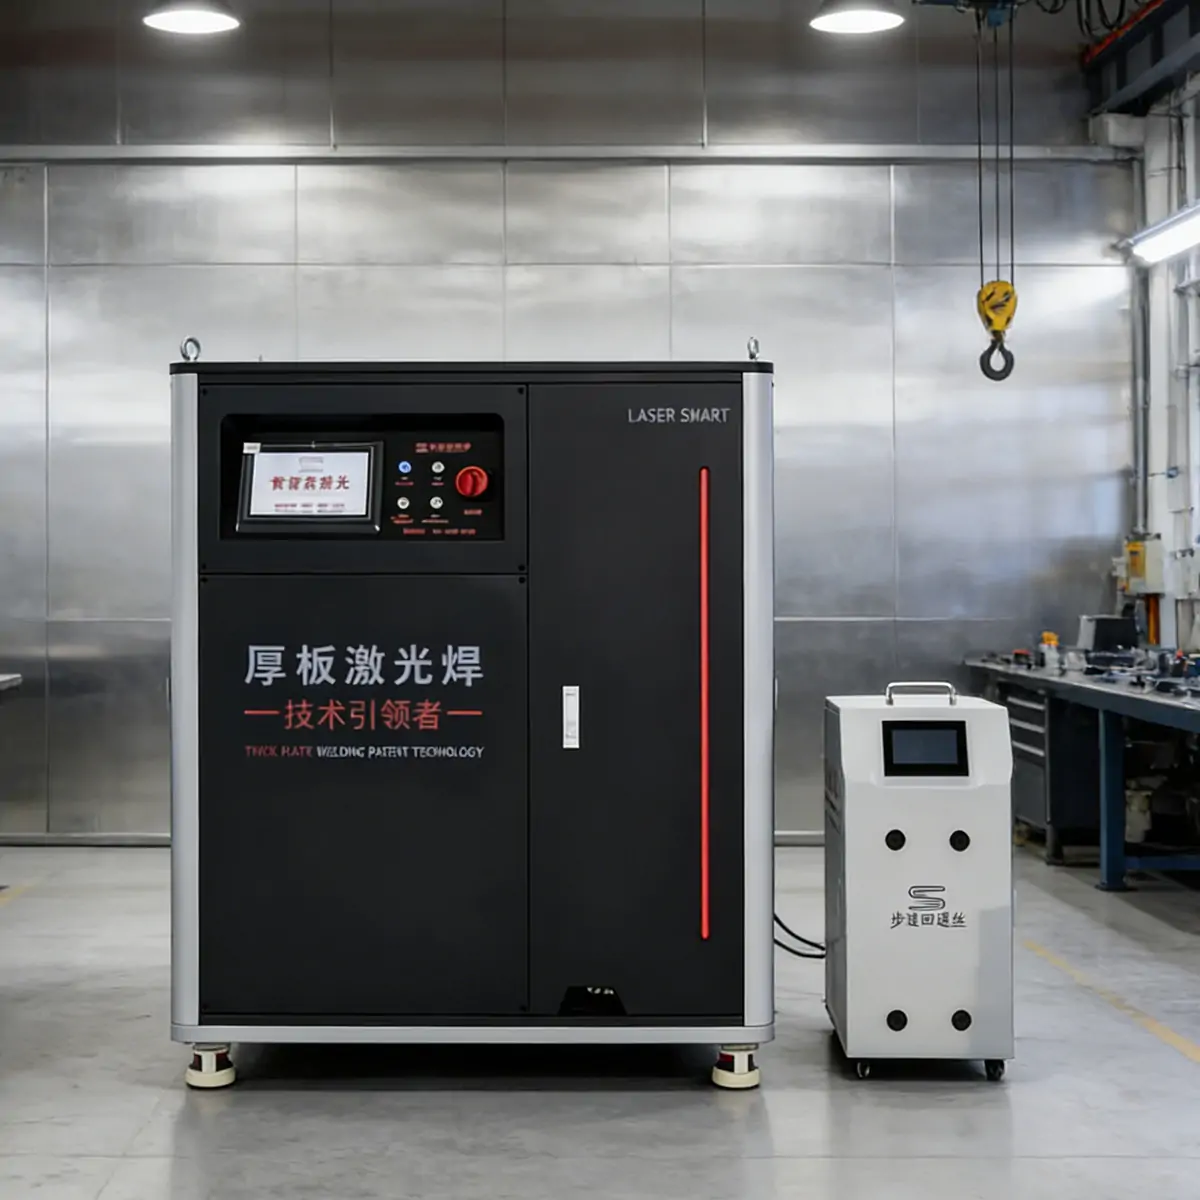
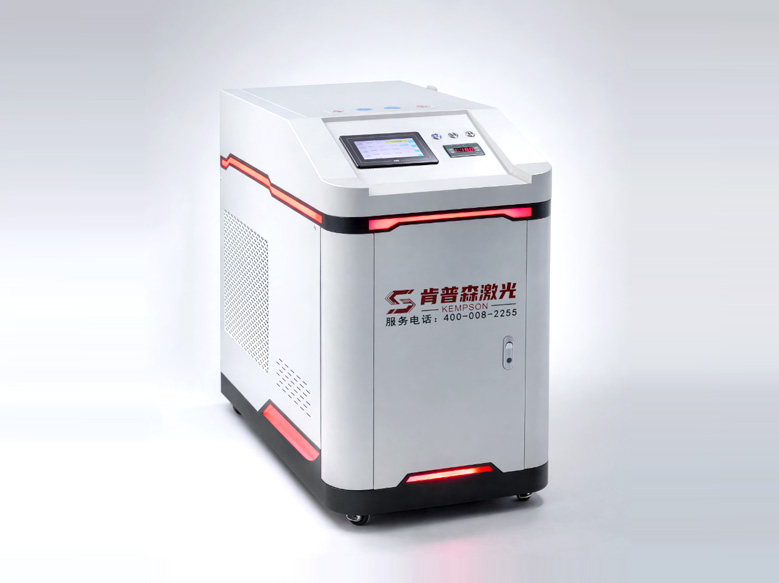
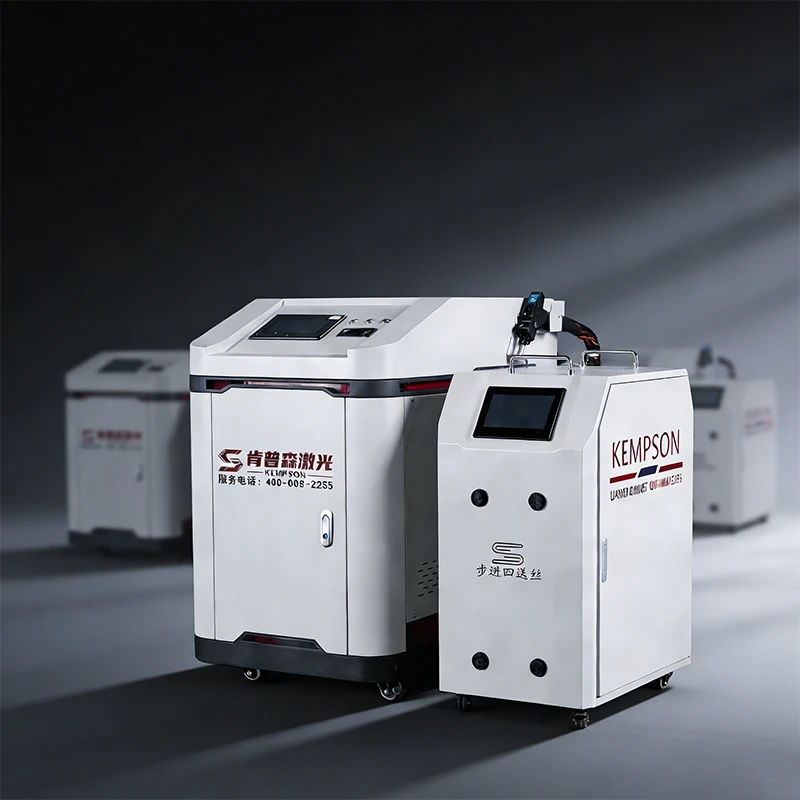
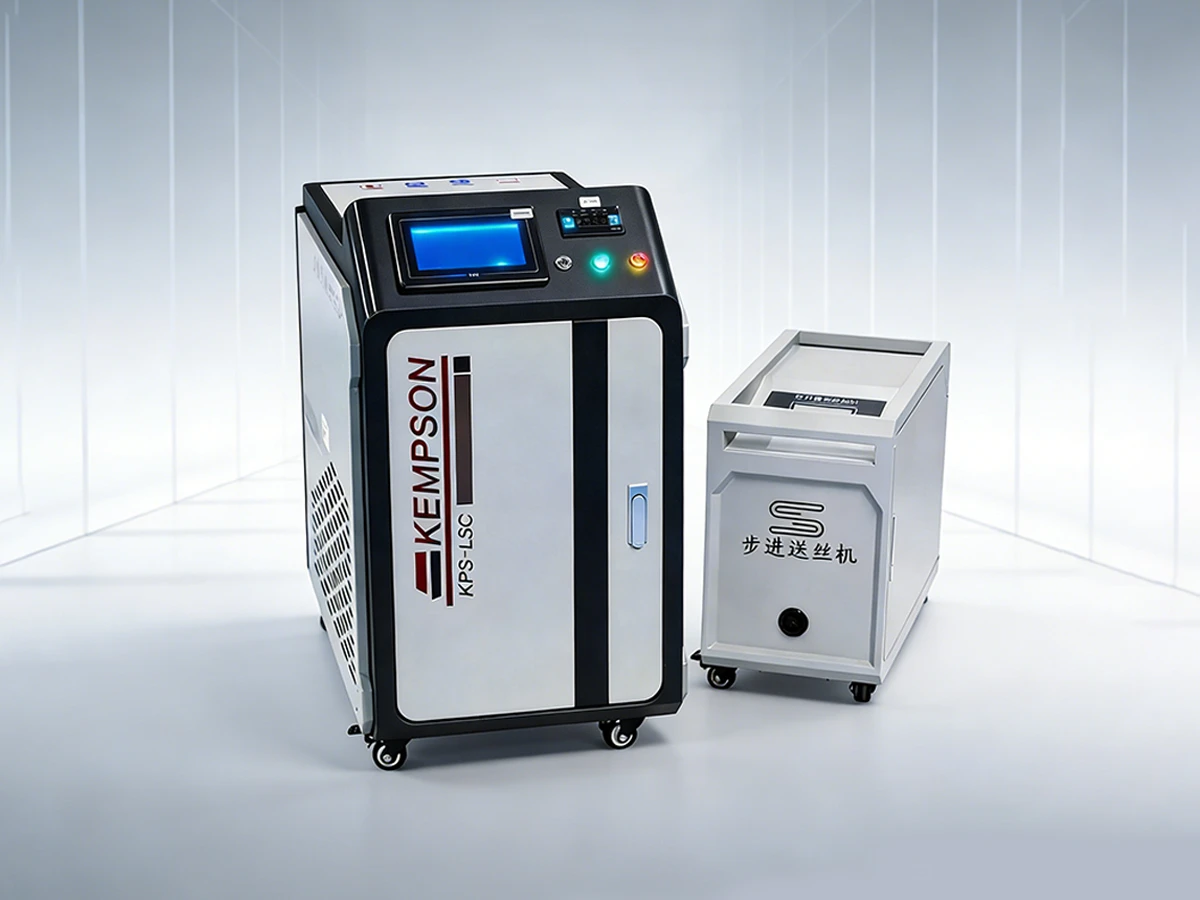
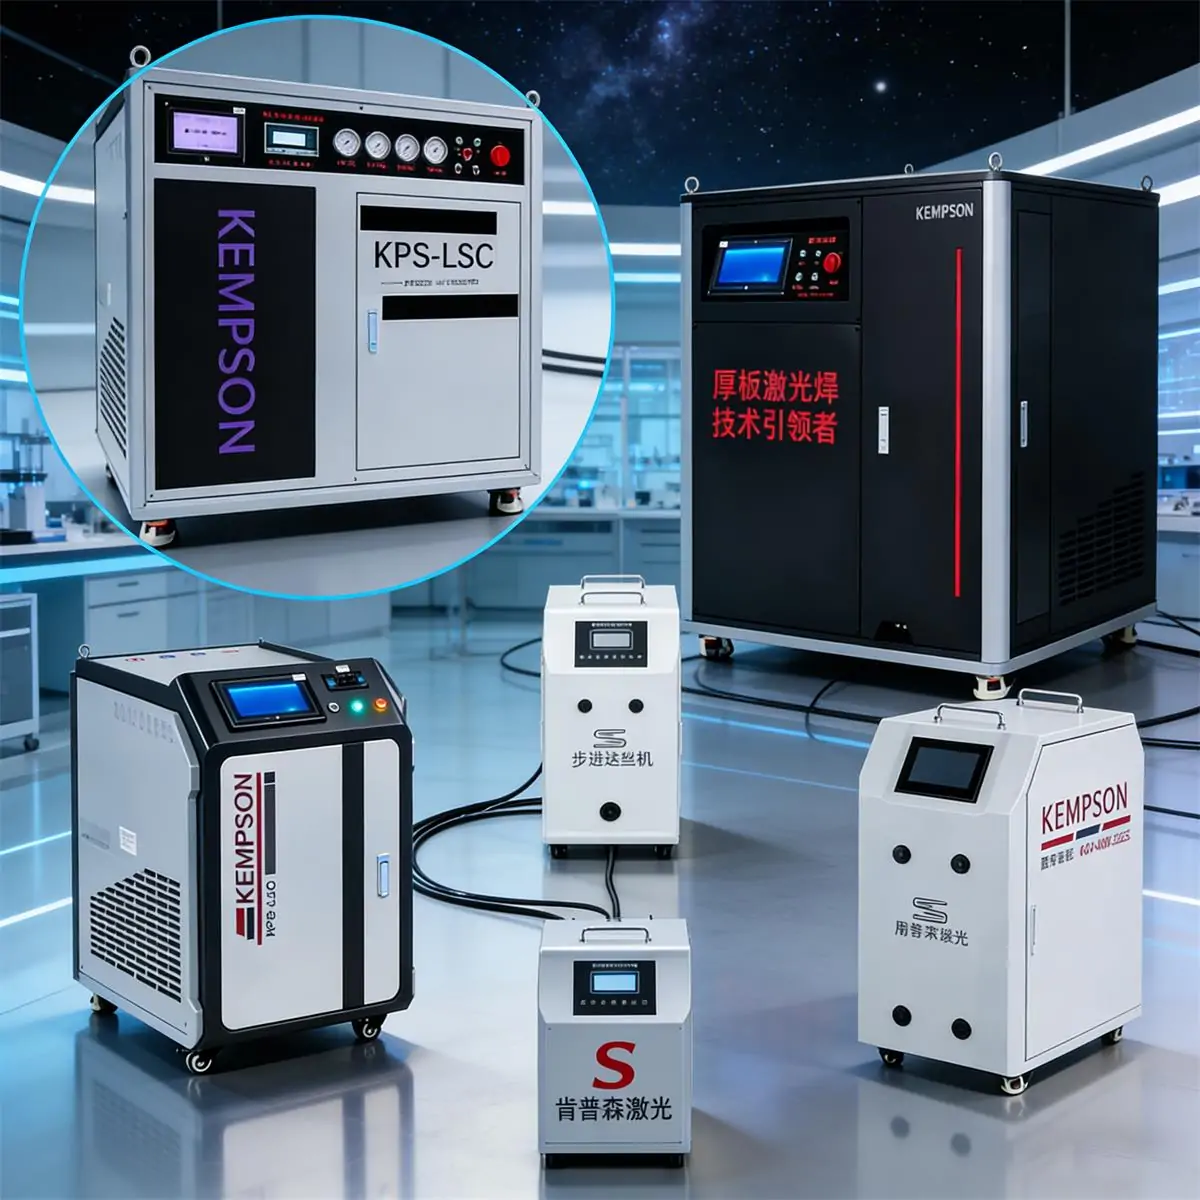
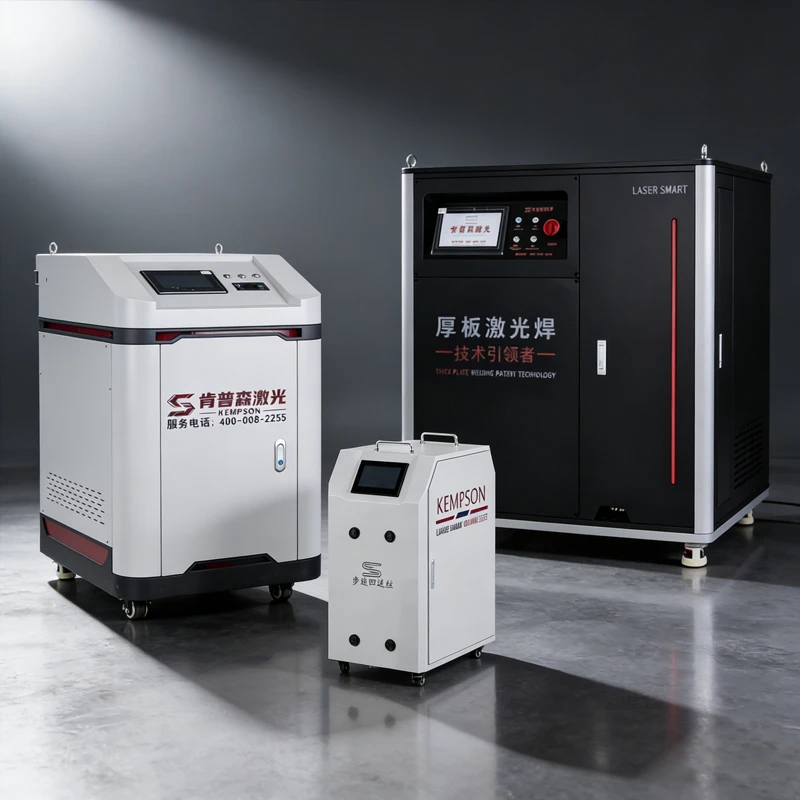
4000W激光焊接机是一种工业光纤激光焊接系统,它使用4000W激光源,以高能激光将金属部件连接起来。该设备专为重型设备制造、钢结构制造和工业金属加工中碳钢、不锈钢和铝的焊接而设计。
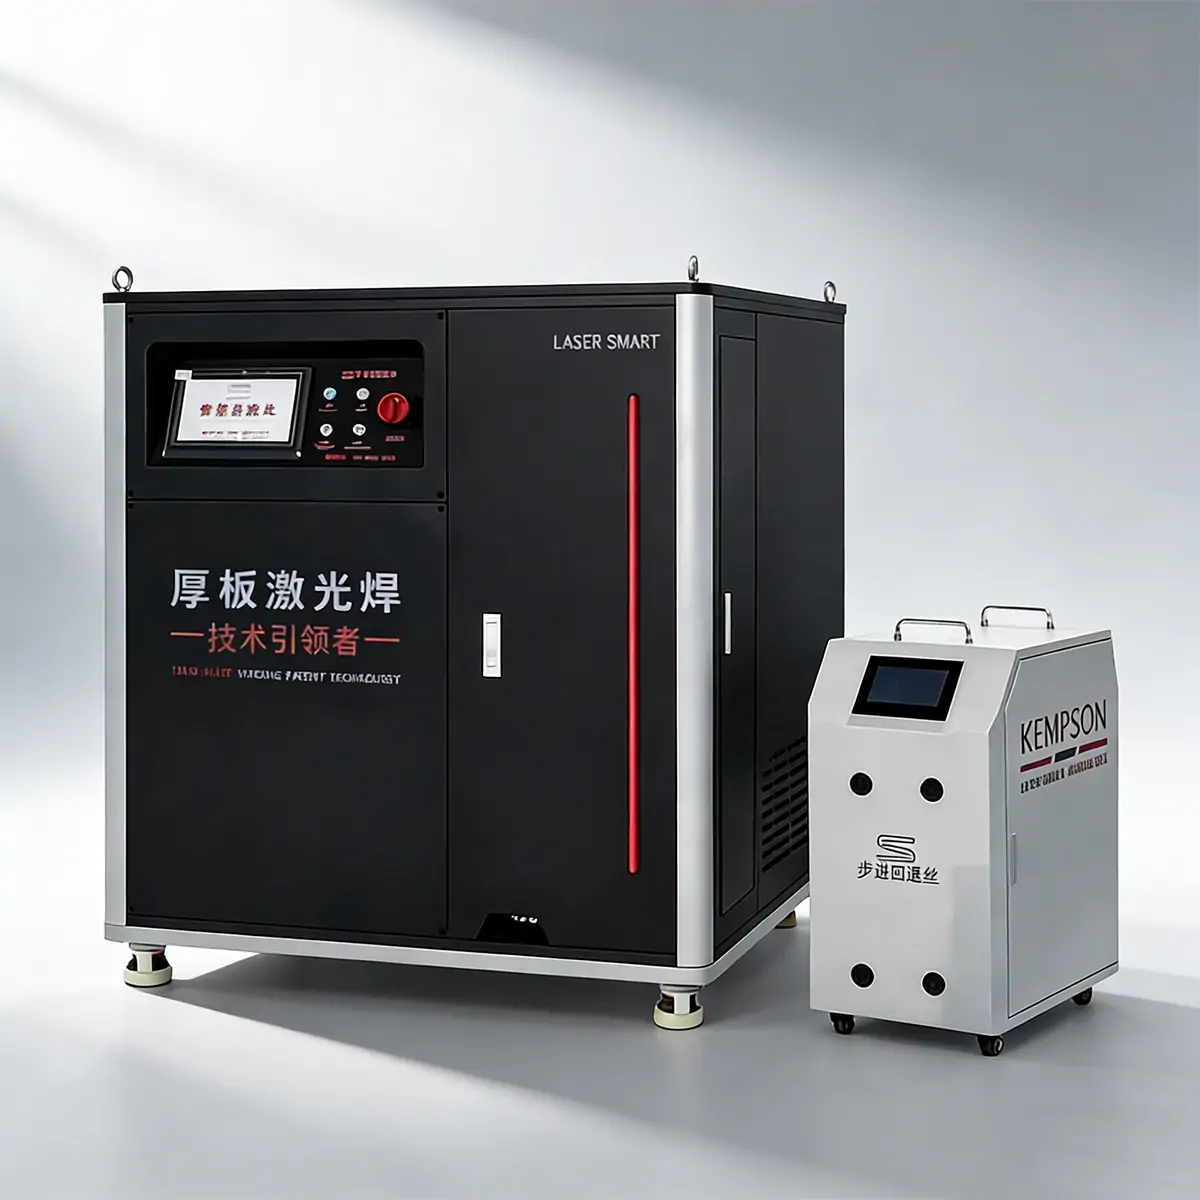
KPS-ALW4000 是一款手持式激光焊接系统,配备自动送丝装置,适用于焊接厚金属板和填充较大接缝间隙。其内置保护气体发生系统可在焊接过程中提供保护气体,而水冷式设计则可有效控制连续工业运行产生的热量。该系统可根据工件和接缝要求,支持不同的送丝配置和焊接工艺。
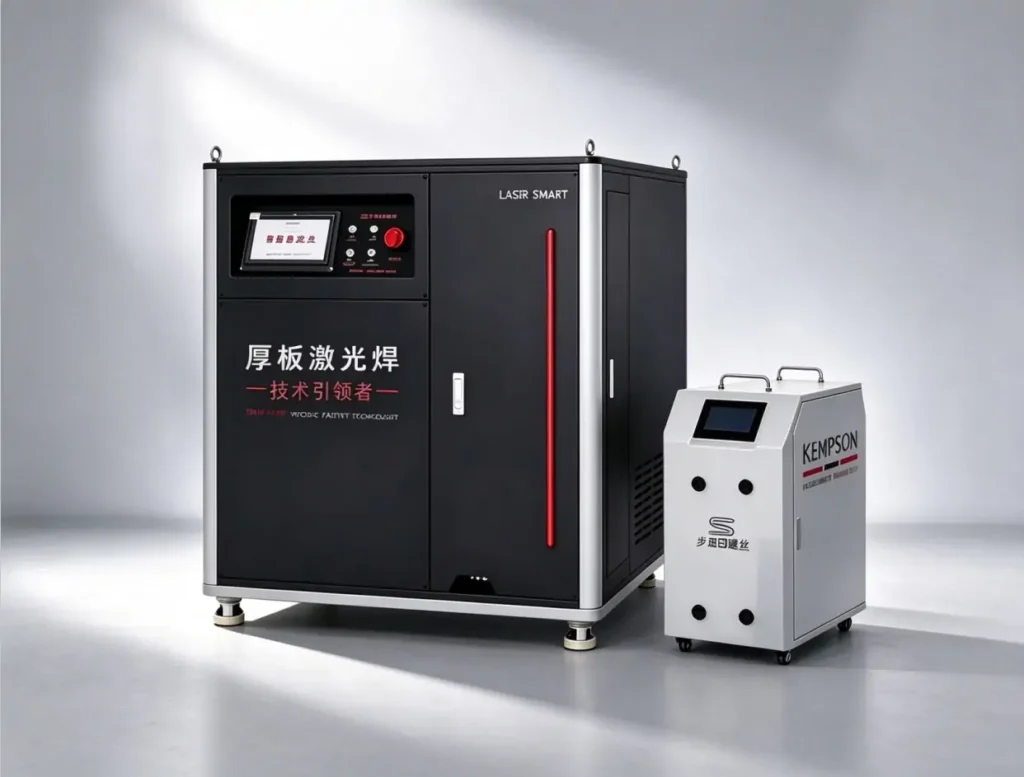

4000W激光焊接机可焊接厚金属板,最大适用厚度取决于材料、接头设计和焊接配置。KPS-ALW4000的最大熔深为7.5mm,在特定焊接条件下,可焊接厚度达12mm的碳钢板、11mm的不锈钢板和10.5mm的铝合金板。
| 材料 | 最大焊接厚度 |
|---|---|
| 碳素钢 | 12mm |
| 不锈钢 | 11mm |
| 铝合金 | 10.5mm |
焊接12毫米厚的碳钢需要激光能量、焊丝、保护气体和接头准备。KPS-ALW4000将这些工艺要素整合在一起,能够处理不同的板材形状和焊接要求。
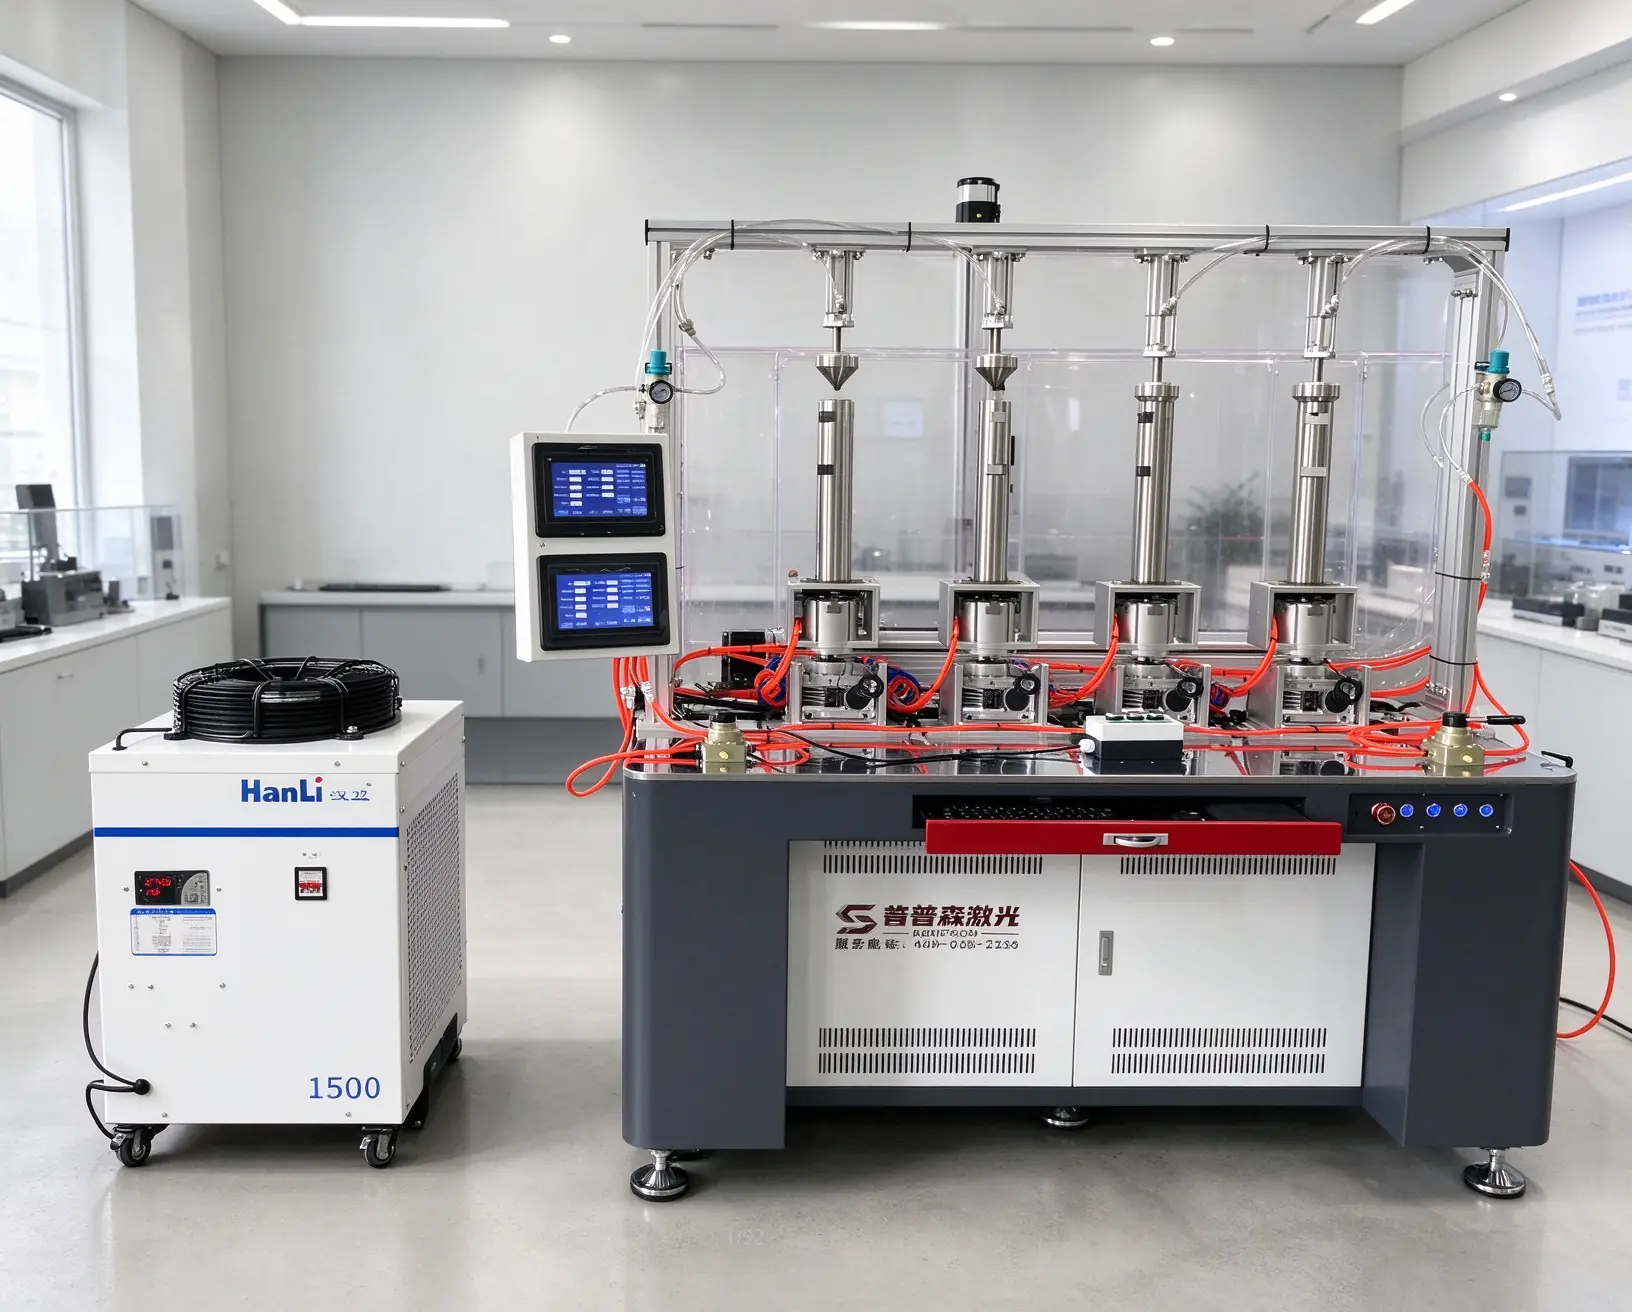
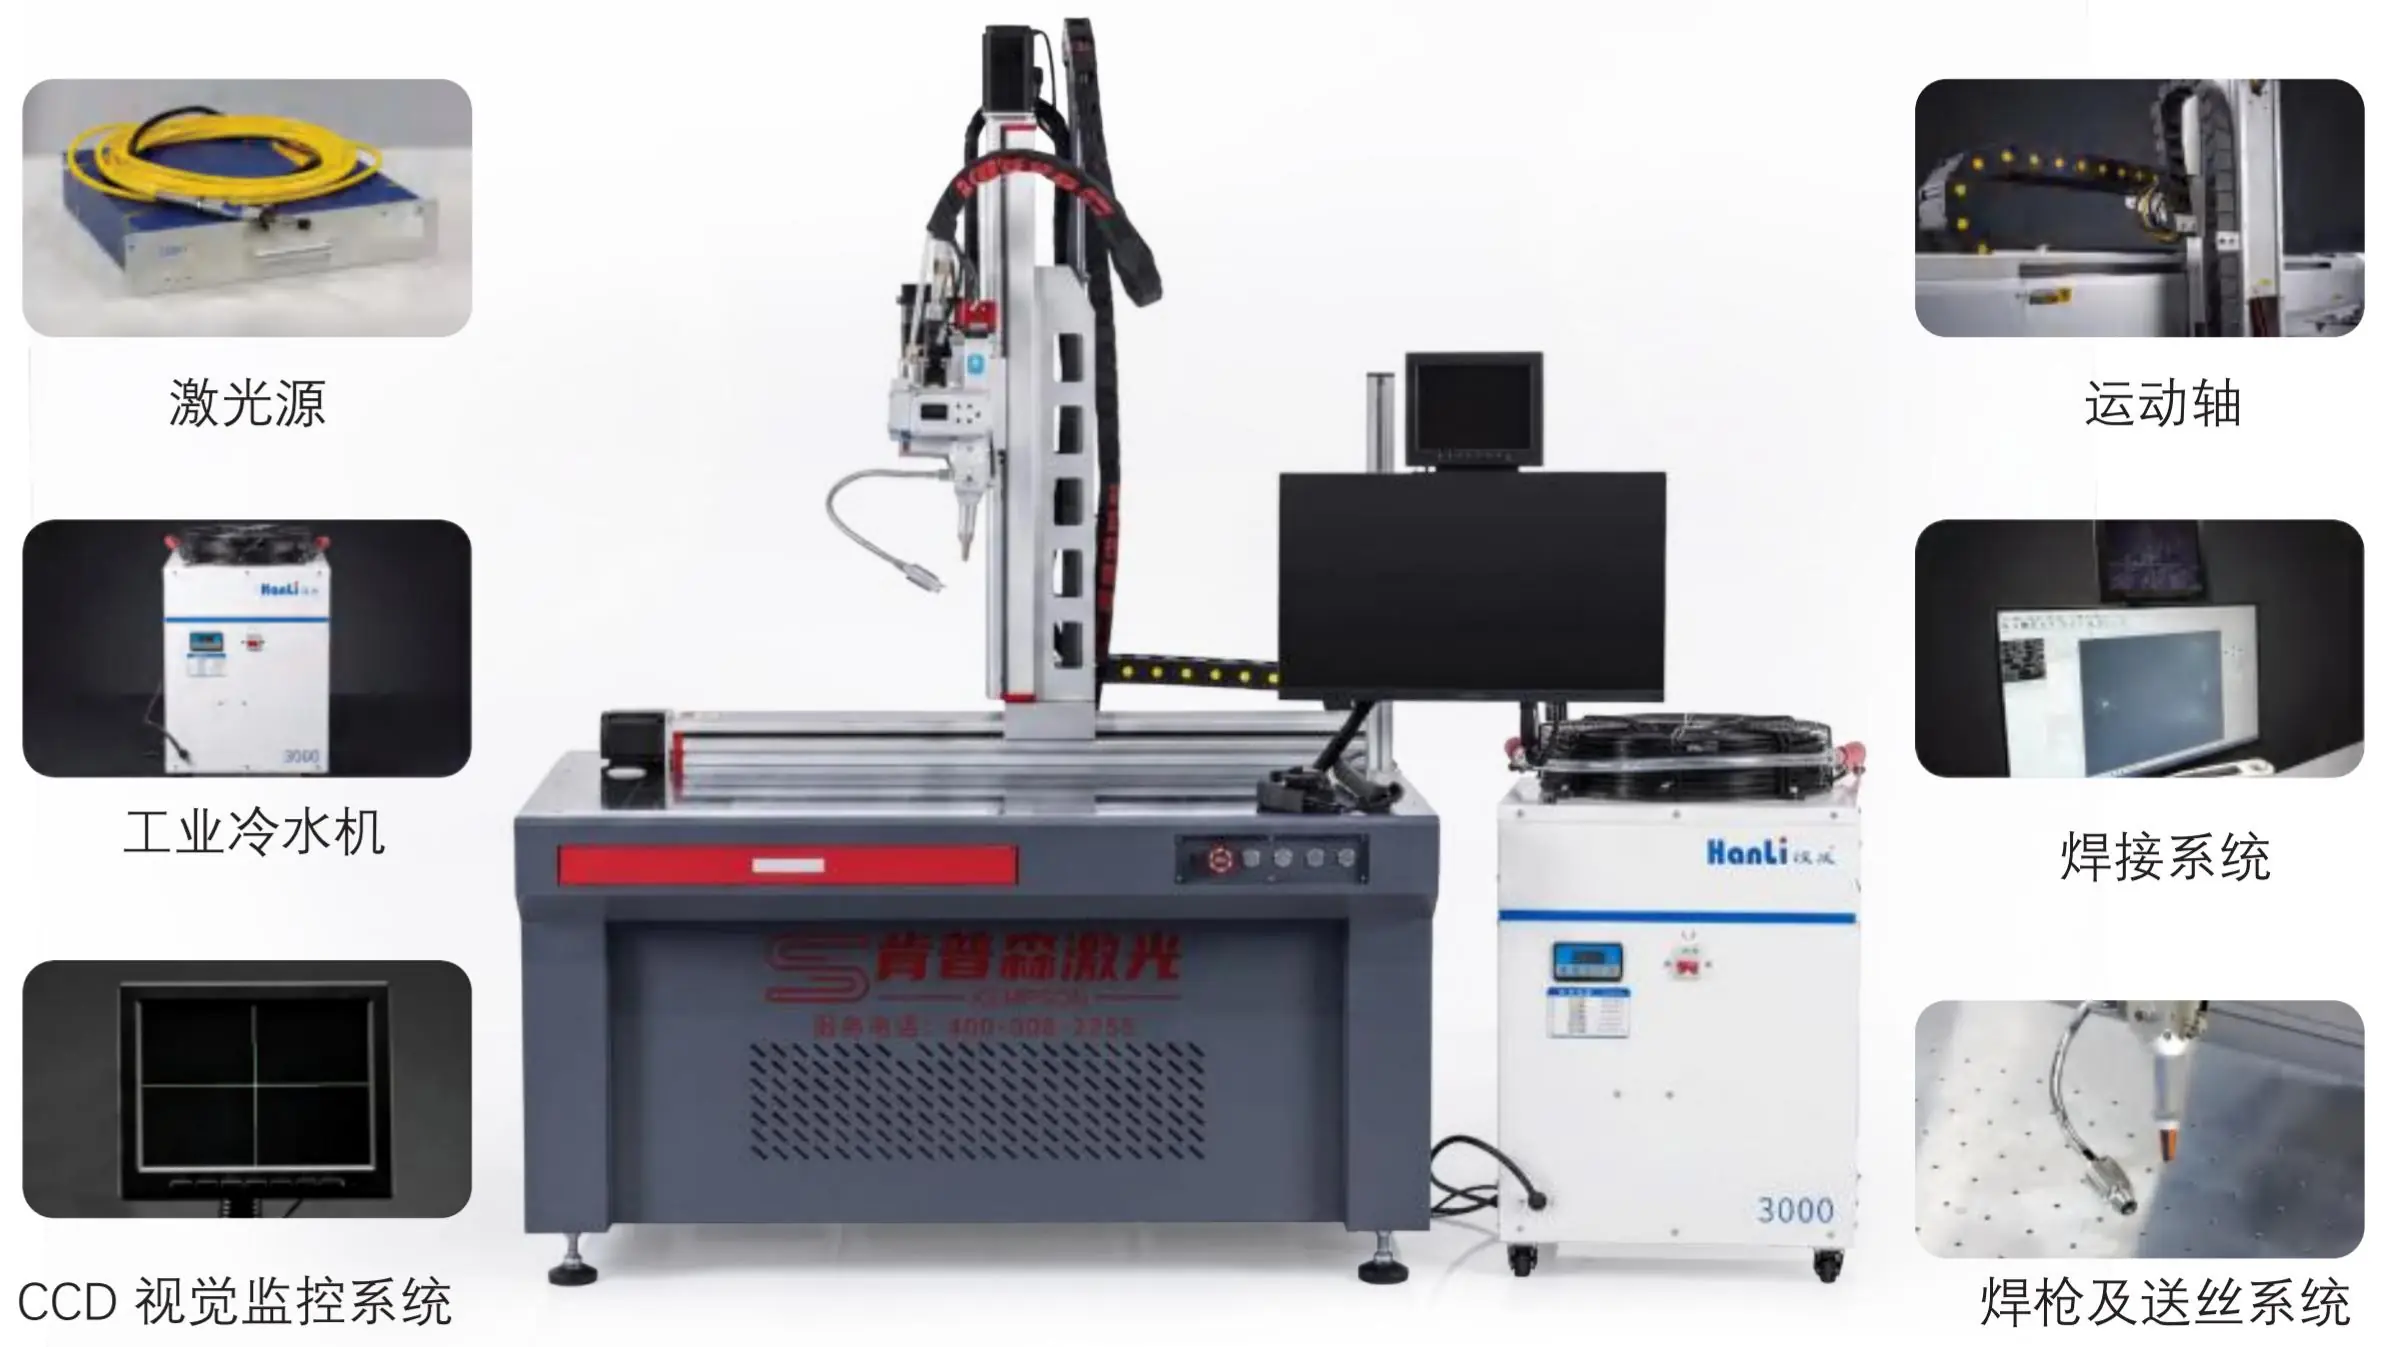
KPS-ALW4000 由六个主要系统组成,分别控制激光输出、焊接操作、焊丝输送、保护气体供应和温度管理。

4000W光纤激光器
4000W光纤激光器产生激光束,用于焊接碳钢、不锈钢和铝。激光输出功率和工艺参数根据材料厚度和接头要求进行调整。
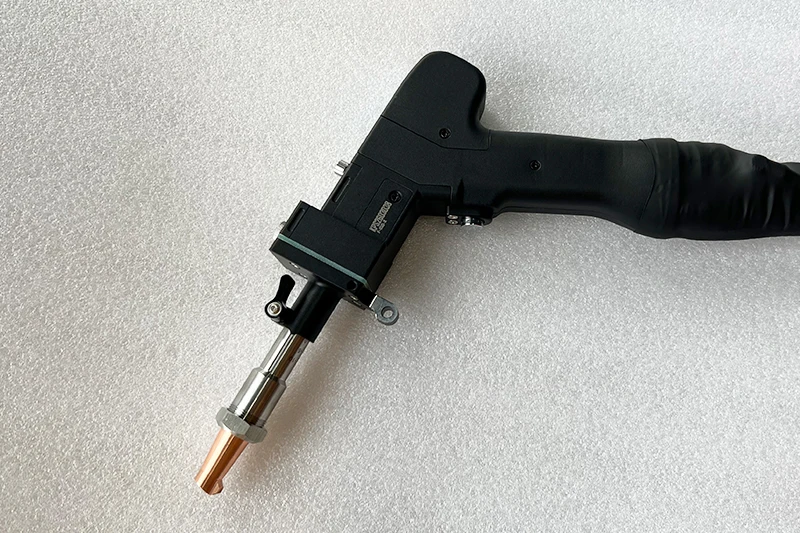
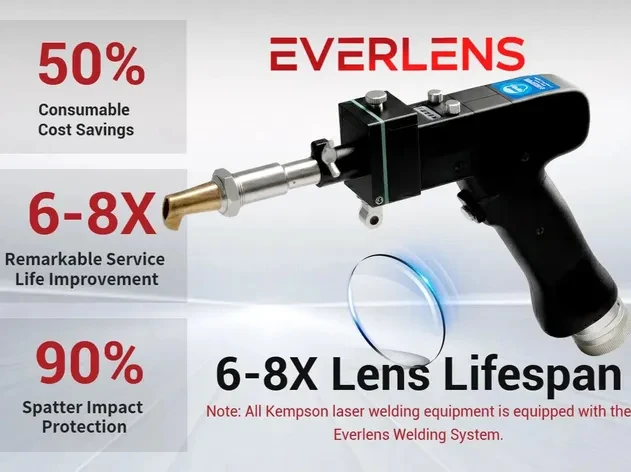
手持式激光焊枪
手持式焊枪将激光束照射到工件上。其操作位置和移动角度使操作人员能够适应不同的接头几何形状和焊接路径。
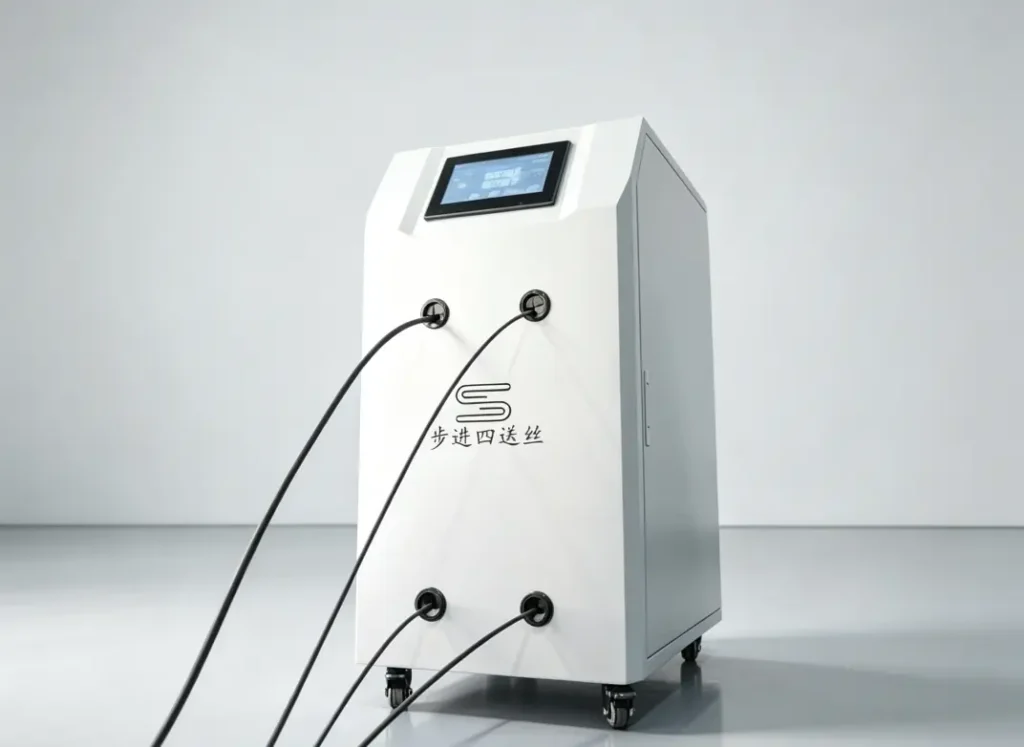
自动多线送丝机
自动送丝机向焊接区域输送焊丝。它支持单丝、双丝和三丝配置,以满足不同的接头间隙和焊缝填充要求。
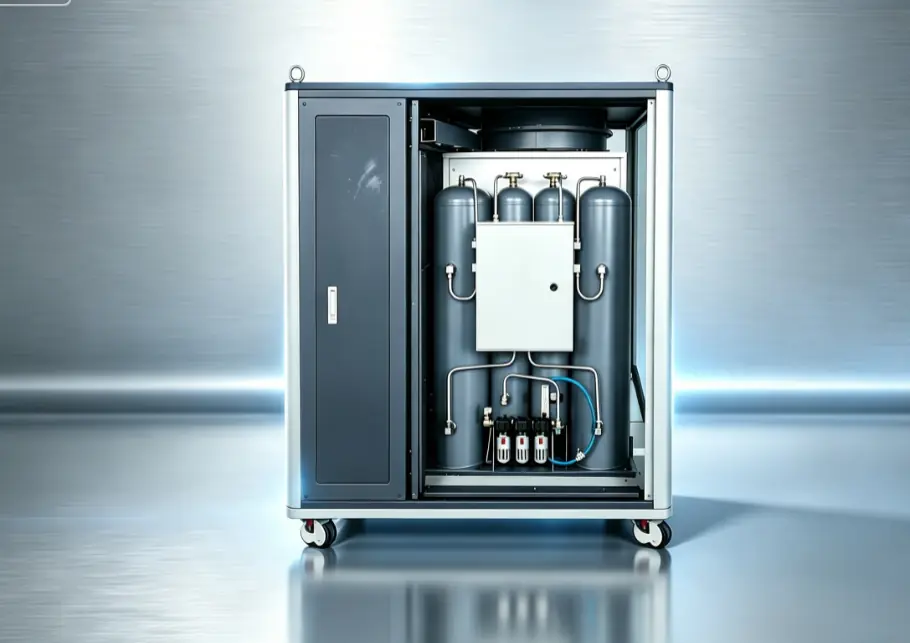
内置燃气发生系统
气体发生系统产生并向焊枪供应保护气体。气体类型、纯度和流量根据材料和焊接工艺进行配置。
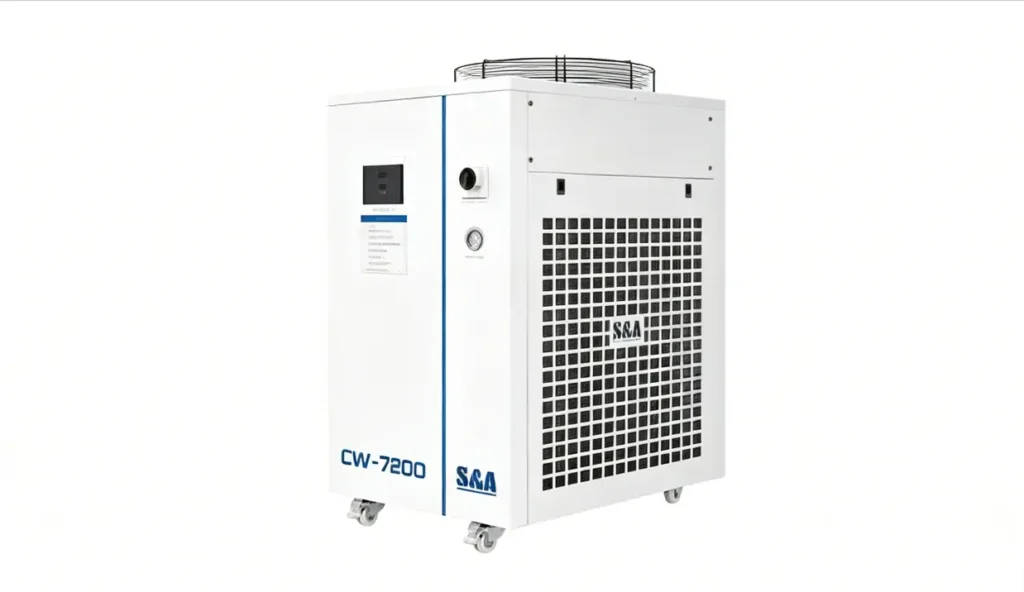
工业冷水机
水冷机将冷却水循环流经激光源和其他指定组件,以控制连续焊接过程中的工作温度。
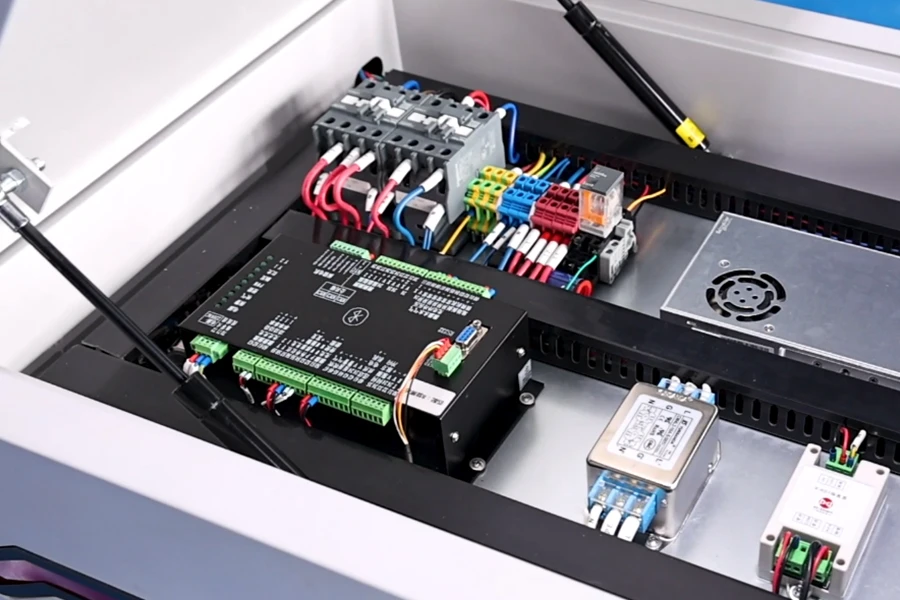
电气控制系统
控制系统管理激光输出、送丝和焊接参数。操作人员可根据工件和生产要求调整工艺设置。
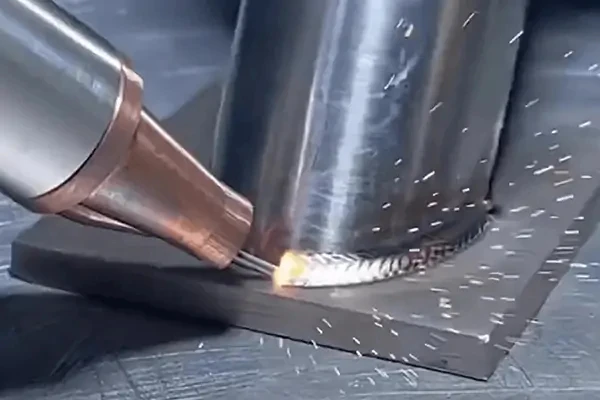
我们的 4000W 激光焊机可对 0.5-12mm 碳钢进行稳定焊接,具有深熔透、8mm 宽焊缝、单面焊接和双面成型等优点,且无需二次打磨即可实现无飞溅焊接效果。


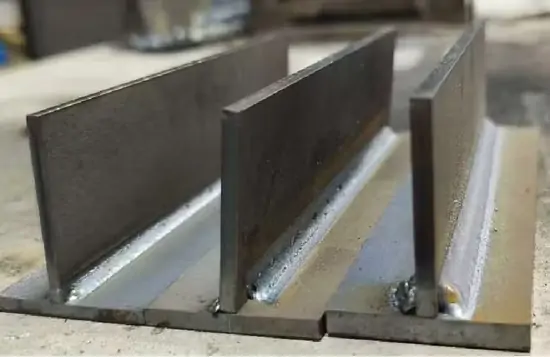

激光焊接技术在各个行业中应用广泛,其焊接强度也得到了充分的验证。更多详情请参阅文章:“激光焊接强度高吗?强度、耐久性和性能详解”。
_
KEMPSON 使用 KPS-ALW4000 对 12mm 厚的碳钢板进行了测试。以下视频展示了实际焊接过程和焊后尺寸检验,可直观地观察焊缝成形和最终焊缝尺寸。
Kempson 提供可定制的激光焊接解决方案,以适应不同的材料厚度、焊接应用和生产要求。
| 核心物品 | 技术规格 | 备注 |
| 产品型号 | KPS-ALW4000 | 4000W 厚板特制型 |
| 激光功率 | 4000瓦 | Kempson定制芯片/美国GW Laser |
| 碳钢/角钢厚度 | 12mm | 韩国进口涡流分离 |
| 不锈钢厚度 | 11mm | 光亮焊缝,二次壁支撑 |
| 镁合金厚度 | 10.5mm | 支持自生气体;铝焊接不会变黑。 |
| 最大穿透力 | 7.5mm | 工业级深熔焊缝,强度远超传统焊缝。 |
| 焊接宽度范围 | 1.5mm - 8.0mm | 支持宽焊缝间隙填充和堆叠 |
| 送丝方式 | 四电机驱动自动送料 | 支持单线、双线和三线自由切换 |
| 改进的线径 | Φ0.8 / 1.0 / 1.2 / 1.6 / 2.0 | 兼容多种电线规格 |
| 保护气体类型 | 99.99%富氮混合物 | 自产燃气,零外接气瓶消耗 |
| 燃气发生系统 | 韩国进口涡流分离 | 高精度过滤,气源净化 |
| 控制系统 | 法国施耐德 | 磷酸盐保护,稳定电流放电 |
| 冷却方式 | S&A定制18000W冷水机 | 全铜管主轴,支持24小时连续工作 |
| 总功耗 | ≤ 3.5kW | 光电转换率高,节能 |
| 工作电压 | 380V | 工业级 |
| 纤维长度 | 标准10米 | 满足户外及大工件距离焊接要求 |
| 重量/尺寸 | ≈585千克 / 1.2 * 1.3 * 1.3米 | 限制厚度,单面焊接,双面成型 |
Kempson KPS-ALW4000 厚板空气激光焊接机专为重工业等环境严苛、焊接厚板、强度要求高的场合而设计。主要工业应用场景包括:

重型工程机械零件:吊臂支架、支撑肋、大型臂连接器。

采矿设备及部件:振动筛除尘器、破碎机壳体、管道支架。

钢结构车间和建筑物:牛腿角撑板、预埋件、钢结构栏杆、工字钢连接板。

特殊集装箱作业和箱体焊接:车身支架、底盘横梁、集装箱角件。
重型卡车结构和农业设备:卡车纵梁加固板、农业挂钩装置、拖车车轴。

电力和能源设施:电力柜用厚板支架、能源管道支架。
KPS-ALW4000 是一款“厚板焊接神器”。它采用自产高纯度保护气体,解决了偏远工厂“气瓶运输困难”的物流难题。凭借 4000W 的功率,它能够精准焊接 12mm 厚的碳钢,是替代传统低效焊接方案的最佳选择。
要了解不锈钢和各种钢材激光焊接的工作原理、参数和应用,请参阅文章:“不锈钢激光焊接:初学者和专业人士的完整指南”。
选择用于焊接厚碳钢的 4000W 激光焊接机需要考虑板材厚度、接头设计、焊丝、保护气体和操作条件。
确认生产中钢板的最大和最小厚度。焊接能力应通过使用实际碳钢牌号和厚度的钢板进行测试来验证。
确定接头类型,包括对接接头和角焊缝接头,以及所需的熔深和焊缝轮廓。坡口准备和装配间隙会影响焊接过程。
确定需要单丝、双丝还是三丝送丝。焊丝直径和送丝方式取决于接头间隙、焊丝用量和焊缝尺寸。
确认碳钢焊接工艺所需的保护气体类型、纯度和流量。检查集成式气体发生系统是否适合您的生产设备。
考虑机器的冷却配置和日常运行计划。连续生产需要冷却系统与激光源和实际运行条件相匹配。
检查可用电源、电压、安装空间和车间通风情况。确认电气和运行条件与所选设备兼容。
机器配置应根据实际板材厚度、接头结构、生产周期和焊接试验结果来确定。
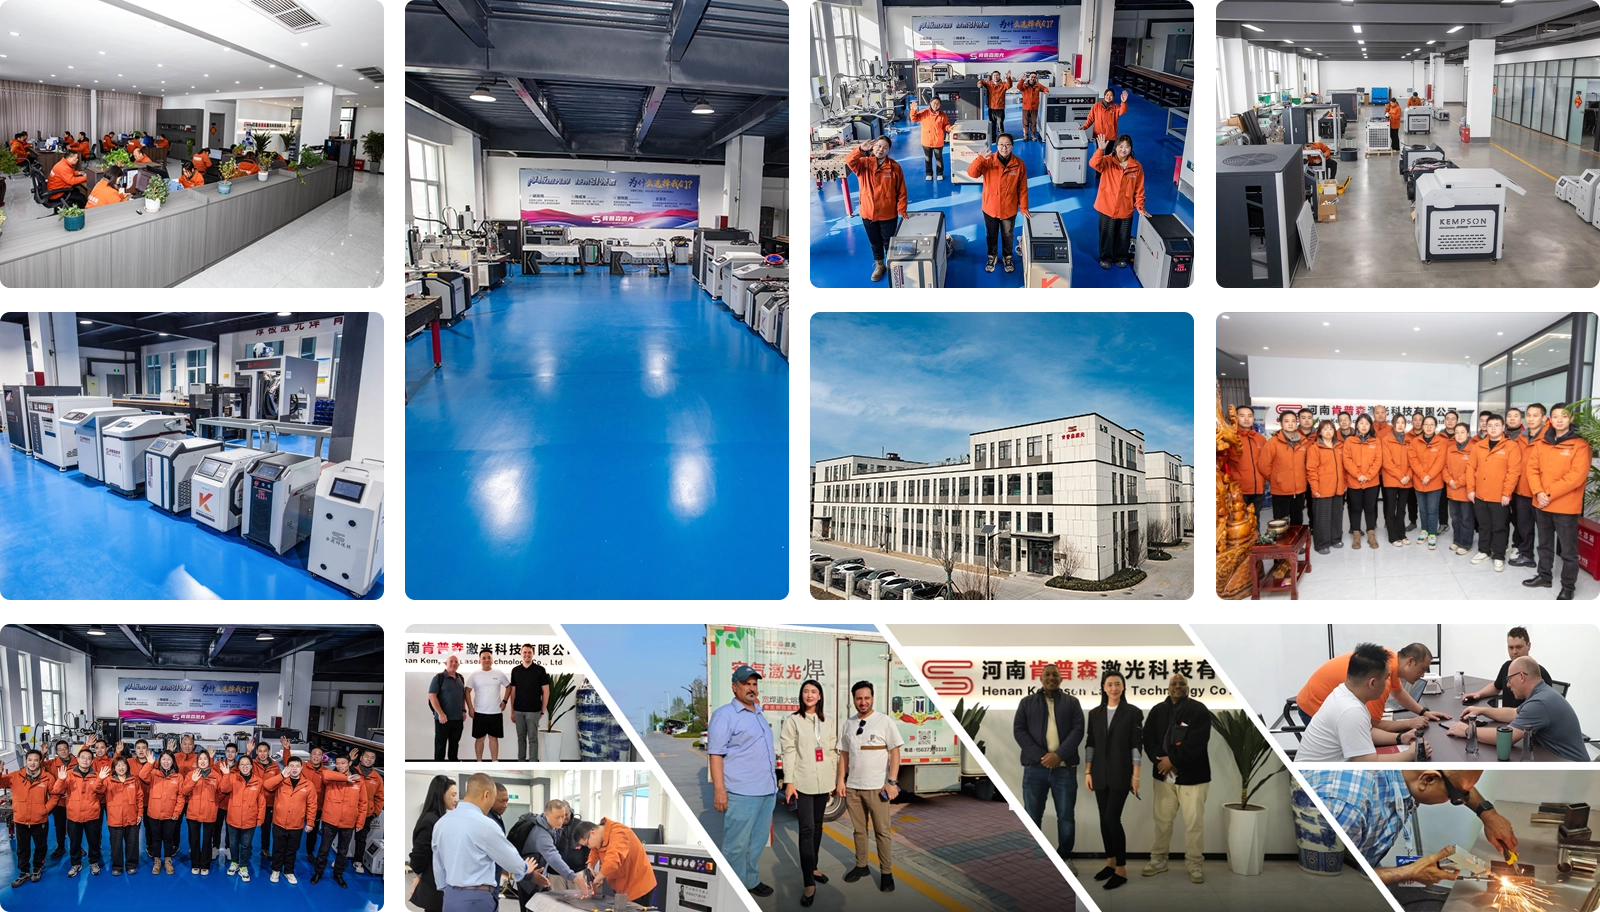
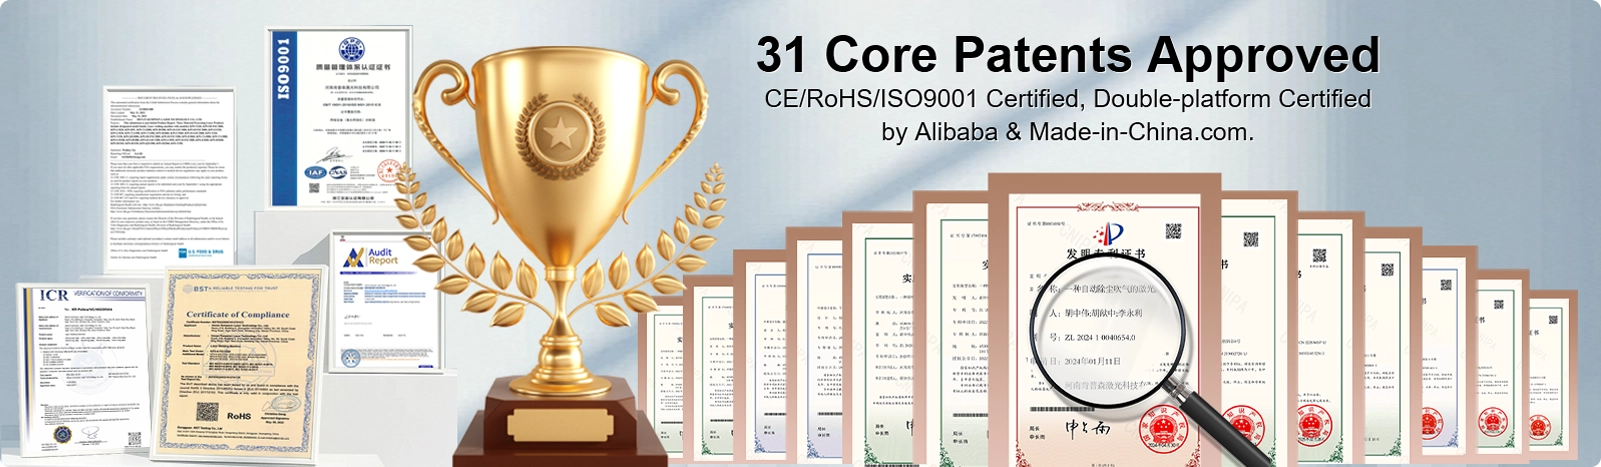
肯普森公司专注于激光焊接设备的研发、生产、销售和服务,始终处于厚板激光焊接技术的前沿地位。公司拥有自主研发团队和丰富的行业经验,已获得30多项专利和认证,包括ISO 9001、CE和FDA认证,并提供高性能激光焊接设备。这款4000W风冷式激光焊机配备独立气体发生装置,并提供三年质保,有效解决了厚板焊接中的成本和效率难题。
是的。KPS-ALW4000 专为厚度不超过 12 毫米的碳钢板而设计。实际焊接效果取决于接头设计、板材准备、送丝方式和工艺参数。建议在生产前使用实际工件进行焊接试验。
KPS-ALW4000的额定焊接能力为:碳钢最大焊接厚度12mm,不锈钢最大焊接厚度11mm,铝合金最大焊接厚度10.5mm。实际焊接厚度取决于材料等级、接头类型和焊接条件。
KPS-ALW4000 的最大熔深为 7.5 毫米。熔深是指熔合区的深度,而适用板材厚度是指在特定接头设计和工艺下可焊接的工件厚度。这两个测量值不可互换。
焊丝的选择取决于焊缝间隙、焊缝坡口设计和所需的焊接量。对于12mm碳钢,KPS-ALW4000支持不同配置的自动送丝。所需的焊丝直径和送丝设置应通过焊接试验确认。
单道焊的焊接效果取决于板材厚度、接头准备、焊接位置和所需的熔深。单面焊接并不一定意味着完全熔透或两侧焊缝轮廓完整。对接接头的准备和工艺参数必须针对具体工件进行测试。
氩气和氮气是激光焊接中常用的保护气体。合适的保护气体取决于母材、焊丝和焊接工艺。KPS-ALW4000 内置气体发生系统;应根据所选配置确认气体类型、纯度和流量。
KPS-ALW4000 采用工业级水冷系统。冷却器循环冷却水流经指定部件,以控制焊接过程中的工作温度。该型号采用水冷式冷却,而非风冷式。
4000W激光焊接机比3000W型号提供更高的激光输出功率,适用于需要更大焊接能力的应用,包括焊接更厚的金属部件。合适的功率取决于材料、板材厚度、接头设计和生产要求。焊接试验为比较两种配置提供了实际依据。
正在寻找适用于焊接 12 毫米碳钢的激光焊接机?
立即联系我们的团队,获取专家建议、定制解决方案和极具竞争力的厂家直销报价。
了解激光焊接在汽车、电子和医疗等行业的应用。了解其精度、类型以及对您业务的益处。
了解手持式激光焊接机和自动激光焊接机的区别。掌握其功能、应用和效率,以便为您的生产流程选择合适的解决方案。
选择合适的激光功率是金属加工中最关键的决策之一,它直接影响切割质量、焊接强度、生产效率等。
激光清洗和喷砂是常用的表面处理技术,用于去除金属表面的锈迹、去除涂层以及进行焊前清洁。这两种方法的区别在于……