

جدول المحتويات
المقدمة
توفر عملية اللحام بالليزر تركيزًا عاليًا للحرارة، وسرعة لحام فائقة، وتحكمًا دقيقًا في منطقة اللحام. يُعد فهم مزايا وعيوب اللحام بالليزر أمرًا بالغ الأهمية، إذ تشمل القيود ارتفاع تكلفة المعدات، والحساسية للفجوات بين الوصلات، ومتطلبات العملية التي تعتمد على نوع المادة، وضوابط السلامة الصارمة لليزر.
بالنسبة للمصنّعين الذين يقارنون بين اللحام بالليزر واللحام بتقنية TIG أو MIG، يعتمد الاختيار الأمثل على نوع المادة، وسماكتها، وشكل الوصلة، وحجم الإنتاج، ومتطلبات التشطيب، والتكلفة التشغيلية الإجمالية. يستعرض هذا الدليل مزايا وعيوب اللحام بالليزر، ويقارن بين طرق اللحام، ويوضح متى يكون اللحام بالليزر خيارًا عمليًا.
ما هي مزايا اللحام بالليزر؟
تتمثل المزايا الرئيسية للحام بالليزر في سرعة اللحام العالية، وتركيز الحرارة، والتحكم الدقيق في اللحام، والتوافق مع أنظمة التشغيل الآلي. وتختلف النتائج باختلاف المادة، والسماكة، وشكل الوصلة، وإعدادات العملية.
- سرعة لحام عالية: يدعم اللحام بالليزر سرعات لحام عالية على قطع العمل المناسبة. وتعتمد السرعة الفعلية على قوة الليزر، وسماكة المادة، ونوع الوصلة، ومتطلبات الاختراق.
- تقليل مدخلات الحرارة والتشوه: يركز شعاع الليزر الطاقة في منطقة صغيرة، مما يقلل من تعرض منطقة اللحام للحرارة. وهذا بدوره يحد من المنطقة المتأثرة بالحرارة والتشوه في الصفائح المعدنية الرقيقة والأجزاء الدقيقة.
- دقة عالية في اللحام وقابلية للتكرار: ينتج عن شعاع مركز لحامات ضيقة. تساعد التركيبات الثابتة والتحديد الدقيق للمواقع والمعايير المتسقة في الحفاظ على جودة اللحام عبر دفعات الإنتاج.
- تقليل عمليات التجليخ بعد اللحام: يمكن لضبط معايير الليزر بشكل صحيح أن ينتج عنه لحامات ناعمة مع الحد الأدنى من تناثر المعدن. وتعتمد متطلبات التجليخ على مدى ملاءمة الوصلة، ومعايير تشطيب السطح، وجودة اللحام.
- التوافق مع أنظمة التشغيل الآلي: يمكن دمج أنظمة اللحام بالليزر مع الروبوتات الصناعية ومعدات التحكم الرقمي الحاسوبي (CNC) وتجهيزات الإنتاج. تدعم المسارات القابلة للبرمجة دورات اللحام المتكررة في التصنيع على دفعات.
- الصفائح المعدنية الرقيقة والأجزاء الدقيقة: يُعدّ اللحام بالليزر مناسبًا للعديد من مكونات الصفائح الرقيقة، والهياكل المصنوعة من الفولاذ المقاوم للصدأ، ومعدات المطابخ، والتجميعات الدقيقة. وتُحدد خصائص المادة، وسُمكها، وتصميم الوصلة، وعمق الاختراق مدى ملاءمتها.
ينبغي تقييم مزايا وعيوب اللحام بالليزر في ضوء متطلبات الإنتاج الفعلية، وتكاليف المعدات، وتفاوتات الوصلات، وأحكام السلامة المتعلقة بالليزر.
ما هي عيوب اللحام بالليزر؟
تشمل العيوب الرئيسية للحام بالليزر ارتفاع تكاليف المعدات، ودقة الوصلات، وقيود المواد، ومتطلبات السلامة الصارمة.
- تكلفة المعدات الأولية المرتفعة: تشمل التكاليف مصدر الليزر، ووحدة التبريد، والتجهيزات، ونظام سحب الأبخرة، وغطاء الأمان. وتضيف الأتمتة تكاليف التكامل.
- الحساسية لفجوات الوصلات والتركيب: قد تؤدي الفجوات المفرطة أو عدم المحاذاة إلى عدم اكتمال الاندماج، أو عدم اتساق اللحامات، أو الاحتراق. لذا، يُعد التثبيت الدقيق والتفاوتات الضيقة في أبعاد الأجزاء أمراً بالغ الأهمية.
- قيود تصميم المواد والوصلات: تتطلب المعادن العاكسة مثل النحاس والألومنيوم إعدادات معالجة مناسبة. يؤثر سمك المادة والتوصيل الحراري وهندسة الوصلة على جودة اللحام.
- متطلبات السلامة الصارمة لليزر: تتطلب عملية اللحام بالليزر استخدام دروع واقية مناسبة للشعاع، وأجهزة تعشيق أمان، وتحكم دقيق في الدخول، وارتداء واقيات مناسبة للعين. ويعتمد نظام سحب الأبخرة على المواد المستخدمة والانبعاثات الناتجة.
- إعداد عملية اللحام والتحكم في المعايير بدقة: يجب أن تتناسب طاقة الليزر وسرعة اللحام وموضع البؤرة وغاز الحماية وتغذية السلك مع قطعة العمل. قد تؤدي الإعدادات غير الصحيحة إلى حدوث مسامية أو تناثر أو عدم اكتمال عملية اللحام.
- فوائد التكلفة المحدودة لبعض مهام الإنتاج: قد لا تبرر أحجام الإنتاج المنخفضة، وعمليات التغيير المتكررة، وأعمال اللحام البسيطة الاستثمار. قد يوفر لحام TIG أو MIG تكاليف أقل لهذه التطبيقات.
ينبغي تقييم هذه القيود المتعلقة باللحام بالليزر في ضوء متطلبات قطعة العمل، وحجم الإنتاج، وتدابير السلامة، وإجمالي تكاليف التشغيل.
عرض تأثيرات اللحام
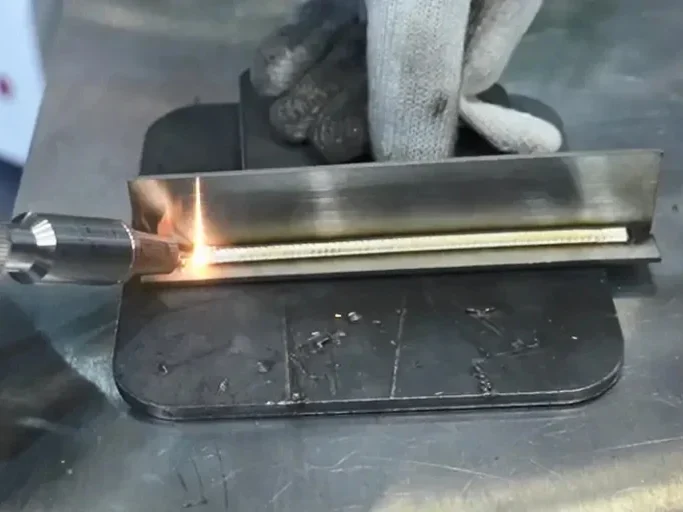
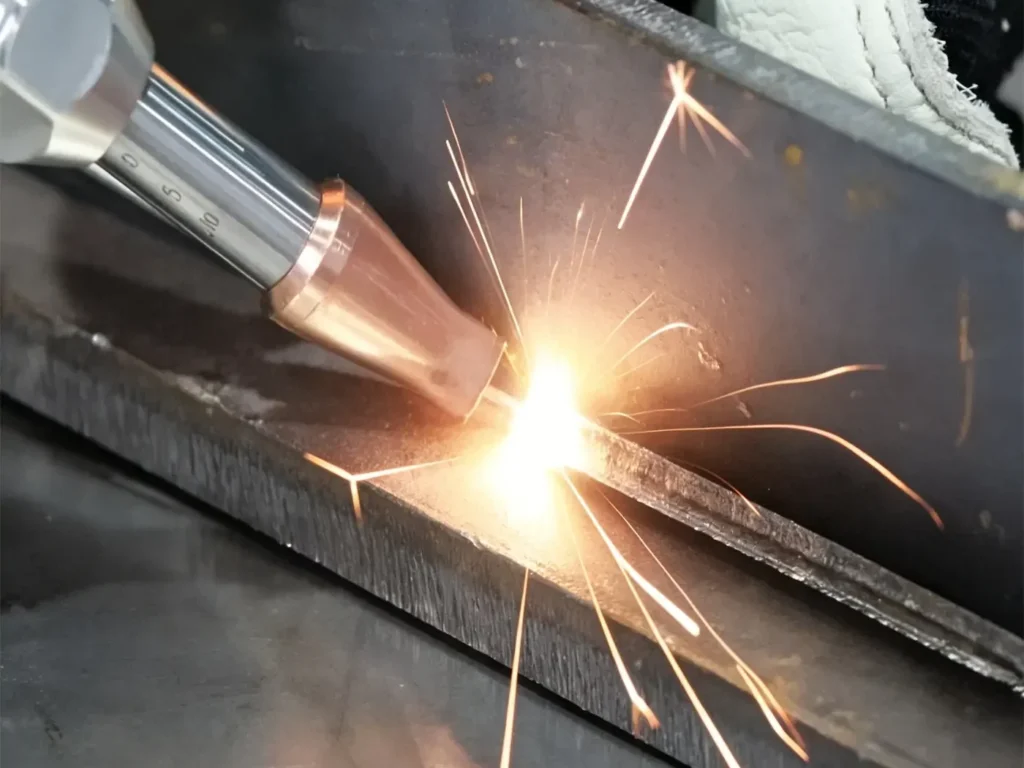
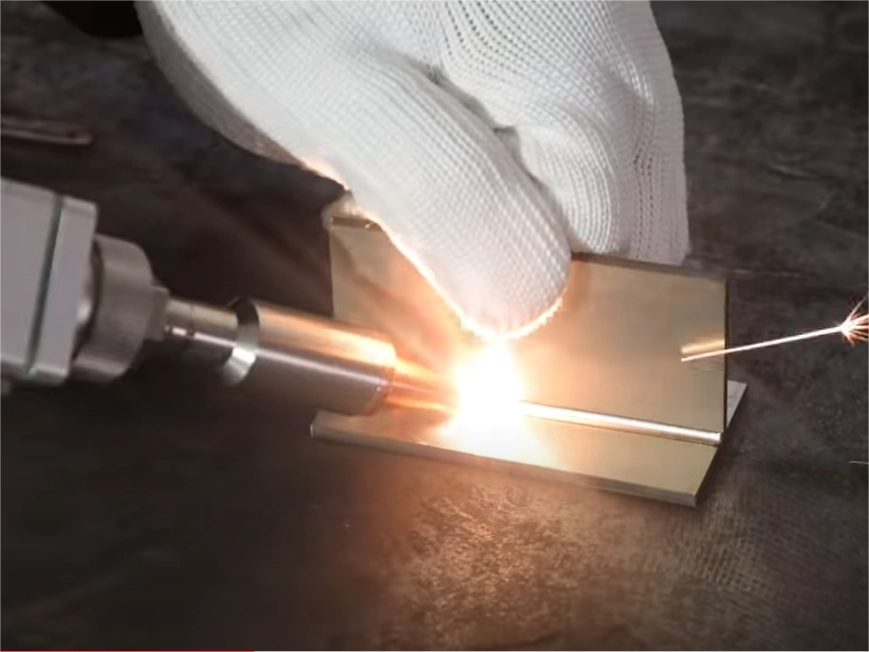
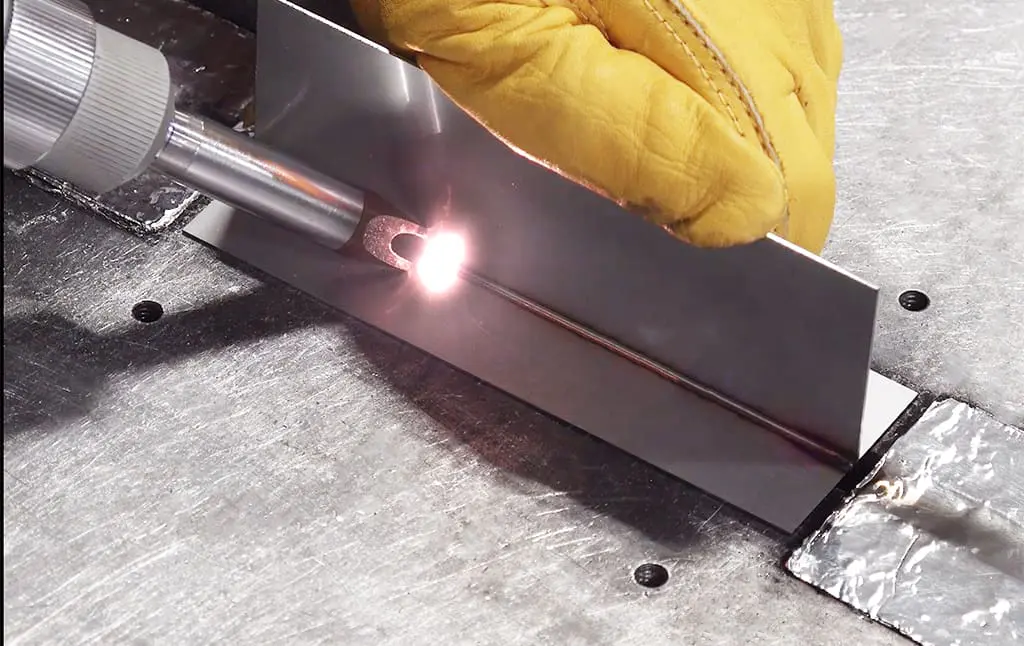
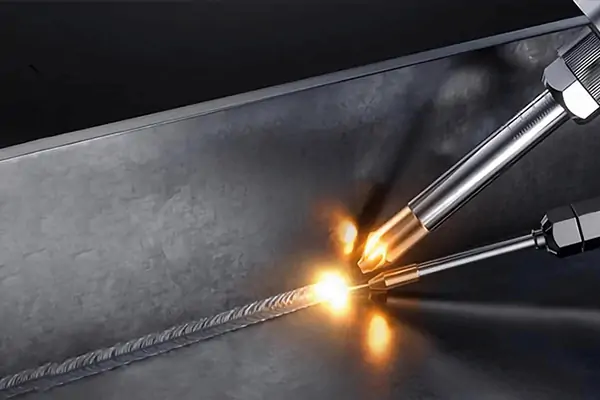
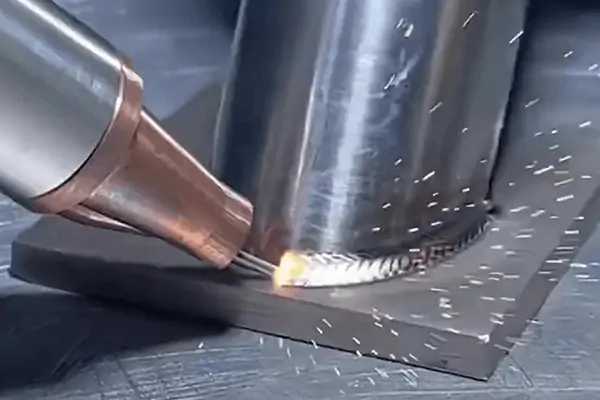
اللحام بالليزر مقابل اللحام بتقنية TIG و MIG
يعتمد الاختيار بين اللحام بالليزر، واللحام بتقنية TIG، واللحام بتقنية MIG على سرعة اللحام، ومدخلات الحرارة، وتركيب الوصلات، وتكلفة المعدات، وحجم الإنتاج.
| عامل المقارنة | اللحام بالليزر | تيج لحام | لحام ميغ |
|---|---|---|---|
| سرعة اللحام | سرعات سفر عالية على المفاصل المناسبة | أبطأ بشكل عام، ومناسب للحام المتحكم فيه | مناسب للحام المستمر بكميات كبيرة |
| مدخلات الحرارة | طاقة مركزة مع منطقة متأثرة بالحرارة صغيرة في ظل ظروف مناسبة | تحكم دقيق في الحرارة من قبل المشغل | يتم التحكم فيه من خلال التيار والجهد وسرعة الحركة |
| تجهيز المفصل | يتطلب محاذاة دقيقة وتحكمًا دقيقًا في الفجوة | يمكن التعامل مع حالات المفاصل المتنوعة باستخدام التقنية المناسبة | يمكن استخدام سلك الحشو لسد بعض فجوات الوصلات |
| تكلفة المعدات | استثمار أولي أعلى | تكلفة المعدات أقل عمومًا | تكلفة المعدات أقل عمومًا |
| أتمتة | مناسب تمامًا للأنظمة الروبوتية والآلية | تتوفر أنظمة التشغيل الآلي مع المعدات المناسبة. | يستخدم على نطاق واسع في خطوط الإنتاج الآلية |
أي عملية لحام يجب أن تختار؟
- اللحام بالليزر: مناسب للإنتاج عالي السرعة، والأجزاء الدقيقة، واللحام الآلي مع التحكم في تفاوتات الوصلات.
- لحام TIG: مناسب للمواد الرقيقة، واللحامات الدقيقة، والتطبيقات التي تتطلب تحكمًا دقيقًا في حوض اللحام.
- لحام MIG: مناسب للتصنيع العام، والمكونات السميكة، ومهام الإنتاج التي تتطلب معدن حشو وتركيب وصلات مرنة.
يعتمد الأداء الفعلي على نوع المادة، وسماكتها، وتصميم الوصلة، ومتطلبات جودة اللحام، وظروف الإنتاج. قارن هذه العوامل قبل اختيار عملية اللحام.
للحصول على مقارنة أكثر شمولاً بين طرق اللحام المختلفة، انظر المقالات التالية:
اللحام بالليزر مقابل اللحام التقليدي: الاختلافات والمزايا والتكاليف والتطبيقات
اللحام بتقنية TIG مقابل اللحام بتقنية MIG مقابل اللحام بالليزر للألمنيوم: أيهما أفضل؟
كم تبلغ تكلفة اللحام بالليزر؟
تعتمد تكلفة اللحام بالليزر على مواصفات المعدات، ومتطلبات الإنتاج، ونفقات التشغيل المستمرة. ولا يعكس سعر الشراء وحده التكلفة الإجمالية للحام.
العوامل المؤثرة على تكلفة ماكينة اللحام بالليزر
يختلف سعر الآلة باختلاف قوة الليزر، ومصدر الليزر، ونظام التبريد، ووحدة تغذية الأسلاك، ومستوى الأتمتة، ومعدات السلامة. كما أن دمج الروبوتات والتجهيزات المخصصة يزيد من الاستثمار الأولي.
تكاليف تشغيل اللحام بالليزر
تشمل نفقات التشغيل الكهرباء، وغاز الحماية، والمواد الاستهلاكية، والصيانة، والعمالة، وإعادة العمل. وتعتمد التكاليف الفعلية على معايير اللحام، وساعات التشغيل، ونوع المواد، وكفاءة الإنتاج.
كيفية تقييم العائد على الاستثمار
قارن إجمالي تكلفة التشغيل قبل وبعد التحول إلى اللحام بالليزر. يشمل ذلك تكلفة العمالة، ووقت اللحام، والتجليخ، وإعادة العمل، وصيانة المعدات.
صيغة فترة الاسترداد: فترة الاسترداد = الاستثمار الأولي ÷ صافي المدخرات السنوية
ينبغي أن تشمل الوفورات الصافية السنوية تكاليف التشغيل والصيانة الإضافية.
| عامل التكلفة | البيانات المطلوب تسجيلها |
|---|---|
| الاستثمار الأولي | الآلات، والتجهيزات، وأنظمة السلامة، والتركيب |
| مدخرات العمالة | عدد الساعات الموفرة سنوياً × تكلفة العمالة في الساعة |
| إنهاء التوفير | انخفاض سنوي في تكاليف الطحن والتلميع |
| توفير إعادة العمل | انخفاض سنوي في تكاليف الإصلاح والخردة |
| تكاليف التشغيل الإضافية | الكهرباء، الغاز، المواد الاستهلاكية، الصيانة |
يتطلب التقييم الواقعي لتكاليف اللحام بالليزر بيانات الإنتاج من قطعة العمل الفعلية. قد لا تبرر أحجام الإنتاج المنخفضة الاستثمار، بينما يمكن أن يؤدي تكرار اللحام وتقليل متطلبات التشطيب إلى تحسين الجدوى المالية.
متى يكون اللحام بالليزر مجدياً من الناحية التجارية؟
يُعدّ اللحام بالليزر خيارًا جديرًا بالدراسة عندما تتضمن عمليات الإنتاج وصلات متكررة، أو متطلبات أبعاد دقيقة، أو درزات ظاهرة، أو عمليات تشطيب مكلفة بعد اللحام. ومن الأمثلة الشائعة على ذلك: الهياكل المصنوعة من الفولاذ المقاوم للصدأ، ومعدات المطابخ، ومكونات الصفائح المعدنية، والتجميعات الدقيقة.
قد تظل تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) أو اللحام بالقوس المعدني المحمي بالغاز الخامل (MIG) أكثر اقتصادية بالنسبة للكميات الصغيرة، والأجزاء غير المنتظمة، وفجوات الوصلات الواسعة، أو الوظائف التي يكون فيها لسرعة اللحام وتكاليف التشطيب تأثير ضئيل على إجمالي تكلفة الإنتاج.
قبل اختيار المعدات، اختبر عينات عمل نموذجية باستخدام المادة والسماكة وتصميم الوصلة ومعايير الإنتاج المطلوبة. سجّل معدل الاختراق، ومظهر اللحام، والتشوه، وزمن الدورة، وجهد التشطيب. قارن هذه النتائج بالعملية الحالية لتحديد ما إذا كان الاستثمار مُبررًا تجاريًا.
قضايا كيمبسون تُظهر
استخدمت شركة تصنيع متخصصة في مكونات الفولاذ المقاوم للصدأ في البداية لحام MIG التقليدي، مما شكّل تحديات عديدة، منها ارتفاع تكاليف الطحن اليدوي (حوالي 120 يوانًا شهريًا)، وارتفاع تكاليف المواد (حوالي 50 يوانًا شهريًا)، وانخفاض كفاءة اللحام. علاوة على ذلك، استغرقت كل قطعة ملحومة 45 دقيقة في المتوسط، بينما لم تتجاوز ساعات العمل الفعلية اليومية 6 ساعات. بعد تطبيق اللحام بالليزر، تم حل هذه المشكلات بسهولة: فقد تحسنت كفاءة اللحام بشكل كبير، وانخفضت تكاليف العمالة بشكل ملحوظ، وتحسنت جودة اللحام. [عرض الحالة]
اختيار ماكينة لحام بالليزر من شركة كيمبسون
يعتمد أداء اللحام بالليزر على سُمك المادة، وتصميم الوصلة، وعمق اختراق اللحام، ومتطلبات الإنتاج. تُقدّم شركة كيمبسون ماكينات لحام بالليزر بقدرات تتراوح من 1,000 واط إلى 6,000 واط ، مع إمكانية ضبط تغذية السلك، وخيارات الشعاع، وأنظمة معالجة متعددة الوظائف لتطبيقات صناعية مختلفة.
قم بمطابقة قوة الليزر مع المادة وسمكها.
تعتمد طاقة الليزر المطلوبة على المادة الأساسية، وسُمك الصفيحة، ونوع الوصلة، وهدف الاختراق، وسرعة اللحام. تساعد شركة كيمبسون المصنّعين على تقييم هذه العوامل قبل اختيار تكوين الماكينة.
اختيار طاقة اللحام بالليزر
| الخامة | اعتبارات الاختيار | خيارات الطاقة المتاحة |
|---|---|---|
| ستانلس ستيل | سمك الصفيحة، ومظهر اللحام، والاختراق، والتشوه | 1,000 واط –6,000 واط |
| معدن الكربون | السماكة، وعمق الاختراق، وسرعة الحركة، وإعداد الوصلة | 1,000 واط –6,000 واط |
| الامونيوم | نوع السبيكة، والانعكاسية، والتوصيل الحراري، وهندسة الوصلة | تكوين يعتمد على التطبيق |
يعتمد نطاق الطاقة المناسب على قطعة العمل الفعلية ومتطلبات اللحام. يُنصح بإجراء اختبار لحام قبل اختيار المعدات النهائية.
المعدات الموصى بها
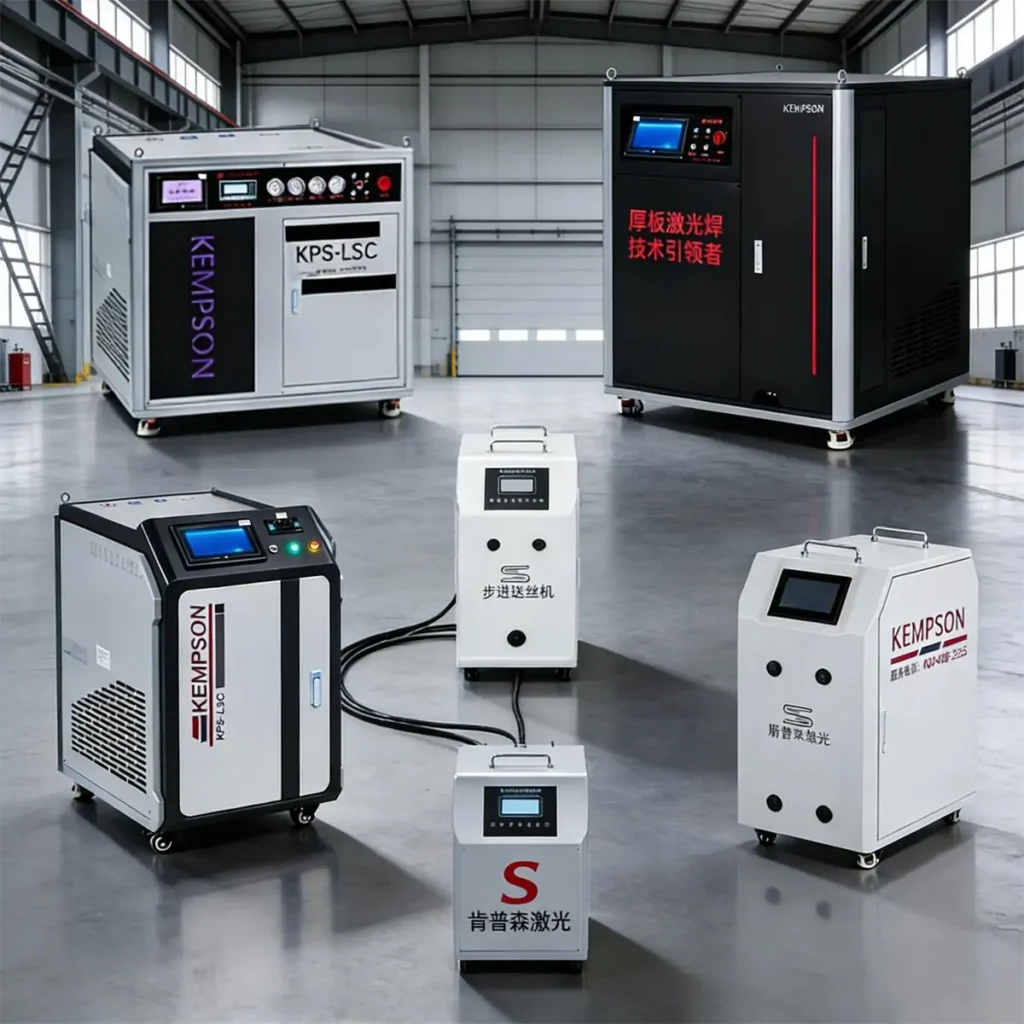
ماكينة لحام ليزرية محمولة باليد - لورش التصنيع، ومعالجة الصفائح المعدنية، ولحام المعادن بشكل عام.
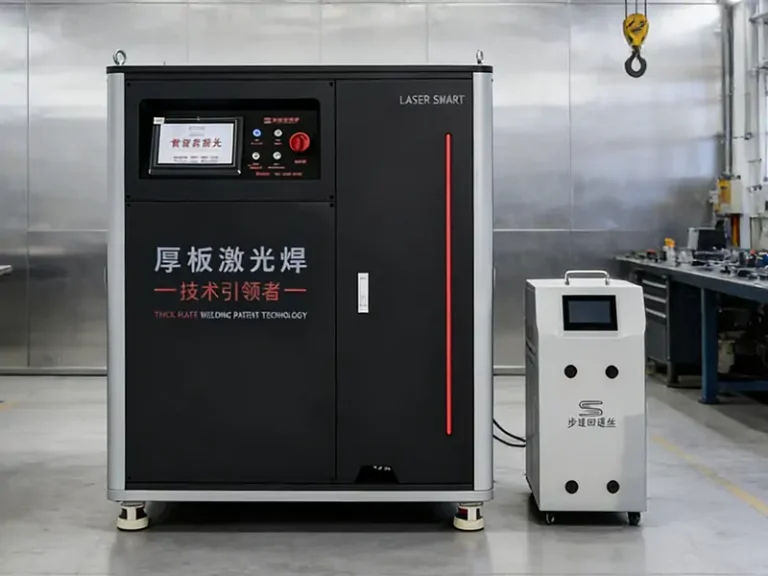
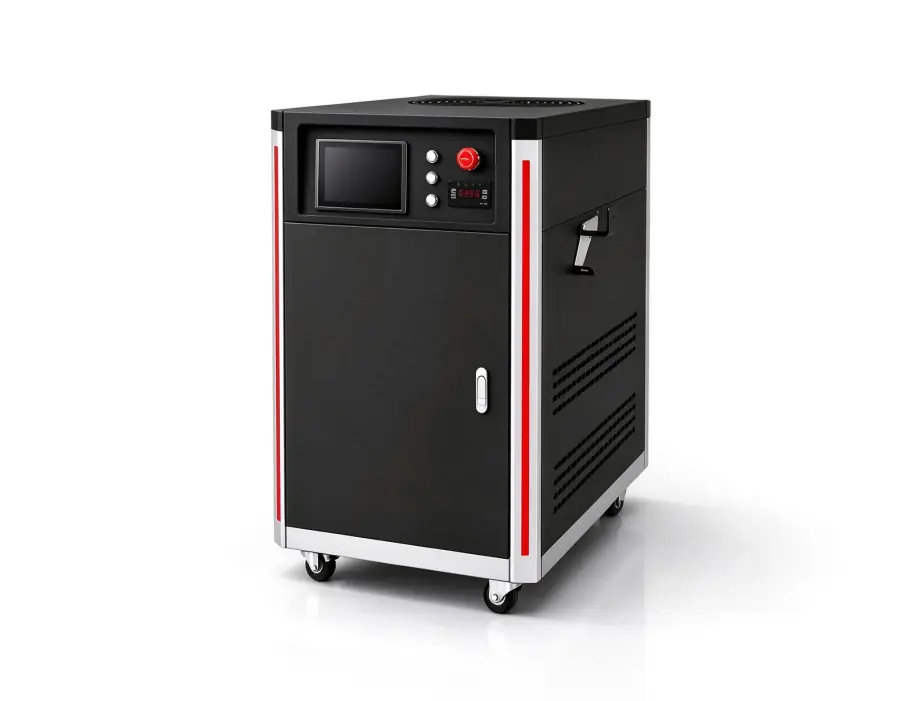
ماكينة لحام ليزر ثنائية الشعاع بقوة 6000 واط - لتطبيقات اللحام الصعبة لمواد مثل الألومنيوم والنحاس.
تكوين وظائف تغذية الأسلاك والمعالجة
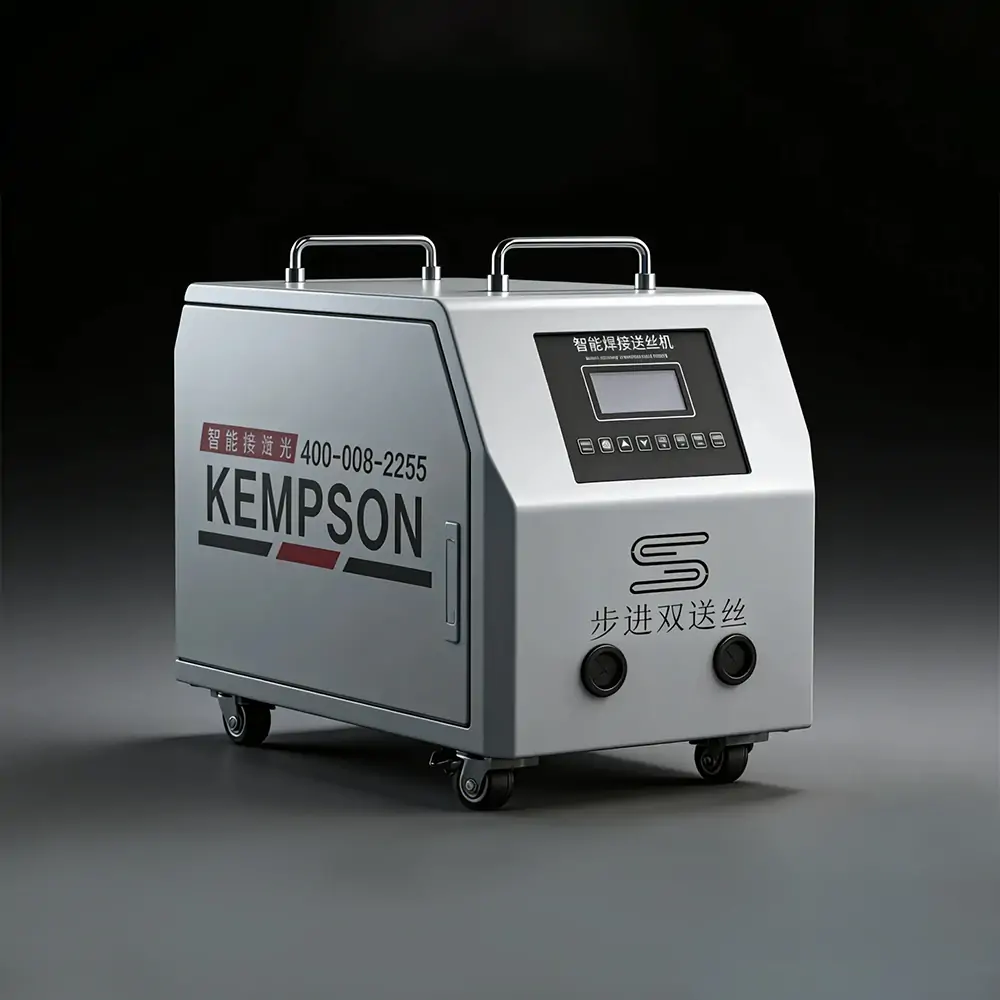
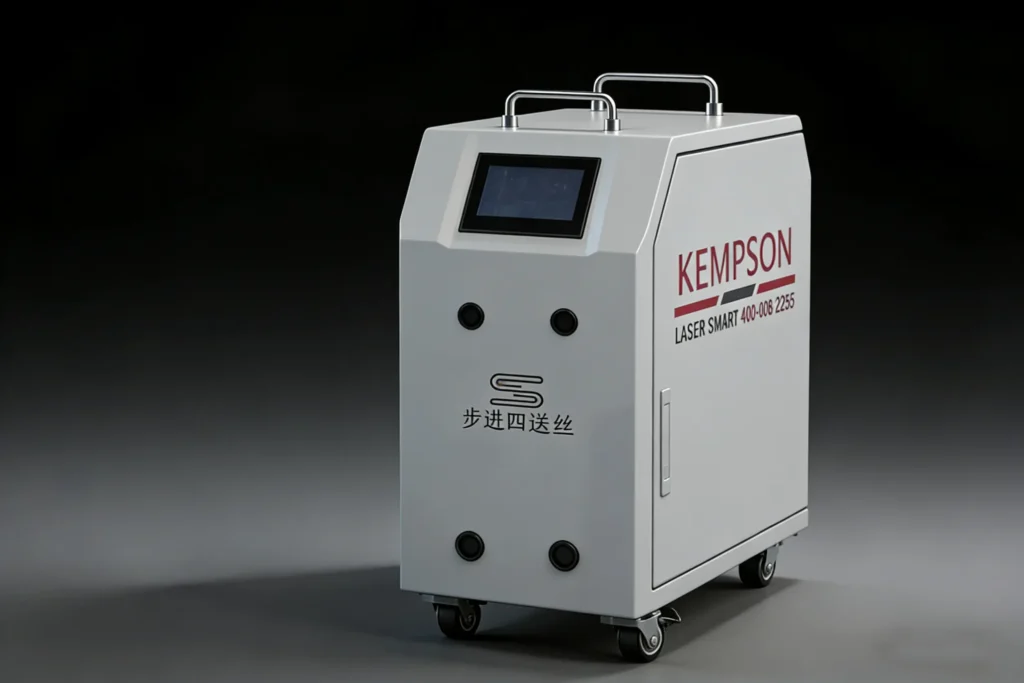
تؤثر فجوات الوصلات، ومتطلبات معدن الحشو، ومظهر اللحام، وأساليب الإنتاج على تكوين الماكينة. بإمكان شركة كيمبسون تقييم ما إذا كان نظام تغذية الأسلاك، أو نظام الحزمة المزدوجة، أو نظام المعالجة متعدد الوظائف مناسبًا للتطبيق.
خيارات التهيئة
| الاعداد | اعتبارات التطبيق |
|---|---|
| الأسلاك المغذية | للوصلات التي تتطلب معدن حشو أو مادة لحام إضافية |
| لحام الليزر ثنائي الشعاع | للتطبيقات التي تتطلب تحكمًا مستقلاً في الحزم المركزية والحلقية |
| نظام ليزر متعدد الوظائف | بالنسبة لمهام الإنتاج التي تتضمن اللحام وعمليات التنظيف أو القطع المختارة |
| إعداد مخصص | للحصول على أبعاد محددة لقطعة العمل، وتصميمات الوصلات، وظروف الإنتاج |
صُممت مغذيات الأسلاك لتطبيقات اللحام التي تتطلب استخدام معدن حشو لسد الفجوات الكبيرة. يجب اختيار عدد الأسلاك المستخدمة، وإعدادات المعلمات، وقطر السلك بناءً على التطبيق المحدد. لمزيد من التفاصيل، اقرأ المقالات التالية:
التغذية بسلك واحد مقابل التغذية بسلكين في اللحام بالليزر: ما الفرق؟
سرعة تغذية سلك اللحام بالليزر: كيفية ضبط المعايير الصحيحة
كيفية اختيار سلك اللحام للحام بالليزر: المادة، والقطر، والتطبيقات
استكشف حلول كيمبسون
- ماكينة لحام ليزر ثنائية الشعاع — مراجعة تكوينات الشعاع المركزي والشعاع الحلقي لتطبيقات اللحام الصعبة.
- ماكينة لحام بالليزر 4 في 1 — يجمع بين وظائف اللحام والتنظيف والقطع وتنظيف اللحامات.
اطلب اختبار لحام لقطعة العمل الخاصة بك
لا تكفي مواصفات الماكينة وحدها لتأكيد جودة اللحام على مكون معين. بإمكان شركة كيمبسون مراجعة تفاصيل التطبيق وترتيب اختبار لحام عند الاقتضاء. توفر نتائج الاختبار أساسًا عمليًا لمناقشة طاقة الليزر، ومعايير العملية، وتغذية السلك، وتكوين المعدات.
معلومات للتحضير
- المادة: الفولاذ المقاوم للصدأ، الفولاذ الكربوني، الألومنيوم، النحاس، أو سبائك أخرى.
- سمك الصفيحة: السمك الفعلي لكل مكون يتم وصله.
- تصميم الوصلة: وصلة التماس، وصلة التداخل، وصلة الزاوية، أو أي شكل هندسي آخر للوصلة.
- صور قطعة العمل: صور واضحة للأجزاء ومنطقة الوصلة ونتيجة اللحام الحالية.
- متطلبات الإنتاج: الإنتاج المستهدف، طول اللحام، ساعات التشغيل، وتوقعات التشطيب.
كيف يعمل التقييم
- إرسال تفاصيل قطعة العمل — إرسال المادة، والسمك، وصور الوصلات، وأهداف الإنتاج.
- مراجعة التطبيق - مناقشة نطاق الطاقة، ومتطلبات تغذية الأسلاك، وتكوين العملية المناسب.
- إجراء اختبار اللحام - تقييم العينة في ظل ظروف الاختبار المتفق عليها، عند الاقتضاء.
- مراجعة النتائج - فحص الاختراق، ومظهر اللحام، والتشوه، ووقت المعالجة.
- مناقشة اختيار المعدات — استخدم نتائج الاختبار ومتطلبات الإنتاج لتحديد تكوين الآلة المقترح.
خاتمة
تُعدّ اللحام بالليزر مناسبًا للعديد من مهام التصنيع الدقيق والإنتاج المتكرر. عند اختيار عملية اللحام، يجب مراعاة تكلفة المعدات، ودقة تركيب الوصلات، وخصائص المواد، ومتطلبات السلامة. يعتمد الحل الأمثل على قطعة العمل، ومتطلبات جودة اللحام، وحجم الإنتاج، والميزانية التشغيلية.
تُوفر شركة كيمبسون ماكينات لحام بالليزر بقدرات تتراوح من 1,000 واط إلى 6,000 واط، مع خيارات تغذية الأسلاك، وشعاع مزدوج، ووظائف متعددة. تواصلوا معنا لتزويدنا بنوع المادة، وسُمك الصفيحة، وصور الوصلات، ومتطلبات الإنتاج لمناقشة خيارات الماكينات وترتيب اختبار لحام لتطبيقكم.
اتصل بشركة KEMPSON للحصول على توصيات بشأن معدات اللحام بالليزر واستشارات المشاريع.
الأسئلة الشائعة
ما هي المزايا الرئيسية للحام بالليزر؟
توفر عملية اللحام بالليزر سرعات عالية، وتركيزًا دقيقًا للحرارة، وخطوط لحام ضيقة، وتوافقًا مع الإنتاج الآلي. ويمكنها، في القطع المناسبة، تقليل التشوه الحراري والحاجة إلى الصقل بعد اللحام. وتعتمد النتائج على نوع المادة، وسماكتها، وتصميم الوصلة، ومعايير العملية.
ما هي عيوب اللحام بالليزر؟
تشمل القيود الرئيسية ارتفاع تكاليف المعدات، ومتطلبات تركيب الوصلات الدقيقة، وإعدادات العمليات التي تعتمد على نوع المادة، وضوابط السلامة الصارمة لليزر. قد تؤدي المعايير غير الصحيحة أو الفجوات الكبيرة بين الوصلات إلى حدوث مسامية، أو عدم اكتمال الانصهار، أو الاحتراق. كما يتطلب إعداد المعدات معرفة بعمليات اللحام بالليزر.
هل اللحام بالليزر أفضل من اللحام TIG؟
تُناسب عملية اللحام بالليزر الإنتاج عالي السرعة، والمكونات الدقيقة، والتطبيقات التي تتطلب تشوهًا حراريًا محدودًا. أما لحام TIG فيوفر تحكمًا يدويًا دقيقًا في حوض اللحام، وهو مثالي للتصنيع الدقيق. ويعتمد الاختيار على هندسة الوصلة، وسُمك المادة، ومظهر اللحام، وحجم الإنتاج، والميزانية.
هل اللحام بالليزر أفضل من اللحام MIG؟
تُتيح اللحام بالليزر سرعات لحام أعلى، وخطوط لحام أضيق، وحرارة أقل في الوصلات المناسبة. أما لحام MIG فيُناسب نطاقًا واسعًا من أعمال التصنيع، ويُمكنه معالجة بعض فجوات الوصلات باستخدام سلك الحشو. ويؤثر حجم الإنتاج، وتحضير الوصلات، وسُمك المواد، وتكاليف التشطيب على اختيار عملية اللحام.
هل اللحام بالليزر مناسب للألمنيوم والفولاذ المقاوم للصدأ؟
نعم. يمكن لحام الألومنيوم والفولاذ المقاوم للصدأ باستخدام الليزر عندما تتناسب قوة الليزر، وموضع التركيز، وسرعة الحركة، وغاز الحماية، وتصميم الوصلة مع المادة. تتطلب انعكاسية الألومنيوم العالية وموصليته الحرارية تحكمًا دقيقًا في عملية اللحام. يجب تقييم درجة المادة وسماكتها من خلال اختبارات اللحام.
هل يمكن للحام بالليزر معالجة الفجوات بين الأجزاء المعدنية؟
يمكن للحام بالليزر معالجة فجوات الوصلات المحدودة في ظل ظروف مناسبة، ولكن الفجوات الكبيرة قد تؤدي إلى انصهار غير كامل، أو عدم استقرار اللحام، أو احتراق المعدن. ويمكن استخدام سلك الحشو لسد بعض الفجوات. وتعتمد الفجوة المقبولة على سمك المادة، وشكل الوصلة، وإعدادات تغذية السلك، ومعايير اللحام.
هل عملية اللحام بالليزر مكلفة؟
تشمل تكاليف التشغيل الكهرباء، وغاز الحماية، والمواد الاستهلاكية، والصيانة، والعمالة، وأي أعمال تشطيب أو إعادة تصنيع مطلوبة. كما يعتمد إجمالي تكلفة القطعة الواحدة على سرعة اللحام، وحجم الإنتاج، واستخدام المعدات. ويمكن تقليل جزء من نفقات التشغيل عن طريق تقليل عمليات التجليخ وتقصير أوقات الدورات.
هل يُعدّ اللحام بالليزر استثمارًا مجديًا للمصنعين الصغار؟
قد يكون اللحام بالليزر خيارًا مجديًا للمصانع الصغيرة التي تنتج قطعًا متكررة، أو صفائح معدنية دقيقة، أو مكونات تتطلب لحامات مرئية متناسقة. أما أحجام الإنتاج المنخفضة، وعمليات تغيير الإنتاج المتكررة، ومهام اللحام البسيطة، فقد تُفضّل استخدام لحام القوس الكهربائي بالغاز الخامل (TIG) أو لحام القوس المعدني بالغاز الخامل (MIG). ويُوفّر اختبار العينات ومقارنة التكلفة الإجمالية للقطعة الواحدة أساسًا عمليًا لاتخاذ قرارات الاستثمار.







