Índice
Introducción
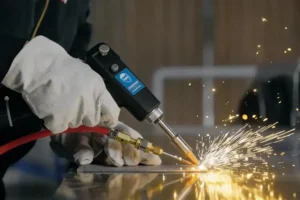
En la fabricación moderna, la soldadura de aluminio con láseres de fibra se está convirtiendo en un proceso fundamental en los sectores automotriz, de energías renovables, de baterías y de fabricación de precisión. En comparación con la soldadura TIG/MIG tradicional, la soldadura láser de fibra ofrece ventajas como alta eficiencia, mínima distorsión y facilidad de automatización. Sin embargo, la alta reflectividad y conductividad térmica del aluminio lo hacen propenso a problemas como la pérdida de energía, la porosidad y las grietas durante el proceso de soldadura, lo que lo convierte en uno de los materiales más difíciles de soldar con láser.
Este artículo explorará las mejores prácticas para la soldadura láser de aluminio . Analizará sistemáticamente cómo la tecnología de soldadura por oscilación láser de fibra puede abordar eficazmente los problemas de reflexión y defectos en la soldadura láser de aluminio mediante la configuración adecuada de parámetros, proporcionando así soluciones prácticas para los compradores.
¿Se puede soldar aluminio con un láser de fibra?
La soldadura láser de fibra se puede utilizar para el aluminio y se ha convertido en una de las soluciones preferidas por un número creciente de empresas manufactureras. Los láseres de fibra ofrecen ventajas en cuanto a concentración de energía y control del proceso, lo que permite una formación precisa del cordón de soldadura y una alta eficiencia de producción.
Sin embargo, en aplicaciones prácticas, la soldadura de aluminio no puede basarse únicamente en procesos láser estándar; exige una mayor configuración del equipo y una mayor estabilidad del proceso. En particular, en escenarios de producción en masa, suele ser necesario incorporar un cabezal de soldadura oscilante para expandir el baño de fusión, garantizar un aporte de calor uniforme y mejorar la consistencia y el rendimiento de la soldadura.
Al mismo tiempo, al combinar adecuadamente la potencia (por ejemplo, de 1500 W a 3000 W) con los modos de soldadura, se puede satisfacer una amplia gama de necesidades de aplicación, desde láminas delgadas hasta placas de calibre medio y grueso (de 0.5 a 10 mm).
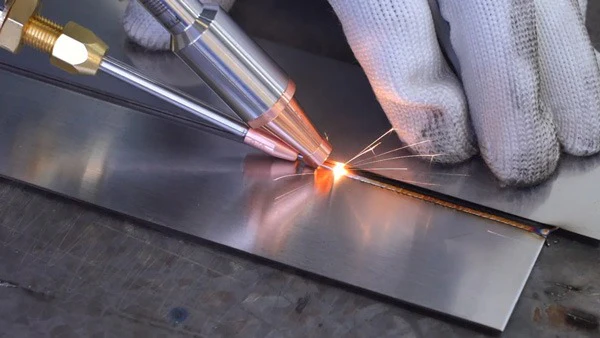
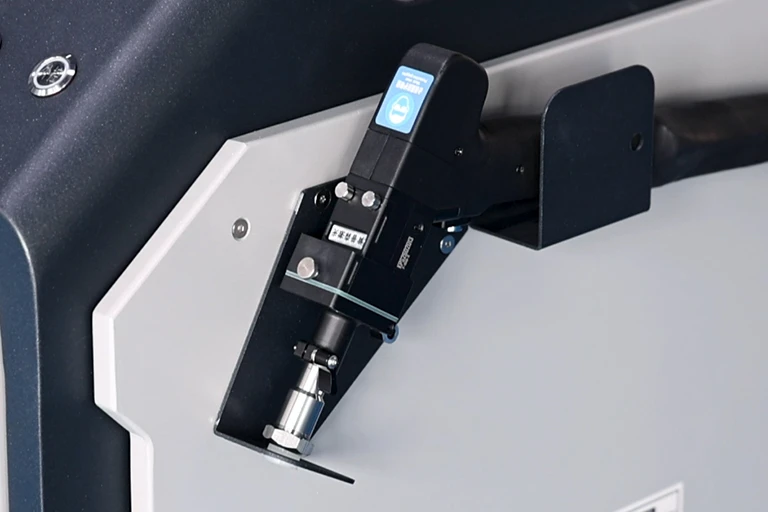
En general, los láseres de fibra no solo son capaces de soldar aluminio, sino que, cuando se combinan con las soluciones de proceso adecuadas, resultan especialmente idóneos para entornos de producción industrial que exigen altos niveles de eficiencia y calidad.
Los problemas con la soldadura de aluminio siempre han existido, pero no son inevitables. Para conocer los problemas comunes y sus soluciones en la soldadura láser de fibra, consulte el artículo: Soldadura láser de fibra de aluminio: desafíos y soluciones.
Debido a las propiedades reflectantes del aluminio, para obtener información detallada sobre el espesor y los requisitos de potencia para la soldadura láser de aluminio, consulte: Guía de espesor para soldadura láser de aluminio: selección de potencia y límites de soldadura.
¿Por qué el aluminio es difícil de soldar con láser?
En la producción real, muchas empresas descubren que al intentar soldar aluminio con láser de fibra, la estabilidad del proceso es significativamente menor que la del acero inoxidable o el acero al carbono. Esto se debe a las propiedades intrínsecas del aluminio.
- El aluminio tiene una alta reflectividad; cuando el láser comienza a actuar, se refleja una cantidad significativa de energía, lo que dificulta la formación rápida del baño de fusión.
- El aluminio tiene una excelente conductividad térmica; el calor se disipa rápidamente, lo que dificulta mantener una temperatura estable en la zona de soldadura, lo que afecta a la profundidad de penetración y a la continuidad de la soldadura.
- El punto de fusión de la capa de óxido en la superficie del aluminio es mucho más alto que el del material base; si no se trata adecuadamente, esto puede provocar fácilmente defectos de soldadura.
Cuando estos factores se combinan, suelen dar lugar a una serie de problemas prácticos, como porosidad, grietas, salpicaduras y soldaduras inestables. Por lo tanto, en las aplicaciones de soldadura láser que involucran aluminio, normalmente es necesario optimizar la distribución de energía mediante la introducción de un cabezal de soldadura oscilante y, junto con los ajustes de parámetros adecuados, lograr resultados de soldadura estables y fiables.
El aluminio es un material altamente reflectante, y pueden producirse diversos defectos durante el proceso de soldadura. Para obtener información sobre problemas específicos y cómo prevenirlos, consulte el artículo: Problemas de soldadura láser de aluminio: porosidad, grietas y soluciones.
Para obtener información detallada sobre los parámetros del proceso de soldadura láser de aluminio, consulte el artículo: “Soldadura láser de aluminio: proceso, parámetros y mejores prácticas”.
¿Qué es un cabezal de soldadura oscilante?
El cabezal de soldadura oscilante es un dispositivo utilizado en la soldadura láser que provoca que el punto láser oscile a alta velocidad siguiendo una trayectoria predeterminada (como un círculo o una elipse). En comparación con los métodos de soldadura tradicionales con un punto fijo, distribuye la energía láser de forma dinámica. Este movimiento dinámico crea una soldadura más ancha, mejora la profundidad de penetración y la distribución del calor, a la vez que minimiza los defectos.
Menor reflexión y mayor absorción de energía: al oscilar el punto, el láser ya no se concentra en un solo punto, sino que actúa continuamente sobre un área mayor, lo que ayuda a formar una piscina fundida estable más rápidamente y reduce la pérdida de energía causada por la reflexión inicial de los materiales de aluminio.
Baño de fusión estable y reducción de defectos de soldadura: El movimiento oscilante garantiza un aporte de calor uniforme, evitando el sobrecalentamiento o el calentamiento insuficiente localizado, lo que reduce eficazmente problemas como la porosidad, las grietas y las salpicaduras, y mejora la consistencia de la soldadura.
Mayor anchura de soldadura y mejor tolerancia: En comparación con la soldadura lineal, la soldadura oscilante por láser de fibra produce soldaduras más anchas, lo que ofrece una mayor adaptabilidad a los espacios de montaje y permite acomodar las fluctuaciones de tolerancia en la producción real.
Mejora de la formación y el aspecto del cordón de soldadura: Al controlar la frecuencia y la amplitud de la oscilación, se puede optimizar la morfología del cordón de soldadura, lo que da como resultado una soldadura más uniforme y estéticamente agradable.
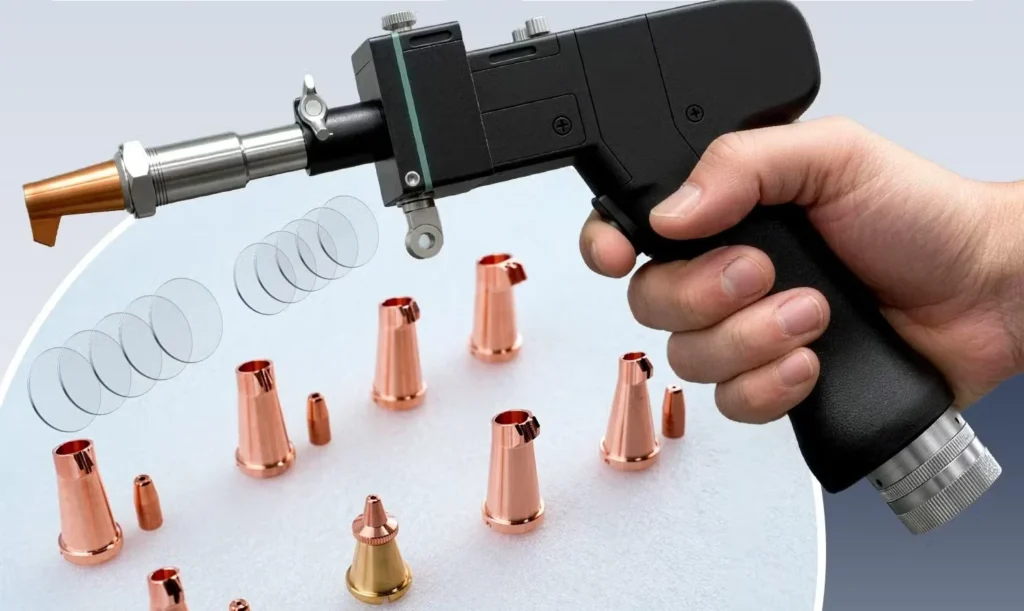
Para obtener más información sobre el cabezal de soldadura oscilante, consulte: Cabezal de soldadura oscilante: cómo funciona, patrones y aplicaciones.
Cabezal de soldadura oscilante frente a soldadura láser tradicional
Al soldar aluminio con láseres de fibra, la soldadura láser oscilante ofrece ventajas sobre la soldadura láser tradicional de punto fijo en varios aspectos, lo que la hace especialmente adecuada para abordar los desafíos de soldadura asociados con el aluminio, como la alta reflectividad y la alta conductividad térmica.
| Dimensión de comparación | Soldadura láser tradicional | Soldadura oscilante con láser de fibra | Descripción de la ventaja |
|---|---|---|---|
| Reflection Control | Reduce la inestabilidad del baño de fusión causada por la reflexión. | El haz oscila a lo largo de una trayectoria predefinida, distribuyendo la energía y mejorando la absorción. | Un aporte de calor uniforme garantiza una distribución de temperatura estable. |
| Estabilidad del baño de fusión | Un láser concentrado, con alta reflectividad del aluminio, provoca pérdida de energía. | El sobrecalentamiento localizado o el enfriamiento rápido dan lugar a una piscina de material fundido inestable. | Mejora la continuidad y la calidad de la soldadura. |
| Grietas y defectos | Alta incidencia de porosidad, grietas y salpicaduras. | Reduce grietas, porosidad y salpicaduras. | Mejora el rendimiento y reduce el retrabajo. |
| Ancho de soldadura | Estrecho, baja tolerancia a los huecos | Ancho ajustable con costura de soldadura uniforme | Mayor adaptabilidad a los huecos de montaje, apta para la producción en masa. |
| Adaptabilidad del proceso | Sensible a las variaciones de espesor y a las separaciones entre juntas. | Se adapta a diferentes espesores y estructuras de aluminio complejas. | Mejora la flexibilidad de producción |
| Calidad de la superficie | Propenso a socavarse o quemarse | Superficie de soldadura lisa y uniforme | Mejora la apariencia y reduce el procesamiento posterior. |
| Utilización de energía | Alta pérdida de energía inicial | Utilización más uniforme de la energía láser | Reduce el consumo de energía y mejora la eficiencia de costos. |
| Capacidad de lámina delgada | Propenso a perforarse o deformarse | El control preciso del aporte de calor reduce la deformación. | Adecuado para soldar láminas de aluminio de 0.5 a 10 mm. |
| Flexibilidad en la optimización de procesos | Forma del haz limitada y difícil de ajustar | Trayectoria de oscilación, amplitud y frecuencia ajustables | Flexible para diferentes requisitos de soldadura |
| Seguridad | La energía concentrada puede provocar salpicaduras localizadas. | La energía distribuida reduce el riesgo de salpicaduras. | Un láser concentrado, con alta reflectividad del aluminio, provoca pérdida de energía. |
En lo que respecta a la soldadura láser de aluminio, el cabezal de soldadura oscilante supera a la soldadura láser tradicional en términos de control de la reflexión, estabilidad del baño de fusión, calidad de la soldadura y seguridad, lo que la convierte en la configuración estándar para la soldadura industrial de aluminio.
Las mejores maneras de soldar aluminio con láser de fibra
En la producción real, lograr resultados de soldadura de aluminio estables y de alta calidad depende principalmente de la optimización integral del control del proceso y la configuración del equipo. A continuación, se presentan las mejores prácticas para mejorar la calidad de la soldadura láser de aluminio, entre las que se incluyen:
Pretratamiento de la superficie: Antes de soldar, se debe eliminar la capa de óxido, el aceite y la humedad de la superficie del aluminio para mejorar la absorción del láser y reducir los defectos de porosidad.
Selección adecuada de la potencia del láser: Adapte el rango de potencia al grosor del material. Por lo general, los láseres de fibra de 1500 W a 3000 W son adecuados para soldar aluminio de 0.5 a 10 mm, lo que garantiza una penetración adecuada y evita que el material se queme.
Utilice la soldadura por oscilación láser de fibra: al oscilar el punto para expandir el baño de fusión, esta técnica garantiza un aporte de calor uniforme y reduce eficazmente la inestabilidad causada por la reflexión, lo que la convierte en una configuración clave para la soldadura de aluminio.
Optimice los parámetros de soldadura: esto incluye la velocidad de soldadura, la posición focal y la modulación de pulsos. Controle la velocidad de soldadura para que coincida con el aporte térmico, evitando la falta de penetración o el sobrecalentamiento. Asimismo, un enfoque negativo adecuado puede mejorar la estabilidad de la soldadura, mientras que la modulación de pulsos ayuda a reducir las salpicaduras y las grietas.
Control del gas de protección: Utilice gases inertes como el argón para proteger la zona de soldadura, evitando la oxidación y mejorando la calidad de la soldadura.
En resumen, la soldadura láser de fibra de aluminio requiere la coordinación de equipos (láser de fibra y cabezal de soldadura oscilante), parámetros (ajustes de pulsos, etc.) y técnicas de proceso. Solo mediante la sinergia de estos tres elementos se pueden lograr resultados de soldadura industrial estables y eficientes.
Para obtener información sobre los métodos y características de la soldadura de aluminio, consulte el artículo: “Cómo soldar aluminio: métodos, parámetros y guía de soldadura láser”.
Soldadura láser de fibra versus soldadura TIG/MIG para aluminio
En el sector del procesamiento de aluminio, la mayoría de las empresas están comenzando a migrar de los procesos tradicionales TIG/MIG a equipos de soldadura láser de fibra. En comparación con los métodos de soldadura TIG/MIG, las máquinas de soldadura láser de fibra ofrecen ventajas en términos de eficiencia, calidad y automatización.
Los láseres de fibra ofrecen una mayor densidad de energía, lo que permite velocidades de soldadura más rápidas (normalmente de 3 a 5 veces más rápidas), a la vez que producen una zona afectada por el calor más pequeña, lo que reduce eficazmente la deformación del aluminio. Además, al combinarse con un cabezal de soldadura oscilante, mejoran la estabilidad de la soldadura y reducen defectos como la porosidad y las grietas, aspectos difíciles de controlar de forma consistente con la soldadura TIG/MIG tradicional.
Sabemos que la soldadura TIG/MIG tradicional depende de la operación manual, lo que resulta en menor eficiencia y variaciones significativas en la consistencia. En cambio, la soldadura láser de fibra es ideal para líneas de producción automatizadas, lo que permite una producción continua y estable. Si bien la inversión inicial en equipos láser es mayor, el costo total a largo plazo es más ventajoso debido a la mayor eficiencia, la reducción de la mano de obra y la menor tasa de retrabajo.
En general, en la mayoría de los casos de aplicación, la soldadura por láser de fibra es claramente superior a los métodos de soldadura tradicionales y se ha convertido en la solución principal para el procesamiento de aluminio.
Los métodos más comunes para soldar aluminio incluyen TIG, MIG y soldadura láser, cada uno con sus propias ventajas. Para más detalles, consulte: Soldadura TIG vs. MIG vs. Soldadura láser para aluminio: ¿Cuál es mejor?
La alta pureza del metal base reduce la porosidad y el agrietamiento en caliente durante la soldadura láser. Las especificaciones correctas de la chapa y la bobina de aluminio mantienen la resistencia de la unión y la uniformidad del cordón. Las opciones de materia prima se enumeran en Union Alu.
Estudios de casos industriales reales
Un proveedor especializado en la industria de autopartes fabrica principalmente pisos de aleación de aluminio para camiones refrigerados. Inicialmente, la empresa utilizaba equipos de soldadura tradicionales para soldar los pisos de aluminio, pero se enfrentó a problemas como la imposibilidad de controlar con precisión el ancho de la soldadura y una importante deformación térmica, lo que afectó gravemente la eficiencia de la producción.
Tras la introducción de la soldadora láser de aluminio , estos problemas se resolvieron fácilmente: se pudo controlar con precisión el ancho de la soldadura, se eliminaron los defectos de sellado y ya no fue necesario el lijado posterior a la soldadura, lo que mejoró la eficiencia de la producción.
Cómo elegir la máquina de soldadura láser de aluminio adecuada
A la hora de elegir el equipo de soldadura láser de aluminio más adecuado, es necesaria una evaluación exhaustiva tanto de la configuración del equipo como de los parámetros del proceso, centrándose en los siguientes factores clave:
Selección de potencia: Elija la potencia adecuada según el grosor del material de aluminio; 1500 W son apropiados para láminas delgadas, mientras que 2000-3000 W son adecuados para láminas de grosor medio a grueso. Seleccionar la potencia adecuada es fundamental para garantizar una profundidad de penetración suficiente y una soldadura estable.
Oscilación del láser de fibra: Priorice un cabezal de soldadura oscilante, que optimiza la distribución de energía mediante la oscilación del punto, reduce el impacto de los reflejos y estabiliza el baño de fusión; una configuración de proceso fundamental para la soldadura láser de aluminio.
Parámetros de pulso y proceso: Los equipos que admiten modulación de pulso o control de forma de onda de potencia son más adecuados para la soldadura de aluminio, ya que reducen eficazmente las salpicaduras y las grietas. Estos ajustes deben coincidir con la velocidad de soldadura y la posición focal para lograr un aporte térmico estable.
Configuración de soldadura (manual o automatizada): Seleccione el tipo de equipo según sus necesidades. Los dispositivos portátiles son adecuados para el procesamiento flexible y la producción de múltiples variedades, mientras que los sistemas automatizados son más apropiados para la fabricación por lotes.
Sistema de alimentación de alambre: Seleccione configuraciones de un solo alambre o de varios alambres según los requisitos de soldadura; los sistemas de varios alambres son más adecuados para aplicaciones con mayores separaciones o que requieren alta resistencia.
Refrigeración y estabilidad: En entornos de producción continua, se recomiendan los sistemas de refrigeración por agua para garantizar un funcionamiento estable a largo plazo de los equipos y mejorar la eficiencia general de la producción.
Al soldar aluminio con piezas de ancho y profundidad considerables, es necesario utilizar alambre de aporte del tamaño adecuado. Para obtener información sobre cómo seleccionar el tipo y tamaño de alambre de aporte, consulte: Alambre de aporte para soldadura láser de aluminio: Guía de selección de aleación y diámetro
Preguntas Frecuentes
¿Pueden los láseres de fibra soldar todas las aleaciones de aluminio?
No. Si bien pueden soldar la mayoría de las aleaciones de aluminio, no son aptas para todos los tipos. Se recomienda optimizar los parámetros y utilizar un cabezal de soldadura oscilante para obtener mejores resultados.
¿Necesito gas de protección para la soldadura láser de aluminio?
Sí, se recomienda el uso de gas inerte como el argón para prevenir la oxidación. Algunos sistemas, como los de la gama Kempson, incorporan soluciones de gas inerte autogeneradas para garantizar zonas de soldadura estables.
¿Cómo puedo reducir la reflectividad durante la soldadura?
Utilice un haz pulsado o modulado, asegúrese de que la superficie esté limpia, mantenga un enfoque adecuado y considere la posibilidad de utilizar un cabezal oscilante para distribuir la energía y minimizar la reflexión hacia la fuente láser.
¿Cuál es el mayor desafío en la soldadura láser de aluminio?
El principal desafío radica en los problemas de control energético derivados de la combinación de alta reflectividad y alta conductividad térmica. El láser se refleja fácilmente, lo que resulta en un bajo aprovechamiento de la energía. Al mismo tiempo, el calor se propaga rápidamente, lo que dificulta la estabilización del baño de fusión y puede provocar fácilmente defectos como porosidad, grietas y falta de fusión.
¿Cómo funciona un cabezal de soldadura oscilante?
El funcionamiento del cabezal de soldadura oscilante se logra mediante el control del proceso, cuyo núcleo reside en la coordinación de parámetros y el diseño de la trayectoria:
- Configure la trayectoria de oscilación: seleccione trayectorias circulares, lineales o en forma de "∞" según la configuración de la costura de soldadura para garantizar un escaneo láser uniforme en toda el área de soldadura.
- Ajuste de la amplitud de oscilación: Al aumentar o disminuir la amplitud de oscilación, se controla la cobertura del baño de fusión y el ancho de la soldadura.
- Sincronización de la frecuencia de oscilación: Sincronizar la frecuencia de oscilación con la velocidad de soldadura garantiza un aporte continuo de energía y evita el sobrecalentamiento localizado.
- Coordinación de parámetros de potencia/pulso: La combinación de una salida continua o pulsada optimiza el ritmo de entrada de energía y estabiliza el baño de fusión.
- Integración del sistema de alimentación de alambre: La sincronización de la alimentación de alambre durante el proceso de oscilación garantiza que el material de relleno entre en el baño de fusión de manera uniforme.
Conclusión
En el sector manufacturero moderno, la soldadura láser sobre aluminio se ha convertido en una tecnología clave para una producción eficiente. Además, mediante la incorporación de un cabezal de soldadura oscilante y la optimización de los parámetros, es posible abordar eficazmente los desafíos que plantean la alta reflectividad del aluminio y los defectos de soldadura, logrando así soldaduras estables y de alta calidad.
Si necesita seleccionar la mejor solución de soldadura láser de aluminio que se adapte a sus necesidades, póngase en contacto con nuestro equipo hoy mismo para recibir asesoramiento experto y una solución láser personalizada según sus materiales, objetivos de producción y presupuesto.