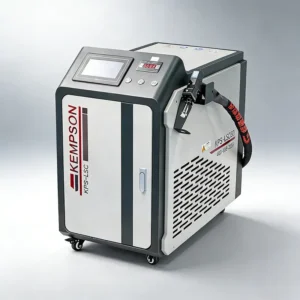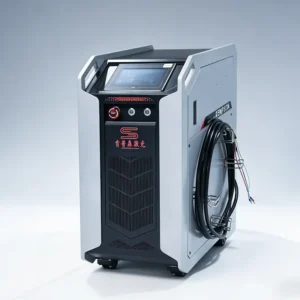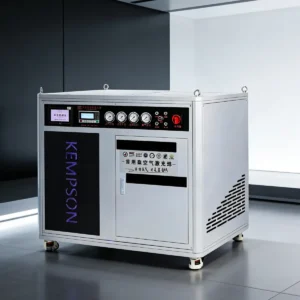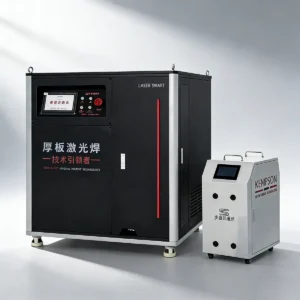
¿Es posible soldar aluminio con láser? La respuesta es sí. En la fabricación moderna, los productos de aluminio son prácticamente omnipresentes, desde perfiles arquitectónicos hasta componentes industriales de precisión. El aluminio se ha convertido en uno de los materiales metálicos más importantes debido a su rentabilidad y practicidad. Sin embargo, soldar aluminio presenta importantes desafíos debido a su alta dificultad y a los estrictos requisitos del proceso, lo que suele generar dudas entre los usuarios a la hora de seleccionar el equipo.
En comparación con los métodos de soldadura tradicionales, las máquinas de soldadura láser ofrecen mayor velocidad, menor aporte térmico y una calidad de soldadura más estable al soldar aluminio y aleaciones de aluminio. Se utilizan ampliamente para la soldadura de placas de aluminio y el procesamiento de componentes de alta precisión. Este artículo profundiza en la soldadura láser de aluminio, analizando en detalle sus principios, ventajas principales, resultados reales, escenarios de aplicación y precauciones operativas para brindar orientación profesional en la selección de la solución de soldadura adecuada.
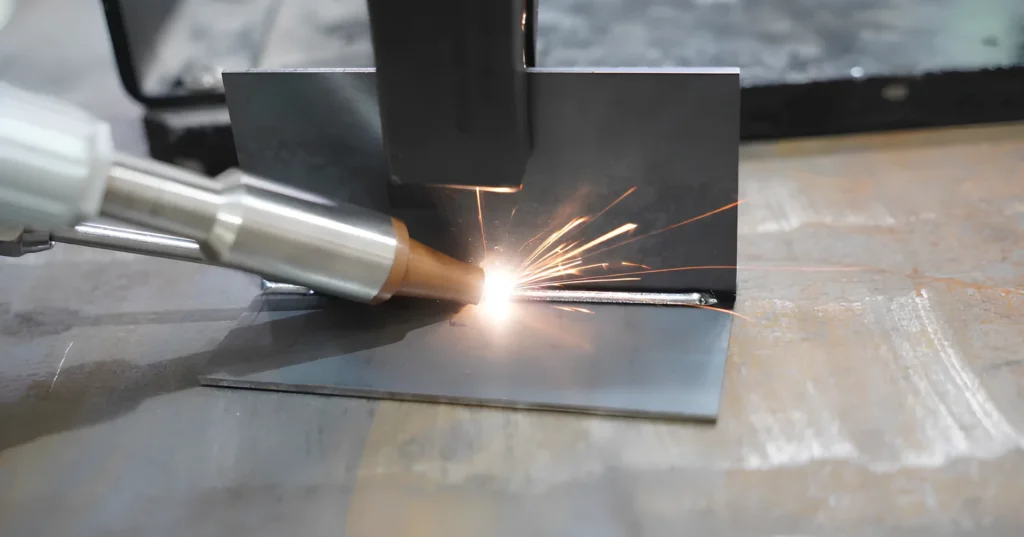
Los problemas con la soldadura de aluminio siempre han existido, pero no son inevitables. Para conocer los problemas comunes y sus soluciones en la soldadura láser de fibra, consulte el artículo: Soldadura láser de fibra de aluminio: desafíos y soluciones.
Principios de la soldadura láser de aleaciones de aluminio
La soldadura láser de aleaciones de aluminio es una tecnología de soldadura muy madura y eficiente, ampliamente adoptada en la fabricación moderna. Durante el proceso de soldadura, un haz láser de alta densidad energética se enfoca con precisión sobre la superficie de la aleación de aluminio, proporcionando un aporte térmico instantáneo, concentrado y controlable. La energía láser es absorbida rápidamente por el material y conducida hacia el interior, lo que provoca que la zona localizada alcance la temperatura de fusión en un tiempo extremadamente corto y forme un baño de fusión estable y concentrado.
A medida que el haz láser se mueve de forma continua o pulsada, el baño de fusión se solidifica al enfriarse, formando una soldadura densa que logra una unión metálica fiable. Gracias a la mínima zona afectada por el calor y la energía concentrada del proceso de soldadura láser, se reducen eficazmente los problemas de difusión térmica causados por la alta conductividad térmica del aluminio. Esto lo hace especialmente adecuado para soldar placas de aluminio, unir láminas delgadas y soldar componentes de precisión que requieren alta exactitud y un acabado impecable.
Ventajas de la soldadura láser de aluminio
Alta velocidad y eficiencia de soldadura: La energía concentrada reduce significativamente el tiempo de soldadura, lo que aumenta la eficiencia general de la producción.
Baja entrada de calor y mínima distorsión: la estrecha zona afectada por el calor minimiza eficazmente la deformación y la concentración de tensiones causadas por la alta conductividad térmica del aluminio.
Calidad de soldadura superior y acabado estético impecable: Las soldaduras densas y lisas, con mínimas salpicaduras, garantizan una apariencia uniforme.
Gran adaptabilidad para la soldadura: Adecuado para diversas aleaciones de aluminio y placas de aluminio de diferentes espesores, satisfaciendo las exigencias de soldadura tanto de componentes de precisión como de piezas estructurales.
Requisitos mínimos de postprocesamiento: La altura controlable del cordón de soldadura normalmente no requiere lijado o requiere un lijado mínimo, lo que reduce los costes de mano de obra y de retrabajo.
Alta automatización e inteligencia: Fácilmente integrable en líneas de producción automatizadas, ideal para escenarios de fabricación que requieren escala y alta estabilidad.
Parámetros de soldadura láser de aluminio (Referencia)
| Parámetro | Rango de Parámetros | Mareas Ideales para Lecciones |
| Materiales aplicables | Aluminio, aleaciones de aluminio (por ejemplo, 5052, 6061, 6082) | Adecuado para aleaciones de aluminio industriales comunes. |
| Rango de espesor de soldadura | 0.5-10 mm (hasta 12 mm con sistemas de alta potencia) | Depende de la potencia del láser y del proceso de soldadura. |
| Modos de soldadura recomendados | Soldadura continua / pulsada / oscilante | La soldadura oscilante es ideal para placas de espesor medio. |
| Espesor de soldadura de una sola pasada | 0.5-6 mm | Se recomienda la soldadura multipaso o el diseño de ranuras para placas más gruesas. |
| Ancho del cordón de soldadura | 1-3 mm (ajustable a 2-8 mm (con modo oscilante) | Cordón de soldadura estrecho con buena controlabilidad. |
| Altura del refuerzo de soldadura | 0-1.5 mm | Superficie de soldadura lisa, requiere un procesamiento posterior mínimo. |
| Profundidad de penetración | 1 – 8 mm (dependiendo de la potencia) | Penetración estable y constante |
| Zona Afectada por el Calor (HAZ) | Pequeña | Reduce eficazmente la distorsión térmica. |
| Distorsión de soldadura | Muy bajo | Adecuado para componentes de alta precisión. |
| Apariencia de soldadura | Suave, continuo, mínima salpicadura | Calidad superficial superior en comparación con la soldadura convencional. |
| Eficiencia de la soldadura | Alto | Velocidad de soldadura significativamente mejorada |
| Requisito de posprocesamiento | Bajo o ninguno | Reduce los costos de rectificado y retrabajo. |
Debido a las propiedades reflectantes del aluminio, para obtener información detallada sobre el espesor y los requisitos de potencia para la soldadura láser de aluminio, consulte: Guía de espesor para soldadura láser de aluminio: selección de potencia y límites de soldadura.
Para obtener información detallada sobre los parámetros del proceso de soldadura láser de aluminio, consulte el artículo: “Soldadura láser de aluminio: proceso, parámetros y mejores prácticas”.
Aplicaciones y materiales comunes para la soldadura láser de aluminio
Industria de la construcción y materiales de construcción : Puertas y ventanas de aleación de aluminio, perfiles para muros cortina, barandillas, componentes decorativos. Los materiales más comunes incluyen aleaciones de aluminio 6063, 6061, 6060, etc.
Industria automotriz y de vehículos de nueva energía: Componentes estructurales de la carrocería, bandejas para baterías, carcasas de baterías, soportes de aleación de aluminio. Los materiales comunes incluyen aleaciones de aluminio 5052, 5083, 6061 y 6082.
Fabricación de maquinaria y equipos industriales: Carcasas, bastidores, componentes estructurales funcionales y perfiles de aluminio industrial. Los materiales más comunes son el 6061, el 6082 y el 7075 (para ciertas piezas estructurales).
Industria electrónica y eléctrica: Carcasas para dispositivos electrónicos, disipadores de calor, carcasas para fuentes de alimentación. Los materiales más comunes incluyen aleaciones de aluminio 3003 y 5052.
Electrodomésticos y productos de consumo: Carcasas para aires acondicionados, gabinetes para electrodomésticos de cocina, soportes y marcos de aluminio. Los materiales más comunes incluyen aleaciones de aluminio 3003, 5052 y 6061.
Aeroespacial y transporte ferroviario: Componentes estructurales de cabina, bastidores internos, piezas de soporte de carga auxiliares. Los materiales comunes incluyen aleaciones de aluminio 2024, 6061 y 7075.
Almacenamiento de energía, baterías y equipos de energías renovables: Cajas para sistemas de almacenamiento de energía, componentes estructurales de módulos de baterías y carcasas de aleación de aluminio. Los materiales más comunes son las aleaciones de aluminio 3003, 5052 y 6061.
Fabricación de chapa metálica y producción a medida: Empalme de placas de aluminio, personalización de piezas no estándar, creación de prototipos y producción en lotes pequeños. Los materiales más comunes incluyen las aleaciones de aluminio 5052, 6061 y 5083.
Para obtener información sobre los métodos y características de la soldadura de aluminio, consulte el artículo: “Cómo soldar aluminio: métodos, parámetros y guía de soldadura láser”.
La alta pureza del metal base reduce la porosidad y el agrietamiento en caliente durante la soldadura láser. Las especificaciones correctas de la chapa y la bobina de aluminio mantienen la resistencia de la unión y la uniformidad del cordón. Las opciones de materia prima se enumeran en Union Alu.
Resumen del caso del cliente
Este cliente había utilizado previamente equipos de soldadura convencionales para fabricar pisos de aluminio para camiones refrigerados. Sin embargo, la inconsistencia en el ancho de las soldaduras y el deficiente sellado provocaron un aislamiento térmico inadecuado, lo que afectó directamente la capacidad del vehículo para soportar bajas temperaturas.
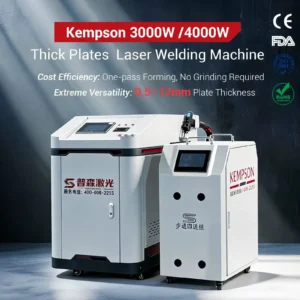
Para afrontar estos retos, el equipo de Kempson personalizó la máquina de soldadura láser refrigerada por agua KPS-LHW2000 para aluminio . Este equipo integra un avanzado sistema automático de alimentación de alambre capaz de alternar entre los modos de un solo alambre y de doble alambre, lo que garantiza una soldadura más fluida y una mayor eficiencia de producción. Su sistema de refrigeración por agua con tubos de cobre proporciona una potencia de refrigeración de 5.2 kW.
Esta unidad compacta pesa tan solo 83 kg y cuenta con un diseño flexible que ocupa poco espacio. Equipada con ruedas giratorias y un cable de fibra óptica de 10 metros, se adapta a entornos con múltiples ubicaciones. La solución incorpora un láser de alta reflectividad de clase GW y un sistema de control de Schneider Electric, lo que garantiza un rendimiento estable y fiable para un funcionamiento a largo plazo y el cumplimiento de los requisitos de transmisión del cliente.
Tres consideraciones clave para la soldadura láser de aluminio
1. Limpie a fondo la superficie de aluminio antes de soldar.
El aluminio es un metal no ferroso altamente reactivo, propenso a formar películas de óxido en su superficie, las cuales adsorben fácilmente aceite, humedad y polvo. Si no se limpia a fondo antes de soldar, estos contaminantes pueden entrar en el baño de fusión, causando defectos como inclusiones y porosidad que comprometen la resistencia de la soldadura y la calidad del producto. Por lo tanto, se debe realizar un desengrase, desoxidación o limpieza mecánica antes de soldar aluminio con láser para garantizar una zona de soldadura limpia.
2. Controlar eficazmente los problemas de porosidad y deformación de la soldadura.
Durante la soldadura láser de aluminio, una protección inadecuada o parámetros incorrectos pueden provocar fácilmente porosidad en el baño de fusión. Esto puede causar expansión localizada o una formación irregular de la soldadura, afectando la apariencia y la consistencia del producto. Los operarios experimentados pueden controlar esto mediante la optimización de parámetros y técnicas de soldadura. Para los principiantes o procesos menos consolidados, se debe hacer mayor hincapié en la validación del proceso de soldadura y la depuración de parámetros para reducir la tasa de defectos.
3. Ajustar correctamente la potencia del láser al grosor del material.
Los materiales de aluminio de diferentes espesores y especificaciones presentan requisitos de potencia distintos. Una potencia insuficiente puede provocar una fusión incompleta o una resistencia de soldadura inadecuada, mientras que una potencia excesiva conlleva el riesgo de perforación, salpicaduras o colapso de la soldadura. Por lo tanto, seleccione un equipo de soldadura láser con la potencia y las especificaciones adecuadas según el espesor del aluminio, la configuración de soldadura y las dimensiones del producto para obtener resultados de soldadura estables y fiables.
El aluminio es un material altamente reflectante, y pueden producirse diversos defectos durante el proceso de soldadura. Para obtener información sobre problemas específicos y cómo prevenirlos, consulte el artículo: Problemas de soldadura láser de aluminio: porosidad, grietas y soluciones.
La soldadura láser se ha consolidado como una solución probada y fiable para el procesamiento de aluminio y sus aleaciones. Al comprender los principios de funcionamiento, las principales ventajas, el espesor y el aspecto de la soldadura, las aplicaciones industriales y las consideraciones operativas de la soldadura láser de aluminio, podrá seleccionar el equipo y los parámetros adecuados para sus necesidades específicas. Si está considerando la soldadura láser de aluminio o necesita ayuda para la selección de la solución, póngase en contacto con el equipo de Kempson.
Preguntas Frecuentes
¿Se puede soldar aluminio con láser?
Sí, la soldadura láser es una tecnología muy consolidada para el aluminio. Ofrece mayor velocidad, menor aporte térmico y una calidad de soldadura más estable en comparación con los métodos tradicionales.
¿Cuál es el rango de espesor para la soldadura láser de aluminio?
El espesor típico de soldadura para aluminio oscila entre 0.5 y 10 mm, si bien los sistemas de alta potencia pueden alcanzar hasta 12 mm.
¿Qué aleaciones de aluminio son adecuadas para la soldadura láser?
Las aleaciones de aluminio industriales comunes, como la 3003, la 5052, la 5083, la 6061, la 6063, la 6082 e incluso algunas piezas estructurales de la 7075, son aptas para la soldadura láser.
¿Cuáles son las principales ventajas de la soldadura láser de aluminio?
Entre sus principales ventajas destacan la alta velocidad de soldadura, la mínima distorsión térmica gracias a una zona afectada por el calor reducida y un acabado estético superior con un mínimo procesamiento posterior.