Table des Matières
Introduction
Le soudage des collecteurs d'eau en acier inoxydable exige une étanchéité fiable, un positionnement précis des tuyaux et des joints de soudure résistants à la corrosion pour garantir une performance durable. Les procédés de soudage TIG, MIG et laser sont couramment utilisés, chacun étant adapté à des conditions de fabrication différentes.
Cet article présente les méthodes de soudage des collecteurs d'eau en acier inoxydable, les difficultés courantes rencontrées et des solutions pratiques. Le choix du procédé de soudage dépend de l'épaisseur du matériau, de la structure du collecteur, du volume de production et des exigences de qualité de la soudure.
Qu'est-ce que le soudage des collecteurs d'eau en acier inoxydable ?
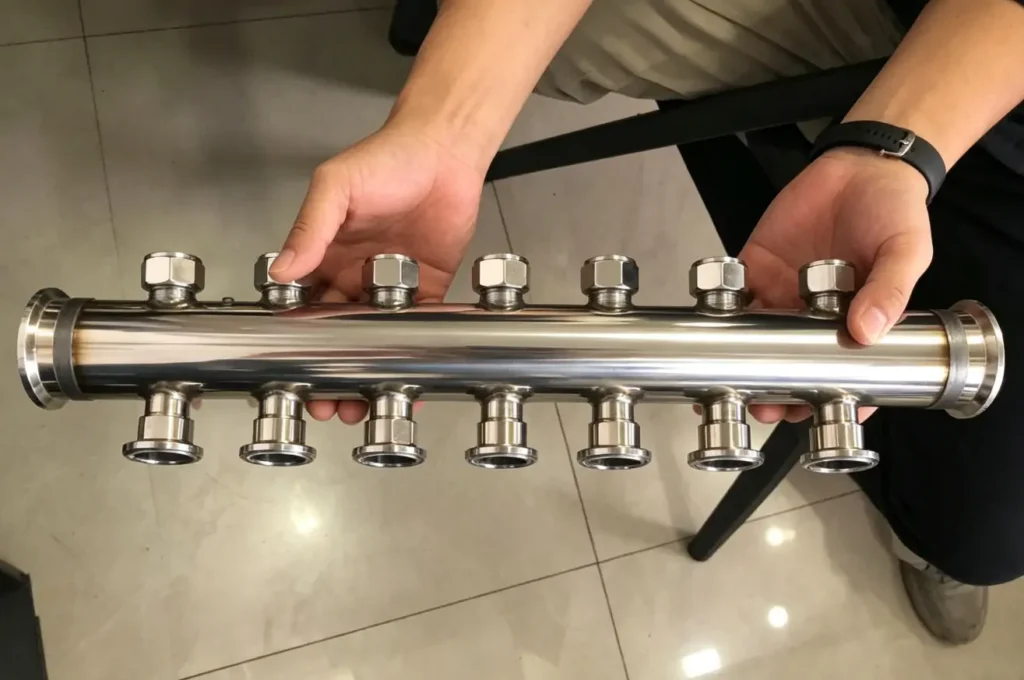
Un collecteur d'eau en acier inoxydable est un composant de distribution de fluides qui associe un collecteur principal à plusieurs sorties secondaires. Sa conception permet à l'eau ou au liquide de refroidissement d'entrer par une seule entrée et de circuler à travers plusieurs circuits interconnectés. Il est largement utilisé dans les systèmes de refroidissement, les échangeurs de chaleur, les équipements industriels et les ensembles de contrôle des fluides.
Le soudage est un procédé de fabrication essentiel pour assembler les collecteurs et les tubes de dérivation et obtenir une structure étanche. Les joints soudés doivent garantir l'étanchéité, le positionnement précis des dérivations et la protection contre la corrosion. Les collecteurs en acier inoxydable à paroi mince utilisent généralement des matériaux SS304 ou SS316L, avec une épaisseur de tube d'environ 0.6 à 1.5 mm.
La méthode de soudage dépend de la structure du collecteur, de l'épaisseur du matériau, du volume de production et des exigences de qualité. Les procédés de soudage TIG, MIG et laser sont couramment utilisés, le soudage laser étant souvent privilégié pour les assemblages à parois minces et les productions en série nécessitant une qualité de soudure constante.
Méthodes courantes de soudage des collecteurs d'eau en acier inoxydable
Les méthodes de soudage courantes pour les collecteurs d'eau en acier inoxydable comprennent le soudage TIG, le soudage MIG et le soudage laser. Le procédé approprié dépend de l'épaisseur du matériau, de la structure du collecteur, du volume de production et des exigences de qualité de la soudure.
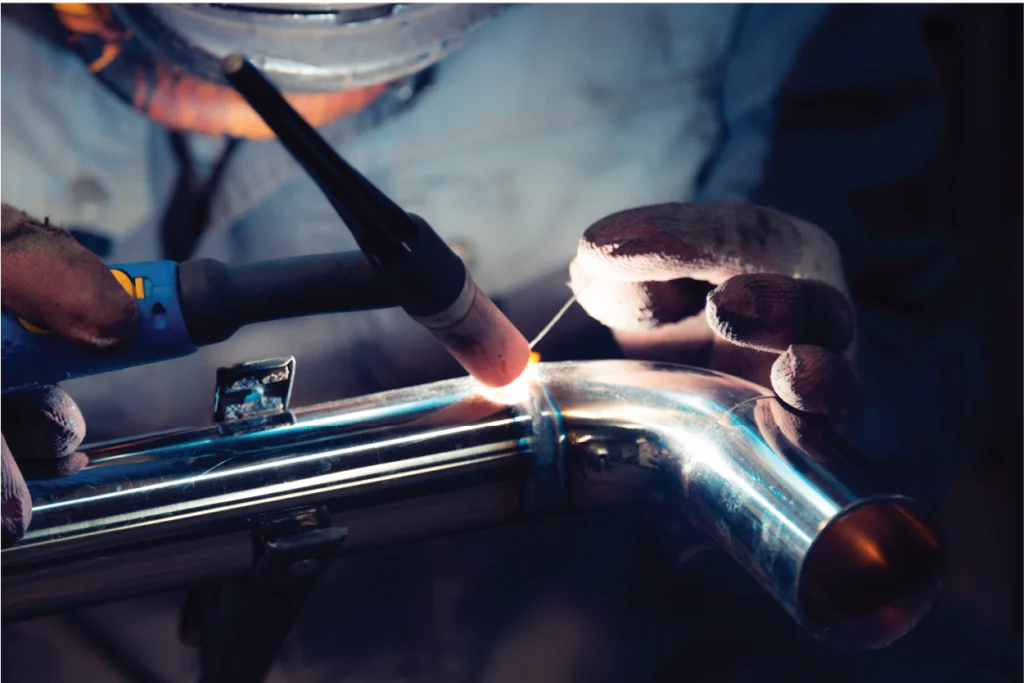
Soudage TIG pour collecteurs d'eau en acier inoxydable
Le soudage TIG est largement utilisé pour les collecteurs d'eau en acier inoxydable, où la maîtrise et l'aspect de la soudure sont essentiels. Il permet d'obtenir des soudures propres grâce à un bon contrôle de l'apport de chaleur, ce qui le rend particulièrement adapté aux assemblages de tuyauterie en acier inoxydable.
- Applications : Production de prototypes, fabrication en petites séries, collecteurs d’échappement aux exigences esthétiques élevées
- Les limitations comprennent : une vitesse de soudage plus faible, une utilisation plus manuelle et une forte dépendance à l’habileté de l’opérateur.
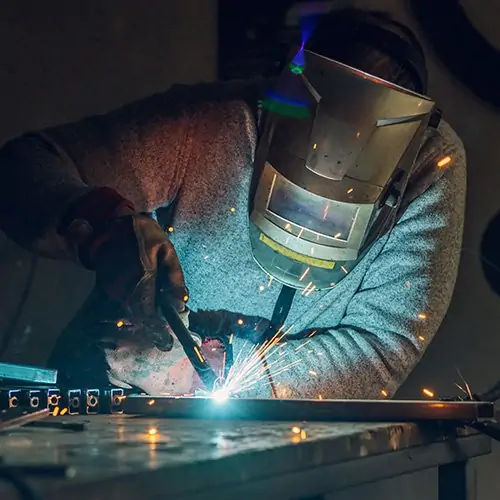
Soudage MIG pour collecteur d'eau en acier inoxydable
Le soudage MIG est utilisé pour les collecteurs en acier inoxydable qui nécessitent une productivité accrue et une mise en œuvre simplifiée. Il convient aux matériaux épais et aux travaux de fabrication générale.
- Applications : composants d’épaisseur moyenne, fabrication industrielle générale, assemblages structuraux de grande taille
- Les limitations comprennent : davantage de projections de soudure, un nettoyage post-soudage supplémentaire et une précision moindre pour les raccords de petits tuyaux.
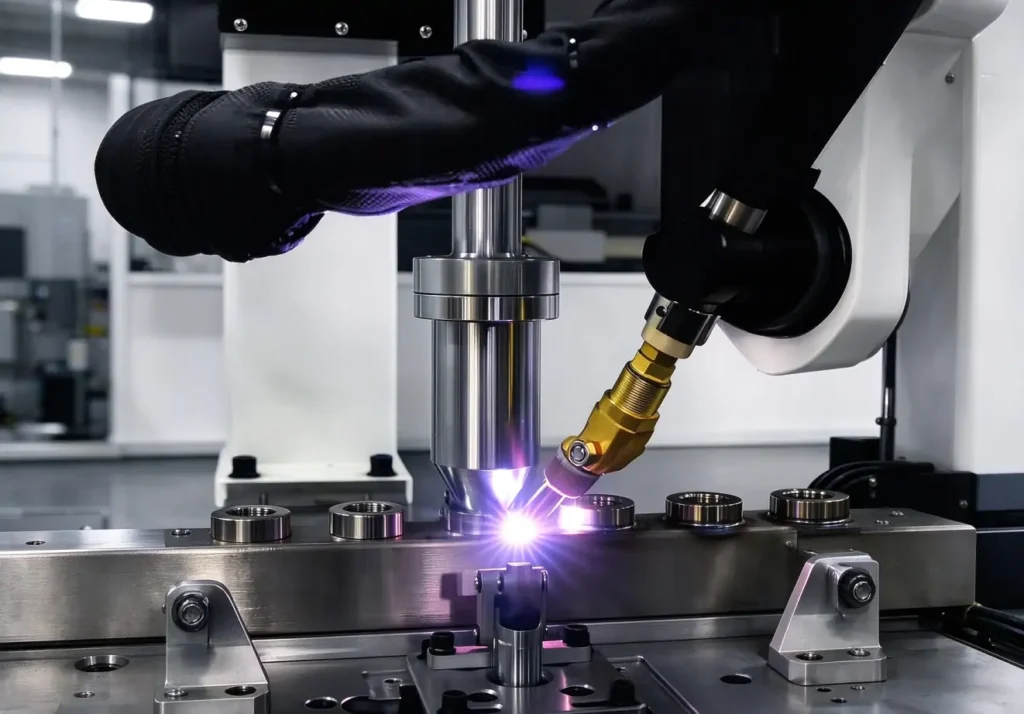
Soudage laser pour collecteur d'eau en acier inoxydable
Le soudage laser utilise un apport de chaleur concentré pour obtenir une zone affectée thermiquement plus petite et une déformation moindre. Il convient aux collecteurs d'eau en acier inoxydable exigeant une qualité de soudure stable et une production en série.
Applications : Tuyaux en acier inoxydable à paroi mince, collecteurs multibranches, production par lots
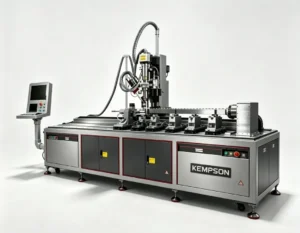
Les machines de soudage laser à collecteur d'eau sont couramment utilisées par les fabricants exigeant une qualité de soudage répétable, un apport de chaleur contrôlé et des résultats de production constants.
Pour en savoir plus sur le processus détaillé et les méthodes de soudage des collecteurs d'eau, consultez l'article : Comment souder un collecteur d'eau : Guide des méthodes et du processus de soudage
Défis courants liés au soudage des collecteurs d'eau en acier inoxydable
Le soudage des collecteurs d'eau en acier inoxydable implique des tuyaux à paroi mince, de multiples dérivations et des exigences dimensionnelles strictes. Les principaux problèmes de soudage concernent l'étanchéité, la maîtrise des déformations, la régularité des soudures et la résistance à la corrosion.
1. Fuite de soudure
Les fuites de soudure affectent l'étanchéité des collecteurs d'eau et peuvent entraîner des pertes de fluide en cours de fonctionnement. Les défauts courants comprennent une pénétration insuffisante, la porosité, une fusion incomplète et la contamination de la zone de joint.
Causes:
- Préparation articulaire inadéquate
- Paramètres de soudage incorrects
- Protection insuffisante contre les gaz de protection
- Vitesse de soudage excessive ou apport de chaleur instable
Solutions:
- Nettoyer la zone de soudage avant le traitement
- Adapter les paramètres de soudage à l'épaisseur du matériau et à la conception du joint
- Utiliser une protection gazeuse de protection appropriée
- Effectuer un test de pression ou un test d'étanchéité après soudage
2. Déformation de soudage et défaut d'alignement des tuyaux
Les collecteurs d'eau à plusieurs branches sont sensibles aux déformations dues au soudage. L'accumulation de chaleur pendant le soudage peut modifier la position, l'angle et la précision dimensionnelle globale des tuyaux de branchement.
Causes:
- Apport de chaleur élevé pendant le soudage
- Séquence de soudage irrégulière
- Chauffage répété des articulations voisines
- Support de fixation insuffisant
Solutions:
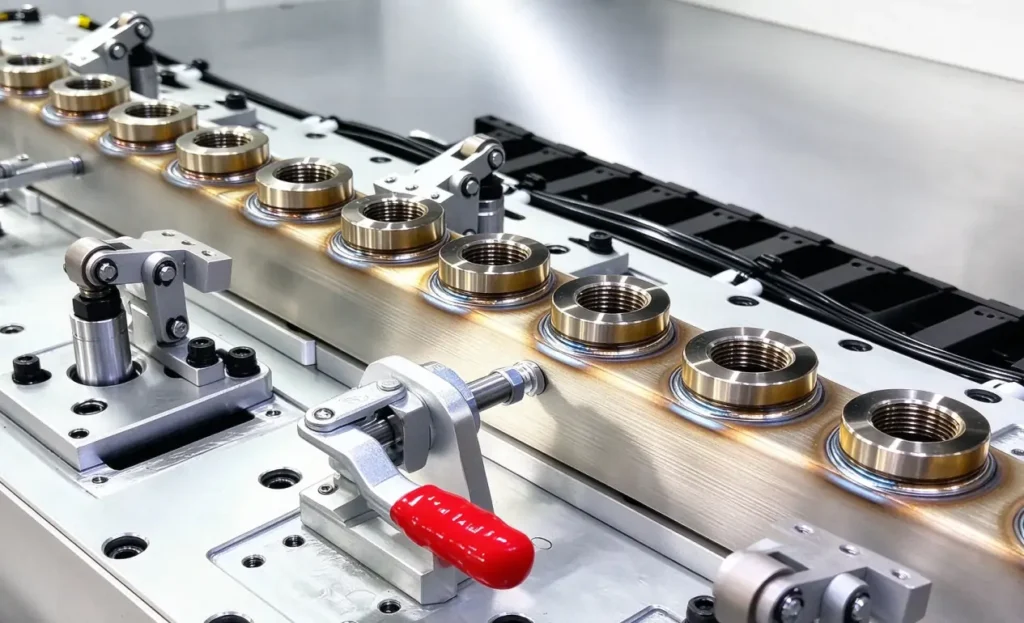
- Utilisez des dispositifs de soudage dédiés pour maintenir le positionnement des tuyaux.
- Contrôler l'apport de chaleur pendant le processus de soudage
- Optimiser la séquence de soudage pour réduire l'accumulation de chaleur
- Privilégiez les procédés à faible apport de chaleur tels que le soudage laser pour les structures à parois minces.
3. Qualité de soudure irrégulière
La régularité des soudures influe directement sur la qualité de la production par lots. Le soudage manuel peut engendrer des différences entre les joints en raison des manipulations de l'opérateur et des variations des paramètres.
Causes:
- différents niveaux d'expérience des opérateurs
- Vitesse de soudage instable
- Variation des réglages de courant, de puissance ou de débit de gaz
Solutions:
- Établir des paramètres de soudage fixes
- Contrôler la vitesse de soudage et l'apport de chaleur
- Utiliser des équipements de soudage automatisés pour la production en série
4. Résistance à la corrosion réduite après soudage
Le soudage peut affecter la résistance à la corrosion de l'acier inoxydable dans la zone de soudure et la zone affectée thermiquement. Un mauvais état de surface peut réduire sa durée de vie en milieu aquatique.
Causes:
- Dommages à la couche de passivation en acier inoxydable
- Exposition excessive à la chaleur
- Nettoyage inadéquat après soudage
Solutions:
- Choisissez des nuances d'acier inoxydable appropriées telles que SS304L ou SS316L.
- Contrôler l'apport de chaleur de soudage
- Appliquer le décapage et la passivation lorsque nécessaire
- Nettoyer la zone de soudure avant l'assemblage final
5. Mauvaise qualité de surface de la soudure
Les applications de collecteurs d'eau nécessitent souvent des surfaces de soudure lisses pour assurer un bon écoulement du fluide, une propreté optimale et un aspect esthétique. Des cordons de soudure irréguliers ou des marques d'oxydation peuvent nuire à la qualité du produit final.
Causes:
- Paramètres de soudage instables
- Protection contre le gaz insuffisante
- Traitement post-soudage inadéquat
Solutions:
- Maintenir des conditions de soudage stables
- Utiliser un débit de gaz de protection approprié
- Éliminer l'oxydation et les marques de soudure par meulage ou polissage
Le soudage des collecteurs d'eau en acier inoxydable est principalement confronté à des problèmes d'étanchéité, de déformation, de régularité des soudures et de corrosion. Des paramètres de soudage appropriés, un contrôle précis des dispositifs de fixation et un traitement post-soudage sont indispensables pour garantir la qualité des joints et les performances du produit.
Solutions pour améliorer la qualité de soudage des collecteurs d'eau en acier inoxydable
La qualité du soudage des collecteurs d'eau en acier inoxydable dépend de la méthode de soudage, du contrôle du processus, de la précision des dispositifs de fixation et des conditions de production. Une configuration adéquate permet de limiter les fuites, les déformations et les variations de soudure lors de la fabrication.
Sélectionner la méthode de soudage appropriée
Le procédé de soudage doit être adapté à la structure du collecteur, à l'épaisseur du matériau et au volume de production.
| Exigence de production | Méthode appropriée |
|---|---|
| Production de prototypes | Soudage TIG |
| Production en petit lot | Soudage TIG |
| Collecteur en acier inoxydable à paroi mince | La soudure au laser |
| Production de masse | La soudure au laser |
Le soudage TIG convient à une production flexible et à un réglage manuel. Le soudage laser convient aux structures à parois minces et à la production en série nécessitant une grande régularité de soudure.
Contrôler les paramètres de soudage
Les paramètres de soudage influent directement sur la pénétration, l'apport de chaleur et l'aspect de la soudure. Pour les collecteurs d'eau en acier inoxydable, les principaux paramètres sont les suivants :
- puissance ou courant de soudage
- Vitesse de soudage
- Flux de gaz de protection
- Préparation conjointe
Des réglages incorrects peuvent entraîner une fusion incomplète, une perforation, une déformation excessive ou des défauts de surface. Le contrôle des paramètres doit être adapté à la nuance du matériau, à l'épaisseur du tuyau et à la conception du joint.
Utiliser des luminaires appropriés
Les dispositifs de fixation maintiennent en place le collecteur et les tubes de dérivation pendant le soudage. Ils sont essentiels pour les collecteurs à plusieurs branches où le respect des espacements et des angles des tubes est impératif.
Les principales fonctions comprennent :
- Maintenir l'alignement des tuyaux pendant le soudage
- Limiter la déformation causée par la chaleur
- Maintenir des positions articulaires constantes
Les fixations rigides sont couramment utilisées pour les collecteurs comportant plusieurs points de connexion afin de réduire les variations dimensionnelles après soudage.
Application du soudage automatisé
Le soudage automatisé est utilisé pour la production standardisée de collecteurs d'eau avec des trajectoires de soudage répétitives et des conceptions fixes.
- Les applications appropriées incluent :
- Volume de production élevé
- Plusieurs articulations de branches
- Fabrication continue
Les systèmes de soudage CNC et robotisés contrôlent les trajectoires et les paramètres de soudage, réduisant ainsi les variations entre les pièces et améliorant la régularité de la production.
Pourquoi utilise-t-on le soudage laser pour la production de collecteurs d'eau en acier inoxydable ?
Le soudage laser est utilisé pour la production de collecteurs d'eau en acier inoxydable lorsque les fabricants exigent un apport de chaleur contrôlé, des performances de soudage stables et des résultats de production constants.
- 1. Vitesse de soudage accrue : Le soudage laser utilise une source de chaleur concentrée pour réaliser les joints de tuyauterie plus rapidement. Il réduit le temps de soudage manuel pour la production en série de collecteurs.
- 2. Apport de chaleur réduit : Le faisceau laser concentre l’énergie dans une zone de soudage restreinte. La zone affectée thermiquement réduite limite l’impact thermique sur les tubes en acier inoxydable.
- 3. Réduction des déformations lors du soudage : Un apport thermique moindre contribue à limiter la déformation des tubes pendant le soudage. Ceci est particulièrement important pour les tubes à paroi mince et les collecteurs à plusieurs branches nécessitant un positionnement précis.
- 4. Qualité de soudure stable : Le soudage laser utilise des paramètres prédéfinis pour la puissance, la vitesse et le déplacement du faisceau. Ce procédé réduit les variations dues à la manipulation manuelle et garantit des résultats de soudure constants.
- 5. Intégration de l'automatisation : Les systèmes de soudage laser peuvent être connectés avec Plateformes CNC et des équipements robotisés. La commande automatisée convient à la production standardisée de collecteurs d'eau avec des parcours de soudage répétitifs.
- 6. Surface de soudure plus propre : La faible largeur du cordon de soudure et le processus de soudage contrôlé permettent d’obtenir des surfaces de soudure lisses. Le meulage et la finition après soudage sont ainsi réduits.
Comment choisir la méthode de soudage appropriée pour un collecteur d'eau en acier inoxydable ?
Le choix de la méthode de soudage appropriée pour les collecteurs d'eau en acier inoxydable dépend de l'épaisseur du matériau, de la structure du collecteur, du volume de production et des exigences de soudage. Le soudage TIG et le soudage laser sont utilisés selon les conditions de production.
| Exigences de production | Méthode de soudage recommandée |
|---|---|
| Production de prototypes | Soudage TIG |
| Production en petit lot | Soudage TIG |
| Collecteur en acier inoxydable à paroi mince | La soudure au laser |
| Soudage de tuyaux à plusieurs branches | La soudure au laser |
| Production à grand volume | La soudure au laser |
| Réglage manuel requis | Soudage TIG |
Le soudage TIG convient aux applications nécessitant une grande flexibilité d'utilisation et un contrôle manuel. Le soudage laser convient aux collecteurs en acier inoxydable à parois minces, à la production en série et aux applications exigeant une grande régularité de soudure.
Le choix doit se fonder sur l'épaisseur du tuyau, la conception du joint, la quantité produite et les exigences de qualité plutôt que sur la seule vitesse de soudage.
Découvrez les différences spécifiques entre le soudage laser et le soudage TIG, et apprenez à choisir la méthode la plus appropriée. Pour plus de détails, consultez : Soudage laser vs soudage TIG pour la fabrication de collecteurs d'eau
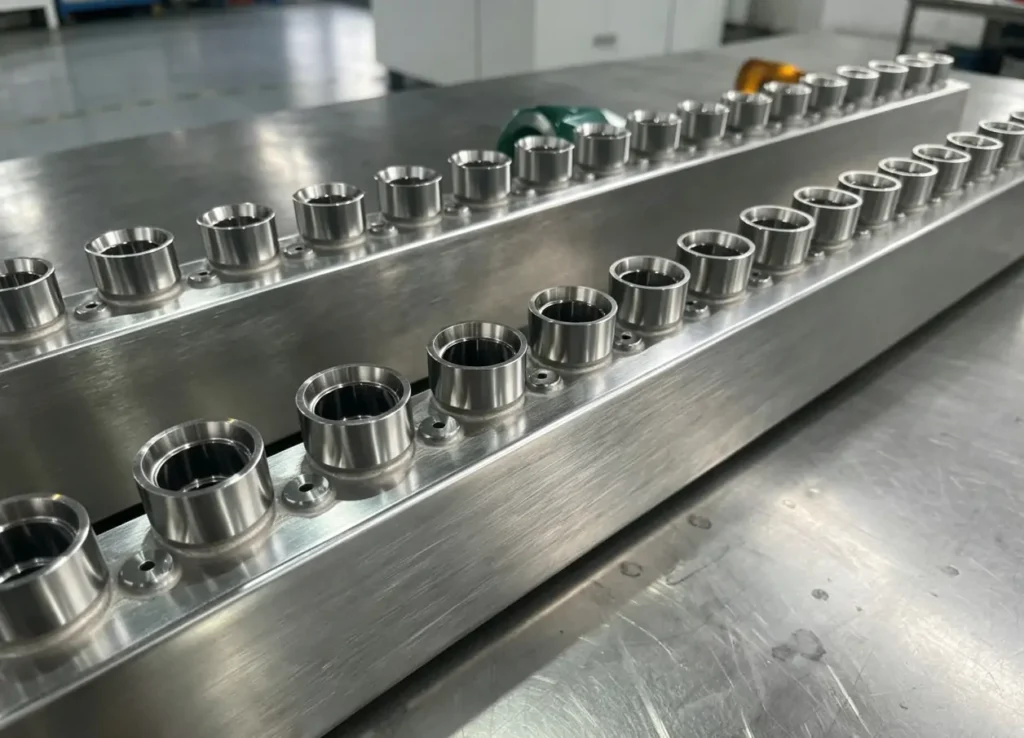
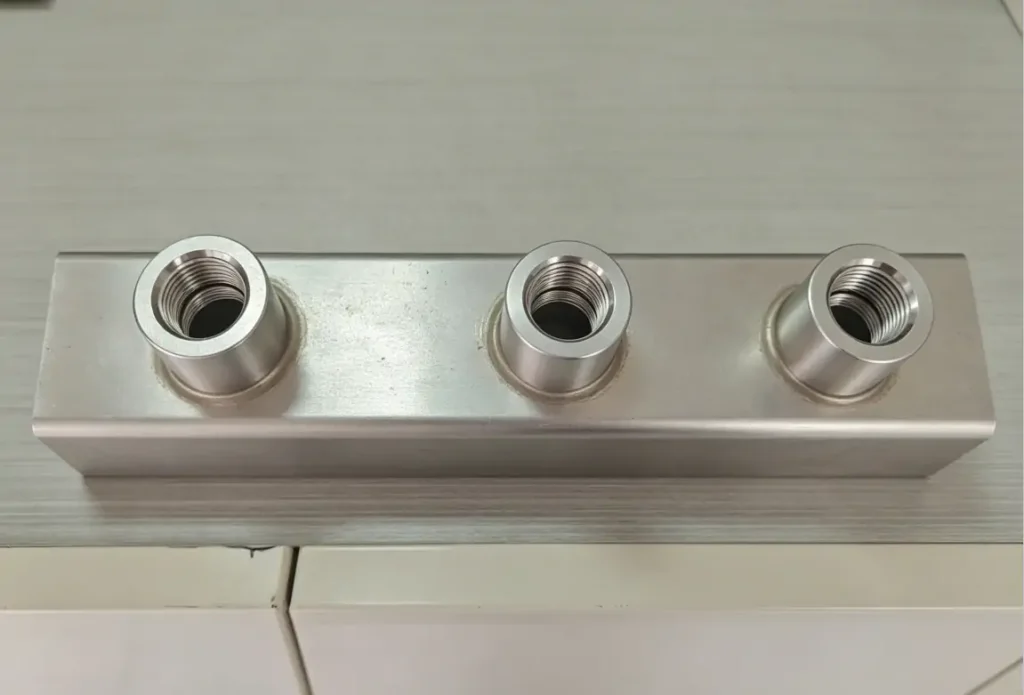
Présentation des résultats du soudage laser
Conclusion
Le soudage des collecteurs d'eau en acier inoxydable présente des défis tels que la maîtrise des fuites, l'alignement des tuyaux, la déformation thermique et la régularité des soudures. La méthode de soudage doit être choisie en fonction de l'épaisseur du matériau, de la conception du collecteur, du volume de production et des exigences de qualité.
KEMPSON propose des solutions de soudage laser pour les collecteurs d'eau en acier inoxydable, privilégiant une qualité de soudure stable, un apport de chaleur contrôlé, une déformation minimale et une production en série. Les systèmes de soudage laser sont configurables avec différentes options de puissance, matériaux et structures de tuyauterie afin de s'adapter aux conditions de fabrication spécifiques.
Contactez-nous pour discuter de vos besoins en matière de soudage de collecteurs d'eau en acier inoxydable et trouver une solution de soudage laser adaptée.

QFP
Quelle méthode de soudage est utilisée pour les collecteurs d'eau en acier inoxydable ?
Les méthodes de soudage courantes pour les collecteurs d'eau en acier inoxydable comprennent le soudage TIG, le soudage MIG et le soudage laser. La méthode appropriée dépend de l'épaisseur du tuyau, de la structure du collecteur, du volume de production et des exigences de qualité de la soudure.
Les collecteurs d'eau en acier inoxydable peuvent-ils être soudés au TIG ?
Oui. Le soudage TIG est largement utilisé pour les collecteurs d'eau en acier inoxydable, notamment pour les prototypes, les petites séries et les applications exigeant une soudure d'aspect propre. Il offre un bon contrôle de la soudure, mais sa vitesse de production est plus faible.
Quels sont les problèmes courants de soudage des collecteurs en acier inoxydable ?
Les problèmes de soudage courants incluent les fuites, les déformations, une qualité de soudure irrégulière et les défauts de surface. Ces problèmes sont généralement liés à des paramètres de soudage inappropriés, un apport de chaleur excessif, une mauvaise préparation du joint ou un contrôle insuffisant du processus.
Pourquoi les collecteurs d'eau en acier inoxydable fuient-ils après soudage ?
Les fuites peuvent être dues à une pénétration incomplète, à la porosité, à une mauvaise fusion, à une contamination ou à des paramètres de soudage incorrects. Une préparation adéquate du joint, la protection par gaz de protection, le contrôle des paramètres et les tests d'étanchéité contribuent à prévenir les fuites de soudure.
Comment réduire la déformation due au soudage ?
On peut réduire les déformations dues au soudage en contrôlant l'apport de chaleur, en utilisant des dispositifs de fixation appropriés, en optimisant la séquence de soudage et en choisissant un procédé de soudage adapté. Le soudage laser est souvent utilisé pour les collecteurs en acier inoxydable à parois minces, où la maîtrise des déformations est essentielle.
Le soudage laser est-il adapté aux collecteurs en acier inoxydable ?
Oui. Le soudage laser convient aux collecteurs en acier inoxydable comportant des tubes à paroi mince, de multiples dérivations et nécessitant une production en série. Il offre un faible apport de chaleur, une zone affectée thermiquement réduite et une qualité de soudure stable.
Quelle épaisseur peut être soudée au laser sur des collecteurs d'eau en acier inoxydable ?
L'épaisseur du soudage laser dépend du type de matériau, de la puissance du laser, de la conception du joint et des paramètres de soudage. Les applications de collecteurs d'eau en acier inoxydable concernent généralement des tuyaux à paroi mince d'environ 0.6 à 1.5 mm, le processus final étant déterminé par la structure spécifique.
Le soudage des collecteurs d'eau en acier inoxydable peut-il être automatisé ?
Oui. Le soudage des collecteurs d'eau en acier inoxydable peut être automatisé grâce à des systèmes CNC, des équipements robotisés ou des machines de soudage laser dédiées. L'automatisation permet de garantir la constance des trajectoires de soudage, des paramètres et de la qualité pour la production en série.