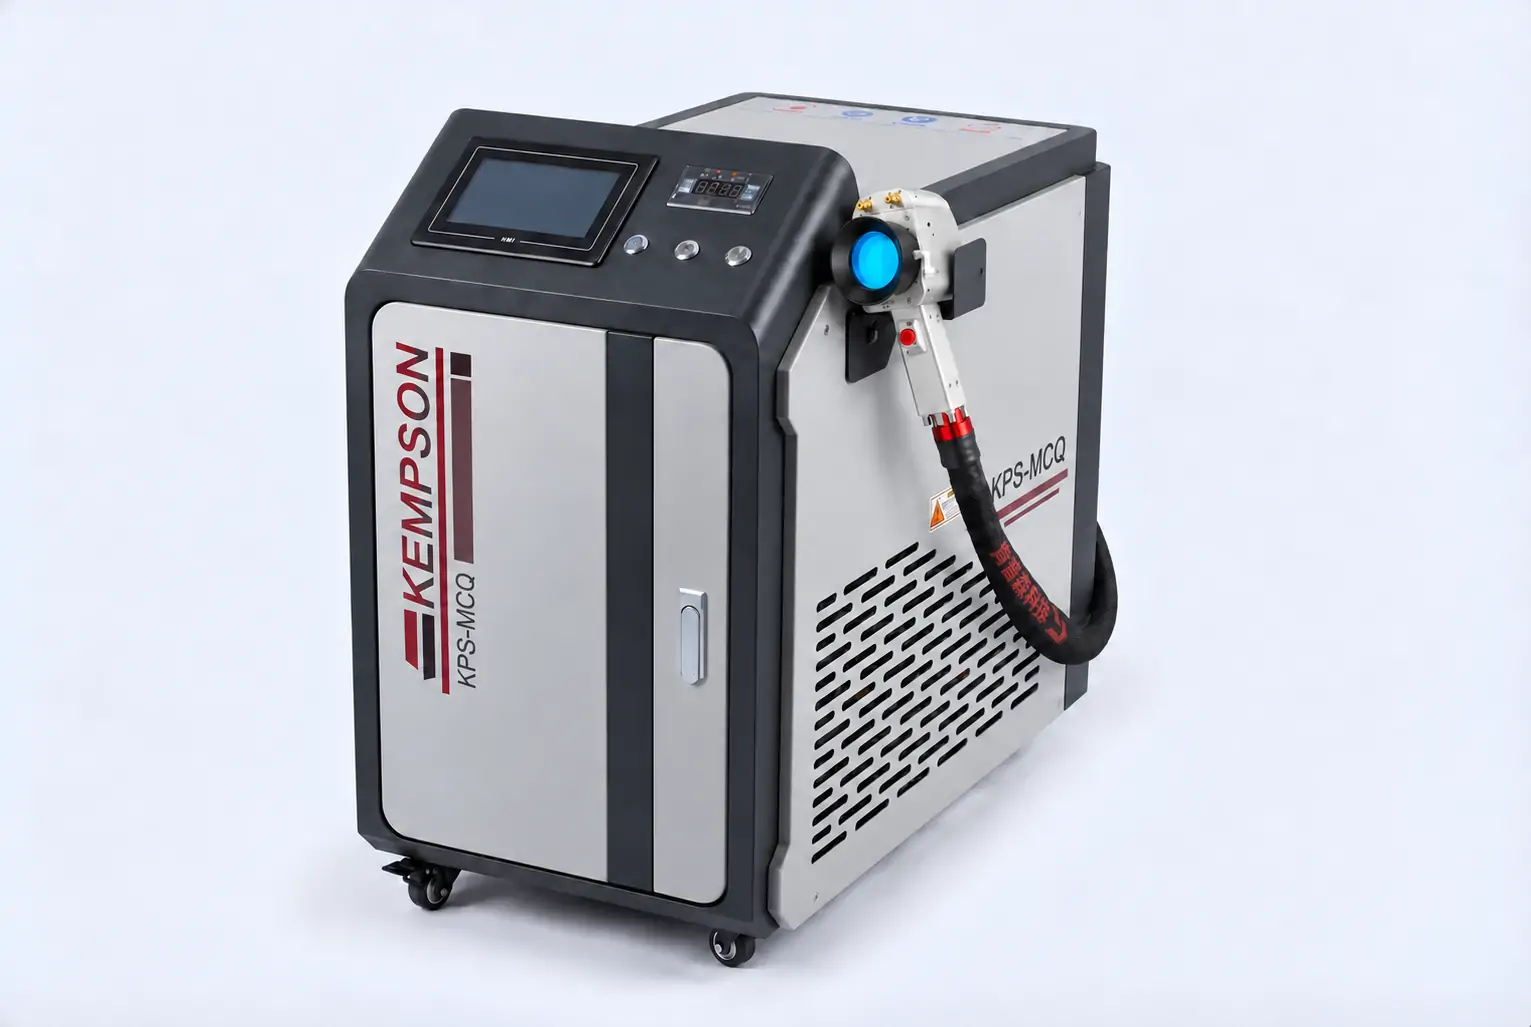
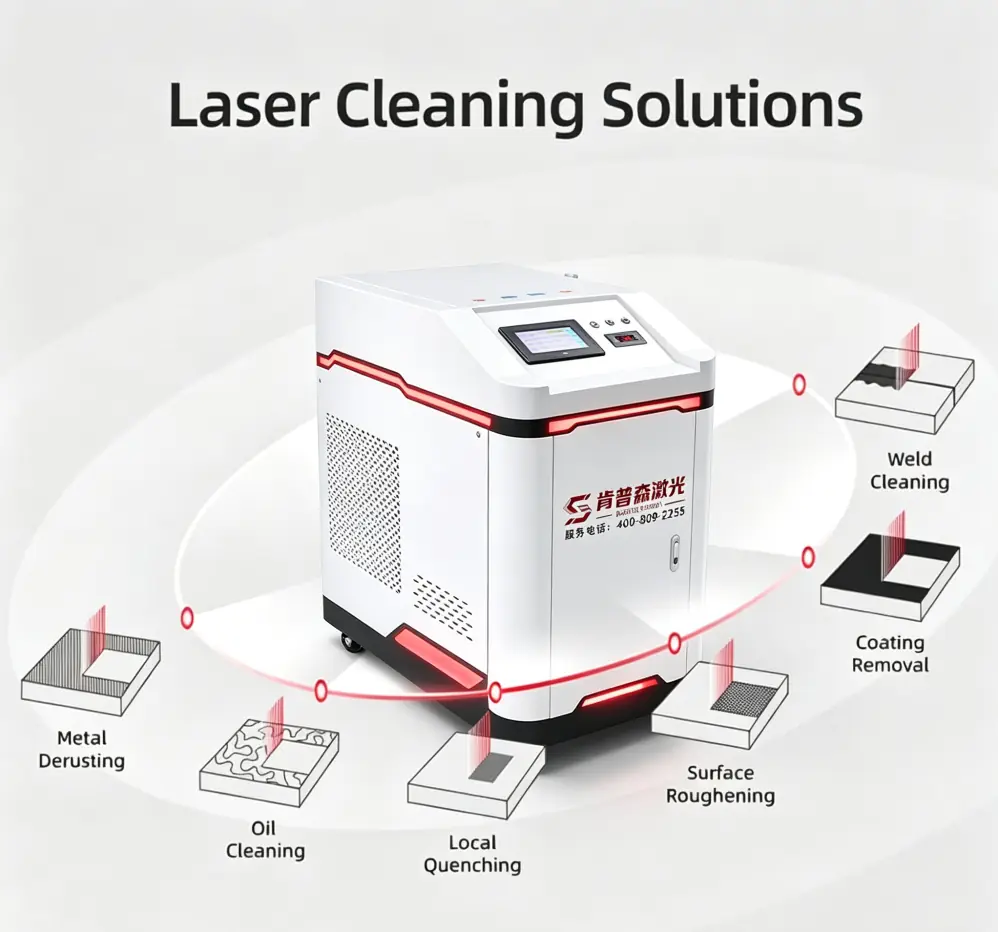
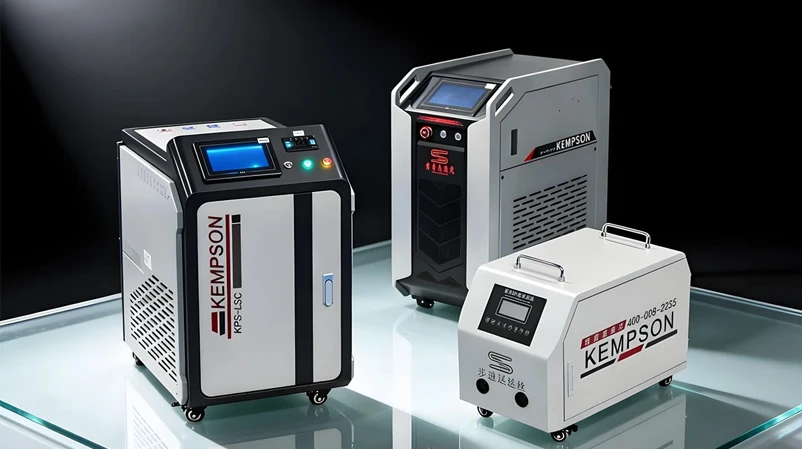
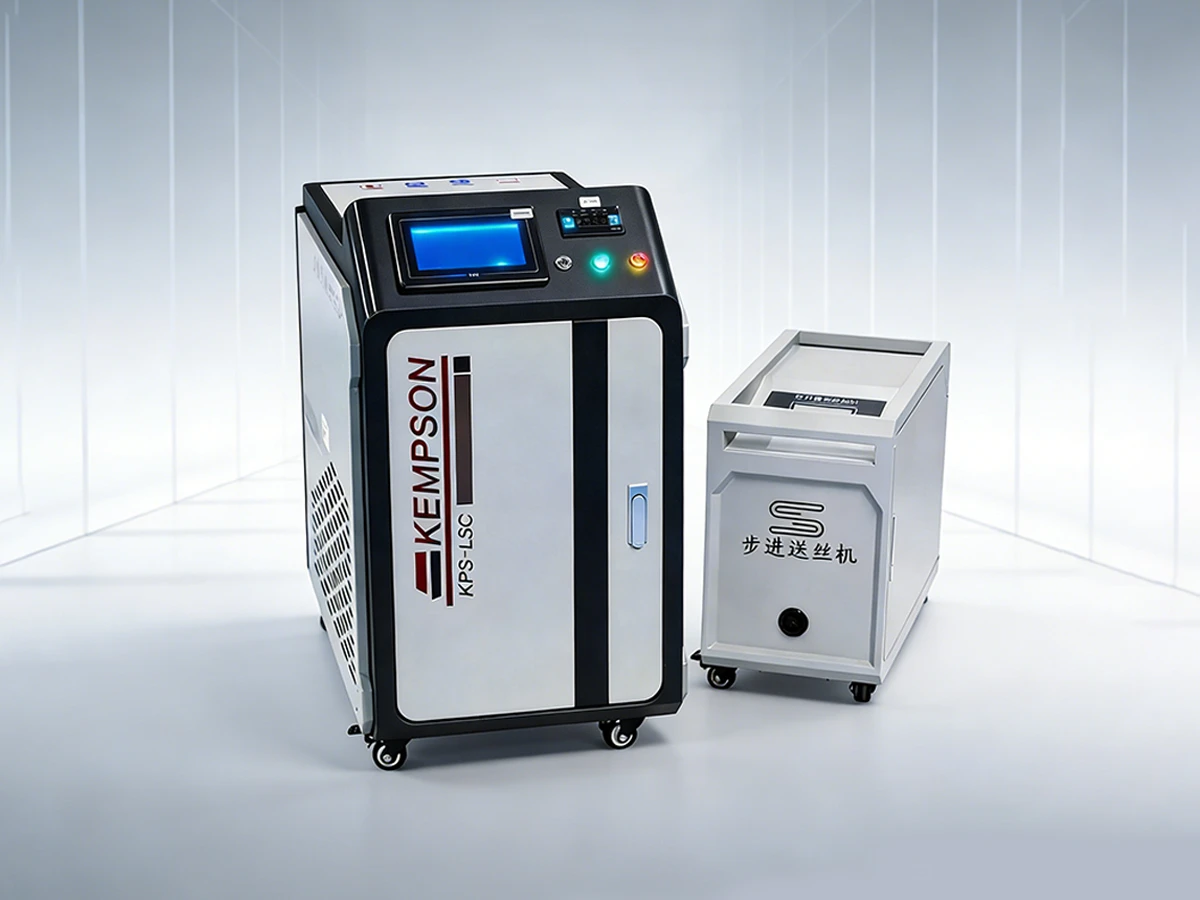
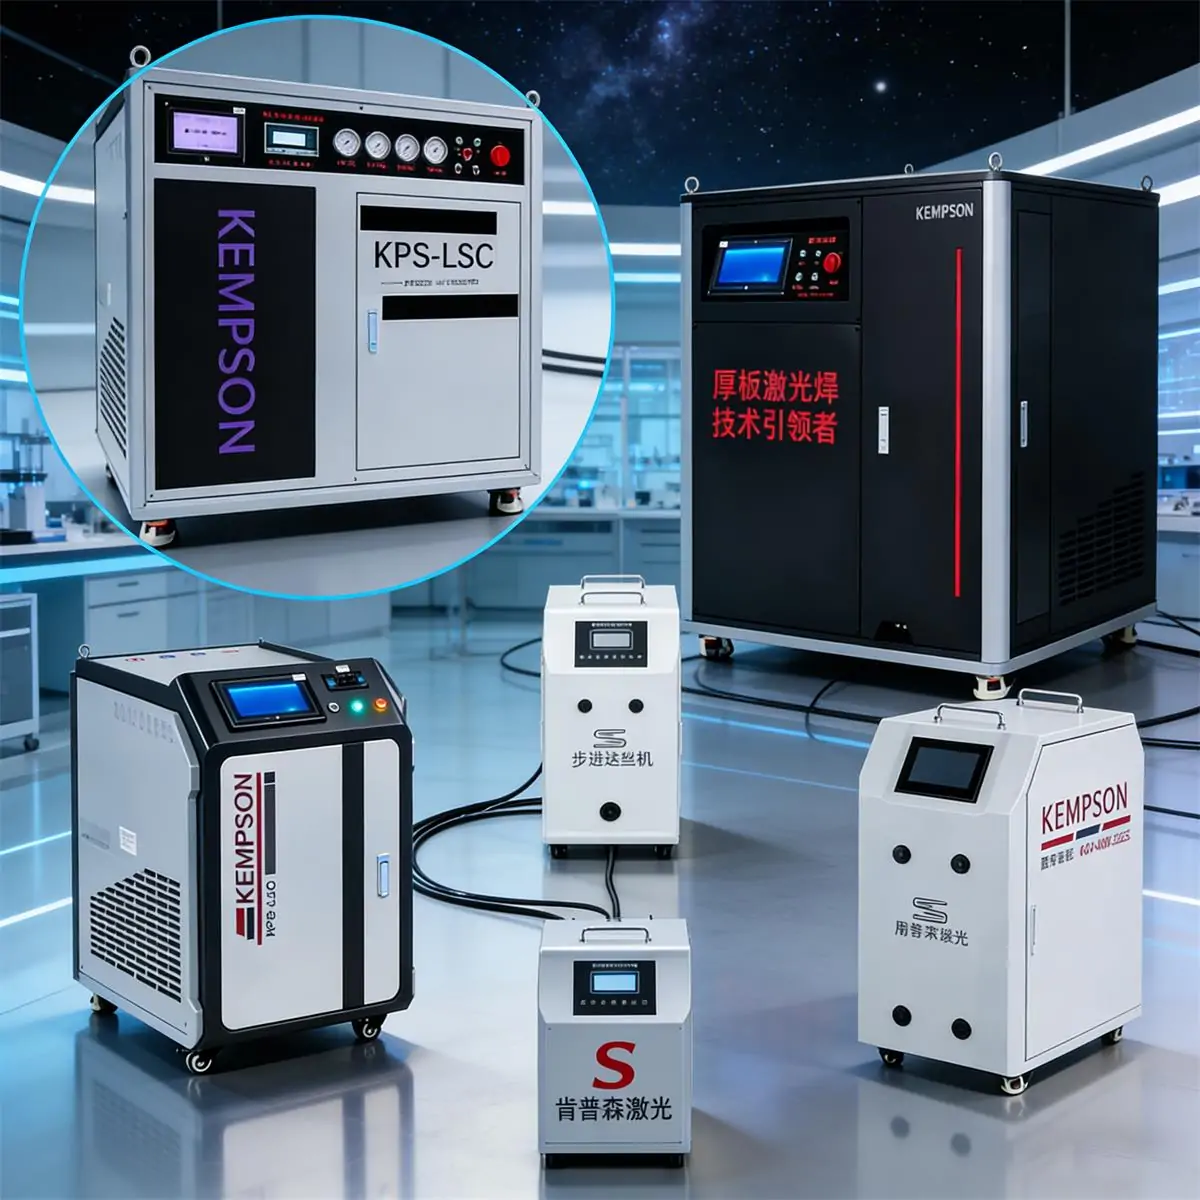
KEMPSON propose des machines de nettoyage laser industrielles pour l'élimination de la rouille, des oxydes et de certains revêtements sur les surfaces métalliques. Comparez le nettoyage pulsé MOPA 500 W avec les systèmes à onde continue de 2 000 W, 3 000 W et 4 000 W pour la maintenance, la fabrication et la préparation de surfaces.
Commencez par déterminer le type de métal, la couche de contamination et la finition souhaités. Une puissance plus élevée ne garantit pas à elle seule un nettoyage optimal. Notre équipe peut examiner votre pièce, organiser des tests d'échantillons et vous recommander une configuration machine adaptée.
Les systèmes à onde continue (CW) délivrent une puissance laser constante et constituent un choix pratique pour le nettoyage de grandes surfaces et de pièces métalliques robustes. L'accumulation de chaleur doit être particulièrement surveillée sur les tôles fines, les bords et les pièces sensibles à la chaleur. Choisissez les paramètres et la vitesse de déplacement en fonction de l'état de surface souhaité.

Les KPS-QX2000 et KPS-QX3000 utilisent un système de refroidissement à eau intégré et un pistolet de nettoyage portatif pour travailler sur des plaques d'acier, des structures fabriquées et des pièces de machines.
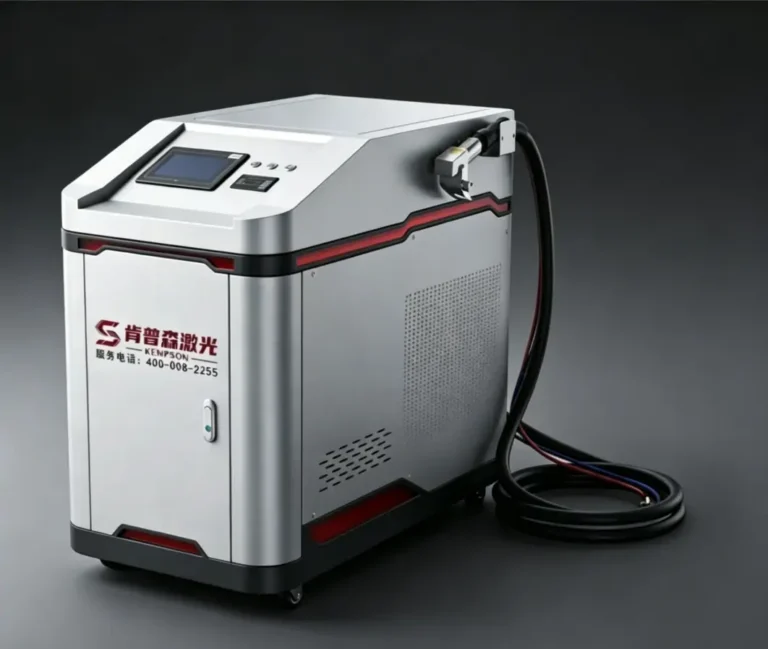
La machine de décapage laser KPS-LCM4000, à soufflage automatique, combine un laser à fibre de 4 000 W et un système de soufflage d'air intégré. Elle est conçue pour l'élimination de la rouille, de la peinture et des dépôts d'oxyde dans le secteur industriel.
Les valeurs de 1.2 et 1.8 m²/min sont des valeurs modèles publiées. La page produit ne précise ni le substrat de test ni l'épaisseur de contamination. Il est recommandé d'effectuer un essai sur échantillon afin d'établir une cadence de production réaliste, en tenant compte des passages répétés, de la manipulation des pièces et du contrôle qualité. La puissance de sortie du laser diffère également de la puissance électrique totale absorbée ; veuillez vérifier les charges d'installation dans la fiche technique finale.
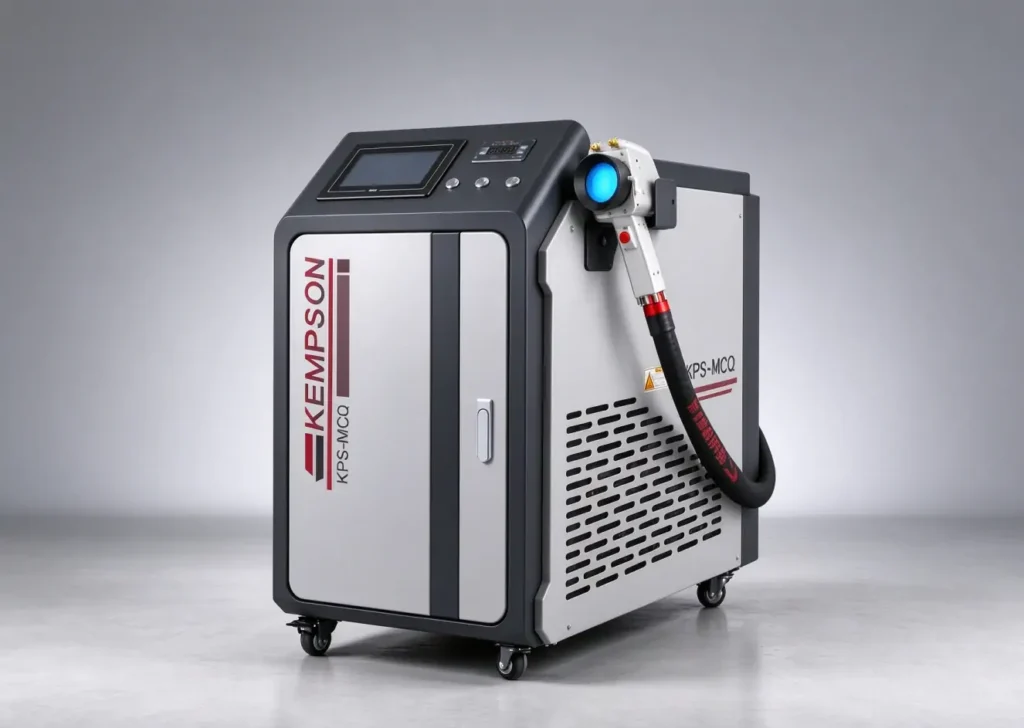
La machine de nettoyage laser pulsé KPS-MCQX500 utilise une source JPT MOPA et une tête de balayage portative à deux axes. Le réglage précis des impulsions permet un contrôle accru de l'énergie délivrée à la surface, particulièrement utile lorsque la finition ou les dimensions d'une pièce requièrent une attention particulière.
L'énergie d'impulsion maximale, la puissance moyenne et la fréquence sont des paramètres de fonctionnement liés. Il ne faut pas supposer que leurs valeurs maximales soient disponibles simultanément. Vérifiez la plage de fonctionnement et l'étalonnage de l'objectif pour votre procédé.
| Point de sélection | MOPA pulsé de 500 W | Onde continue de 2000 W à 4000 W |
|---|---|---|
| Considération principale | Contrôle de l'énergie d'impulsion et de l'effet de surface | Zone de nettoyage, taux d'élimination et gestion de la chaleur |
| Tâches typiques à évaluer | Décapage localisé, nettoyage des oxydes, moules et outillage | Élimination de la rouille et du revêtement sur des pièces et structures en acier robustes |
| Pièces sensibles | Paramètres d'impulsion de test, modèle de balayage et état de surface | Vérifiez attentivement l'accumulation de chaleur, la décoloration et la déformation. |
| Comment valider | Inspectez le substrat nettoyé et la contamination restante. | Mesurer la surface nettoyée acceptée par cycle et l'état du substrat |
Il s'agit de points de départ, et non de limites fixes. Les deux méthodes peuvent altérer le matériau de base si les paramètres sont inadaptés. Consultez notre comparatif du nettoyage laser pulsé et continu pour une explication plus détaillée.
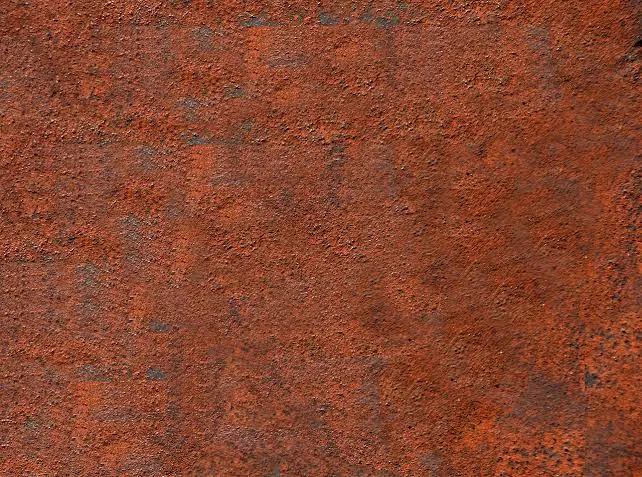
Nettoyez les surfaces accessibles des plaques d'acier, des supports et des cadres avant toute inspection, réparation ou autre traitement. Même après l'élimination de la rouille, des piqûres profondes persistent ; le nettoyage ne permet pas de récupérer le métal perdu.
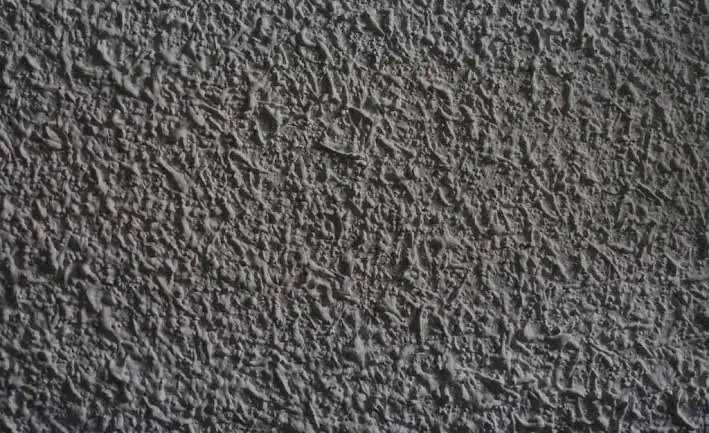
Évaluer le décapage local de peintures et revêtements sélectionnés sur des composants métalliques. Identifier d'abord la composition du revêtement, puis vérifier la qualité du décapage, l'état du support et les exigences d'extraction.
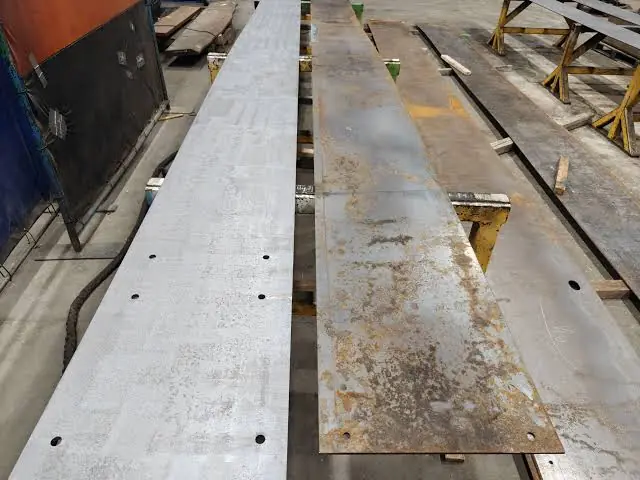
Éliminer les oxydes et les résidus de surface sélectionnés autour des joints avant le soudage. Vérifier la propreté et la préparation des joints nécessaires à la procédure de soudage ultérieure.
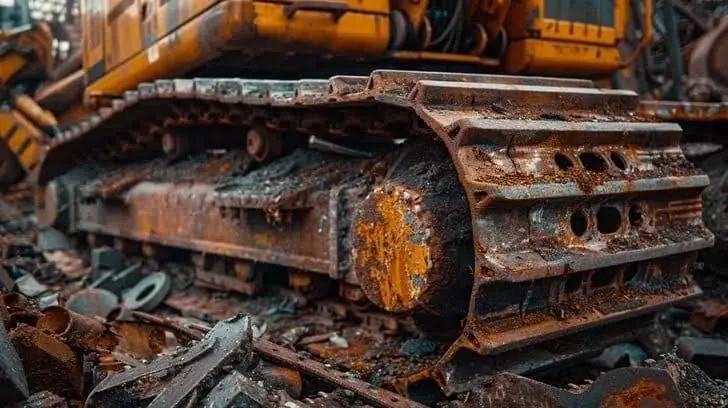
Lors de la remise en état, traitez les boîtiers, les châssis et les pièces métalliques accessibles. Planifiez le nettoyage en fonction du démontage, de l'accès et de la protection des composants adjacents.
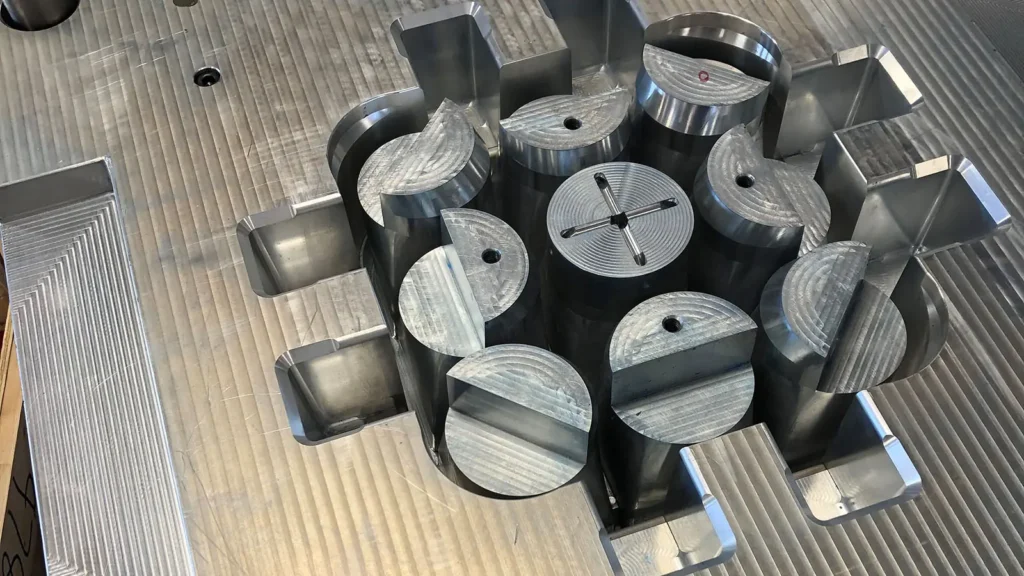
Évaluer le nettoyage pulsé pour détecter les dépôts sur les moules et outils métalliques compatibles. Inspecter la texture de surface, les bords et les dimensions critiques pendant l'essai.
Préparez les surfaces en acier inoxydable, en acier au carbone et en aluminium sélectionnées pour l'étape de production suivante. Les paramètres varient selon les alliages et les finitions ; consultez notre guide de nettoyage laser des métaux.
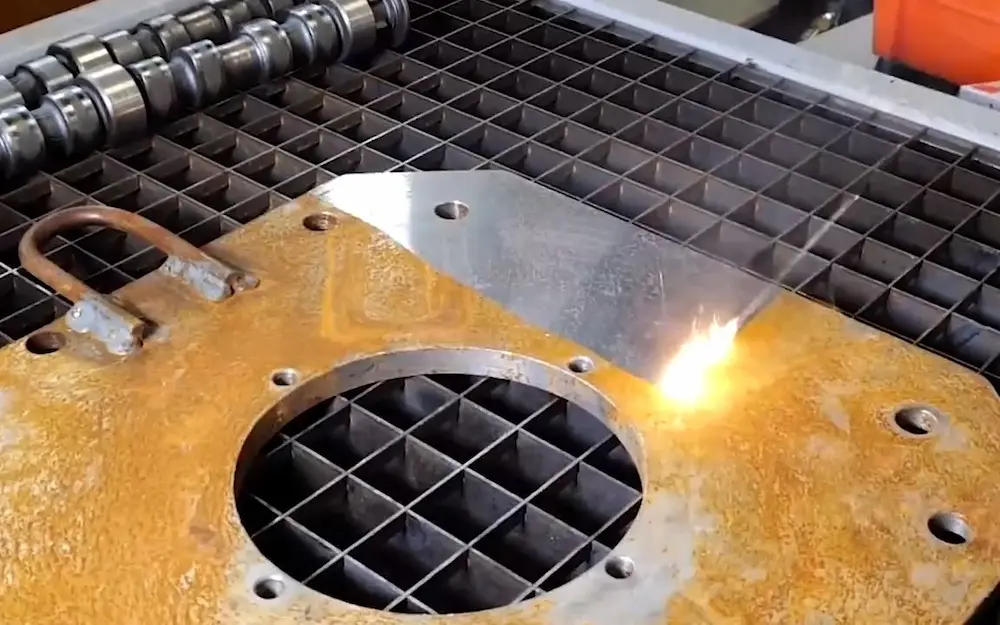
Exemple de traitement antirouille d'une plaque d'acier.
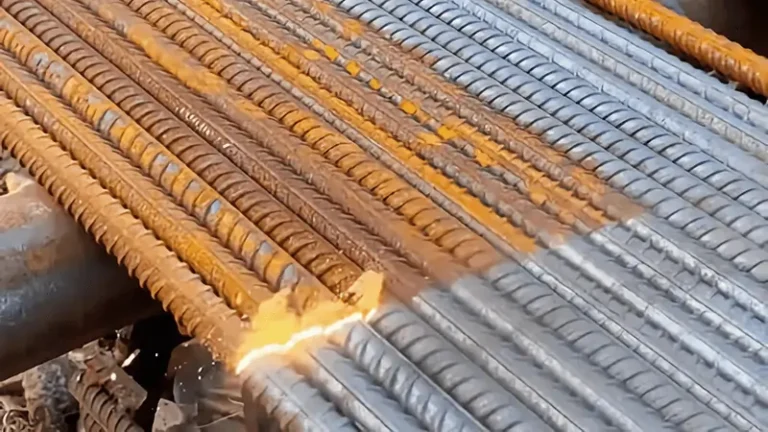
Exemple de nettoyage de surface d'armature.
Ces images présentent des exemples de nettoyage ; elles ne permettent pas d’établir un taux de nettoyage ni de garantir un résultat identique sur d’autres pièces. Pour une application documentée, consultez le projet de nettoyage laser pulsé de 500 W pour le nettoyage de surfaces multi-matériaux.
Choisissez une machine en fonction de la pièce à usiner, des exigences de traitement, du volume de production et des conditions de fonctionnement. La puissance du laser seule ne détermine ni l'efficacité du nettoyage ni l'épaisseur soudable.
Identifiez le matériau à éliminer, comme la rouille, la peinture, l'huile ou les couches d'oxyde. Les nettoyeurs laser pulsés et à onde continue conviennent à différentes tâches de nettoyage. Testez la pièce sur place pour confirmer les résultats.
Précisez le type de métal, son épaisseur, la géométrie du joint et l'écart. Vérifiez les capacités de soudage documentées du modèle sélectionné et validez les paramètres par des essais sur échantillon.
Estimez la zone de nettoyage, la longueur de soudage et le rendement requis par poste. La vitesse de traitement réelle dépend de l'état de surface, du matériau et des paramètres de processus.
Comparez les configurations refroidies par air et par eau en fonction de la puissance du laser, des heures de fonctionnement, des conditions ambiantes et de l'espace d'installation disponible.
Les machines portatives conviennent aux opérations de traitement et de maintenance flexibles. Les systèmes automatisés sont adaptés aux tâches de production répétitives. Il convient de tenir compte des dimensions des pièces, des exigences de positionnement et de l'intégration à la ligne de production.
KEMPSON affiche sur son site web ses certifications ISO 9001 , CE et FDA. Avant de passer commande, veuillez vérifier la portée de la certification applicable, la documentation produit et les exigences du marché de destination pour le modèle sélectionné.
Contactez KEMPSON en précisant le type de matériau, son épaisseur, l'objectif de nettoyage, les exigences de soudage et le volume de production pour obtenir un devis et une sélection de modèle.
Pour les projets nécessitant également un assemblage, veuillez spécifier séparément les opérations de nettoyage et de soudage. Comparez notre gamme de machines de soudage laser portables et confirmez toute configuration multifonction avec KEMPSON.
Le nettoyage laser est un procédé sans contact, mais il élimine tout de même des particules et peut générer des fumées. Le système de soufflage d'air intégré facilite le fonctionnement de la tête de nettoyage ; il ne remplace pas la captation des fumées. Il convient d'évaluer le revêtement et le substrat avant de choisir les mesures d'extraction et de traitement des résidus.
Prévoyez une zone laser contrôlée, des barrières de faisceau adaptées, une mise à la terre de protection, une formation des opérateurs et une protection oculaire adaptée à la longueur d'onde de la machine et aux conditions de fonctionnement. Suivez le manuel d'utilisation de l'équipement et l'évaluation des risques du site. Les pièces réfléchissantes et le personnel à proximité requièrent une attention particulière.
Veuillez transmettre à l'équipe technique de KEMPSON la nuance du matériau, les photos des contaminations, les dimensions de la pièce et les résultats attendus . Avant de confirmer la puissance du laser, la tête de traitement et la configuration de refroidissement, veuillez définir ensemble les conditions de test des échantillons et les critères d'acceptation.
Le devis doit préciser la configuration de la machine, les accessoires inclus, les exigences d'installation, le contenu de la livraison et la garantie applicable. Consultez les formations et les services après-vente disponibles sur notre page dédiée , puis confirmez par écrit les conditions applicables à votre destination et à votre modèle.

Kempson dispose d'une équipe de R&D indépendante et d'une équipe d'ingénieurs seniors, spécialisée dans le développement de technologies de soudage laser de pointe et engagée à fournir des solutions personnalisées performantes et économiques pour diverses applications industrielles.

Avec plus de 30 brevets, toutes nos machines sont certifiées CE, ISO et FDA. Nous offrons une garantie de 3 ans, des tests de soudure gratuits sur échantillons et un service après-vente à vie pour une fiabilité à long terme.

Nous soutenons une coopération OEM/ODM complète, en fournissant des services personnalisés tels que la conception de systèmes, l'intégration matérielle et logicielle, le développement d'accessoires spéciaux et la personnalisation du logo de marque, adaptés précisément aux différents marchés et scénarios d'application.

Nous proposons des services gratuits d'essais de soudage sur échantillons : il vous suffit de nous envoyer vos matériaux ou de nous indiquer vos exigences de processus, et nous effectuerons des essais de soudage, enregistrerons des vidéos du processus et vous retournerons les échantillons physiques, vous fournissant ainsi des informations d'achat objectives et fiables.
Le prix dépend de la source laser, de sa puissance, de la tête de nettoyage, du système de refroidissement et des éléments inclus. Demandez un devis personnalisé précisant le modèle, l'équipement d'extraction, les pièces détachées, la formation, les modalités de livraison et de garantie, afin de comparer le coût total d'installation.
Le nettoyage pulsé permet d'ajuster l'énergie, la largeur et la fréquence des impulsions pour un traitement de surface contrôlé. Les systèmes à onde continue constituent une solution de base pour les grandes surfaces et les composants robustes. Il est recommandé de tester le substrat et le niveau de contamination réels afin de comparer l'état de surface et le taux de nettoyage optimal.
Les applications concernent l'acier au carbone, l'acier inoxydable et l'aluminium, mais les paramètres appropriés dépendent de l'alliage, de l'état de surface et de la couche à enlever. Les tôles minces, les surfaces réfléchissantes et les pièces de précision nécessitent une attention particulière lors des essais de procédé.
Oui, ce procédé permet d'éliminer la rouille, les oxydes et certaines peintures ou revêtements sur les surfaces métalliques appropriées. La profondeur et la vitesse d'élimination varient selon le matériau et le degré de contamination. Il est essentiel d'identifier la composition du revêtement et de valider le résultat, les exigences d'extraction et l'état du support avant la production.
KEMPSON propose des modèles MOPA pulsés de 500 W et des modèles à onde continue de 2 000 W, 3 000 W et 4 000 W. Le choix du modèle dépend de la surface à nettoyer, de l’épaisseur de la contamination, de la sensibilité du matériau et du temps de cycle souhaité. La puissance moyenne seule ne permet pas de comparer directement le nettoyage par onde pulsée et le nettoyage par onde continue.
Cela peut arriver si l'énergie fournie, la mise au point, la vitesse de balayage ou le nombre de passages répétés sont inadaptés. Le nettoyage sans contact n'implique pas une absence totale d'effet sur la surface. Inspectez les échantillons pour détecter toute décoloration, modification de la rugosité, déformation ou perte de matière, conformément à vos critères d'acceptation.
Non. Le soufflage d'air assure la protection de la lentille et l'évacuation des résidus autour de la tête de nettoyage. L'ablation laser peut libérer des particules et des fumées ; il convient donc d'évaluer la contamination et de prévoir une extraction locale appropriée ainsi qu'une gestion des résidus adaptée au procédé.
Indiquez la nuance du matériau, les dimensions et l'épaisseur de la pièce, joignez des photographies, précisez le type de contamination et l'épaisseur approximative de la couche. Précisez la finition à préserver, le niveau de propreté requis, la méthode de contrôle et le rendement cible. Utilisez des échantillons représentatifs pour définir la configuration de la machine et les paramètres de processus.
Besoin d'aide pour choisir une machine de nettoyage laser ?
Envoyez vos échantillons, vos photos de contamination et vos résultats cibles à KEMPSON pour obtenir des conseils de configuration et la planification des tests d'échantillons.