1. Profils de tubes et gamme de traitement
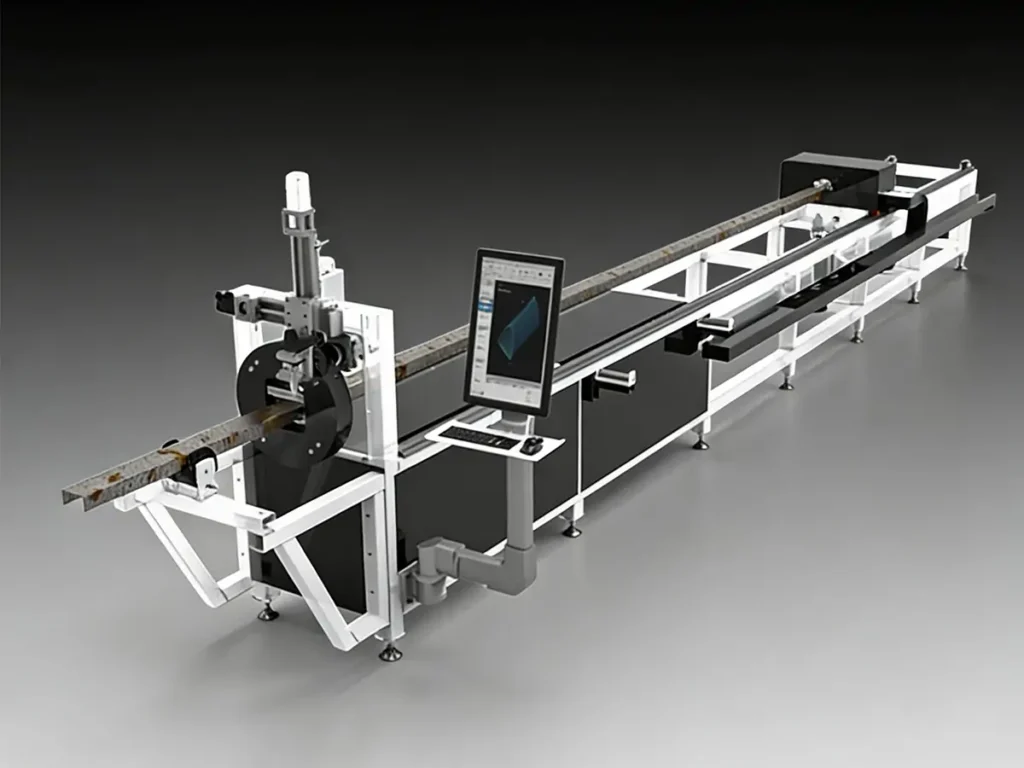
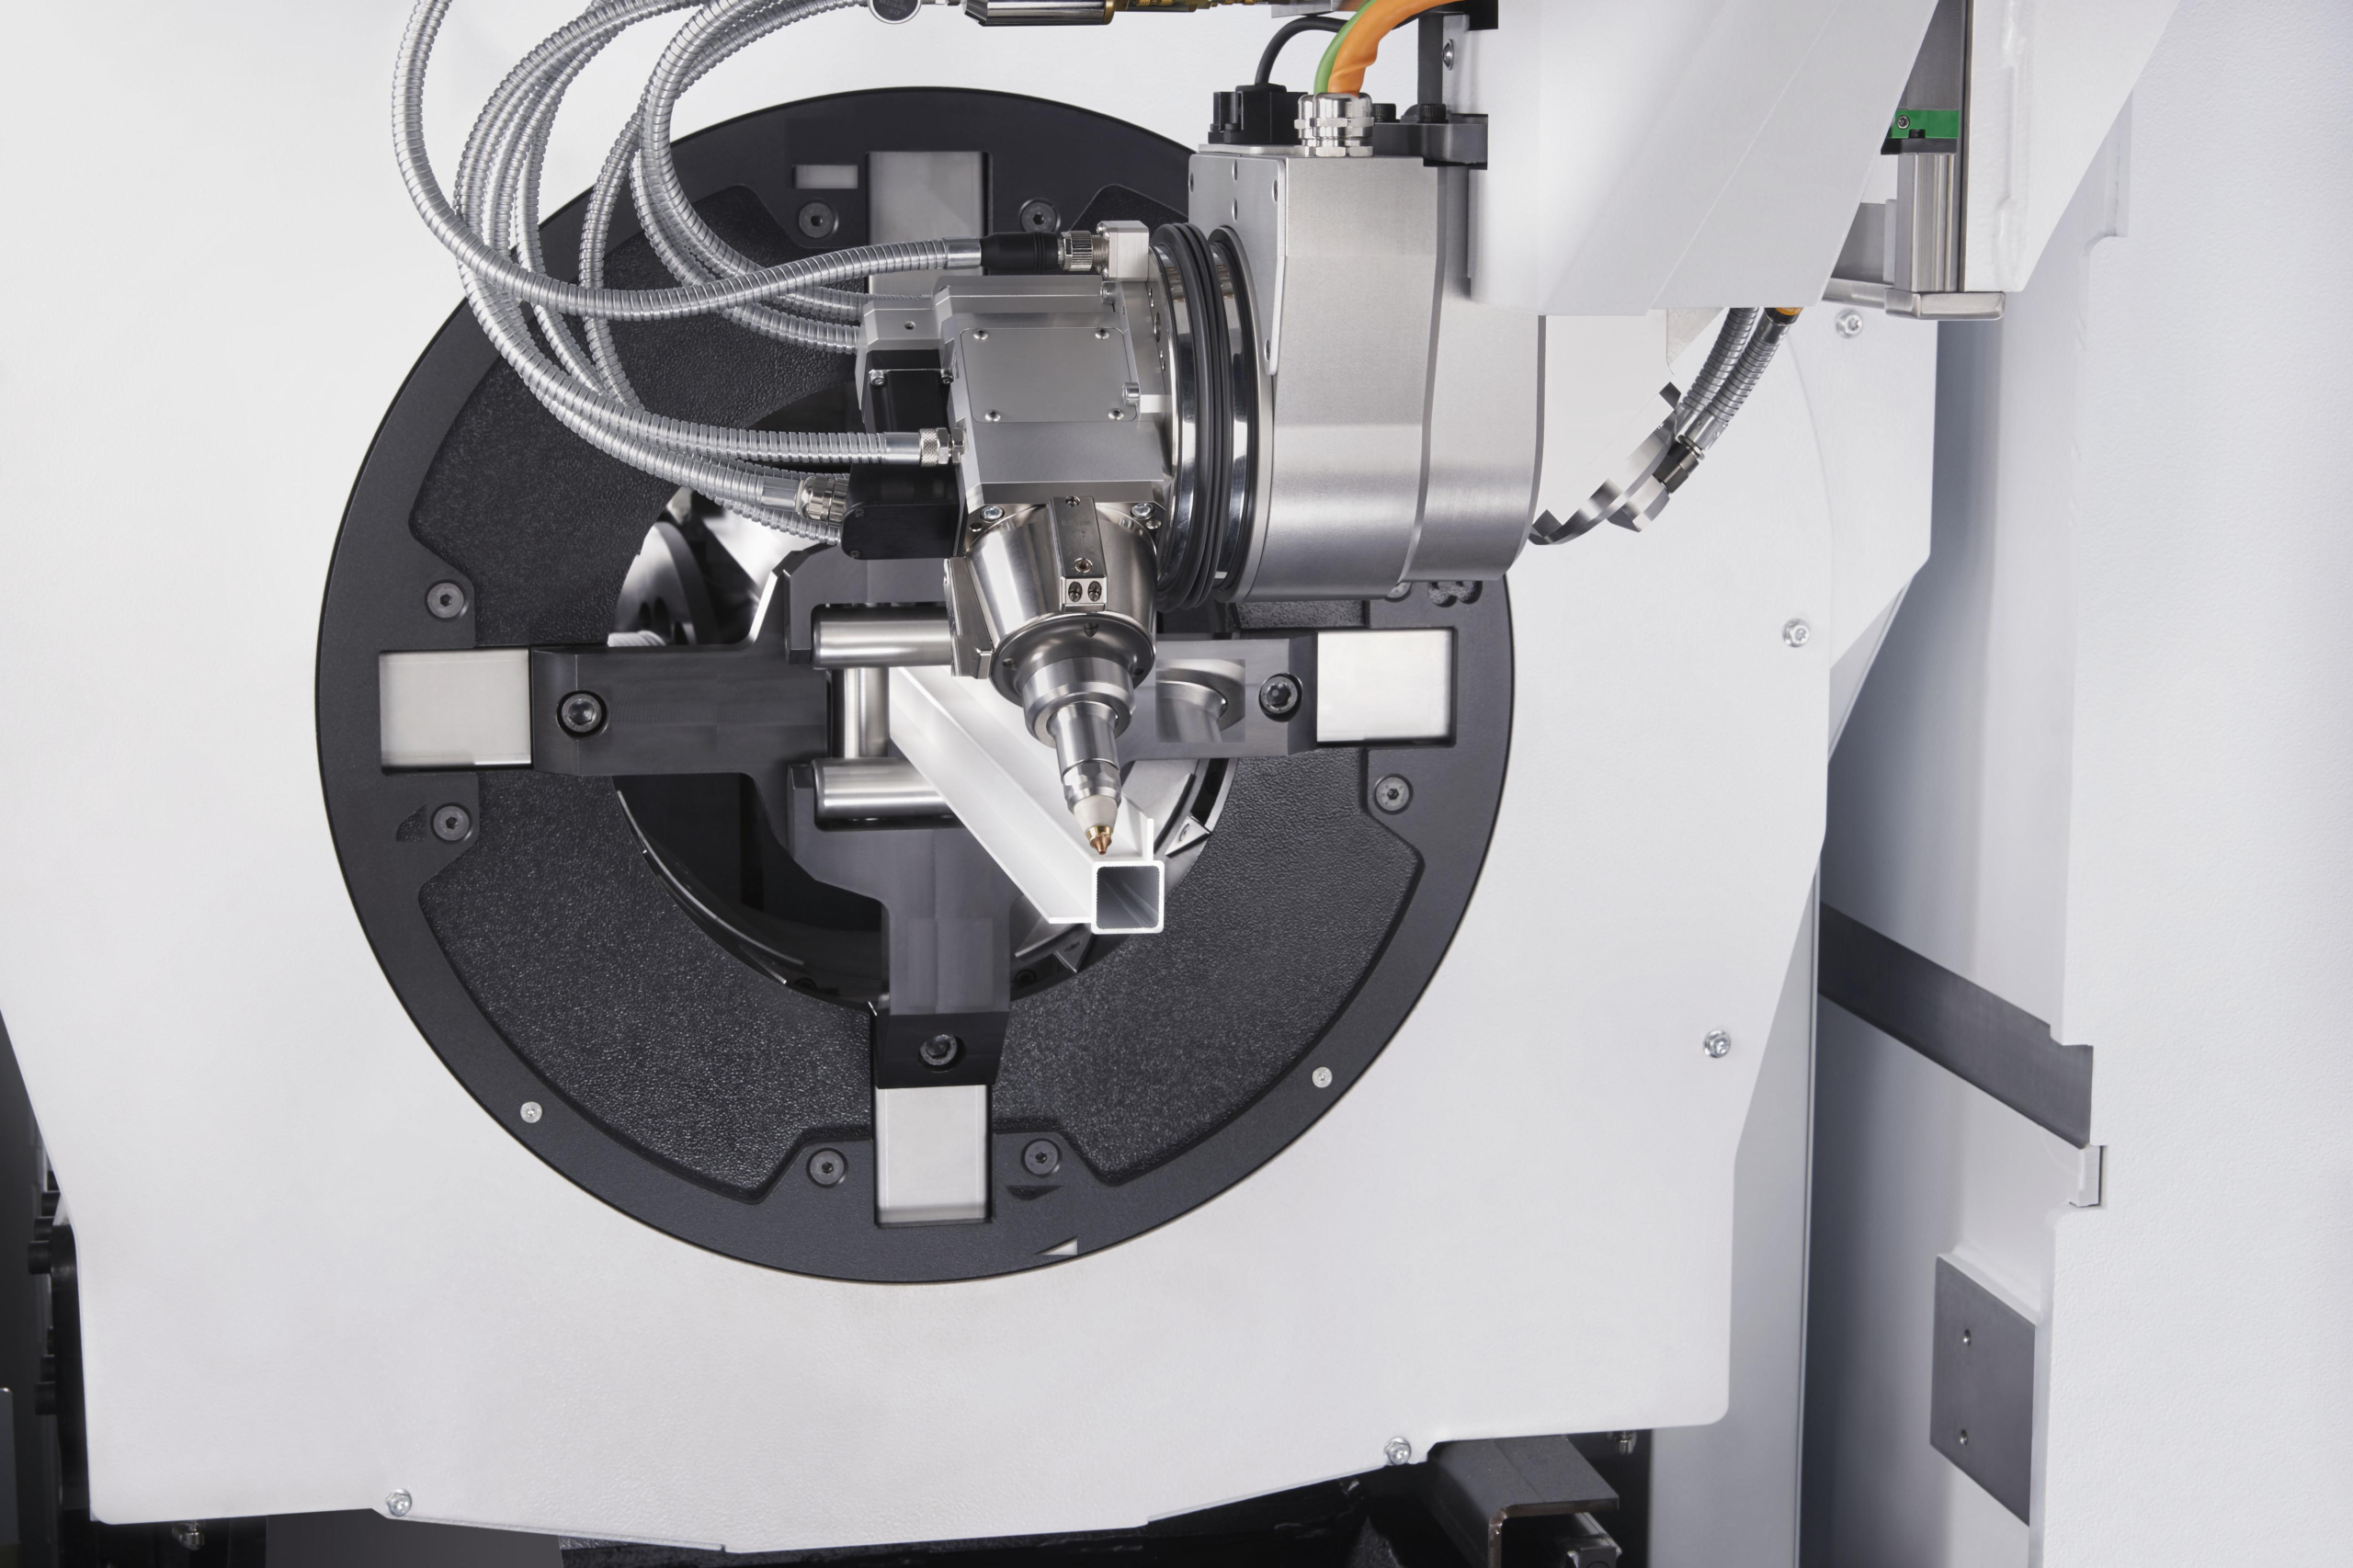
Avant de choisir une machine de découpe laser pour tubes métalliques, il est nécessaire de spécifier précisément les caractéristiques du matériau. Pour les tubes ronds, il faut indiquer leur diamètre extérieur ; pour les sections carrées, une dimension latérale ; et pour les sections rectangulaires, la largeur et la hauteur. Tous les tubes doivent également être spécifiés : épaisseur de paroi, longueur et poids. Les tubes ovales et autres sections spéciales nécessitent une évaluation de compatibilité distincte.
| Article en cours de traitement |
Base de sélection |
| Tubes ronds |
Diamètre extérieur, épaisseur de paroi, rectitude et force de serrage du mandrin |
| Tubes carrés |
Dimension latérale, rayon d'angle, épaisseur de paroi et orientation |
| Tubes rectangulaires |
Largeur et hauteur, dégagement du support, torsion de la section et adhérence |
| Profils spéciaux |
Examen des dessins, compatibilité des mâchoires et assistance logicielle |
| Longueur et poids de la crosse |
Course d'alimentation, supports, capacité de chargement et espace de déchargement |
Une plage de traitement nominale ne garantit pas la même capacité de coupe pour tous les matériaux ou profils. Sur les barres longues ou à parois minces, vérifiez l'absence de fléchissement, de marques de serrage et de déformation. Déterminez la quantité de matière résiduelle dans le mandrin et l'influence de l'imbrication sur le rendement utile.
2. Spécifications techniques et configuration
Les spécifications fournies décrivent des configurations spécifiques et non une machine universelle. Veuillez utiliser les valeurs suivantes comme point de départ pour toute demande de devis concernant un modèle précis de machine de découpe laser pour tubes métalliques.
| Paramètre |
Informations de référence et vérification nécessaires |
| Puissance du laser |
1500 W, 2000 W ou 3000 W ; veuillez confirmer la configuration sélectionnée. |
| diamètre extérieur du tube rond |
Référence indiquée : 10 à 120 mm ; vérifier les limites du mandrin et du modèle |
| dimension latérale du tube carré |
Référence indiquée : 10 à 100 mm ; veuillez vérifier la base de mesure et les limites du mur. |
| Longueur du stock |
Référence indiquée : jusqu’à 6 200 mm ; veuillez confirmer les modalités de chargement et de traitement. |
| Épaisseur de paroi de coupe |
Déterminer en fonction de la qualité du matériau, de la puissance du laser, du gaz et de la qualité de l'échantillon |
| Chargement du tube |
Vérifiez le poids admissible et le système de support pour le modèle sélectionné. |
| Vitesse et précision |
Obtenir des données séparées sur le mouvement des axes, la vitesse de coupe, le positionnement et la pièce finie |
| manutention automatique |
Vérifier la compatibilité du profil, la préparation des stocks, le chargement et le déchargement |
Ne comparez pas les machines en vous basant uniquement sur leur vitesse nominale. La vitesse de déplacement des axes diffère de la vitesse d'avance de coupe, et aucune des deux ne permet, à elle seule, de prédire la cadence de production. La précision de positionnement est également différente de la tolérance dimensionnelle obtenue sur une pièce usinée. Demandez la méthode d'essai et les conditions de mesure correspondant à chaque valeur indiquée.
3. Comparer les méthodes de traitement
Une machine de découpe laser pour tubes métalliques est utile lorsqu'une pièce comporte plusieurs découpes ou subit des modifications de conception fréquentes. Une scie à ruban peut rester économique pour des travaux de découpe à longueur simples. Il est important de comparer l'ensemble du processus plutôt que de supposer qu'une méthode est toujours plus rapide ou moins chère.
| Facteur de sélection |
Découpe de tubes au laser |
scie à ruban |
Scie et perceuse |
| Opérations typiques |
Profils d'extrémité, trous, fentes et contours |
Principalement coupé à la longueur |
Découpes en longueur et trous situés séparément |
| Géométrie complexe |
Programmable dans les limites du système |
Édition |
Peut nécessiter des fixations et plusieurs installations. |
| Passage |
Configuration du programme, des mâchoires et du processus |
Configuration de la lame et de la crosse |
Installation de la scie, de la perceuse et du dispositif de fixation |
| Travail secondaire |
Peut être conservé pour des caractéristiques ou une finition de précision. |
Souvent nécessaire pour les trous et les contours |
Cela dépend de la caractéristique et de la tolérance. |
| Meilleure base d'évaluation |
Qualité de la pièce finie et coût du cycle complet |
exigences de coupe simples |
Effort total d'usinage et de manutention |