

Spis treści
Wprowadzenie
Spawanie laserowe opiera się na stabilnej osłonie gazowej, która zapobiega utlenianiu i zapewnia wysoką jakość spoiny. W produkcji przemysłowej nierównomierne dostarczanie gazu lub jego niska czystość mogą wpływać na wygląd i wydajność spoiny. System generowania gazu zapewnia ciągłe źródło gazu poprzez przetwarzanie i separację powietrza, co czyni go praktycznym rozwiązaniem w zastosowaniach spawania laserowego.
W tym przewodniku wyjaśnię, jak działa system generowania gazu do spawania laserowego, w tym jego główne komponenty, proces separacji gazu, kontrolę czystości, dobór gazu osłonowego oraz zastosowania przemysłowe. Omówię również różnice między systemami generowania gazu a tradycyjnymi butlami gazowymi, aby pomóc Ci lepiej zrozumieć ich rolę w spawaniu laserowym.
Czym jest system generowania gazu do spawania laserowego?
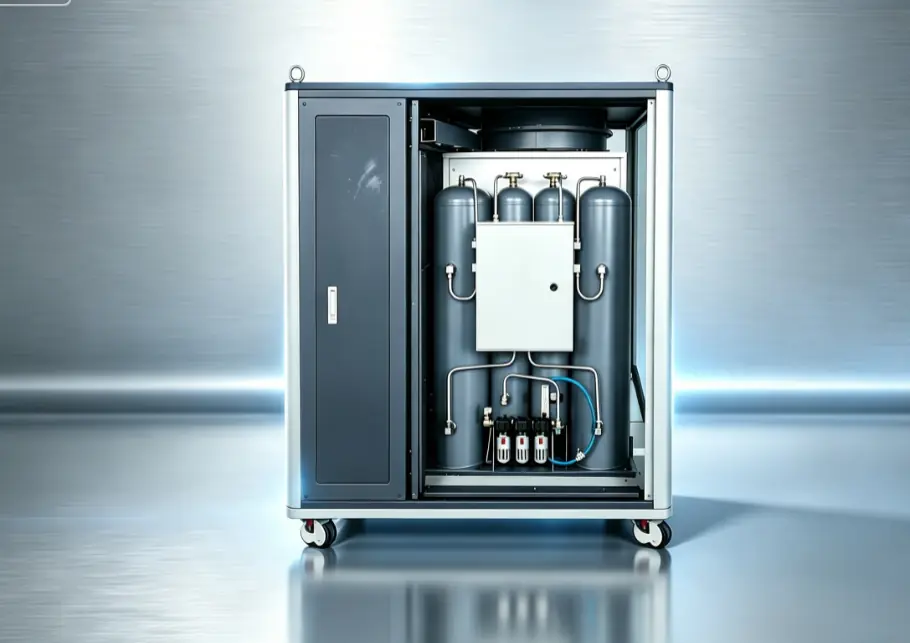
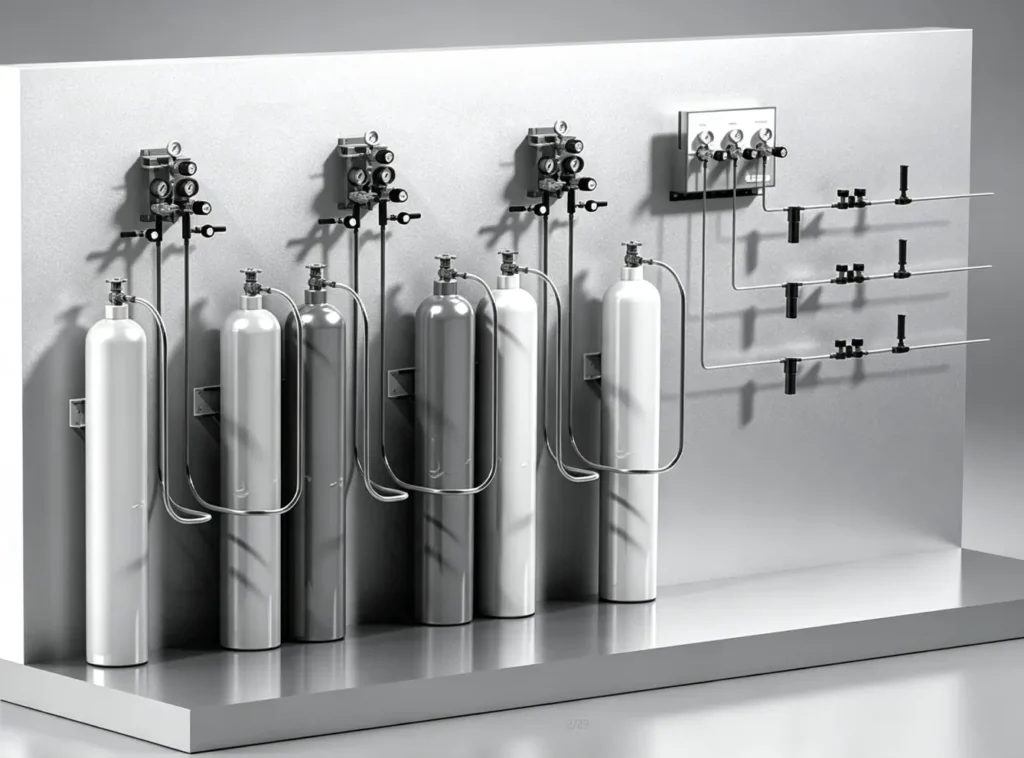
System generowania gazu do spawania laserowego to urządzenie do użytku na miejscu, które wytwarza gaz osłonowy do zastosowań związanych ze spawaniem laserowym. Zamiast korzystać z butli z gazem, system generuje gazy, takie jak azot, ze sprężonego powietrza, usuwa wilgoć i zanieczyszczenia oraz zapewnia stabilny przepływ gazu do obszaru spawania.
System zazwyczaj wykorzystuje technologię PSA (adsorpcji zmiennociśnieniowej) lub membranową do oddzielania azotu od powietrza. Wytworzony gaz o wysokiej czystości chroni jeziorko spawalnicze przed utlenianiem i pomaga utrzymać stałą jakość spoiny podczas spawania laserowego.
Systemy generowania gazu do spawania laserowego są powszechnie stosowane w ręcznych spawarkach laserowych , automatycznym sprzęcie spawalniczym oraz przemysłowych liniach produkcyjnych. Zmniejszają one częstotliwość wymiany gazu, oszczędzają miejsce w magazynie i zapewniają bardziej stabilne zasilanie gazem w przypadku ciągłych operacji spawania.
Dlaczego gaz osłonowy jest ważny w spawaniu laserowym?
Gaz osłonowy jest niezbędnym elementem spawania laserowego. Chroni on stopiony metal podczas spawania i wpływa na końcową jakość spoiny, stan powierzchni i stabilność spawania.
Chroń jeziorko spawalnicze przed utlenianiem — spawanie laserowe tworzy jeziorko stopionego metalu o wysokiej temperaturze, które łatwo reaguje z tlenem zawartym w powietrzu. Reakcja ta może powodować utlenianie, powstawanie porów i zły wygląd spoiny. Gaz osłonowy pokrywa obszar spawania i chroni przed dostępem powietrza do stopionego metalu.
Zmniejszenie zakłóceń plazmowych — Podczas spawania laserowego o dużej mocy, opary metalu mogą tworzyć plazmę nad jeziorkiem spawalniczym. Plazma może absorbować część energii lasera i wpływać na penetrację spoiny. Odpowiedni gaz osłonowy pomaga kontrolować powstawanie plazmy i zapewnia stabilność procesu spawania.
Poprawa wyglądu spoiny — Przepływ gazu osłonowego i położenie dyszy wpływają na kształt i jakość powierzchni spoiny. Prawidłowe ustawienia gazu mogą zmniejszyć ilość odprysków, poprawić gładkość spoiny i zapewnić spójny wygląd spoiny.
Utrzymaj stabilność procesu spawania — Zmiany przepływu gazu mogą wpływać na ruch jeziorka spawalniczego i formowanie spoiny. Odpowiednia prędkość przepływu gazu jest wymagana dla różnych poziomów mocy lasera, prędkości spawania i grubości materiału.
Wybierz odpowiedni gaz do różnych materiałów — Różne metale wymagają różnych gazów osłonowych:
- Argon: powszechnie stosowany do spawania aluminium, stali nierdzewnej i ogólnego spawania laserowego.
- Hel: Stosowany w warunkach spawania wymagających większego dopływu ciepła i głębszej penetracji.
- Azot: Używany w niektórych zastosowaniach spawalniczych stali nierdzewnej, w zależności od wymagań materiałowych.
Gaz osłonowy w szybkim spawaniu laserowym — Szybkie spawanie laserowe wymaga stabilnej osłony gazowej, aby zachować spójność spoiny. Rodzaj gazu i natężenie przepływu powinny być dostosowane do materiału, mocy lasera i prędkości spawania.
Gaz osłonowy chroni jeziorko spawalnicze, kontroluje utlenianie i odgrywa istotną rolę w jakości spawania laserowego.
Dlaczego spawarki laserowe muszą być wyposażone w system zasilania gazem i jakie jest jego przeznaczenie? Więcej informacji można znaleźć w artykule: Czy spawarki laserowe potrzebują gazu?
Różne gazy wymagają różnych materiałów, a ich koszty są zróżnicowane. Więcej informacji można znaleźć w artykule: Argon czy azot do spawania laserowego: Którego gazu należy użyć?
Jak działa system generowania gazu podczas spawania laserowego?
System generowania gazu do spawania laserowego wytwarza gaz osłonowy bezpośrednio ze sprężonego powietrza. System przetwarza powietrze poprzez jednostki filtracji, separacji i sterowania gazem, zapewniając ciągłe dostarczanie gazu o wysokiej czystości do spawania laserowego.
Proces roboczy rozpoczyna się od dostania się sprężonego powietrza do jednostki filtracyjnej, gdzie usuwany jest olej, wilgoć i cząstki stałe. Oczyszczone powietrze przechodzi następnie przez moduł separacji, taki jak PSA (adsorpcja zmiennociśnieniowa) lub membrana separacyjna, w celu wyekstrahowania azotu lub innych niezbędnych gazów.
Po oddzieleniu, system monitoruje czystość i ciśnienie gazu przed skierowaniem go do dyszy spawalniczej laserowej. Stabilny przepływ gazu chroni jeziorko spawalnicze podczas spawania i ogranicza utlenianie spowodowane kontaktem z powietrzem.
Części systemu generowania gazu do spawania laserowego
System generowania gazu do spawania laserowego składa się z kilku części, które odpowiadają za produkcję gazu, jego oczyszczanie, regulację ciśnienia i dostarczanie.
- Jednostka generatora gazu: Wykorzystuje technologię PSA lub separacji membranowej w celu ekstrakcji azotu lub innych gazów procesowych ze sprężonego powietrza, redukując potrzebę stosowania zewnętrznych butli z gazem.
- Wielostopniowy system filtracji: Filtruje wodę, olej i cząsteczki kurzu ze sprężonego powietrza przed oddzieleniem gazu, aby utrzymać gaz w czystości.
- Jednostka regulacji ciśnienia: dostosowuje ciśnienie gazu do wymaganego poziomu i utrzymuje stałe ciśnienie zasilania podczas spawania.
- Zawór regulacji przepływu: Steruje szybkością przepływu gazu osłonowego zgodnie z wymaganiami spawania i zapobiega niedostatecznemu lub nadmiernemu dostarczaniu gazu.
- Rurociąg dostarczający gaz: Transportuje wytworzony gaz do pistoletu spawalniczego przez uszczelnione rurociągi, aby zapobiec wyciekom gazu i mieszaniu się powietrza.
- Dysza gazu osłonowego: uwalnia gaz osłonowy wokół jeziorka spawalniczego i tworzy strefę ochronną podczas procesu spawania.
- Analizator gazów: sprawdza czystość i skład gazu w zastosowaniach spawalniczych, w których obowiązują surowe wymagania dotyczące jakości gazu.
- Interfejs układu sterowania: łączy się ze spawarką laserową w celu zarządzania czasem podawania gazu, w tym jego dopływem przed i po spawaniu.
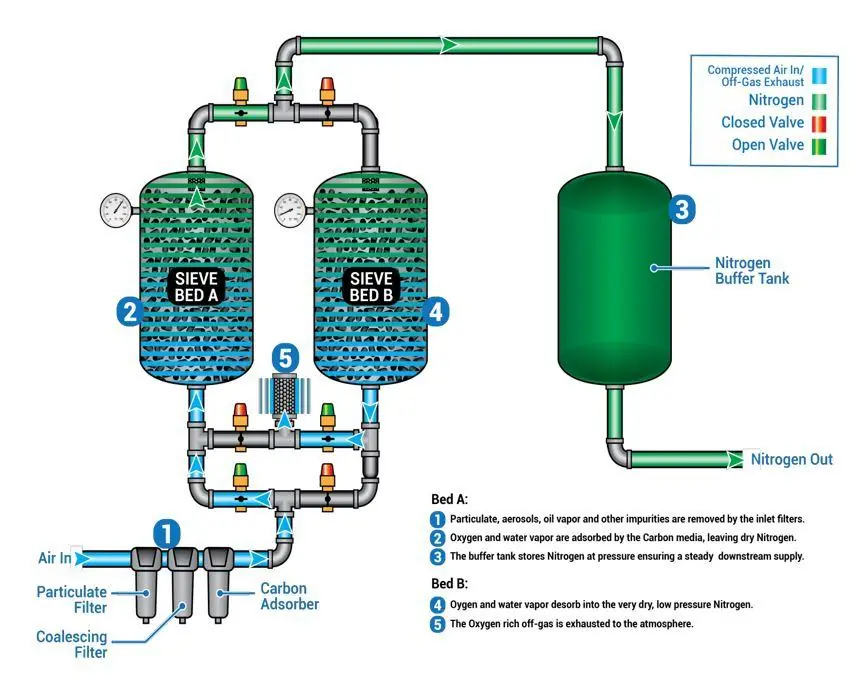
System łączy w sobie generowanie gazu, filtrację, kontrolę ciśnienia i dostarczanie gazu, zapewniając gaz osłonowy do spawania laserowego bez konieczności stosowania tradycyjnych butli gazowych.
Jaki gaz jest używany do spawania laserowego?
Gaz osłonowy chroni jeziorko spawalnicze przed utlenianiem podczas spawania laserowego. Rodzaj gazu zależy od materiału, procesu spawania i wymagań spawalniczych.
| Gaz osłonowy | Udogodnienia | Zastosowania |
|---|---|---|
| argon | Stabilna ochrona, dobry wygląd spoiny, szerokie zastosowanie | Aluminium, stal nierdzewna i ogólne spawanie laserowe |
| Azot | Niski koszt, odpowiedni do niektórych zastosowań ze stali nierdzewnej | Spawanie stali nierdzewnej |
| hel | Wyższy współczynnik przenikania ciepła, odpowiedni do głębszej penetracji | Grube materiały i specjalne wymagania spawalnicze |
W przypadku większości zastosowań spawania laserowego najczęściej wybieranym gazem osłonowym jest argon ze względu na stabilną ochronę i szeroką kompatybilność materiałową.
Wymagania dotyczące czystości gazu dla spawania laserowego
Czystość gazu ma bezpośredni wpływ na wygląd spoiny, kontrolę wad i stabilność spawania. Gaz osłonowy o niskiej czystości może wprowadzać tlen, wilgoć i inne zanieczyszczenia do obszaru spoiny, powodując utlenianie, powstawanie porów i nieprawidłowe formowanie spoiny.
| Typ gazu | Zalecana czystość | Zastosowania |
|---|---|---|
| Argon (Ar) | ≥% 99.99 | Aluminium, stal nierdzewna i ogólne spawanie laserowe |
| Azot (N₂) | ≥% 99.9 | Stal nierdzewna i niektóre zastosowania spawalnicze w przemyśle |
| Hel (On) | ≥% 99.99 | Zastosowania wymagające głębszej penetracji |
Wybierz gaz osłonowy w zależności od materiału i wymagań spawalniczych. Argon jest powszechnie stosowany do spawania aluminium i stali nierdzewnej, natomiast hel lub mieszanina gazów są wybierane do zastosowań wymagających większej penetracji lub specjalnych właściwości spawalniczych.
Wyposażony w system generowania gazu do spawania laserowego
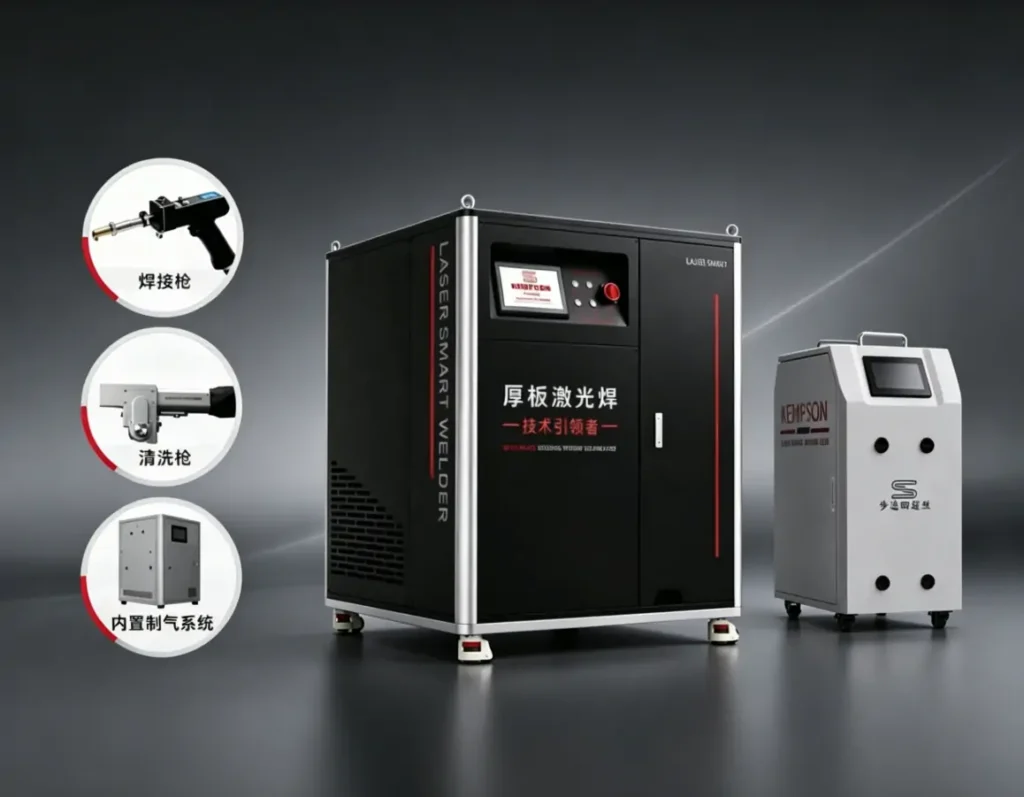
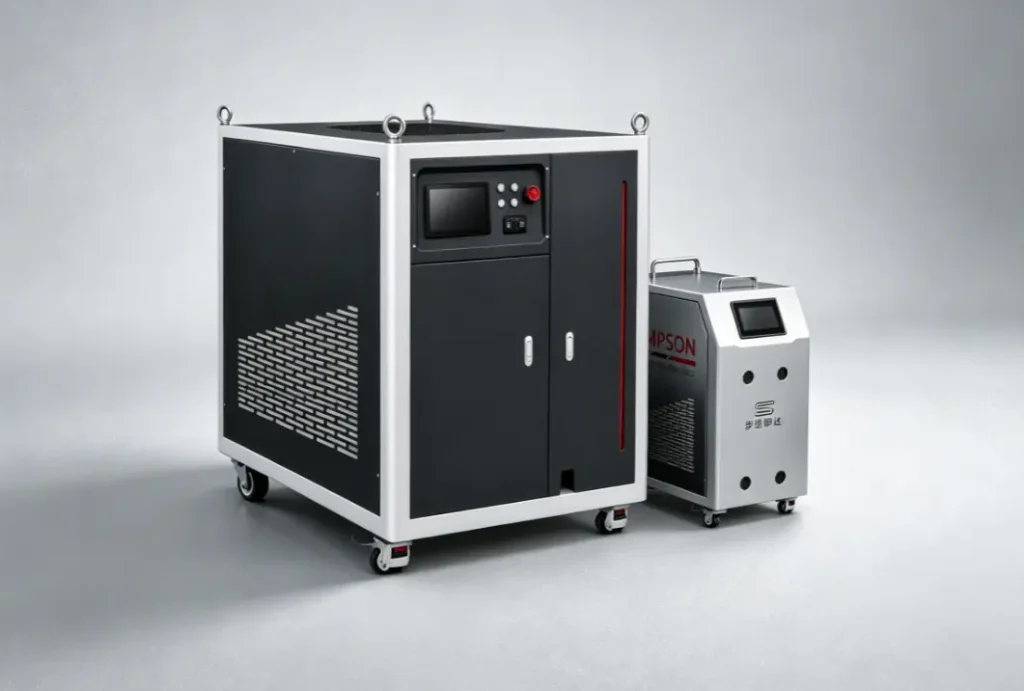
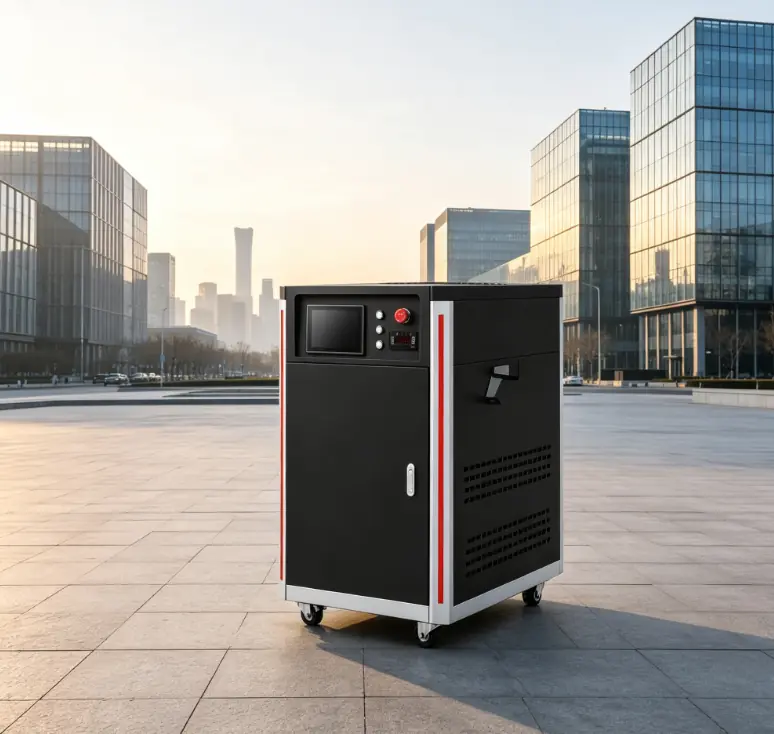
Zalety stosowania systemu generowania gazu do spawania laserowego
- Ciągłe dostarczanie gazu: System generuje gaz osłonowy w trakcie pracy, co eliminuje konieczność częstej wymiany butli i pozwala na nieprzerwane prowadzenie procesu spawania.
- Niższy koszt gazu: Produkcja gazu na miejscu pozwala na obniżenie kosztów zakupu, transportu i magazynowania gazu, dzięki czemu nadaje się on do długotrwałych operacji spawalniczych.
- Kontrolowana czystość gazu: System umożliwia regulację czystości i przepływu gazu zgodnie z wymaganiami spawania, zapewniając odpowiednią ochronę różnych materiałów i procesów.
- Stabilna jakość spoiny: Stabilne warunki gazu osłonowego pomagają chronić jeziorko spawalnicze, zmniejszają utlenianie i zachowują jednolity wygląd spoiny.
- Oszczędność miejsca i obsługi: System nie wymaga przechowywania dużych butli z gazem, dzięki czemu oszczędza miejsce w warsztacie i ułatwia zarządzanie gazem.
- Łatwa integracja z systemami automatyki: System można połączyć ze spawarkami laserowymi i zautomatyzowanymi liniami produkcyjnymi w celu zapewnienia ciągłego dopływu gazu i kontroli procesu.
- Większe bezpieczeństwo: Ograniczenie stosowania butli z gazem pod wysokim ciśnieniem obniża ryzyko związane z ich przechowywaniem i obsługą w warsztacie.
Zastosowania systemów generowania gazu do spawania laserowego
Systemy generowania gazu do spawania laserowego są stosowane w branżach wymagających stabilnego zasilania gazem osłonowym i niezawodnych warunków spawania.
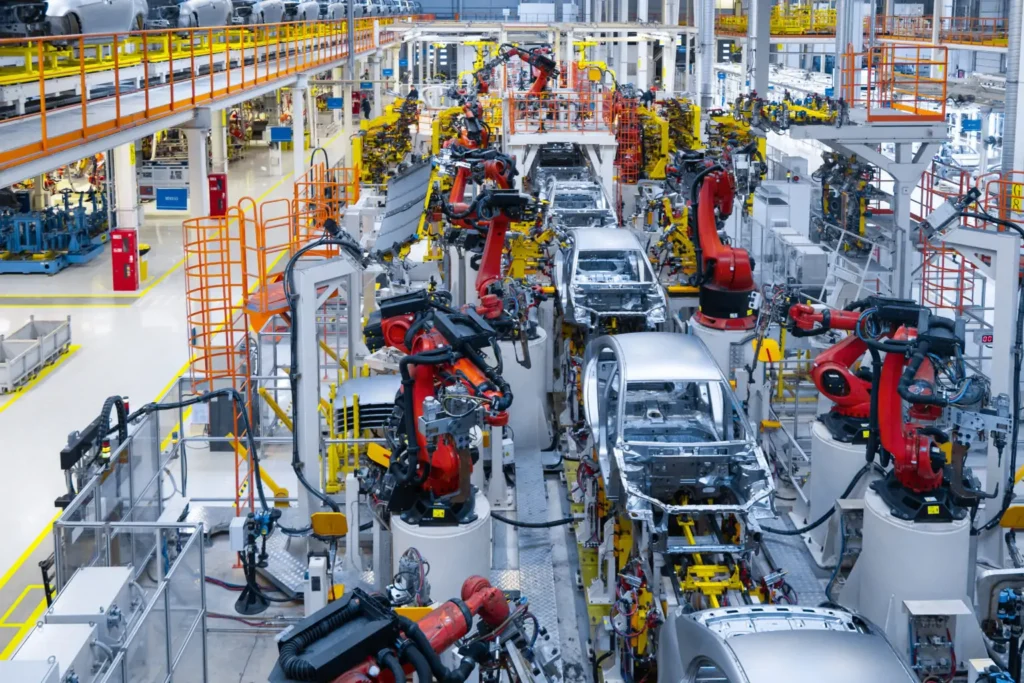
Produkcja samochodowa
Stosowany do spawania paneli nadwozia, części aluminiowych i podzespołów akumulatorów, szczególnie w ciągłych liniach produkcyjnych.
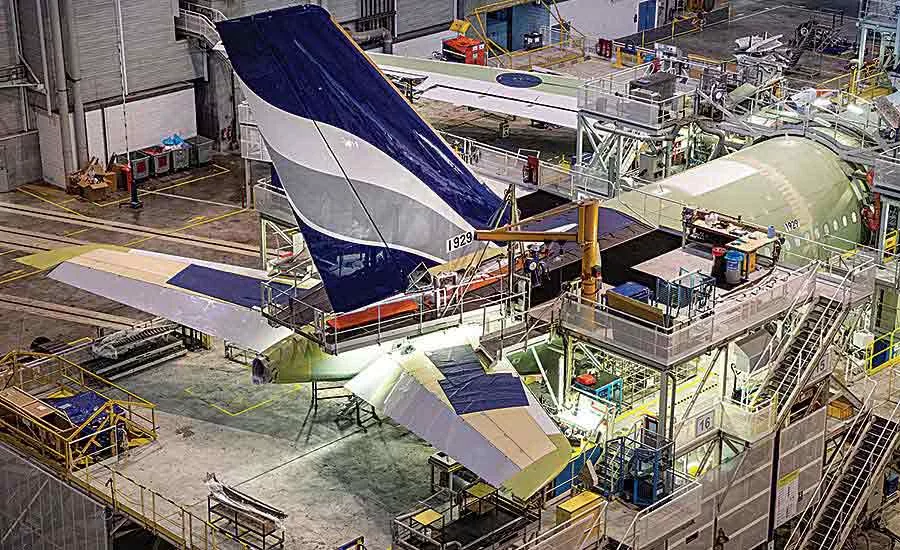
Przemysł lotniczy
Stosowany do precyzyjnego spawania części ze stopów tytanu i innych podzespołów lotniczych wymagających stosowania gazu osłonowego o wysokiej czystości.
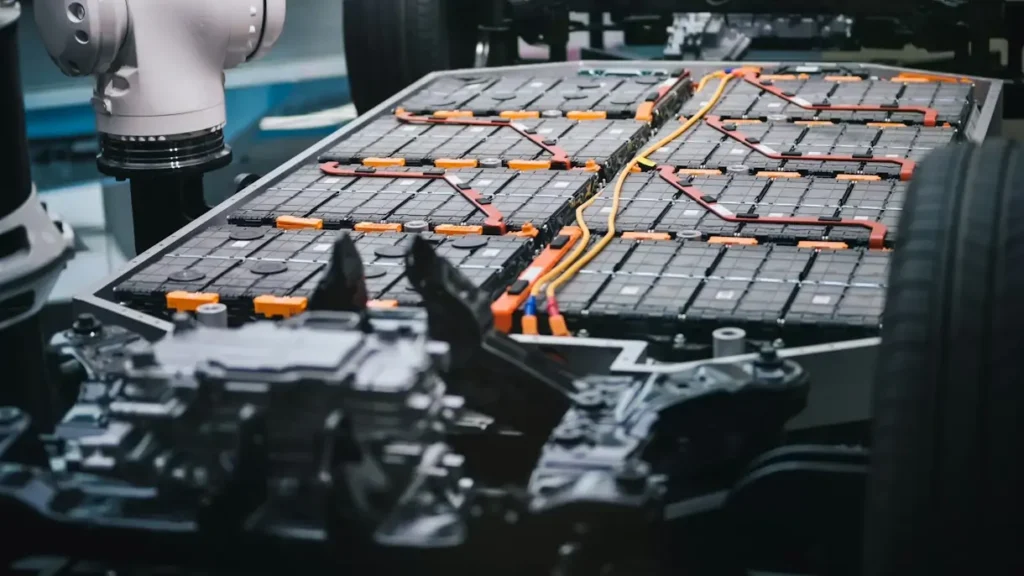
Branża elektroniczna
Stosowany do akumulatorów, podzespołów elektronicznych i małych precyzyjnych części, w przypadku których wymagana jest stabilna ochrona gazowa.
Produkcja urządzeń medycznych
Stosowany do precyzyjnych części medycznych, które muszą spełniać surowe wymagania dotyczące czystości gazu i jakości spawania.
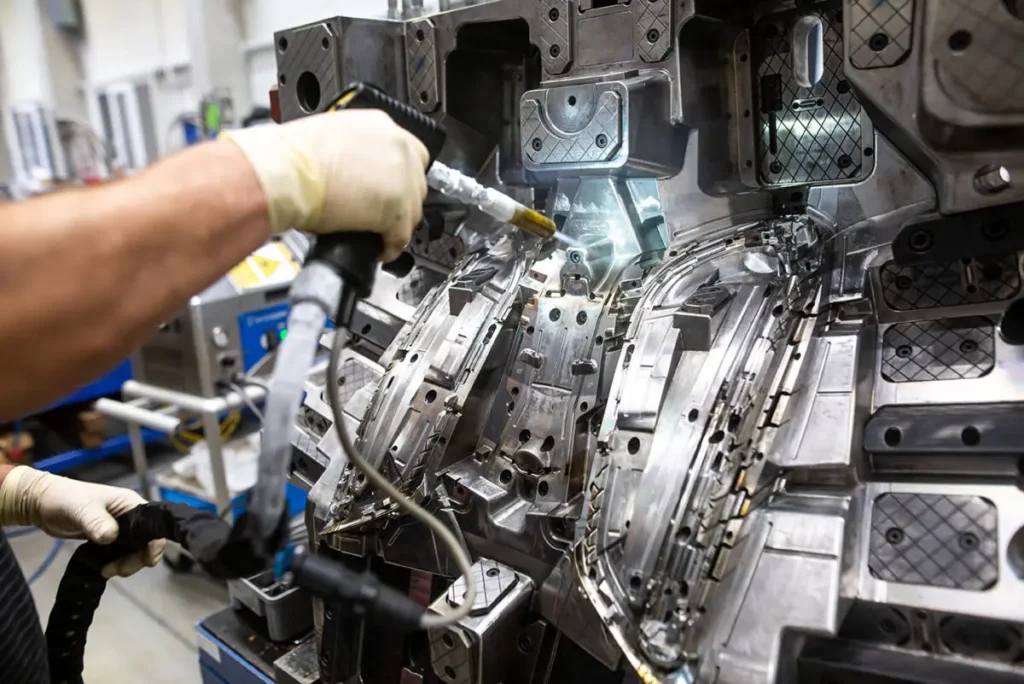
Obróbka form i okuć
Stosowane do naprawy form i spawania elementów konstrukcyjnych, odpowiednie do elastycznej produkcji z różnymi zadaniami spawalniczymi.
Badania i laboratoria
Stosowany do badań spawalniczych i rozwoju procesów dla takich materiałów jak aluminium, stal nierdzewna i stopy tytanu.
System generowania gazu do spawania laserowego a zasilanie butlą gazową
Systemy generowania gazu do spawania laserowego i butle gazowe to dwie popularne metody dostarczania gazu osłonowego. Główne różnice dotyczą stabilności gazu, kosztów eksploatacji i wydajności produkcji.
| Porównanie | System generowania gazu | Dostawa butli gazowych |
|---|---|---|
| Zapas gazu | Wytwarza gaz osłonowy na miejscu, zapewniając ciągłą dostawę | Wymaga zakupu gazu z zewnątrz i wymiany butli |
| Czystość gazu | Stabilna czystość w oparciu o ustawienia systemu | Czystość może się różnić w zależności od partii gazu |
| Ciśnienie gazu | Utrzymuje stabilne ciśnienie wyjściowe podczas spawania | Ciśnienie spada w miarę zużycia gazu |
| Koszty operacyjne | Głównie elektryka i konserwacja po instalacji | Wymaga ciągłego zakupu i transportu gazu |
| Wydajność produkcji | Brak przestoju na wymianę cylindra | Produkcja może zostać wstrzymana podczas wymiany cylindrów |
| Wykorzystanie przestrzeni | Nie jest wymagana duża powierzchnia do przechowywania butli | Wymaga miejsca do przechowywania butli |
| Działanie | Automatyczne zasilanie gazem z prostą obsługą | Wymaga ręcznej obsługi i wymiany |
| Jakość spoiny | Stabilne warunki gazowe zapewniają jednolity wygląd spoiny | Wahania gazu mogą mieć wpływ na kolor i jakość spoiny |
| Odpowiednie aplikacje | Ciągła produkcja i wysoka jakość spawania | Spawanie małoseryjne lub okazjonalne |
Systemy generowania gazu lepiej sprawdzają się na liniach produkcyjnych z częstym spawaniem i surowymi wymaganiami dotyczącymi jakości gazu. Butle gazowe są bardziej odpowiednie do spawania małych serii, gdzie zużycie gazu jest niskie.
Jak wybrać system generowania gazu do spawania laserowego?
Wybór systemu generowania gazu do spawania laserowego zależy od materiału spawalniczego, zapotrzebowania na gaz oraz warunków produkcji. Główne czynniki to czystość gazu, natężenie przepływu, ciśnienie, typ systemu i koszty eksploatacji.
- Wymagania dotyczące czystości gazu: Czystość gazu wpływa na kolor spoiny, utlenianie i kontrolę wad. Wysokiej jakości spawanie laserowe często wymaga czystości gazu powyżej 99.99%, podczas gdy precyzyjne spawanie aluminium i stali nierdzewnej może wymagać wyższych poziomów czystości.
- Przepływ i ciśnienie gazu: Przepływ i ciśnienie gazu powinny być dostosowane do grubości spawania i ustawień procesu. Zbyt mała ilość gazu może nie chronić jeziorka spawalniczego, a zbyt duża może zaburzyć płynięcie stopionego metalu. Dopływ gazu powinien pozostać stabilny podczas spawania.
- Technologia generowania gazu: Większość systemów wykorzystuje technologię PSA do oddzielania azotu od sprężonego powietrza. Wybierając system, należy wziąć pod uwagę wydajność azotu, zakres regulacji czystości oraz to, czy sprzęt spełnia wymagania linii spawalniczej.
- Koszty operacyjne: W fabrykach, w których często przeprowadza się spawanie laserowe, system generowania gazu na miejscu może obniżyć koszty zakupu, magazynowania i wymiany gazu. Całkowity koszt powinien obejmować inwestycję w sprzęt, zużycie energii i konserwację.
- Funkcje dodatkowe: Odpowiedni system powinien obejmować filtrację powietrza, regulację ciśnienia i regulację czasu dopływu gazu. Czyste zasilanie gazem i odpowiednie ustawienia opóźnienia dopływu gazu pomagają chronić obszar spawania po zakończeniu spawania.
Wybierz system w oparciu o materiał spawalniczy, czystość gazu, wymaganą prędkość przepływu i potrzeby produkcyjne. Odpowiedni system zasilania gazem zapewnia stabilną ochronę podczas spawania laserowego.
Wniosek
System generowania gazu do spawania laserowego zapewnia stabilne zasilanie gazem osłonowym w nowoczesnych zastosowaniach spawalniczych. W porównaniu z tradycyjnymi butlami gazowymi, zapewnia lepszą spójność gazu i jest bardziej odpowiedni dla fabryk o ciągłej produkcji.
Firma KEMPSON oferuje spawarki laserowe, które można wyposażyć we własne generatory gazu. W przypadku zastosowań takich jak spawanie aluminium, elementów akumulatorów i precyzyjnych części metalowych, dobór odpowiedniej czystości gazu, natężenia przepływu i konfiguracji systemu jest kluczowy dla utrzymania jakości spoiny. Jeśli potrzebujesz rozwiązania gazowego do spawania laserowego dopasowanego do Twoich potrzeb produkcyjnych, skontaktuj się z nami, aby uzyskać profesjonalne wsparcie.

FAQ
Czym jest system generowania gazu do spawania laserowego?
System generowania gazu do spawania laserowego to urządzenie na miejscu, które wytwarza gaz osłonowy do spawania laserowego. Wydobywa on gazy, takie jak azot, ze sprężonego powietrza, usuwa zanieczyszczenia i zapewnia stabilny przepływ gazu, chroniąc jeziorko spawalnicze.
Jak działa generator gazu do spawania laserowego?
Generator gazu do spawania laserowego działa poprzez filtrowanie sprężonego powietrza i separację potrzebnych gazów za pomocą technologii PSA lub membranowej. Wytworzony gaz jest następnie kontrolowany przez systemy ciśnienia i przepływu, zanim zostanie dostarczony do obszaru spawania.
Jaki gaz jest używany do spawania laserowego?
Argon jest najczęściej używanym gazem do spawania laserowego. Do spawania określonych materiałów i spełniania określonych wymagań spawalniczych stosuje się również azot i hel. Wybór zależy od rodzaju metalu, jakości spoiny i wymaganego przetopu.
Dlaczego gaz osłonowy jest ważny w spawaniu laserowym?
Gaz osłonowy chroni jeziorko spawalnicze przed tlenem i wilgocią podczas spawania laserowego. Pomaga zapobiegać utlenianiu, porowatości i wadom powierzchniowym, zapewniając stały wygląd i jakość spoiny.
Jaka czystość gazu jest wymagana do spawania laserowego?
Spawanie laserowe zazwyczaj wymaga gazu osłonowego o czystości 99.99% lub wyższej. Zastosowania precyzyjne, takie jak spawanie akumulatorów i aluminium, mogą wymagać gazu o wyższej czystości, aby ograniczyć utlenianie i wady spawalnicze.
Czy system generowania gazu może zastąpić butle gazowe?
Tak, system generowania gazu może zastąpić butle z gazem w przypadku ciągłych operacji spawania laserowego. Wytwarza on gaz osłonowy na miejscu, zmniejszając konieczność wymiany butli, wymagania dotyczące magazynowania i przerwy w dostawie.
Jakie metale wymagają stosowania gazu osłonowego podczas spawania laserowego?
Większość metali wymaga gazu osłonowego podczas spawania laserowego, w tym stal nierdzewna, aluminium, tytan i niektóre zastosowania stali węglowej. Rodzaj gazu zależy od materiału i procesu spawania.
Jak wybrać system generowania gazu do spawania laserowego?
Wybierz system na podstawie czystości gazu, przepływu wyjściowego, wymagań ciśnieniowych, materiałów spawalniczych i wielkości produkcji. Wydajność systemu powinna być dostosowana do liczby stanowisk spawalniczych i czasu pracy.







