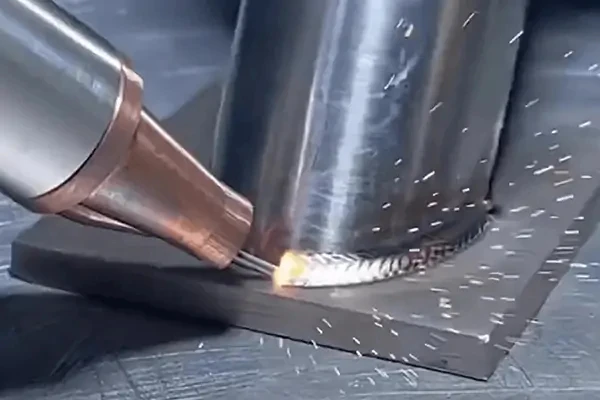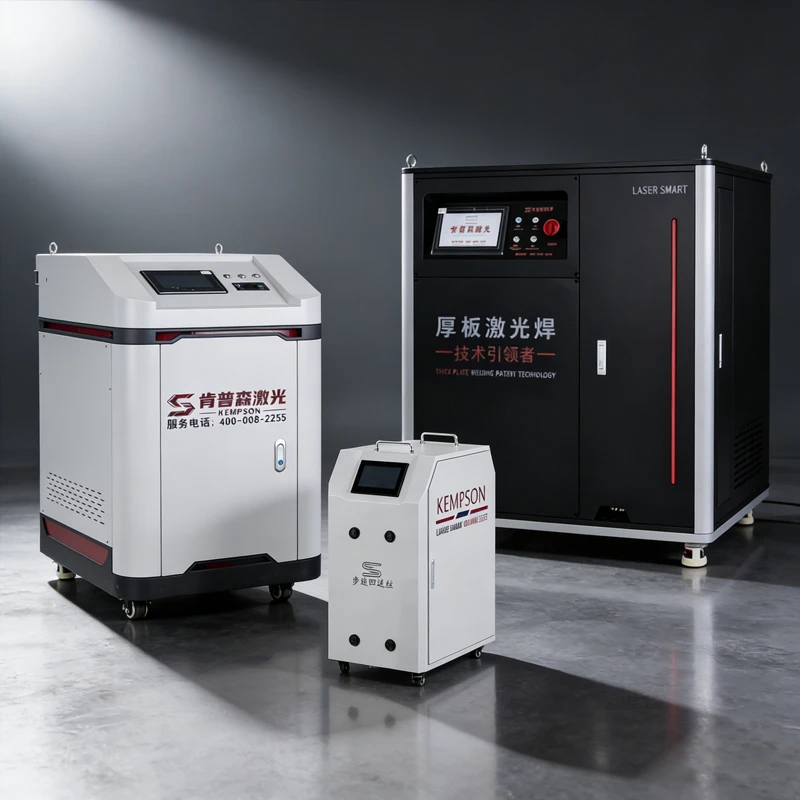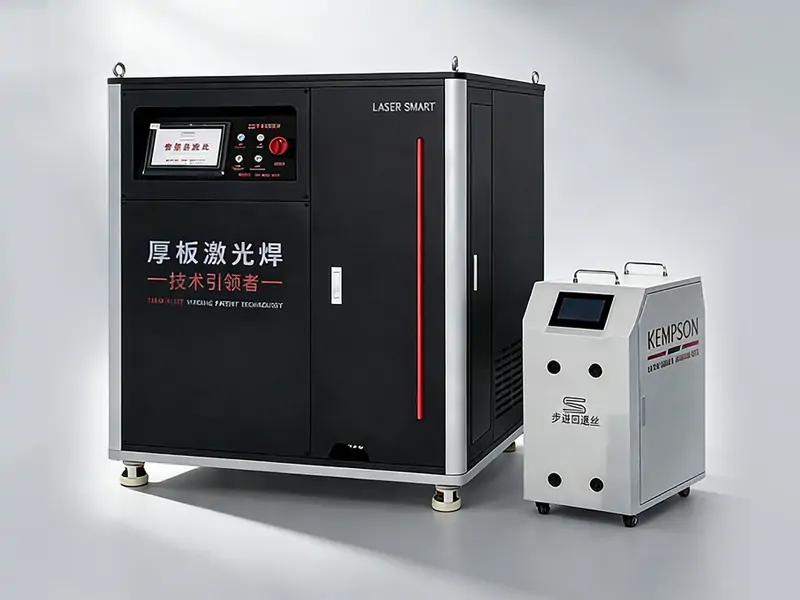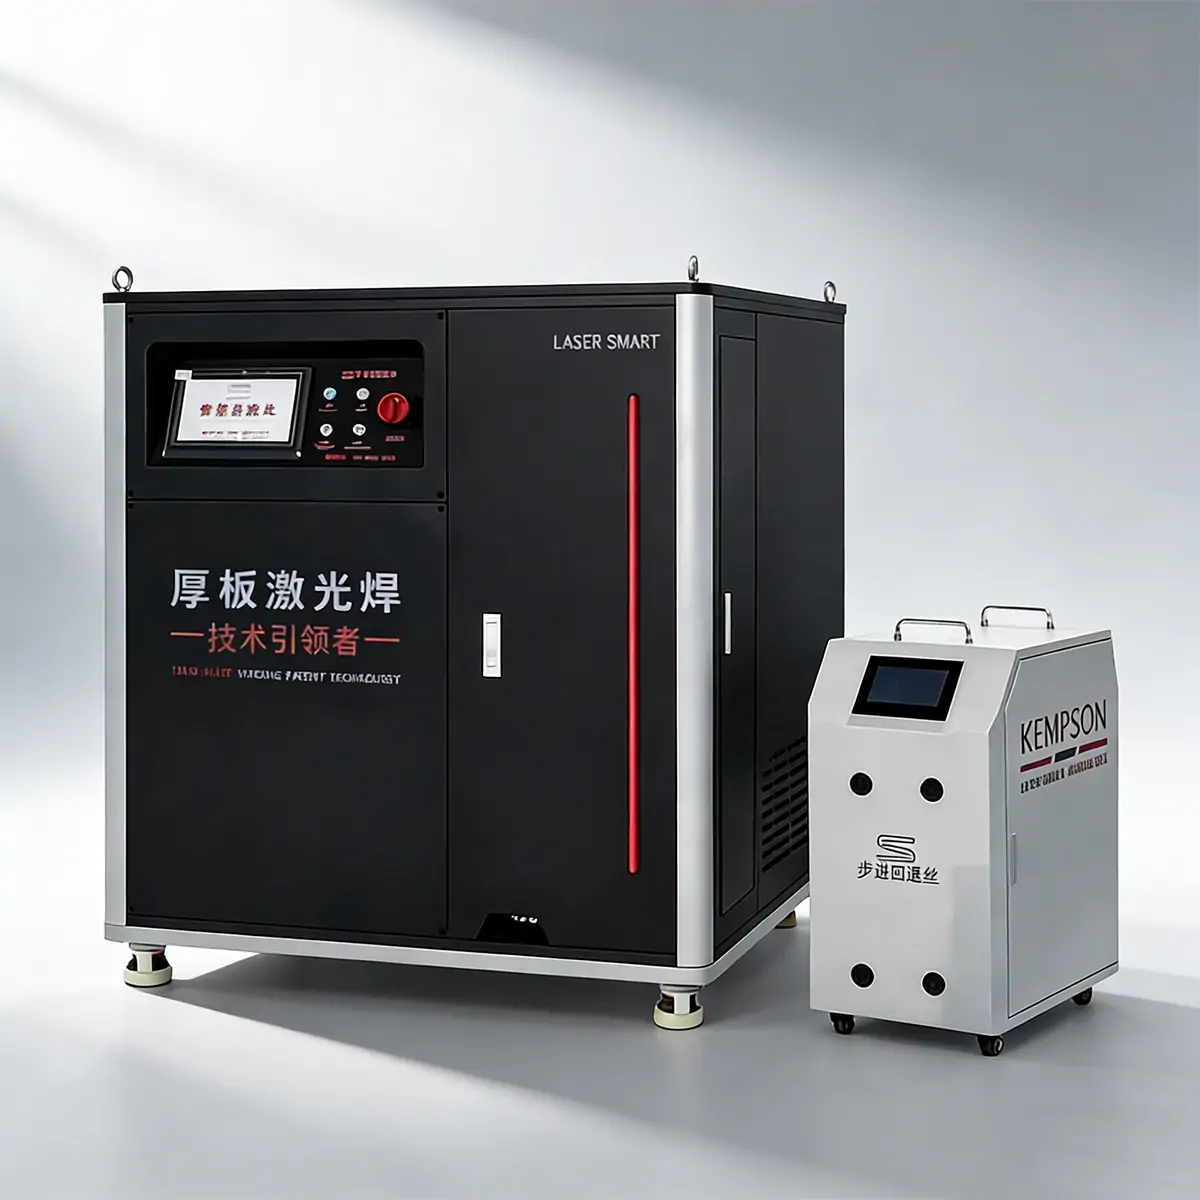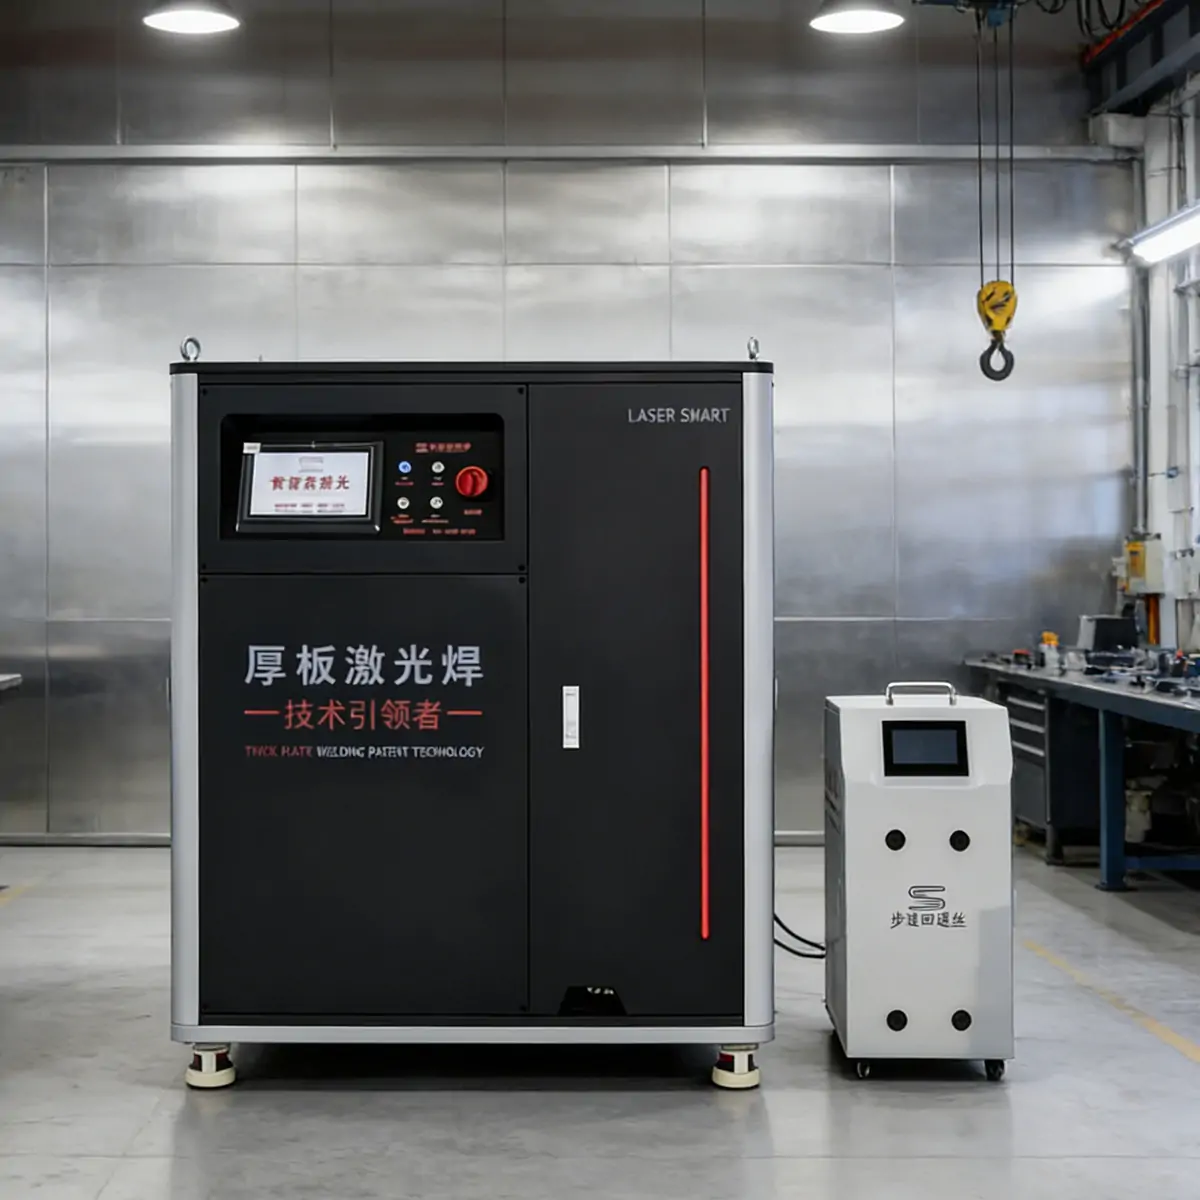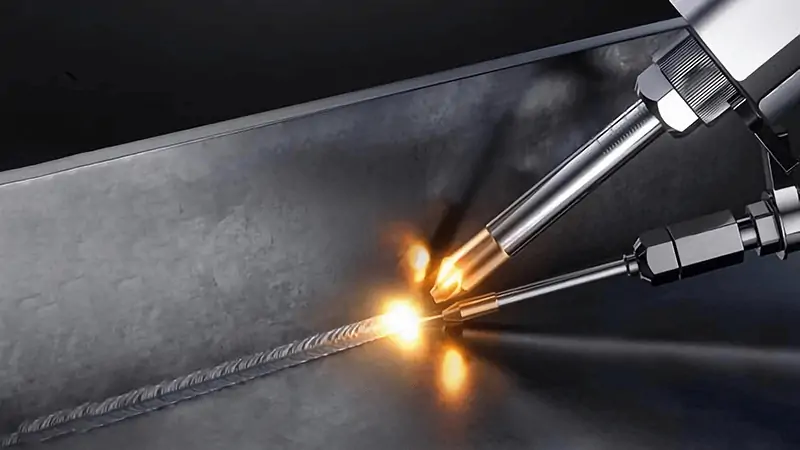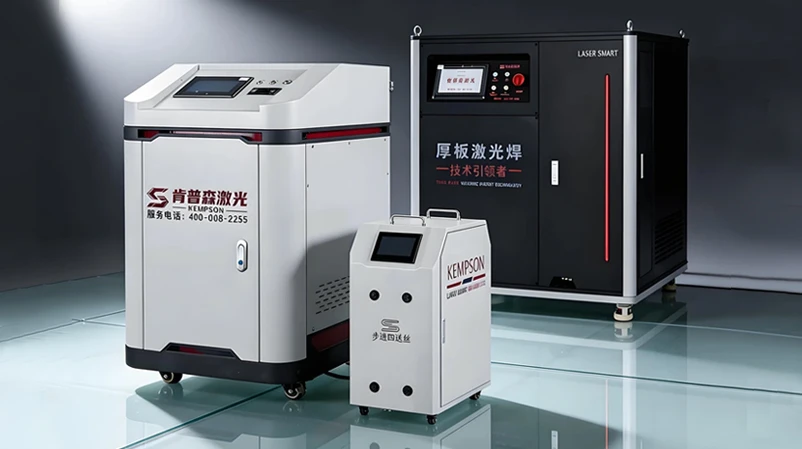
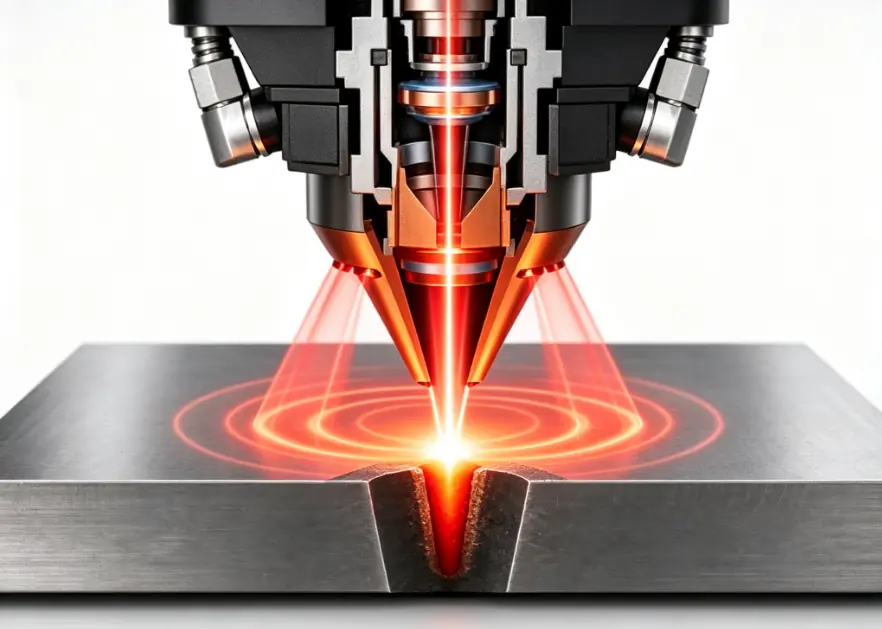
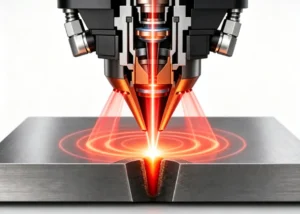
Spawarka laserowa Core-Ring wykorzystuje dwie wiązki laserowe, które współpracują ze sobą podczas spawania: wiązkę centralną o wysokiej energii, zapewniającą głęboką penetrację, oraz otaczającą wiązkę pierścieniową, zapewniającą kontrolowane doprowadzenie ciepła. Wiązka pierścieniowa podgrzewa materiał, stabilizuje jeziorko stopione i spowalnia chłodzenie, zapewniając płynniejszy i bardziej stabilny proces spawania.
Ta konfiguracja wiązki doskonale nadaje się do spawania aluminium, miedzi, stali nierdzewnej, stali węglowej i innych materiałów wymagających stabilnej kontroli temperatury. W porównaniu z konwencjonalnym spawaniem laserowym z pojedynczą wiązką, redukuje ona odpryski i porowatość, poprawia formowanie spoiny i utrzymuje stabilny przetop podczas spawania ciągłego. Niezależna regulacja belki centralnej i pierścieniowej pozwala na dopasowanie rozkładu ciepła do różnych materiałów, grubości blach i zastosowań spawalniczych.
Urządzenia do spawania laserowego rdzeniowo-pierścieniowego są powszechnie stosowane przy produkcji konstrukcji stalowych, zbiorników ciśnieniowych, stoczniach, maszyn budowlanych, ciężkiego sprzętu i innych zastosowaniach przemysłowych, w których jakość spoin i stabilność produkcji mają kluczowe znaczenie.
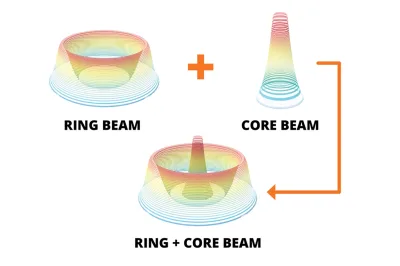
Spawarka laserowa Core-Ring wykorzystuje dwie wiązki laserowe podczas spawania. Wiązka środkowa zapewnia wysoką gęstość energii, umożliwiającą głęboką penetrację, natomiast wiązka pierścieniowa otacza obszar spawania, kontrolując dopływ ciepła i stabilizując jeziorko stopionego materiału.
Pierścieniowa belka nagrzewa materiał przed spawaniem, redukując szok termiczny i odbicie lasera od metali o wysokim współczynniku odbicia. Niezależna regulacja obu wiązek pozwala na dopasowanie parametrów spawania do różnych materiałów, grubości i stanu spoiny.
Więcej informacji na temat spawania laserowego rdzenia pierścieniowego można znaleźć w artykule: „Czym jest spawanie laserowe rdzenia pierścieniowego? Technologia, zalety i zastosowania”.
Spawanie laserowe polega na użyciu lasera do wygenerowania wiązki laserowej, która wytwarza ciepło do spawania metali. Więcej informacji można znaleźć w artykule:
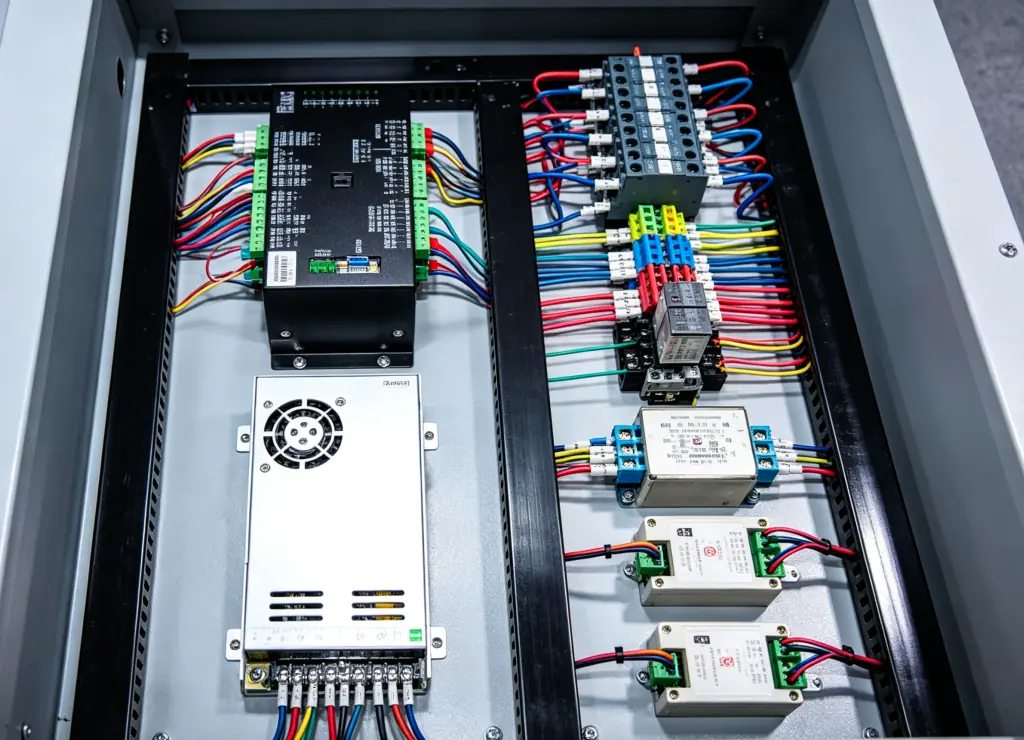
Każdy komponent jest wybierany do produkcji przemysłowej. Źródło lasera, układ chłodzenia, układ sterowania, uchwyt spawalniczy i podajnik drutu tworzą kompletną platformę spawalniczą do obróbki blach o średniej i dużej grubości.
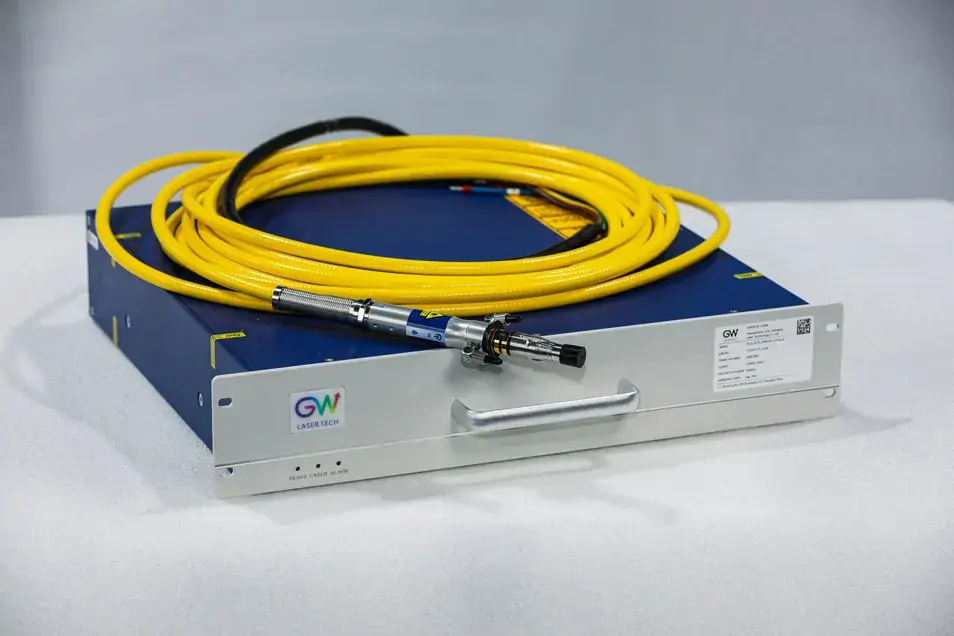
Generuje wiązkę centralną i wiązkę pierścieniową z niezależną regulacją mocy, co zapewnia stabilną penetrację, kontrolowane doprowadzenie ciepła i spójny przebieg spoiny.
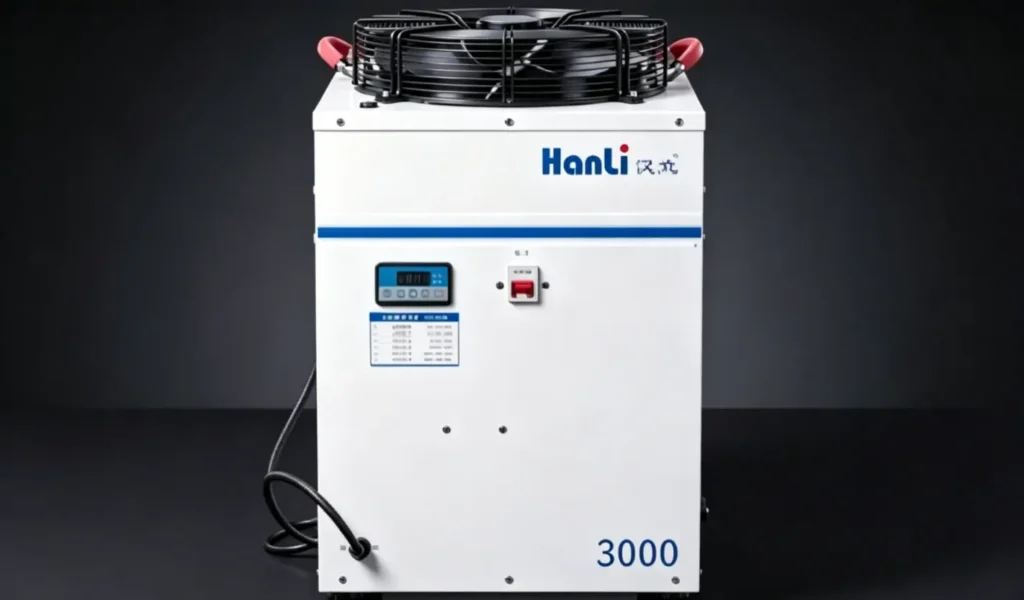
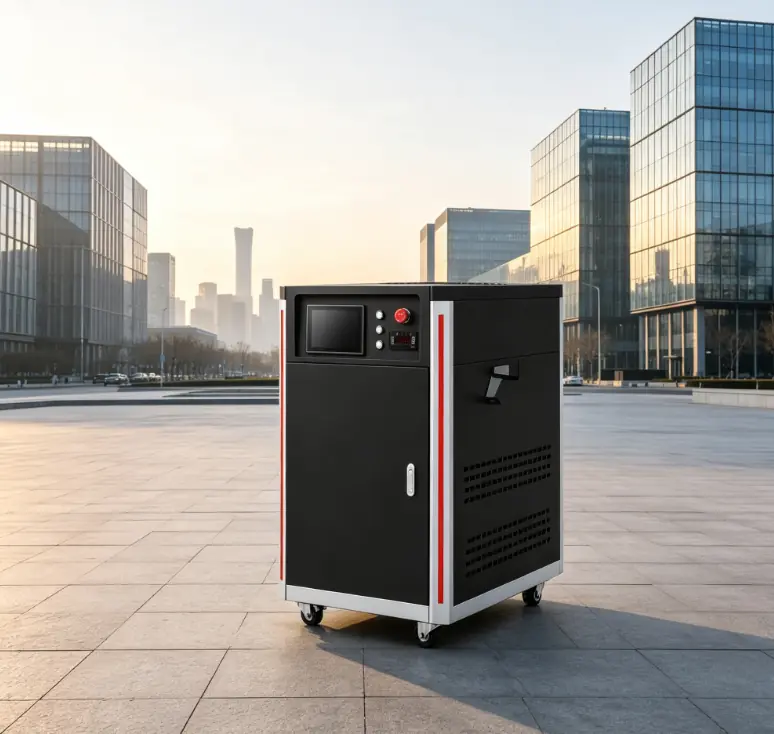
Utrzymuje stabilną temperaturę pracy podczas ciągłego spawania, zwiększając niezawodność sprzętu i jego długoterminową wydajność.
Steruje mocą lasera, parametrami wiązki i ustawieniami spawania za pomocą przyjaznego dla użytkownika interfejsu, co umożliwia szybką regulację parametrów i stabilną pracę.
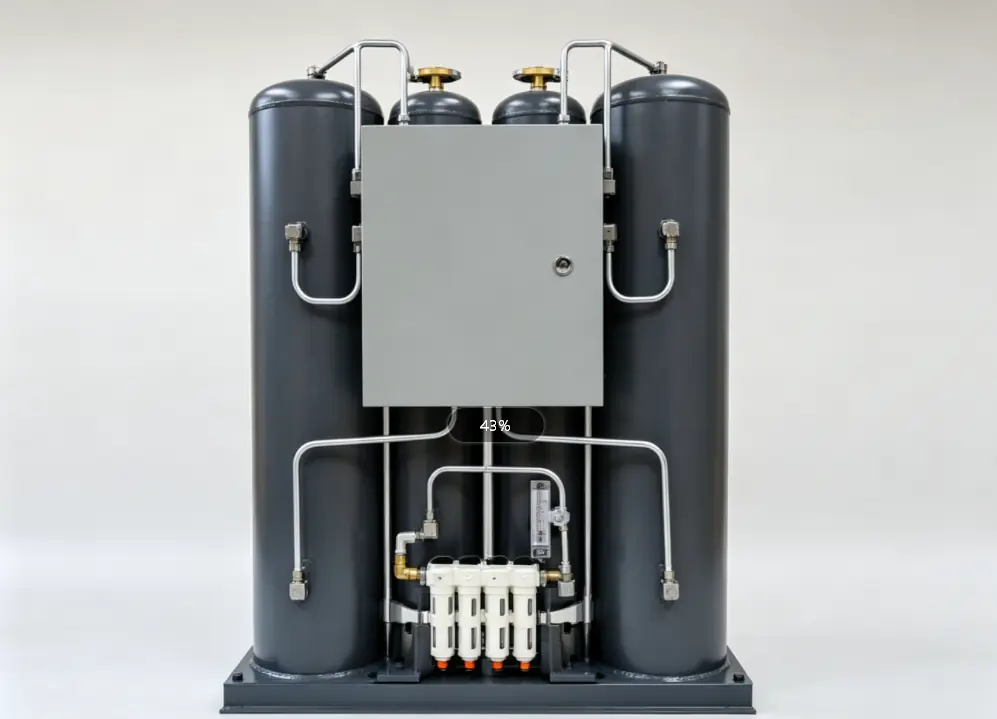
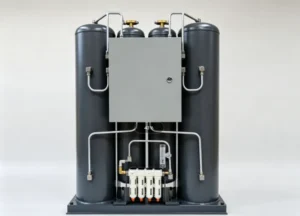
Generuje gaz osłonowy podczas spawania, redukując potrzebę stosowania zewnętrznego sprzętu gazowego i upraszczając instalację na miejscu.
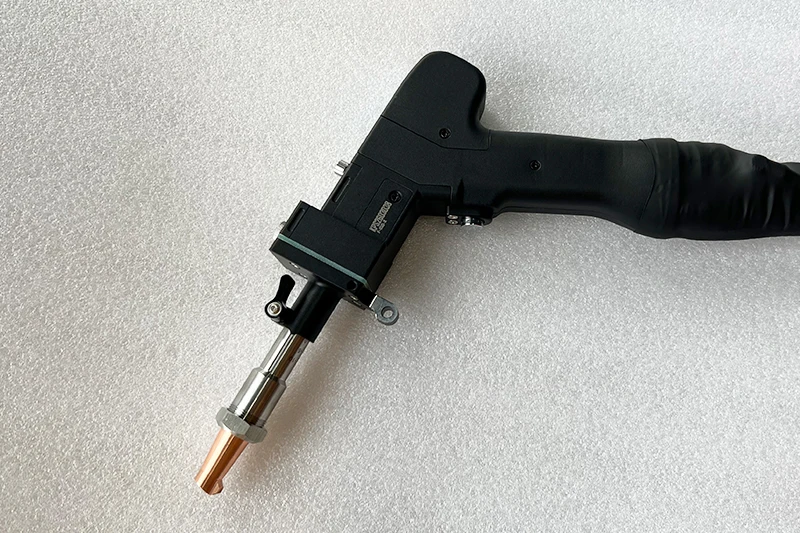
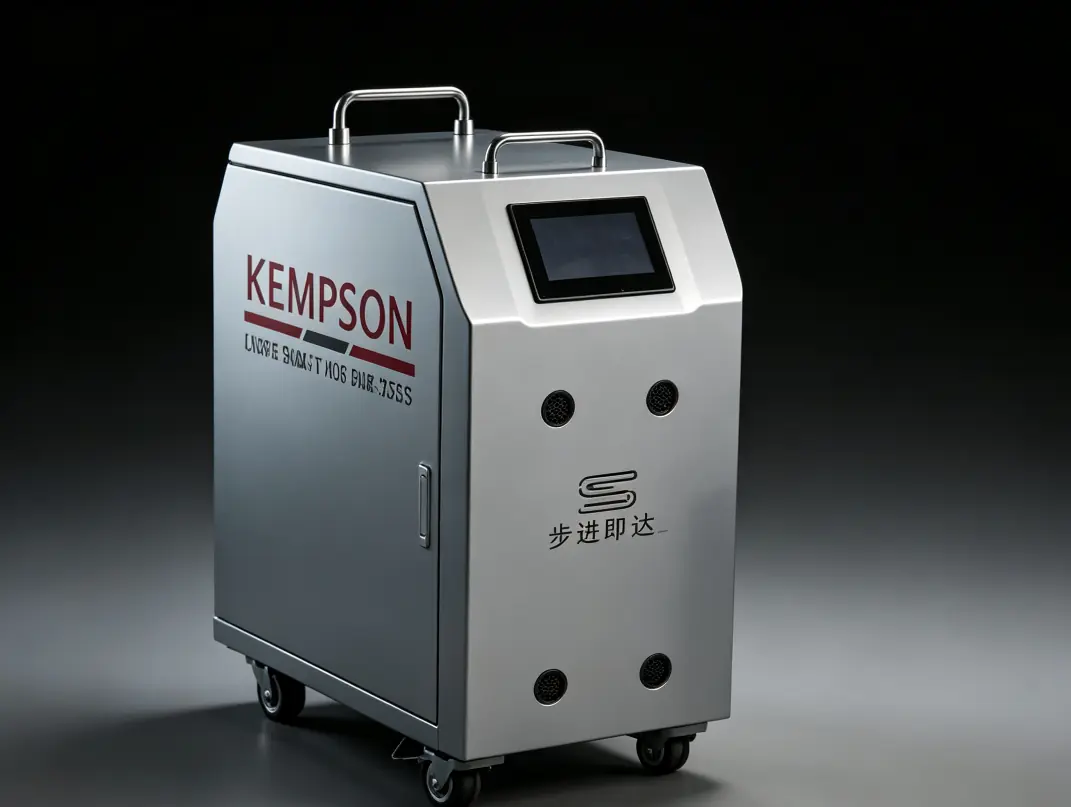
Lekki pistolet spawalniczy ze stabilną transmisją wiązki, wygodną obsługą i niezawodną wydajnością podczas długich prac spawalniczych.
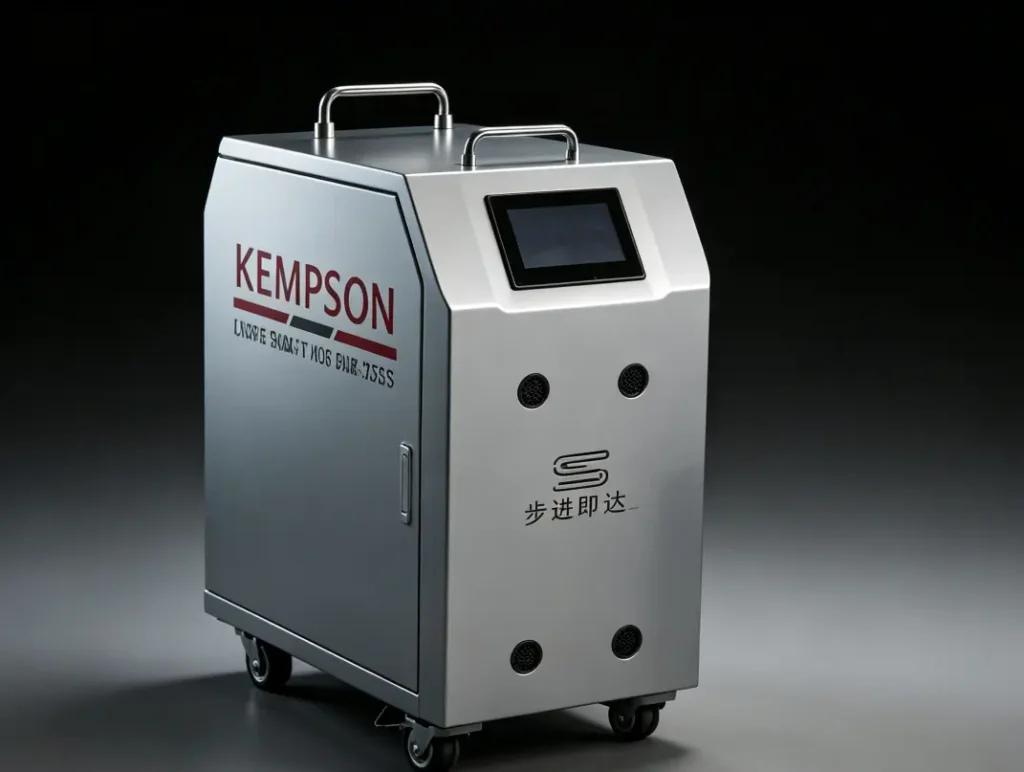
Zapewnia stabilne podawanie drutu w konfiguracjach z pojedynczym, podwójnym, potrójnym lub czteroprzewodowym drutem, co pozwala na uzyskanie szerszych ściegów spoiny i spawania z dużą ilością osadu.
Stabilna wydajność wynika z dobrze zaprojektowanej konstrukcji maszyny i niezawodnych komponentów bazowych. Kompletny system obsługuje długie cykle produkcyjne w szerokim zakresie wymagających zastosowań spawalniczych.
Różne gazy wymagają różnych materiałów, a ich koszty są odpowiednio zróżnicowane. Gaz osłonowy jest niezbędny do spawania grubych blach z dużą mocą. Więcej informacji można znaleźć w artykule: Argon czy azot do spawania laserowego: Którego gazu należy użyć?
Aby uzyskać bardziej kompleksową listę akcesoriów do ręcznych spawarek laserowych, odwiedź tę stronę: Akcesoria do ręcznych spawarek laserowych
Aby uzyskać szczegółowe informacje na temat działania generatora gazu stosowanego w spawarkach laserowych, zapoznaj się z artykułem: „Jak działa system generowania gazu do spawania laserowego?”
Musisz wybrać odpowiedni pistolet spawalniczy laserowy do spawania różnych materiałów i grubości. Szczegółowe informacje na temat typów pistoletów spawalniczych i sposobu ich wyboru znajdziesz w artykule: Rodzaje pistoletów spawalniczych laserowych: Jak wybrać?
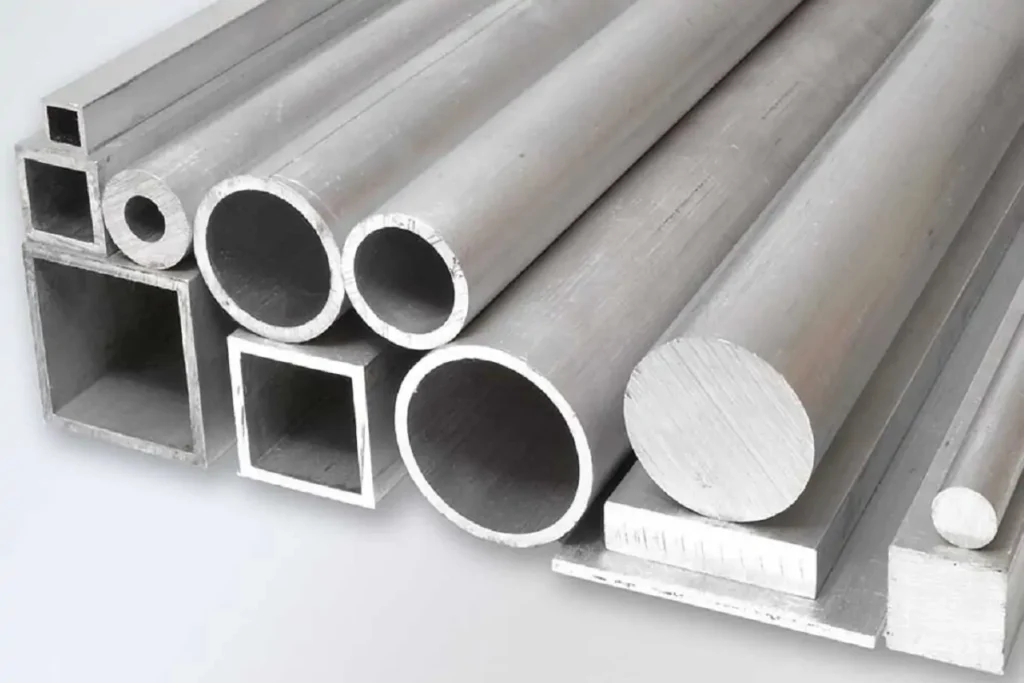
Różne materiały wymagają różnych poziomów mocy lasera i ustawień wiązki. Aby dowiedzieć się więcej o naszych spawarkach laserowych do metali, odwiedź stronę produktu poniżej.
| Parametr | KPS-FHW4000W | KPS-FHW6000W |
|---|---|---|
| Moc lasera | 4000W | 6000W |
| Konfiguracja belki | 2000W Centralny + 2000W Ringowy 3000W Centralny + 1000W Ringowy | 3000W Centralny + 3000W Ringowy 4000W Centralny + 2000W Ringowy |
| Tryb wyjścia laserowego | Ciągły/impulsowy | Ciągły/impulsowy |
| Zakres regulacji mocy | 3% –100% | 3% –100% |
| Długość fali lasera | 1080 ± 10 mXNUMX | 1080 ± 10 mXNUMX |
| Jakość wiązki | Centrum M² ≤ 1.4Pierścień BPP ≤ 5 | Centrum M² ≤ 1.4Pierścień BPP ≤ 5 |
| Podawanie drutu | Pojedynczy / podwójny / potrójny / czterożyłowy | Pojedynczy / podwójny / potrójny / czterożyłowy |
| Metoda chłodzenia | Chłodzenie wodne | Chłodzenie wodne |
| Zasilacz laboratoryjny | 380V, 50 / 60Hz | 380V, 50 / 60Hz |
| Długość kabla światłowodowego | Standard 10 m (opcjonalnie) | Standard 10 m (opcjonalnie) |
Uwaga: Grubość spoiny i wydajność spawania pachwinowego różnią się w zależności od rodzaju materiału, konstrukcji złącza i parametrów spawania. Prosimy o kontakt w celu uzyskania zaleceń dotyczących konkretnych zastosowań.
Spawanie laserowe jest coraz częściej stosowane w coraz większej liczbie branż i stanowi większość rynku spawalniczego. Jego zalety i wady stanowią przedmiot zainteresowania opinii publicznej. Więcej informacji można znaleźć w artykule: Zalety i wady spawania laserowego.
Spawarki laserowe z rdzeniem pierścieniowym są szeroko stosowane w obróbce blach o średniej i dużej grubości, dużych elementów konstrukcyjnych oraz metali o wysokim współczynniku odbicia światła. Nadają się do spawania ciągłego w przemyśle ciężkim, gdzie wymagana jest stała jakość spoin i długie cykle produkcyjne.
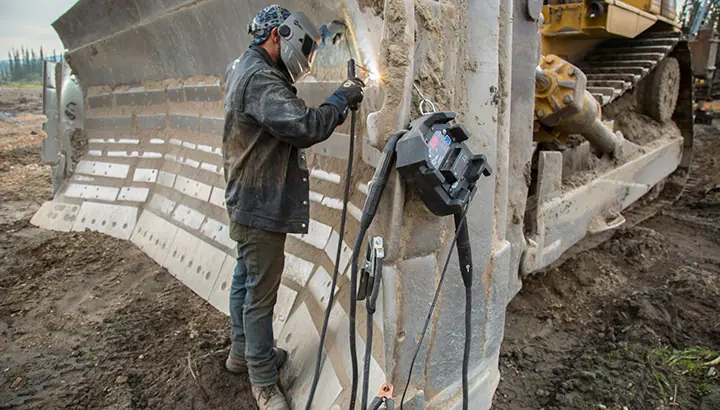
Ramy koparek, elementy ładowarek, konstrukcje dźwigów, maszyny górnicze i zespoły ciężkiego sprzętu.
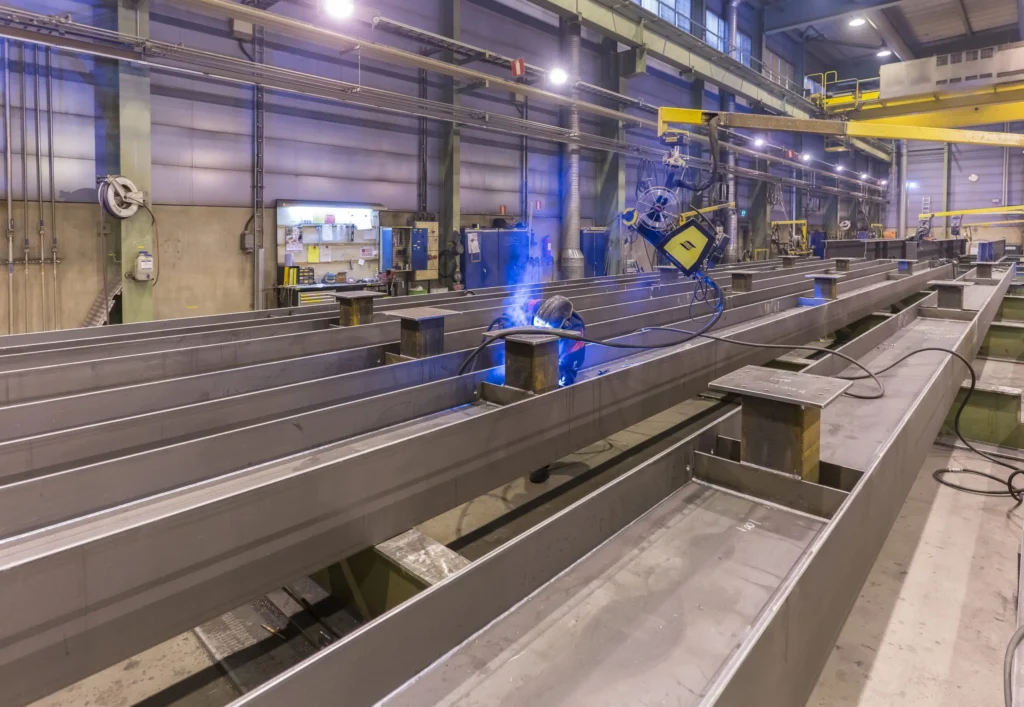
Belki H, słupy skrzynkowe, elementy mostów, budynki fabryczne i duże konstrukcje stalowe.
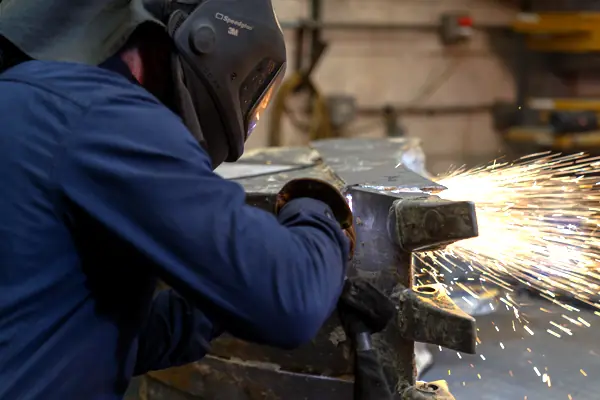
Podwozia, wysięgniki, łyżki, elementy hydrauliczne i części konstrukcyjne do maszyn budowlanych.
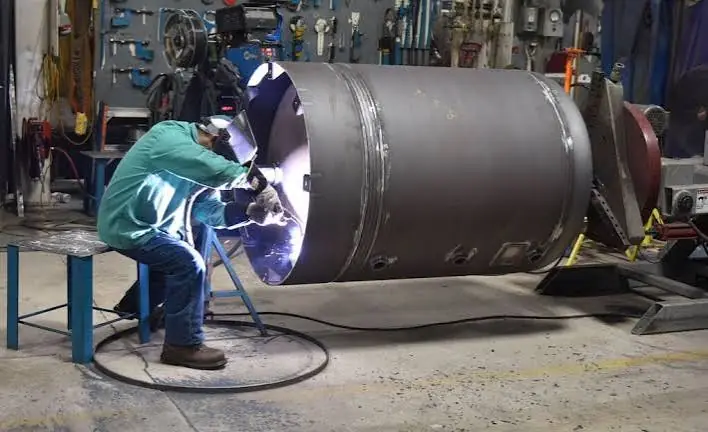
Zbiorniki ciśnieniowe, zbiorniki magazynowe, rurociągi, kotły, wymienniki ciepła i pojemniki przemysłowe.
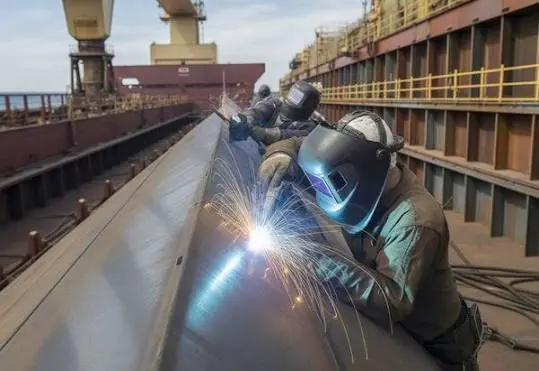
Konstrukcje kadłuba, sekcje pokładów, grodzie, ramy statków i elementy wyposażenia offshore.
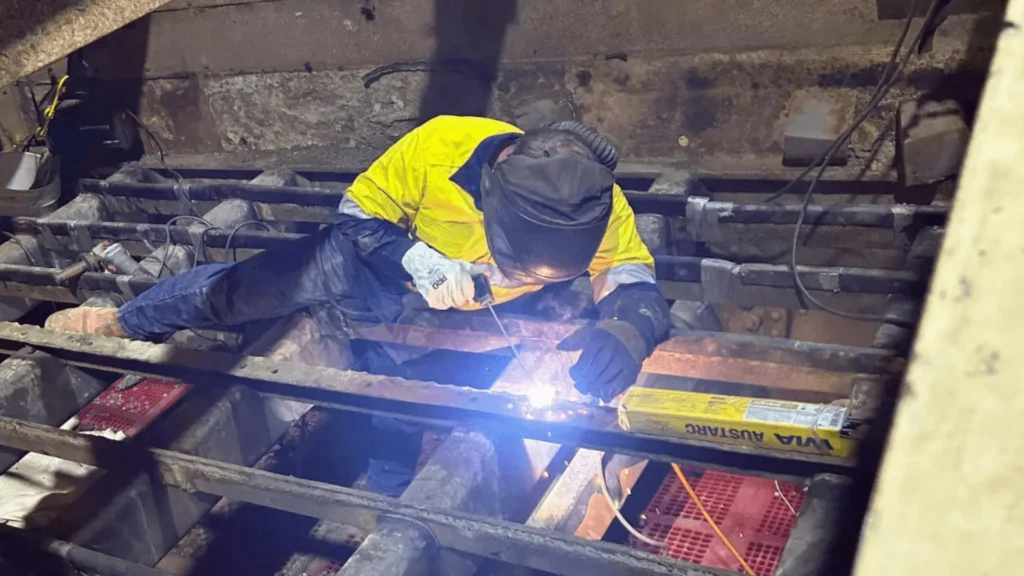
Zastosowania: kruszarki, przesiewacze, systemy przenośników, leje zasypowe i odporne na zużycie elementy konstrukcyjne.
Materiały spawalnicze, grubości i szerokości spoin wymagają doboru odpowiednich materiałów spawalniczych. Informacje na temat wyboru materiałów i rozmiarów drutu spawalniczego można znaleźć w artykule: Jak wybrać drut spawalniczy do spawania laserowego: Materiał, średnica i zastosowania
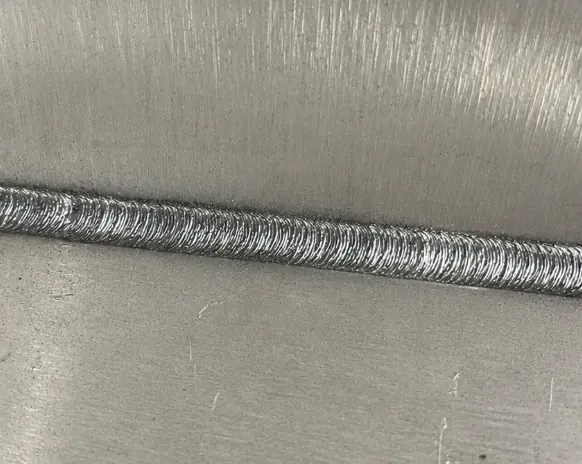
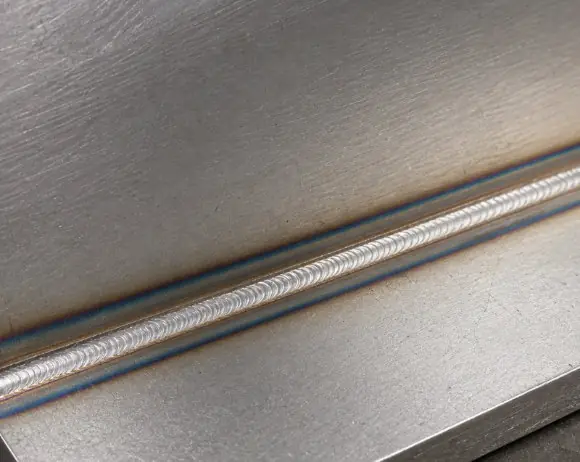
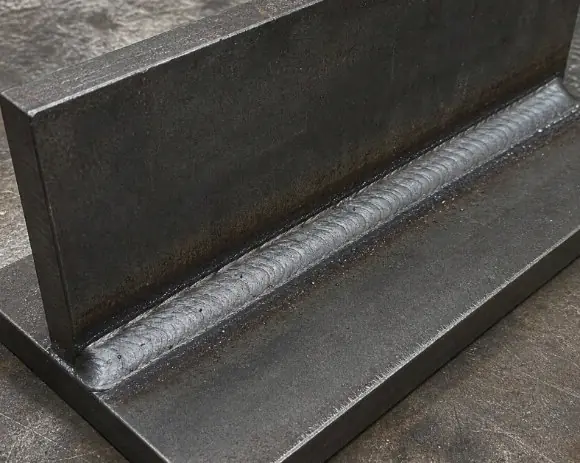
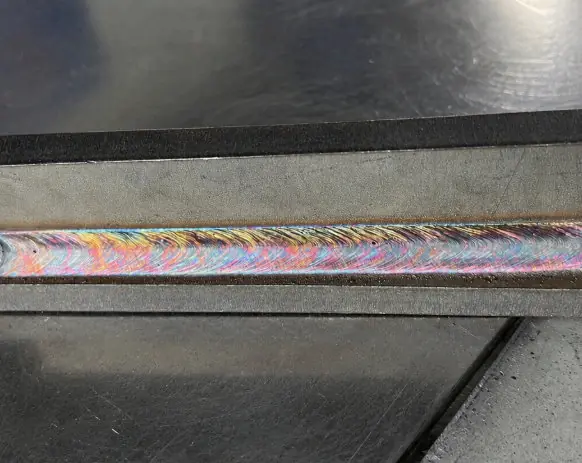
Spawanie laserowe jest szeroko stosowane w różnych branżach, a jego wytrzymałość spoiny jest dobrze udokumentowana. Więcej informacji można znaleźć w artykule: „Czy spawanie laserowe jest wytrzymałe? Wytrzymałość, trwałość i wydajność – wyjaśnienie”.
Spawanie laserowe jest powszechnie stosowane, ale jakie czynniki wpływają na jakość spoiny? Więcej informacji można znaleźć w artykule: Jakie są główne czynniki wpływające na jakość spawania laserowego?
Spawanie laserowe rdzeniowo-pierścieniowe wykorzystuje wiązkę centralną i wiązkę pierścieniową do niezależnej kontroli wtopienia i rozprowadzania ciepła. W porównaniu z konwencjonalnym spawaniem laserowym z pojedynczą wiązką, zapewnia ono bardziej stabilne spoiny, mniej odprysków i lepszą wydajność w przypadku grubych blach i metali o wysokim współczynniku odbicia.
| Cecha | Konwencjonalne spawanie laserowe | Spawanie laserowe rdzenia i pierścienia |
|---|---|---|
| Konstrukcja belki | Pojedyncza belka | Belka środkowa + belka pierścieniowa |
| Dystrybucja ciepła | Stężony | Więcej Jednolitości |
| Stabilność stopionego basenu | Ogólne | Bardziej stabilny |
| Głęboka penetracja | Standardowe | Doskonały |
| Metale o wysokim współczynniku odbicia | Ograniczony | Doskonały |
| Rozprysk | Wyższy | Opuść |
| Porowatość | Bardziej prawdopodobne | Zredukowany |
| Jakość spoiny | Ogólne | Czystsze i bardziej spójne |
| Spawanie grubych płyt | Ograniczony | Dobrze dopasowany |
| ciągłej produkcji | Ogólne | Stabilny |
Spawanie laserowe rdzenia pierścieniowego zapewnia lepszą kontrolę ciepła, stabilną penetrację i czystsze spoiny niż konwencjonalne spawanie laserowe. Doskonale nadaje się do obróbki aluminium, miedzi, stali nierdzewnej, stali węglowej oraz blach o średniej i dużej grubości, gdzie jakość spoiny i stabilność produkcji są kluczowe.
Dowiedz się więcej o różnicach między spawaniem laserowym a tradycyjnymi metodami spawania.
Spawarka laserowa Kempson Core-Ring została zaprojektowana do spawania grubych blach, metali o wysokim współczynniku odbicia oraz ciągłego spawania przemysłowego. Technologia wiązki centralnej i pierścieniowej, elastyczne podawanie drutu oraz stabilna kontrola procesu spełniają wymagania produkcji o dużej wytrzymałości.
Belka centralna zapewnia głębokie wtopienie, podczas gdy belka pierścieniowa kontroluje temperaturę wokół spoiny. Jeziorko stopionego materiału pozostaje stabilne, ciepło rozprowadza się bardziej równomiernie, a spoiny pozostają spójne na blachach o średniej i dużej grubości.
Moc wiązki centralnej i pierścieniowej można regulować oddzielnie dla różnych materiałów, typów spoin i grubości blach. Głębokość wtopienia i ilość ciepła doprowadzonego są dopasowane do każdego procesu spawania.
Pierścieniowa wiązka nagrzewa powierzchnię przed wejściem środkowej wiązki w materiał, redukując odbicie wsteczne lasera i poprawiając stabilność spawania. Aluminium, miedź, stal nierdzewna i stal węglowa mogą być spawane ze stabilnym wtopieniem i czystym spoiwem.
Stabilny rozkład ciepła redukuje odpryski, porowatość i fluktuacje jeziorka stopowego. Spoiny są czystsze, gładsze i wymagają mniej obróbki wykończeniowej po spawaniu.
Konfiguracje podawania drutu jedno-, dwu-, trzy- i czterodrutowego obsługują różne rozmiary rowków i wymagania dotyczące ściegu spoiny. Spawanie wielodrutowe zwiększa ilość materiału dodatkowego w przypadku produkcji grubych profili.
Zintegrowany moduł generowania gazu dostarcza gaz osłonowy podczas spawania. Zmniejsza to liczbę zewnętrznych urządzeń gazowych, a instalacja staje się prostsza w produkcji fabrycznej.
Stworzone z myślą o długich cyklach produkcyjnych w konstrukcjach stalowych, zbiornikach ciśnieniowych, przemyśle stoczniowym, maszynach budowlanych, sprzęcie górniczym i innych zastosowaniach związanych z ciężką obróbką. Stabilna wydajność spawania jest utrzymywana przez cały okres eksploatacji.
Każdy system jest skonfigurowany pod kątem stabilnego spawania, czystych spoin i ciągłej produkcji. Spawarka laserowa Kempson Core-Ring jest szeroko stosowana w przemyśle ciężkim, gdzie jakość spoin i niezawodność produkcji są kluczowe.
Spawarki laserowe wymagają regularnej konserwacji, aby zapewnić ich długotrwałe użytkowanie. Więcej informacji można znaleźć w artykule: Przewodnik po konserwacji spawarek laserowych: Harmonogram, rozwiązywanie problemów i gwarancja.
Firma KEMPSON specjalizuje się w przemysłowym sprzęcie do spawania laserowego dla producentów na całym świecie. Od standardowych maszyn po niestandardowe rozwiązania spawalnicze, wspieramy każdy etap Twojego projektu, zapewniając niezawodny sprzęt, doświadczenie inżynieryjne i szybką obsługę.
Niezależnie od tego, czy spawasz aluminium, miedź, stal nierdzewną, czy grube blachy stalowe, KEMPSON może polecić odpowiednią spawarkę laserową Core-Ring do Twoich potrzeb produkcyjnych. Skontaktuj się z naszym zespołem już dziś, aby omówić swoją aplikację, uzyskać poradę techniczną lub otrzymać spersonalizowaną wycenę.
Spawarka laserowa Core-Ring wykorzystuje do spawania strukturę wiązki centralnej i wiązki pierścieniowej. Wiązka centralna zapewnia głębokie wtopienie, natomiast wiązka pierścieniowa kontroluje rozprowadzanie ciepła w obszarze spawania.
Pierścieniowa belka podgrzewa wstępnie materiał i stabilizuje jeziorko stopionego metalu, zmniejszając ilość odprysków, porowatość i wahania spoiny podczas procesu spawania.
Może spawać stopy aluminium, miedź, stal nierdzewną, stal węglową i inne metale przemysłowe stosowane w przemyśle ciężkim.
Tak. Pierścieniowa wiązka redukuje odbicie wsteczne lasera i poprawia stabilność spawania materiałów o wysokim współczynniku odbicia, takich jak aluminium i miedź.
Niezależna regulacja pozwala operatorom kontrolować penetrację i dopływ ciepła oddzielnie dla różnych materiałów, grubości i konstrukcji połączeń.
Tak. Modele o dużej mocy 4000 W i 6000 W umożliwiają spawanie z głębokim wtopieniem blach stalowych o średniej i dużej grubości.
Typowe zastosowania obejmują produkcję ciężkiego sprzętu, wytwarzanie konstrukcji stalowych, maszyn budowlanych, zbiorników ciśnieniowych, budowę statków i sprzętu górniczego.
Tak. Firma KEMPSON oferuje rozwiązania dostosowane do indywidualnych potrzeb, obejmujące konfiguracje spawalnicze, systemy podawania drutu, osprzęt i integrację automatyki, dostosowane do wymagań produkcyjnych.
Szukasz spawania grubych blach?
Sprawdź naszą ręczną spawarkę laserową do grubych płyt
(4000–6000W).
Spawanie laserowe jest szeroko stosowane w nowoczesnym przemyśle ze względu na wysoką precyzję, szybkość i minimalne oddziaływanie ciepła. W tym artykule omówiono główne zastosowania spawania laserowego w różnych branżach, w tym motoryzacyjnej, lotniczej, medycznej, elektronicznej i obróbki metali. Wyjaśniono również, dlaczego spawanie laserowe staje się preferowanym rozwiązaniem w porównaniu z tradycyjnymi metodami spawania, oferując wyższą wydajność, lepszą jakość spoin i niższe koszty obróbki końcowej.
Spawanie laserowe i spawanie tradycyjne to powszechnie stosowane technologie łączenia metali, różniące się jednak znacznie precyzją, szybkością, ilością wprowadzanego ciepła, możliwościami automatyzacji i kosztami eksploatacji. W niniejszym artykule porównano spawanie laserowe z konwencjonalnymi metodami spawania, takimi jak MIG, TIG i spawanie elektrodą otuloną, analizując ich zalety, wady, koszty i zastosowania przemysłowe. Niezależnie od tego, czy rozważasz rozwiązania spawalnicze dla przemysłu motoryzacyjnego, ciężkiego, obróbki blach, czy zautomatyzowanych linii produkcyjnych, ten poradnik pomoże Ci wybrać najbardziej odpowiednią metodę spawania.
Spawanie laserowe jest powszechnie znane ze swojej zdolności do tworzenia mocnych, precyzyjnych spoin przy minimalnym natężeniu ciepła. Jednym z najczęściej zadawanych pytań jest to, czy w procesie wymagany jest materiał dodatkowy. W wielu zastosowaniach spawanie laserowe można wykonać bez drutu spawalniczego, poprzez bezpośrednie stapianie materiału bazowego. Materiał dodatkowy nabiera jednak znaczenia podczas spawania grubszych materiałów, wypełniania szczelin, zapobiegania pęknięciom lub łączenia różnych metali. Niniejszy poradnik wyjaśnia, jak działa autogeniczne spawanie laserowe, kiedy drut spawalniczy jest potrzebny, czy spawanie wahadłowe może zastąpić materiał dodatkowy oraz jak wybrać spoiwo drutowe lub proszkowe do różnych zastosowań.
Ręczne spawanie laserowe i spawanie MIG to dwie powszechnie stosowane technologie łączenia metali w nowoczesnym przemyśle. Podczas gdy spawanie MIG jest nadal popularne w przemyśle ciężkim i ogólnym, ręczne spawanie laserowe szybko zyskuje na popularności ze względu na wysoką precyzję, dużą prędkość spawania, niskie odkształcenia cieplne i estetyczny wygląd spoiny. W niniejszym artykule porównano różnice między ręcznym spawaniem laserowym a spawaniem MIG, uwzględniając jakość spawania, wydajność, koszty eksploatacji, kompatybilność materiałową i scenariusze zastosowań, pomagając producentom w wyborze odpowiedniego rozwiązania spawalniczego do ich potrzeb produkcyjnych.