Spis treści
Wprowadzenie
Spawanie laserowe rdzeniowo-pierścieniowe to technologia spawania laserowego z dwiema wiązkami, która wykorzystuje specjalnie zaprojektowany układ optyczny do generowania centralnej wiązki laserowej i otaczającej ją wiązki pierścieniowej. Wiązka centralna koncentruje się na formowaniu otworu kluczowego i głębokiej penetracji, natomiast wiązka pierścieniowa zapewnia podgrzewanie wstępne i kontrolę jeziorka stopionego metalu wokół obszaru spawania. Ta konstrukcja wiązki została opracowana do spawania grubych blach, obróbki aluminium i miedzi oraz ciężkiej przemysłowej obróbki metali.
W tym artykule wyjaśniono zasadę działania spawania laserowego rdzeniowo-pierścieniowego, w tym funkcję wiązki centralnej i pierścieniowej, różnice w porównaniu ze spawaniem laserowym jednowiązkowym, wydajność spawania, stosowane materiały oraz zastosowania przemysłowe. Informacje oparte są na wiedzy z zakresu procesu spawania laserowego oraz danych z testów sprzętu, aby pomóc czytelnikom zrozumieć tę technologię i warunki jej zastosowania.
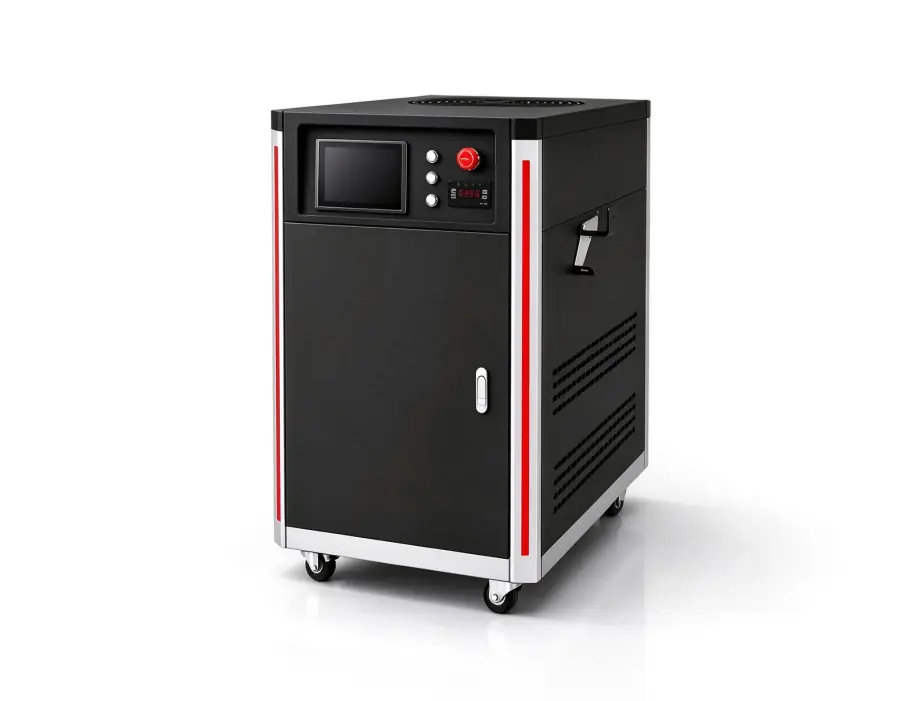
Czym jest laserowe spawanie rdzeni i pierścieni?
Spawanie laserowe rdzeniowo-pierścieniowe to złożony proces spawania laserowego, który wykorzystuje dwa współosiowe rozkłady energii: centralną wiązkę laserową i wiązkę laserową w kształcie pierścienia. Technologia ta łączy głębokie wtopienie i kontrolę rozkładu ciepła za pomocą specjalnie zaprojektowanego systemu optycznego, zapewniając metodę spawania grubych elementów metalowych i wymagających zastosowań przemysłowych.
Belka centralna koncentruje się na wtopieniu spoiny, natomiast belka pierścieniowa działa wokół obszaru spawania, kontrolując ciepło dopływowe i stabilność jeziorka spawalniczego. Jest ona stosowana w procesach spawania stali węglowej, stali nierdzewnej, aluminium, miedzi i innych metali, gdzie wymagana jest jakość spoiny i stabilność procesu.
Jak to działa?
Spawanie laserowe rdzeniowo-pierścieniowe wykorzystuje pojedyncze, dostosowane źródło laserowe o specjalnej strukturze optycznej do generowania dwóch współosiowych wiązek: wiązki centralnej i wiązki pierścieniowej. Obie wiązki pochodzą z tego samego źródła światłowodowego. Stosunek mocy rdzenia do mocy pierścienia można regulować w zależności od rodzaju materiału, grubości i warunków spawania.
Belka środkowa: głęboka penetracja
Centralna wiązka zapewnia wysoką gęstość energii w punkcie ogniskowym i tworzy stabilny otwór w kształcie klucza. Kontroluje głębokość wtopienia spoiny i umożliwia głębokie spawanie grubych blach i materiałów o wysokiej przewodności cieplnej, takich jak miedź.
Ring Beam: Podgrzewanie wstępne i kontrola jeziorka stopionego metalu
Podczas pracy belka pierścieniowa nagrzewa otaczający obszar spawania. Zmniejsza to różnicę temperatur wokół otworu spawalniczego, reguluje zachowanie jeziorka spawalniczego oraz wydłuża czas ulatniania się gazów i zanieczyszczeń przed zestaleniem. Proces ten redukuje odpryski i porowatość podczas spawania.
Współosiowe wyjście podwójnej wiązki z jednego źródła lasera
Spawanie laserowe Core-Ring wykorzystuje jedno, dostosowane źródło laserowe zamiast dwóch niezależnych systemów laserowych. Specjalna struktura optyczna rozdziela strumień wyjściowy na wiązkę centralną i wiązkę pierścieniową. Współosiowa konstrukcja wiązki umożliwia niezależną regulację mocy obu wiązek w zależności od materiałów, grubości i parametrów spawania.
Spawanie laserowe rdzeniowo-pierścieniowe a spawanie laserowe pojedynczą wiązką
Spawanie laserowe rdzeniowo-pierścieniowe zmienia tradycyjny rozkład energii pojedynczej wiązki, łącząc wiązkę centralną z otaczającą ją wiązką pierścieniową. Wiązka centralna koncentruje się na przetopie, podczas gdy wiązka pierścieniowa kontroluje rozkład ciepła w obszarze spawania. Taka struktura wiązki zapewnia inne właściwości procesu w przypadku grubych blach i materiałów o wysokim współczynniku odbicia niż spawanie laserowe pojedynczą wiązką.
| Porównanie | Spawanie laserowe pojedynczą wiązką | Spawanie laserowe rdzenia i pierścienia |
|---|---|---|
| Dystrybucja energii | Pojedynczy rozkład energii Gaussa z skoncentrowanym dopływem ciepła | Współosiowy rozkład wiązki centralnej i pierścieniowej z regulowanym współczynnikiem mocy |
| Stabilność dziurki od klucza | Podczas spawania z dużą mocą, szczególnie w przypadku stopów aluminium, mogą wystąpić wahania w otworze klucza | Belka pierścieniowa zapewnia stabilny dopływ ciepła wokół otworu klucza i poprawia stabilność procesu |
| Rozpryski i porowatość | Niestabilność roztopionego materiału może zwiększyć powstawanie odprysków i porów | Podgrzewanie wstępne belki pierścieniowej poprawia kontrolę jeziorka stopionego metalu i zmniejsza liczbę wad spawalniczych |
| Penetracja i szerokość spoiny | Ograniczone rozprowadzanie ciepła w przypadku niektórych zastosowań z grubymi płytami | Dystrybucja energii w rdzeniu i pierścieniu zapewnia szersze pokrycie cieplne i głębszą możliwość spawania |
| Materiały o wysokim współczynniku odbicia | Spawanie miedzi i aluminium może być wrażliwe na odbicie i niestabilne topienie | Podgrzewanie wstępne belki pierścieniowej poprawia absorpcję energii podczas spawania materiałów o wysokim współczynniku odbicia |
| Formacja spoiny | Jakość i spójność powierzchni w dużym stopniu zależą od parametrów procesu | Bardziej stabilne zachowanie się jeziorka stopionego metalu zapewnia spójny wygląd spoiny |
Spawanie laserowe Core-Ring jest odpowiednie do spawania grubych metali, aluminium, miedzi oraz zastosowań wymagających stabilnej jakości spoiny. Spawanie laserowe z pojedynczą wiązką pozostaje powszechnym wyborem w przypadku standardowych zadań spawalniczych, gdzie wymagane są prostsze wymagania procesowe.
Zalety
- Stabilność spawania grubych blach: Belka pierścieniowa rozszerza otwór otworu i poprawia jego stabilność podczas spawania z dużą mocą. System laserowy Core-Ring o mocy 6000 W umożliwia spawanie stali węglowej o grubości do 14 mm, stali nierdzewnej o grubości 12 mm oraz aluminium/miedzi o grubości 10 mm. Regulowany rozkład mocy rdzenia i pierścienia zapewnia większą elastyczność procesu.
- Kontrola wad spawalniczych: Belka pierścieniowa stabilizuje otwór i jeziorko spawalnicze podczas spawania z głębokim wtopieniem. Redukuje typowe wady, takie jak odpryski, porowatość i niepełne przetopienie. Wyniki testów wykazują ponad 70% redukcję odprysków i 70-97% redukcję porowatości, w zależności od materiału i parametrów.
- Lepsza tolerancja szczelin: W porównaniu ze spawaniem jednowiązkowym, spawanie laserowe Core-Ring zapewnia szerszy obszar dystrybucji ciepła. Pozwala ono na pracę z szczelinami montażowymi wynoszącymi 0.1–0.3 mm i zmniejsza wrażliwość na dokładność pozycjonowania złącza.
- Niższe odkształcenie spawalnicze: Belka pierścieniowa równoważy dopływ ciepła wokół obszaru spawania. Strefa wpływu ciepła może zostać zmniejszona o 25–35%, a odkształcenie spawalnicze o około 40%.
- Spawanie materiałów o wysokim współczynniku odbicia: Pierścieniowa wiązka spawalnicza podgrzewa powierzchnię materiału i poprawia stabilność absorpcji energii podczas spawania aluminium i miedzi. Środkowa wiązka spawalnicza zapewnia wysoką jakość penetracji metali o wysokim współczynniku odbicia.
Jakie materiały można obrabiać metodą spawania laserowego rdzeniowo-pierścieniowego?
Spawanie laserowe Core-Ring nadaje się do spawania stali węglowej, stali nierdzewnej, stopów aluminium, miedzi i innych materiałów metalowych stosowanych w przemyśle.
Stal węglowa
- Grubość spawania: do 14mm
- Zastosowania: Ciężkie maszyny, konstrukcje stalowe, urządzenia przemysłowe
Stal nierdzewna
- Grubość spawania: do 12mm
- Zastosowania: zbiorniki ciśnieniowe, produkcja urządzeń, elementy konstrukcyjne
Stop aluminium i miedź
- Grubość spawania: do 10mm
- Zastosowania: Urządzenia energetyczne, elementy metalowe o wysokim współczynniku odbicia światła
Spawanie laserowe rdzeniowo-pierścieniowe jest stosowane w takich gałęziach przemysłu, jak maszyny inżynieryjne, konstrukcje stalowe, zbiorniki ciśnieniowe i urządzenia energetyczne, gdzie wymagane jest spawanie grubych blach i stabilna jakość spoiny.
W jakich branżach stosuje się spawanie laserowe rdzeni i pierścieni?
Spawanie laserowe rdzeniowo-pierścieniowe jest stosowane w branżach wymagających spawania grubych blach, stabilnej jakości spoin i kontrolowanego dopływu ciepła. Typowe zastosowania obejmują przemysł ciężki, urządzenia energetyczne, przemysł stoczniowy oraz elementy ciśnieniowe.
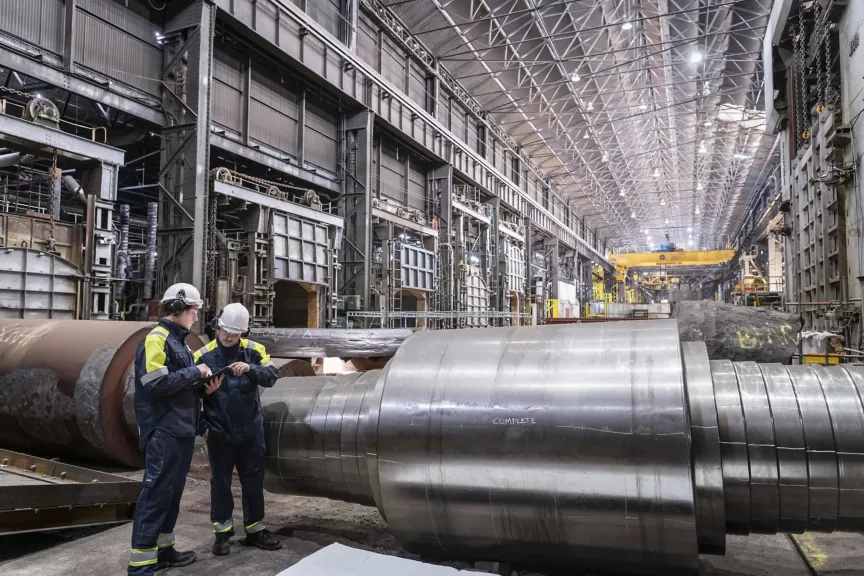
Ciężka obróbka stali
Zastosowania: Konstrukcje stalowe, Ramy maszyn, Elementy ciężkiego sprzętu
Spawanie laserowe Core-Ring zapewnia stabilną penetrację grubych części stalowych stosowanych w produkcji przemysłowej.
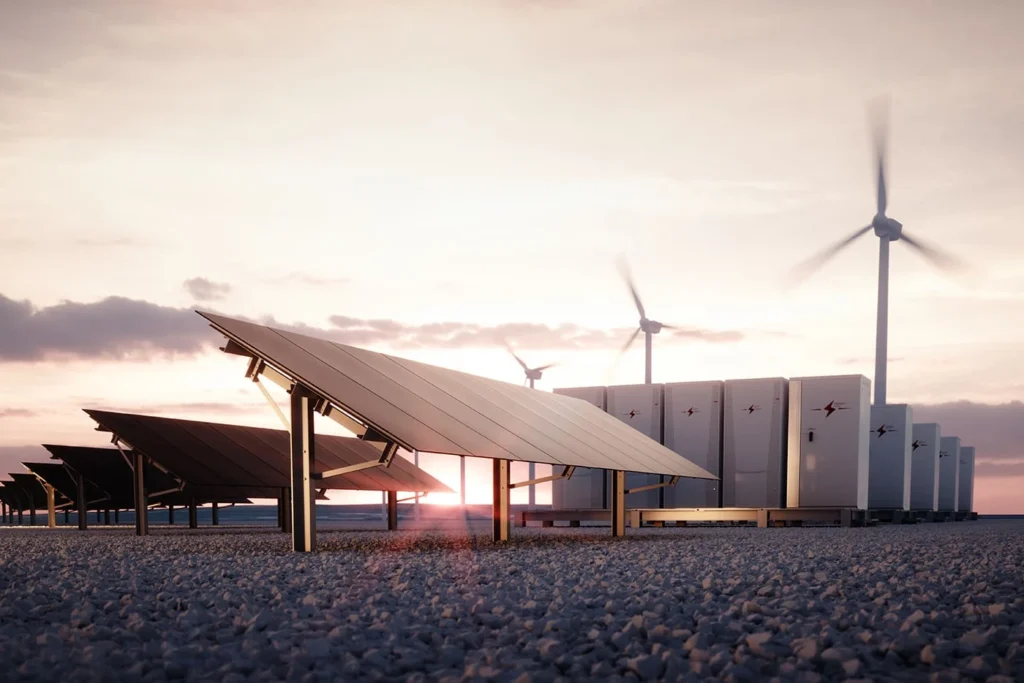
Nowy sprzęt energetyczny
Zastosowania: Konstrukcje akumulatorowe, Urządzenia do magazynowania energii
Kontrolowany rozkład wiązki wspomaga spawanie elementów metalowych, wymagających stałej jakości spoiny.
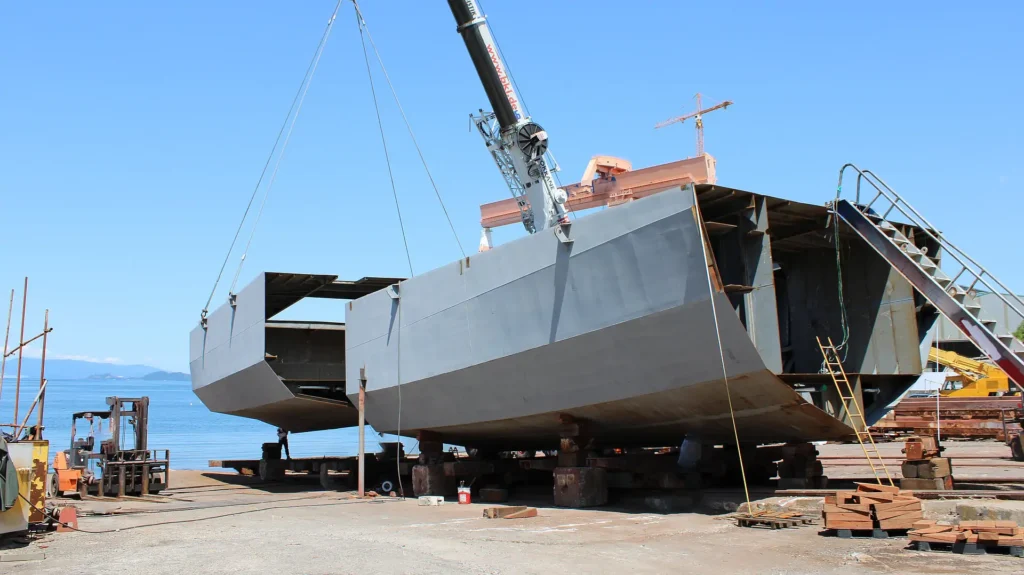
Budownictwo okrętowe i sprzęt offshore
Zastosowania: Grube elementy metalowe, Elementy konstrukcyjne
Technologia ta nadaje się do stosowania w przypadku dużych konstrukcji metalowych, w których wymagana jest głębokość penetracji i stabilność spawania.
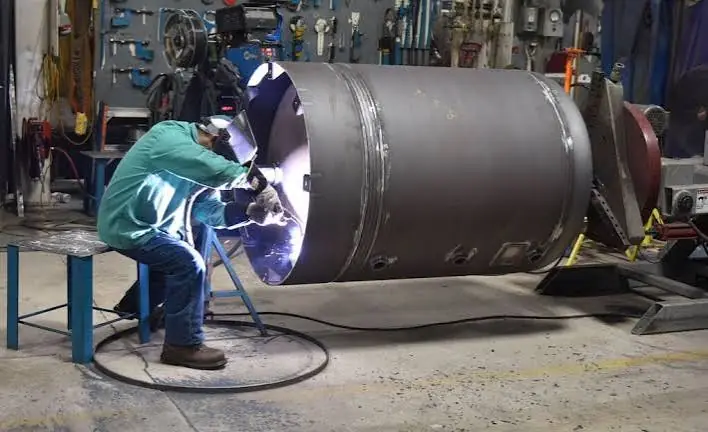
Urządzenia ciśnieniowe
Zastosowania: Elementy zbiorników ciśnieniowych, Spoiny wymagające kontroli
Stabilna kontrola jeziorka stopowego i redukcja defektów ułatwiają stosowanie w zastosowaniach, w których obowiązują surowe wymagania dotyczące jakości spoin.
Rodzaje laserowych spawarek rdzeniowo-pierścieniowych
Spawarka laserowa antymagnetyczna o mocy 6000 W
Spawarka laserowa antymagnetyczna o mocy 6000 W została zaprojektowana do spawania laserowego w warunkach silnego pola magnetycznego. Wyposażona jest w technologię ochrony EMI i izolacji sygnału, aby zredukować zakłócenia elektromagnetyczne podczas pracy. Urządzenie nadaje się do zakładów elektrolizy aluminium, przetwórstwa metali nieżelaznych, produkcji ciężkiego sprzętu oraz spawania grubych metali.
- Moc lasera: 6000 W
- Typ belki: podwójna belka z rdzeniem i pierścieniem
- System przeciwzakłóceniowy: filtrowanie EMI + izolacja sygnału
- Podawanie drutu: pojedynczy / podwójny / potrójny / cztery druty
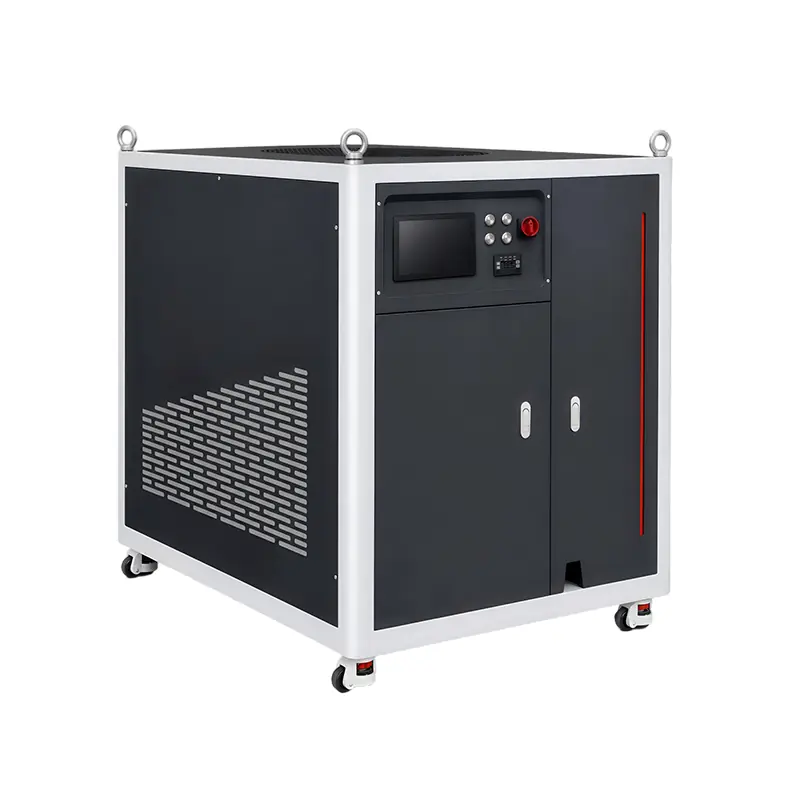
Maszyna do spawania laserowego rdzeni i pierścieni
Spawarka laserowa Core-Ring wykorzystuje współosiową strukturę wiązki centralnej i pierścieniowej do spawania grubych blach i metali o wysokim współczynniku odbicia. Wiązka centralna zapewnia głębokie wtopienie, a wiązka pierścieniowa kontroluje dystrybucję ciepła i stabilność jeziorka stopionego metalu. Urządzenie jest dostępne w wersjach o mocy 4000 W i 6000 W do zastosowań w konstrukcjach stalowych, zbiornikach ciśnieniowych, przemyśle stoczniowym, maszynach ciężkich oraz w przemyśle metalowym.
- Moc lasera: 4000 W / 6000 W
- Typ belki: belka centralna + belka pierścieniowa (niezależne sterowanie)
- Kompatybilne materiały: stal węglowa / stal nierdzewna / aluminium / miedź
- Podawanie drutu: pojedynczy / podwójny / potrójny / cztery druty
Funkcje konfiguracji spawarki laserowej Core-Ring
Spawarka laserowa Core-Ring jest wyposażona w konfiguracje opracowane z myślą o spawaniu grubych metali i ciągłej pracy przemysłowej. Rozkład mocy wiązki, system podawania drutu i konstrukcja ochronna zostały zaprojektowane tak, aby pasowały do różnych materiałów, grubości i warunków spawania.
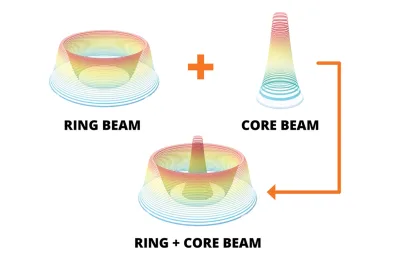
Regulowany rozkład mocy rdzenia i pierścienia
Maszyna do spawania laserowego Core-Ring obsługuje różne konfiguracje mocy pierścienia środkowego w celu spełnienia różnych wymagań spawalniczych.
- Wersja zbalansowana 3000 W + 3000 W: Nadaje się do spawania grubych blach przy zrównoważonym rozkładzie energii.
- Wersja o głębokiej penetracji 4000 W + 2000 W: zapewnia większą moc wiązki centralnej w zastosowaniach wymagających głębszej penetracji.
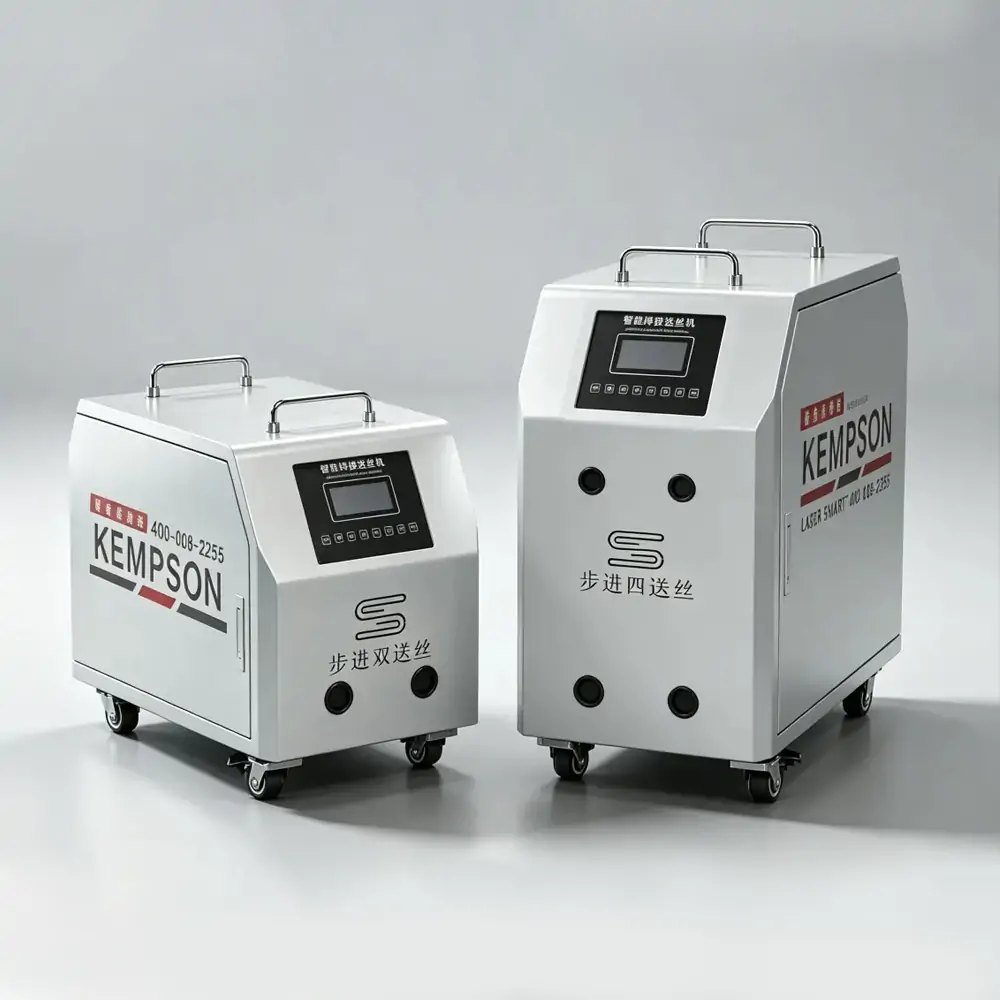
Cztery napędy Zasilanie czteroprzewodowe Konfiguracja
Maszyna wyposażona jest w czteronapędowy, czterodrutowy system podawania drutu przeznaczony do różnych procesów spawalniczych.
Obsługuje tryby zasilania pojedynczym, podwójnym, potrójnym i czteroprzewodowym
Regulowane parametry podawania drutu dla różnych materiałów i warunków spawania
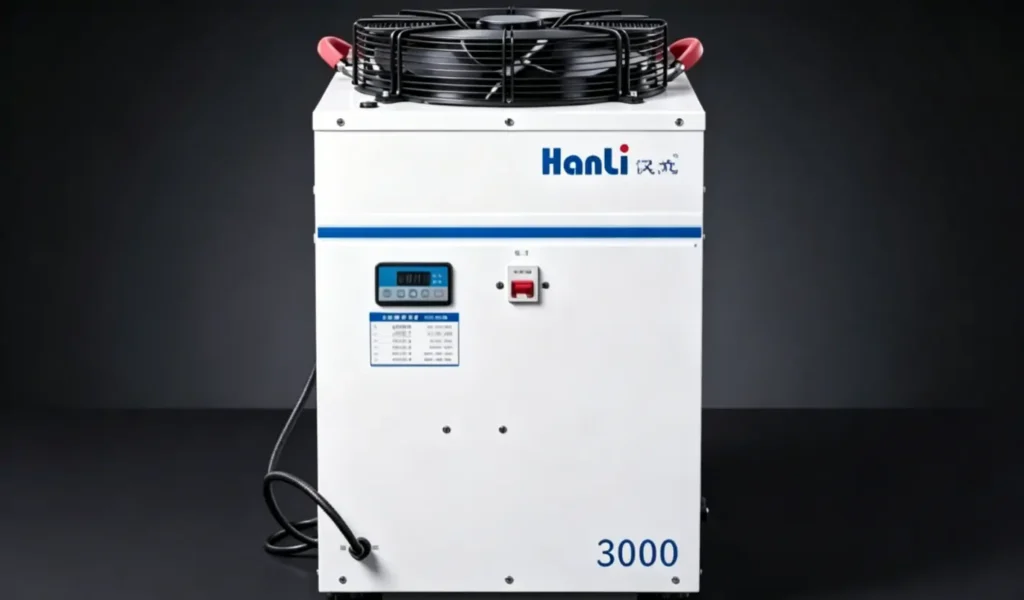
Przemysłowy system chłodzenia i ochrony
Maszyna wykorzystuje przemysłowy system chłodzenia i ochrony umożliwiający ciągłą pracę spawalniczą.
Podwójny system chłodzenia z kontrolą temperatury
Konstrukcja chroniąca przed pyłem do środowisk przemysłowych
System monitorowania światła powrotnego w celu ochrony źródła laserowego
Konfiguracja spawarki laserowej Core-Ring koncentruje się na kontroli wiązki, stabilnym podawaniu drutu i długotrwałym zabezpieczeniu. Systemy te zapewniają stabilną wydajność spawania w zastosowaniach przemysłowych.
Czy spawanie laserowe rdzeni jest odpowiednie dla Twojego zastosowania?
Spawanie laserowe rdzeniowo-pierścieniowe jest przeznaczone do zastosowań wymagających stabilnego wtopienia, kontrolowanego dopływu ciepła i stałej jakości spoiny. Wybór odpowiedniego zastosowania zależy od rodzaju materiału, grubości blachy i wymagań produkcyjnych.
Nadaje się do:
- Spawanie grubych metali: Nadaje się do elementów ze stali węglowej, stali nierdzewnej, aluminium i miedzi o wymaganiach większej grubości.
- Materiały o wysokim współczynniku odbicia: Nadają się do spawania aluminium i miedzi, w przypadku których wymagana jest stabilność pochłaniania energii.
- Duże konstrukcje spawane: Nadają się do konstrukcji stalowych, ram maszyn, urządzeń ciśnieniowych i ciężkich elementów przemysłowych.
- Wysoka powtarzalność produkcji: Nadaje się do ciągłej produkcji, w której wymagana jest jakość spoin i stabilność procesu.
Może nie być konieczne w przypadku:
- Spawanie bardzo cienkich blach: Cienkie materiały mogą wymagać mniejszej ilości ciepła doprowadzonego i prostszych rozwiązań spawania laserowego.
- Proste zadania spawalnicze o niskim poborze mocy: Standardowe spawanie laserowe pojedynczą wiązką może sprostać podstawowym wymaganiom spawalniczym.
Wniosek
Spawanie laserowe Core-Ring łączy wiązkę centralną i wiązkę pierścieniową w jednym współosiowym systemie laserowym. Technologia ta zapewnia kontrolowaną dystrybucję energii podczas spawania grubych blach, materiałów o wysokim współczynniku odbicia oraz w zastosowaniach przemysłowych wymagających stabilnej jakości spoiny. Regulowana moc wiązki, kontrola jeziorka stopionego metalu i redukcja defektów sprawiają, że nadaje się ona do spawania konstrukcji stalowych, ciężkich maszyn, urządzeń energetycznych i elementów ciśnieniowych.
Firma KEMPSON opracowuje i produkuje rozwiązania do spawania laserowego Core-Ring w konfiguracjach o mocy 4000 W i 6000 W, dostosowane do różnych wymagań spawalniczych. Oferujemy testowanie procesów spawania, weryfikację próbek, personalizację sprzętu, wsparcie instalacyjne oraz szkolenia techniczne. Skontaktuj się z nami , aby omówić swoje wymagania dotyczące materiału, grubości i produkcji, aby dobrać odpowiednie rozwiązanie do spawania laserowego.

FAQ
Czym jest spawanie laserowe rdzeniowe?
Spawanie laserowe rdzeniowo-pierścieniowe to złożony proces spawania laserowego, który wykorzystuje współosiową wiązkę centralną i wiązkę pierścieniową z jednego, dostosowanego źródła laserowego. Wiązka centralna zapewnia penetrację, natomiast wiązka pierścieniowa kontroluje dystrybucję ciepła i stabilność jeziorka stopionego podczas spawania.
Jak działa spawanie laserowe rdzeniowe?
Spawanie laserowe rdzeniowo-pierścieniowe wykorzystuje technologię kształtowania wiązki optycznej, aby rozdzielić jeden strumień lasera na wiązkę centralną i wiązkę pierścieniową. Wiązka centralna tworzy otwór wtopu, podczas gdy wiązka pierścieniowa podgrzewa obszar spawania i reguluje zachowanie jeziorka stopionego metalu.
Czy spawanie laserowe rdzeniowe różni się od spawania dwoma laserami?
Tak. Spawanie laserowe rdzeniowo-pierścieniowe nie wymaga dwóch niezależnych źródeł lasera. Wiązka centralna i wiązka pierścieniowa pochodzą z jednego, dostosowanego źródła laserowego, poprzez specjalną konstrukcję optyczną z regulowanym rozkładem mocy między obiema wiązkami.
Jaka jest różnica pomiędzy spawaniem laserowym Core-Ring a spawaniem laserowym pojedynczą wiązką?
Spawanie laserowe z pojedynczą wiązką wykorzystuje jeden skoncentrowany rozkład energii, natomiast spawanie laserowe Core-Ring wykorzystuje kontrolę energii wiązki centralnej i pierścieniowej. Wiązka pierścieniowa poprawia rozkład ciepła i stabilność jeziorka stopionego metalu w przypadku grubych blach i materiałów o wysokim współczynniku odbicia.
Jakie materiały można spawać metodą laserową Core-Ring?
Spawanie laserowe Core-Ring umożliwia spawanie stali węglowej, stali nierdzewnej, stopów aluminium, miedzi i innych metali przemysłowych. Jest powszechnie stosowane do grubych elementów metalowych oraz zastosowań wymagających stabilnej jakości spoiny.
Jaką grubość blachy może spawać spawarka laserowa Core-Ring?
Spawarka laserowa Core-Ring o mocy 6000 W może spawać stal węglową o grubości do 14 mm, stal nierdzewną o grubości do 12 mm oraz aluminium lub miedź o grubości do 10 mm w odpowiednich warunkach procesu. Rzeczywista grubość spoiny zależy od właściwości materiału i konstrukcji złącza.
Czy spawanie laserowe Core-Ring można stosować do aluminium i miedzi?
Tak. Spawanie laserowe rdzeniowo-pierścieniowe nadaje się do spawania aluminium i miedzi. Wiązka pierścieniowa podgrzewa wstępnie powierzchnię materiału, poprawiając stabilność absorpcji energii, natomiast wiązka środkowa zapewnia penetrację wymaganą w przypadku metali o wysokim współczynniku odbicia.
W jakich branżach wykorzystuje się spawarki laserowe Core-Ring?
Spawarki laserowe Core-Ring są stosowane w przemyśle ciężkim, maszynach inżynieryjnych, urządzeniach energetycznych, przemyśle stoczniowym, konstrukcjach offshore oraz urządzeniach ciśnieniowych. Nadają się do zastosowań wymagających spawania grubych blach i zapewnienia powtarzalnej jakości spoin.