1. Perfis de Tubos e Faixa de Processamento
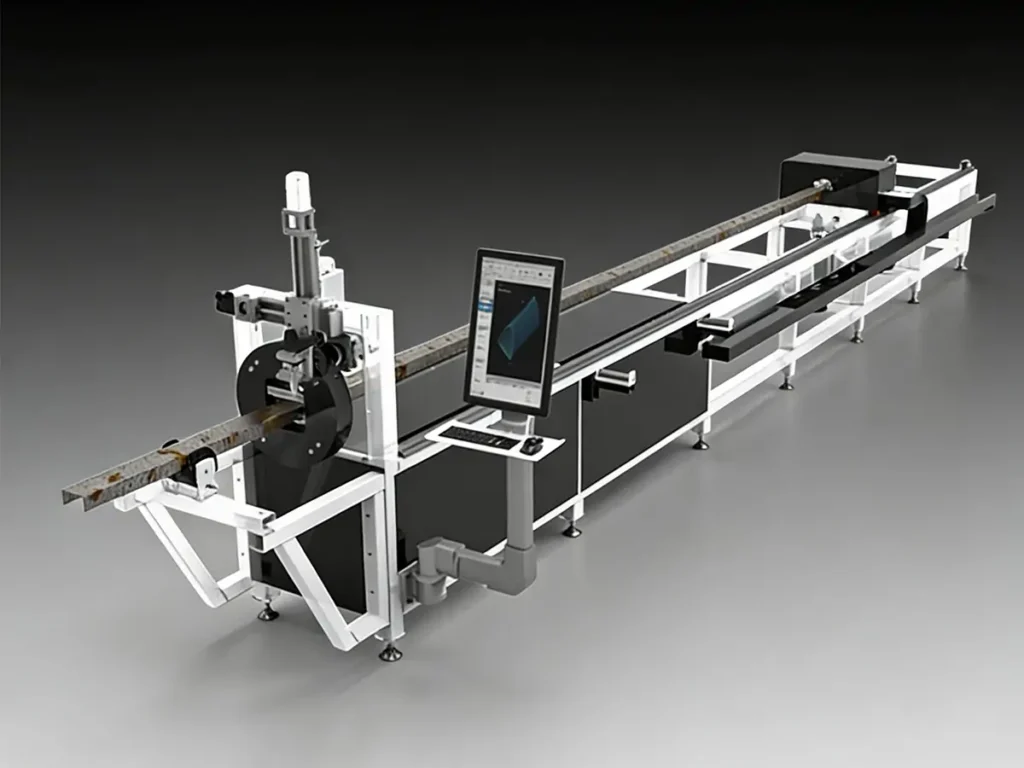
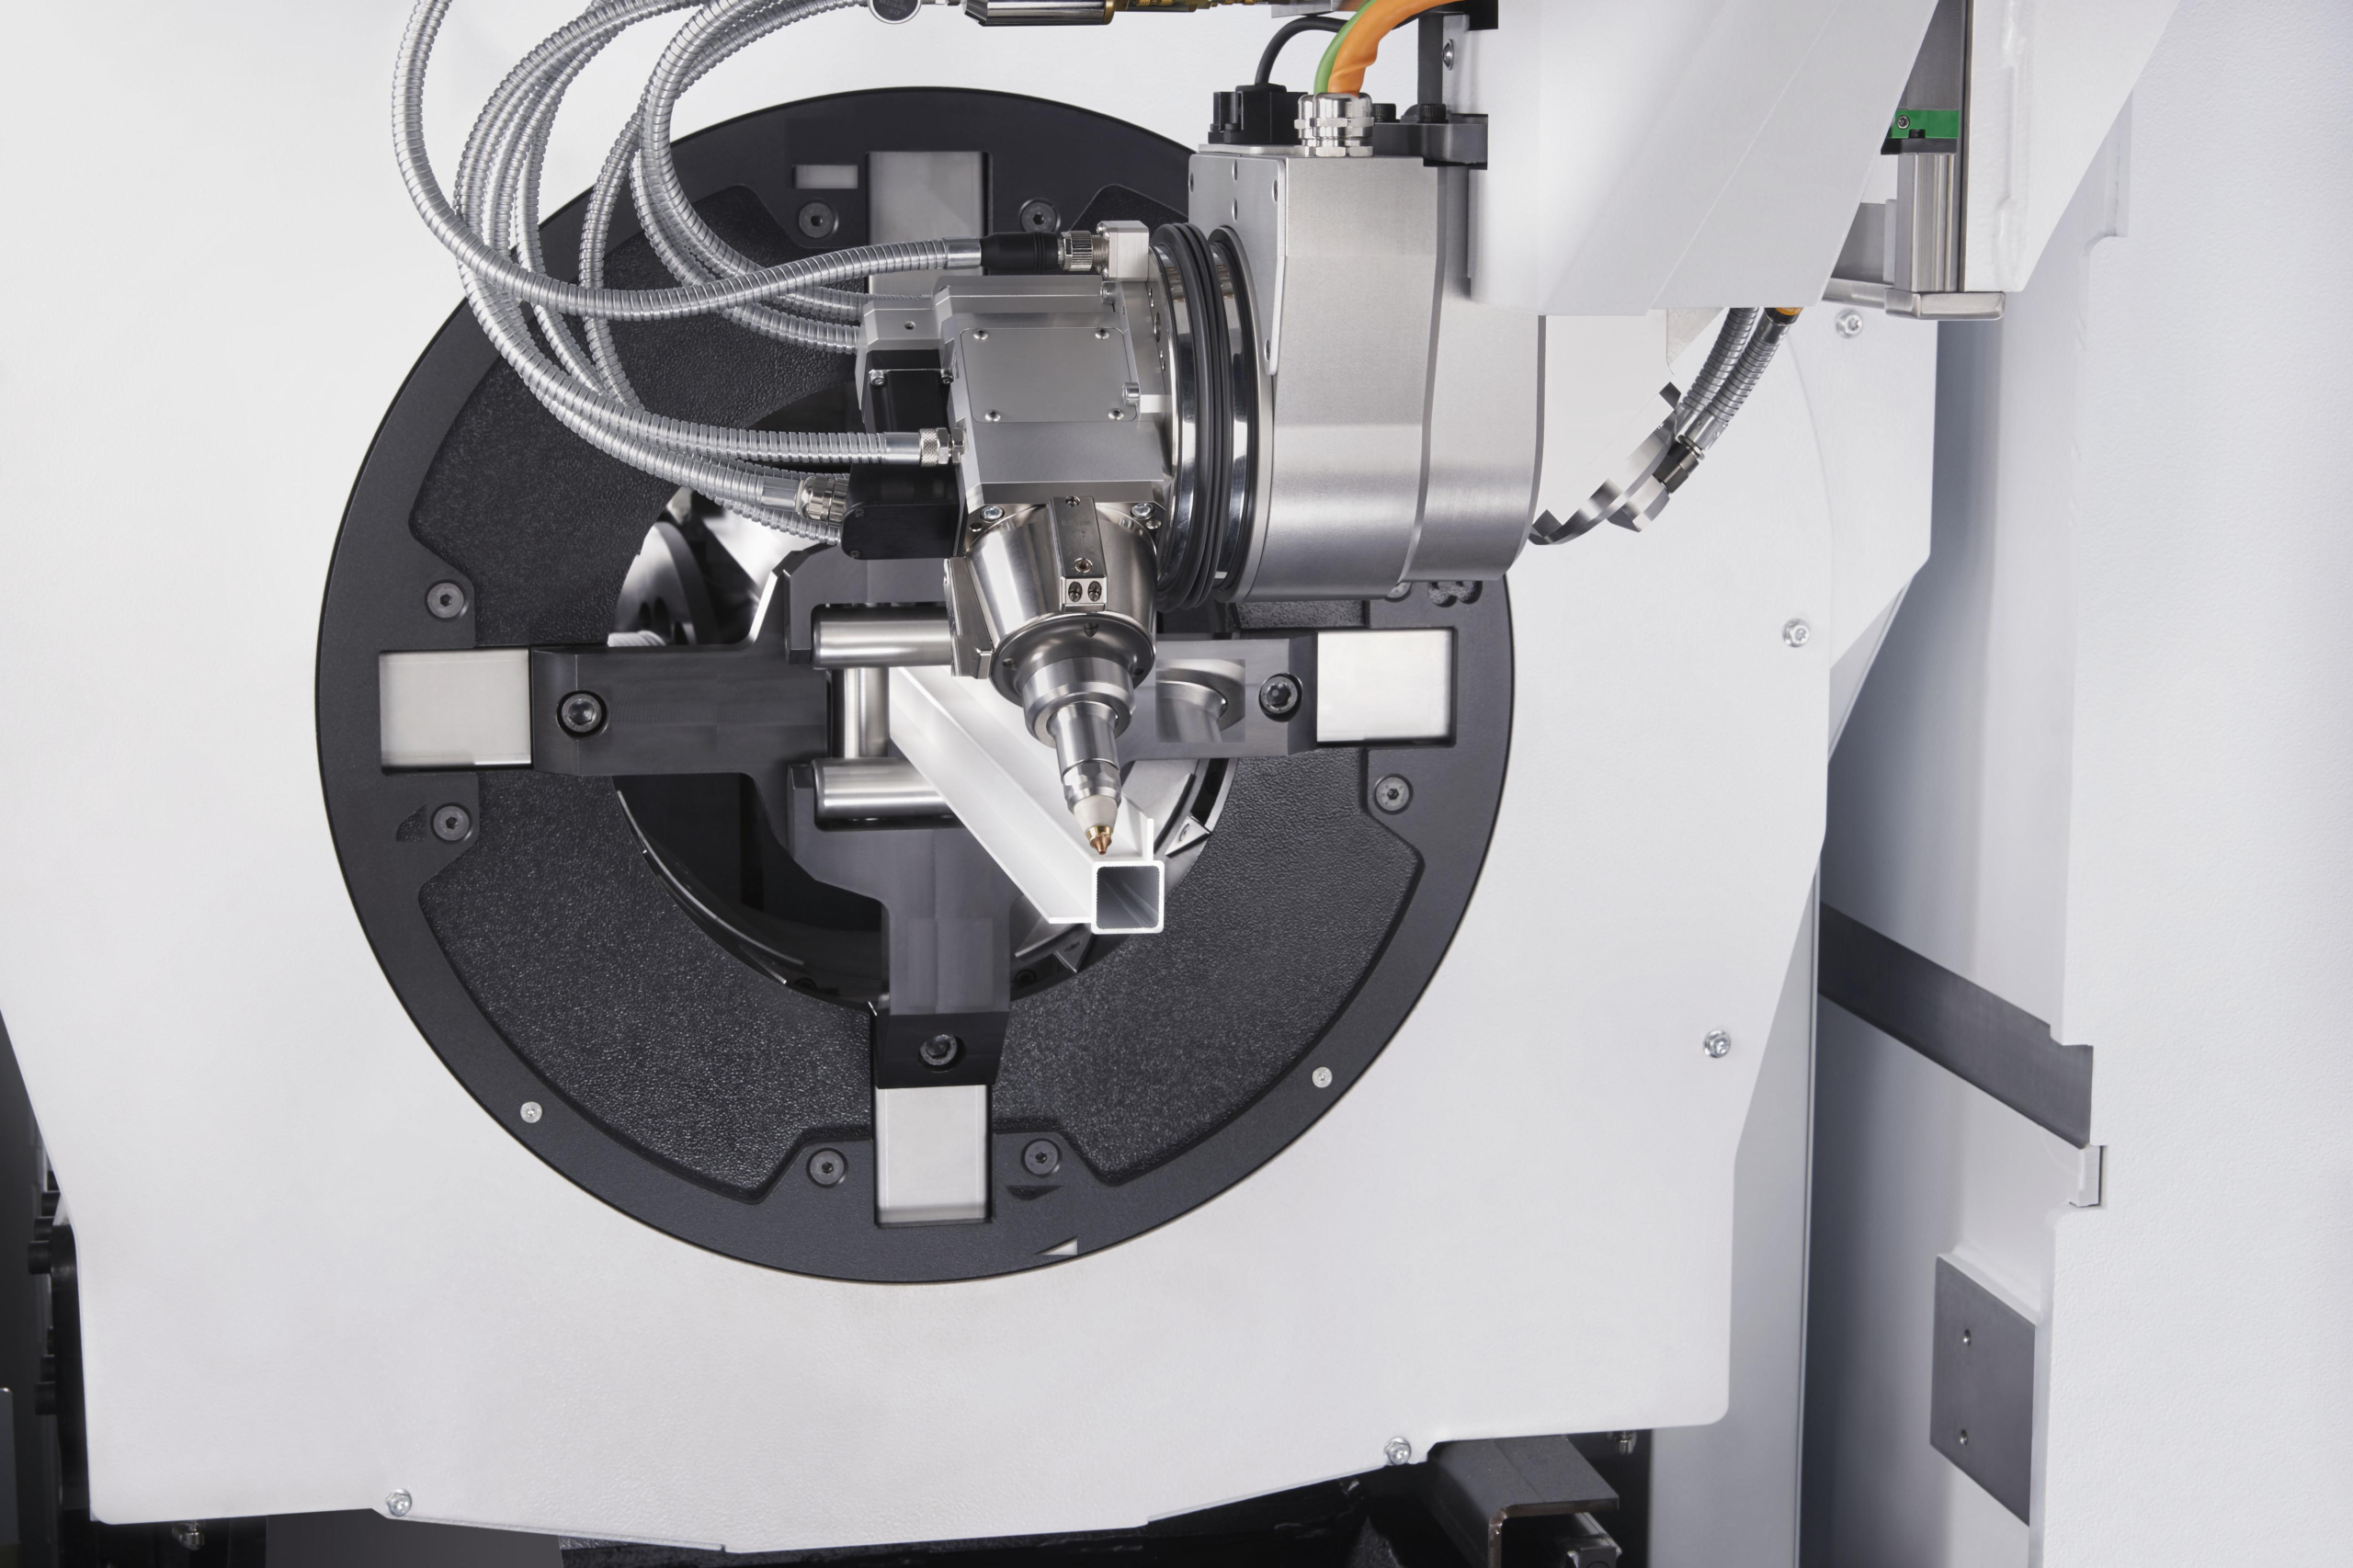
Especifique o material com precisão antes de selecionar uma máquina de corte a laser para tubos metálicos. Tubos redondos precisam do diâmetro externo; seções quadradas precisam da dimensão lateral; seções retangulares precisam da largura e da altura. Todos requerem espessura da parede, comprimento e peso. Seções ovais e outras seções especiais exigem uma avaliação de compatibilidade separada.
| Processando item |
Base de seleção |
| Tubos redondos |
Diâmetro externo, espessura da parede, retilineidade e fixação do mandril. |
| Tubos quadrados |
Dimensão lateral, raio do canto, espessura da parede e orientação. |
| Tubos retangulares |
Largura e altura, folga de suporte, torção da seção e aderência. |
| Perfis especiais |
Revisão de desenhos, compatibilidade da mandíbula e suporte de software. |
| Comprimento e peso do estoque |
Curso de alimentação, suportes, capacidade de carga e espaço de descarga |
Uma faixa de processamento nominal não estabelece a mesma capacidade de corte para todos os materiais ou perfis. Avalie peças longas ou de paredes finas quanto a flacidez, marcas de fixação e deformação. Pergunte-se quanto material remanescente deve permanecer no mandril e como o encaixe das peças afeta o aproveitamento do material.
2. Especificações técnicas e configuração
As especificações fornecidas descrevem configurações selecionadas, e não uma máquina universal. Utilize os valores a seguir como ponto de partida ao solicitar um orçamento específico para um modelo de máquina de corte a laser de tubos metálicos.
| Parâmetro |
Informações de referência e verificação necessárias |
| potência do laser |
1500 W, 2000 W ou 3000 W; confirme a configuração selecionada. |
| diâmetro externo do tubo redondo |
Referência listada: 10 a 120 mm; verifique os limites do mandril e do modelo. |
| dimensão lateral do tubo quadrado |
Referência listada: 10 a 100 mm; confirme a base de medição e os limites da parede. |
| Comprimento do estoque |
Referência listada: até 6200 mm; confirmar os procedimentos de carregamento e processamento. |
| Espessura da parede de corte |
Determinar com base na qualidade do material, potência do laser, gás e amostra. |
| Carga do tubo |
Confirme o peso máximo permitido em estoque e o tipo de suporte para o modelo selecionado. |
| Velocidade e precisão |
Obtenha dados separados de movimento do eixo, taxa de corte, posicionamento e peça acabada. |
| Manuseio automático |
Confirmar a compatibilidade do perfil, preparação do estoque, escopo de carregamento e descarregamento |
Não compare máquinas usando apenas a velocidade nominal. A velocidade de deslocamento do eixo é diferente da taxa de avanço de corte, e nenhuma delas, isoladamente, prevê a quantidade de peças por hora. A precisão de posicionamento também é diferente da tolerância dimensional obtida em uma peça usinada com acabamento. Solicite o método de teste e as condições de medição que embasam cada valor informado.
3. Comparar métodos de processamento
Uma máquina de corte a laser para tubos de metal é útil quando uma peça combina múltiplos cortes ou mudanças frequentes de projeto. Uma serra de fita pode ser uma opção econômica para cortes simples no comprimento desejado. Compare todo o processo em vez de presumir que um método é sempre mais rápido ou mais barato.
| Fator de seleção |
Corte de tubos a laser |
Serra de fita |
Serra e furadeira |
| Operações típicas |
Perfis finais, furos, ranhuras e contornos |
Principalmente cortado no comprimento desejado. |
Cortes longitudinais e furos localizados separadamente |
| geometria complexa |
Programável dentro dos limites do sistema |
Limitada |
Pode exigir acessórios e múltiplas configurações. |
| Mudança |
Configuração do programa, das mandíbulas e do processo |
Configuração da lâmina e da coronha |
Configuração de serra, furadeira e dispositivo de fixação |
| Trabalho secundário |
Pode permanecer para detalhes de precisão ou acabamento. |
Frequentemente necessário para furos e contornos. |
Depende da característica e da tolerância. |
| Melhor base de avaliação |
Qualidade da peça acabada e custo do ciclo completo |
Requisitos de corte simples |
Esforço total de usinagem e manuseio |