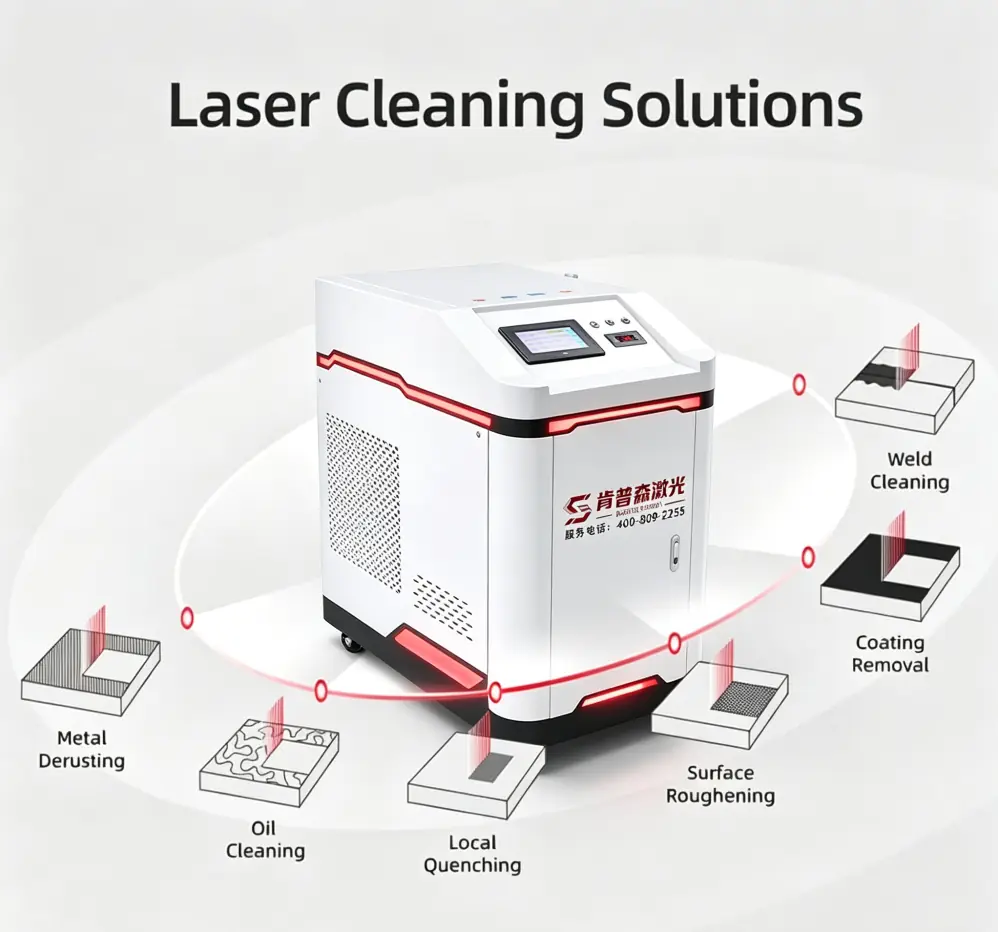
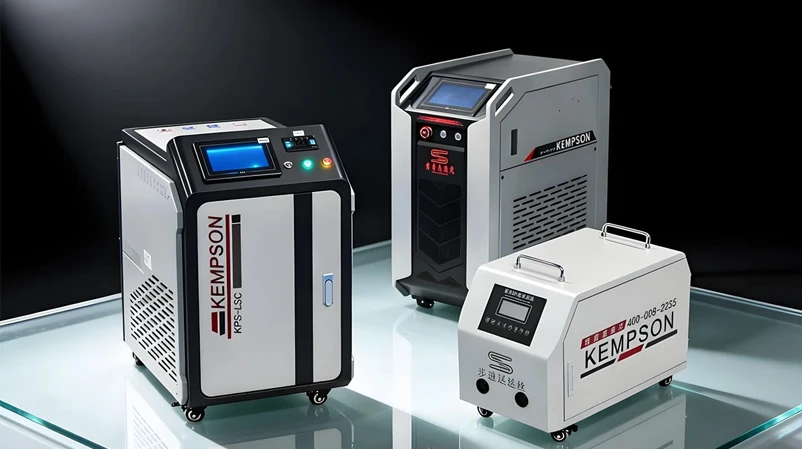
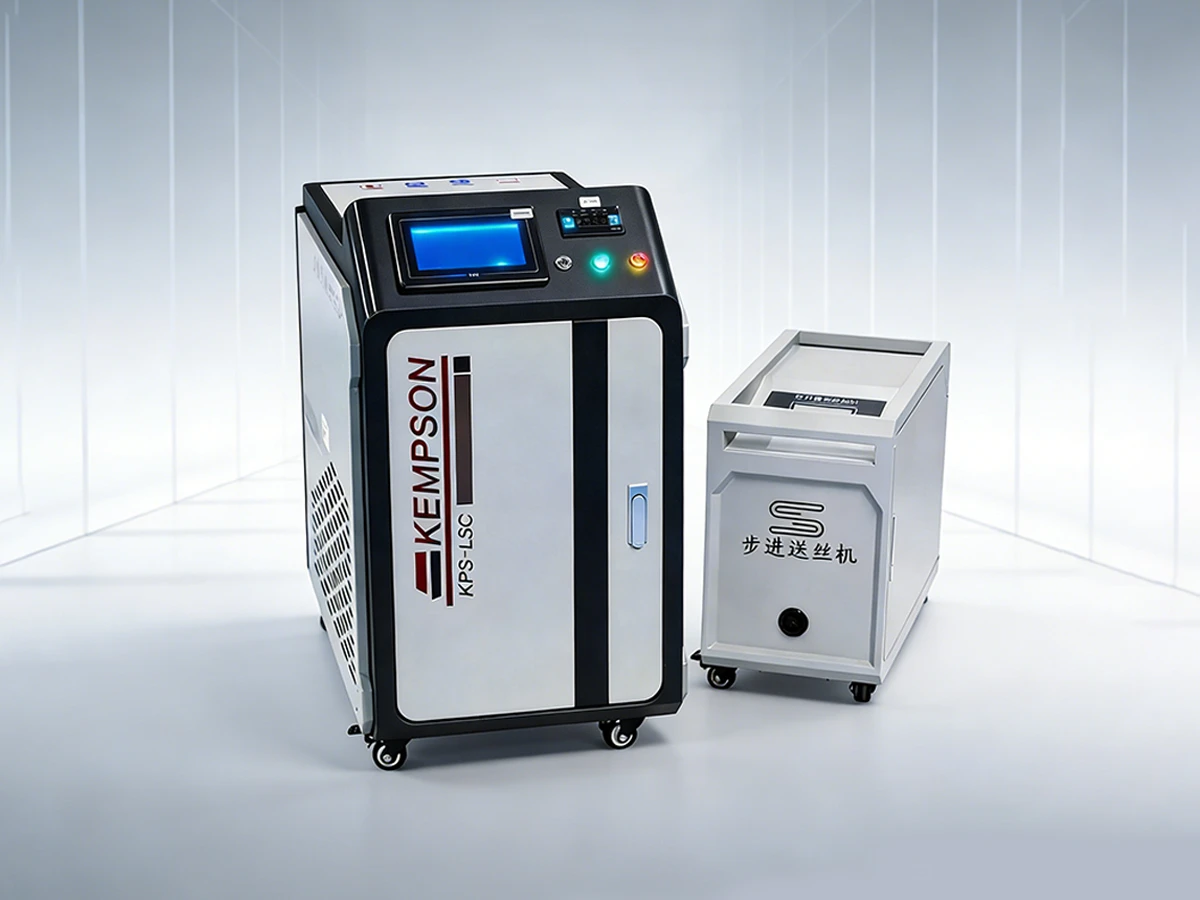
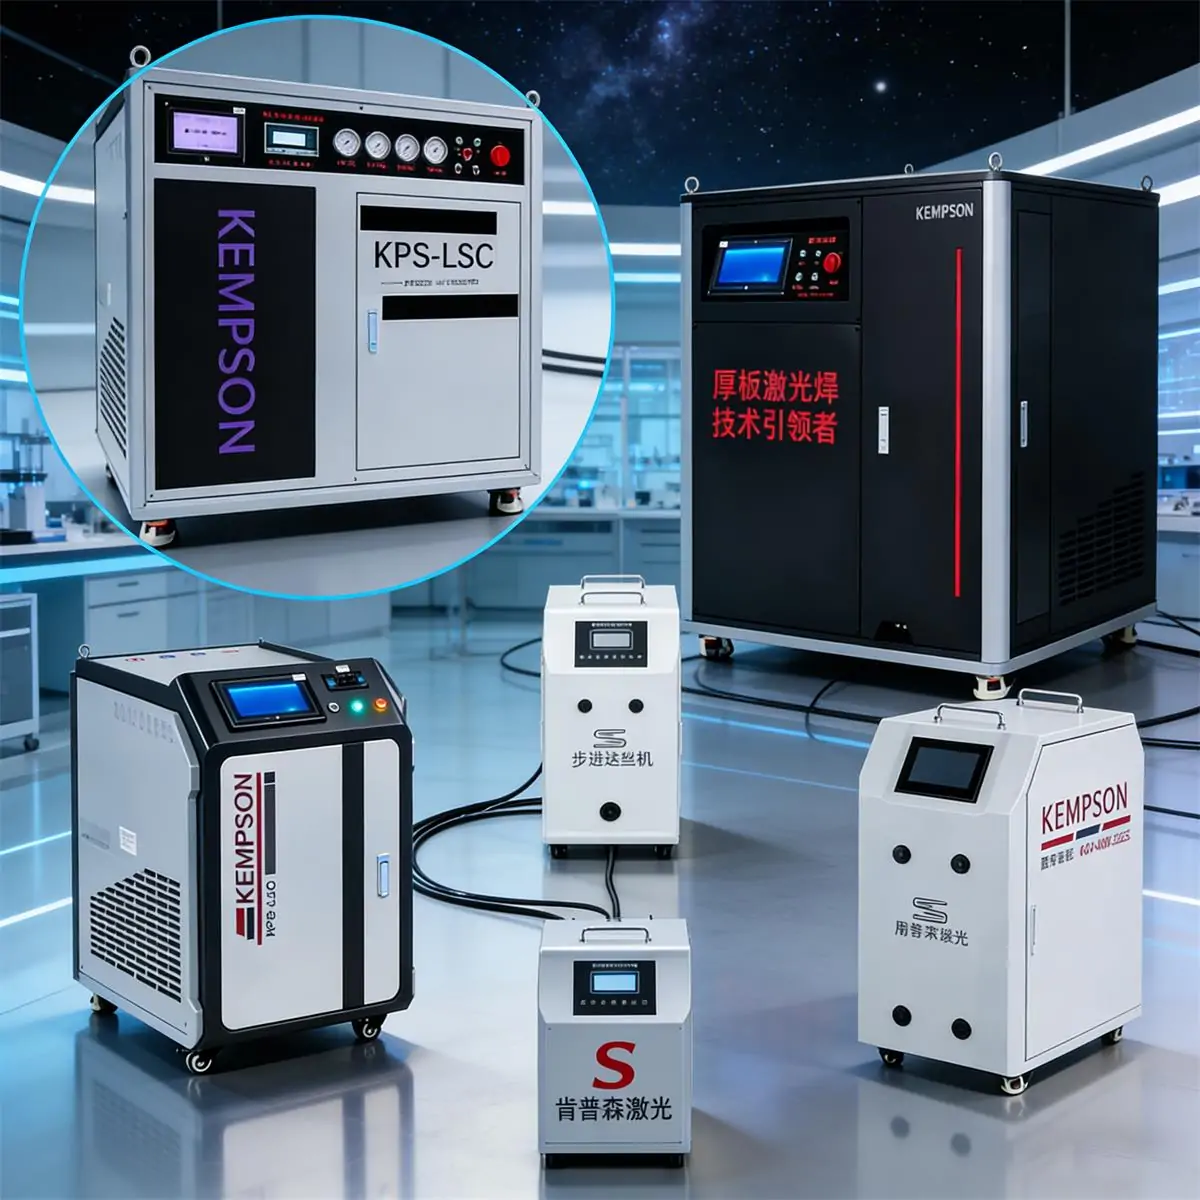
A KEMPSON fornece máquinas industriais de limpeza a laser para remoção de ferrugem, óxidos e revestimentos selecionados de superfícies metálicas. Compare a limpeza pulsada MOPA de 500 W com os sistemas de onda contínua de 2000 W, 3000 W e 4000 W para manutenção, fabricação e preparação de superfícies.
Comece considerando o metal, a camada de contaminação e o acabamento desejados. Uma potência maior, por si só, não garante o melhor resultado de limpeza. Nossa equipe pode analisar sua peça, providenciar testes de amostra e recomendar uma configuração de máquina adequada.
Os sistemas de onda contínua (CW) fornecem uma saída de laser constante e são um ponto de partida prático para áreas de limpeza maiores e componentes metálicos robustos. O acúmulo de calor requer atenção especial em chapas finas, bordas e peças sensíveis ao calor. Selecione as configurações e a velocidade de deslocamento de acordo com a condição da superfície desejada.

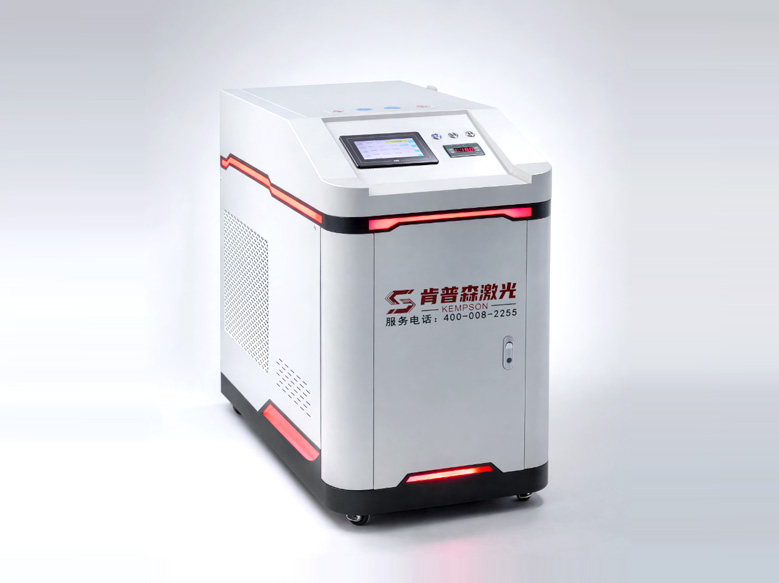
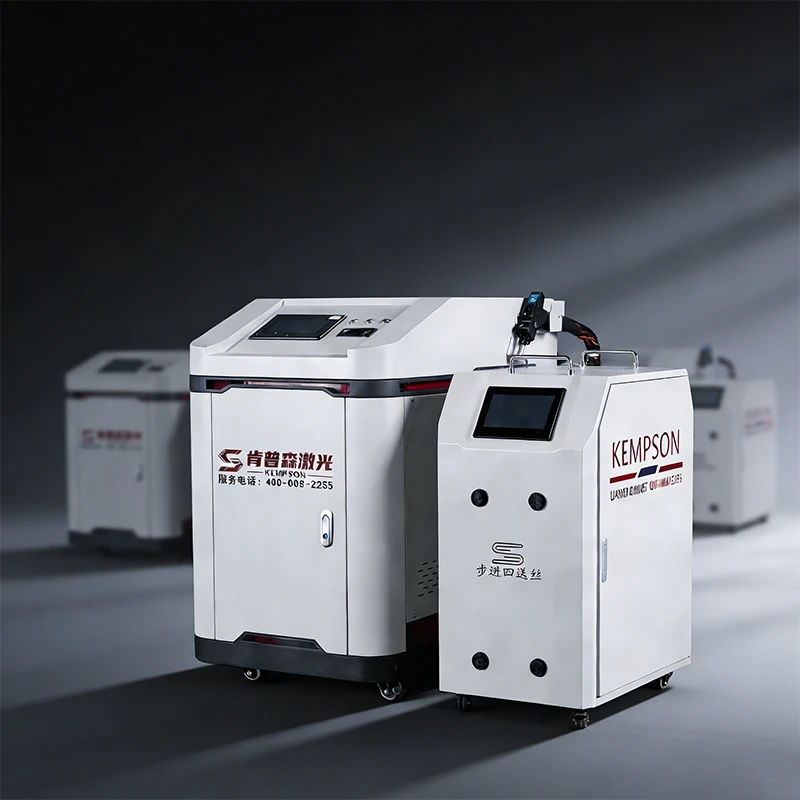
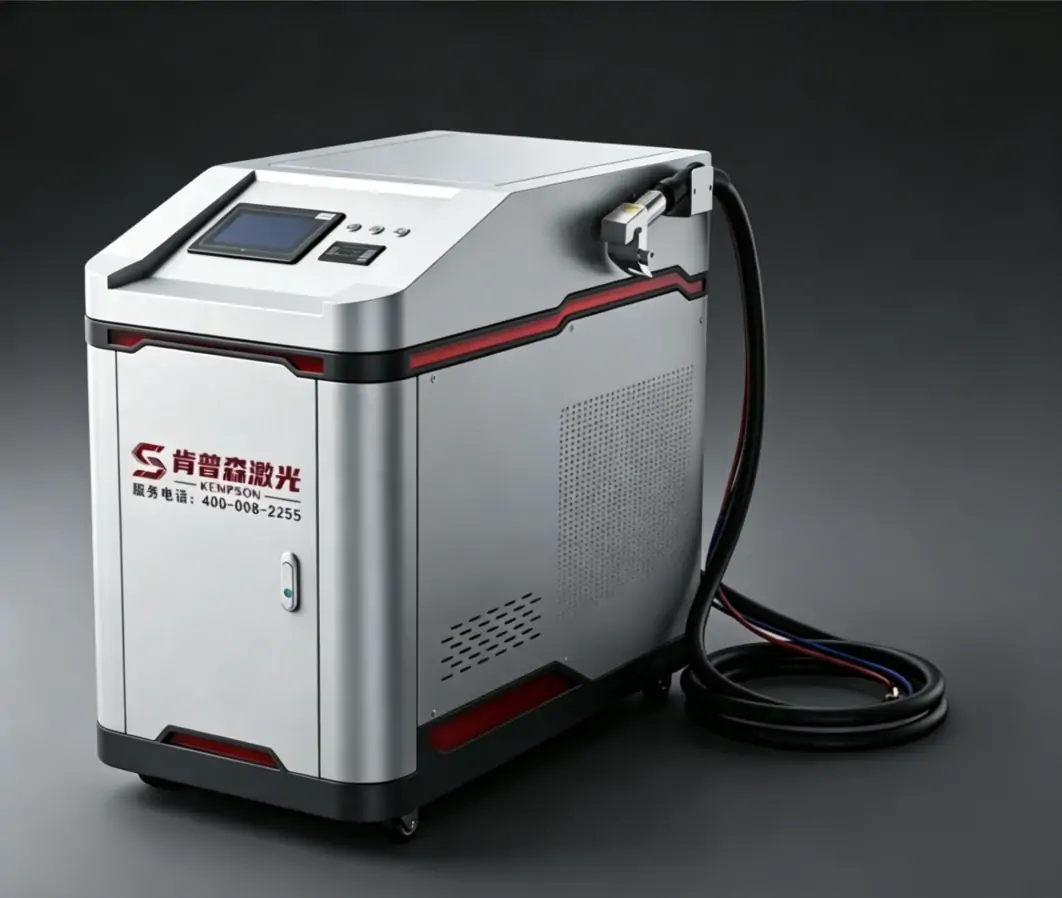
Os modelos KPS-QX2000 e KPS-QX3000 utilizam refrigeração a água integrada e uma pistola de limpeza manual para trabalhos em chapas de aço, estruturas pré-fabricadas e peças de máquinas.
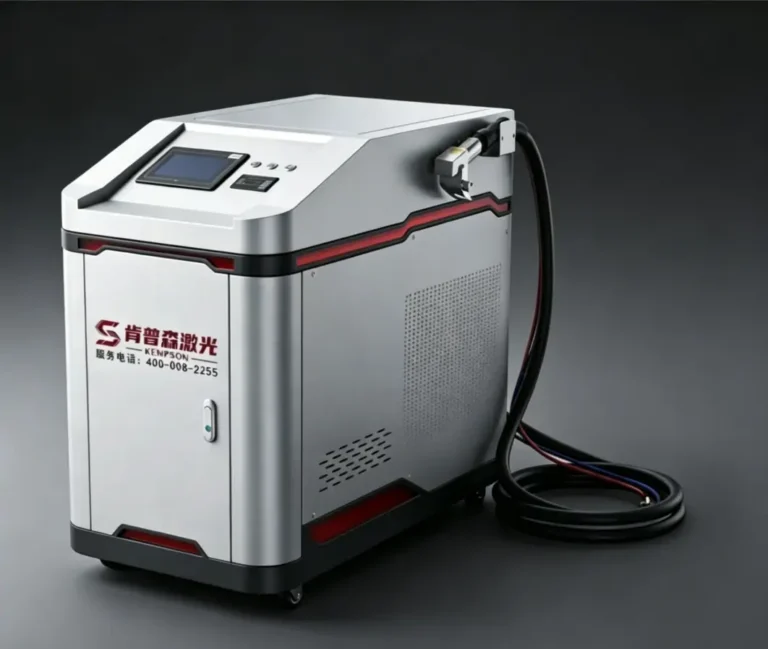
A máquina de remoção de ferrugem a laser KPS-LCM4000 com sistema de sopro automático combina um laser de fibra de 4000 W com sopro de ar integrado. Ela é destinada à remoção industrial de ferrugem, tinta e incrustações de óxido.
Os valores de 1.2 e 1.8 m²/min são valores de modelo publicados. A página do produto não especifica o substrato de teste nem a espessura da contaminação. Utilize um teste de amostra para estabelecer uma taxa de produção realista, incluindo passagens repetidas, manuseio da peça e inspeção. A potência de saída do laser também é diferente da entrada elétrica total; confirme as cargas de instalação na ficha técnica final.
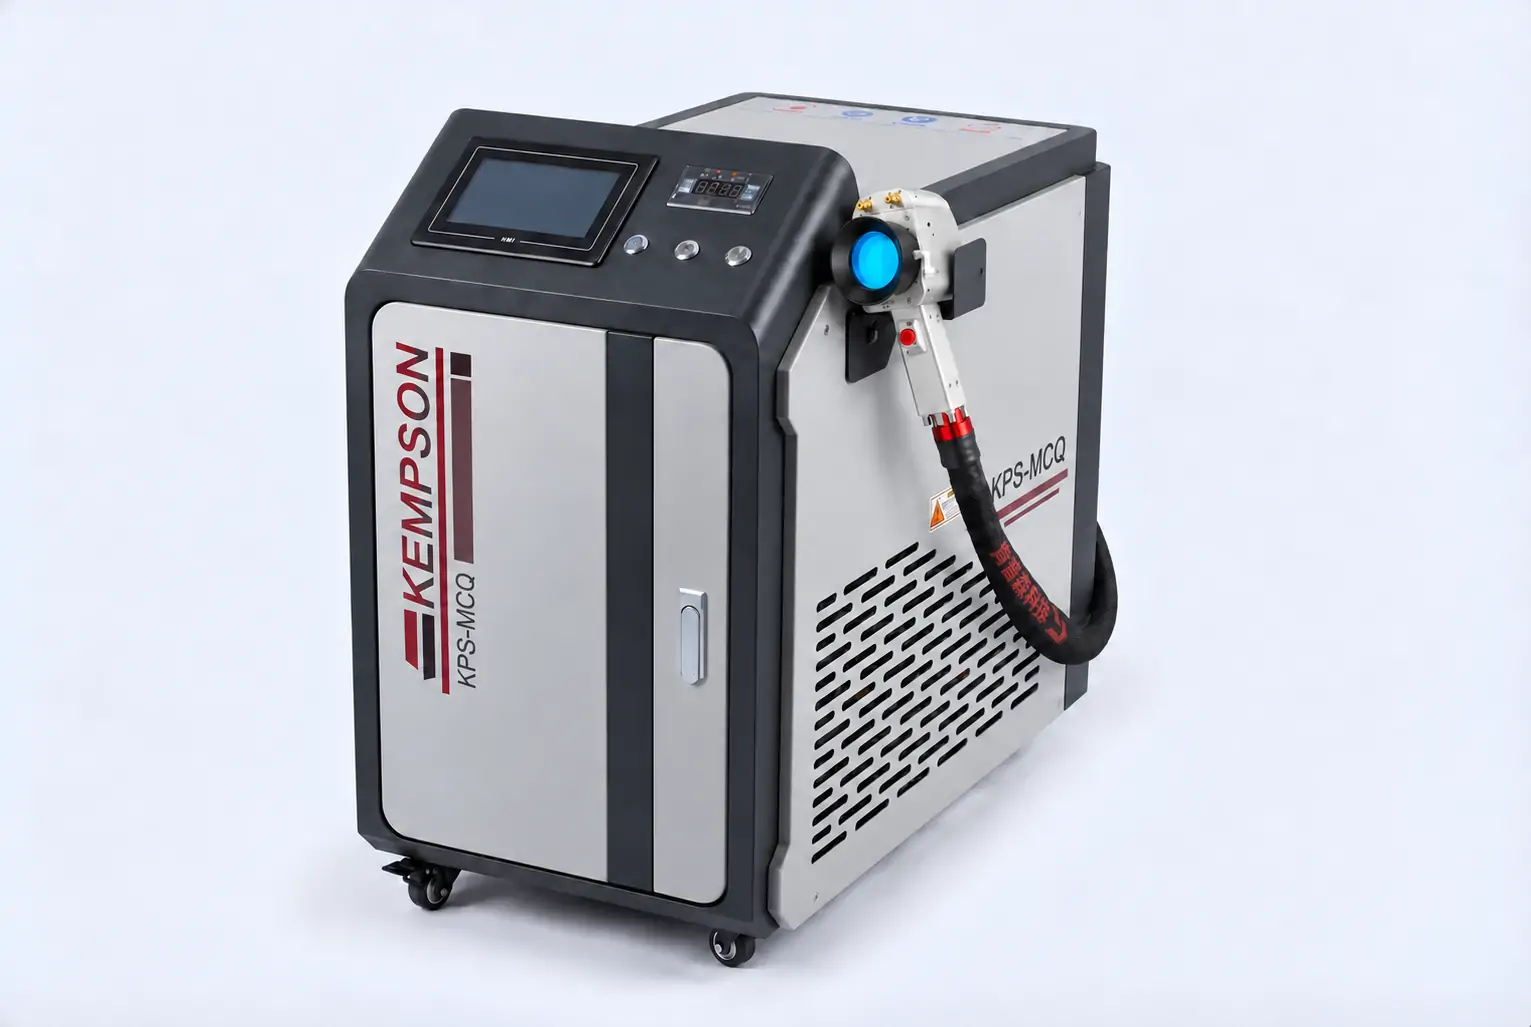
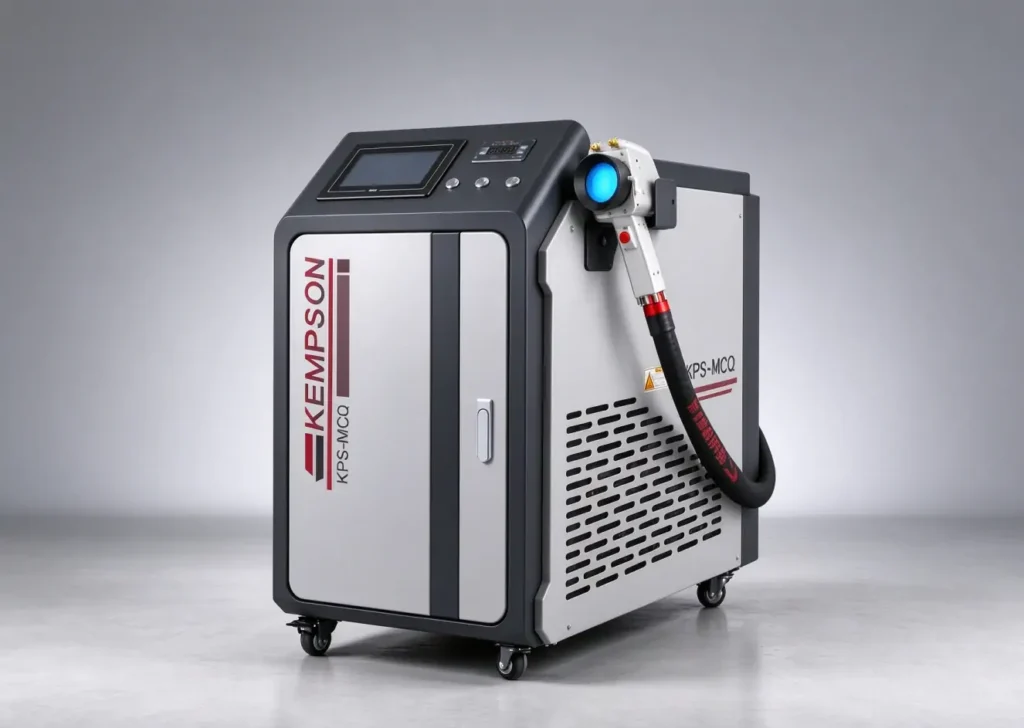
A máquina de limpeza a laser pulsado KPS-MCQX500 utiliza uma fonte JPT MOPA e uma cabeça de varredura manual de dois eixos. As configurações de pulso ajustáveis proporcionam maior controle sobre a energia fornecida à superfície, o que é útil quando o acabamento ou a condição dimensional de um componente exigem atenção especial.
A energia máxima do pulso, a potência média e a frequência são parâmetros operacionais relacionados. Não se deve presumir que seus valores máximos estejam disponíveis simultaneamente. Confirme a faixa de operação e a calibração da lente para o seu processo.
| Ponto de seleção | MOPA pulsado de 500 W | 2000W–4000W onda contínua |
|---|---|---|
| Consideração principal | Controle da energia do pulso e do efeito de superfície | Área de limpeza, taxa de remoção e gerenciamento de calor. |
| Tarefas típicas a serem avaliadas | Remoção localizada de revestimentos, limpeza de óxidos, moldes e ferramentas. | Remoção de ferrugem e revestimentos em peças e estruturas de aço robustas. |
| Peças de trabalho sensíveis | Teste as configurações de pulso, o padrão de varredura e o acabamento da superfície. | Verifique cuidadosamente o acúmulo de calor, a descoloração e a distorção. |
| Como validar | Inspecione o substrato limpo e a contaminação remanescente. | Meça a área limpa aceita por ciclo e a condição do substrato. |
Esses são pontos de partida para seleção, e não limites fixos. Ambos os métodos podem afetar o material base se as configurações forem inadequadas. Leia nossa comparação entre limpeza a laser pulsada e contínua para uma explicação mais completa.
Limpe as superfícies acessíveis em chapas de aço, suportes e estruturas pré-fabricadas antes da inspeção, reparo ou processamento adicional. A corrosão profunda permanece mesmo após a remoção da ferrugem; a limpeza não restaura o metal perdido.
Avaliar a remoção localizada de tintas e revestimentos selecionados em componentes metálicos. Primeiramente, identificar a composição do revestimento e, em seguida, verificar a qualidade da remoção, a condição do substrato e os requisitos de extração.
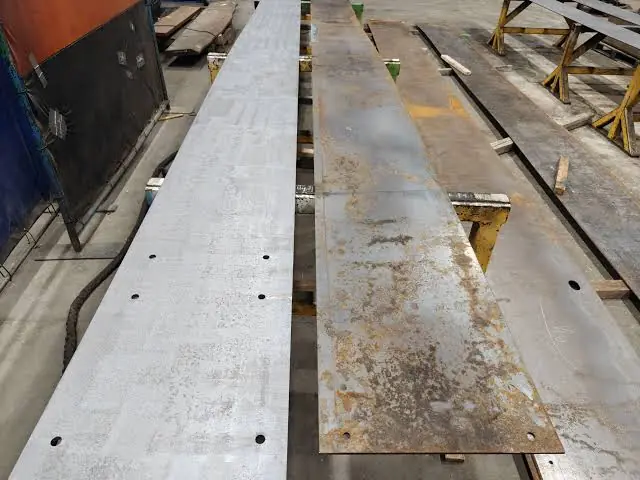
Remova os óxidos e resíduos superficiais selecionados ao redor das juntas antes da soldagem. Confirme a limpeza e o preparo da junta necessários para o procedimento de soldagem subsequente.
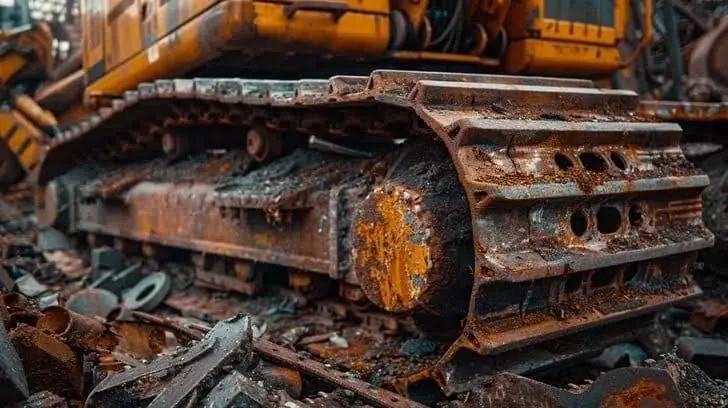
Trate as carcaças, estruturas e peças metálicas acessíveis durante a reforma. Planeje a sequência de limpeza levando em consideração a desmontagem, o acesso e a proteção dos componentes adjacentes.
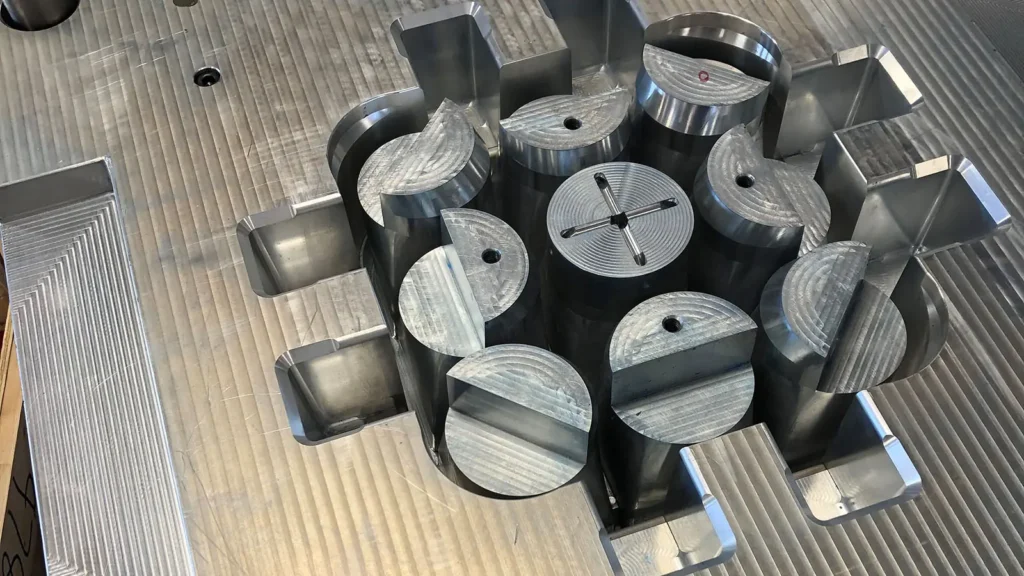
Avalie a limpeza pulsada para remoção de depósitos em moldes e ferramentas metálicas compatíveis. Inspecione a textura da superfície, as bordas e as dimensões críticas durante o teste.
Prepare superfícies selecionadas de aço inoxidável, aço carbono e alumínio para a próxima etapa de produção. Diferentes ligas e acabamentos exigem configurações diferentes; consulte nosso guia de limpeza a laser de metais.
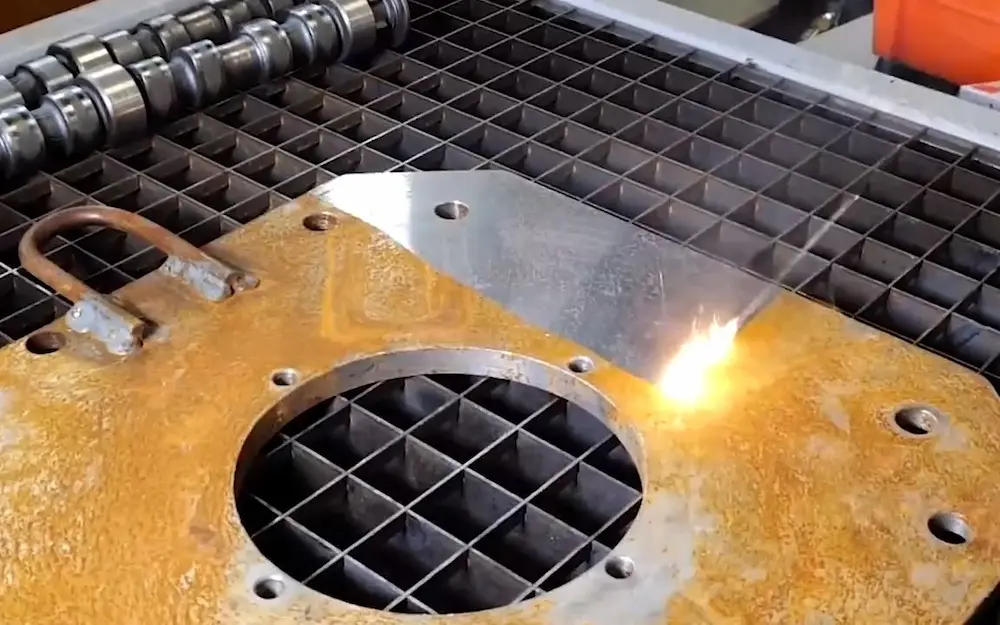
Exemplo de remoção de ferrugem em chapa de aço.
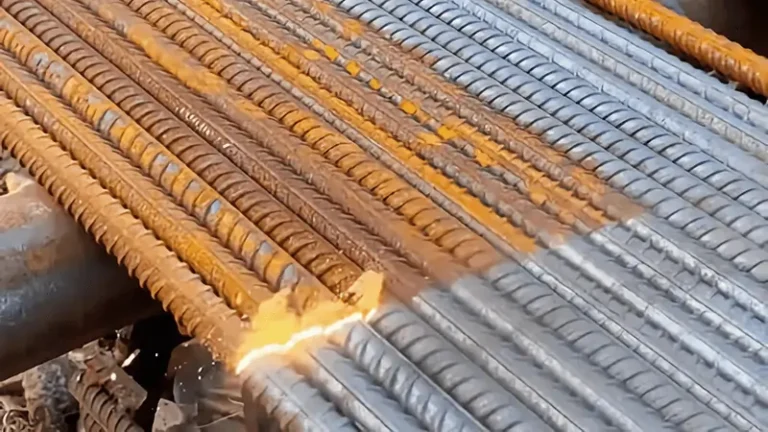
Exemplo de limpeza da superfície de uma armadura de aço.
Estas imagens mostram exemplos selecionados de limpeza; elas não estabelecem uma taxa de limpeza nem garantem o mesmo acabamento em outras peças. Para uma aplicação documentada, veja o projeto de limpeza a laser pulsado de 500 W para limpeza de superfícies multimateriais.
Selecione uma máquina de acordo com a peça a ser trabalhada, os requisitos de processamento, o volume de produção e as condições de operação. A potência do laser, por si só, não determina a eficiência da limpeza nem a espessura soldável.
Identifique o material a ser removido, como ferrugem, tinta, óleo ou camadas de óxido. Limpadores a laser pulsados e de onda contínua são adequados para diferentes tarefas de limpeza. Teste a peça de trabalho para confirmar os resultados.
Especifique o tipo de metal, a espessura, a geometria da junta e a folga. Verifique a capacidade de soldagem documentada do modelo selecionado e confirme os parâmetros por meio de testes de amostra.
Estime a área de limpeza, o comprimento da soldagem e a produção necessária por turno. A velocidade real do processamento depende da condição da superfície, do material e das configurações do processo.
Compare as configurações refrigeradas a ar e refrigeradas a água com base na potência do laser, horas de operação, condições ambientais e espaço de instalação disponível.
Máquinas portáteis são ideais para processamento e manutenção flexíveis. Sistemas automatizados são adequados para tarefas de produção repetitivas. Considere as dimensões da peça, os requisitos de posicionamento e a integração com a linha de produção.
A KEMPSON lista as certificações ISO 9001 , CE e FDA em seu site. Confirme o escopo da certificação aplicável, a documentação do produto e os requisitos do mercado de destino para o modelo selecionado antes de fazer o pedido.
Entre em contato com a KEMPSON informando o tipo de material, espessura, objetivo de limpeza, requisitos de soldagem e volume de produção para seleção do modelo e orçamento.
Para projetos que também exigem união de peças, especifique as tarefas de limpeza e soldagem separadamente. Compare nossa linha de máquinas de solda a laser portáteis e confirme qualquer configuração multifuncional com a KEMPSON.
A limpeza a laser é um processo sem contato, mas ainda assim remove partículas e pode gerar vapores. O sistema de sopro de ar integrado auxilia o funcionamento da cabeça de limpeza; ele não substitui a captura de vapores. Avalie o revestimento e o substrato antes de selecionar as medidas de extração e tratamento de resíduos.
Planeje uma área de laser controlada, barreiras de feixe adequadas, aterramento de proteção, treinamento do operador e proteção ocular compatível com o comprimento de onda da máquina e as condições de operação. Siga o manual do equipamento e a avaliação de riscos do local. Partes refletoras e pessoas próximas requerem atenção especial.
Envie à equipe técnica da KEMPSON a especificação do material, fotografias da contaminação, dimensões da peça e a potência de saída desejada . Defina as condições de teste da amostra e os critérios de aceitação antes de confirmar a potência do laser, a configuração do cabeçote e do sistema de refrigeração.
O orçamento deve especificar a configuração da máquina, os acessórios incluídos, os requisitos de instalação, o escopo da entrega e a garantia aplicável. Consulte os treinamentos e serviços pós-venda disponíveis em nossa página de serviços e confirme os termos por escrito para o seu destino e modelo.

A Kempson orgulha-se de ter uma equipe independente de P&D e uma equipe de engenheiros seniores, focada no desenvolvimento de tecnologia de soldagem a laser de ponta e comprometida em fornecer soluções personalizadas de alto desempenho e custo-benefício para diversas aplicações industriais.

Com mais de 30 patentes, todas as nossas máquinas possuem certificações CE, ISO e FDA. Oferecemos 3 anos de garantia, testes de soldagem gratuitos e suporte pós-venda vitalício para garantir confiabilidade a longo prazo.

Apoiamos a cooperação abrangente em OEM/ODM, fornecendo serviços personalizados, como design de sistemas, integração de hardware e software, desenvolvimento de acessórios especiais e personalização do logotipo da marca, precisamente adaptados a diferentes mercados e cenários de aplicação.

Oferecemos serviços gratuitos de teste de soldagem por amostragem: basta nos enviar seus materiais ou fornecer os requisitos do seu processo, e realizaremos os testes de soldagem, gravaremos vídeos do processo e devolveremos as amostras físicas, fornecendo informações objetivas e confiáveis para sua compra.
O preço depende da fonte de laser, potência, cabeçote de limpeza, sistema de refrigeração e escopo do fornecimento. Solicite um orçamento específico para o modelo, que especifique o equipamento de extração, peças de reposição, treinamento, prazo de entrega e termos de garantia, para que você possa comparar o custo total da instalação.
A limpeza pulsada oferece ajuste de energia, largura e frequência do pulso para um tratamento de superfície controlado. Sistemas de onda contínua são um ponto de partida para áreas maiores e componentes robustos. Teste o substrato e a contaminação reais para comparar a condição da superfície e a taxa de limpeza aceitável.
As aplicações incluem aço carbono, aço inoxidável e alumínio, mas as configurações adequadas dependem da liga, do acabamento superficial e da camada a ser removida. Chapas finas, superfícies refletoras e peças de precisão exigem atenção especial durante os testes de processo.
Sim, pode remover ferrugem, óxidos e tintas ou revestimentos selecionados de superfícies metálicas adequadas. A profundidade e a velocidade de remoção variam de acordo com o material e o grau de contaminação. Identifique a composição do revestimento e valide o resultado, os requisitos de extração e a condição do substrato antes da produção.
A KEMPSON oferece modelos de 500 W com tecnologia MOPA pulsada e modelos de 2000 W, 3000 W e 4000 W com tecnologia de onda contínua. A escolha deve ser feita de acordo com a área a ser limpa, a espessura da contaminação, a sensibilidade do material e o tempo de ciclo necessário. A potência média, por si só, não permite uma comparação direta entre a limpeza pulsada e a limpeza por onda contínua.
Isso pode ocorrer se a entrada de energia, o foco, a velocidade de varredura ou as passagens repetidas forem inadequados. A limpeza sem contato não significa ausência de efeito na superfície. Inspecione as peças de teste quanto a descoloração, alterações na rugosidade, distorção e qualquer perda de material, comparando-as com seus critérios de aceitação.
Não. O sopro de ar auxilia na proteção da lente e na movimentação dos resíduos ao redor da cabeça de limpeza. A ablação a laser pode liberar partículas e vapores, portanto, avalie a contaminação e providencie extração local e manuseio de resíduos adequados para o processo.
Forneça a especificação do material, as dimensões e espessura da peça, fotografias, tipo de contaminação e espessura aproximada da camada. Indique o acabamento a ser preservado, o nível de limpeza necessário, o método de inspeção e a produção desejada. Utilize amostras representativas para definir a configuração da máquina e os parâmetros do processo.
Precisa de ajuda para escolher uma máquina de limpeza a laser?
Envie seu material, fotos da contaminação e resultados esperados para a KEMPSON para obter orientações sobre configuração e planejamento de testes de amostras.