В промышленном производстве дуговая и лазерная сварка являются двумя распространенными методами. Дуговая сварка известна низкими инвестициями в оборудование и широким спектром применения, в то время как лазерная сварка предлагает преимущества с точки зрения эффективности, точности и автоматизации. Поскольку эти два метода подходят для разных сценариев, важно выбрать соответствующее лазерное оборудование в зависимости от производственных требований.
В данной статье будет проведен анализ дуговой сварки и лазерной сварки с точки зрения принципов, преимуществ и недостатков, областей применения и стоимости, а также будут разъяснены соответствующие области применения, чтобы помочь предприятиям выбрать наиболее подходящее решение для сварки.
Что такое дуговая сварка?
Дуговая сварка — это процесс соединения металлов, при котором электрическая энергия преобразуется в тепловую путем образования стабильной дуги между электродом и заготовкой, что приводит к нагреву зоны соединения и локальному расплавлению металла. Расплавленный металл образует сварочную ванну, которая постепенно затвердевает по мере движения дуги, в конечном итоге образуя сварочный шов для соединения материалов. Благодаря высоким температурам дуги металл плавится быстро. Этот метод подходит для широкого спектра материалов и толщин и широко используется в промышленном производстве.
В процессе сварки присадочный металл подается сварочной проволокой или электродами, а защитный газ или флюс изолируют соединение от атмосферы, предотвращая окисление и образование пор. Сила тока, напряжение и скорость сварки напрямую влияют на глубину проплавления и формирование сварного шва, что делает их ключевыми параметрами для контроля качества сварки.
Типичные процессы сварки
Дуговую сварку можно разделить на следующие типы в зависимости от методов подачи проволоки и механизмов защиты:
Сварка MIG (дуговая сварка в защитной среде, GMAW): Этот процесс использует непрерывную подачу проволоки в сочетании с защитным газом, обеспечивая высокую эффективность и делая его пригодным для массового производства и изготовления листов средней и тонкой толщины.
Сварка TIG (сварка вольфрамовым электродом в инертном газе, GTAW): использует неплавящийся электрод, что обеспечивает стабильное формирование сварного шва и высокое качество сварных швов. Широко применяется для прецизионной сварки таких материалов, как нержавеющая сталь и алюминиевые сплавы.
Ручная дуговая сварка (SMAW): в качестве электрода используется сварочный пруток. Оборудование простое, и оно обладает высокой адаптивностью к различным условиям, что делает его подходящим для наружных строительных и ремонтных работ.
Сварка под флюсом (SAW): Сварка выполняется под слоем флюса, при этом дуга скрыта от глаз. Она обеспечивает глубокое проплавление и подходит для непрерывной сварки толстых пластин и длинных сварных швов.
Преимущества дуговой сварки
Дуговая сварка обладает многочисленными преимуществами, что делает её популярным выбором в различных отраслях промышленности. Ниже перечислены её основные преимущества:
Низкая стоимость: Оборудование имеет простую конструкцию и не требует сложных вспомогательных систем, что приводит к снижению общих затрат на приобретение и техническое обслуживание. Оно подходит для быстрого развертывания на малых и средних предприятиях.
Широкий спектр применения: Этот метод позволяет надежно сваривать распространенные металлы, такие как углеродистая сталь, нержавеющая сталь, легированная сталь и алюминий. Он также демонстрирует высокую адаптивность к условиям окружающей среды; ручная дуговая сварка (SMAW) может выполняться даже в ветреную или пыльную погоду, а также без защитного газа.
Высокая прочность сварных швов для толстостенных пластинчатых конструкций: многопроходная сварка или комбинация различных методов дуговой сварки позволяют достичь значительной глубины проплавления, что делает этот метод подходящим для изготовления пластин средней и большой толщины (6 мм и более) и тяжелых конструкционных элементов.
Доступны различные положения сварки: дуговая сварка может выполняться в различных положениях — горизонтальном, вертикальном и потолочном — в зависимости от необходимости, гибко адаптируясь к различным условиям на объекте.
Недостатки дуговой сварки
Большая зона термического воздействия (ЗТВ): Из-за высоких температур дуги и рассеянного теплового воздействия высока вероятность образования широкой зоны термического воздействия (ЗТВ), что приводит к деформации, короблению или увеличению остаточных напряжений в тонкостенных заготовках.
Высокие требования к квалификации: такие процессы, как TIG и MIG, требуют от операторов высокой квалификации в контроле тока, длины дуги и скорости подачи проволоки; новичкам часто сложно быстро добиться стабильного качества сварки.
Высокий риск для безопасности: сварочная дуга генерирует высокие температуры и излучение, которые могут вызвать повреждение глаз или кожи. Горение флюса или плавление слоистых металлов приводит к образованию токсичных паров, представляющих опасность для сварщиков и окружающей среды.
Обширная послесварочная обработка: на сварных швах часто наблюдаются брызги, окалина или неравномерная структура, обычно требующие шлифовки, очистки или вторичной обработки, и их сложно интегрировать в автоматизированные системы.
Относительно низкая скорость сварки: такие методы, как TIG-сварка или ручная дуговая сварка, как правило, медленные и требуют значительного времени для заполнения сварного шва. Для более толстых заготовок может потребоваться несколько проходов для достижения полного проплавления, что увеличивает стоимость сварки.
Применение дуговой сварки
Дуговая сварка имеет широкий спектр применения и широко используется в металлообработке, машиностроении и строительстве. Ниже перечислены её основные области применения:
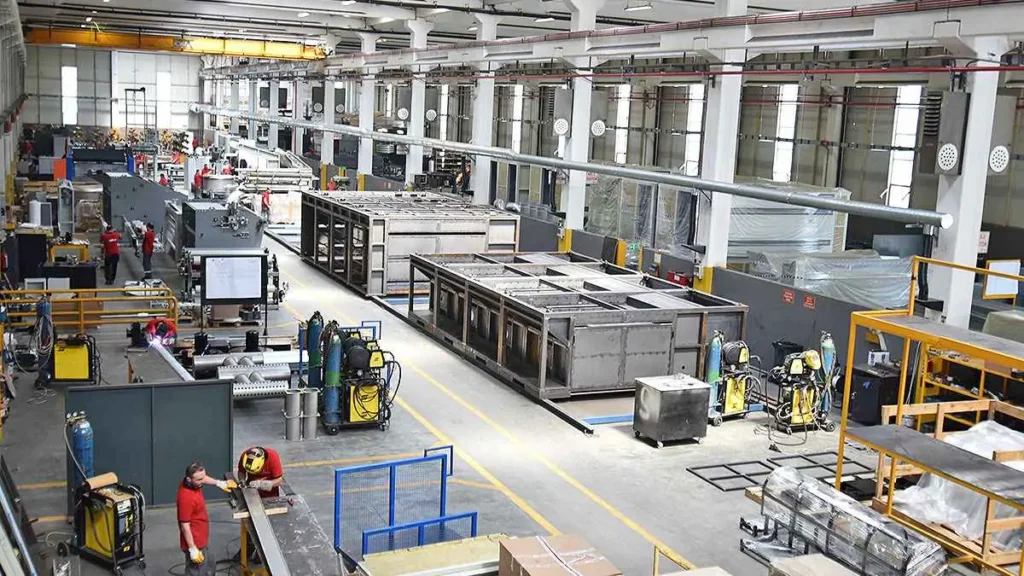
- Металлообработка и производство: Используется для сварки стальных конструкций, механических компонентов и различных металлических каркасов, таких как заводские конструкции и опоры для оборудования.
- Тяжелая техника и инженерное оборудование: Широко используется в производстве конструкционных элементов для экскаваторов, кранов и горнодобывающего оборудования благодаря своей высокой проникающей способности.
- Строительство и инфраструктура: Используется в инженерных проектах, таких как мосты, здания со стальным каркасом и опоры трубопроводов, поскольку хорошо подходит для строительных площадок.
- Трубопроводы и сосуды под давлением: используются в нефтяной и химической промышленности для соединения трубопроводов и сварки сосудов под давлением, особенно в случаях, требующих высокой прочности сварных швов.
- Ремонтные и профилактические работы: Подходит для ремонта оборудования, усиления конструкций и аварийного ремонта на месте, особенно когда обрабатываемую деталь невозможно переместить.
Что такое лазерная сварка?
Лазерная сварка — это высокоточный процесс сварки, использующий лазерный луч высокой плотности энергии для соединения материалов. При фокусировке лазерный луч генерирует чрезвычайно высокую энергию (с плотностью мощности до 10⁵–10⁷ Вт/см²), вызывая локальное плавление или даже испарение металла за очень короткое время. Это создает расплавленную ванну, которая быстро затвердевает, в результате чего образуется плотный сварной шов. Поскольку тепловое воздействие сконцентрировано, зона термического воздействия невелика, а сварочная деформация сведена к минимуму, что делает этот метод подходящим для применений, требующих высокой точности. Что такое лазерная сварка и как она работает? — Подробное руководство
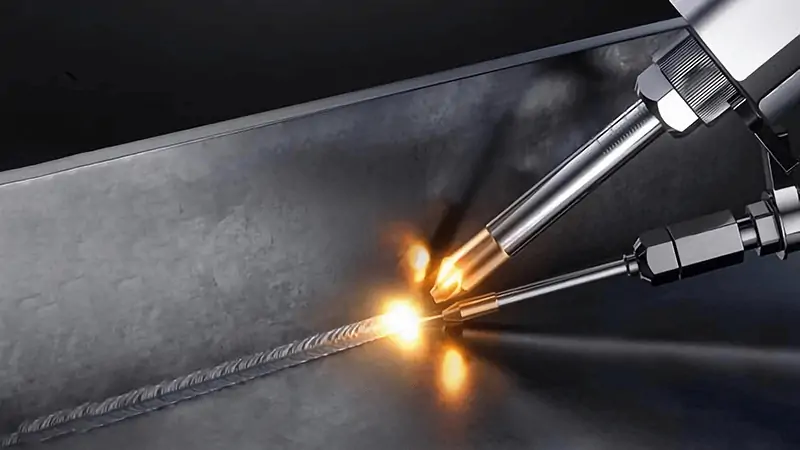
В процессе сварки мощность лазерного излучения, положение фокуса и скорость сварки влияют на глубину проплавления и качество сварного шва. В зависимости от требований можно выбрать как подачу проволоки, так и без нее, а для минимизации окисления используются защитные газы (например, аргон или азот).
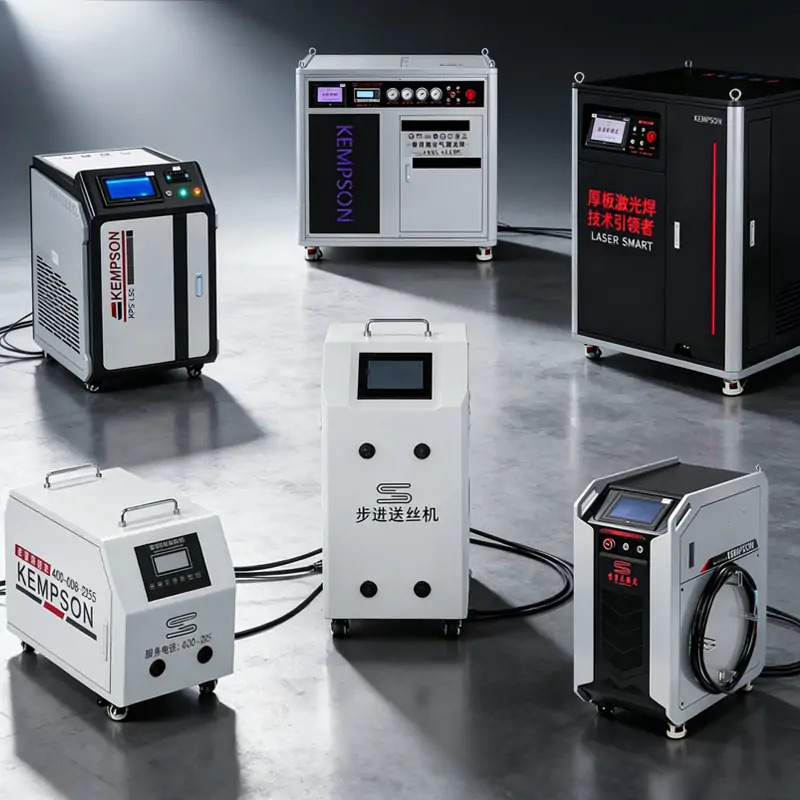
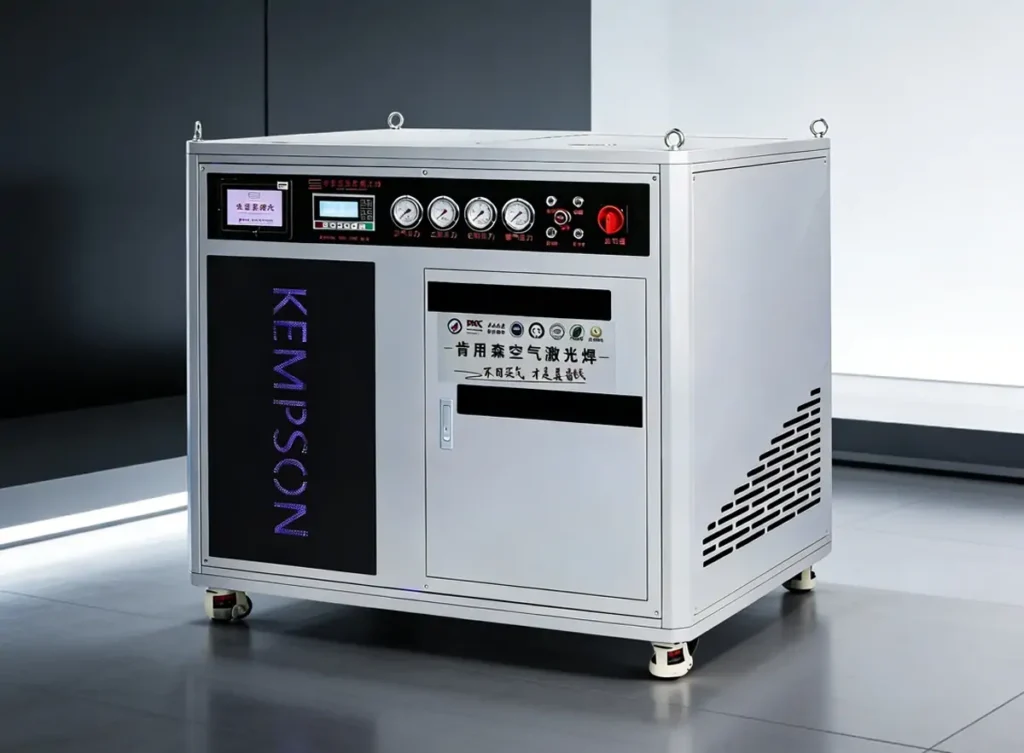
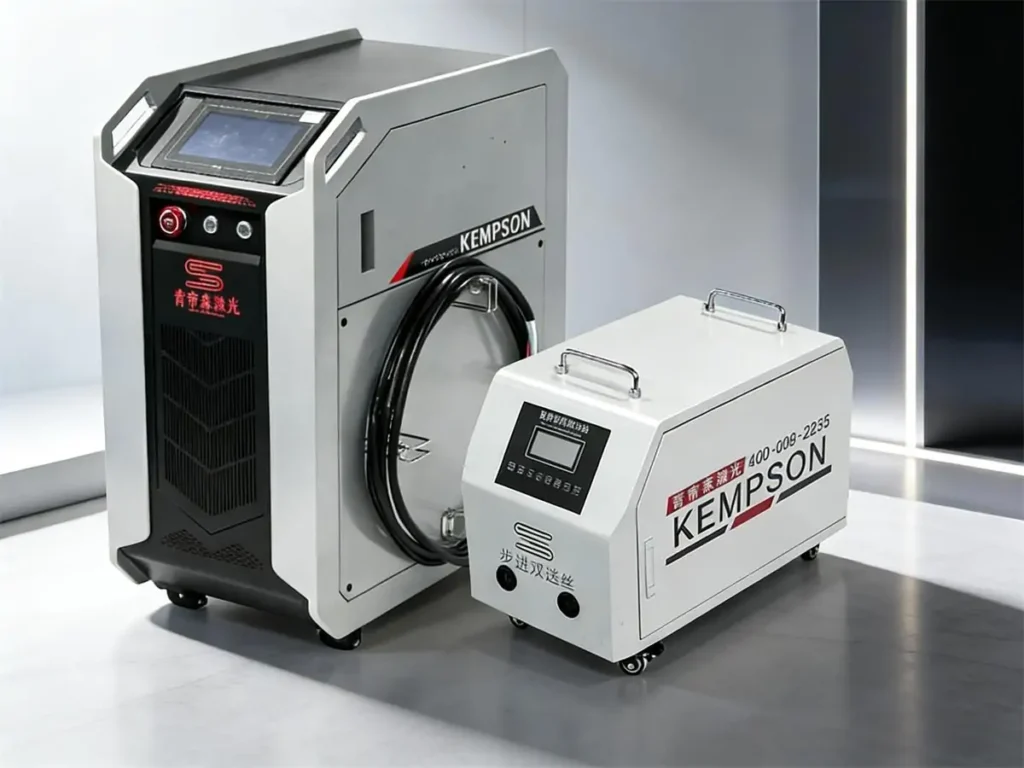
В основном к стандартному оборудованию относятся аппараты для волоконной лазерной сварки , подходящие для таких материалов, как нержавеющая сталь, углеродистая сталь и алюминиевые сплавы, и широко используемые в автоматизированных производственных линиях и высокоточной обработке.
Распространенные типы лазерной сварки
В зависимости от типа лазерного источника и метода применения, распространенные процессы лазерной сварки можно разделить на следующие категории:
Волоконно-лазерная сварка: в настоящее время это основное решение, отличающееся высокой эффективностью электрооптического преобразования (приблизительно 30–40%) и превосходным качеством луча. Подходит для высокоскоростной сварки и автоматизированных производственных линий, широко используется при обработке нержавеющей стали, углеродистой стали и алюминиевых сплавов.
Лазерная сварка CO₂: широко использовалась на заре своего существования и обеспечивала высокую степень поглощения при сварке неметаллических материалов. Однако из-за больших размеров оборудования и высоких затрат на техническое обслуживание она постепенно вытесняется волоконными лазерами.
Ручная лазерная сварка: обеспечивает гибкость в эксплуатации, подходит для мелкосерийного и среднесерийного производства, а также для работы на объекте. Скорость сварки, как правило, в 2–5 раз выше, чем при использовании традиционных методов сварки, что делает ее идеальной для тонких и среднетолстых листовых материалов.
Автоматическая лазерная сварка: в сочетании с роботами или подвижными платформами этот метод обеспечивает высокоточную серийную сварку и подходит для стандартизированного производства в таких отраслях, как автомобилестроение и электроника.
Лазерная сварка с колебательным движением: за счет колебания сварочной головки этот метод увеличивает ширину сварного шва (до 2–8 мм) и улучшает адаптивность зазора. Он широко используется для алюминиевых сплавов и заготовок с большими сборочными зазорами.
Преимущества лазерной сварки
Высокая скорость сварки, подходящая для автоматизированного производства: концентрированная энергия лазера обеспечивает быстрый нагрев и охлаждение, при этом скорость сварки, как правило, в 2–5 раз выше, чем при традиционной дуговой сварке. Также она легко интегрируется с роботами и системами ЧПУ, обеспечивая стабильное серийное производство и повышая общую эффективность производства.
Высокая точность, минимальная зона термического воздействия: лазерное пятно чрезвычайно мало (приблизительно 0.2–0.6 мм в диаметре), что концентрирует тепловое воздействие и создает узкую зону термического воздействия, эффективно снижая деформацию и остаточные напряжения.
Высококачественная сварка с сокращением этапов постобработки: бесконтактный процесс сварки исключает прямой физический контакт между сварочной головкой и заготовкой, что приводит к получению эстетически привлекательных сварных швов, которые являются чистыми, гладкими и образуют минимальное количество брызг, тем самым уменьшая необходимость последующей шлифовки и очистки.
Высокая совместимость с материалами: надежно сваривает такие материалы, как нержавеющая сталь, углеродистая сталь и алюминиевые сплавы, и подходит для широкого спектра применений — от тонких листов до пластин средней толщины (0.5–10 мм), отвечая требованиям современного высокоточного производства и многоотраслевого производства.
Недостатки лазерной сварки
Высокие затраты на оборудование: Общие инвестиции в оборудование для лазерной сварки (волоконные лазеры, системы охлаждения и оптические системы) высоки, что требует значительных первоначальных капиталовложений. Это делает его подходящим для крупномасштабного производства или производства с высокой добавленной стоимостью.
Высокие требования к точности сборки: размер лазерного пятна невелик (приблизительно 0.2–0.6 мм), что делает его чувствительным к зазорам между заготовками. Чрезмерные ошибки сборки могут повлиять на формирование сварного шва, что требует использования осциллирующей лазерной сварки для повышения точности обработки.
Ограниченные возможности сварки толстостенных пластин: при сварке пластин толщиной более 8–12 мм эффективность однопроходной сварки снижается, что обычно требует многопроходной или гибридной сварки.
Строгие требования безопасности: лазеры представляют собой высокоэнергетические лучи (класс 4), что требует принятия строгих мер защиты (таких как защитные очки и защитная одежда) для предотвращения травм операторов.
Применение лазерной сварки
Лазерная сварка широко используется в различных отраслях промышленности, особенно в автоматизированном производстве и прецизионной обработке.
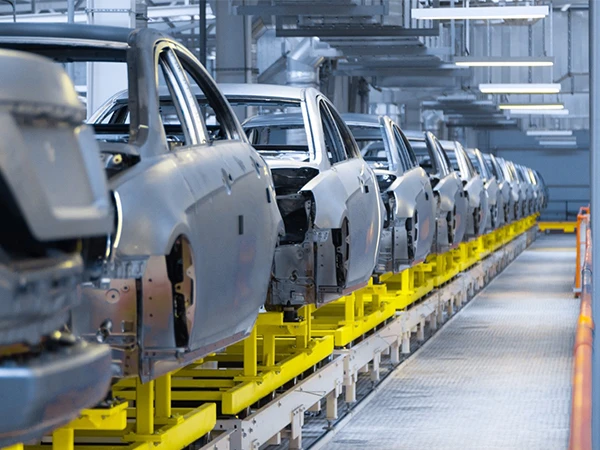
- Автомобильная промышленность: Используется для сварки кузовных конструкций, аккумуляторных отсеков и компонентов со скоростью сварки от 1 до 5 м/мин, что делает его пригодным для крупносерийного автоматизированного производства.
- Обработка нержавеющей стали и металла: используется для сварки шкафов, кухонной утвари, труб и тонколистовых конструкционных элементов, обеспечивая получение качественных сварных швов с минимальной деформацией, что снижает необходимость последующей шлифовки.
- Электроника и прецизионное производство: применяется для изготовления небольших конструкционных компонентов, таких как электронные компоненты и корпуса прецизионных приборов, обеспечивая высокую точность, высокую скорость и минимальное количество зон термического воздействия.
- Новая энергетическая промышленность: Используется для сварки силовых батарей, оборудования для хранения энергии и разъемов, где требуется высокая стабильность и герметичность.
- Производство скобяных изделий и бытовой техники: подходит для обработки дверей, окон, корпусов бытовой техники и металлических декоративных элементов, повышая эстетическое качество и эффективность производства.
- Изготовление ювелирных изделий и часов: идеально подходит для ремонта и изготовления сложных деталей ювелирных изделий и часов, создания замысловатых узоров и сборки мелких компонентов.
Дуговая сварка против лазерной сварки: ключевые различия
В приведенном ниже сравнении дуговой и лазерной сварки рассматриваются такие аспекты, как источники энергии, параметры процесса, контроль качества и стоимость:
| Элемент сравнения | Дуговая сварка | Лазерная сварка |
|---|---|---|
| Энергетический ресурс | Электрический дуговой разряд | Сфокусированный лазерный луч |
| Точность сварки | Низкая точность, подверженность ошибкам | Высокая точность, идеально подходит для изготовления мелких и сложных деталей. |
| Скорость сварки | Более медленный (ручной) режим, приблизительно 0.2–1.0 м/мин. | Более быстрая дуговая сварка, примерно в 3–5 раз быстрее. |
| Зона термического влияния | Широкий (приблизительно ≥2–5 мм) | Узкие (приблизительно 0.5–2 мм) |
| Контроль искажений | Повышенный риск деформации и остаточного напряжения. | Сниженное тепловыделение, минимальные деформации |
| Метод работы | В основном ручной | Поддерживает ручные устройства и автоматизацию. |
| Внешний вид сварного шва | Брызги и шлак, неровные швы. | Гладкие, чистые сварные швы без шлака. |
| Толщина материала | Подходит для любой толщины, особенно для толщины >6 мм. | Наилучший результат достигается при использовании материалов средней толщины (0.5–8 мм). |
| Безопасность | Высокая температура, излучение и испарения | Требует защиты, но требует более тщательного контроля. |
| Области применения | Простая сварка небольшими партиями | Сложное, высокоточное и массовое производство |
| Совместимость с автоматизацией | Требуется дополнительная интеграция. | Легко интегрируется с роботами и производственными линиями. |
| Постобработка | Требуется шлифовка и очистка. | Минимальная или нулевая необходимость в постобработке |
| Подобрать оборудование | Простое и недорогое оборудование | Более высокая стоимость, удобство автоматизации |
| Общая стоимость | Низкая стоимость оборудования, высокая стоимость рабочей силы | Более высокая первоначальная стоимость, более низкая долгосрочная стоимость |
Лазерная сварка лучше подходит для высокоточного, высокоэффективного и автоматизированного производства, в то время как дуговая сварка остается подходящей для бюджетных и гибких применений.
Дуговая сварка против лазерной сварки: сложность сварочных работ.
Дуговая сварка отлично подходит для тяжелых промышленных сварочных работ, связанных с простыми конструкциями и большими размерами, такими как стальные конструкции, опоры оборудования и общие металлоконструкции. Она в первую очередь ориентирована на прочность соединения и адаптивность к условиям эксплуатации, предъявляя относительно невысокие требования к точности сварки, что делает ее подходящей для пластин средней и большой толщины и заготовок с большими зазорами при сборке.
В реальных производственных условиях дуговая сварка подходит для работы на открытом воздухе и в суровых условиях, а также для различных положений сварки. Она позволяет получать сложные соединения за счет многопроходной сварки и регулировки параметров, но в значительной степени зависит от опыта и квалификации сварщика, поэтому широко используется в строительстве, техническом обслуживании и базовом машиностроении.
Традиционная дуговая сварка, такая как MIG или TIG, в значительной степени зависит от непрерывной подачи защитного газа для защиты электрода и сварочной ванны от загрязнения атмосферой. При переходе на более новые технологии часто возникает вопрос: нужен ли лазерный сварочный газ ? Ответ — да. Хотя лазерная сварка использует сильно сфокусированный световой луч вместо физического электрода, она все же требует вспомогательных защитных газов, таких как аргон или азот. Этот газ имеет решающее значение для предотвращения окисления расплавленного металла и защиты лазерной оптики от брызг, а это значит, что управление газом остается важным фактором при сравнении рабочих настроек обоих методов.
В отличие от них, лазерная сварка подходит для проектов со сложными конструкциями и высокими требованиями к точности, таких как тонколистовые сборки, прецизионные детали и изделия массового производства. Фокусированный лазерный луч обеспечивает контролируемую зону термического воздействия и подвод тепла, предотвращая термическую деформацию и дефекты сварки, вызванные длительным воздействием тепла. Это делает её более подходящей для современных производственных нужд.
Дуговая сварка против лазерной сварки: совместимость материалов
Различные методы сварки различаются по диапазону применимых материалов и технологическим характеристикам. В следующей таблице показана совместимость дуговой и лазерной сварки с распространенными металлическими материалами:
| Тип материала | Дуговая сварка | Лазерная сварка |
|---|---|---|
| Углеродистая сталь | Широко применимая, стабильная сварка | Стабильное формирование сварного шва, идеально подходит для массового производства. |
| Нержавеющая сталь | Стабильная сварка, требует контроля подвода тепла. | Качественные сварные швы с минимальным окислением |
| Алюминиевый | Требует высокого мастерства, склонен к пористости. | Повышенная стабильность при сварке с люфтом |
| Оцинкованная сталь | Склонна к пористости, требует последующей полировки. | Количество дефектов можно уменьшить за счет управления параметрами. |
| Разнородные металлы | Это сложная задача, часто требующая специальных процессов или наполнителей. | Позволяет соединять различные металлы, требует точного контроля. |
| Тонкий лист (≤3 мм) | Высокий подвод тепла, риск прогорания или деформации. | Для стабильной сварки необходим контроль подводимой тепловой энергии. |
| Пластина средней толщины (≥6 мм) | Достигнуто с помощью многопроходной сварки. | Требуется многослойные процессы или мощные системы. |
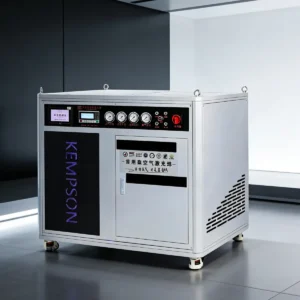
Пример из практики: Производитель автомобильных радиаторов столкнулся с проблемой сварки ребер из алюминиевого сплава к раме из углеродистой стали, что потребовало сварки разнородных металлов. При использовании традиционной TIG-сварки возникали проблемы, такие как недостаточная прочность сварного шва и протечки, что приводило к высокой частоте доработок и нестабильному качеству. После внедрения портативного лазерного сварочного аппарата Kempson мощностью 1500 Вт с водяным охлаждением результаты превзошли ожидания, значительно улучшив как качество сварки, так и эффективность производства.
Дуговая сварка против лазерной сварки: комплексный анализ затрат
При рассмотрении общих инвестиций и долгосрочной эксплуатации разница в стоимости между дуговой и лазерной сваркой в основном отражается в инвестициях в оборудование, эксплуатационных расходах и общей эффективности производства:
Инвестиционные затраты на оборудование: Оборудование для дуговой сварки имеет простую конструкцию и меньшие первоначальные инвестиции, что делает его подходящим для базовых производственных установок; аппараты для лазерной сварки включают лазерные источники, оптические системы и системы охлаждения, что приводит к более высоким общим инвестициям и делает их подходящими для крупномасштабных и автоматизированных производственных линий.
Эксплуатационные расходы и затраты на расходные материалы: Дуговая сварка влечет за собой более высокие затраты на сварочные материалы, электроды и рабочую силу; лазерная сварка в основном потребляет электроэнергию и небольшое количество защитного газа, с минимальным использованием расходных материалов.
Затраты на рабочую силу: Дуговая сварка в значительной степени зависит от операторов, и квалифицированные работники оказывают существенное влияние; лазерная сварка легче интегрируется с автоматизированным оборудованием, снижая необходимость ручного вмешательства.
Затраты на последующую обработку: Дуговая сварка обычно требует шлифовки, очистки или доработки после сварки; лазерная сварка обеспечивает стабильный профиль сварного шва, что приводит к относительно меньшему количеству этапов последующей обработки.
Совокупная стоимость в долгосрочной перспективе (ROI): Дуговая сварка подходит для сценариев с низкими инвестициями, но имеет высокие удельные затраты при крупномасштабном производстве; лазерная сварка требует более высоких первоначальных инвестиций, но лучше подходит для достижения стабильной структуры удельных затрат при высокопроизводительном производстве.
В целом, дуговая сварка имеет более низкие первоначальные затраты, но более высокие долгосрочные затраты на рабочую силу и последующую обработку, в то время как лазерная сварка требует больших первоначальных инвестиций, но обеспечивает более высокую долгосрочную экономическую эффективность в автоматизированном и крупномасштабном производстве.
Примеры из практики: Производитель природоохранного оборудования, специализирующийся на системах очистки сточных вод, столкнулся с высокими затратами на рабочую силу и расходные материалы, а также низкой эффективностью производства при использовании традиционного оборудования для дуговой сварки. После внедрения промышленного волоконно-лазерного сварочного аппарата Kempson 3500 с водяным охлаждением компания повысила общую эффективность производства, сократила объем доработок и добилась эстетически привлекательных, широких сварных швов без проблем с перегревом, что привело к высокой удовлетворенности клиентов.
Как сделать выбор: дуговая сварка против лазерной сварки
В практических условиях выбор подходящего метода сварки зависит от множества факторов, которые необходимо учитывать всесторонне.
Дуговая сварка: используется в таких областях, как изготовление конструкционных элементов, техническое обслуживание оборудования и строительство на объекте, особенно для сварки пластин средней и большой толщины или в производственных условиях, где инвестиции в оборудование являются ключевым фактором. Она отличается высокой адаптивностью к условиям эксплуатации и широко применяется в нестандартных или наружных работах.
Выбор лазерной сварки: подходит для массового производства, обработки тонких листов и изготовления высокоточных компонентов, особенно в отраслях промышленности, требующих высокого качества сварки, минимальной деформации и автоматизированного серийного производства.
В заключение можно сказать, что дуговая сварка универсальна и гибка, в то время как лазерная сварка идеально подходит для стандартизированных и высокоэффективных производственных задач.
Пользователи могут выбрать наиболее подходящее оборудование, исходя из его характеристик и конкретных потребностей. Конечно, у обоих типов оборудования есть свои преимущества и недостатки, и их также можно использовать в сочетании, например, при гибридной лазерно-дуговой сварке, для удовлетворения производственных требований.
Часто задаваемые вопросы (FAQ)
Дуговая сварка против лазерной сварки: что лучше подходит для массового производства?
Лазерная сварка лучше подходит для массового производства, поскольку легко интегрируется с автоматизированным оборудованием, обеспечивает стабильный цикл сварки и требует меньшего количества этапов постобработки. Дуговая сварка, напротив, в большей степени зависит от ручного труда и лучше подходит для мелкосерийного или нестандартного производства.
Может ли лазерная сварка полностью заменить дуговую сварку?
Нет, полностью заменить его он не может. Лазерная сварка подходит для тонких листов, прецизионных деталей и автоматизированных производственных линий, в то время как дуговая сварка остается незаменимой в конструкциях из толстых листов, при строительстве на открытом воздухе и в сценариях технического обслуживания.
Какой метод сварки больше подходит для сварки алюминиевых сплавов?
Оба метода могут использоваться для алюминиевых сплавов, но лазерная сварка в сочетании со сканированием обеспечивает большую стабильность при сварке тонких листов алюминиевых сплавов. Дуговая сварка, с другой стороны, требует более высокой квалификации оператора и подвержена проблемам, связанным с пористостью.
Какие факторы обычно определяют срок окупаемости лазерной сварки?
В первую очередь это зависит от объёма производства, затрат на рабочую силу и требований к постобработке. В сценариях непрерывного серийного производства с высокой степенью загрузки оборудования срок окупаемости будет короче.
Почему дуговая сварка до сих пор широко используется для изготовления толстостенных конструкций?
Дуговая сварка обеспечивает глубокое проплавление, позволяя формировать соединения толстых листов за несколько проходов. Она требует минимального оборудования и обеспечивает большую гибкость при строительстве тяжелых конструкций и строительных проектов.
Каковы экологические требования к лазерной сварке?
Для этого необходимы стабильный источник питания, чистая оптическая среда и меры безопасности. Кроме того, требуется определенный уровень точности сборки заготовки для обеспечения качества сварки.
В чём разница в затратах на техническое обслуживание между дуговой сваркой и лазерной сваркой?
Дуговая сварка в основном связана с расходом сварочных материалов и трудозатратами на техническое обслуживание, в то время как лазерная сварка в основном ориентирована на обслуживание оптических и охлаждающих систем. Хотя ежедневный расход расходных материалов минимален, технические требования выше.