Содержание
Для чего используется лазерная сварка ? Технология лазерной сварки, как передовой метод сварки, широко применяется в обрабатывающей промышленности, автомобилестроении, электронике, аэрокосмической отрасли и других сферах. Лазерные сварочные аппараты используют высокоэнергетические лазерные лучи для точного расплавления и соединения металлических материалов, предлагая значительные преимущества, такие как высокая эффективность, точность и минимальная зона термического воздействия. Благодаря постоянному технологическому прогрессу лазерная сварка стала предпочтительным методом сварки во многих отраслях.
В этой статье мы подробно рассмотрим правильную работу лазерных сварочных аппаратов, что поможет вам понять основные принципы лазерной сварки. Также мы предоставим практические советы и меры предосторожности, чтобы вы могли эффективно и безопасно выполнять задачи лазерной сварки. Продолжайте читать:
Что такое лазерный сварочный аппарат?
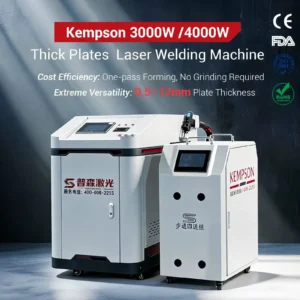
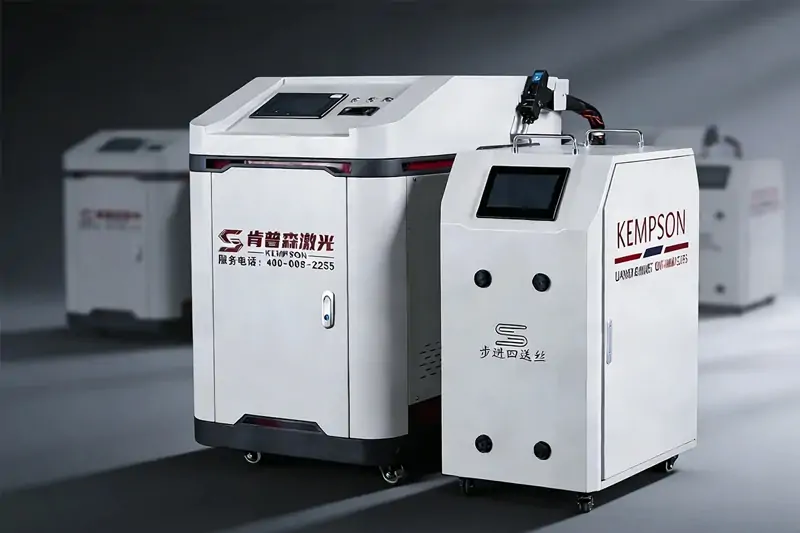
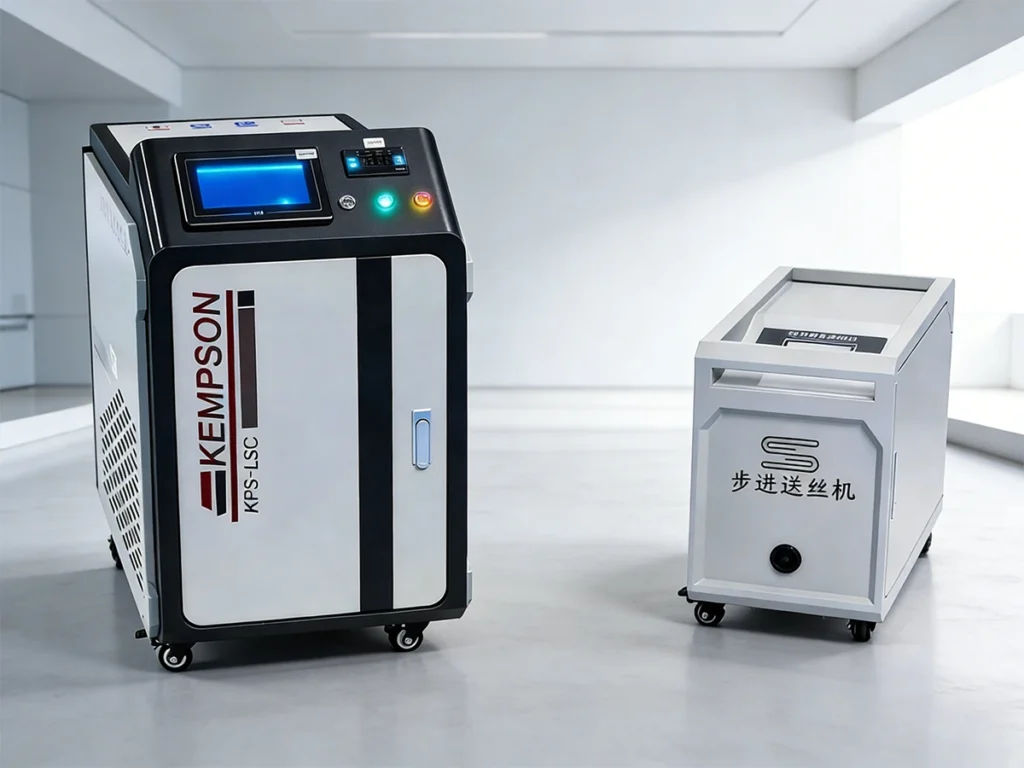
Лазерный сварочный аппарат — это устройство, использующее лазерный луч в качестве источника тепла для сварки металла. Он фокусирует высокоэнергетический лазерный луч для создания чрезвычайно высоких температур в месте сварки, расплавляя металл и сплавляя его. Основной принцип лазерной сварки заключается в точном контроле энергии лазера и положения фокуса для достижения локального нагрева и сварки.
Для более глубокого понимания принципов и применений лазерной сварки прочтите нашу статью « Что такое лазерная сварка ?», чтобы ознакомиться с основами и преимуществами этой технологии.
Преимущества лазерной сварки:
Высокая точность: лазерный луч тонкий и концентрированный, что позволяет выполнять микросварку с исключительной точностью, идеально подходящую для сложных конструкций и прецизионных компонентов.
Высокая скорость сварки: по сравнению с традиционными методами, лазерная сварка обеспечивает более высокую скорость, повышая эффективность производства.
Бесконтактная сварка: лазерная сварка не требует прямого контакта с заготовкой, что предотвращает физический износ и термические повреждения, а также минимизирует деформацию и напряжение.
Небольшая зона термического воздействия: Ограниченная зона термического воздействия уменьшает термическую деформацию и эффекты отжига, сохраняя первоначальные свойства материала.
Компоненты лазерного сварочного аппарата:
Лазерный источник: обеспечивает энергию для лазерного луча. К распространенным источникам относятся волоконные лазеры и CO₂-лазеры.
Лазерный блок: генерирует и модулирует лазерный луч, определяя мощность сварки и фокусное расстояние.
Фокусирующая линза: концентрирует лазерный луч в зоне сварки, обеспечивая точность и глубину проплавления.
Рабочий стол: поддерживает заготовку, обеспечивая точное позиционирование и сварочные операции в координации с лазерным лучом.
Система охлаждения: использует жидкость или газ для охлаждения лазерного блока и других важных компонентов, предотвращая перегрев оборудования.
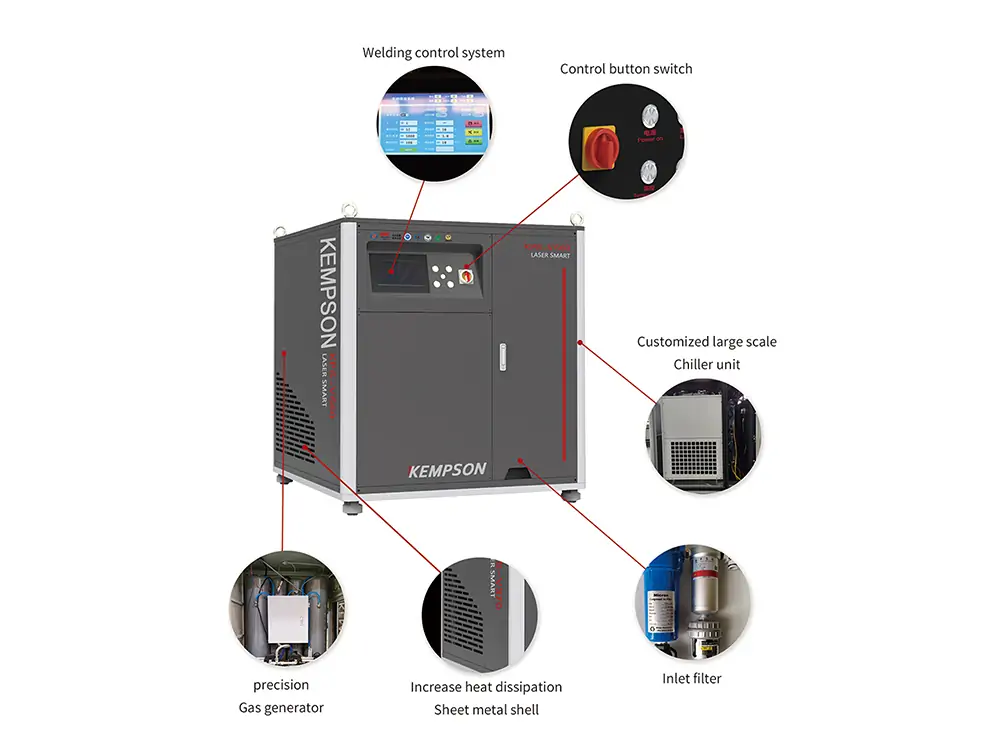
Как пользоваться аппаратом лазерной сварки?
Работа лазерного сварочного аппарата представляет собой контролируемый, систематический процесс, включающий множество этапов, в том числе подготовку материала, проверку системы, управление движением и контроль качества. Ниже описаны стандартизированные этапы работы для промышленных производственных сред.
Предварительная проверка: Безопасность прежде всего
Перед началом любой операции необходимо прежде всего обеспечить безопасность. Ниже перечислены меры предосторожности, которые следует учитывать перед использованием:
Экологические аспекты: Работайте в защищенном от лазерного излучения, закрытом рабочем пространстве, оборудованном средствами пожарной безопасности (например, огнетушителями). При работе на открытом воздухе следите за погодными условиями: дождь или прямые солнечные лучи могут вызвать срабатывание сигнализации о повышенной влажности или короткое замыкание.
Осмотр оборудования: Убедитесь, что сварочные аппараты, горелки, устройства подачи проволоки, кабели и другие компоненты не имеют повреждений, износа проволоки или незакрепленных деталей.
Меры безопасности: Операторы должны носить защитные очки, термостойкие перчатки и защитную одежду, чтобы предотвратить ожоги и другие травмы.
Следуйте инструкциям: Внимательно прочтите руководство пользователя перед началом работы и придерживайтесь инструкций, специфичных для данного устройства.
Выше описаны основные проверки безопасности перед использованием. После выполнения этих проверок выполните следующие шаги для подготовки, эксплуатации и выполнения сварочных работ.
Пошаговая инструкция по использованию лазерного сварочного аппарата
Освоение правильных процедур работы с лазерным сварочным аппаратом может обеспечить высокое качество сварки и повысить эффективность работы. Ниже приведено подробное руководство по эксплуатации лазерных сварочных аппаратов, которое поможет вам понять, как правильно использовать лазерное сварочное оборудование в реальных условиях.
1. Подготовка заготовки и проектирование соединения.
Перед началом сварочных работ необходимо выполнить следующие подготовительные этапы:
- Очистите зону сварки от масла, ржавчины, оксидных слоев или покрытий.
- Проверьте заготовки, чтобы обеспечить точность сборки соединения и устойчивость приспособления, предотвращая его смещение во время сварки.
- Подтвердите тип соединения (стыковое, нахлесточное, угловое, скругленное) и допустимый диапазон зазора.
- Примечание: Загрязнения ослабляют прочность сварного шва; пыль и мусор ухудшают качество металлических соединений. Обеспечьте тщательную очистку металлических компонентов.
2. Настройка параметров и проверка системы
После завершения подготовки заготовки настройте параметры лазерного сварочного аппарата и проверьте систему в соответствии с конкретными производственными требованиями:
- Выберите подходящую мощность лазера в зависимости от типа материала и толщины листа.
- Установите скорость сварки, положение фокуса и параметры осцилляции.
- Проверьте состояние системы охлаждения (воздушное или водяное).
- Выберите подходящий языковой режим; Kempson поддерживает переключение языков и их настройку по мере необходимости.
- Проверьте работу системы подачи проволоки в приложениях, требующих подачи проволоки.
Неподходящие параметры лазерной сварки могут привести к прожогам, неполному сплавлению или неэстетичным сварным швам; их следует корректировать в зависимости от толщины и состава материала.
3. Выполнение сварочных работ и контроль технологического процесса.
В процессе сварки энергия лазера точно направляется в зону соединения через сварочную головку, образуя стабильную расплавленную ванну. Однако мониторинг и контроль процесса имеют важное значение, в том числе:
- Поддержание стабильного угла наклона и скорости горелки.
- Наблюдение за состоянием расплавленной ванны и глубиной проплавления сварного шва.
- Контроль эффективности защиты, обеспечение безопасной работы внешнего защитного газа или встроенной системы самогенерации инертного газа.
- Обеспечение синхронизации подачи проволоки с лазерным излучением для толстых пластин или применений, требующих высокой адаптивности зазора.
4. Послесварочный осмотр и очистка
После завершения сварочных работ необходимо провести систематическую оценку качества сварного шва и удалить остатки материала.
- Проведите визуальный осмотр для проверки однородности сварного шва и наличия дефектов поверхности.
- Проведите контроль размеров для выявления деформаций или отклонений в сборке.
- Проведите необходимые механические или неразрушающие испытания в соответствии со стандартами.
- Удалите все брызги и остатки, очистите поверхности оборудования и правильно храните инструменты.
Выше описаны правила эксплуатации лазерного сварочного аппарата. В случае возникновения каких-либо проблем во время работы, пожалуйста, свяжитесь напрямую с поставщиком лазерного сварочного аппарата. Компания Kempson предоставляет круглосуточную онлайн-поддержку для решения любых проблем.
Ежедневное техническое обслуживание лазерных сварочных аппаратов
Освоение навыков работы с лазерным сварочным аппаратом не означает, что следует пренебрегать управлением оборудованием. Долгосрочная стабильная работа лазерных сварочных аппаратов также зависит от ежедневного технического обслуживания и систематических проверок. К общим приоритетам в управлении и техническом обслуживании оборудования относятся:
Проверка системы охлаждения: Контроль работы системы воздушного или водяного охлаждения для предотвращения перегрева лазерной головки или перепадов напряжения.
Очистка оптического тракта и линз: Используйте специальные чистящие салфетки и растворы для регулярного осмотра и очистки оптических компонентов.
Техническое обслуживание системы подачи проволоки и привода: Для станков, использующих сварку присадочной проволокой, обеспечьте плавную подачу проволоки, чтобы свести к минимуму застревания.
Замена защитного газа и компонентов: правильно установите скорость потока газа и регулярно заменяйте линзы, изношенные сопла и т. д.
Проверка электрических систем и систем безопасности: проверка исправности источников питания, датчиков и защитных устройств.
Регулярный осмотр и техническое обслуживание лазерных сварочных аппаратов продлевают срок службы оборудования, снижают эксплуатационные риски и повышают безопасность.
Заключение
В заключение: безопасность имеет первостепенное значение при работе с лазерными сварочными аппаратами. Операторы должны строго соблюдать правила техники безопасности, носить соответствующее защитное снаряжение и обеспечивать соответствие рабочей среды требованиям для защиты себя и окружающих.
Понимание и освоение правильных процедур работы в сочетании с необходимыми мерами безопасности обеспечивает плавный и эффективный процесс сварки, а также достижение оптимального качества сварного шва. В случае возникновения каких-либо проблем во время работы, вы можете в любое время обратиться в команду Kempson. Мы предоставим профессиональную техническую поддержку и решения.
FAQ
В1: Сложна ли лазерная сварка для начинающих?
По сравнению с традиционной TIG- или MIG-сваркой, лазерную сварку, как правило, проще освоить. Большинство ручных лазерных сварочных аппаратов оснащены предустановленными параметрами и интуитивно понятным интерфейсом, что позволяет операторам выполнять базовые сварочные работы после краткого обучения.
В2: Какие меры предосторожности следует соблюдать при использовании лазерного сварочного аппарата?
A2: Операторы должны носить соответствующие стандартам защитные очки для работы с лазером, термостойкие перчатки и защитную одежду. Зона сварки должна быть закрыта или экранирована для предотвращения утечки лазерного излучения. Кроме того, мы рекомендуем установить надлежащие системы вентиляции и противопожарное оборудование.
В3: Как выбрать подходящие параметры лазерной сварки?
Выбор параметров лазерной сварки зависит от типа материала, толщины листа, конфигурации соединения и использования присадочной проволоки. Ключевые параметры включают мощность лазера, скорость сварки, положение фокуса и настройки осцилляции. Неправильная настройка параметров может привести к прожогу, недостаточному проплавлению или некачественному внешнему виду сварного шва. Если у вас возникли вопросы, обратитесь к производителю лазерного сварочного оборудования.
Вопрос 4: Требуется ли защитный газ для лазерной сварки?
В большинстве процессов лазерной сварки требуется защитный газ для предотвращения окисления расплавленной ванны. Некоторые сварочные аппараты с воздушным охлаждением или лазерной сваркой с воздушным охлаждением оснащены встроенными системами самогенерации инертного газа, что исключает необходимость использования внешних газовых баллонов. Однако сварочные аппараты с водяным охлаждением или мощные лазерные сварочные аппараты, как правило, по-прежнему требуют внешнего защитного газа.
В5: Как часто требуется техническое обслуживание лазерного сварочного аппарата?
Мы рекомендуем проводить ежедневные или еженедельные плановые проверки, включая проверку системы охлаждения, кабелей и защитных линз. Оптические компоненты и сопла следует регулярно очищать, а изношенные детали своевременно заменять. Надлежащее техническое обслуживание продлевает срок службы оборудования и обеспечивает стабильное качество сварки.
В6: Какие типичные проблемы возникают при лазерной сварке?
К распространенным проблемам относятся пористость, прогорание, неполное сплавление и чрезмерное разбрызгивание металла. Эти проблемы обычно возникают из-за неправильной настройки параметров сварки, загрязнения поверхности заготовки или нестабильной скорости сварки. Большинство дефектов сварки можно избежать, очистив поверхность материала и соответствующим образом отрегулировав параметры сварки.