Можно ли сваривать алюминий лазером? Ответ — да. В современном производстве изделия из алюминия практически повсеместно распространены, от архитектурных профилей до прецизионных промышленных компонентов. Алюминий стал одним из важнейших металлических материалов благодаря своей экономичности и практичности. Однако сварка алюминия сопряжена со значительными трудностями из-за высокой сложности и жестких технологических требований, что часто вызывает сомнения у пользователей при выборе оборудования.
По сравнению с традиционными методами сварки, лазерные сварочные аппараты обеспечивают более высокую скорость, меньший подвод тепла и более стабильное качество сварки при сварке алюминия и алюминиевых сплавов. Они широко используются для сварки алюминиевых пластин и высокоточной обработки компонентов. В данной статье подробно рассматривается лазерная сварка алюминия, анализируются принципы сварки, основные преимущества, реальные результаты сварки, сценарии применения и меры предосторожности при эксплуатации, чтобы предоставить профессиональные рекомендации по выбору подходящего сварочного решения.
Проблемы при сварке алюминия существовали всегда, но они не являются неизбежными. О распространенных проблемах и решениях при лазерной сварке волоконным лазером см. статью: « Лазерная сварка алюминия волоконным лазером: проблемы и решения».
Принципы лазерной сварки алюминиевых сплавов
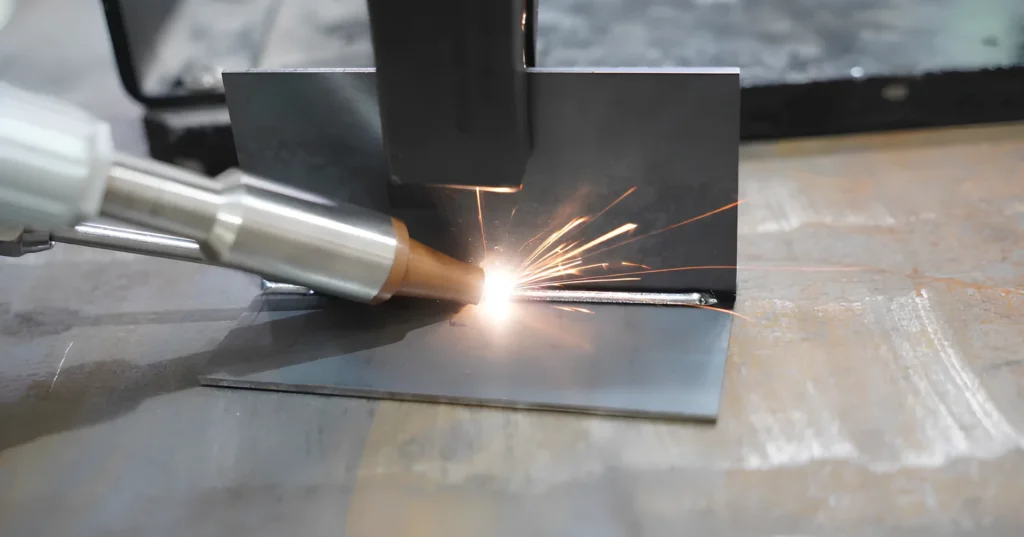
Лазерная сварка алюминиевых сплавов — это высокоразвитая и эффективная технология сварки, широко применяемая в современном производстве. В процессе сварки лазерный луч высокой плотности энергии точно фокусируется на поверхности алюминиевого сплава, обеспечивая мгновенный, концентрированный и контролируемый тепловой импульс. Лазерная энергия быстро поглощается материалом и передается внутрь, в результате чего локализованная область достигает температуры плавления в чрезвычайно короткие сроки и образует стабильную, концентрированную расплавленную ванну.
При непрерывном или импульсном движении лазерного луча расплавленный металл затвердевает при охлаждении, образуя плотный сварной шов, обеспечивающий надежное металлическое соединение. Благодаря минимальной зоне термического воздействия и концентрированной энергии, лазерная сварка эффективно снижает проблемы тепловой диффузии, вызванные высокой теплопроводностью алюминия. Это делает ее особенно подходящей для сварки алюминиевых пластин, соединения тонких листов и сварки прецизионных компонентов с высокими требованиями к точности и внешнему виду.
Преимущества лазерной сварки алюминия
Высокая скорость и эффективность сварки: концентрированная энергия значительно сокращает время сварки, повышая общую эффективность производства.
Низкий подвод тепла и минимальная деформация: узкая зона термического воздействия эффективно минимизирует деформацию и концентрацию напряжений, вызванные высокой теплопроводностью алюминия.
Превосходное качество сварных швов и эстетичная отделка: плотные, гладкие сварные швы с минимальным разбрызгиванием обеспечивают однородный внешний вид.
Высокая сварочная адаптивность: подходит для различных алюминиевых сплавов и алюминиевых пластин различной толщины, удовлетворяя требованиям сварки как прецизионных компонентов, так и конструкционных деталей.
Низкие требования к постобработке: контролируемая высота сварного шва обычно не требует или требует минимальной шлифовки, что снижает трудозатраты и стоимость доработок.
Высокая степень автоматизации и интеллектуальности: легко интегрируется в автоматизированные производственные линии, идеально подходит для производственных сценариев, требующих масштабируемости и высокой стабильности.
Параметры лазерной сварки алюминия (справочные данные)
| Параметр | Диапазон параметров | Описание |
| Обрабатываемые материалы | Алюминий, алюминиевые сплавы (например, 5052, 6061, 6082) | Подходит для распространенных промышленных алюминиевых сплавов. |
| Диапазон толщины сварки | 0.5 - 10 мм (вплоть до 12 мм с мощными системами) | Зависит от мощности лазера и процесса сварки. |
| Рекомендуемые режимы сварки | Непрерывная / Импульсная / Колебательная сварка | Неравномерная сварка идеально подходит для листового металла средней толщины. |
| Толщина однопроходной сварки | 0.5 - 6 мм | Для более толстых пластин рекомендуется многопроходная сварка или нанесение канавки. |
| Ширина сварного шва | 1 - 3 мм (регулируется до 2 - 8 мм (с режимом качания) | Узкий сварочный шов с хорошей управляемостью. |
| Высота усиления сварного шва | 0 - 1.5 мм | Гладкая поверхность сварного шва, минимальная постобработка. |
| Глубина проникновения | 1–8 мм (зависит от мощности) | Стабильное и устойчивое проникновение |
| Зона термического влияния (ЗТВ) | Эффективно снижает термическую деформацию. | |
| Сварочное искажение | Очень низкий | Подходит для высокоточных компонентов |
| Внешний вид сварного шва | Плавное, непрерывное, минимальное разбрызгивание. | Превосходное качество поверхности по сравнению с традиционной сваркой. |
| Эффективность сварки | Высокий | Значительно улучшена скорость сварки. |
| Требования к постобработке | Низкий или нулевой | Снижает затраты на шлифовку и доработку. |
В связи с отражающими свойствами алюминия, подробную информацию о требуемой толщине и мощности для лазерной сварки алюминия см. в руководстве: Руководство по выбору мощности и пределам сварки при лазерной сварке алюминия.
Подробные параметры процесса лазерной сварки алюминия см. в статье: «Лазерная сварка алюминия: процесс, параметры и лучшие практики».
Области применения и распространенные материалы для лазерной сварки алюминия
Строительная промышленность : двери и окна из алюминиевых сплавов, профили для навесных фасадов, ограждения, декоративные элементы. Распространенные материалы включают алюминиевые сплавы 6063, 6061, 6060 и др.
Автомобильная промышленность и производство электромобилей: элементы конструкции кузова, поддоны для аккумуляторов, корпуса аккумуляторов, кронштейны из алюминиевых сплавов. Наиболее распространенные материалы: алюминиевые сплавы 5052, 5083, 6061, 6082.
Машиностроение и промышленное оборудование: корпуса оборудования, рамы, функциональные конструктивные элементы, промышленные алюминиевые профили. Наиболее распространенные материалы: 6061, 6082, 7075 (для некоторых конструктивных элементов).
Электронная и электротехническая промышленность: корпуса электронных устройств, радиаторы, корпуса блоков питания. Распространенные материалы: алюминиевые сплавы 3003 и 5052.
Бытовая техника и товары народного потребления: корпуса кондиционеров, корпуса кухонной техники, алюминиевые кронштейны и рамы. Распространенные материалы: алюминиевые сплавы 3003, 5052 и 6061.
Аэрокосмическая и железнодорожная промышленность: элементы конструкции салона, внутренние рамы, вспомогательные несущие детали. В качестве материалов обычно используются алюминиевые сплавы 2024, 6061 и 7075.
Накопители энергии, батареи и оборудование для возобновляемой энергетики: корпуса для накопителей энергии, конструктивные элементы батарейных модулей и корпуса из алюминиевых сплавов. Наиболее распространенные материалы: алюминиевые сплавы 3003, 5052 и 6061.
Изготовление изделий из листового металла и производство на заказ: соединение алюминиевых листов, изготовление нестандартных деталей на заказ, прототипирование и мелкосерийное производство. В качестве материалов используются алюминиевые сплавы 5052, 6061 и 5083.
Чтобы узнать о методах и характеристиках сварки алюминия, ознакомьтесь со статьей: «Как сваривать алюминий: методы, параметры и руководство по лазерной сварке».
Высокая чистота основного металла снижает пористость и образование горячих трещин при лазерной сварке. Соответствие техническим характеристикам алюминиевых листов и рулонов обеспечивает прочность соединения и однородность сварного шва. Варианты сырья указаны на сайте Union Alu.
Обзор обращения клиента
Ранее этот заказчик использовал обычное сварочное оборудование для изготовления алюминиевых полов для рефрижераторных грузовиков. Однако непостоянная ширина сварных швов и плохая герметизация приводили к недостаточной теплоизоляции, что напрямую влияло на возможности автомобиля при низких температурах.
Для решения этих задач команда Kempson адаптировала сварочный аппарат KPS-LHW2000 с водяным охлаждением для сварки алюминия . Это оборудование включает в себя усовершенствованную автоматическую систему подачи проволоки, способную переключаться между однопроволочным и двухпроволочным режимами, что обеспечивает более плавную сварку и более высокую эффективность производства. Система водяного охлаждения с использованием медных трубок обеспечивает мощность охлаждения 5.2 кВт.
Этот компактный блок весит всего 83 кг, отличается гибкой конструкцией и небольшими габаритами. Оснащенный поворотными колесиками и 10-метровым оптоволоконным кабелем, он адаптируется к условиям работы на нескольких площадках. Решение включает в себя высокоэффективный антиотражающий лазер класса GW и систему управления Schneider Electric, обеспечивая стабильную и надежную работу в течение длительного времени для удовлетворения требований заказчиков к передаче данных.
Три ключевых момента, которые следует учитывать при лазерной сварке алюминия.
1. Перед сваркой тщательно очистите алюминиевую поверхность.
Алюминий — высокореактивный цветной металл, склонный к образованию оксидных пленок на своей поверхности, которые легко адсорбируют масло, влагу и пыль. Если перед сваркой не провести тщательную очистку, эти загрязнения могут попасть в расплавленную ванну, вызывая дефекты, такие как включения и пористость, что снижает прочность сварного шва и качество изделия. Поэтому перед лазерной сваркой алюминия необходимо провести обезжиривание, удаление оксидов или механическую очистку, чтобы обеспечить чистоту зоны сварки.
2. Эффективный контроль пористости и проблем, связанных с деформацией сварных швов.
При лазерной сварке алюминия неправильная защита или неоптимальные настройки параметров могут легко привести к образованию пор в расплавленной ванне. Это может вызвать локальное расширение или неравномерное формирование сварного шва, что повлияет на внешний вид и консистенцию изделия. Опытные операторы могут контролировать это с помощью оптимизации параметров и методов сварки. Для начинающих или менее отработанных процессов следует уделять больше внимания проверке процесса сварки и отладке параметров для снижения частоты возникновения дефектов.
3. Правильно согласуйте мощность лазера с толщиной материала.
Для алюминиевых материалов различной толщины и характеристик требуются разные мощности. Недостаточная мощность может привести к неполному сплавлению или недостаточной прочности сварного шва, в то время как избыточная мощность увеличивает риск прогорания, разбрызгивания металла или разрушения сварного шва. Поэтому для достижения стабильных и надежных результатов сварки следует выбирать лазерное сварочное оборудование с соответствующей мощностью и характеристиками, исходя из толщины алюминия, конфигурации сварки и размеров изделия.
Алюминий — материал с высокой отражательной способностью, и в процессе сварки могут возникать различные дефекты. Подробную информацию о конкретных проблемах и способах их предотвращения см. в статье: Проблемы лазерной сварки алюминия: пористость, трещины и решения.
Лазерная сварка зарекомендовала себя как проверенное и надежное решение в обработке алюминия и алюминиевых сплавов. Понимание принципов работы, основных преимуществ, толщины и внешнего вида сварного шва, областей применения в промышленности и эксплуатационных особенностей лазерной сварки алюминия позволит вам выбрать подходящее оборудование и параметры лазерной сварки, соответствующие вашим конкретным требованиям. Если вы рассматриваете лазерную сварку алюминия или вам требуется помощь в выборе решения, пожалуйста, свяжитесь с командой Kempson.
Часто задаваемые вопросы
Вы умеете сваривать алюминий лазером?
Да, лазерная сварка — это хорошо отработанная технология для алюминия. Она обеспечивает более высокие скорости, меньший подвод тепла и более стабильное качество сварки по сравнению с традиционными методами.
Какой диапазон толщины при лазерной сварке алюминия?
Типичный диапазон толщины свариваемого алюминия составляет 0.5–10 мм, при этом мощные сварочные системы способны сваривать металл толщиной до 12 мм.
Какие алюминиевые сплавы подходят для лазерной сварки?
Для лазерной сварки подходят распространенные промышленные алюминиевые сплавы, такие как 3003, 5052, 5083, 6061, 6063, 6082 и даже некоторые конструкционные детали из сплава 7075.
Каковы основные преимущества лазерной сварки алюминия?
К основным преимуществам относятся высокая скорость сварки, минимальная термическая деформация благодаря узкой зоне термического воздействия, а также превосходный эстетический вид при минимальной последующей обработке.