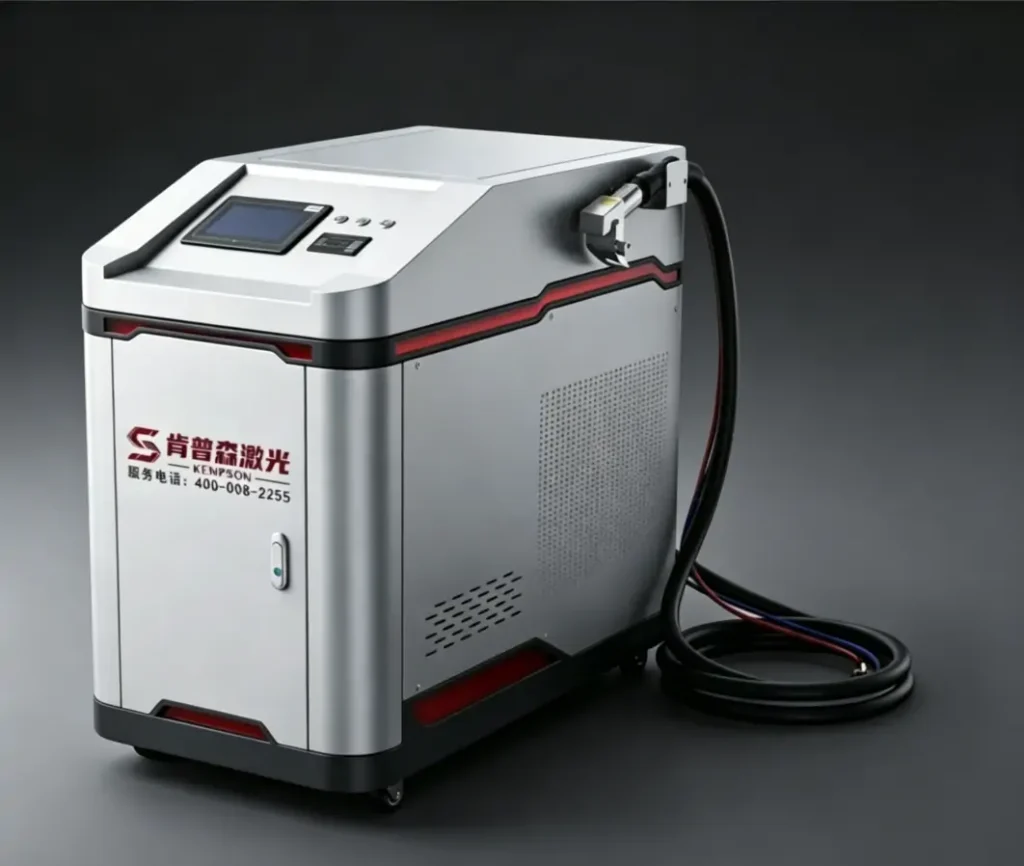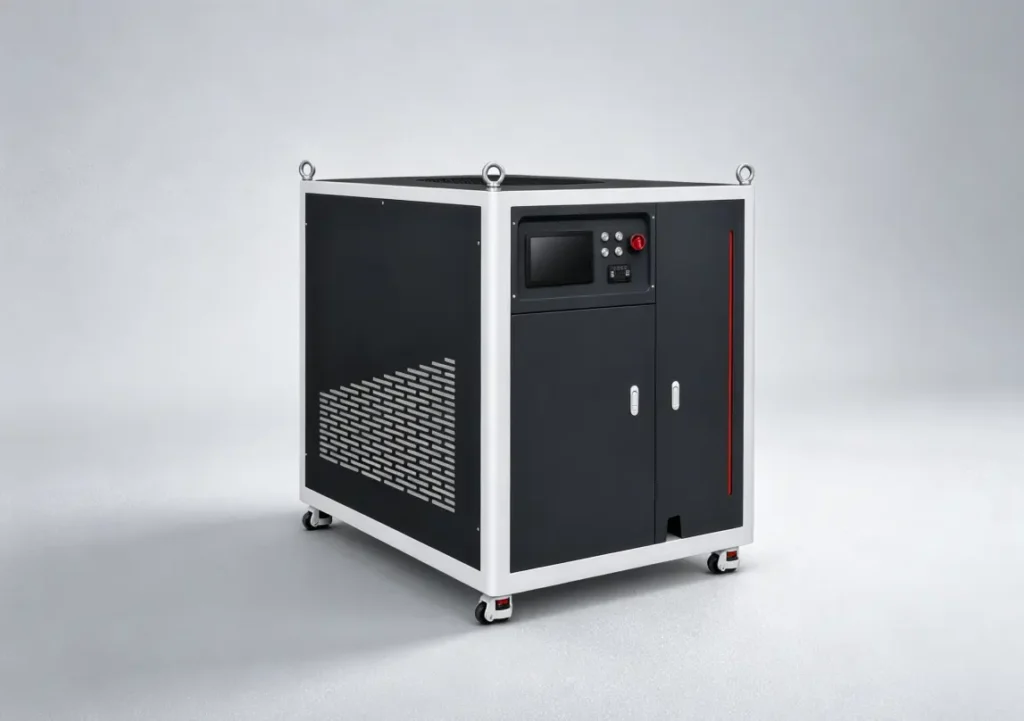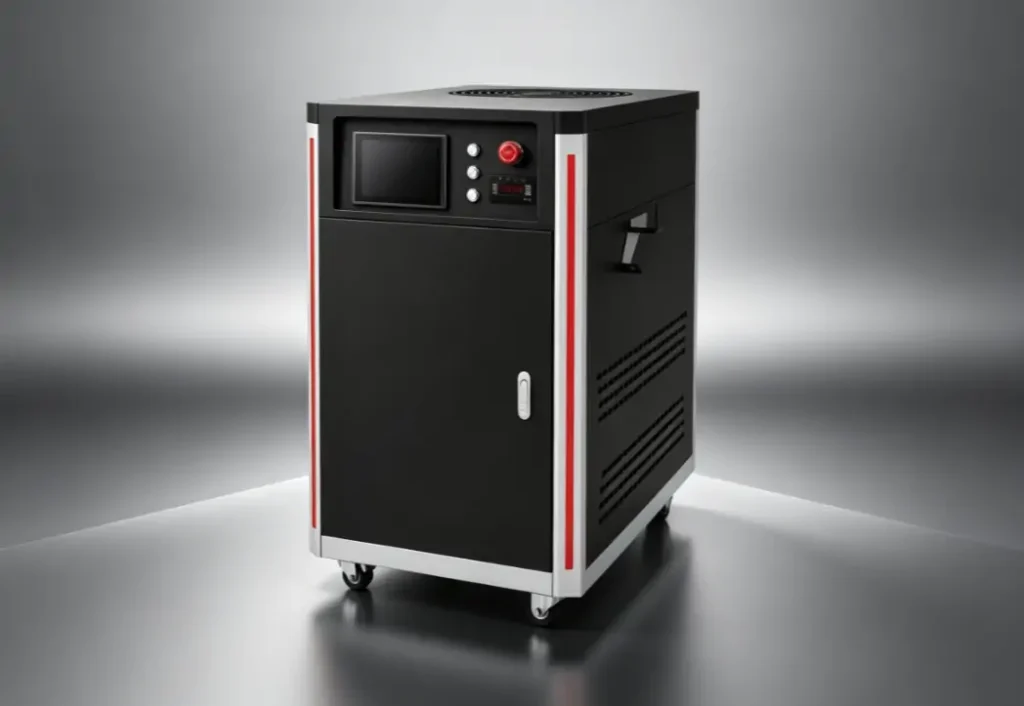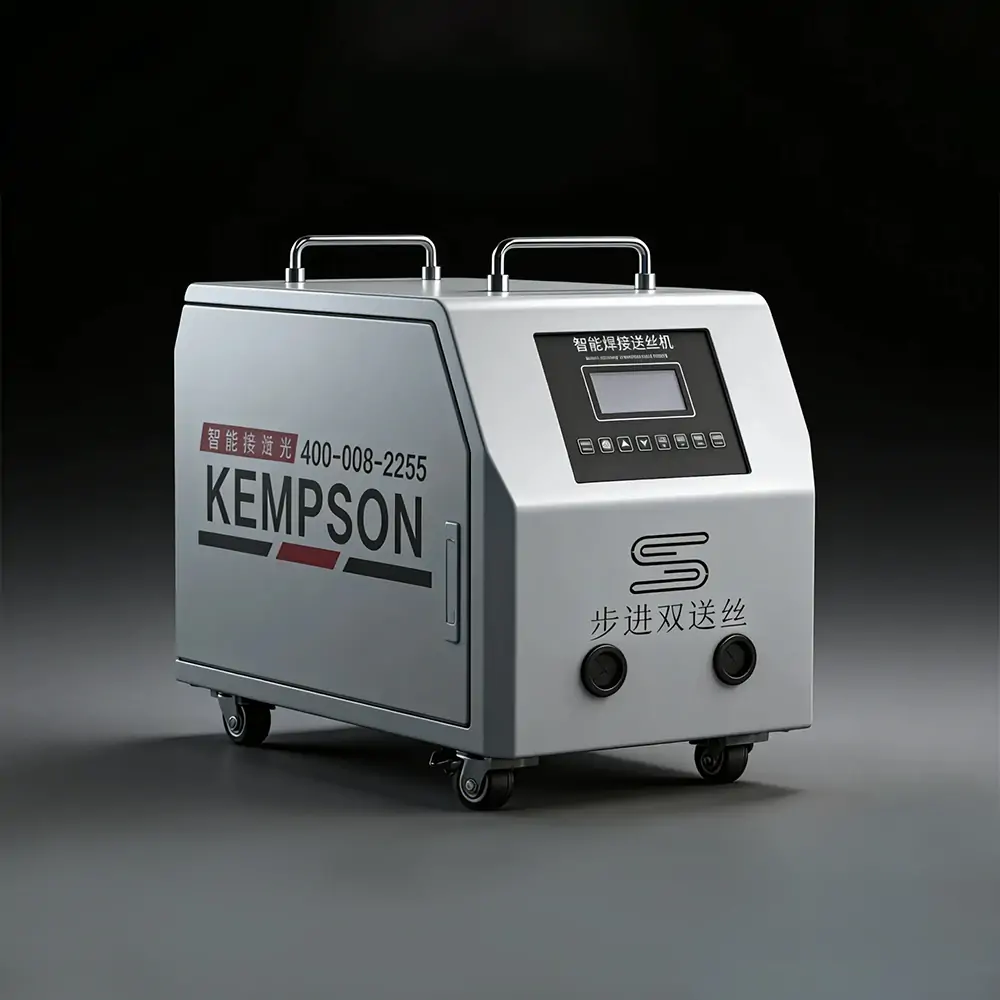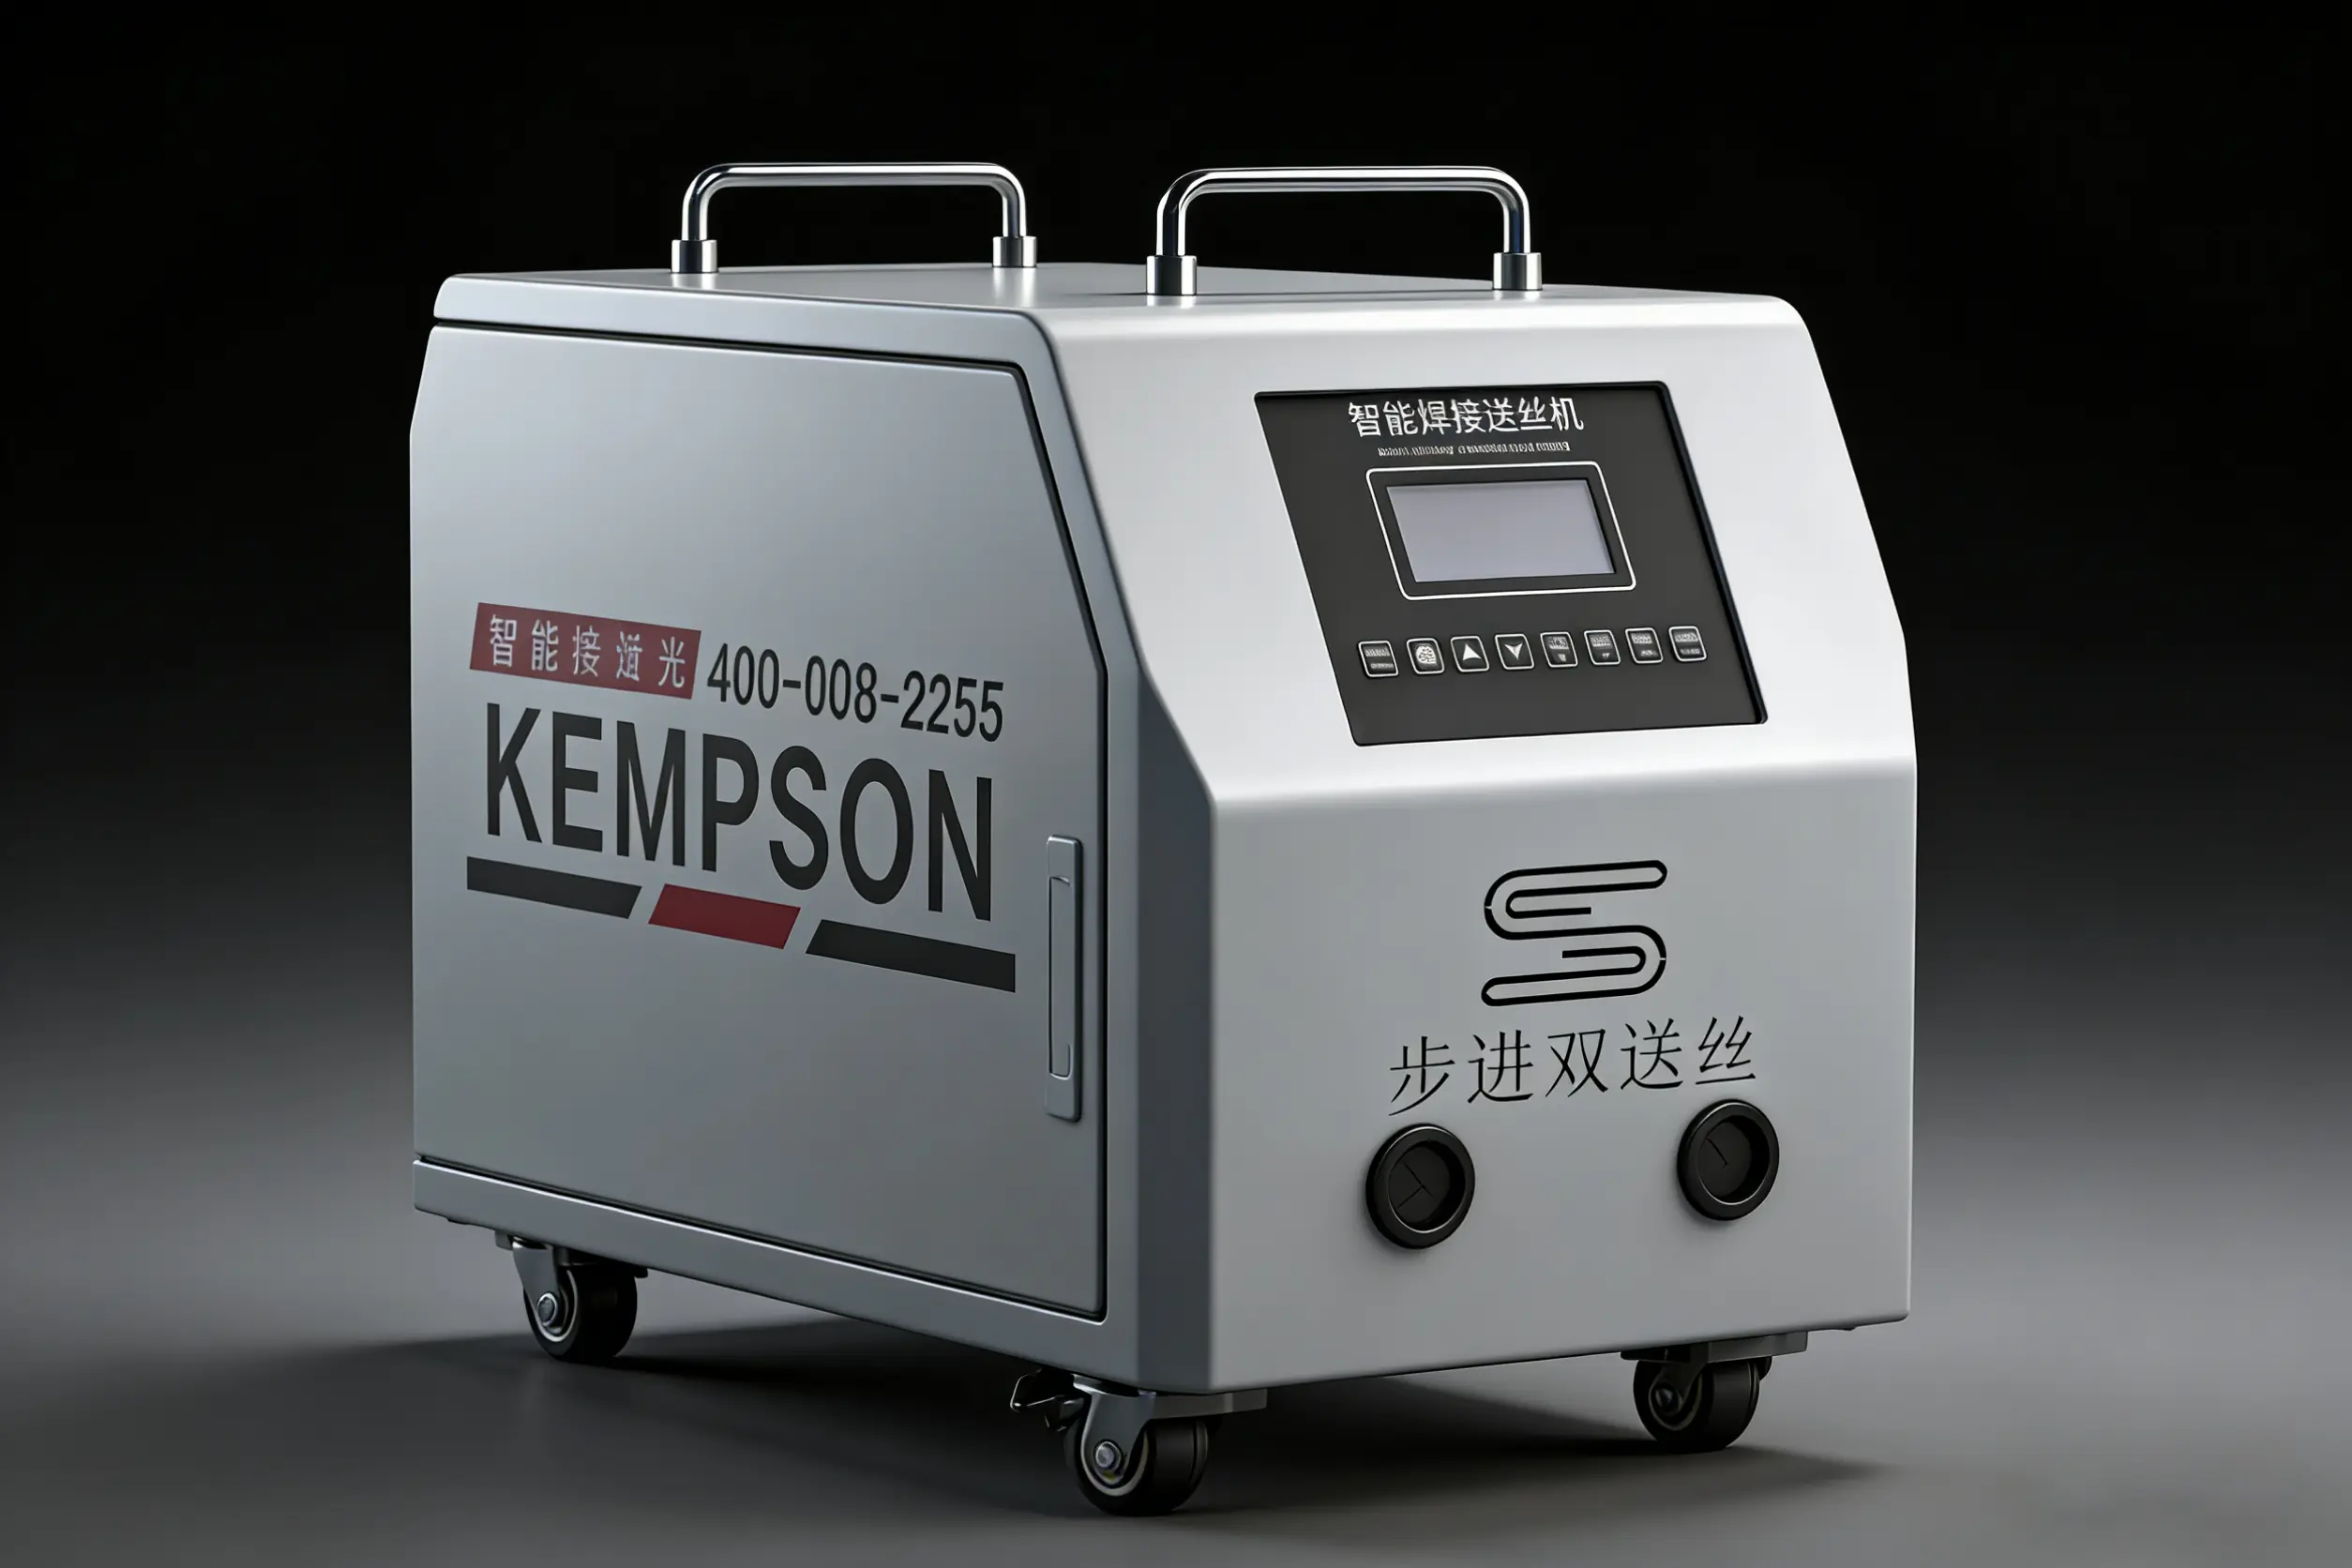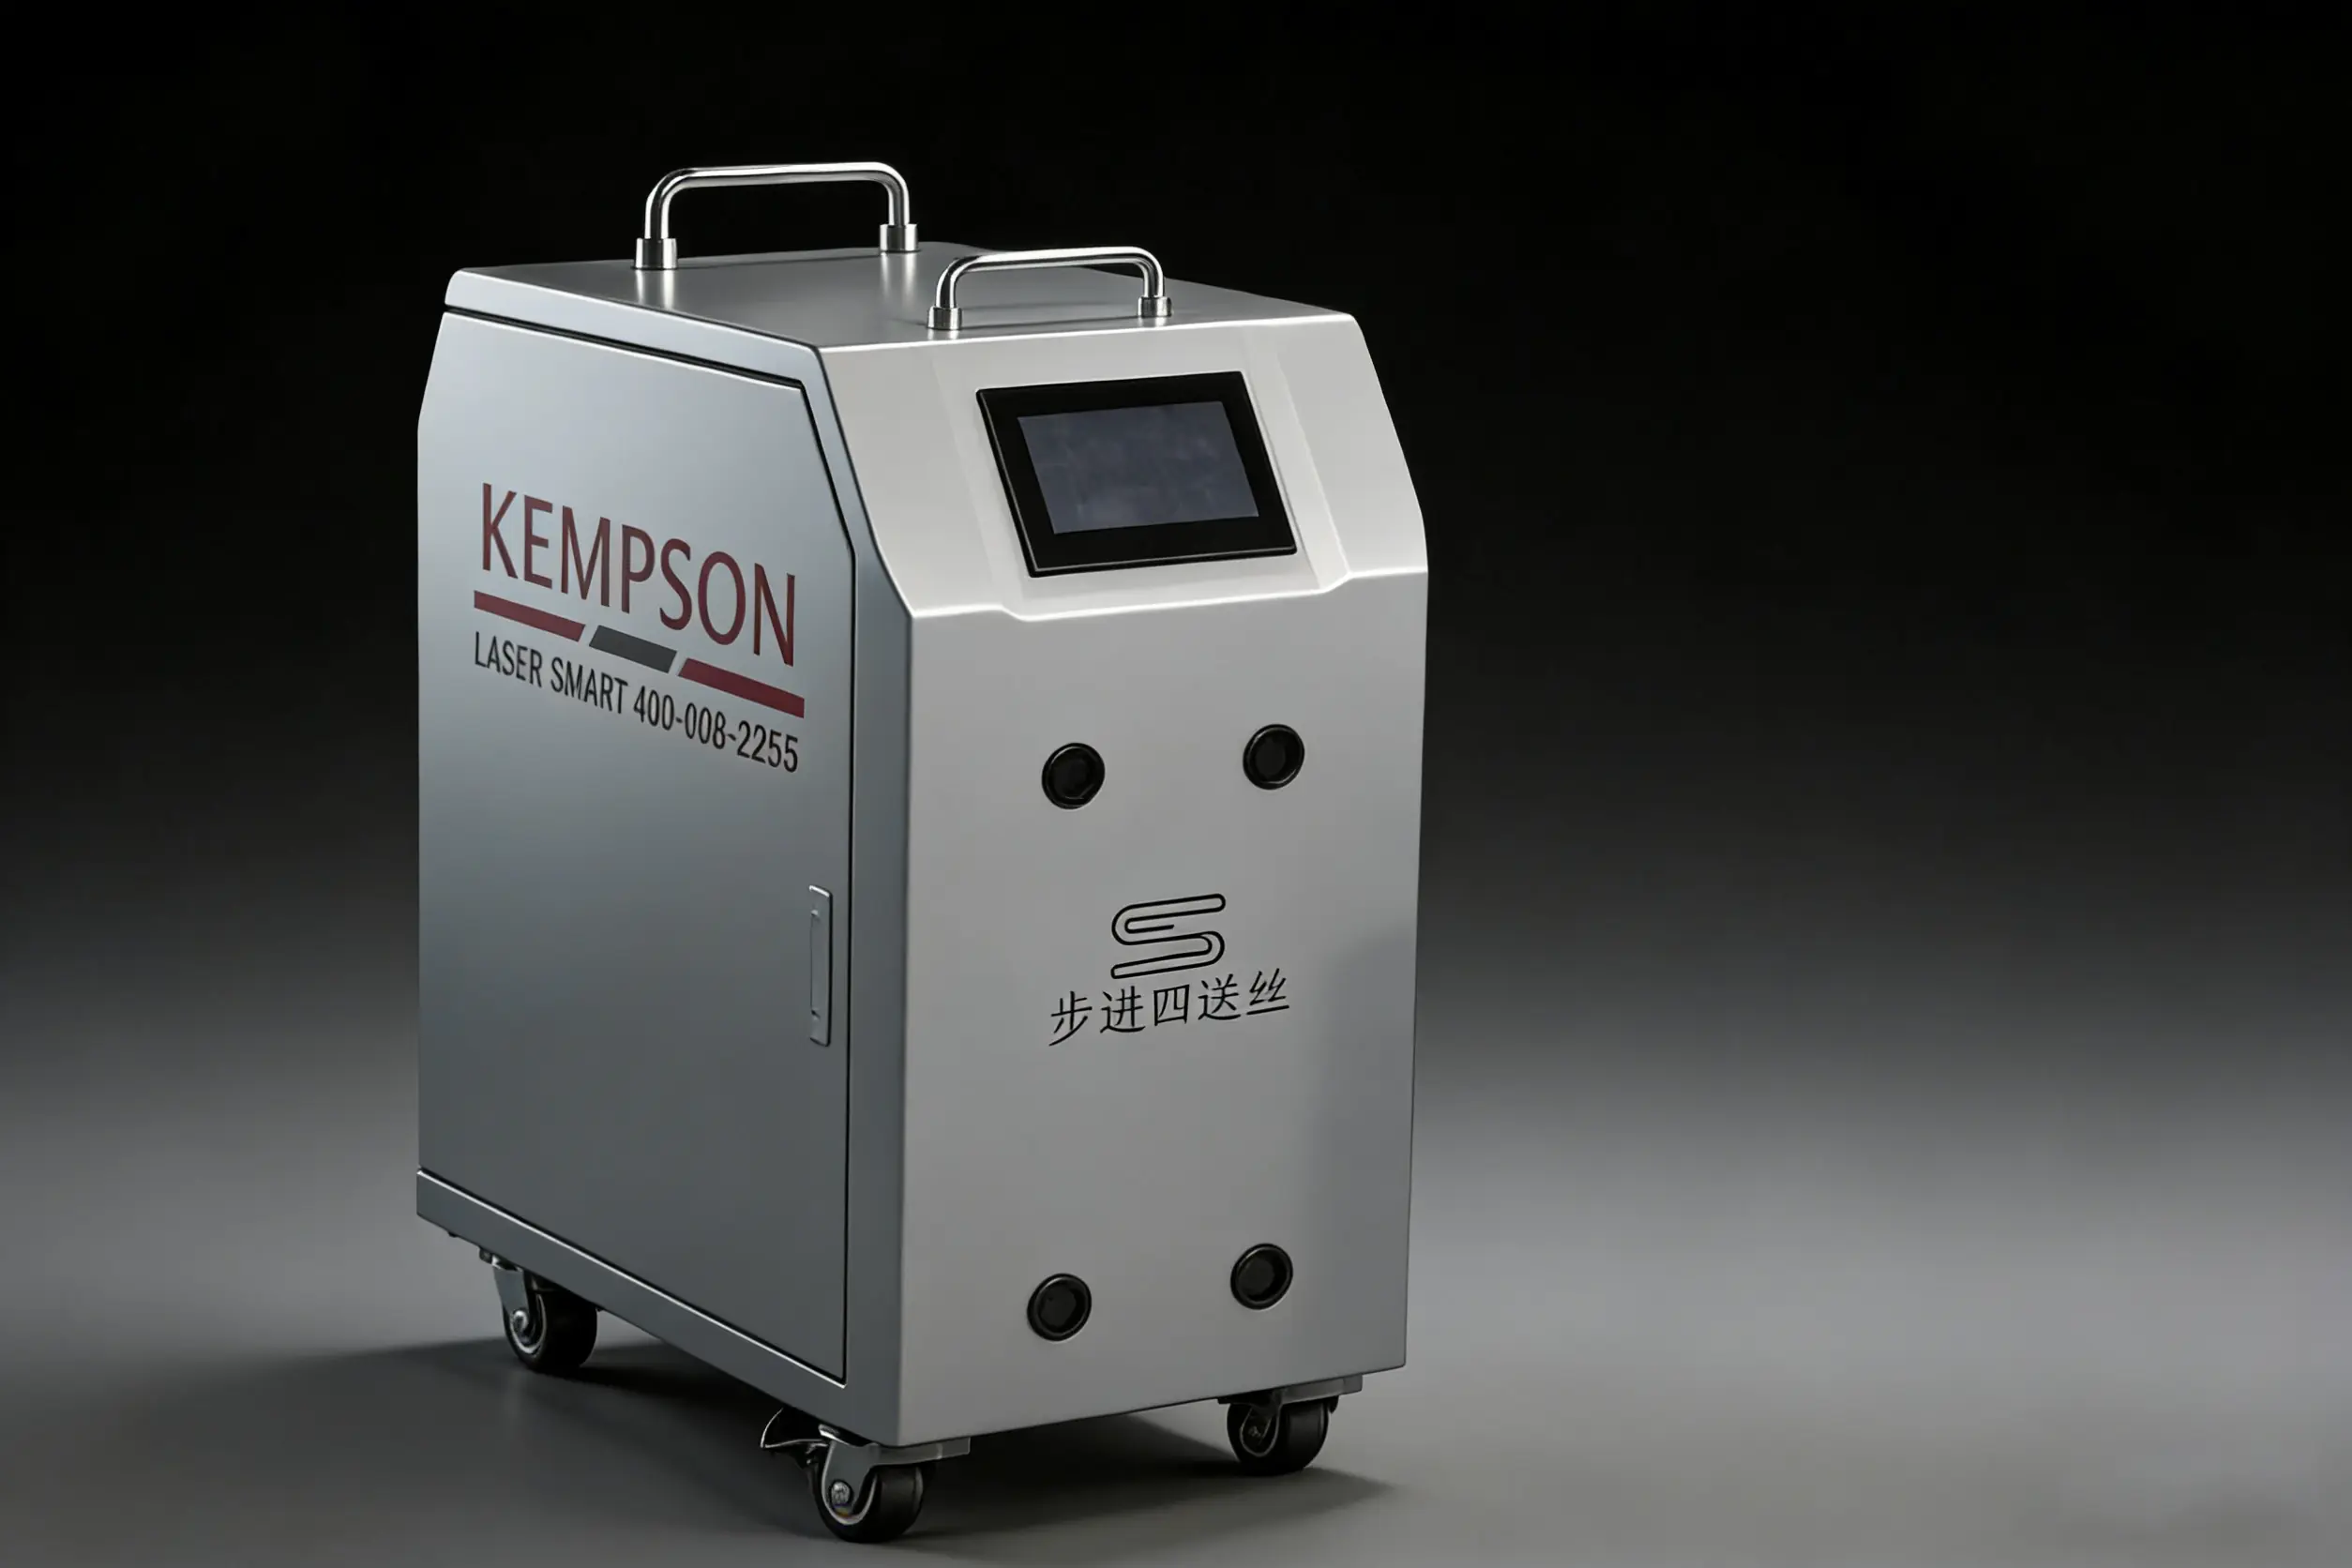
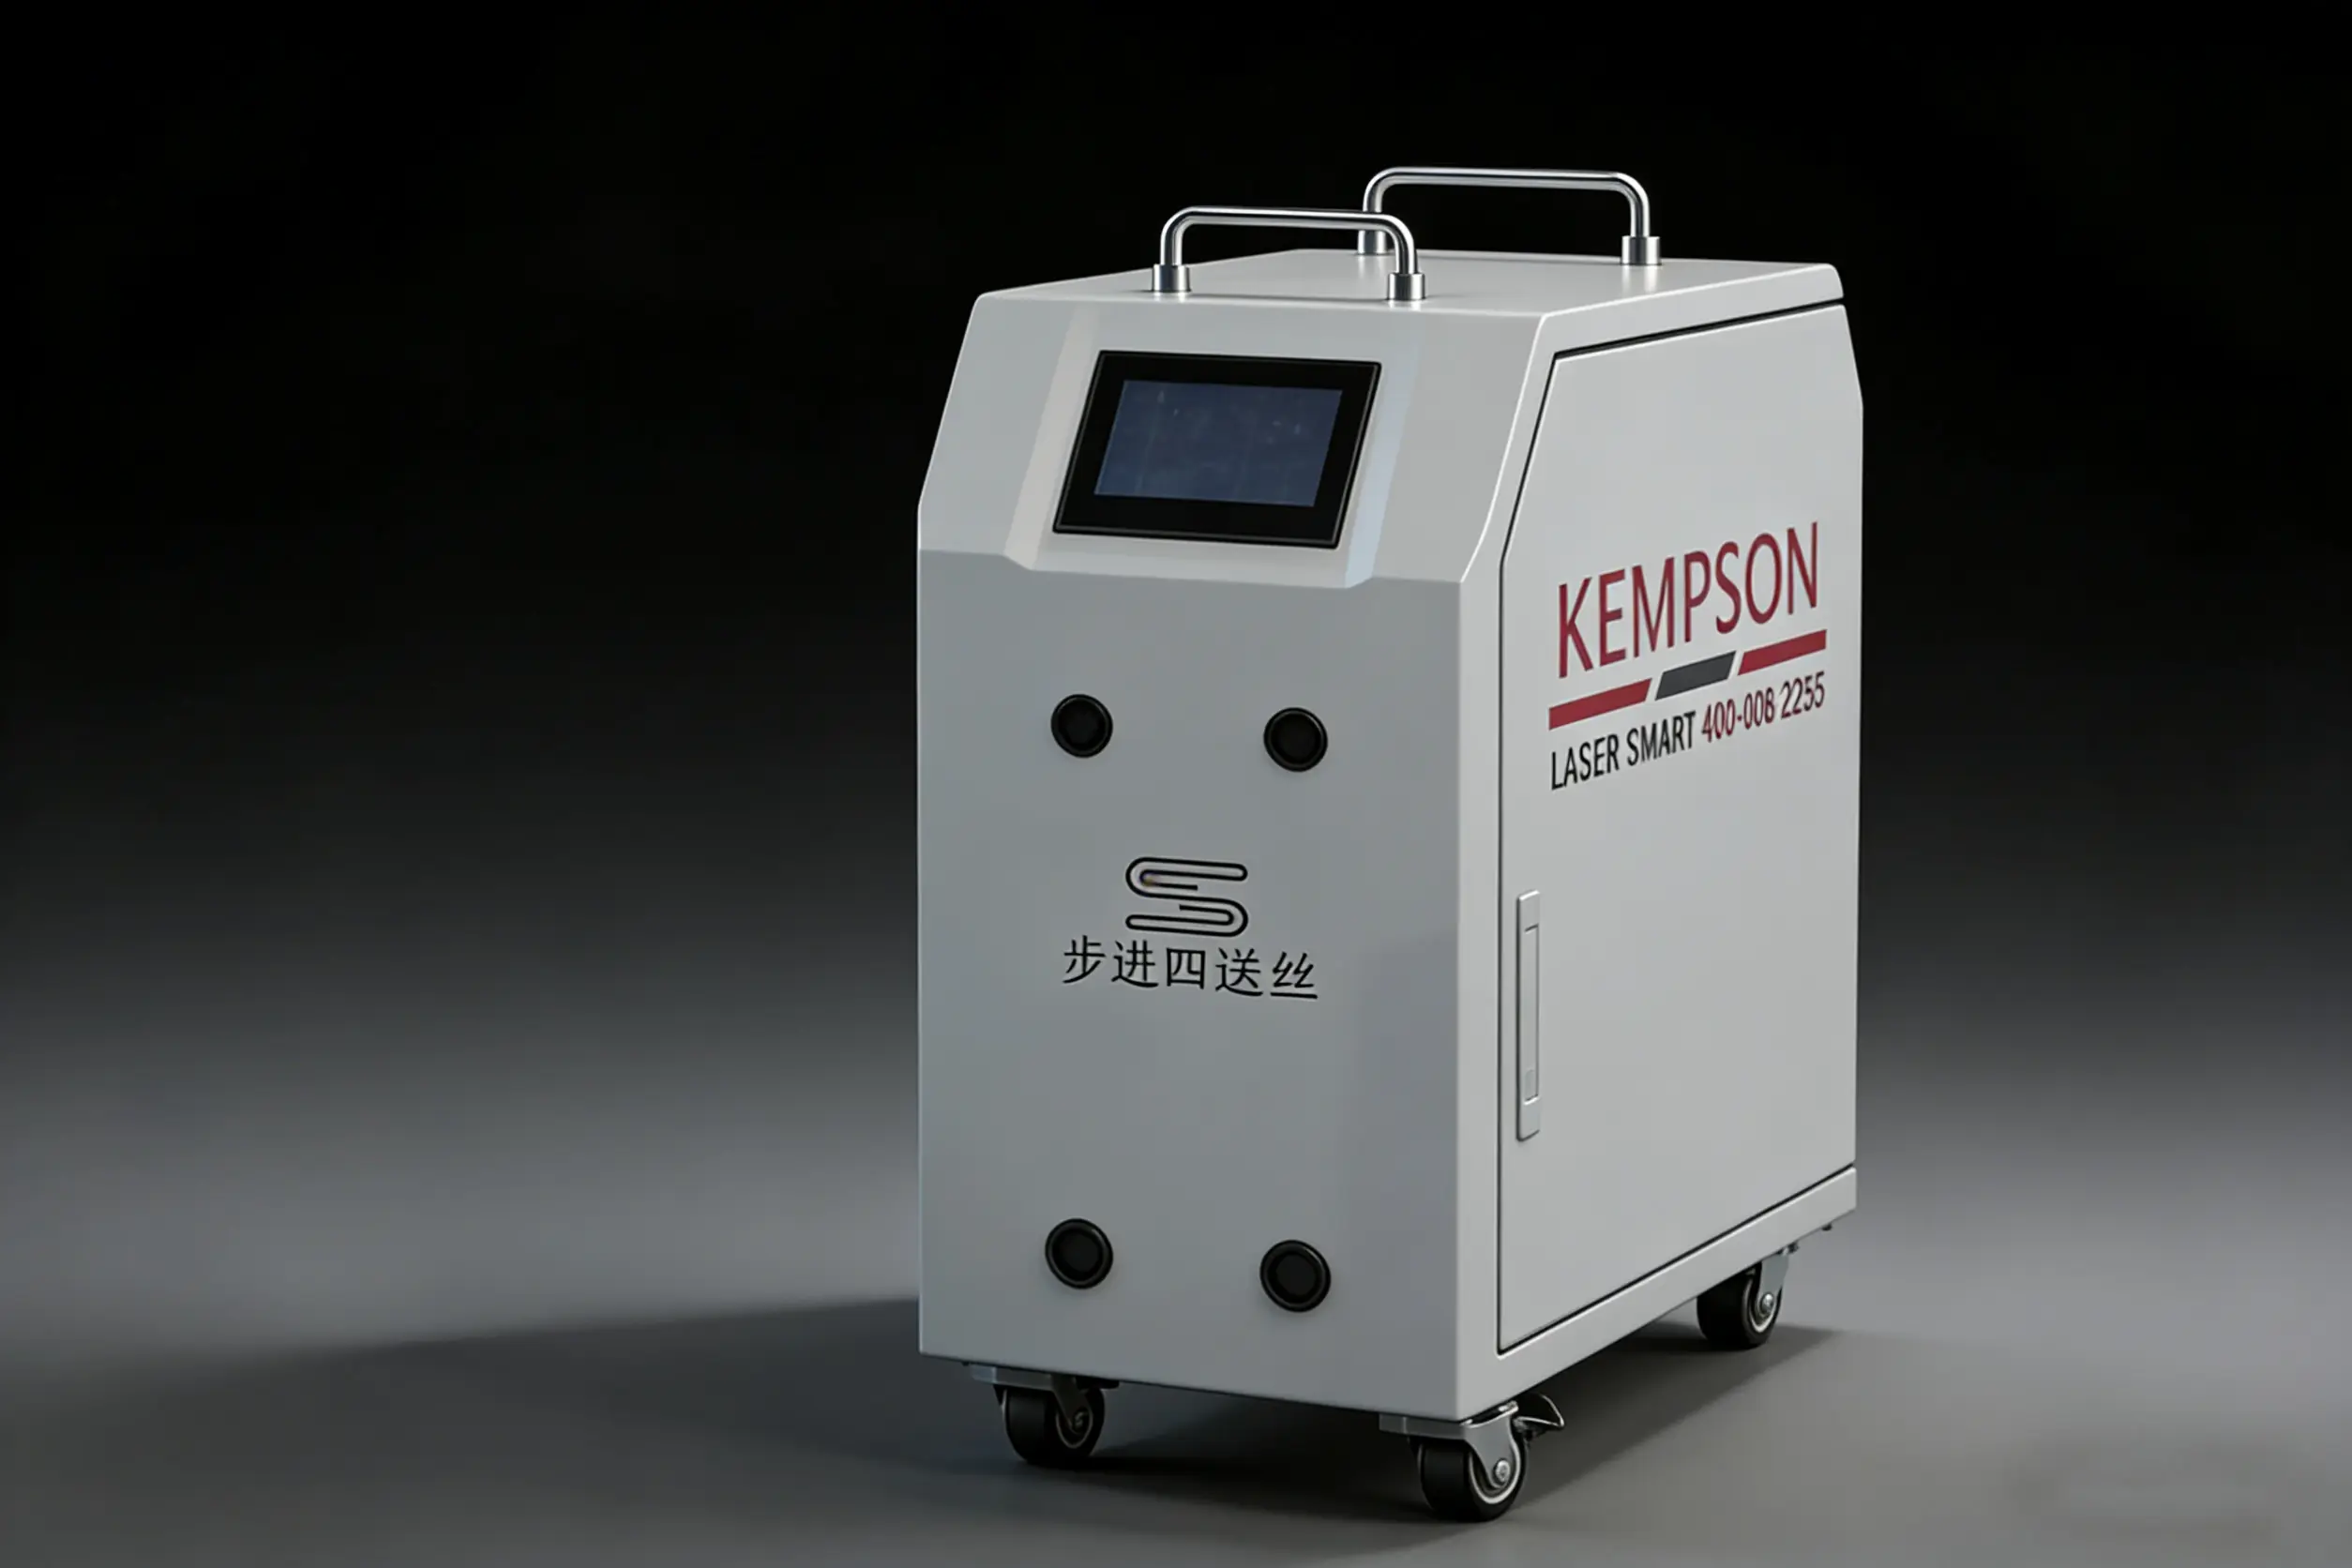
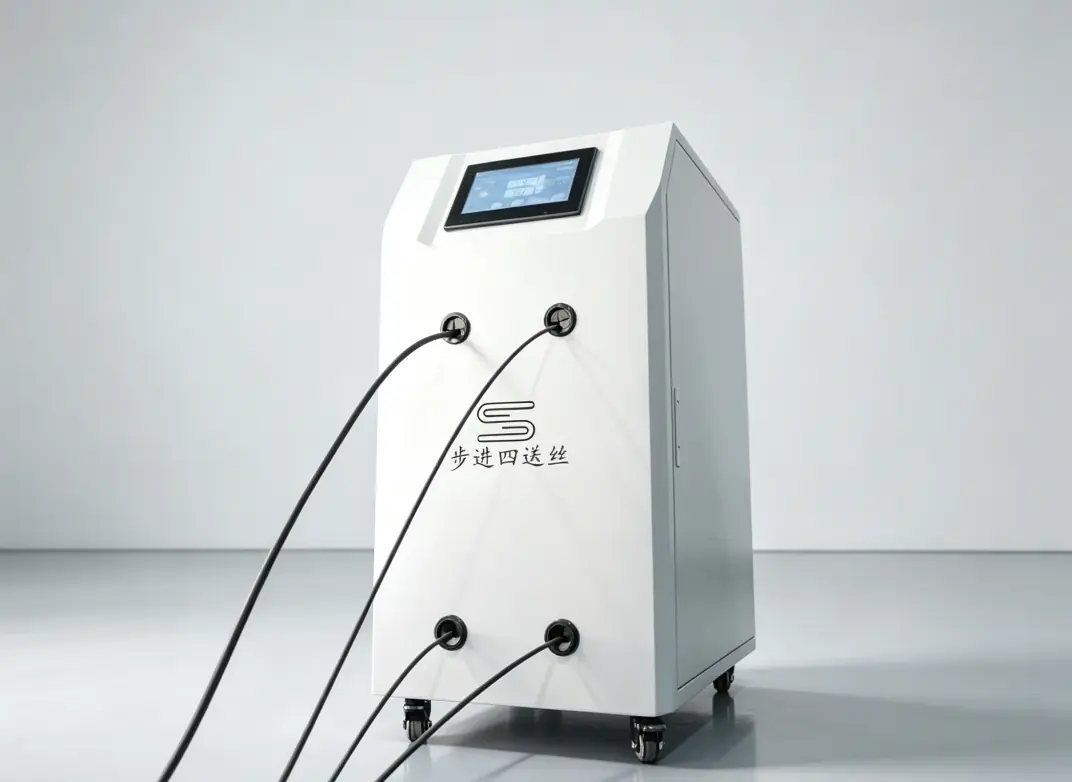
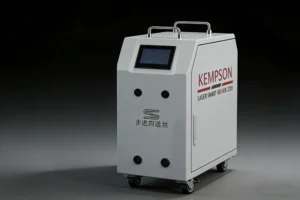
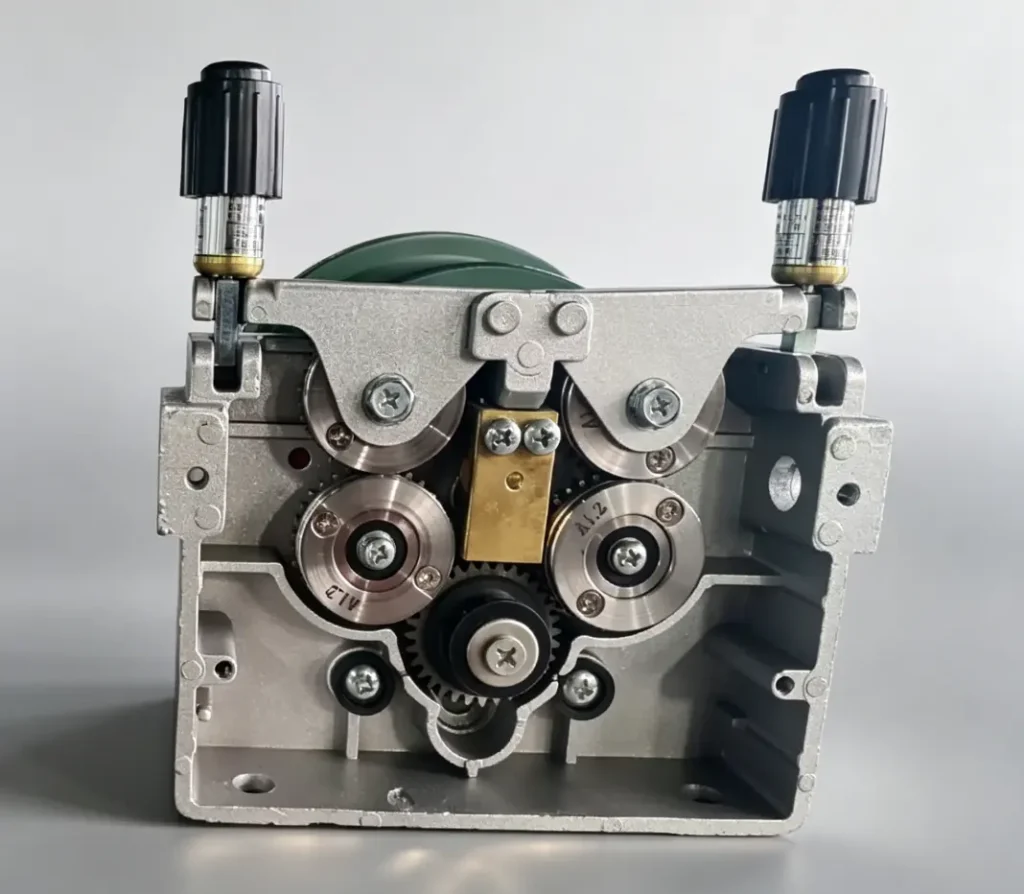
Четырехприводной трехроликовый лазерный сварочный проволочный податчик — это устройство подачи проволоки, используемое в системах лазерной сварки. Он использует четыре приводных ролика с верхним и нижним зубчатым механизмом для проталкивания сварочной проволоки через подающую трубку.
По сравнению со стандартными подающими устройствами для проволоки, четырехприводная конструкция обеспечивает более мощную подачу более толстой проволоки и большее расстояние подачи. Трехпроводная конструкция увеличивает подачу присадочной проволоки и подходит для сварки широких сварных швов и толстых материалов.
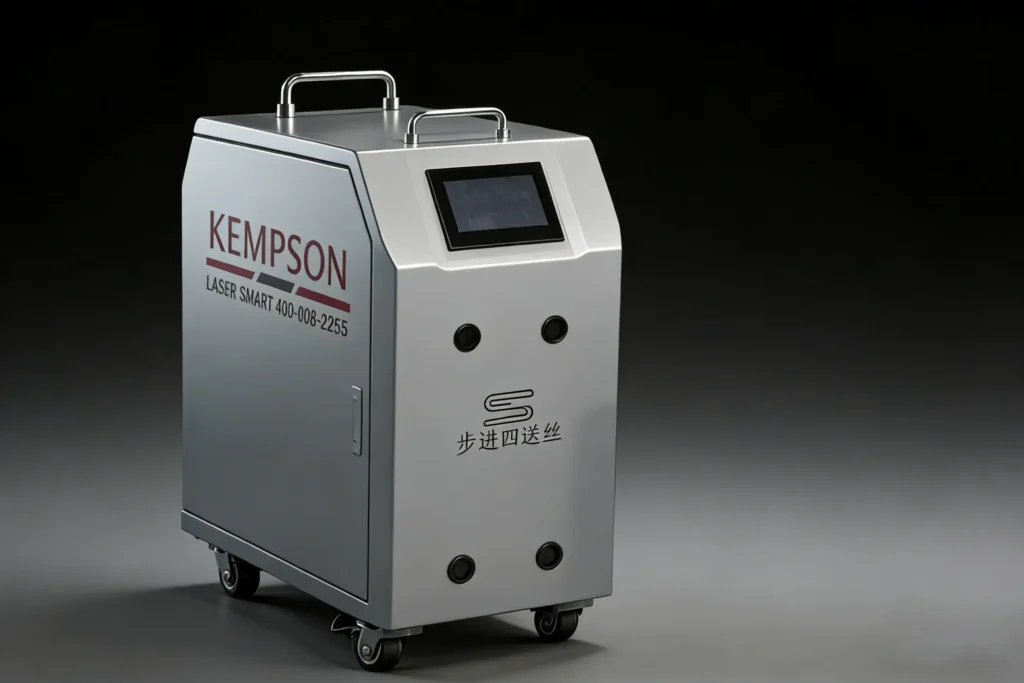
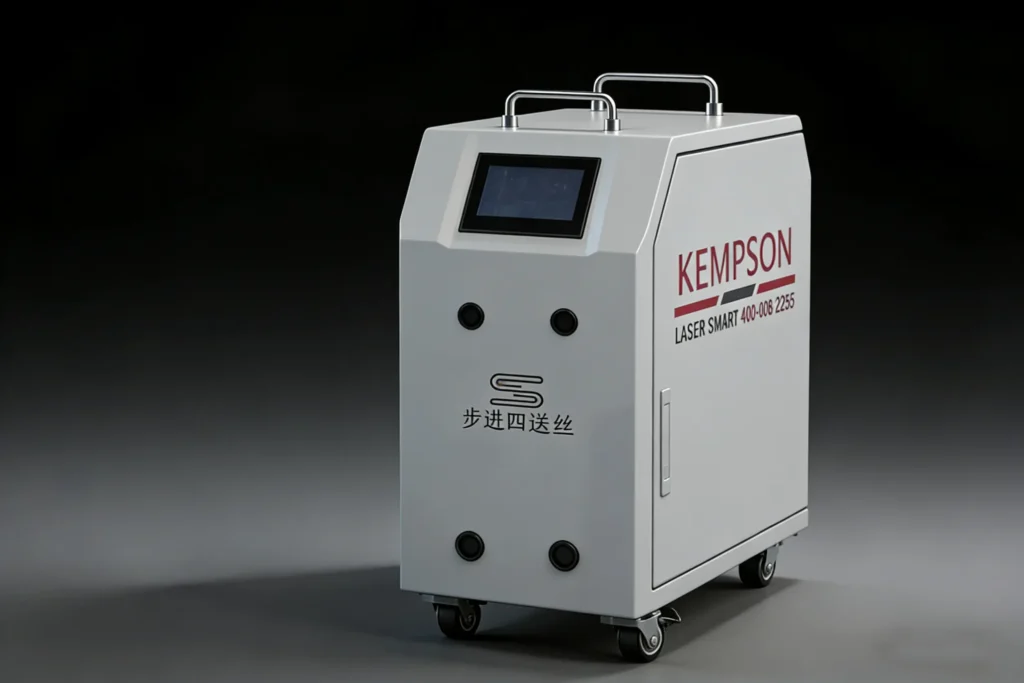
Четырехприводный трехканальный лазерный сварочный проволочный податчик отличается компактной промышленной конструкцией с габаритами 820 × 400 × 720 мм (В×Ш×Г) и подходит для установки с ручными лазерными сварочными системами.
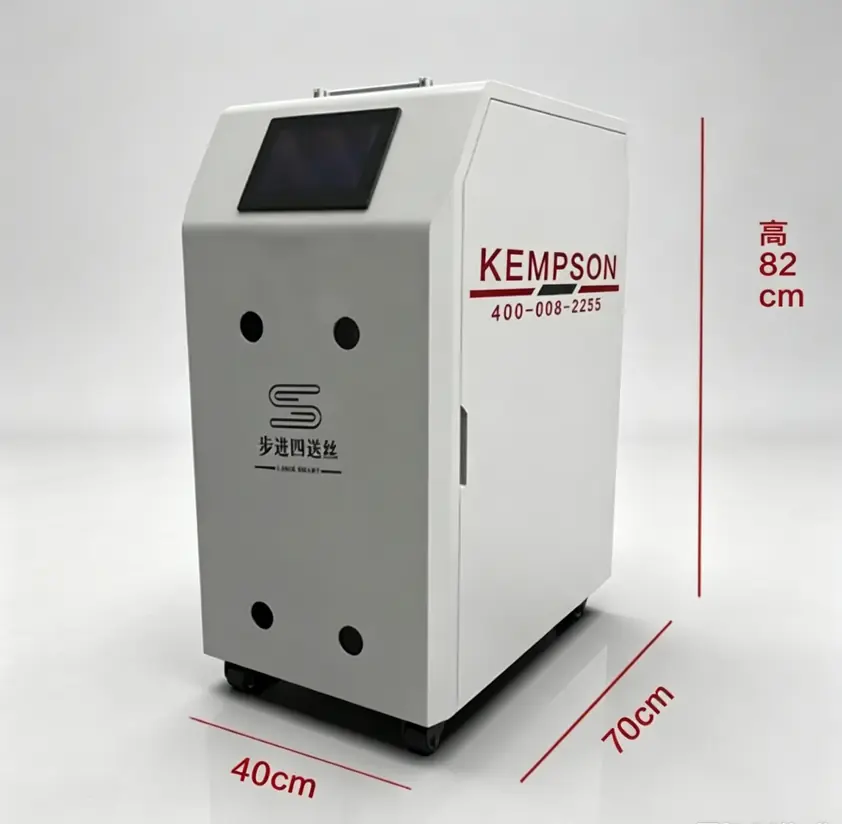
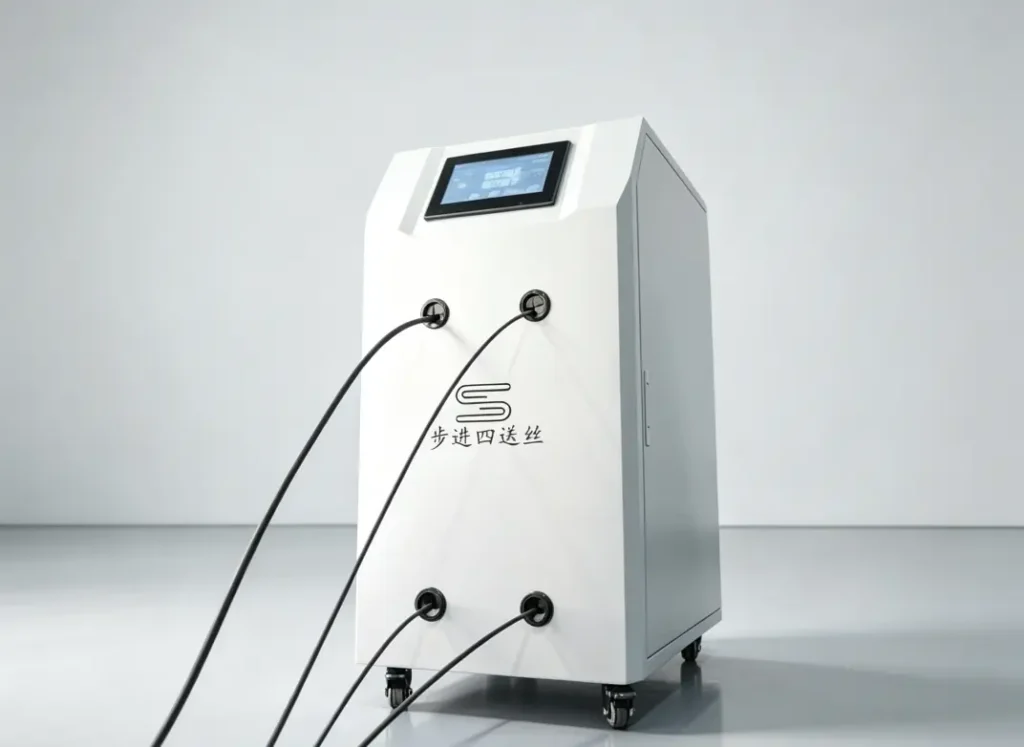
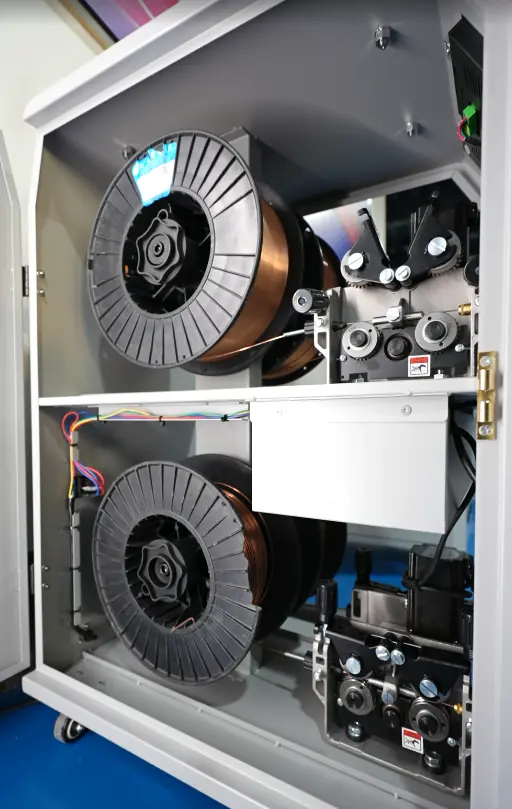
Внутренняя конструкция включает в себя четырехприводной подающий механизм, двигатель, редуктор, систему управления и компоненты подачи проволоки. Компоненты расположены таким образом, чтобы обеспечить стабильную работу и удобство обслуживания.
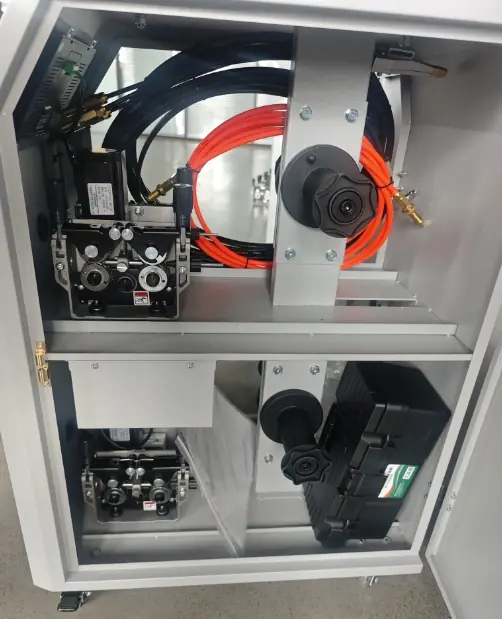
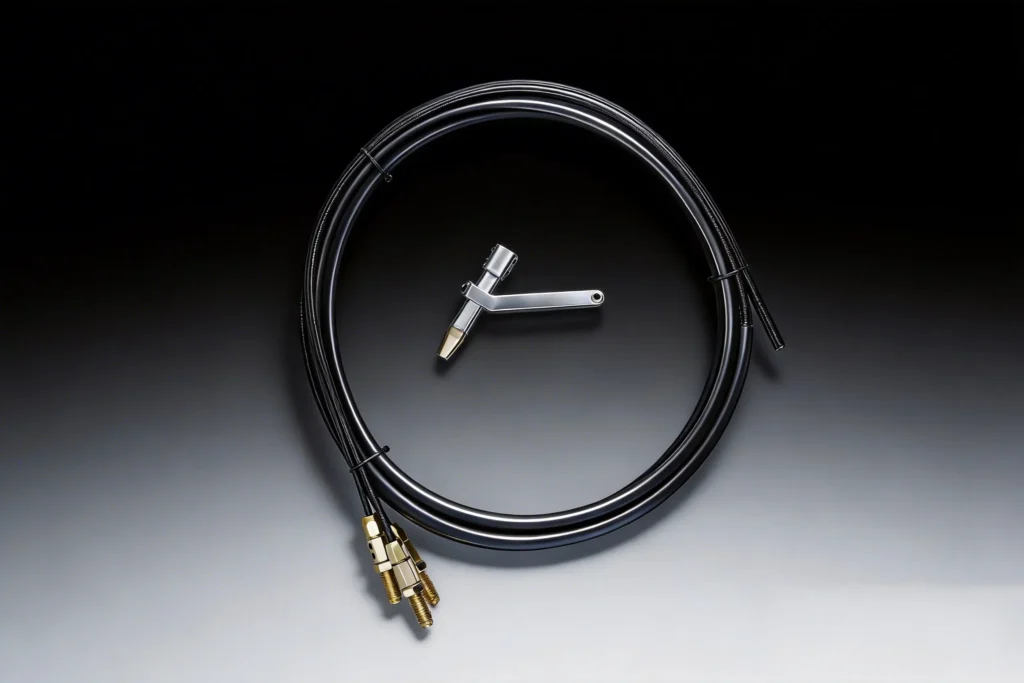
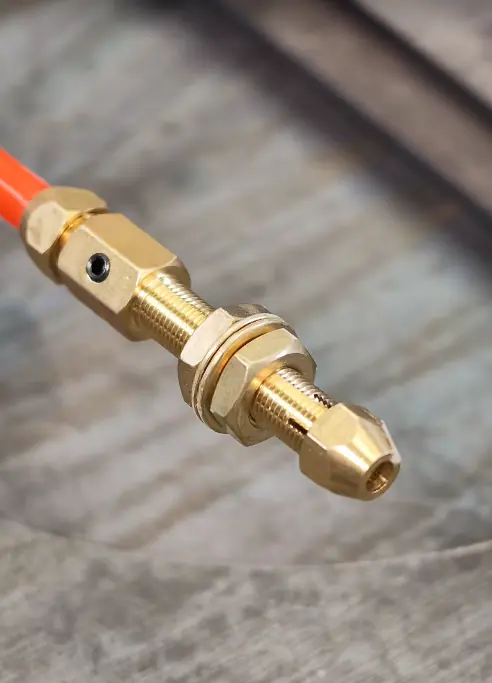
Тройная трубка подачи проволоки направляет три сварочные проволоки от подающего устройства к сварочной горелке и обеспечивает стабильную траекторию подачи проволоки во время сварки.
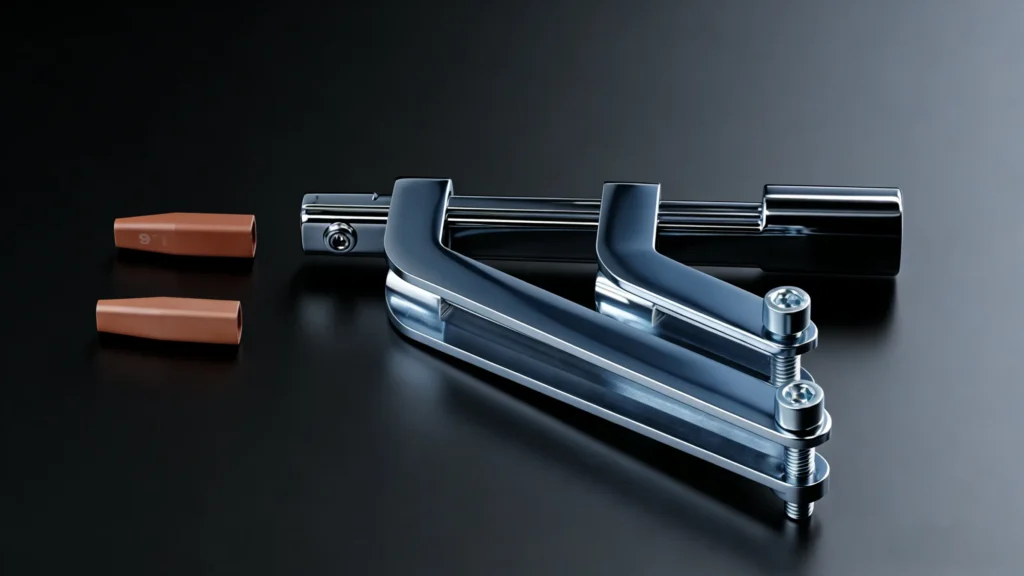
Кронштейн подачи проволоки поддерживает и фиксирует подающую трубку, обеспечивая правильное положение между подающим устройством и сварочной горелкой.
Четырехприводной трехпроводной податчик использует четыре приводных ролика с верхним и нижним зубчатым механизмом для подачи сварочной проволоки. Ролики зажимают и проталкивают проволоку через подающую трубку, обеспечивая стабильное движение проволоки во время сварки.
Устройство для выпрямления проволоки корректирует изгиб проволоки перед подачей и обеспечивает ее выравнивание во время транспортировки. Система поддерживает подачу трех проволок для применений, требующих большего количества присадочной проволоки, таких как сварка толстых пластин и формирование широкого сварного шва.
Панель управления позволяет регулировать скорость подачи проволоки, длину отвода проволоки, длину компенсации и параметры импульсной подачи в соответствии с требованиями сварочного процесса.
Устройство подачи проволоки может переключаться между однопроводным и двухпроводным режимами в соответствии с требованиями сварки. Чтобы узнать о различиях между однопроводным и двухпроводным режимами, см. статью: Однопроводная и двухпроводная подача проволоки для лазерной сварки: в чем разница?
При использовании проволочного подающего механизма для сварки широких зазоров и толстых пластин скорость подачи проволоки существенно влияет на результаты сварки. Более подробную информацию см. в статье: Скорость подачи проволоки при лазерной сварке: как правильно установить параметры.
| Параметр | Параметр |
|---|---|
| Модель | PHTP-WF-B-04 |
| Структура подачи | Четырехступенчатая зубчатая система |
| Тип подачи проволоки | Тройная проволочная подача |
| Диаметр проволоки | 0.8 / 1.0 / 1.2 / 1.6 мм |
| Скорость подачи проволоки | 5-300 см/мин |
| Электропитание | DC24V 3.5A |
| Диаметр катушки проволоки | ≤300 мм |
| Вес катушки проволоки | ≤15 кг |
| Функция втягивания проволоки | Поддержанный |
| Импульсная проволочная подача | Поддержанный |
| Метод управления | Цифровая панель управления |
| Настройка параметров | Скорость подачи, длина втягивания, длина компенсации, время задержки |
| Система выпрямления проволоки | Технология физического выпрямления проводов |
| Области применения | Ручной лазерный сварочный аппарат / Промышленная лазерная сварочная система |
Выбор сварочных материалов, толщины и ширины шва требует подбора соответствующих сварочных материалов. Информацию о выборе материалов и размеров сварочной проволоки см. в статье: « Как выбрать сварочную проволоку для лазерной сварки: материал, диаметр и области применения».
Различные конструкции подающих устройств влияют на подачу присадочной проволоки, усилие подачи и область применения сварки. Приведенное ниже сравнение показывает основные различия между четырехприводными трехпроволочными подающими устройствами и двухпроволочными подающими устройствами с точки зрения количества проволоки, конструкции привода, области применения сварки и функций управления.
| Сравнение | Двойной механизм подачи проволоки | Четырехприводный трехпроводной подающий механизм |
|---|---|---|
| Количество проводов | Две сварочные проволоки | Три сварочные проволоки |
| Структура подачи | Система подачи двух проводов | Система подачи с четырьмя зубчатыми передачами |
| Метод привода | Стандартный двухпроводной привод | Четырехприводная конструкция с верхним и нижним зубчатыми передачами |
| Сила подачи проволоки | Подходит для общих задач по розливу. | Подходит для подачи проволоки большего диаметра и более толстых материалов. |
| Выпрямление проволоки | Обычно не оборудовано | Оснащен системой физического выпрямления проводов. |
| Заполнение сварного шва | Подходит для заполнения толстых пластин и больших зазоров. | Подходит для более широких сварочных швов и более крупных сварных соединений. |
| Области применения | Общая промышленная сварка, сварка толстолистового металла. | Сварка тяжелых конструкций, формовка широких валов, крупномасштабное изготовление металлических изделий. |
| Функция управления | Регулировка скорости вращения проволоки и основные настройки | Скорость подачи проволоки, длина втягивания, длина компенсации, регулировка импульсной подачи. |
Двухпроводной подающий механизм подходит для сварочных работ, требующих увеличения подачи присадочной проволоки по сравнению с однопроводной подачей. Четырехпроводной подающий механизм с четырьмя приводами использует трехпроводную подачу и четырехприводную конструкцию для применений, требующих большей емкости заполнения сварного шва, более широких сварочных валиков и более стабильной подачи проволоки при промышленной сварке.
Для разных сценариев сварки требуются разные подающие устройства для проволоки в зависимости от необходимой глубины зазора. Чтобы узнать о типах подающих устройств для проволоки и о том, как выбрать подходящее, ознакомьтесь со статьей: «Что такое подающее устройство для лазерной сварки? Типы, принцип работы и руководство по выбору».

Компания KEMPSON производит четырехприводные системы подачи сварочной проволоки для ручных лазерных сварочных аппаратов и промышленного лазерного сварочного оборудования. Система подачи имеет четырехприводную зубчатую передачу и технологию физического выпрямления проволоки, что делает ее подходящей для сварки толстых листов, формирования широких сварочных швов и заполнения больших зазоров.
Компания KEMPSON предлагает аксессуары для лазерной сварки, поддержку в подборе оборудования и техническое обслуживание для различных сварочных работ. Четырехприводный трехканальный лазерный сварочный податчик проволоки может быть сконфигурирован в соответствии с размером сварочной проволоки, требованиями к подаче и техническими характеристиками лазерной сварочной системы. Свяжитесь с нами для получения подробной информации о продукте и технических характеристиках.
Устройство подачи сварочной проволоки для лазерной сварки — это устройство, которое подает сварочную проволоку в сварочный аппарат для лазерной сварки во время процесса сварки.
Трехпроводной податчик сварочной проволоки KEMPSON с четырьмя приводами поддерживает сварочную проволоку диаметром 0.8 мм, 1.0 мм, 1.2 мм и 1.6 мм.
Четырехприводная конструкция обеспечивает более мощное усилие подачи проволоки и уменьшает ее проскальзывание во время сварки.
Это механическая конструкция, которая корректирует кривизну сварочной проволоки перед подачей.
Да. Он предназначен для ручных лазерных сварочных аппаратов и промышленных лазерных сварочных систем.
Подающее устройство поддерживает катушки с проволокой диаметром до 300 мм и весом до 15 кг.
Да. Система поддерживает настройку параметров импульсной подачи.
Да. Компания KEMPSON предоставляет принадлежности для лазерной сварки и техническую поддержку в соответствии с требованиями к различному сварочному оборудованию.
Ищете устройство подачи сварочной проволоки для лазерной сварки?
Ознакомьтесь с нашим устройством подачи проволоки для лазерной сварки.
Лазерная сварка — это передовой процесс сварки плавлением, использующий сфокусированный лазерный луч в качестве источника тепла для расплавления и соединения материалов. Она обеспечивает высокую скорость сварки, низкий подвод тепла, малую деформацию и точное управление, что делает ее широко используемой в автомобильной, аэрокосмической, электронной, аккумуляторной и высокоточной промышленности.
В этой статье рассматривается вопрос о прочности лазерной сварки, освещаются такие аспекты, как прочность сварного шва, глубина проплавления, долговечность соединения, влияющие факторы и проводится сравнение с традиционными методами сварки. Также приводятся подходящие материалы и области применения в промышленности, чтобы помочь пользователям понять, соответствует ли лазерная сварка их производственным требованиям.
Лазерная сварка использует высокоэнергетический лазерный луч для генерации концентрированного тепла, расплавления материалов и создания прочного сварного соединения. В этой статье объясняется принцип работы лазерной сварки, включая принцип действия, механизмы сварки, основные компоненты, преимущества и области применения в современном производстве.
Правильное техническое обслуживание имеет решающее значение для эффективной работы лазерного сварочного оборудования и обеспечения стабильного качества сварки. В этом руководстве рассматриваются наиболее важные методы технического обслуживания, включая очистку оптических компонентов, проверку системы охлаждения, управление защитным газом, проверку электрооборудования и планирование профилактического обслуживания. Также в нем представлены практические контрольные списки технического обслуживания и советы по устранению неполадок, которые помогут сократить время простоя, снизить затраты на ремонт и продлить срок службы оборудования.