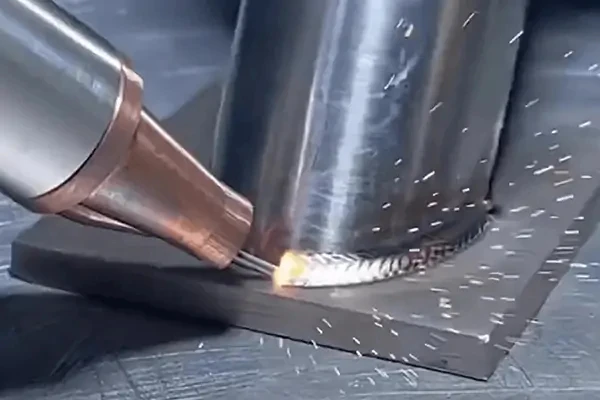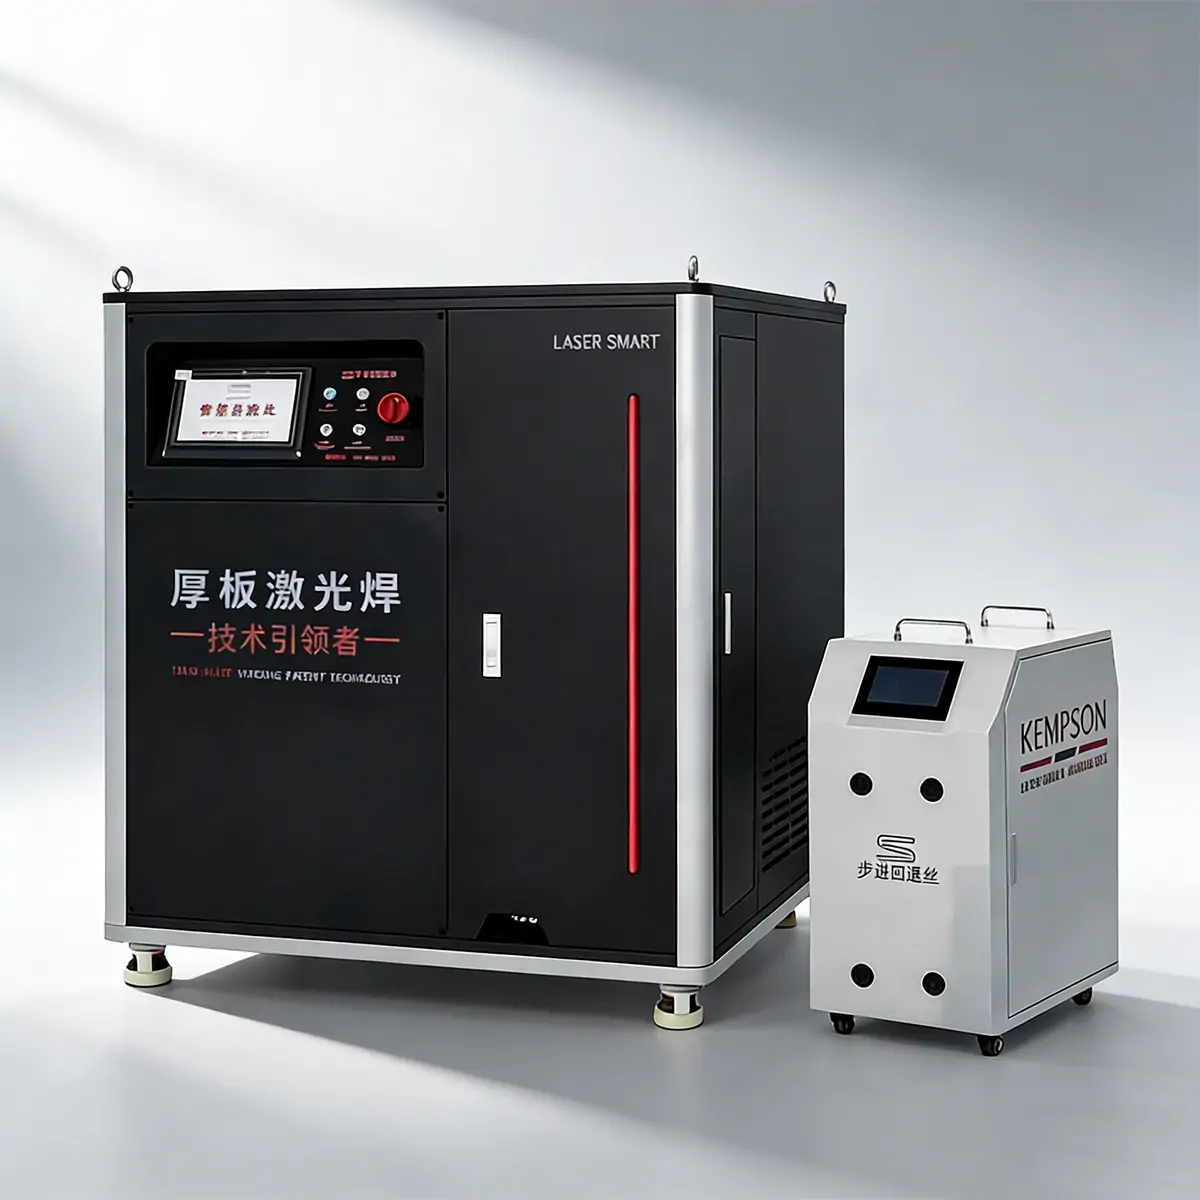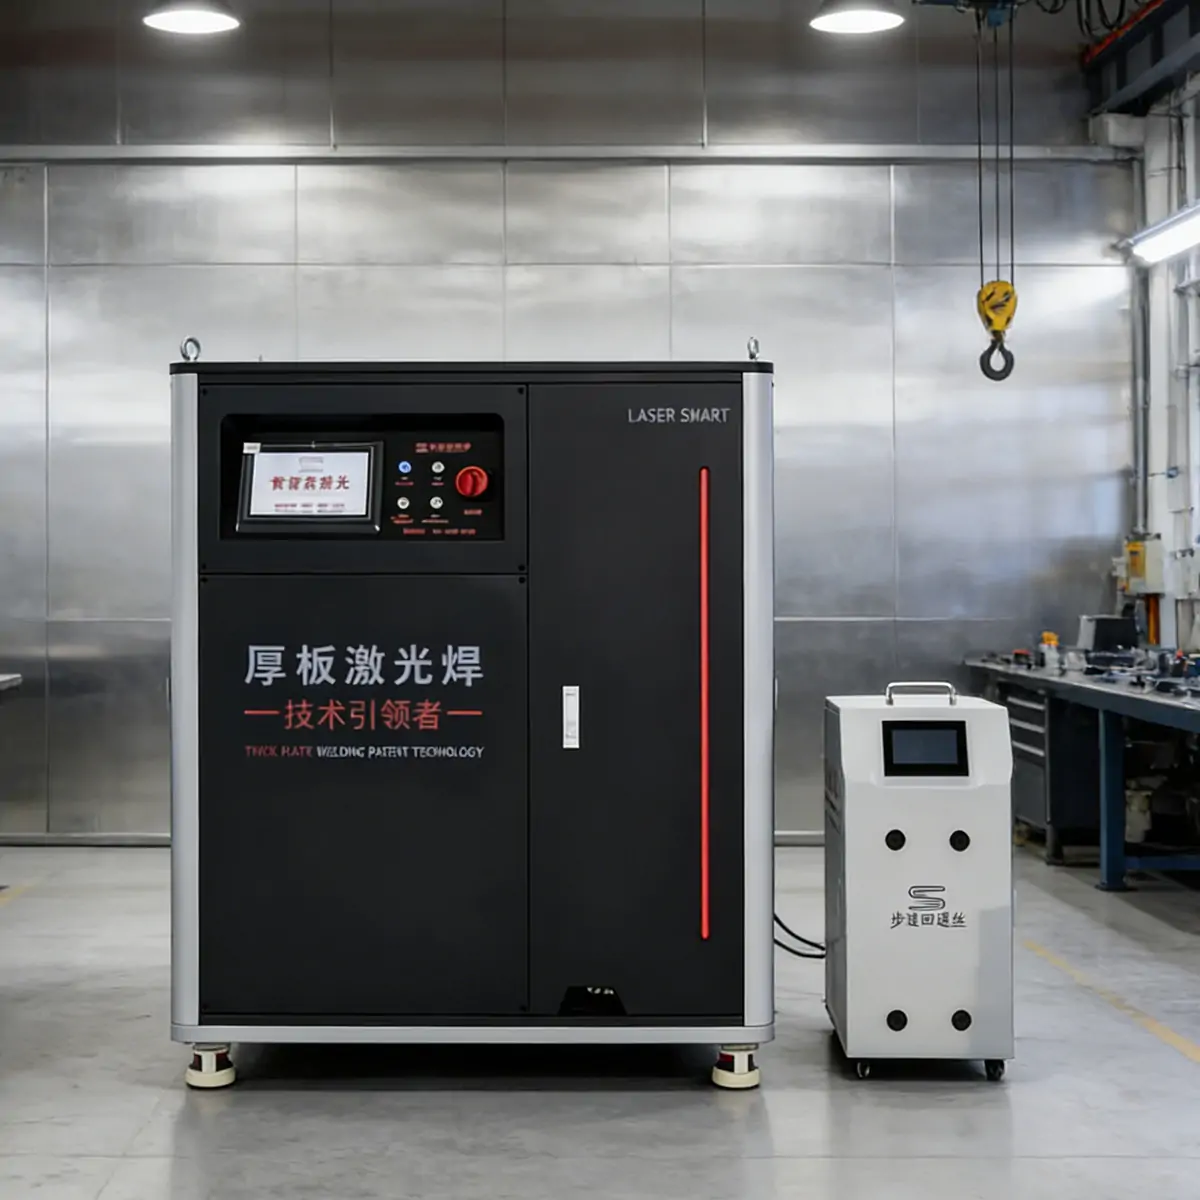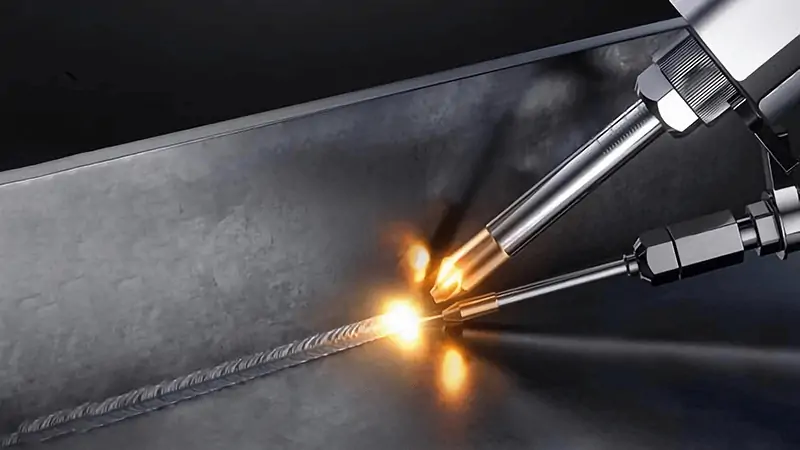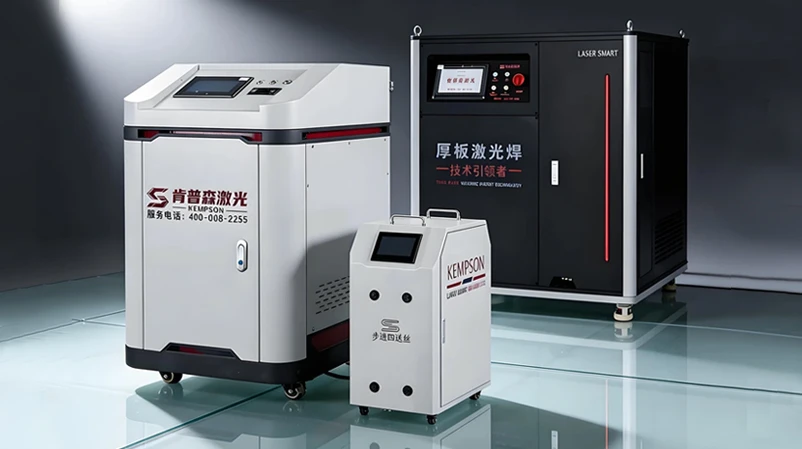
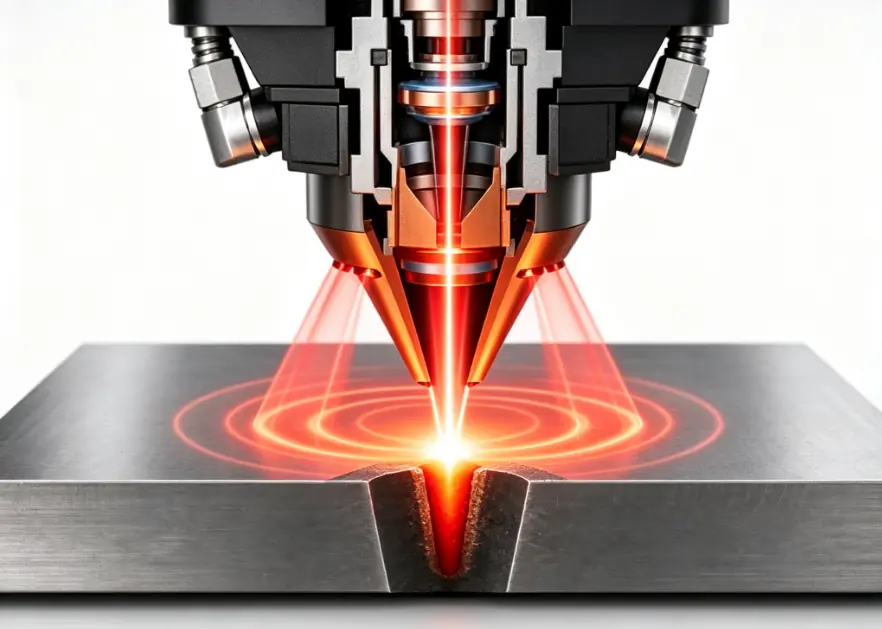
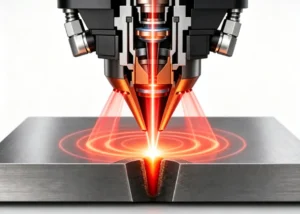
В аппарате для лазерной сварки кольцевых сварных швов используются два лазерных луча, работающих совместно во время сварки: центральный луч с высокой энергией для глубокого проплавления и окружающий кольцевой луч для контролируемого подвода тепла. Кольцевой луч предварительно нагревает материал, стабилизирует расплавленную ванну и замедляет охлаждение, обеспечивая более плавный и стабильный процесс сварки.
Данная конфигурация лазерного луча хорошо подходит для сварки алюминия, меди, нержавеющей стали, углеродистой стали и других материалов, требующих стабильного контроля температуры. По сравнению с традиционной однолучевой лазерной сваркой, она уменьшает разбрызгивание и пористость, улучшает формирование сварного шва и поддерживает стабильное проплавление при непрерывной сварке. Независимая регулировка центрального и кольцевого лучей позволяет адаптировать распределение тепла к различным материалам, толщине пластин и областям сварки.
Аппараты для лазерной сварки сердечниковых колец широко используются в производстве стальных конструкций, сосудов под давлением, судостроении, строительной технике, тяжелом оборудовании и других отраслях промышленности, где качество сварных швов и стабильность производства имеют первостепенное значение.
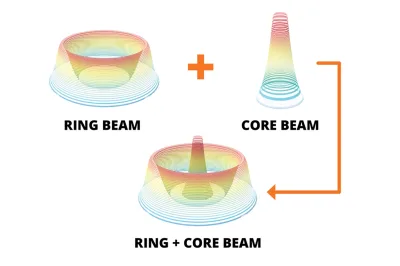
В аппарате для лазерной сварки кольцевых сварных швов используются два лазерных луча. Центральный луч обеспечивает высокую плотность энергии для глубокого проплавления, а кольцевой луч окружает зону сварки, контролируя подвод тепла и стабилизируя расплавленную ванну.
Кольцевой луч нагревает материал перед сваркой, уменьшая термический удар и отражение лазерного излучения на металлах с высокой отражательной способностью. Независимая регулировка двух лучей позволяет подбирать параметры сварки в соответствии с различными материалами, толщинами и условиями соединения.
Более подробную информацию о лазерной сварке сердечниковых колец можно найти в статье: «Что такое лазерная сварка сердечниковых колец? Технология, преимущества и области применения».
Лазерная сварка — это процесс, при котором лазер генерирует луч, выделяющий тепло для сварки металлов. Более подробную информацию можно найти в статье:
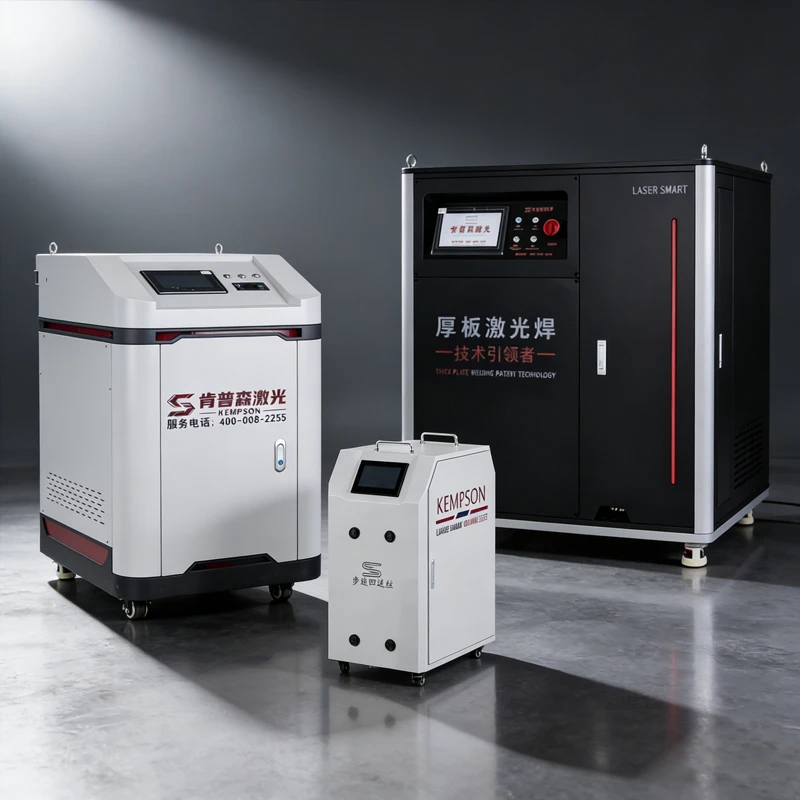
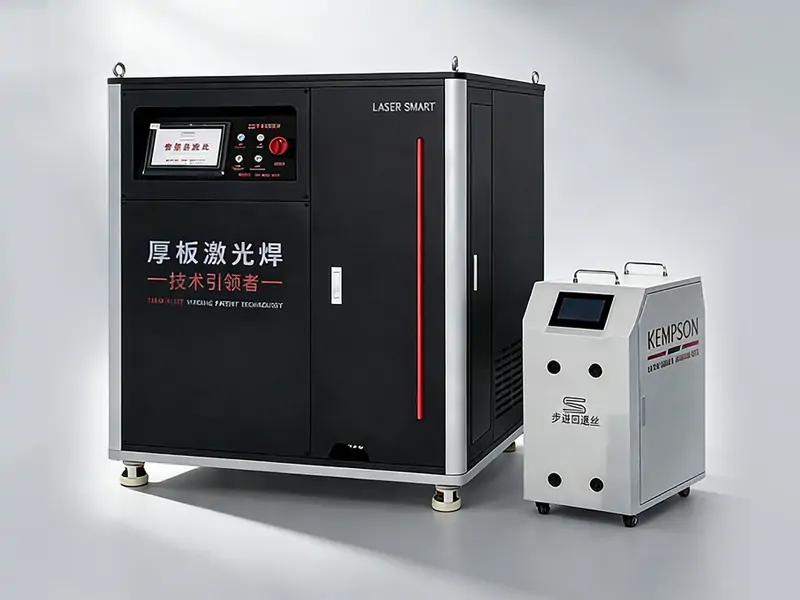
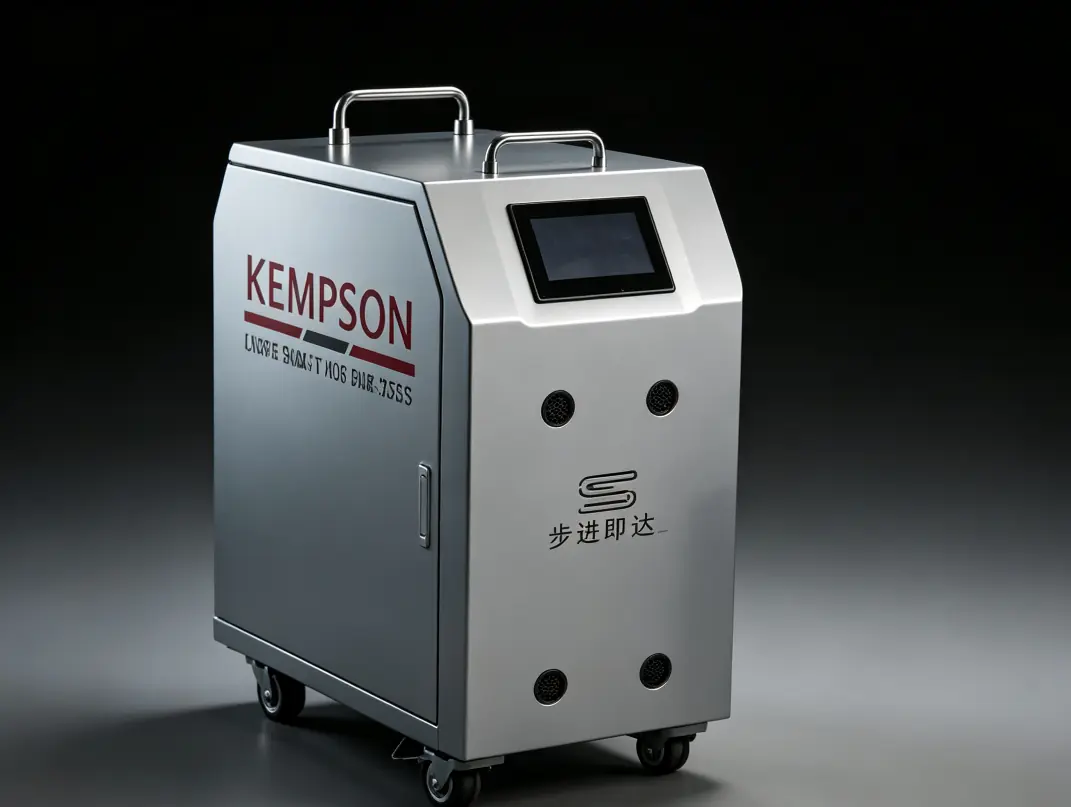
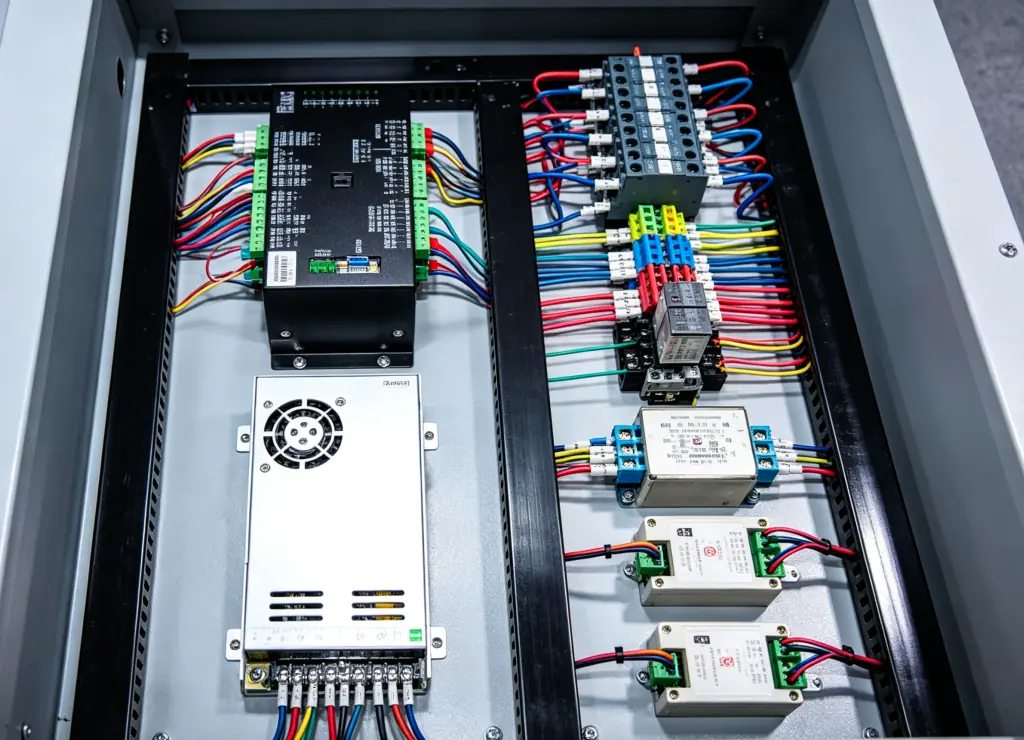
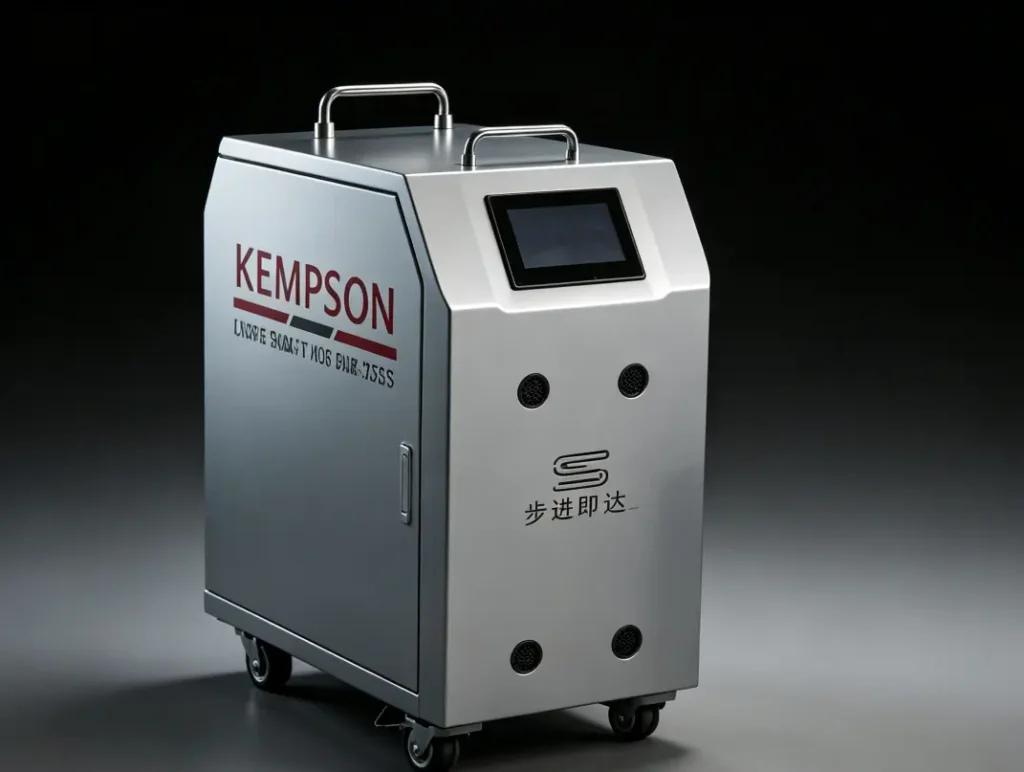
Каждый компонент подобран с учетом требований промышленного производства. Лазерный источник, система охлаждения, система управления, сварочный пистолет и устройство подачи проволоки образуют полноценную сварочную платформу для изготовления листового металла средней и большой толщины.
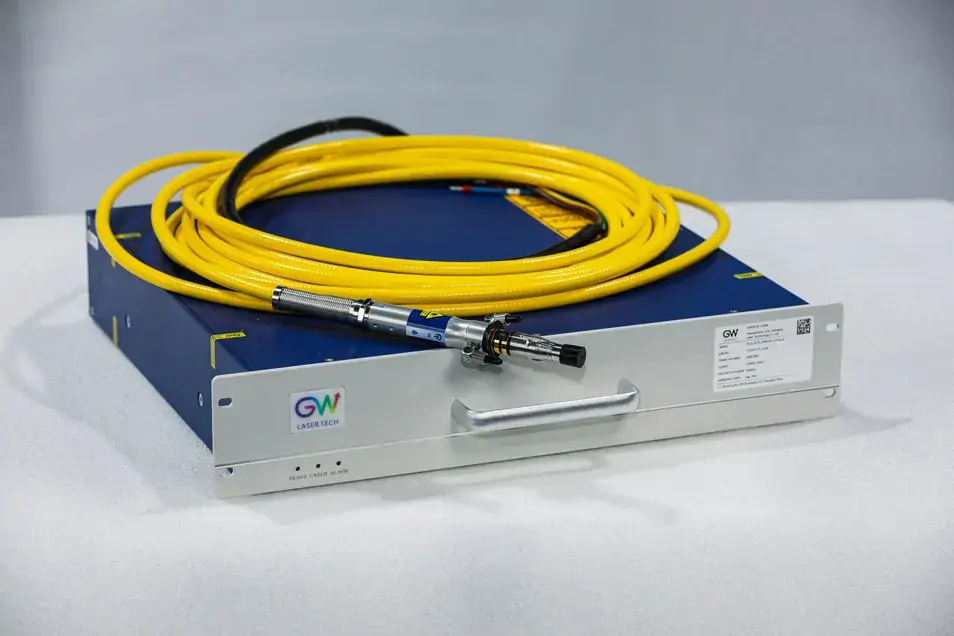
Формирует центральный и кольцевой лучи с независимой регулировкой мощности для обеспечения стабильного проплавления, контролируемого подвода тепла и равномерного формирования сварного шва.
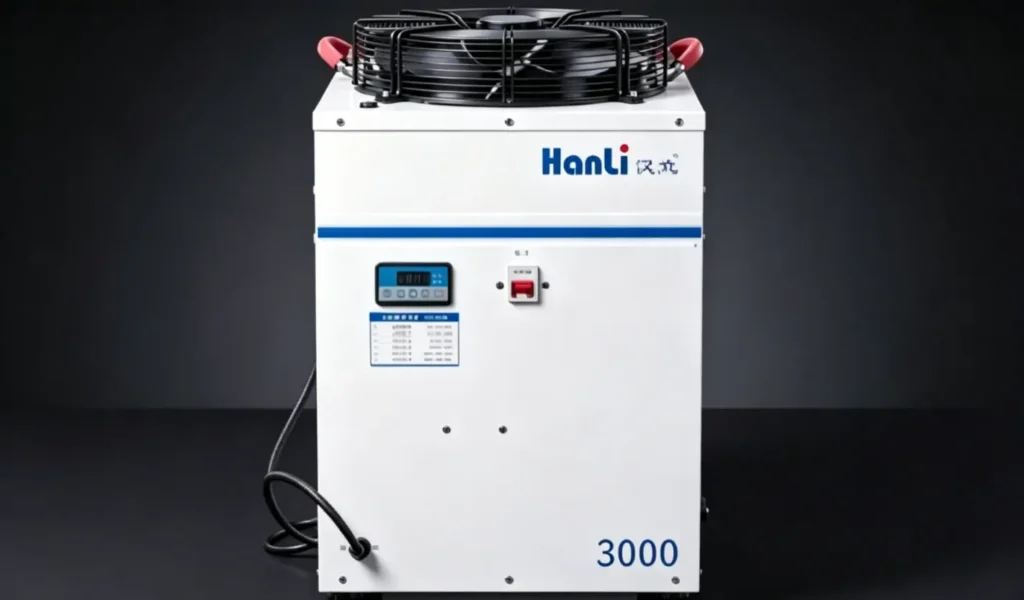
Поддерживает стабильную рабочую температуру во время непрерывной сварки, повышая надежность оборудования и его долговременную производительность.
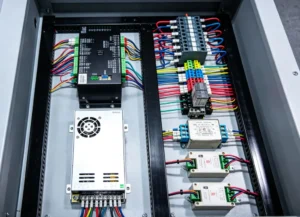
Управляет лазерной мощностью, параметрами луча и настройками сварки через удобный пользовательский интерфейс, что обеспечивает быструю настройку параметров и стабильную работу.
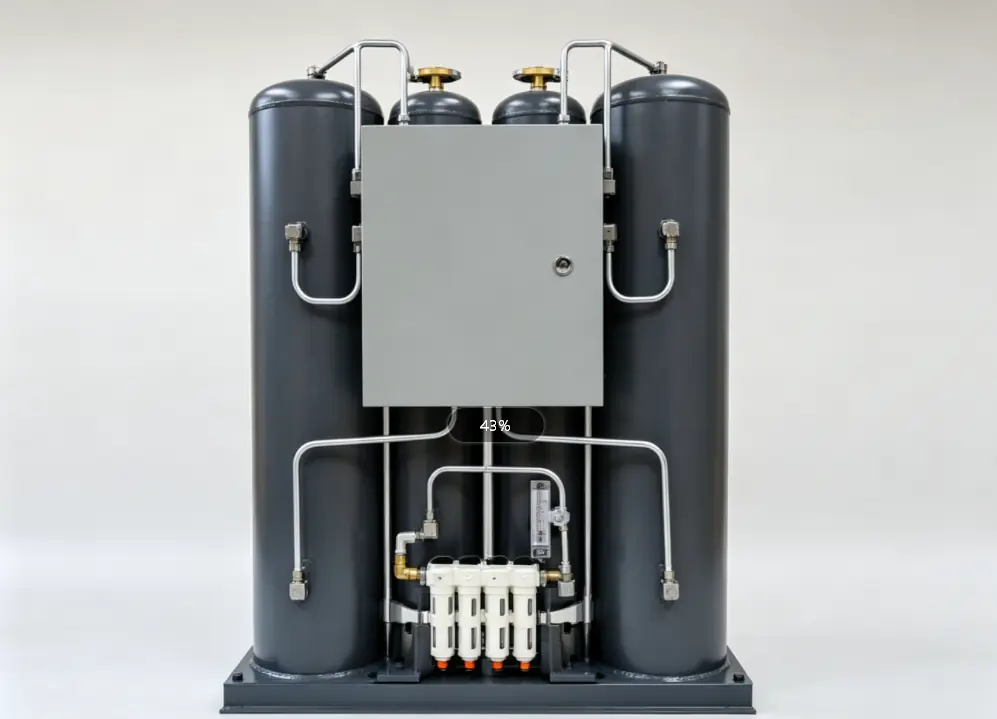
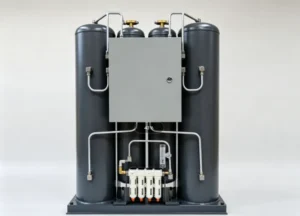
Обеспечивает подачу защитного газа во время сварки, снижая потребность во внешнем газовом оборудовании и упрощая монтаж на месте.
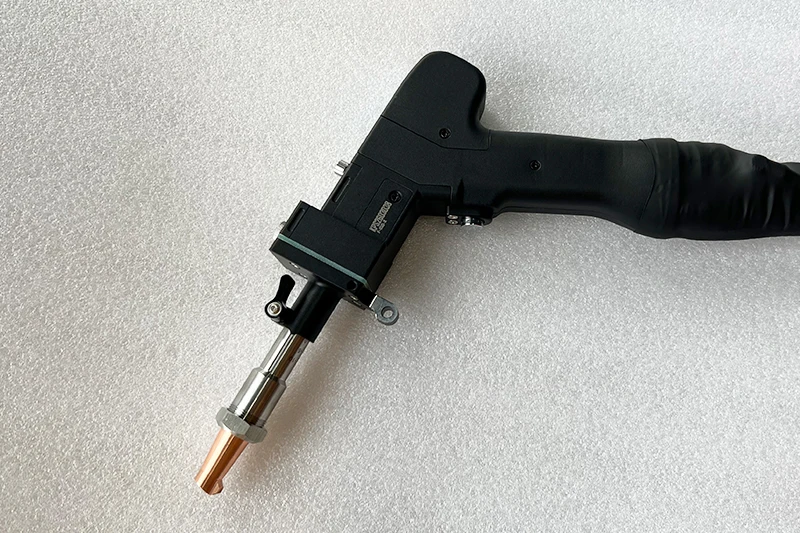
Легкий сварочный пистолет со стабильной передачей луча, удобным управлением и надежной работой при длительных сварочных работах.
Обеспечивает стабильную подачу проволоки в одно-, двух-, трех- или четырехпроводной конфигурации для более широких сварочных швов и сварки с большим количеством наплавленного металла.
Стабильная работа обеспечивается благодаря продуманной конструкции станка и надежным основным компонентам. Вся система рассчитана на длительные производственные циклы в широком диапазоне сложных сварочных работ.
Для разных газов требуются разные материалы, и, соответственно, их стоимость варьируется. Защитный газ необходим для высокомощной сварки толстых пластин. Подробнее см.: Аргон против азота для лазерной сварки: какой газ следует использовать?
Более полный список принадлежностей для ручных лазерных сварочных аппаратов можно найти на этой странице: Принадлежности для ручных лазерных сварочных аппаратов.
Подробную информацию о работе газогенератора, используемого в лазерных сварочных аппаратах, см. в статье: «Как работает система генерации газа для лазерной сварки?»
Для сварки различных материалов и толщин необходимо выбрать подходящий сварочный пистолет для лазерной сварки. Подробную информацию о типах сварочных пистолетов и способах их выбора см. в статье: Типы сварочных пистолетов для лазерной сварки: как выбрать?
Для разных материалов требуются разные уровни мощности лазера и настройки луча. Чтобы узнать больше о наших лазерных сварочных аппаратах для металлов, посетите страницу продукта ниже.
| Параметр | KPS-FHW4000W | KPS-FHW6000W |
|---|---|---|
| Мощность лазера | 4000 Вт | 6000 Вт |
| Конфигурация луча | Центральный блок 2000 Вт + Кольцевой блок 2000 Вт; Центральный блок 3000 Вт + Кольцевой блок 1000 Вт. | Центральный блок 3000 Вт + Кольцевой блок 3000 Вт; Центральный блок 4000 Вт + Кольцевой блок 2000 Вт. |
| Режим выхода лазера | Непрерывный/Импульсный | Непрерывный/Импульсный |
| Диапазон регулировки мощности | 3% -100% | 3% -100% |
| Длина волны лазера | 1080 ± 10 нм | 1080 ± 10 нм |
| Качество луча | Центр M² ≤ 1.4Кольцевой BPP ≤ 5 | Центр M² ≤ 1.4Кольцевой BPP ≤ 5 |
| Подача проволоки | Однопроводная / Двухпроводная / Трехпроводная / Четырехпроводная | Однопроводная / Двухпроводная / Трехпроводная / Четырехпроводная |
| Способ охлаждения | Водяное охлаждение | Водяное охлаждение |
| Электропитание | 380V, 50 / 60Hz | 380V, 50 / 60Hz |
| Длина оптоволоконного кабеля | Стандартный 10 м (опционально) | Стандартный 10 м (опционально) |
Примечание: Толщина сварного шва и возможность выполнения угловых сварных швов зависят от типа материала, конструкции соединения и параметров сварки. Свяжитесь с нами для получения рекомендаций, соответствующих вашему конкретному применению.
Лазерная сварка внедряется во все большем количестве отраслей промышленности и занимает большую часть рынка сварочного оборудования. Ее преимущества и недостатки являются предметом пристального внимания общественности. Более подробную информацию можно найти здесь: Преимущества и недостатки лазерной сварки.
Аппараты для лазерной сварки сердечниковых колец широко используются при обработке листового металла средней и большой толщины, крупных конструкционных элементов и высокоотражающих металлов. Они подходят для непрерывной сварки в тяжелой промышленности, где важны стабильное качество сварного шва и длительные производственные циклы.
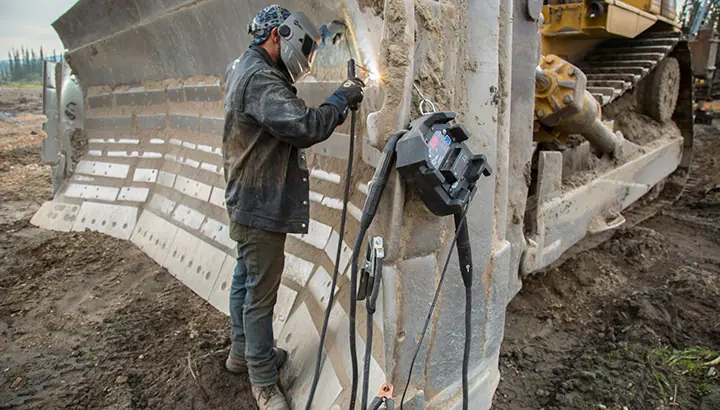
Рамы экскаваторов, компоненты погрузчиков, конструкции кранов, горнодобывающая техника и узлы тяжелого оборудования.
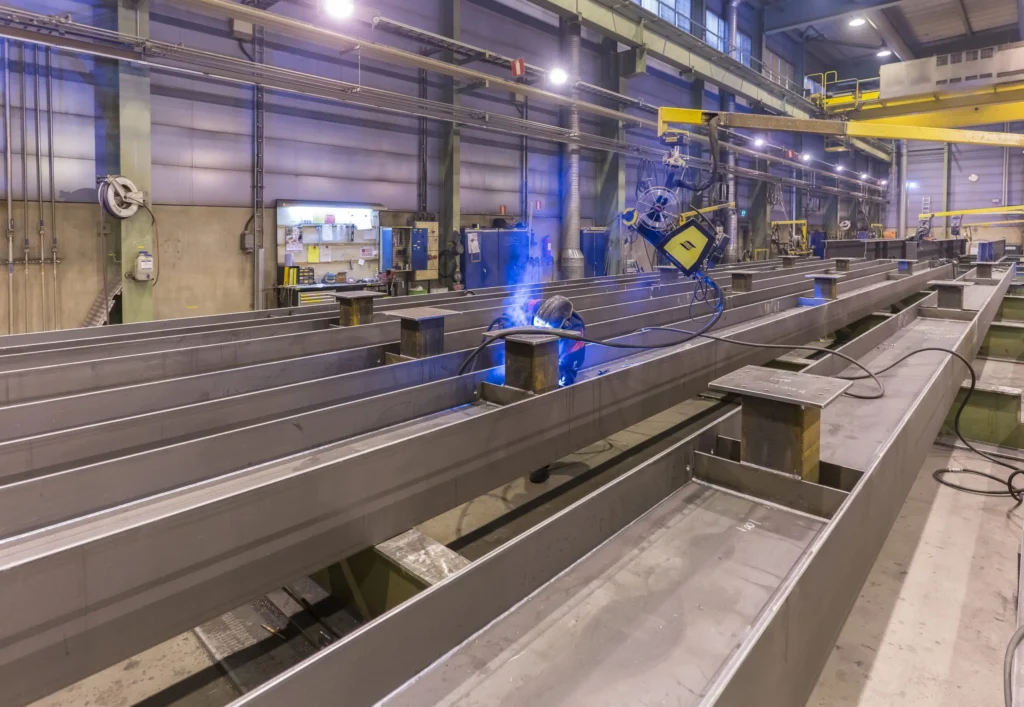
Двутавровые балки, коробчатые колонны, элементы мостов, заводские здания и крупные стальные каркасы.
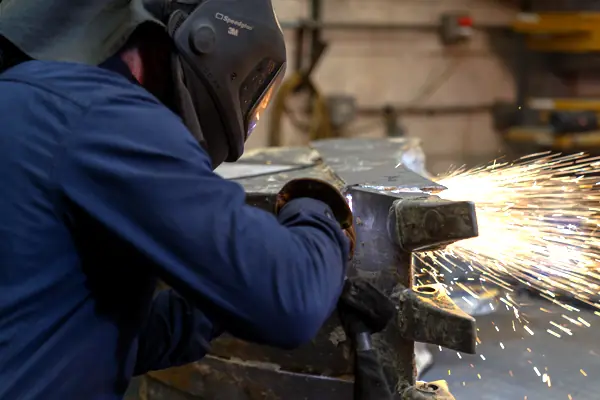
Шасси, стрелы, ковши, гидравлические компоненты и конструктивные элементы для строительной техники.
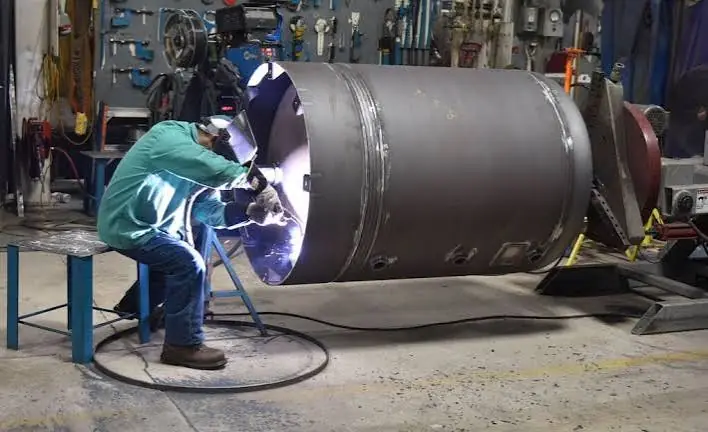
Сосуды под давлением, резервуары для хранения, трубопроводы, котлы, теплообменники и промышленные контейнеры.
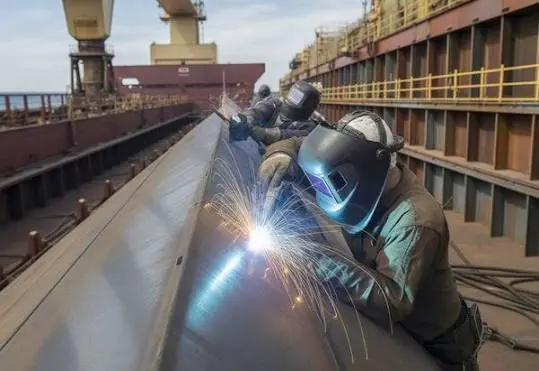
Конструкции корпуса, секции палубы, переборки, каркасы судов и компоненты морского оборудования.
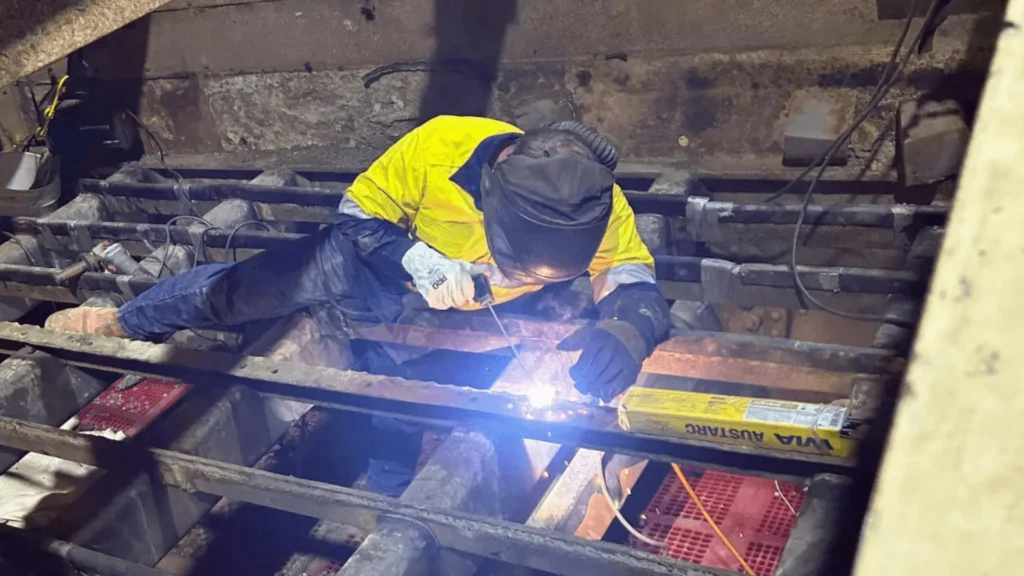
Области применения: дробилки, сортировочные машины, конвейерные системы, бункеры и износостойкие конструкционные элементы.
Выбор сварочных материалов, толщины и ширины шва требует подбора соответствующих сварочных материалов. Информацию о выборе материалов и размеров сварочной проволоки см. в статье: « Как выбрать сварочную проволоку для лазерной сварки: материал, диаметр и области применения».
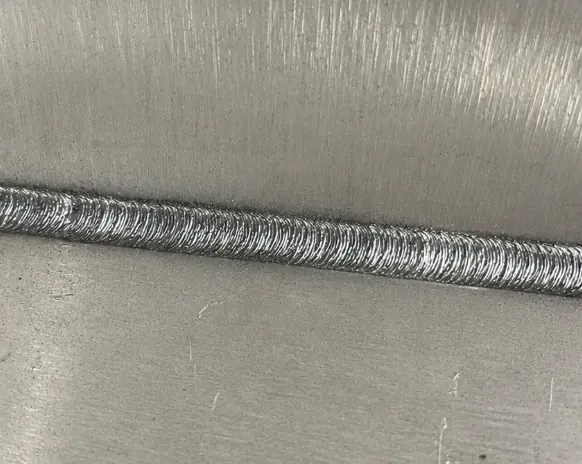
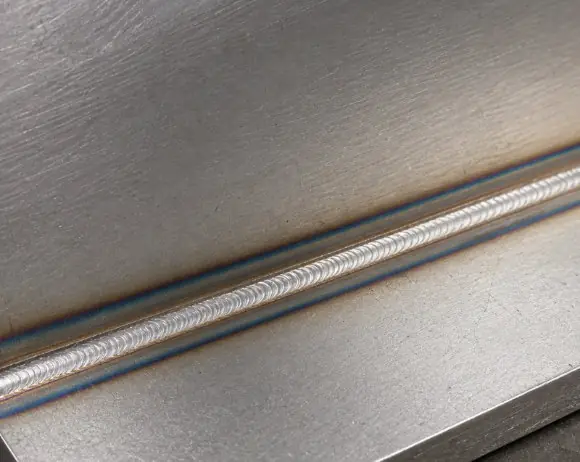
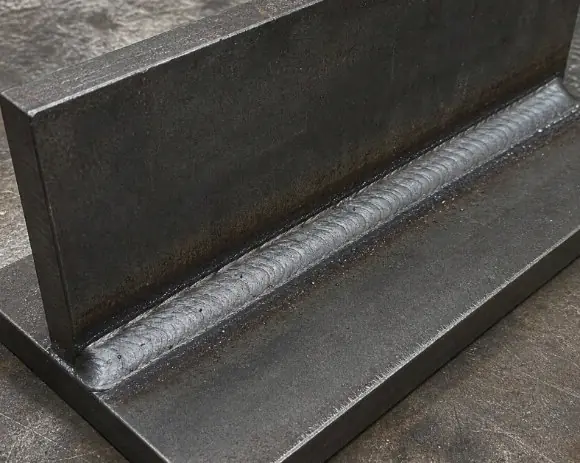
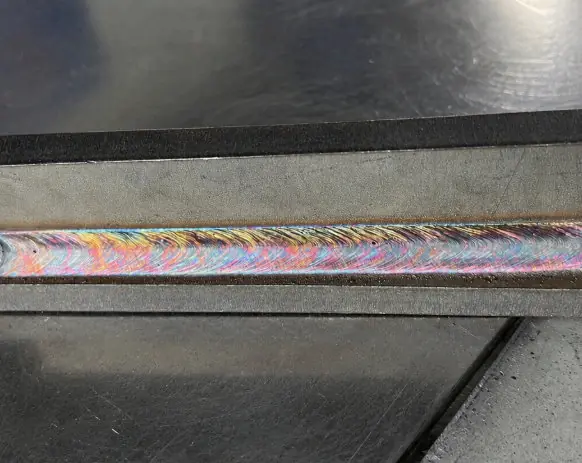
Лазерная сварка широко используется в различных отраслях промышленности, и ее прочность сварных швов хорошо задокументирована. Для получения более подробной информации, пожалуйста, обратитесь к статье: «Надежна ли лазерная сварка? Прочность, долговечность и производительность».
Лазерная сварка широко используется, но какие факторы влияют на качество сварного шва? Подробнее см.: Какие основные факторы влияют на качество лазерной сварки?
Лазерная сварка с центральным и кольцевым лучами использует центральный и кольцевой лучи для раздельного управления глубиной проплавления и распределением тепла. По сравнению с традиционной однолучевой лазерной сваркой, она обеспечивает более стабильные сварные швы, меньшее разбрызгивание металла и лучшие характеристики при сварке толстых пластин и металлов с высокой отражательной способностью.
| Характеристика | Традиционная лазерная сварка | Лазерная сварка сердечника кольца |
|---|---|---|
| Конструкция балки | Одиночный луч | Центральная балка + Кольцевая балка |
| Распределение тепла | концентрированный | Более равномерное |
| Стабильность расплавленного бассейна | Общие | Более стабильный |
| Глубокое проникновение | Стандарт | Прекрасно |
| Металлы с высокой отражательной способностью | Ограниченный | Прекрасно |
| брызгать | Высокая | Низкая |
| Пористость | Более вероятно | Цена снижена |
| Качество сварного шва | Общие | Более чистый и стабильный результат |
| Сварка толстостенных листов | Ограниченный | Хорошо подходит |
| Способ непрерывного производства | Общие | Стабильный |
Лазерная сварка с сердечником обеспечивает лучший контроль температуры, стабильное проплавление и более чистое формирование сварного шва по сравнению с традиционной лазерной сваркой. Она хорошо подходит для сварки алюминия, меди, нержавеющей стали, углеродистой стали, а также для изготовления листового металла средней и большой толщины, где важны качество сварного шва и стабильность производства.
Узнайте больше о различиях между лазерной сваркой и традиционными методами сварки.
Лазерный сварочный аппарат KEMPSON Core-Ring предназначен для сварки толстых пластин, металлов с высокой отражательной способностью и непрерывной промышленной сварки. Технология центрального и кольцевого луча, гибкая подача проволоки и стабильное управление процессом отвечают требованиям высокопроизводительного производства.
Центральный луч обеспечивает глубокое проплавление, а кольцевой луч контролирует нагрев вокруг сварного шва. Расплавленная ванна остается стабильной, тепло распределяется более равномерно, а сварные швы остаются ровными на пластинах средней и большой толщины.
Мощность центрального и кольцевого пучков можно регулировать отдельно для разных материалов, типов соединений и толщины пластин. Глубина проплавления и тепловая энергия подбираются в соответствии с каждым процессом сварки.
Кольцевой луч нагревает поверхность до того, как центральный луч войдет в материал, уменьшая обратное отражение лазерного луча и повышая стабильность сварки. Сварка алюминия, меди, нержавеющей стали и углеродистой стали обеспечивает стабильное проплавление и чистое образование шва.
Стабильное распределение тепла уменьшает разбрызгивание, пористость и колебания расплавленной ванны. Сварные швы получаются более чистыми, гладкими и требуют меньшей последующей обработки.
Конфигурации подачи проволоки с одной, двумя, тремя и четырьмя проволоками позволяют обрабатывать пазы различного размера и требования к сварочному шву. Многопроволочная сварка увеличивает наплавку присадочного материала при изготовлении толстостенных изделий.
Встроенный модуль генерации газа обеспечивает подачу защитного газа во время сварки. Это позволяет сократить количество внешнего газового оборудования и упростить монтаж для заводского производства.
Предназначен для длительных производственных циклов в стальных конструкциях, сосудах под давлением, судостроении, строительной технике, горнодобывающем оборудовании и других областях тяжелой металлообработки. Стабильные сварочные характеристики сохраняются на протяжении всего непрерывного процесса эксплуатации.
Каждая система настроена на стабильную сварку, чистые сварные швы и непрерывное производство. Аппарат лазерной сварки кольцевых сварных швов KEMPSON широко используется в тяжелой промышленности, где качество сварки и надежность производства имеют первостепенное значение.
Для длительной эксплуатации лазерные сварочные аппараты требуют регулярного технического обслуживания. Более подробную информацию можно найти в статье: Руководство по техническому обслуживанию лазерных сварочных аппаратов: график, устранение неполадок и гарантия.
Компания KEMPSON специализируется на промышленном оборудовании для лазерной сварки для производителей по всему миру. От стандартных станков до индивидуальных сварочных решений, мы поддерживаем каждый этап вашего проекта, предоставляя надежное оборудование, инженерный опыт и оперативное обслуживание.
Независимо от того, свариваете ли вы алюминий, медь, нержавеющую сталь или толстые стальные пластины, компания KEMPSON порекомендует подходящий аппарат для лазерной сварки сердечниковых колец, отвечающий вашим производственным требованиям. Свяжитесь с нашей командой сегодня, чтобы обсудить вашу задачу, запросить техническую консультацию или получить индивидуальное коммерческое предложение.
В аппарате для лазерной сварки с кольцевым сердечником используется конструкция с центральным и кольцевым лучами. Центральный луч обеспечивает глубокое проплавление, а кольцевой луч контролирует распределение тепла в зоне сварки.
Кольцевой нагреватель предварительно нагревает материал и стабилизирует расплавленную ванну, уменьшая разбрызгивание, пористость и колебания сварного шва в процессе сварки.
Он может сваривать алюминиевые сплавы, медь, нержавеющую сталь, углеродистую сталь и другие промышленные металлы, используемые в тяжелом машиностроении.
Да. Кольцевой луч уменьшает обратное отражение лазерного луча и повышает стабильность сварки на материалах с высокой отражательной способностью, таких как алюминий и медь.
Независимая регулировка позволяет операторам отдельно контролировать глубину проникновения и подвод тепла для различных материалов, толщин и конструкций соединений.
Да. Мощные модели 4000 Вт и 6000 Вт обеспечивают сварку с глубоким проплавлением для стальных листов средней и большой толщины.
К типичным областям применения относятся производство тяжелого оборудования, изготовление стальных конструкций, строительная техника, сосуды под давлением, судостроение и горнодобывающее оборудование.
Да. Компания KEMPSON предлагает индивидуальные решения, включая конфигурации сварки, системы подачи проволоки, оснастку и интеграцию автоматизации в соответствии с производственными требованиями.
Ищете сварку толстостенных листов?
Ознакомьтесь с нашим ручным лазерным сварочным аппаратом для толстолистовой стали.
(4000–6000 Вт).
Лазерная сварка широко используется в современном производстве благодаря высокой точности, скорости и минимальному тепловому воздействию. В этой статье рассматриваются основные области применения лазерной сварки в различных отраслях промышленности, включая автомобильную, аэрокосмическую, медицинскую, электронную и металлообрабатывающую. Также освещаются причины, по которым лазерная сварка становится предпочтительным решением по сравнению с традиционными методами сварки, предлагая повышенную эффективность, более высокое качество сварного шва и более низкие затраты на последующую обработку.
Лазерная сварка и традиционная сварка — широко используемые технологии соединения металлов, но они значительно различаются по точности, скорости, подводимой тепловой энергии, возможностям автоматизации и эксплуатационным расходам. В этой статье сравнивается лазерная сварка с традиционными методами сварки, включая MIG, TIG и дуговую сварку, анализируются их преимущества, недостатки, стоимость и области применения. Независимо от того, оцениваете ли вы решения для сварки в автомобилестроении, тяжелой промышленности, обработке листового металла или на автоматизированных производственных линиях, это руководство поможет вам определить наиболее подходящий процесс сварки.
Лазерная сварка широко известна своей способностью создавать прочные и точные сварные швы с минимальным подводом тепла. Один из наиболее распространенных вопросов — требуется ли присадочный металл в процессе сварки. Во многих случаях лазерную сварку можно выполнять без присадочной проволоки, непосредственно сплавляя основные материалы. Однако присадочный металл становится важным при сварке более толстых материалов, перекрытии зазоров в сварном шве, предотвращении растрескивания или соединении разнородных металлов. В этом руководстве объясняется, как работает автогенная лазерная сварка, когда необходима присадочная проволока, может ли сварка с колебанием заменить присадочный металл, и как выбрать между проволочным и порошковым присадочным металлом для различных применений.
Ручная лазерная сварка и MIG-сварка — две широко используемые технологии соединения металлов в современном производстве. Хотя MIG-сварка остается популярной для тяжелых металлоконструкций и общего промышленного применения, ручная лазерная сварка быстро набирает популярность благодаря высокой точности, высокой скорости сварки, низкой тепловой деформации и чистоте сварного шва. В этой статье сравниваются различия между ручной лазерной сваркой и MIG-сваркой, включая качество сварки, эффективность, стоимость эксплуатации, совместимость материалов и сценарии применения, что поможет производителям выбрать оптимальное решение для сварки в соответствии с их производственными потребностями.