Содержание
Введение
Лазерная сварка с использованием присадочной проволоки может быть оснащена системами подачи одной или двух проволок. При подаче одной проволоки для добавления присадочного материала в сварочную ванну используется одна сварочная проволока, тогда как при подаче двух проволок одновременно используются две проволоки для увеличения подачи присадочного металла. Основное различие между ними заключается в количестве присадочного материала, подаваемого во время сварки. Подача двух проволок подходит для сварки толстых пластин, заполнения больших зазоров и применений, требующих более высокой толщины сварного шва, в то время как подача одной проволоки широко используется для обычных сварочных работ.
В этой статье мы сравним однопроволочную и двухпроволочную подачу проволоки при лазерной сварке, объясним принципы их работы, сварочные характеристики, различия в применении и методы выбора. Я расскажу о ключевых факторах, влияющих на выбор системы подачи проволоки, чтобы помочь вам понять, какое решение лучше всего подходит для ваших сварочных задач.
Что такое подача сигнала по одному проводу?
Однопроволочная подача — это метод лазерной сварки, при котором для подачи материала в сварочную ванну, создаваемую лазером, используется одна непрерывная присадочная проволока. Устройство подачи проволоки контролирует скорость подачи и доставляет проволоку в зону сварки, где она плавится с основным материалом, образуя сварочный шов. Это распространенное решение для применений, требующих стабильной производительности сварки при умеренных потребностях в присадочном материале.
Как работает подача сигнала по одному проводу?
Одноканальный податчик проволоки проталкивает сварочную проволоку со катушки через подающую трубку и направляет ее к месту лазерной сварки. Диаметр проволоки и скорость подачи могут регулироваться в зависимости от типа материала, толщины и требований к сварке.
В процессе сварки лазерный луч создает расплавленную ванну на поверхности заготовки. Присадочная проволока попадает в расплавленную ванну, плавится под воздействием лазерного тепла и соединяется с основным материалом, образуя прочный сварной шов.
Скорость подачи проволоки синхронизируется с мощностью лазера и скоростью сварки, что обеспечивает стабильную форму сварного шва. Этот процесс помогает контролировать ширину сварного шва, количество заполняющего материала и внешний вид поверхности.
Преимущества подачи проволоки по одному проводу
- Простая конструкция и простота эксплуатации
- Более низкая стоимость оборудования
- Более быстрая настройка и регулировка
- Стабильный внешний вид сварного шва
- Подходит для сварки распространенных материалов.
- Более низкие требования к обслуживанию
Применение однопроводной подачи
Сварка листовой нержавеющей стали
Подходит для тонких и среднетолстых деталей из нержавеющей стали, требующих чистых сварных швов.
Изготовление углеродистой стали
Широко используется для изготовления деталей общего промышленного назначения и металлических конструкций.
Сварка алюминиевых сплавов
Используется для алюминиевых компонентов, где требуется контролируемое добавление припоя.
Автомобильное Производство
Применяется в производстве автомобильных деталей и в процессах прецизионной сварки металлов.
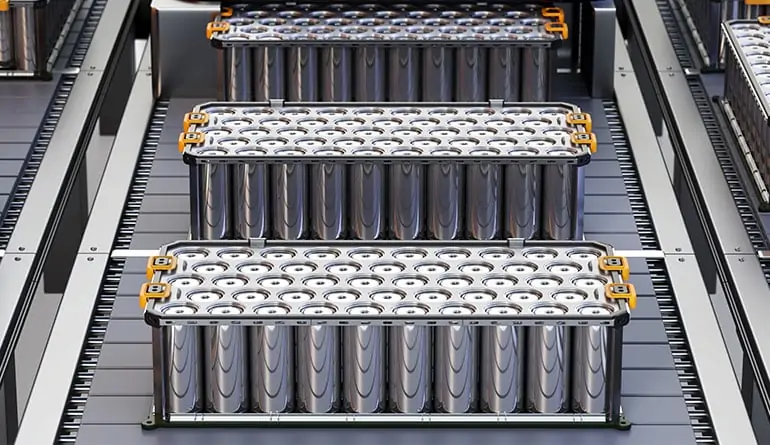
Производство электронного оборудования
Подходит для сварки мелких металлических деталей, требующих точного контроля процесса сварки.
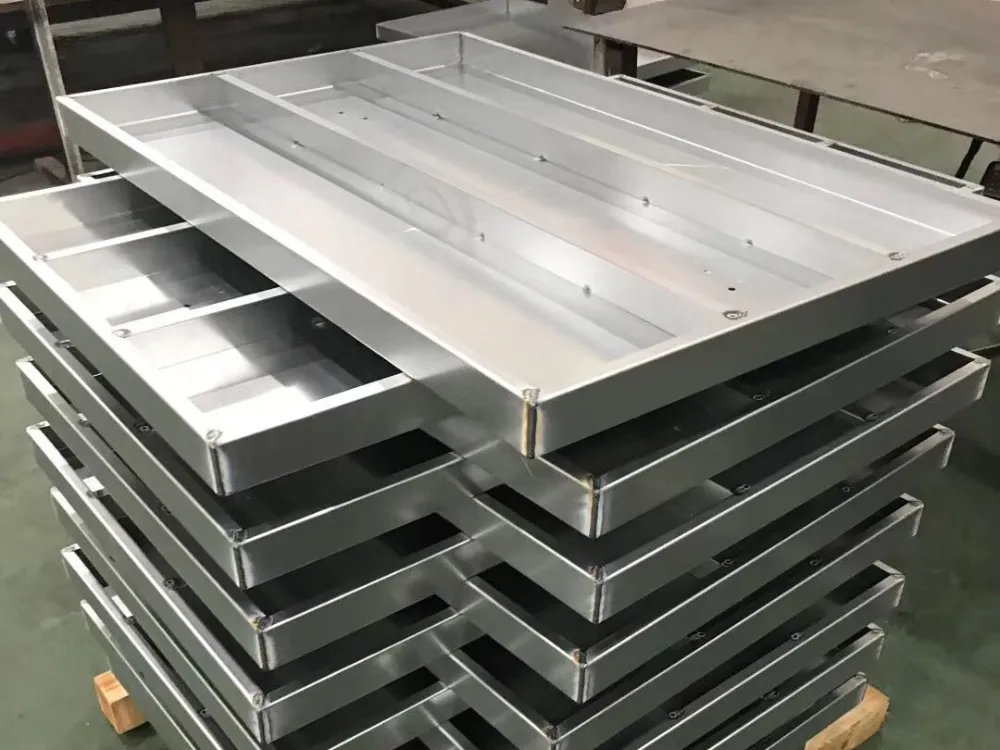
Изготовление металлоконструкций общего назначения
Широко используется для стандартных сварочных работ с постоянными зазорами в шве.
Что такое двухпроводная подача?
Двухпроволочная подача — это метод лазерной сварки, при котором используются две присадочные проволоки. Обе проволоки подаются в сварочную ванну одновременно, добавляя больше присадочного материала в шов. По сравнению с однопроволочной подачей, двухпроволочная подача обеспечивает больший объем присадочного материала и в основном используется для толстых материалов, широких сварочных швов и сварочных работ с большими зазорами.
Как работает двухпроводная подача?
Двухпроводной подающий механизм подает две сварочные проволоки по отдельным каналам через систему подачи в зону сварки. Скорость подачи проволоки может регулироваться в зависимости от толщины материала, диаметра проволоки и параметров сварки.
Лазерный луч расплавляет основной материал и образует сварочную ванну. Две проволоки попадают в расплавленную зону, плавятся под воздействием лазерного тепла и смешиваются с основным материалом, образуя сварочный шов.
Благодаря одновременной подаче присадочного материала двумя проволоками, эта сварочная система позволяет работать с большими зазорами в шве и более высокими требованиями к заполнению. Она часто используется в тех случаях, когда одной проволоки недостаточно для обеспечения достаточного количества сварочного материала.
Преимущества двухпроводной подачи
- Больше наполнителя в единицу времени
- Улучшенная производительность при заполнении пробелов.
- Подходит для сварки толстых материалов.
- Более высокая скорость наплавки сварного шва
- Более широкое формирование сварного шва
- Для некоторых видов работ требуется меньшее количество сварочных проходов.
Применение двухпроводной подачи
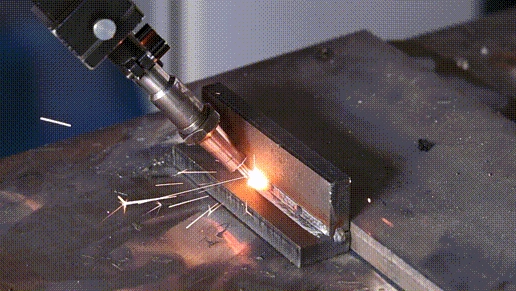
Сварка толстостенных листов
Используется для стальных листов и металлических деталей, требующих большего количества присадочного материала.
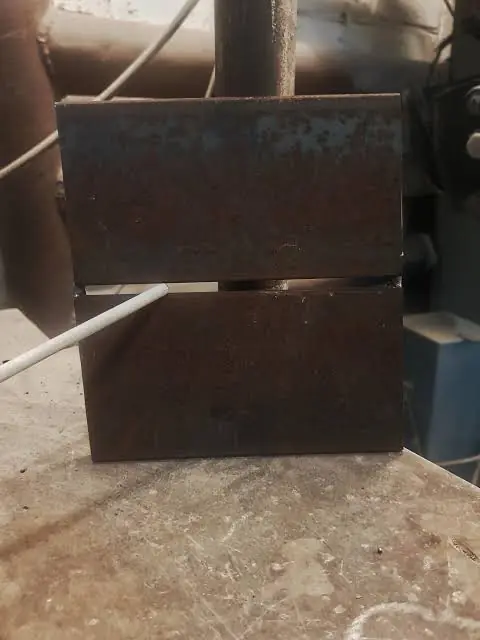
Сварка с большим зазором
Подходит для соединений с неравномерными зазорами или большими допусками при сборке.
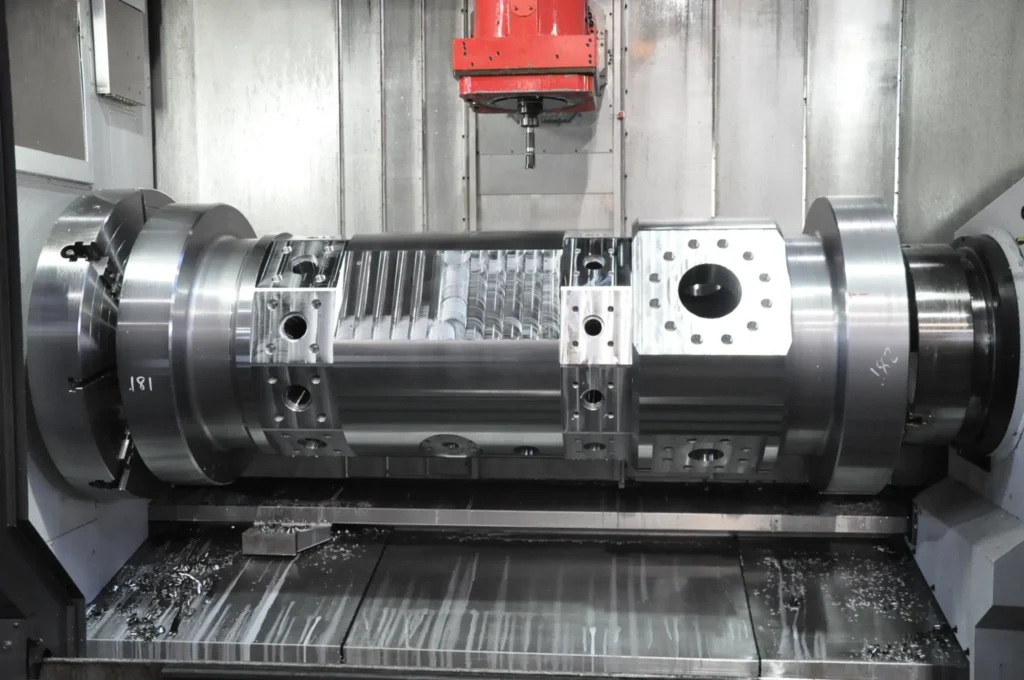
Производство тяжелого оборудования
Применяется в рамах машин, промышленном оборудовании и крупных металлических конструкциях.
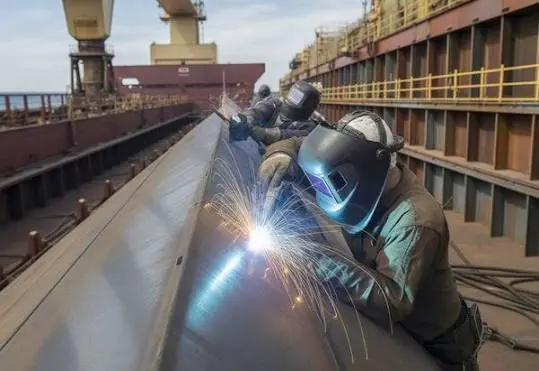
судостроение
Используется для сварки крупных стальных деталей с высокими требованиями к присадочному материалу.
Изготовление стальных конструкций
Подходит для балок, каркасов и других тяжелых стальных изделий.
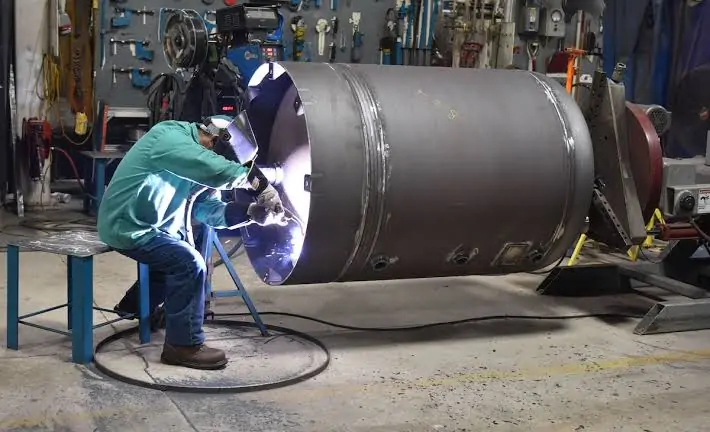
Производство оборудования, работающего под давлением
Используется в компонентах, требующих стабильной прочности сварного шва и большого объема сварного шва.
Однопроводная и двухпроводная подача: различия
В лазерной сварке используются два метода подачи присадочной проволоки: подача одной проволоки и подача двух проволок. Подача одной проволоки подходит для стандартных сварочных задач, а подача двух проволок используется для более толстых материалов и более высоких требований к присадке.
| Сравнение | Подача по одному проводу | Двойная подача проволоки |
|---|---|---|
| Структура подачи проволоки | В сварочную ванну подается одна сварочная проволока по единственному подающему каналу. Конструкция проста и имеет низкое сопротивление при подаче. | В сварочную ванну подаются две сварочные проволоки по отдельности или одновременно. Проволоки могут располагаться параллельно, спереди назад или в других конфигурациях. |
| Удовлетворяющий требованиям Теплообменник | Используется для сварки тонких пластин, прецизионной сварки и обычных ремонтных работ. | Используется для сварки толстых листов, заполнения широких сварных швов и в областях применения с высокими требованиями к присадочному материалу. |
| Скорость осаждения | Ограничено скоростью плавления одной проволоки. | Использование двух проволок увеличивает количество вводимого наполнителя и повышает эффективность нанесения покрытия. |
| Контроль над процессом | Простая схема прокладки проводов и упрощенная настройка параметров. | Для обеспечения стабильного качества сварки требуется контроль двух скоростей и положений подачи проволоки. |
| Формирование сварного шва | Обеспечивает стабильный размер сварного шва и хороший внешний вид при выполнении стандартных сварочных работ. | Позволяет формировать более широкие сварные швы и обрабатывать большие зазоры, но требует надлежащего подбора параметров. |
| Стоимость оборудования | Простая конструкция с низкими затратами на оборудование. | Требуется двойной механизм подачи и система управления, что приводит к увеличению стоимости оборудования. |
| Типичные применения | Листы из нержавеющей стали, детали из алюминия, электронные компоненты и металлообработка в целом. | Толстые стальные пластины, тяжелые конструкции, большие сварные швы и области применения, требующие большей заполняющей способности. |
Выбор между подачей одной или двух проволок зависит от толщины материала, зазора при сварке и производственных потребностей. Компания KEMPSON предлагает решения для подачи одной, двух и трех проволок для различных применений лазерной сварки.
Подача двух проводов лучше, чем подача одного провода?
Нет. Двухпроводная подача не всегда лучше однопроводной. Подходящий выбор зависит от сварочного материала, толщины пластины, размера зазора и производственных требований.
- Однопроволочная подача использует одну сварочную проволоку и подходит для стандартных задач лазерной сварки, таких как сварка тонких пластин, прецизионных деталей и обычных сварных соединений. Она имеет простую конструкцию и удобна в эксплуатации.
- Двухпроволочная подача использует две проволоки одновременно для добавления большего количества присадочного материала в сварочную ванну. Она больше подходит для толстых пластин, больших зазоров, широких сварочных швов и сварочных процессов, требующих более высокой скорости наплавки.
Для обычных сварочных работ подача одной проволоки может удовлетворить большинство требований. Для работы с тяжелыми материалами и при высоком объеме заполнения лучше использовать подачу двух проволок.
Как способ подачи проволоки влияет на качество лазерной сварки?
Параметры подачи проволоки играют важную роль в качестве лазерной сварки, влияя на подачу присадочного материала, формирование сварного шва и характеристики соединения.
- Скорость подачи проволоки: Скорость подачи проволоки контролирует количество присадочной проволоки, поступающей в сварочную ванну. Правильная скорость обеспечивает достаточное количество присадочного материала для соединения, в то время как неправильные настройки могут привести к недостаточному заполнению, чрезмерному наплавлению или нестабильному формированию сварного шва.
- Режим подачи проволоки: подача проволоки спереди, сзади и сбоку изменяет способ ее попадания в сварочную ванну. Различные методы подачи влияют на ширину сварного шва, качество поверхности и стабильность сварки.
- Угол и положение подачи проволоки: Угол и положение подачи проволоки влияют на плавление проволоки и распределение присадочного материала. Правильное размещение проволоки помогает поддерживать стабильность сварочной ванны.
- Динамическая подача проволоки: Динамическая подача проволоки регулирует движение проволоки во время сварки. Она используется в некоторых процессах для контроля подачи присадочного материала и распределения тепла.
- Лазерная осцилляция с подачей проволоки: Лазерная осцилляция изменяет движение источника тепла в зоне сварки. В сочетании с подачей проволоки это помогает улучшить формирование сварного шва для материалов с более высокими требованиями к сварке.
- Структура сварного шва и дефекты: Настройки подачи проволоки влияют на структуру сварного шва и образование дефектов. Правильная регулировка помогает уменьшить количество пор, трещин и неровностей сварного шва.
Правильный контроль подачи проволоки помогает добиться стабильных сварных швов и лучших результатов при различных видах лазерной сварки.
Одножильный или двухжильный подающий механизм: как выбрать?
Выбор между однопроволочным и двухпроволочным подающим устройством зависит от толщины материала, зазора при сварке и требований к присадочному материалу.
Выберите однопроводной питатель
- Сварка тонких или среднетолстых материалов
- Зазоры между сварными швами небольшие и равномерные.
- Требуются стандартные сварные швы.
- Предпочтительнее более низкая стоимость оборудования.
- Необходимы простота в эксплуатации и регулировке.
Выберите двухпроводной питатель
- Сварка толстых пластин или тяжелых материалов.
- Для больших зазоров требуется больше наполнителя.
- Необходимы более широкие сварные швы.
- Требуется более высокая скорость осаждения.
- Для крупных конструктивных элементов требуется больший объем сварочных работ.
Шаг 1: Проверка толщины материала
- Тонкий лист → Одиночный провод
Подходит для тонких и среднеслойных материалов со стандартными требованиями к сварке. - Толстая пластина → Двойной провод
Подходит для более густых материалов, требующих большего количества наполнителя.
Шаг 2: Оценка требований к пробелам в знаниях.
- Небольшой зазор → Один провод
Хорошо подходит для соединений с равномерными зазорами и ровными сварными швами. - Большой зазор → Двойной провод
Обеспечивает большее количество присадочной проволоки для более широких зазоров и больших сварочных швов.
Шаг 3: Учитывайте эффективность производства.
- Низкая громкость → Один провод
Подходит для мелкосерийного производства с простыми сварочными работами. - Высокий производственный спрос → Двухпроводная система
Подходит для непрерывного производства, требующего более высокой эффективности сварки и скорости наплавки.
Правильный выбор устройства подачи проволоки помогает согласовать процесс сварки с реальными производственными потребностями.
Может ли один аппарат лазерной сварки использовать как однопроводную, так и двухпроводную подачу проволоки?
Да. Некоторые лазерные сварочные аппараты могут работать как с однопроводной, так и с двухпроводной системой подачи проволоки, изменяя конфигурацию подающего устройства в соответствии с требованиями сварки.
Аппарат лазерной сварки с гибкими возможностями подачи проволоки может переключаться между однопроволочным и двухпроволочным режимами для различных задач. Однопроволочная подача используется для стандартных сварочных работ, а двухпроволочная подача выбирается для толстых материалов, больших зазоров и высоких требований к присадочному материалу.
Такая конфигурация позволяет одному аппарату работать в различных условиях сварки без изменения всей сварочной системы. Компания KEMPSON предлагает решения с однопроволочной, двухпроволочной и трехпроволочной подачей проволоки для различных применений лазерной сварки.
Подобрать оборудование
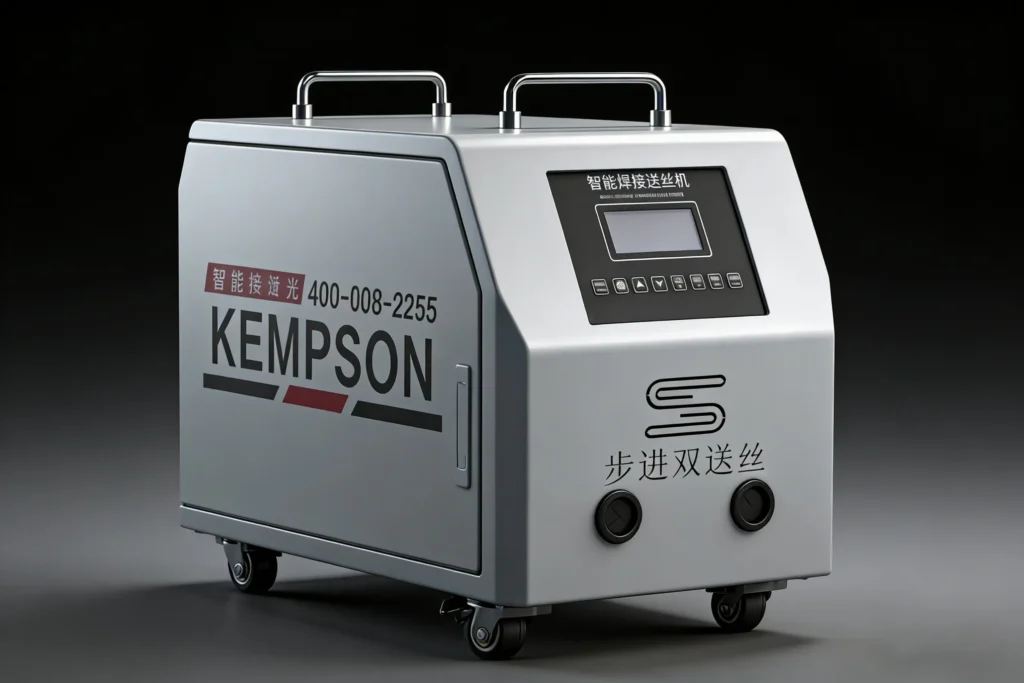
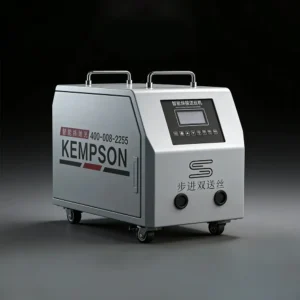
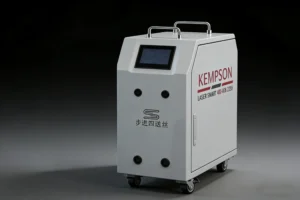
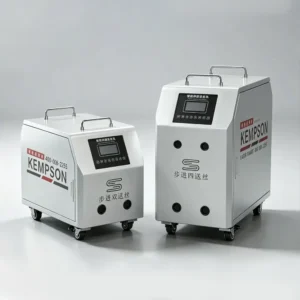
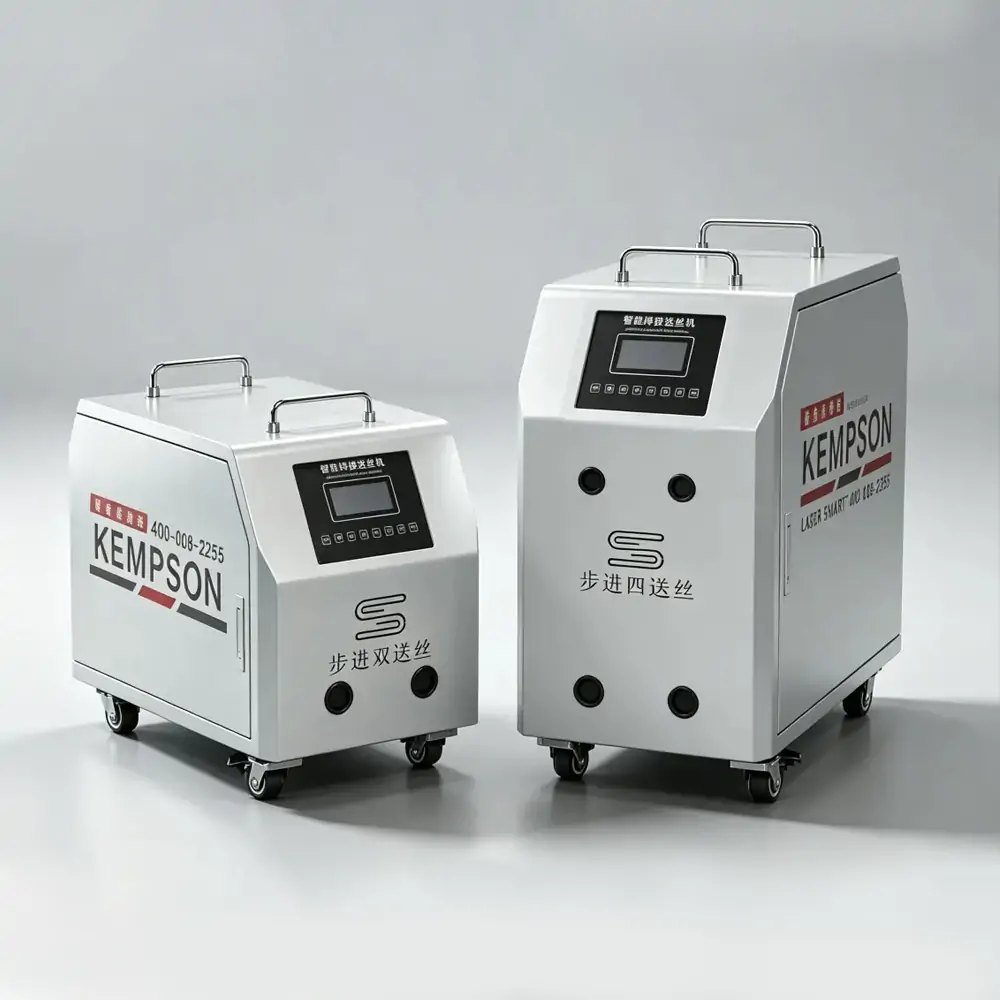
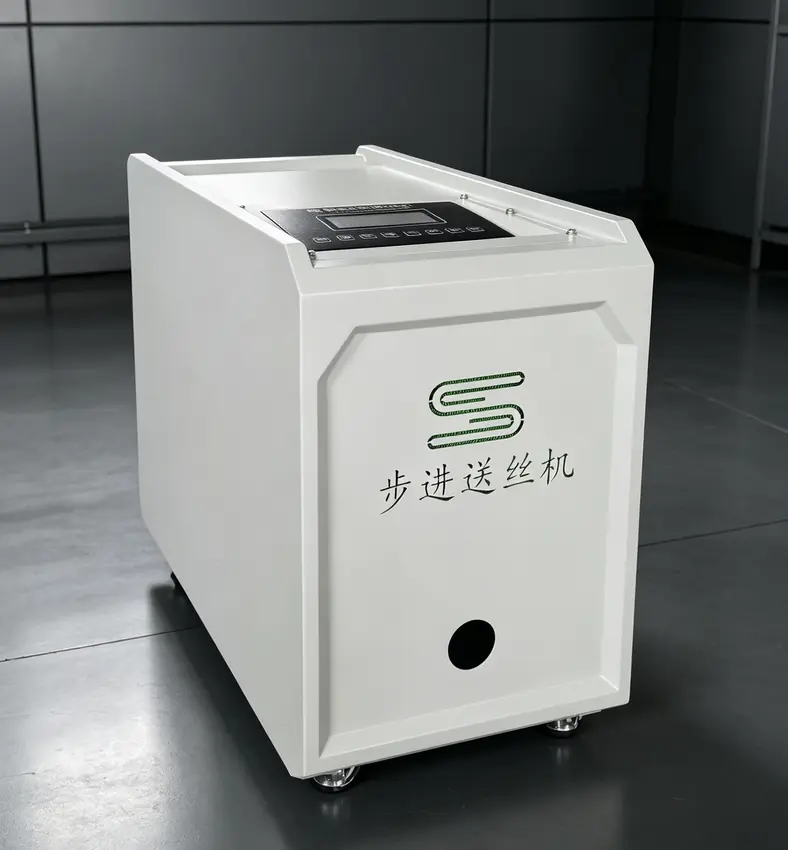
Четырехприводной двухпроводной подающий механизм для лазерной сварки
Поддерживаются режимы подачи одной и двух проволок. Пользователи могут переключаться между двумя методами подачи в зависимости от толщины материала, зазора сварки и требований к присадочному материалу.
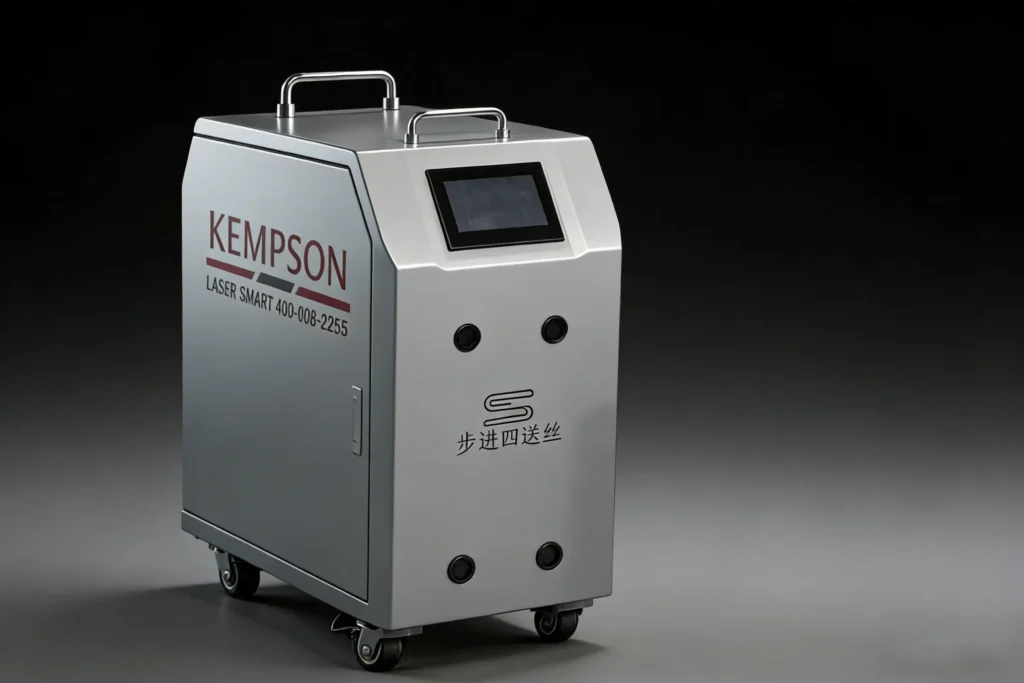
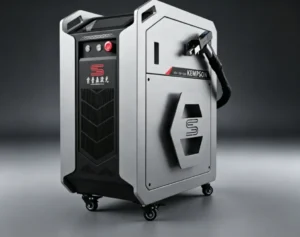
Четырехприводный трехлазерный сварочный аппарат с подачей проволоки
Поддерживает режимы подачи проволоки: одножильный, двухжильный и трехжильный. Гибкие возможности подачи проволоки позволяют адаптировать ее к различным условиям сварки, от стандартной сварки до сварки с высоким уровнем заполнения шва.
Заключение
Выбор между подачей одной или двух проволок зависит от толщины свариваемого металла, требований к зазору и производственных целей. Подача одной проволоки обеспечивает простое и экономичное решение для стандартных сварочных работ, в то время как подача двух проволок обеспечивает большую производительность для сложных применений.
Компания KEMPSON , являясь профессиональным поставщиком решений для лазерной сварки, предлагает надежные системы подачи проволоки для различных сварочных работ. Свяжитесь с нами , чтобы подобрать подходящий податчик сварочной проволоки для вашей задачи.
FAQ
В чём разница между подачей одной и двух проволок при лазерной сварке?
При подаче одной проволоки в сварочную ванну добавляется одна сварочная проволока, тогда как при подаче двух проволок используются две проволоки одновременно. Подача двух проволок обеспечивает больший объем присадочного материала и подходит для более толстых материалов и больших сварочных швов.
Лучше ли двухпроводная подача, чем однопроводная?
Не всегда. Подача одной проволоки подходит для стандартных сварочных работ, тогда как подача двух проволок используется для толстых пластин, больших зазоров и высоких требований к присадочному материалу. Правильный выбор зависит от условий сварки.
В чём преимущества двухпроводной лазерной сварки?
Двухпроводная лазерная сварка обеспечивает больший расход присадочного материала, лучшее заполнение зазоров и формирование более широкого сварного шва. Она широко используется для сварки тяжелых материалов и крупных конструкционных деталей.
В каких случаях следует использовать однопроводную подачу питания?
Однопроволочная подача подходит для тонких и средних по толщине материалов, стандартных сварных швов, небольших зазоров и применений, требующих простоты эксплуатации.
Можно ли сваривать толстые пластины с помощью двухпроводной подачи проволоки?
Да. Двухпроволочная подача широко используется при сварке толстых листов, поскольку две проволоки обеспечивают больший объем присадочного материала для сварки больших объемов материала.
Улучшает ли подача двух проволок скорость сварки?
Да, в соответствующих областях применения. Дополнительный присадочный материал увеличивает скорость наплавки и может сократить количество сварочных проходов при сварке некоторых толстых материалов.
Какой диаметр проволоки используется для лазерной сварки?
Диаметр сварочной проволоки для лазерной сварки обычно составляет 0.8–2.0 мм. Подходящий размер проволоки зависит от материала, толщины пластины, мощности лазера и требований к сварке.
Можно ли модифицировать устройство подачи сварочной проволоки для лазерной сварки?
Да. Устройства подачи сварочной проволоки для лазерной сварки могут быть изготовлены на заказ в зависимости от диаметра проволоки, метода подачи, требований к управлению и области применения сварки. Компания KEMPSON предлагает решения для подачи проволоки с одной, двумя и тремя проволоками для различных задач сварки.