Introducción
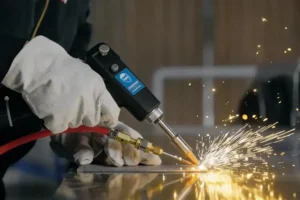
El aluminio se puede soldar mediante TIG, MIG o láser, según la aleación, el espesor del material y el diseño de la junta. Para soldar aluminio correctamente, primero hay que identificar el material base, eliminar el aceite y el óxido de la superficie y seleccionar un proceso de soldadura y un material de aporte adecuados. Una preparación adecuada y un control preciso del calor son esenciales para prevenir la porosidad, el agrietamiento y la deformación.
La soldadura TIG se utiliza habitualmente para trabajos de precisión y fabricación de lotes pequeños, mientras que la soldadura MIG es más adecuada para la fabricación general de aluminio y componentes más gruesos. La soldadura láser es otra opción para uniones de precisión, producción rápida y menor aporte térmico. Cada método tiene diferentes requisitos de equipo y procedimientos operativos, que se describen en la siguiente guía.
Índice
¿Por qué es difícil soldar aluminio?
El aluminio se utiliza ampliamente en la fabricación debido a su ligereza y excelente resistencia a la corrosión, pero requiere mayor control durante la soldadura en comparación con el acero. Sus propiedades físicas pueden afectar fácilmente la formación y la calidad de la soldadura.
- Capa de óxido de aluminio: El aluminio forma naturalmente una capa de óxido en su superficie. Esta capa de óxido tiene un punto de fusión de aproximadamente 2050 °C, mucho mayor que el del aluminio, que ronda los 660 °C. Si no se elimina adecuadamente antes de soldar, puede provocar una fusión deficiente, inclusiones y soldaduras inestables.
- Alta conductividad térmica: El aluminio transfiere el calor rápidamente, lo que dificulta mantener un baño de fusión estable. Un aporte térmico insuficiente puede provocar una penetración superficial, mientras que un calor excesivo puede aumentar la deformación y afectar el aspecto final de la soldadura.
- Sensibilidad a los parámetros de soldadura: La soldadura de aluminio requiere un control preciso de los parámetros, incluyendo la potencia, la velocidad de soldadura, el flujo de gas de protección y la selección del alambre de aporte. Una configuración incorrecta puede provocar defectos como porosidad, agrietamiento y una formación irregular de la soldadura.
La calidad de la soldadura de aluminio depende principalmente del control del calor, la eliminación de los óxidos superficiales y la selección de las condiciones de soldadura adecuadas para el material.
Métodos comunes para soldar aluminio
El método adecuado para soldar aluminio depende del espesor del material, el tipo de aleación, el volumen de producción y los requisitos de calidad de la soldadura. Los siguientes métodos se utilizan ampliamente en la fabricación y el procesamiento de aluminio.
Soldadura TIG Aluminio
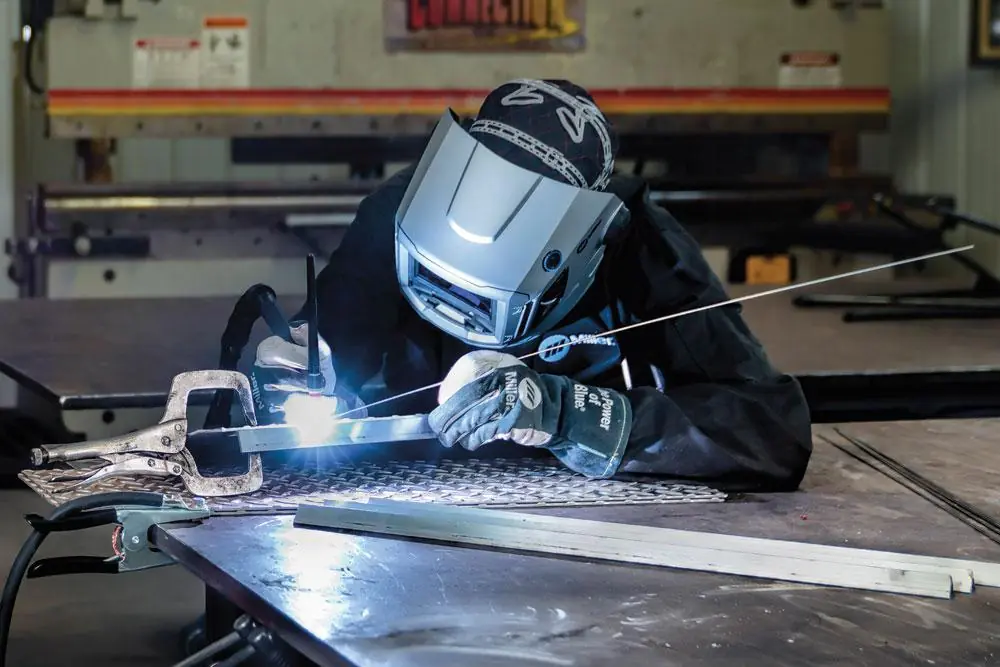
La soldadura TIG es uno de los métodos más comunes para soldar aluminio, especialmente para chapas delgadas y aplicaciones que requieren un acabado de soldadura de alta calidad.
Características:
- Utiliza un electrodo de tungsteno y corriente alterna para descomponer la capa de óxido de aluminio.
- Proporciona un control preciso del calor y una formación de soldadura limpia.
- Adecuado para trabajos de soldadura detallados con requisitos estéticos estrictos.
Limitaciones:
- Velocidad de soldadura relativamente lenta
- Requiere operadores calificados
Aplicaciones: Láminas de aluminio/ Componentes de precisión/ Producción en lotes pequeños/ Piezas delgadas de aluminio (normalmente de 0.5 a 6 mm)
Aluminio de soldadura MIG
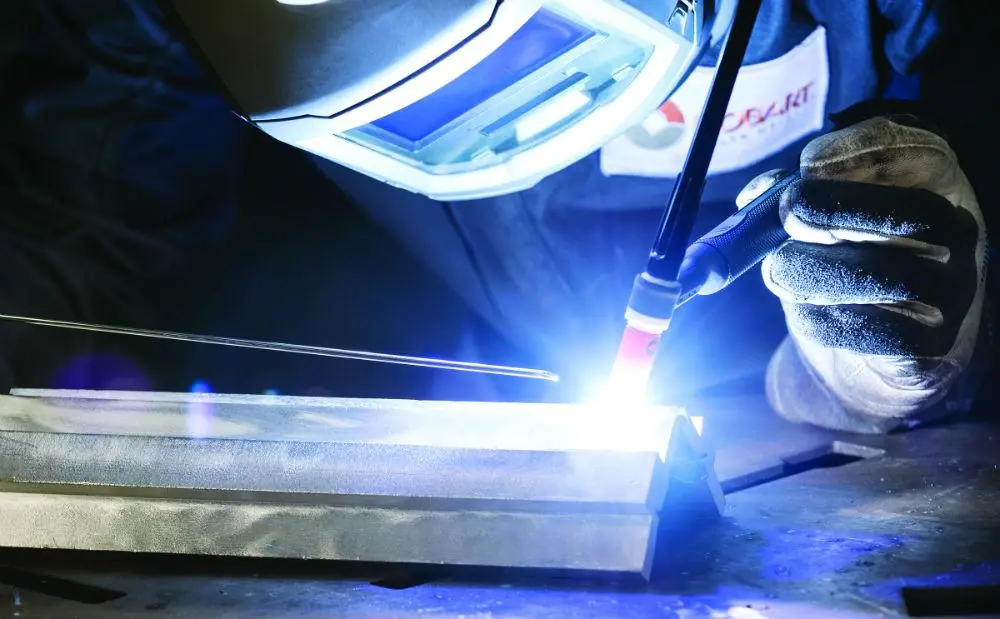
La soldadura MIG utiliza un alambre de aluminio de alimentación continua como electrodo y se utiliza ampliamente para piezas de aluminio de grosor medio y grueso.
Características:
- Mayor velocidad de soldadura en comparación con TIG.
- Adecuado para la producción continua y componentes de mayor tamaño.
- La soldadura MIG pulsada puede reducir el aporte de calor y mejorar la estabilidad de la soldadura.
Limitaciones:
- Requiere un control adecuado de la alimentación del alambre.
- El aspecto de la soldadura puede requerir un procesamiento posterior mayor en comparación con la soldadura TIG o láser.
Aplicaciones: Marcos de aluminio / Piezas de automoción / Componentes estructurales / Placas de aluminio de espesor medio y grueso
Aluminio de soldadura láser
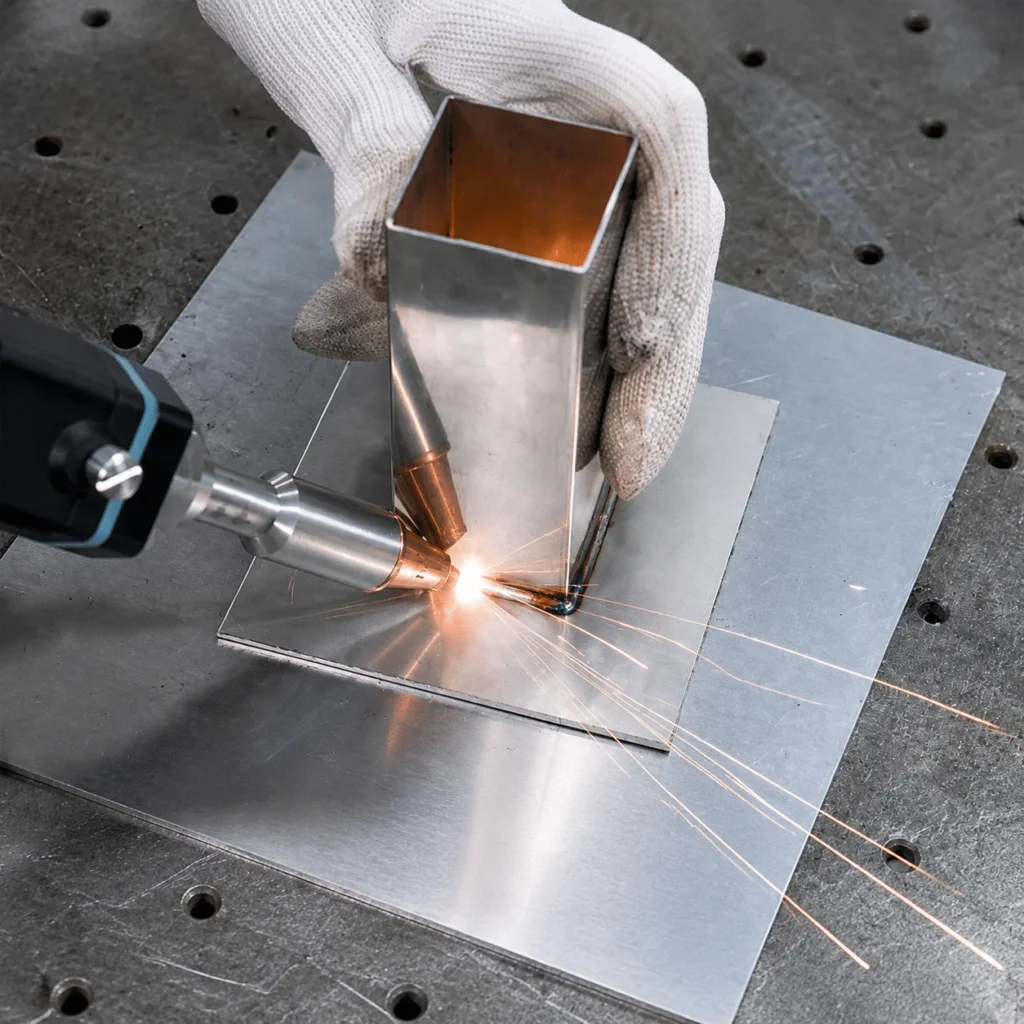
La soldadura láser utiliza un rayo láser de alta energía para crear una fuente de calor concentrada, lo que la hace idónea para la soldadura de precisión de aluminio y la producción automatizada.
Características:
- Alta velocidad de soldadura con baja entrada de calor.
- Zona afectada por el calor reducida y deformación disminuida.
- Produce soldaduras limpias con menos procesamiento posterior.
Limitaciones:
- El aluminio tiene una alta reflectividad láser, por lo que requiere una configuración adecuada de la potencia y los parámetros.
- El coste del equipo es superior al de los métodos de soldadura tradicionales.
Aplicaciones: Componentes de baterías de aluminio / Piezas ligeras para automóviles / Carcasas electrónicas / Estructuras de aluminio de pared delgada
Para obtener información detallada sobre los parámetros del proceso de soldadura láser de aluminio, consulte el artículo: “Soldadura láser de aluminio: proceso, parámetros y mejores prácticas”.
¿Cómo elegir el método de soldadura de aluminio adecuado?
| Espesor de aluminio | Método recomendado | Consideraciones |
|---|---|---|
| Aluminio delgado (<3 mm) | Soldadura TIG y láser | Controlar el aporte de calor y reducir la deformación |
| Espesor medio (3–10 mm) | Soldadura MIG y láser | Equilibrar la velocidad de soldadura y la calidad de la soldadura. |
| Producción de alto volumen | Soldadura MIG y láser | Mejorar la eficiencia y la automatización |
Antes de soldar, las superficies de aluminio deben limpiarse para eliminar el aceite, la suciedad y las capas de óxido. Una preparación adecuada y el ajuste de los parámetros son esenciales para obtener una soldadura de calidad estable.
Cómo soldar aluminio paso a paso
Paso 1. Identificar la aleación de aluminio y el espesor.
Antes de soldar, verifique el grado de aleación de aluminio, el estado del material y el espesor. Los grados comunes, como el 5052, el 5083 y el 6061, presentan diferentes características de soldadura y requisitos de material de aporte. La identificación del material es fundamental para seleccionar el proceso de soldadura y la preparación de la junta.
Paso 2. Preparar la superficie de aluminio.
Elimine el aceite, la grasa, el polvo y la humedad con un agente de limpieza adecuado. Elimine la capa de óxido con un cepillo de alambre de acero inoxidable específico o mediante un método de limpieza mecánica aprobado. Limpie la zona de la junta poco antes de soldar para evitar la recontaminación.
Paso 3. Preparar la junta y los accesorios.
Seleccione el tipo de unión según el diseño del componente, como uniones a tope, solapes o de filete. Elimine las rebabas, verifique la alineación de los bordes y controle la separación de la unión. Utilice dispositivos de sujeción adecuados para mantener las piezas en posición y limitar su movimiento durante la soldadura.
Paso 4. Seleccione el método y el equipo de soldadura.
Elija soldadura TIG, MIG o láser según la aleación de aluminio, el espesor, la geometría de la junta y los requisitos de producción. La soldadura TIG es ideal para la fabricación de precisión, la MIG se usa ampliamente para la fabricación general y la soldadura láser es adecuada para aplicaciones que requieren un aporte de calor concentrado y un procesamiento más rápido.
Paso 5. Seleccione el alambre de relleno y el gas de protección.
Seleccione el alambre de aporte según el metal base, los requisitos de la unión y las propiedades mecánicas necesarias. Las aleaciones de aluminio ER4043 y ER5356 son comunes, pero no son intercambiables para todas las aplicaciones. El argón se usa ampliamente como gas de protección para soldadura TIG, MIG y láser. La selección del gas y el caudal deben coincidir con el proceso de soldadura.
Paso 6. Configurar los parámetros iniciales de soldadura.
Ajuste la corriente de soldadura, el voltaje, la velocidad de avance o la potencia del láser según el proceso y el material seleccionados. Para la soldadura láser, verifique también la posición de enfoque, la velocidad de alimentación del alambre y el flujo de gas de protección. Utilice las recomendaciones del fabricante del equipo como punto de partida, en lugar de aplicar una única configuración de parámetros a todas las aleaciones de aluminio.
Paso 7. Realizar una soldadura de prueba.
Solde una muestra del mismo material y espesor antes de procesar el componente final. Verifique la penetración, la forma del cordón, la porosidad, las salpicaduras y la distorsión. Ajuste los parámetros de soldadura y las condiciones de alimentación del alambre de aporte hasta que la soldadura de prueba cumpla con las especificaciones requeridas.
Paso 8. Inspeccione la soldadura terminada.
Inspeccione la superficie de la soldadura para detectar grietas, poros, socavaduras, fusión incompleta y formación irregular del cordón. Verifique la precisión dimensional y la distorsión con respecto a los requisitos del plano. Para componentes críticos, utilice ensayos no destructivos o destructivos adecuados para verificar la calidad de la soldadura y la integridad interna.
Parámetros de soldadura de aluminio según el método y el material.
Los parámetros de soldadura deben coincidir con la aleación de aluminio, el espesor del material, el diseño de la junta y el proceso de soldadura seleccionado. La soldadura TIG, MIG y láser utilizan diferentes variables de control, y una configuración incorrecta puede provocar porosidad, fusión incompleta, aporte excesivo de calor o distorsión de la soldadura.
Parámetros de soldadura TIG y MIG
La soldadura TIG y MIG requieren un control preciso del aporte térmico y del gas de protección. La soldadura TIG se centra principalmente en la corriente, el equilibrio de la corriente alterna y la velocidad de avance, mientras que la soldadura MIG requiere un control adicional del voltaje y la velocidad de alimentación del alambre.
| Parámetro | Soldadura TIG | Soldadura MIG |
|---|---|---|
| Current | Controla el calor y la penetración del arco | Influye en el aporte de calor y la deposición |
| VOLTIOS | Relacionado con las características del arco | Controla la longitud del arco y la formación de perlas. |
| Balance de CA | Controla la limpieza y penetración del óxido | No es aplicable |
| Velocidad de alimentación de alambre | Controla la adición de relleno cuando se utiliza alambre de relleno. | Controla el suministro de material de aporte |
| Velocidad de desplazamiento | Afecta a la penetración y al ancho del cordón. | Afecta al aporte de calor y a la formación de la soldadura. |
| Flujo de gas de protección | Protege el baño de soldadura de la contaminación. | Mantiene la protección contra gases alrededor del arco. |
Configure los parámetros iniciales según las recomendaciones de la máquina de soldar y las especificaciones del material. Ajústelos mediante soldadura de prueba en lugar de aplicar la misma configuración a diferentes grados y espesores de aluminio.
Parámetros de soldadura láser para aluminio
La soldadura láser se basa en la aplicación de energía concentrada, por lo que la potencia, la velocidad de desplazamiento y la posición del haz son variables clave del proceso. La alta conductividad térmica y la superficie reflectante del aluminio también exigen un control preciso de las condiciones de soldadura.
| Parámetro | Efecto sobre la soldadura |
|---|---|
| Poder del laser | Determina el aporte de energía e influye en la profundidad de penetración. |
| Velocidad de soldadura | Afecta al aporte de calor, la penetración y la formación del cordón. |
| Posición de enfoque | Controla la concentración del haz y la distribución de energía en la pieza de trabajo. |
| Velocidad de alimentación de alambre | Determina la deposición de metal de aporte cuando se utiliza alambre de aporte. |
| Flujo de gas de protección | Protege el baño de fusión y limita la oxidación. |
| Espacio entre las articulaciones | Influye en la estabilidad de la soldadura, la capacidad de puenteo y los requisitos del alambre de aporte. |
Selección y soldabilidad de aleaciones de aluminio
Las aleaciones de aluminio difieren en soldabilidad, susceptibilidad al agrietamiento y respuesta al calor. Es necesario identificar la aleación y el temple antes de seleccionar el proceso de soldadura y el material de aporte.
| Aleación de aluminio | soldabilidad | Consideraciones de soldadura |
|---|---|---|
| 5052 | Bueno | Se suelda habitualmente en piezas de chapa y componentes fabricados. Seleccione un material de aporte compatible y controle el aporte térmico. |
| 5083 | Bueno | Se utiliza en componentes estructurales y marinos soldados. Preste atención a la selección del material de relleno y a su resistencia al agrietamiento. |
| 6061 | Bueno, teniendo en cuenta la resistencia. | La soldadura puede reducir la resistencia en la zona afectada por el calor, especialmente en el temple T6. |
| 6063 | Bueno | Es habitual en perfiles extruidos. Controla el aporte de calor para limitar la deformación en secciones de pared delgada. |
Para las aleaciones 5052 y 5083, el material de aporte ER5356 es una opción común, mientras que el ER4043 se usa frecuentemente con las aleaciones 6061 y 6063. La selección final del material de aporte debe tener en cuenta las condiciones de servicio, las propiedades mecánicas requeridas y las especificaciones de soldadura aplicables.
El procedimiento de soldadura debe verificarse en función del grado del material, el temple, el diseño de la junta y los requisitos de servicio. Para componentes críticos, utilice procedimientos de soldadura cualificados y pruebe la junta terminada antes de la producción.
¿Cómo elegir el alambre de relleno para la soldadura de aluminio?
La selección del alambre de relleno depende de la aleación de aluminio base, el espesor del material, la separación de la junta y los requisitos de servicio. ER4043 y ER5356 son dos aleaciones de relleno de aluminio comunes con composiciones y propiedades mecánicas diferentes.
Alambre de relleno de aluminio ER4043 vs. ER5356
La aleación ER4043 es una aleación de aluminio-silicio que contiene aproximadamente un 5 % de silicio. Ofrece buena fluidez en el baño de soldadura y baja susceptibilidad al agrietamiento en caliente en combinaciones de aleación adecuadas. Se utiliza comúnmente con aluminio 6061 y 6063.
La aleación ER5356 es una aleación de aluminio y magnesio que contiene aproximadamente un 5 % de magnesio. Generalmente proporciona una mayor resistencia a la soldadura y se utiliza comúnmente con aluminio 5052 y 5083.
| Factor de selección | ER4043 | ER5356 |
|---|---|---|
| Elemento de aleación principal | Silicio | Magnesio |
| metales básicos comunes | de 6061 | de 5052 |
| Fuerza de soldadura | Generalmente más bajo | Generalmente más alto |
| Aplicaciones Típicas | Marcos de aluminio, perfiles, fabricación en general | Estructuras marinas, equipos de transporte, piezas estructurales |
La selección del material de relleno debe tener en cuenta la aleación base, la temperatura de servicio, la exposición a la corrosión y las propiedades mecánicas requeridas. Los materiales ER4043 y ER5356 no son intercambiables para todas las aplicaciones.
¿Cómo seleccionar el diámetro del alambre de relleno?
Los diámetros más comunes para el alambre de relleno de aluminio son 0.8, 1.0, 1.2, 1.6 y 2.0 mm. La selección depende del espesor del material, la separación de la junta, la posición de soldadura y los requisitos del metal de aporte.
Los diámetros más pequeños son adecuados para materiales delgados y juntas estrechas. Los diámetros más grandes permiten una mayor deposición de relleno para materiales más gruesos o espacios más amplios. El diámetro del alambre también debe coincidir con las especificaciones de la antorcha, la punta de contacto y el alimentador de alambre.
Alimentación del alambre de aporte en soldadura TIG, MIG y láser
Soldadura TIG: El operario introduce manualmente la varilla de aporte en el baño de soldadura. El diámetro del alambre y el ángulo de alimentación influyen en la deposición del material de aporte.
Soldadura MIG: Un alimentador de alambre suministra continuamente alambre de aluminio a través de la antorcha. El sistema de alimentación debe ser adecuado para alambre de aluminio blando.
Soldadura láser: El alambre de aporte se puede alimentar de forma manual o automática, según la configuración de la máquina. La posición y la velocidad de alimentación del alambre deben coincidir con la velocidad de soldadura y la geometría de la junta.
Algunos modelos de máquinas de soldadura láser KEMPSON admiten alimentación automática de alambre. Los diámetros de alambre y las configuraciones de alimentación disponibles dependen de la máquina específica.
Pruebe el alambre de relleno seleccionado en la aleación de aluminio y la configuración de la junta reales antes de la producción. Verifique la penetración de la soldadura, la porosidad, el agrietamiento y la formación del cordón.
¿Qué gas de protección se utiliza para soldar aluminio?
El gas de protección protege el aluminio fundido de la oxidación y la contaminación atmosférica durante la soldadura. El argón es la opción más común, mientras que el helio y las mezclas de argón-helio se utilizan en aplicaciones específicas.
Argón para soldadura de aluminio
El argón se utiliza ampliamente para la soldadura TIG, MIG y láser de aluminio.
Soldadura TIG: El argón puro es el gas de protección estándar para la mayoría de las aplicaciones TIG de aluminio.
Soldadura MIG: Se suele utilizar argón. La selección del gas depende del espesor del material, el modo de transferencia y las condiciones de soldadura.
Soldadura láser: El argón protege el baño de fusión de la oxidación. El caudal de gas y la posición de la boquilla dependen de la potencia del láser, la geometría de la junta y la configuración de la antorcha.
Helio y mezclas de argón-helio
El helio proporciona un mayor aporte térmico en la soldadura por arco y se utiliza en algunas aplicaciones de aluminio de gran espesor donde se requiere una mayor penetración. Las mezclas de argón y helio combinan las características de arco del argón con el mayor aporte térmico del helio.
La selección del gas depende del proceso de soldadura, la aleación base, el espesor del material y el diseño de la junta. Pruebe la composición del gas en la pieza de trabajo real antes de la producción.
Flujo de gas de protección y posición de la boquilla
El caudal de gas depende del proceso de soldadura, el diámetro de la boquilla, el diseño de la antorcha y las condiciones de trabajo. Un caudal excesivo puede generar turbulencias y aspirar aire hacia la zona de protección. Un caudal insuficiente puede exponer el baño de fusión a la contaminación.
Ajuste el caudal de gas, el ángulo de la boquilla y la distancia entre boquillas mediante pruebas de soldadura. No se debe aplicar un único valor de caudal a todos los procesos de soldadura de aluminio.
Defectos comunes en la soldadura de aluminio y sus soluciones
Los defectos en la soldadura de aluminio suelen estar relacionados con la contaminación superficial, el gas de protección, la selección del material de aporte, el aporte térmico y la preparación de la junta. Las causas varían según se trate de soldadura TIG, MIG o láser. Para identificar la causa, utilice la ubicación del defecto, el aspecto de la soldadura y las condiciones del proceso.
| Defecto de soldadura | CAUSAS COMUNES | Medidas correctivas |
|---|---|---|
| Porosidad | Contaminación por aceite, humedad u óxido; gas de protección insuficiente; turbulencia de gas. | Limpie el metal base y el alambre de relleno. Compruebe el flujo de gas, la posición de la boquilla y la cobertura de la protección. |
| Cracking en caliente | Metal de aporte inadecuado, combinaciones de aleaciones propensas a agrietarse, restricción excesiva o geometría de soldadura desfavorable. | Seleccione un material de aporte compatible. Revise el diseño de la junta, la forma del cordón de soldadura y el aporte térmico. |
| Falta de fusión | Entrada de calor insuficiente, velocidad de desplazamiento excesiva, preparación deficiente de la junta o posición incorrecta del haz. | Compruebe la penetración, la separación de la junta y los parámetros de soldadura. En el caso de la soldadura láser, verifique la posición del foco y la alineación del haz. |
| Quemar a través | Entrada de calor excesiva, velocidad de desplazamiento lenta o potencia láser excesiva | Ajuste la corriente, el voltaje, la potencia del láser o la velocidad de desplazamiento según el proceso de soldadura y el grosor del material. |
| Distorsión | Distribución desigual del calor, aporte excesivo de calor o accesorios inadecuados. | Reduzca el aporte de calor innecesario. Revise la secuencia de soldadura, las posiciones de los puntos de soldadura y la disposición de los accesorios. |
| Salpicaduras excesivas | Ajustes incorrectos de corriente, voltaje o alimentación del cable; interacción inestable entre el arco o el láser y el cable; superficies contaminadas. | Verifique los parámetros del proceso, la alimentación del alambre y la limpieza del material. Para la soldadura láser, inspeccione la posición del alambre y la estabilidad de la alimentación. |
Causas de defectos en la soldadura por arco y la soldadura láser
La soldadura TIG y MIG utiliza un arco eléctrico para fundir el metal base y el material de aporte. Las causas comunes de defectos incluyen una corriente o voltaje incorrectos, una alimentación de alambre inestable, una cobertura deficiente del gas de protección y una velocidad de avance inadecuada.
La soldadura láser utiliza un haz concentrado para crear un baño de fusión localizado. Defectos como la porosidad, la falta de fusión y la perforación pueden ser consecuencia de una potencia láser incorrecta, una posición de enfoque inadecuada, una velocidad de avance incorrecta, una configuración incorrecta del gas de protección o una alimentación incorrecta del alambre de aporte. La separación de la junta y la alineación del haz también influyen en la formación de la soldadura.
Cómo elegir una máquina de soldadura láser para aluminio
La selección de la máquina de soldadura láser depende de la aleación de aluminio, el espesor del material, el diseño de la junta, el volumen de producción y los requisitos de automatización. Las diferentes configuraciones de la máquina se adaptan a diferentes tareas de soldadura.
Soldadura láser portátil para aluminio
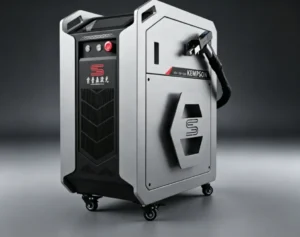
Las máquinas de soldadura láser portátiles son ideales para la producción en lotes pequeños, trabajos de reparación y componentes de aluminio con formas o posiciones de soldadura variadas. Ofrecen un funcionamiento flexible para soldaduras cortas y fabricación a medida.
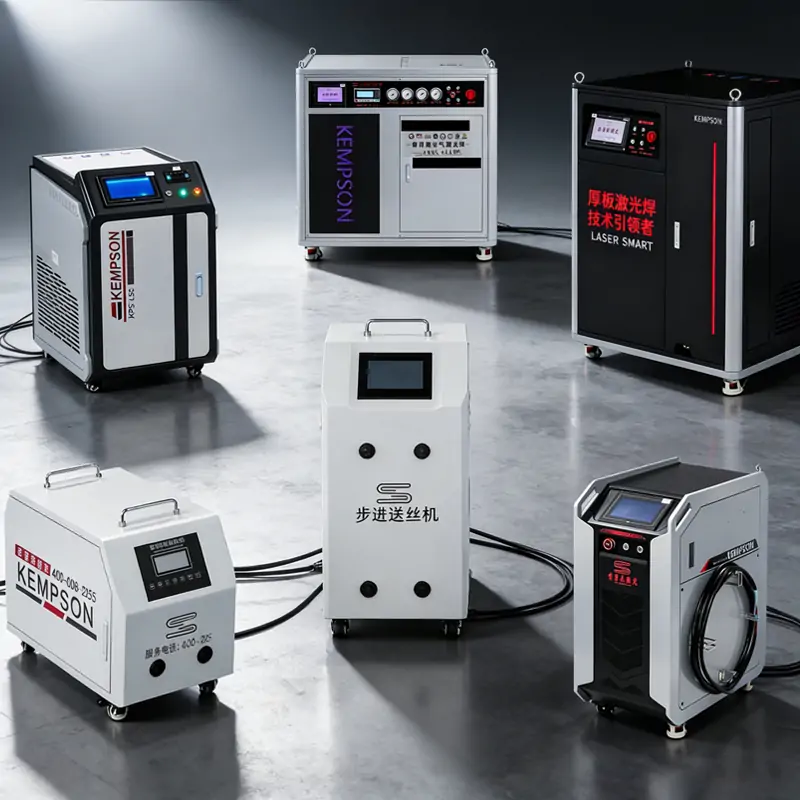
Las máquinas de soldadura láser portátiles KEMPSON ofrecen configuraciones de 1,000 a 6,000 W, con opciones de refrigeración por aire y por agua en algunos modelos. La capacidad de soldadura real depende de la aleación de aluminio, el espesor, el tipo de unión y la configuración de la máquina.
Soldadura láser de alta potencia para placas de aluminio
Para la soldadura de placas de aluminio de espesor medio y grueso , se pueden considerar sistemas de 3,000 W, 4,000 W y 6,000 W según los requisitos de penetración y material de aporte.
- Material: Grado de aleación de aluminio, espesor y propiedades térmicas.
- Refrigeración: Configuraciones refrigeradas por agua para sistemas de alta potencia seleccionados, con una capacidad de refrigeración adaptada a la carga de producción.
- Alimentación del alambre: Configuraciones de uno o dos alambres según la separación de la junta y el volumen de material de aporte.
- Diseño de juntas: Las juntas a tope, solapadas y de filete requieren diferentes condiciones de penetración y soldadura.
KEMPSON ofrece configuraciones seleccionadas de 3,000 W, 4,000 W y 6,000 W, incluyendo modelos con refrigeración líquida y de anillo central. Las características disponibles varían según el modelo.

Soldadura láser automatizada para componentes de aluminio
La soldadura láser automatizada es adecuada para la producción en serie de componentes de aluminio con trayectorias de soldadura y requisitos de posicionamiento fijos.
Según el proyecto, el sistema puede incluir plataformas de movimiento XYZ, fijaciones personalizadas, ejes rotatorios, posicionamiento por visión y carga y descarga automáticas. Estas funciones son configuraciones opcionales, no características estándar en todas las máquinas.

Caso práctico: Fabricación de vallas y ventanas de aluminio en EE. UU.
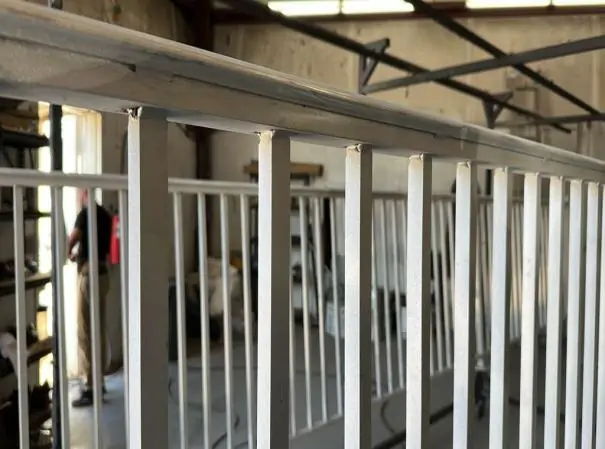
Una empresa de fabricación en Carolina del Sur, EE. UU., seleccionó una soldadora láser portátil refrigerada por agua KEMPSON de 2000 W para cercas, barandillas y estructuras de puertas y ventanas de aluminio. El taller necesitaba soldaduras más uniformes y menos lijado, al tiempo que trabajaba con perfiles de aluminio y acero al carbono.
Tras la puesta en marcha de la máquina, el cliente informó de una mejora del 35-40 % en la eficiencia de la soldadura y una reducción de aproximadamente el 30 % en el trabajo de posprocesamiento. Estas cifras reflejan la experiencia del cliente en este proyecto; los resultados dependen del material, el diseño de la unión, la configuración y el flujo de trabajo de producción.
Conclusión
El proceso de soldadura de aluminio adecuado depende de la aleación, el espesor del material, el diseño de la junta y la calidad de soldadura requerida. La soldadura TIG, MIG y láser se adaptan a diferentes necesidades de fabricación, mientras que el volumen de producción y la uniformidad de la soldadura influyen en la selección del equipo.
Para aplicaciones que requieren soldadura láser, KEMPSON ofrece equipos portátiles, de alta potencia y automatizados. Póngase en contacto con el equipo de KEMPSON para informarles sobre su material de aluminio y sus requisitos de soldadura, y así poder seleccionar la máquina adecuada y realizar pruebas de soldadura antes de la compra.

Preguntas Frecuentes
¿Cuál es la forma más sencilla de soldar aluminio para principiantes?
La soldadura MIG suele ser más fácil de aprender para principiantes en trabajos de fabricación en general. La soldadura TIG ofrece mayor control sobre el baño de fusión, pero requiere más habilidad y coordinación por parte del operario.
¿Se puede soldar aluminio sin alambre de relleno?
Sí. La soldadura autógena no utiliza alambre de aporte y funciona con un ajuste de junta y un espesor de material adecuados. Para separaciones más amplias o requisitos de junta específicos, puede ser necesario utilizar alambre de aporte para mantener la formación de la soldadura.
¿Necesitas corriente alterna (CA) o corriente continua (CC) para soldar aluminio?
La soldadura TIG de aluminio suele utilizar corriente alterna (CA) para eliminar los óxidos superficiales durante el proceso. La soldadura MIG de aluminio generalmente utiliza corriente continua (CC) con polaridad positiva en el electrodo. La soldadura láser no utiliza corriente alterna ni continua.
¿Qué gas se necesita para soldar aluminio?
El argón puro se utiliza ampliamente en la soldadura TIG de aluminio y es común en la soldadura MIG y láser. El helio o las mezclas de argón-helio se utilizan en aplicaciones específicas que requieren un mayor aporte térmico.
¿Qué tipo de alambre de relleno debo usar para soldar aluminio?
El ER4043 se usa comúnmente con aluminio 6061 y 6063, mientras que el ER5356 se usa ampliamente con 5052 y 5083. La selección final depende de la compatibilidad de la aleación y de los requisitos de servicio.
¿Cómo se previene la porosidad y el agrietamiento al soldar aluminio?
Elimine el aceite, la humedad y el óxido antes de soldar. Verifique la cobertura del gas de protección, seleccione un alambre de aporte compatible, controle el aporte térmico y utilice una preparación de juntas adecuada para limitar la porosidad y el agrietamiento.
¿Se puede soldar aluminio con una máquina de soldadura láser portátil?
Sí. La soldadura láser portátil permite procesar aleaciones y espesores de aluminio adecuados. La potencia láser necesaria depende del espesor del material, el tipo de unión, los requisitos de penetración y la configuración de la máquina. Se recomienda realizar pruebas con muestras.
¿Qué factores determinan el método de soldadura adecuado para el aluminio?
Los factores principales son la aleación de aluminio, el espesor del material, la geometría de la junta, el volumen de producción y la calidad de soldadura requerida. El costo del equipo, la habilidad del operario y los requisitos de automatización también influyen en la selección del proceso.