

Índice
Introducción
La soldadura láser de aluminio requiere un control preciso del aporte térmico, ya que el aluminio transfiere el calor rápidamente y refleja la energía láser. El espesor de soldadura adecuado depende de la potencia de la máquina, el tipo de material y las condiciones de trabajo reales, por lo que la selección de la potencia es una parte importante del proceso de soldadura.
En este artículo, presentaré el proceso de soldadura láser de aluminio para diferentes niveles de potencia, incluyendo soldadoras láser de 1000 W a 6000 W, los rangos de espesor de aluminio recomendados, los factores que afectan el rendimiento de la soldadura y consejos para elegir el equipo adecuado. Esta guía ayuda a los usuarios a comprender las capacidades de una soldadora láser antes de seleccionar una máquina.
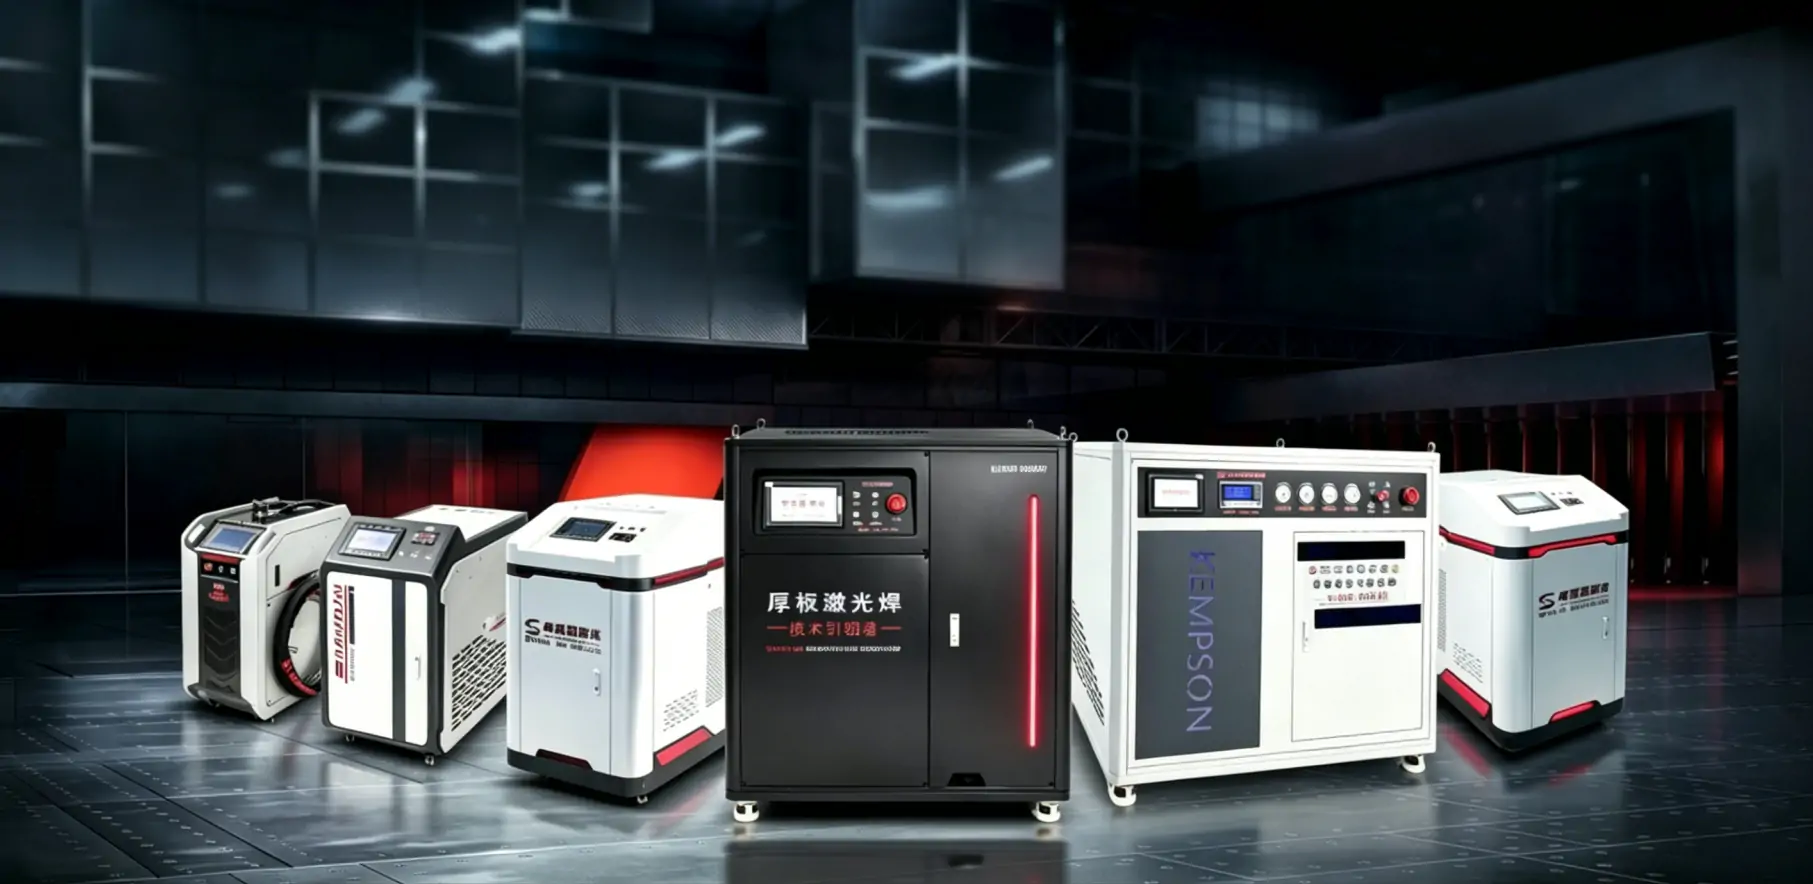
¿Qué grosor máximo de aluminio puede soldar una soldadora láser?
La soldadura láser permite trabajar con aluminio de espesor variable, desde láminas delgadas hasta varios milímetros, dependiendo de la potencia del láser, el tipo de aleación de aluminio, el diseño de la junta y los parámetros de soldadura. Para las máquinas de soldadura láser portátiles, se suelen utilizar modelos de 1500 W a 3000 W para soldar aluminio, mientras que para placas de aluminio más gruesas y aplicaciones de alta resistencia se seleccionan equipos de mayor potencia.
| Poder del laser | Espesor de aluminio recomendado | Aplicaciones |
|---|---|---|
| 1500 W | 0.5 – 3 mm | Puertas, ventanas, armarios y trabajos de fabricación en general de aluminio. |
| 2000 W | 1 – 5 mm | Componentes de aluminio de espesor medio y piezas industriales |
| 3000 W | 2 – 8 mm | Estructuras de aluminio de mayor tamaño y producción continua |
| 4000 W | 3 – 10 mm | Fabricación de aluminio pesado y componentes gruesos |
| 6000 W | 5mm+ | Soldadura de aluminio de alta resistencia y de grandes estructuras |
El espesor real del aluminio soldado por láser puede variar dependiendo de la composición de la aleación de aluminio, el estado de la superficie, la velocidad de soldadura y los ajustes de alimentación del alambre.
Para obtener información sobre los métodos y características de la soldadura de aluminio, consulte el artículo: “Cómo soldar aluminio: métodos, parámetros y guía de soldadura láser”.
Espesor de soldadura de aluminio mediante potencia láser
La potencia del láser afecta directamente al espesor del aluminio durante la soldadura láser y a su rango de aplicación. Se seleccionan diferentes niveles de potencia según el espesor del material, los requisitos de producción y las condiciones de soldadura.
Soldador láser de 1500 W
Una soldadora láser de 1500 W es una opción común para soldar aluminio. Es adecuada para piezas de aluminio delgadas y de espesor medio, ofreciendo un buen equilibrio entre rendimiento de soldadura y costo del equipo.
Ventajas
- Rendimiento de soldadura estable
- Deformación por calor bajo
- Adecuado para la producción diaria
Aplicaciones
- Puertas y ventanas de aluminio.
- productos de chapa metálica
- piezas de maquinaria pequeña
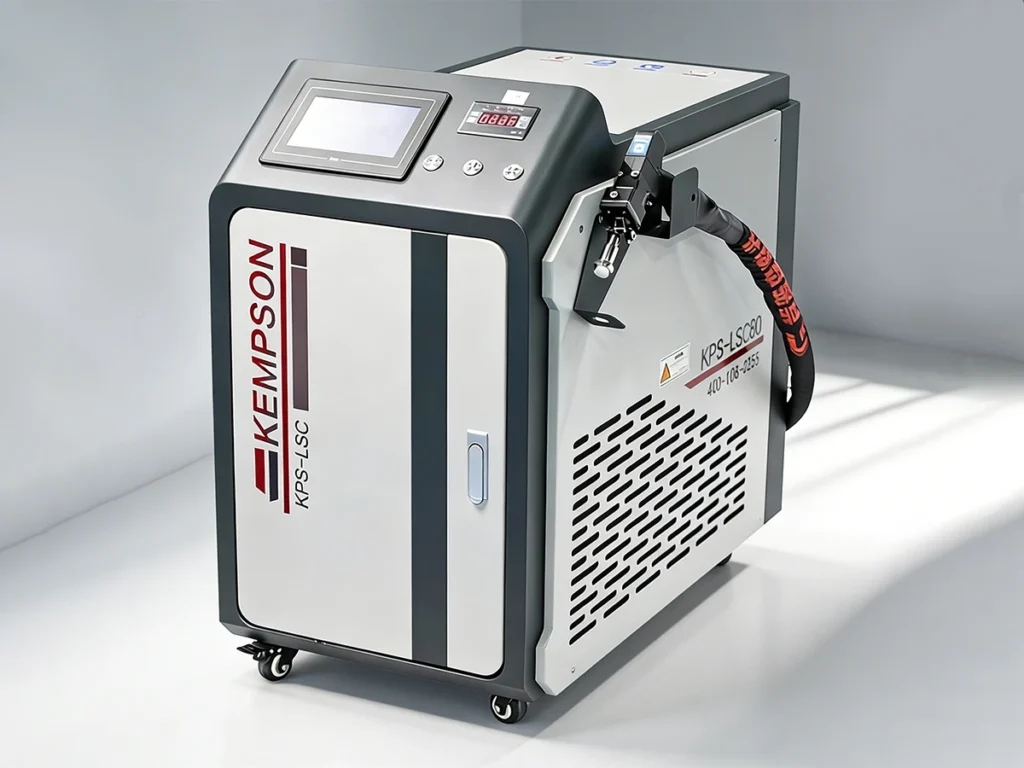
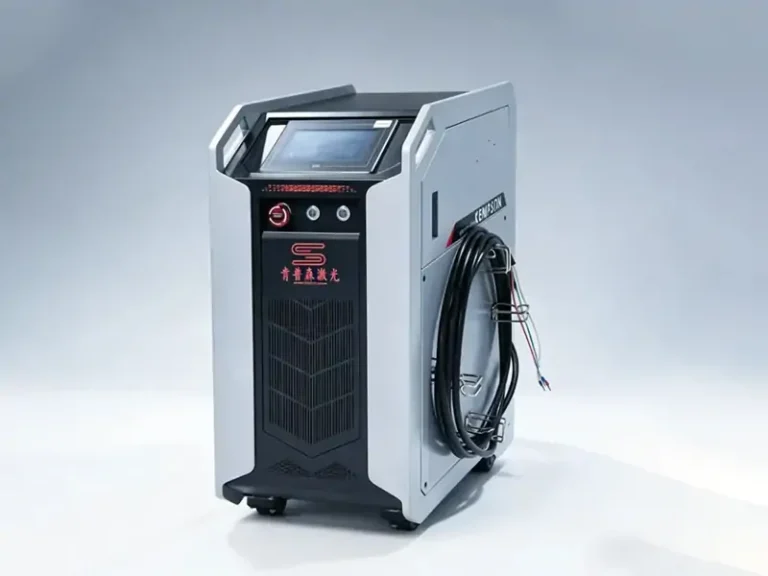
Soldador láser de 2000 W
Una soldadora láser de 2000 W ofrece mayor penetración y velocidad de soldadura que un modelo de 1500 W. Es ideal para usuarios que necesitan procesar materiales de aluminio más gruesos o mejorar la eficiencia de la producción.
Ventajas
- Mayor velocidad de soldadura
- Mejor capacidad de espesor
- Adecuado para funcionamiento continuo
Aplicaciones
- Marcos de aluminio
- Componentes industriales
- Fabricación de equipos
Soldador láser de 3000 W
Una soldadora láser de 3000 W está diseñada para soldar aluminio de mayor espesor y para cumplir con los requisitos de producción más exigentes. Proporciona una mayor potencia para piezas de trabajo de mayor tamaño.
Ventajas
- Penetración de soldadura más profunda
- Mayor velocidad de procesamiento
- Maneja componentes más grandes
Aplicaciones
- Estructuras de aluminio
- Piezas de equipo pesado
- Grandes proyectos de fabricación
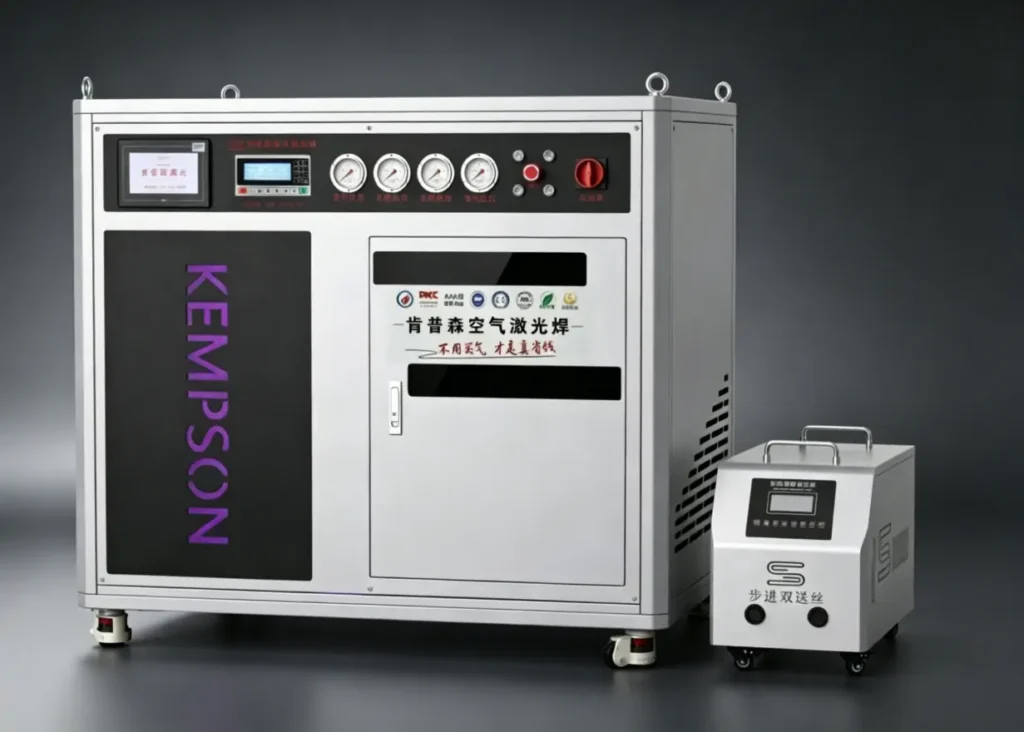
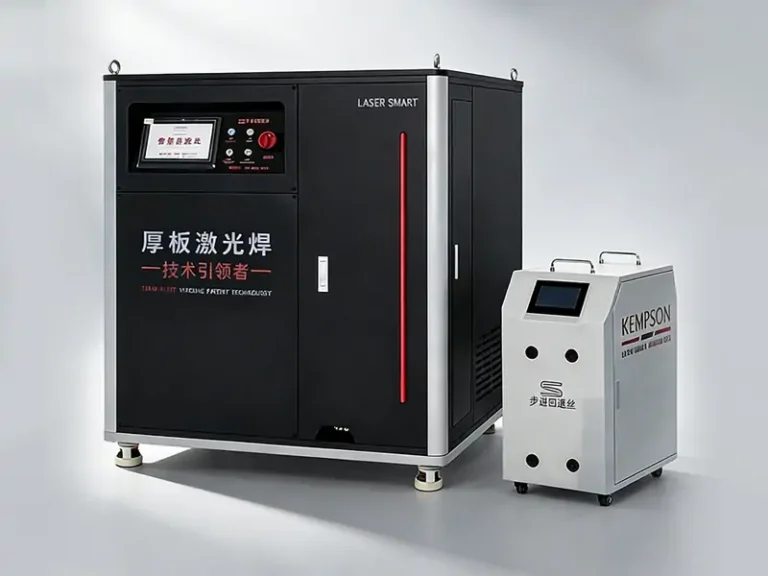
Soldador láser de 4000 W
Una soldadora láser de 4000 W se utiliza para tareas exigentes de soldadura de aluminio que requieren una mayor penetración y ciclos de trabajo más largos.
Ventajas
- Gran capacidad de soldadura
- Adecuado para piezas de aluminio gruesas
- Admite producción de alta carga
Aplicaciones
- Grandes marcos de aluminio
- Maquinarias industriales
- fabricación pesada
Soldador láser de 6000 W
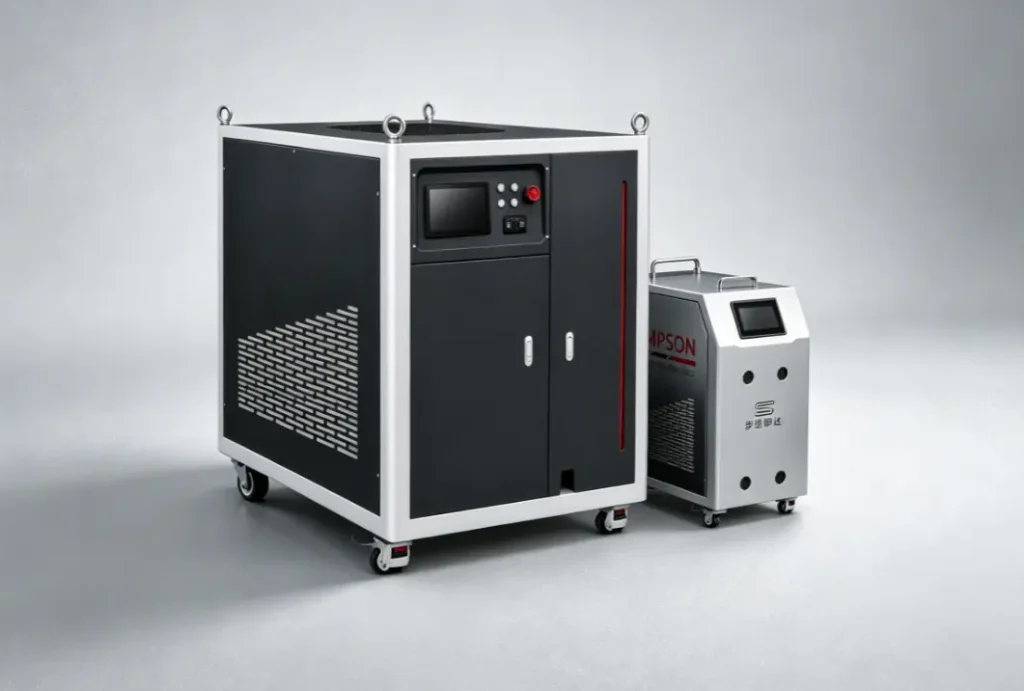
Una soldadora láser de 6000 W se utiliza principalmente para placas de aluminio gruesas y para la fabricación a gran escala. Proporciona una mayor potencia de salida para aplicaciones que requieren la máxima capacidad de soldadura.
Ventajas
- Alta profundidad de penetración
- Adecuado para materiales gruesos.
- Diseñado para soldadura de alta resistencia
Aplicaciones
- Grandes estructuras de aluminio
- Equipo de transporte
- Proyectos industriales especiales
¿Qué factores afectan al espesor de la soldadura láser de aluminio?
El espesor del aluminio en la soldadura láser depende de la potencia del láser, las propiedades del material y los parámetros de soldadura. Los factores principales incluyen:
- Potencia del láser: La potencia del láser afecta directamente a la penetración de la soldadura. Una mayor potencia proporciona soldaduras más profundas, mientras que una menor potencia es adecuada para láminas de aluminio más delgadas.
- Material de aluminio: Las distintas aleaciones de aluminio presentan diferente conductividad térmica y características de soldadura. Su alta reflectividad y la capa de óxido superficial reducen la absorción de energía láser, por lo que se requiere una preparación adecuada de la superficie y ajustes de potencia apropiados.
- Velocidad de soldadura: La velocidad de soldadura afecta al aporte térmico y a la profundidad de penetración. Una mayor velocidad reduce el aporte térmico, mientras que una menor velocidad aumenta la penetración, pero puede provocar una fusión excesiva.
- Posición de enfoque: La posición de enfoque afecta el ancho y la profundidad de la soldadura. Un ajuste adecuado del enfoque ayuda a lograr una mejor penetración y una formación de soldadura más estable.
- Gas de protección: El gas de protección evita la oxidación y protege la zona de soldadura durante el proceso. El argón se utiliza habitualmente en la soldadura láser de aluminio para mejorar la calidad de la soldadura.
- Ajustes de soldadura por oscilación: La amplitud y la frecuencia de la oscilación afectan la apariencia y la penetración de la soldadura. Un ajuste adecuado ayuda a mejorar el relleno de huecos y la consistencia de la soldadura, especialmente en piezas delgadas de aluminio.
- Separación y ensamblaje de la junta: La precisión de la junta afecta los resultados de la soldadura. Las separaciones excesivas pueden reducir la calidad de la soldadura o causar defectos, por lo que es importante un posicionamiento preciso y un control adecuado de la fijación.
El espesor real del aluminio soldado por láser viene determinado por la combinación de la potencia del láser, el tipo de material, los parámetros de soldadura y las condiciones de montaje.
Los defectos en la soldadura láser de aluminio suelen deberse a inconsistencias en el metal base, más que a fallos en la máquina. Para obtener soldaduras estables, se requiere una composición precisa de la aleación y tolerancias estrictas del material. Para placas y bobinas de aluminio con especificaciones de proyecto, consulte Union Alu.
Parámetros recomendados para soldadura láser de aluminio
Los parámetros de espesor para la soldadura láser de aluminio deben ajustarse según el tipo de aleación, el espesor del material y los requisitos de soldadura. Los siguientes ajustes se utilizan habitualmente como referencia para aplicaciones de soldadura láser manual.
| Parámetro | Rango recomendado |
|---|---|
| Tipo de láser | láser de fibra |
| Poder del laser | 1500 W – 4000 W |
| Método de soldadura | Soldadura láser de mano |
| Velocidad de soldadura | 17–80 mm/s (en función del espesor del material) |
| Diámetro del cable | 0.8 – 1.6 mm |
| Gas protector | 99.99% de argón, 15–25 L/min |
| Método de enfriamiento | Refrigeración por agua para soldadura continua |
| Frecuencia de oscilación | 50-100 XNUMX Hz |
Ajustes de soldadura de aluminio
| Espesor de aluminio | Poder del laser | Velocidad de soldadura | Aplicación |
|---|---|---|---|
| 1 – 2 mm | 1500 W – 2000 W | 20-80 mm/s | Láminas de aluminio, cerramientos, estructuras ligeras |
| 2 – 5 mm | 2000 W – 3000 W | 17-50 mm/s | Piezas industriales, bastidores, componentes de equipos |
| 5mm+ | 3000 W–4000 W+ | Ajustar según el diseño de la junta | Estructuras gruesas de aluminio |
Los parámetros reales varían según la aleación de aluminio, el tipo de unión y el estado de la superficie. Un ajuste adecuado de la potencia, la velocidad, la posición de enfoque y el gas de protección ayuda a reducir la porosidad y a mejorar la resistencia de la soldadura. Se recomienda realizar pruebas con la pieza de trabajo real antes de la producción.
Para obtener información detallada sobre los parámetros del proceso de soldadura láser de aluminio, consulte el artículo: “Soldadura láser de aluminio: proceso, parámetros y mejores prácticas”.
¿Por qué es difícil soldar aluminio con láser?
El aluminio posee propiedades físicas únicas que hacen que la soldadura láser sea más compleja que con metales comunes. Su alta reflectividad, la rápida transferencia de calor y las capas de óxido pueden afectar la absorción de energía y la estabilidad de la soldadura.
1. Alta reflectividad y baja absorción láser: el aluminio tiene una alta reflectividad a las longitudes de onda de los láseres de fibra, con tasas de reflexión que a menudo alcanzan entre el 70 % y el 90 % a temperatura ambiente. Gran parte de la energía del láser se refleja en lugar de absorberse, lo que dificulta la creación de un baño de fusión estable.
2. Alta conductividad térmica: el aluminio transfiere el calor rápidamente, con una conductividad térmica aproximadamente cuatro veces mayor que la del acero. La pérdida de calor durante la soldadura requiere una mayor densidad de energía para lograr una fusión y penetración adecuadas.
3. Capa de óxido en la superficie: El aluminio forma naturalmente una capa de óxido de aluminio (Al₂O₃) con un punto de fusión de aproximadamente 2060 °C, mucho más alto que el del propio aluminio (aproximadamente 660 °C). Esta capa puede afectar la calidad de la fusión y provocar defectos de soldadura si no se trata adecuadamente.
4. Riesgo de porosidad: Durante la soldadura, el aluminio absorbe fácilmente hidrógeno en estado fundido. Si el gas no puede escapar antes de la solidificación, pueden formarse poros en la soldadura. Unos parámetros de soldadura adecuados y un gas de protección ayudan a reducir este problema.
5. Agrietamiento y deformación por calor: Algunas aleaciones de aluminio son sensibles al agrietamiento en caliente durante el enfriamiento, especialmente las de alta resistencia. El aluminio también tiene un coeficiente de dilatación térmica mayor que el acero, lo que puede aumentar la deformación por soldadura.
6. Pérdida de elementos de aleación: Las altas temperaturas de soldadura pueden provocar la pérdida o la distribución desigual de elementos de aleación como el magnesio, el zinc y el cobre, lo que afecta a la resistencia de la soldadura y a la resistencia a la corrosión.
Para mejorar la calidad de la soldadura, los fabricantes suelen optimizar los parámetros del láser, utilizar cabezales de soldadura adecuados, seleccionar el gas de protección correcto y preparar la superficie de aluminio antes de soldar. Con el equipo y la configuración de proceso adecuados, la soldadura láser puede lograr resultados estables y de alta calidad en materiales de aluminio.
El aluminio es un material altamente reflectante, y pueden producirse diversos defectos durante el proceso de soldadura. Para obtener información sobre problemas específicos y cómo prevenirlos, consulte el artículo: Problemas de soldadura láser de aluminio: porosidad, grietas y soluciones.
Los problemas con la soldadura de aluminio siempre han existido, pero no son inevitables. Para conocer los problemas comunes y sus soluciones en la soldadura láser de fibra, consulte el artículo: Soldadura láser de fibra de aluminio: desafíos y soluciones.
La porosidad en la soldadura láser de aluminio no se debe a un solo factor. ¿Cómo se puede prevenir? Para más detalles, consulte: ¿ Cómo reducir la porosidad en la soldadura láser de aluminio?
Soldadura láser de aluminio frente a métodos de soldadura tradicionales
La soldadura láser y los métodos de soldadura tradicionales, como TIG y MIG, presentan distintas ventajas para el procesamiento del aluminio. Las principales diferencias radican en el aporte térmico, la velocidad de soldadura, el control de la deformación y el ámbito de aplicación.
| Comparación | Soldadura por láser | Soldadura TIG | Soldadura MIG |
|---|---|---|---|
| Entrada de calor | Alta densidad energética, baja entrada de calor, pequeña zona afectada por el calor (aproximadamente 0.1–1 mm). | Mayor aporte de calor, mayor área afectada por el calor. | Mayor aporte de calor, mayor deformación térmica. |
| Velocidad de soldadura | Velocidad de soldadura rápida, adecuada para la producción en serie. | Velocidad más lenta, depende de la habilidad del operador. | Velocidad media, adecuada para materiales más gruesos. |
| Calidad de soldadura | Soldadura lisa, menor deformación, buena consistencia. | Buena apariencia de soldadura, pero requiere operación experta. | Alta eficiencia, pero puede requerir más procesamiento posterior. |
| Requisito de precisión | Requiere un montaje preciso, la separación suele ser < 0.1 mm. | Más tolerante a los espacios entre las articulaciones | Más flexible para huecos más grandes |
| Costo de equipo | Mayor inversión inicial, menor dependencia de la mano de obra. | Menor costo del equipo, se requiere personal capacitado para su operación. | Coste moderado, requiere operadores experimentados. |
| Espesor de aluminio | Ideal para placas finas y medianas (0.5–5 mm). | Adecuado para diversos espesores y trabajos de reparación. | Más adecuado para piezas de aluminio gruesas (> 8 mm). |
| Aplicación | Piezas de precisión, componentes para automóviles, fabricación de aluminio. | Soldadura a medida, mantenimiento, producción en lotes pequeños | Grandes estructuras, fabricación pesada |
La soldadura láser ofrece ventajas en velocidad, control térmico y reducción de deformaciones, lo que la hace idónea para piezas de aluminio que requieren alta eficiencia y calidad constante. La soldadura TIG y MIG siguen siendo opciones prácticas para trabajos de reparación, estructuras de gran tamaño y aplicaciones con mayor tolerancia al aporte térmico. El método adecuado depende del espesor del material, los requisitos de producción y las condiciones de soldadura.
Los métodos más comunes para soldar aluminio incluyen TIG, MIG y soldadura láser, cada uno con sus propias ventajas. Para más detalles, consulte: Soldadura TIG vs. MIG vs. Soldadura láser para aluminio: ¿Cuál es mejor?
¿Cómo elegir la soldadora láser adecuada para aluminio?
La elección de una soldadora láser para aluminio depende del espesor del material, los requisitos de producción y las condiciones de soldadura. Los factores principales incluyen el tipo de láser, la potencia, las funciones de soldadura y la configuración del equipo.
- laser beam Los láseres de fibra se utilizan ampliamente para la soldadura de aluminio debido a su salida estable y alta densidad de energía. Las piezas delgadas de aluminio generalmente requieren un mejor control del haz para reducir el aporte de calor.
- Potencia del láser: Elija la potencia en función del grosor del aluminio. Una soldadora láser de 1500 W es adecuada para aluminio de 0.5 a 4 mm, mientras que los materiales más gruesos requieren mayor potencia.
- Alimentación de alambre y gas: El gas de protección argón se usa comúnmente para la soldadura de aluminio. Para placas más gruesas o relleno de huecos, se utiliza un alimentador de alambre automático ayuda a mejorar la calidad de la soldadura.
- Cabezal de soldadura y refrigeración: Un cabezal de soldadura oscilante mejora la formación de la soldadura y reduce los defectos. Se recomienda la refrigeración por agua para soldaduras de aluminio de larga duración.
- Soporte del proveedor: Seleccione proveedores con experiencia en soldadura de aluminio y solicite pruebas de muestras antes de la compra. Verifique la calidad del equipo, la garantía y el soporte técnico.
- Presupuesto: El costo de la máquina depende de la potencia, las funciones y la configuración. Elija el equipo según el espesor de la soldadura, el volumen de producción y las necesidades de la aplicación.
Antes de comprar, verifique el espesor del aluminio para soldadura láser, los requisitos de soldadura y las condiciones de producción. La mejor manera de verificar la configuración de la máquina y los resultados de la soldadura es realizar una prueba con su propia pieza.
Conclusión
La soldadura láser de aluminio requiere el equilibrio adecuado entre la potencia del láser, los parámetros de soldadura y la configuración de la máquina. Para la mayoría de los trabajos de fabricación de aluminio, una soldadora láser de 1500 W a 3000 W puede cumplir con los requisitos de espesor habituales, mientras que los materiales más gruesos requieren soluciones de mayor potencia.
KEMPSON ofrece máquinas de soldadura láser para diversas aplicaciones de soldadura de aluminio, con opciones de potencia, alimentación de alambre y sistemas de refrigeración. Contáctenos para analizar sus necesidades de soldadura de aluminio y encontrar la solución de equipo adecuada.

Preguntas Frecuentes
¿Qué grosor máximo de aluminio puede soldar una soldadora láser?
Depende de la potencia del láser. Las soldadoras láser portátiles comunes pueden soldar aluminio en espesores que van desde láminas delgadas hasta varios milímetros de espesor.
¿Puede una soldadora láser de 1500 W soldar aluminio?
Sí. Una soldadora láser de 1500 W puede soldar materiales de aluminio, especialmente piezas de aluminio delgadas y de espesor medio.
¿Qué potencia láser es la más adecuada para soldar aluminio?
Para la fabricación de aluminio se suele utilizar una potencia de entre 1500 W y 3000 W. Se recomienda una mayor potencia para materiales más gruesos.
¿Es mejor soldar aluminio con láser que soldar con TIG?
La soldadura láser ofrece mayor velocidad y menor aporte de calor, mientras que la soldadura TIG sigue siendo adecuada para aplicaciones que requieren control manual.
¿Por qué es difícil soldar aluminio con láser?
Debido a que el aluminio tiene una alta reflectividad y conductividad térmica, requiere ajustes de potencia y parámetros de soldadura adecuados.
¿La soldadura láser de aluminio requiere alimentación de alambre?
Se recomienda la alimentación de alambre para huecos más grandes, materiales más gruesos o aplicaciones que requieran un relleno de soldadura más resistente.
¿Qué aleaciones de aluminio se pueden soldar con láser?
Entre las aleaciones soldables más comunes se incluyen la 5052, la 6061 y otras aleaciones de aluminio industriales.
¿Cómo elijo una máquina de soldadura láser de aluminio?
Seleccione en función del espesor del aluminio para soldadura láser, los requisitos de producción, la velocidad de soldadura y las funciones requeridas.







