Índice
Introducción
La soldadura láser de aluminio se utiliza cada vez más en la industria automotriz, de baterías, aeroespacial y de fabricación de estructuras ligeras debido a la creciente demanda de este material. En comparación con los métodos de soldadura tradicionales, la soldadura láser ofrece menor aporte térmico, una zona afectada por el calor más pequeña y una mayor velocidad de soldadura, lo que la hace idónea para aplicaciones que requieren menor deformación y un acabado de soldadura limpio.
El aluminio se puede soldar con láser, pero su alta reflectividad y conductividad térmica requieren un control preciso de los parámetros de soldadura. Este artículo describe el proceso de soldadura láser de aluminio, los parámetros clave, los desafíos más comunes y consejos prácticos para mejorar la calidad de la soldadura.
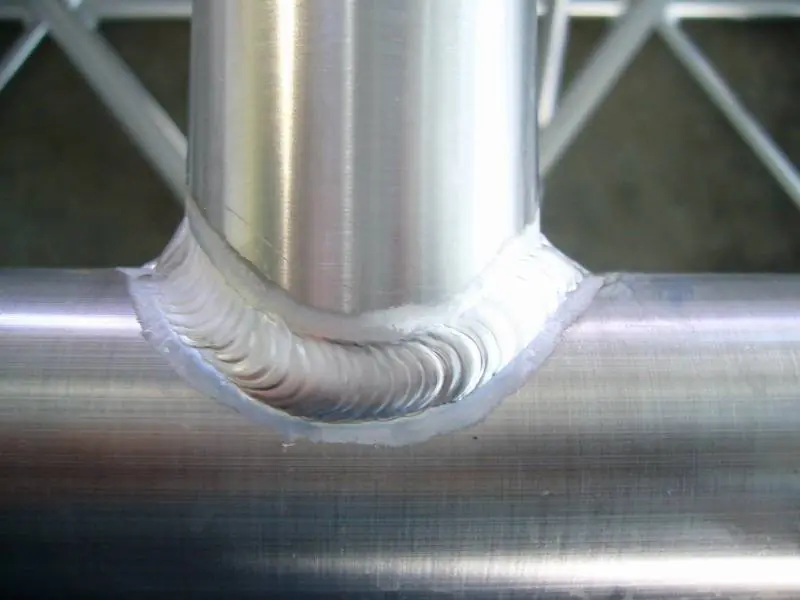
¿Se puede soldar el aluminio con láser?
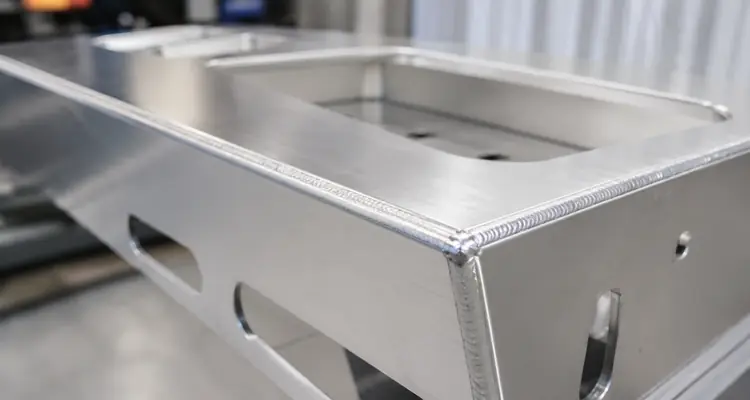
Sí, el aluminio se puede soldar con tecnología láser.
Las aleaciones de aluminio se utilizan ampliamente en aplicaciones de soldadura láser, como piezas de automóviles, componentes de baterías, estructuras aeroespaciales y productos industriales. Los sistemas láser de fibra se emplean habitualmente para soldar aluminio debido a su alta densidad energética y su preciso control térmico.
La soldadura láser se puede realizar tanto con sistemas portátiles como automatizados. Las soldadoras láser portátiles son adecuadas para trabajos de reparación, lotes pequeños y producción flexible, mientras que los sistemas de soldadura láser automatizados se utilizan para la fabricación en grandes volúmenes con requisitos de soldadura uniformes. La selección adecuada de la potencia del láser, la velocidad de soldadura y el alambre de aporte contribuye a lograr una calidad de soldadura de aluminio estable.
¿Cómo funciona la soldadura láser de aluminio?
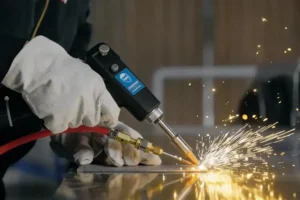
La soldadura láser de aluminio utiliza un haz láser enfocado para fundir la zona de unión y formar una soldadura entre las piezas de aluminio. La energía del láser crea un pequeño baño de fusión, que se enfría para formar una conexión sólida.
Calentamiento por haz láser
El rayo láser se enfoca sobre la superficie del aluminio, generando un calor intenso en una zona reducida. El material se funde rápidamente y forma un baño de fusión. El aporte de calor concentrado ayuda a reducir la deformación en comparación con los métodos de soldadura tradicionales.
Adición de alambre de relleno (opcional)
Para uniones con huecos o que requieren mayor relleno, se puede añadir alambre de aporte durante la soldadura. El alambre se funde en el baño de fusión y aumenta el volumen de la soldadura. Se pueden seleccionar sistemas de alimentación de alambre simple o doble según el espesor del material y los requisitos de la soldadura.
KEMPSON ofrece alimentadores de alambre compatibles con equipos de soldadura láser. Ver detalles del producto: Alimentador de alambre para soldadura láser
Al soldar aluminio con piezas de ancho y profundidad considerables, es necesario utilizar alambre de aporte del tamaño adecuado. Para obtener información sobre cómo seleccionar el tipo y tamaño de alambre de aporte, consulte: Alambre de aporte para soldadura láser de aluminio: Guía de selección de aleación y diámetro
Formación de soldadura
A medida que el láser avanza a lo largo de la junta, el aluminio fundido se enfría y forma la soldadura. Los parámetros de soldadura, como la potencia del láser, la velocidad, la posición del foco y la velocidad de alimentación del alambre, influyen en la penetración, el aspecto y la resistencia de la soldadura.
La soldadura láser de aluminio utiliza calor láser controlado para fundir y unir piezas de aluminio, y la calidad de la soldadura depende de la configuración adecuada de los parámetros y de la selección del alambre de aporte.
Proceso de soldadura láser de aluminio
Paso 1: Preparación de materiales
Las superficies de aluminio presentan una capa de óxido con un punto de fusión superior al del propio aluminio. Elimine el óxido, el aceite y otros contaminantes antes de soldar. Se puede utilizar limpieza mecánica, química o láser. Una separación adecuada entre las juntas facilita el flujo del metal fundido y mejora la calidad de la fusión.
Paso 2: Seleccionar parámetros del láser
La potencia del láser, la velocidad de soldadura, la posición de enfoque y la velocidad de alimentación del alambre afectan los resultados de la soldadura de aluminio.
- Potencia del láser: Elija la potencia en función del grosor del material y los requisitos de penetración.
- Velocidad de soldadura: La velocidad de soldadura afecta al aporte de calor y a la penetración de la soldadura.
- Posición de enfoque: La posición de enfoque modifica la distribución de energía y la profundidad de la soldadura.
- Velocidad de alimentación del alambre: La velocidad del alambre debe coincidir con la velocidad de soldadura y la separación de la junta cuando se utiliza alambre de relleno.
Paso 3: Operación de soldadura
Ajuste el ángulo de la antorcha y el flujo del gas de protección antes de soldar. El argón se usa comúnmente para la soldadura láser de aluminio. Durante la soldadura, revise el aspecto del baño de fusión y del cordón para evitar problemas como poros, grietas y soldaduras irregulares.
Paso 4: Inspección de soldadura
Tras soldar, inspeccione la superficie de la soldadura, los poros internos, las grietas y la deformación. Para comprobar el rendimiento de la soldadura, se utilizan análisis de sección transversal y pruebas de resistencia. Unos parámetros de soldadura adecuados contribuyen a mantener la calidad de la soldadura.
Parámetros para la soldadura láser de aluminio
La calidad de la soldadura de aluminio depende del efecto combinado de la potencia del láser, la velocidad de soldadura, la posición del foco, la alimentación del alambre y el gas de protección. Los parámetros adecuados varían según el tipo de aleación de aluminio, el espesor del material y el diseño de la junta.
| Parámetro | Autonomía | Efecto sobre la calidad de la soldadura |
|---|---|---|
| Poder del laser | 890 W–4 kW | Una mayor potencia aumenta la penetración y el tamaño de la soldadura. Una potencia excesiva puede provocar salpicaduras o perforación. |
| Velocidad de soldadura | 80 mm/s–8.5 m/min | Afecta al aporte de calor y a la penetración. Una mayor velocidad reduce el aporte de calor y ayuda a disminuir la porosidad. |
| Posición de enfoque | 0 a ±3 mm | Modifica la distribución de la energía láser y la penetración de la soldadura. Un enfoque adecuado mejora la formación de la soldadura. |
| Velocidad de alimentación de alambre | 3–8 m/min (con alambre de relleno) | Controla la entrada de material de relleno y debe coincidir con la velocidad de soldadura y la separación de la junta. |
| Frecuencia de oscilación | 80-160 XNUMX Hz | Ajusta la distribución del calor y el tamaño del cordón de soldadura en la soldadura láser oscilante. |
| Amplitud de oscilación | 0 – 5 mm | Afecta al ancho y la penetración de la soldadura. Una amplitud adecuada mejora la forma de la soldadura. |
| Flujo de gas de protección | 15-25 l / min | Protege el baño de fusión de la oxidación y reduce los defectos de soldadura. |
La selección de parámetros depende del tipo de aleación de aluminio, el espesor del material y los requisitos de soldadura. La potencia del láser, la velocidad, la posición de enfoque y la alimentación del alambre deben ajustarse conjuntamente para lograr la calidad de soldadura requerida.
Potencia láser recomendada para soldadura de aluminio
La potencia láser necesaria para soldar aluminio depende del grosor del material, el tipo de aleación, el diseño de la junta y la velocidad de soldadura. Se utiliza mayor potencia para materiales más gruesos y juntas de soldadura de mayor tamaño, mientras que una menor potencia es adecuada para láminas delgadas de aluminio y piezas de precisión.
| Espesor del material | Potencia láser recomendada | Aplicación |
|---|---|---|
| Hoja de aluminio delgada | 1000 W – 2000 W | Piezas de chapa metálica, componentes pequeños, soldadura de precisión |
| Aluminio de espesor medio | 2000 W – 4000 W | Piezas industriales, componentes estructurales, fabricación general de aluminio. |
| Placa de aluminio gruesa | 4000 W – 6000 W | Estructuras pesadas, componentes grandes, altos requisitos de llenado. |
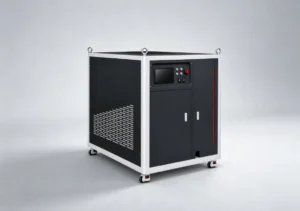
Equipos láser de 1,000 a 2,000 W
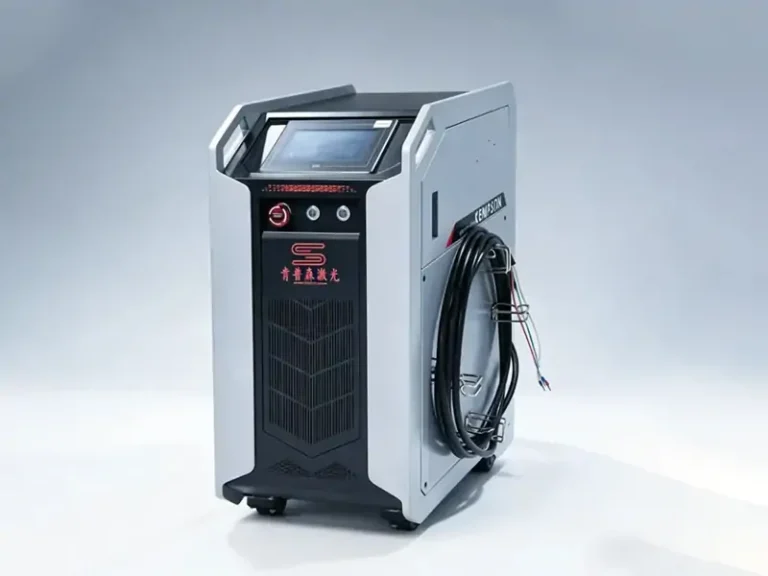
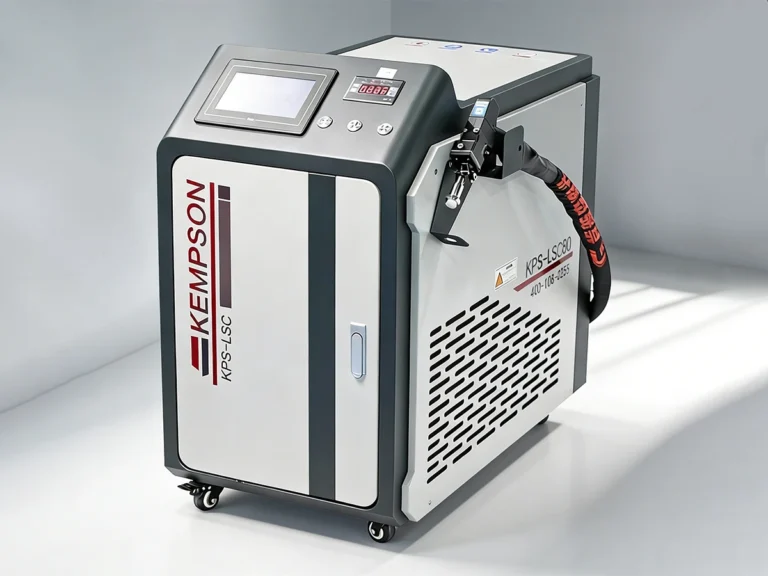
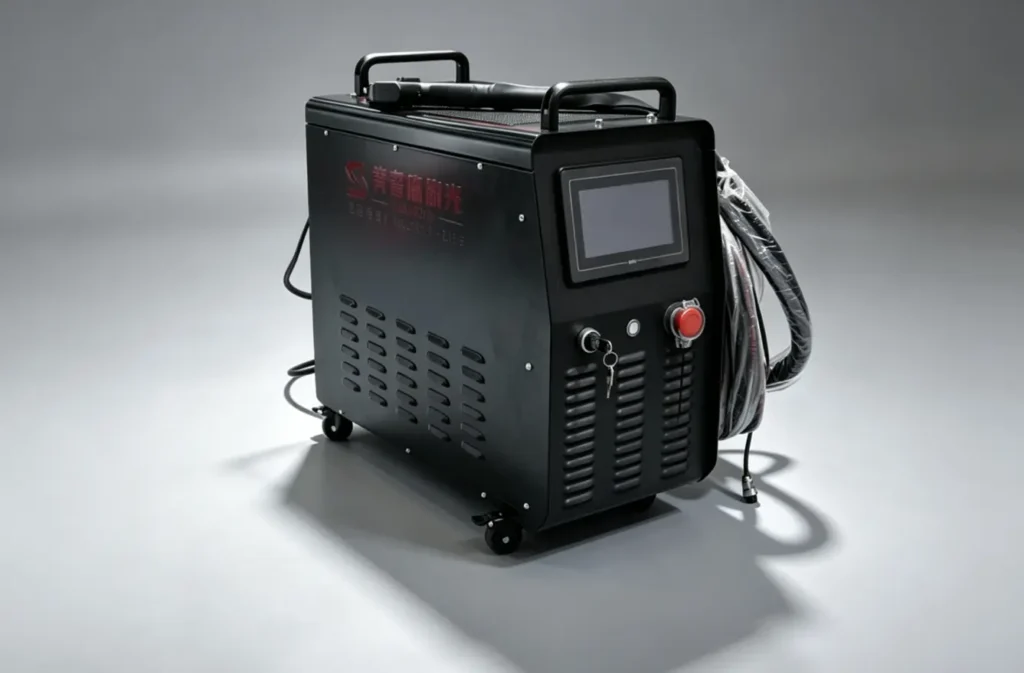
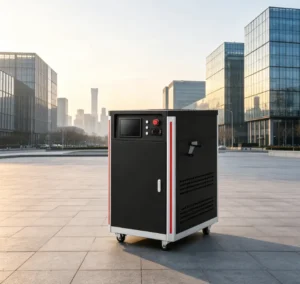
Equipos láser de 2,000 a 4,000 W
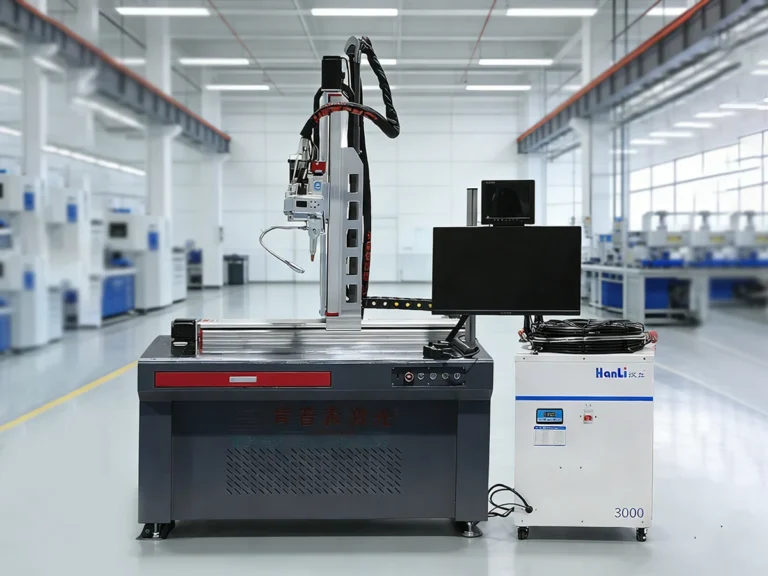
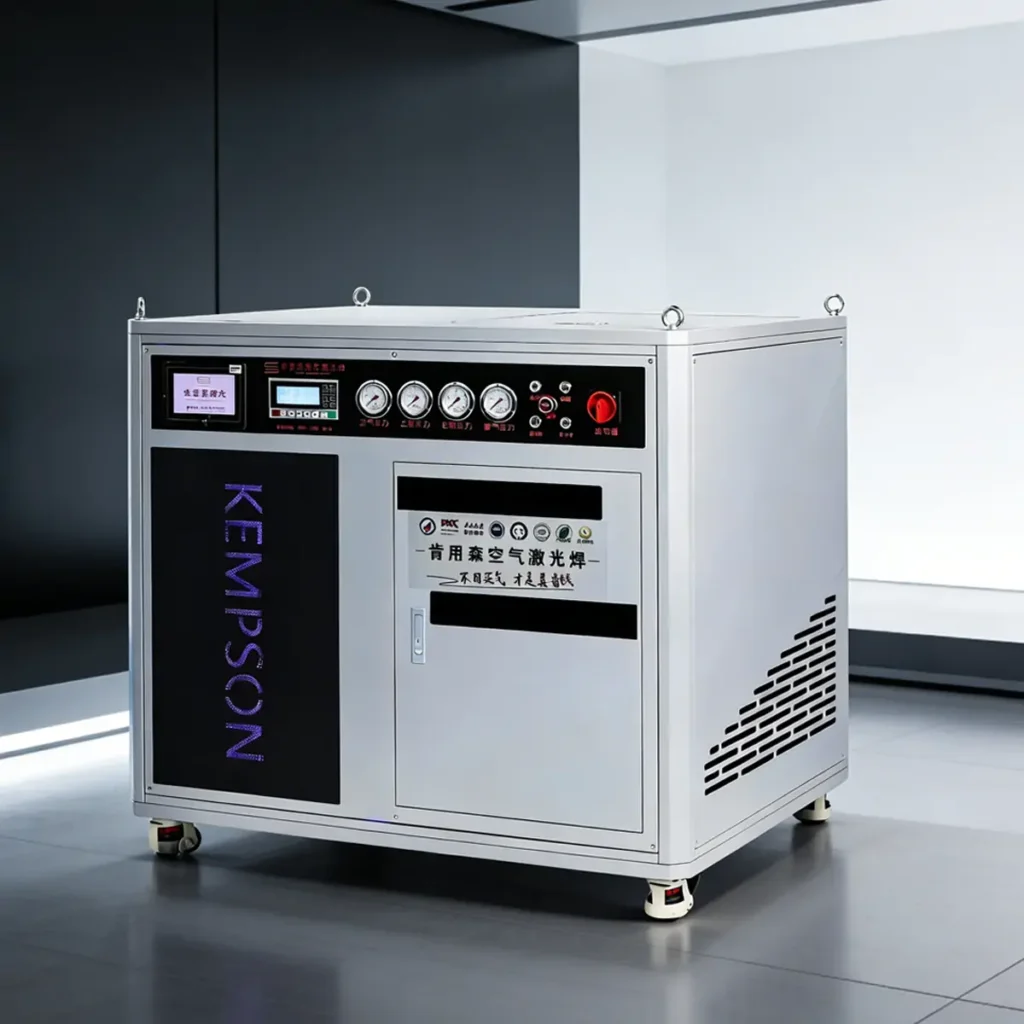
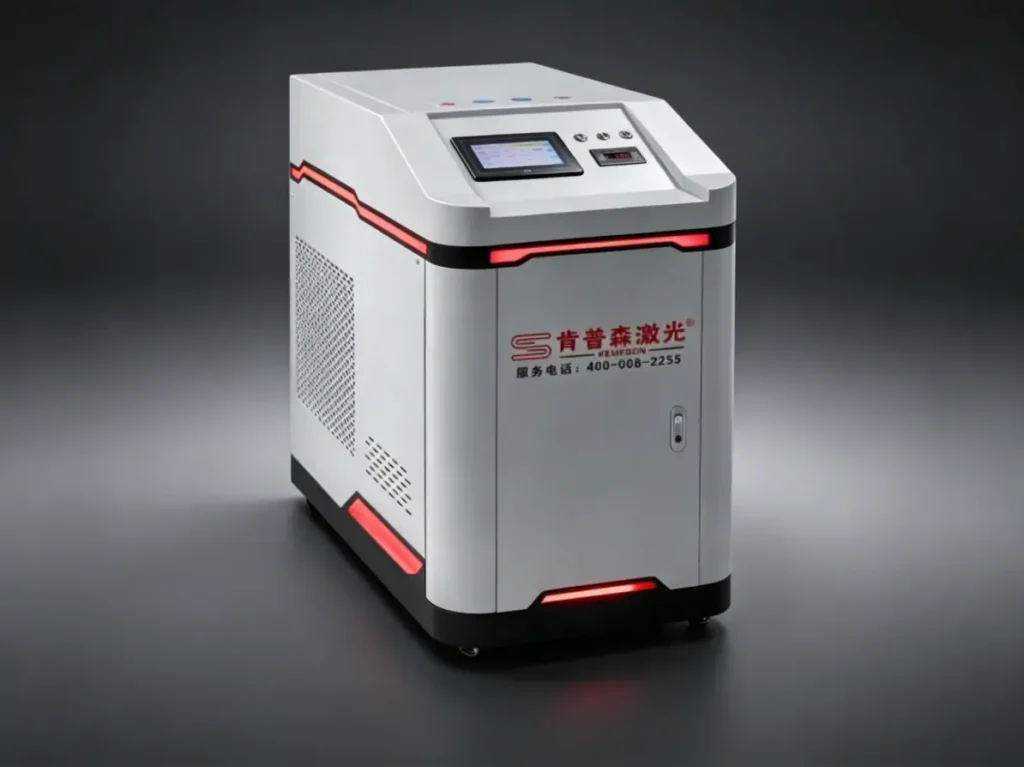
Equipos láser de 4,000 a 6,000 W
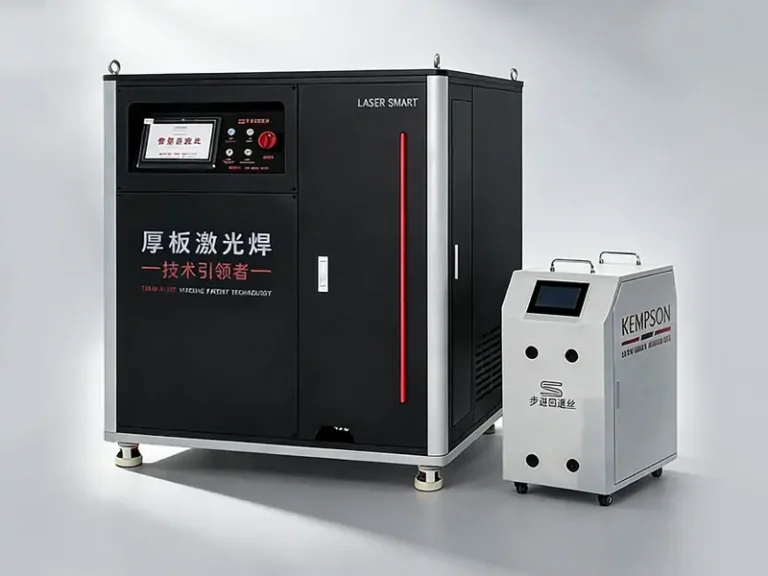
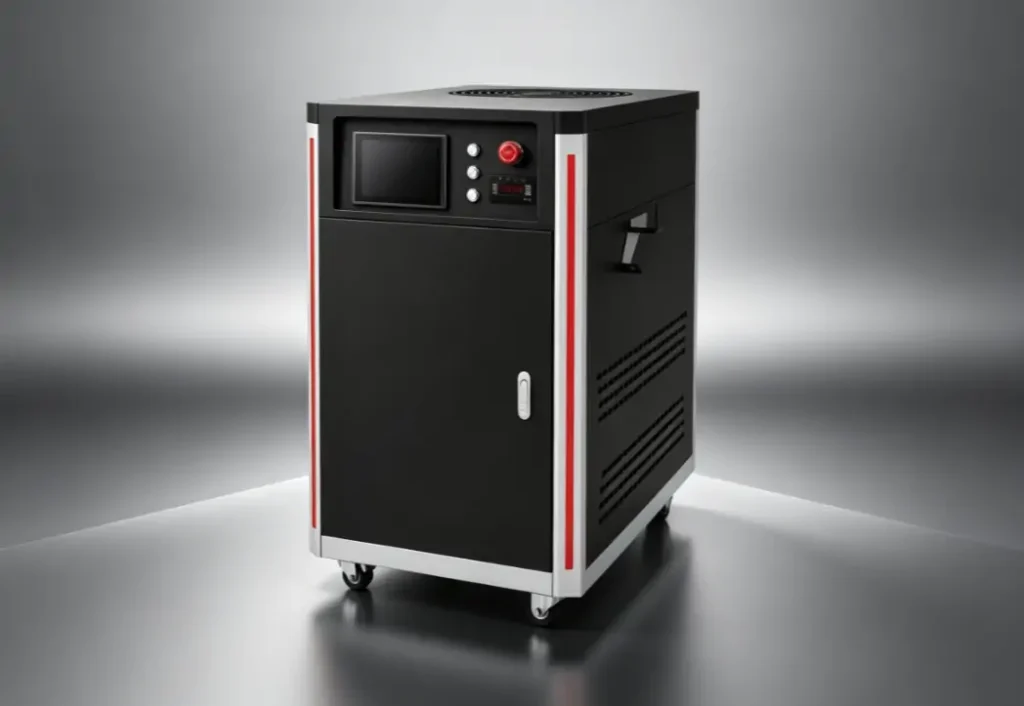
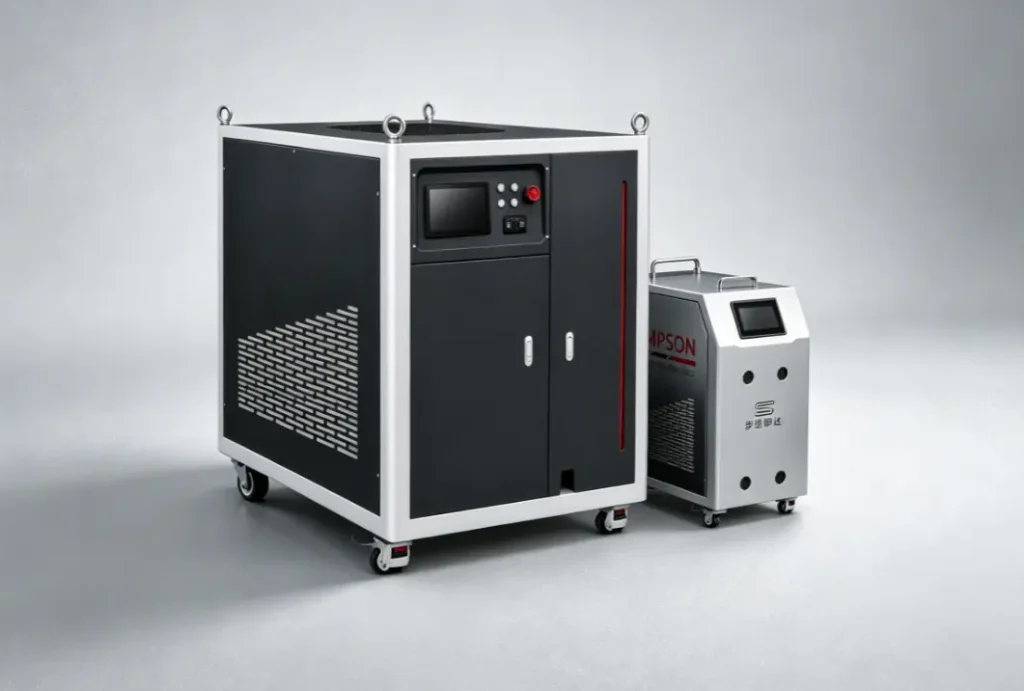
La potencia del láser debe ajustarse a la velocidad de soldadura, la posición de enfoque y los parámetros de alimentación del alambre. Una potencia excesiva puede provocar perforaciones y salpicaduras, mientras que una potencia insuficiente puede resultar en una penetración deficiente.
Problemas comunes en la soldadura láser de aluminio
La soldadura láser de aluminio presenta varios desafíos causados por las propiedades del material y las condiciones de soldadura, incluyendo la reflectividad, la transferencia de calor y los defectos de soldadura.
- Alta reflectividad: El aluminio refleja fácilmente la energía del láser, por lo que se requieren ajustes de potencia adecuados para lograr una fusión estable.
- Disipación rápida del calor: La alta conductividad térmica provoca una rápida pérdida de calor, por lo que el control del calor es importante durante la soldadura.
- Porosidad: La humedad, la contaminación y el comportamiento inestable del orificio de cerradura pueden provocar poros de gas en la soldadura.
- Agrietamiento en caliente: Algunas aleaciones de aluminio son propensas a agrietarse durante el enfriamiento, lo que requiere un aporte de calor adecuado y una selección correcta del material de relleno.
- Inestabilidad del baño de fusión: Un flujo inestable de metal fundido puede provocar salpicaduras y cordones de soldadura irregulares.
- Sensibilidad a los espacios: Los grandes espacios en las articulaciones pueden provocar un llenado deficiente y una fusión incompleta.
- Ablandamiento en la zona afectada por el calor: El calor puede reducir la resistencia de algunas aleaciones de aluminio cerca de la zona de soldadura.
Comprender estos desafíos ayuda a seleccionar la configuración láser y los métodos de soldadura adecuados para las diferentes aplicaciones de aluminio.
La porosidad en la soldadura láser de aluminio no se debe a un solo factor. ¿Cómo se puede prevenir? Para más detalles, consulte: ¿ Cómo reducir la porosidad en la soldadura láser de aluminio?
El aluminio es un material altamente reflectante, y pueden producirse diversos defectos durante el proceso de soldadura. Para obtener información sobre problemas específicos y cómo prevenirlos, consulte el artículo: Problemas de soldadura láser de aluminio: porosidad, grietas y soluciones.
Los problemas con la soldadura de aluminio siempre han existido, pero no son inevitables. Para conocer los problemas comunes y sus soluciones en la soldadura láser de fibra, consulte el artículo: Soldadura láser de fibra de aluminio: desafíos y soluciones.
Mejores prácticas para la soldadura láser de aluminio
La preparación de la superficie y el ajuste de los parámetros de soldadura afectan directamente a la calidad de la soldadura láser de aluminio.
Limpie la superficie de aluminio antes de soldar: elimine el óxido, el aceite y la contaminación superficial antes de soldar para reducir los defectos de soldadura.
Configure los parámetros de soldadura adecuados: ajuste la potencia del láser, la velocidad de soldadura, la posición de enfoque y la velocidad de alimentación del alambre según la aleación de aluminio y el grosor del material.
Seleccione el alambre de relleno adecuado: elija el alambre de relleno en función del material base y los requisitos de soldadura para mejorar el rendimiento de la unión.
Utilice el gas de protección adecuado: configure el tipo de gas y el caudal correctos para proteger el baño de fusión durante el proceso de soldadura.
Ajuste de juntas de control: mantenga el tamaño de separación adecuado y la alineación de las piezas para evitar una fusión incompleta y una mala formación de la soldadura.
Comprobación de los resultados de la soldadura: inspeccione el aspecto de la soldadura, los defectos internos y la resistencia de la junta después de soldar.
Una buena preparación de la superficie, los parámetros correctos y una inspección adecuada son factores clave para una soldadura láser de aluminio fiable.
Los defectos en la soldadura láser de aluminio suelen deberse a inconsistencias en el metal base, más que a fallos en la máquina. Para obtener soldaduras estables, se requiere una composición precisa de la aleación y tolerancias estrictas del material. Para placas y bobinas de aluminio con especificaciones de proyecto, consulte Union Alu.
Soldadura láser portátil de aluminio frente a soldadura tradicional
Tanto la soldadura láser portátil como los métodos de soldadura tradicionales pueden utilizarse para soldar aluminio, pero difieren en el aporte de calor, la velocidad de soldadura, el funcionamiento y el aspecto de la soldadura.
| Comparación | Soldadura láser de mano | Soldadura Tradicional |
|---|---|---|
| Entrada de calor | Menor aporte de calor con una zona afectada por el calor más pequeña. | Mayor aporte de calor con mayor impacto térmico. |
| Velocidad de soldadura | Mayor velocidad de soldadura para muchas aplicaciones. | Velocidad de soldadura más lenta |
| Deformación | Menor deformación en las piezas de aluminio. | Mayor deformación debido a la acumulación de calor |
| Apariencia de soldadura | Costura de soldadura más limpia con menos procesamiento posterior. | Puede que se requiera un tratamiento superficial adicional. |
| Operación | Funcionamiento más sencillo con menor tiempo de aprendizaje. | Requiere mayor habilidad del operador. |
| Aplicación | Adecuado para marcos, láminas, armarios y estructuras pequeñas de aluminio. | Se utiliza comúnmente para trabajos generales de fabricación y reparación de aluminio. |
La soldadura láser portátil es una opción adecuada para piezas de aluminio que requieren menor distorsión, soldaduras más limpias y mayor eficiencia. La soldadura tradicional sigue siendo ampliamente utilizada para aplicaciones con equipos existentes y requisitos de soldadura estándar.
Los métodos más comunes para soldar aluminio incluyen TIG, MIG y soldadura láser, cada uno con sus propias ventajas. Para más detalles, consulte: Soldadura TIG vs. MIG vs. Soldadura láser para aluminio: ¿Cuál es mejor?
Conclusión
La soldadura láser de aluminio ofrece ventajas en velocidad, control térmico y apariencia de la soldadura, pero el proceso requiere un control preciso de factores clave como la potencia del láser, la velocidad de soldadura, la posición del foco, la alimentación del alambre y el gas de protección. Comprender las características del material y seleccionar los parámetros de soldadura adecuados es fundamental para reducir los defectos y mejorar la calidad de la unión.
KEMPSON ofrece soluciones de soldadura láser para aplicaciones de aluminio, incluyendo máquinas de soldadura láser portátiles y sistemas de alimentación de alambre. Con diferentes opciones de potencia y configuraciones de alimentación, KEMPSON ayuda a sus clientes a realizar diversas tareas de soldadura de aluminio. Contáctenos para analizar la solución de soldadura láser ideal para su aplicación.

Preguntas Frecuentes
¿Se puede soldar el aluminio con láser?
Sí, el aluminio se puede soldar con tecnología láser. La soldadura láser de fibra se utiliza ampliamente para aleaciones de aluminio en piezas de automóviles, componentes de baterías, estructuras aeroespaciales y productos industriales.
¿Qué potencia láser se necesita para soldar aluminio?
La potencia láser necesaria depende del grosor del aluminio, el tipo de aleación y los requisitos de soldadura. Para láminas delgadas se suelen usar láseres de 1000 W a 1500 W, mientras que los materiales más gruesos pueden requerir 3000 W o más.
¿Qué gas se utiliza para soldar aluminio con láser?
El argón se utiliza habitualmente en la soldadura láser de aluminio. Protege el baño de fusión de la oxidación y ayuda a reducir los defectos de soldadura.
¿Es mejor soldar aluminio con láser que soldar con TIG?
La soldadura láser ofrece mayor velocidad, menor aporte térmico y menor deformación en comparación con la soldadura TIG. La soldadura TIG se sigue utilizando en aplicaciones que requieren procesos de soldadura tradicionales o una menor inversión en equipos.
¿Qué aleaciones de aluminio se pueden soldar con láser?
Las aleaciones de aluminio que se sueldan comúnmente con láser incluyen las series 3000, 5000 y 6000. Los parámetros de soldadura pueden variar según la composición de la aleación y la aplicación.
¿Cuáles son los defectos comunes en la soldadura láser de aluminio?
Los defectos más comunes incluyen porosidad, agrietamiento en caliente, salpicaduras, fusión incompleta y ablandamiento de la zona afectada por el calor. Una preparación adecuada de la superficie y el ajuste de los parámetros ayudan a reducir estos problemas.
¿Pueden las soldadoras láser portátiles soldar aluminio?
Sí, las soldadoras láser portátiles pueden soldar aluminio. Son adecuadas para láminas, marcos, armarios y otros componentes metálicos de aluminio que requieren un proceso de soldadura flexible.
¿Cómo puedo mejorar la calidad de la soldadura láser de aluminio?
Limpie la superficie de aluminio antes de soldar, seleccione los parámetros láser adecuados, utilice el alambre de relleno y el gas de protección correctos, y ajuste la configuración de soldadura según el grosor del material y el diseño de la junta.