

Table des Matières
Introduction
Un poste de soudage laser de 3 000 W est largement utilisé pour le soudage de tôles d'épaisseur moyenne et épaisse, la production à haut rendement et les applications de transformation des métaux telles que l'acier inoxydable, l'acier au carbone et les alliages d'aluminium. Comparé aux modèles de puissance inférieure, il offre une capacité de pénétration supérieure et une vitesse de soudage plus élevée, ce qui le rend idéal pour les applications de soudage industriel exigeant une puissance stable et une qualité constante.
Ce guide explique les réglages du poste de soudage laser 3000 W, notamment la puissance du laser, la vitesse de soudage, la position de focalisation et les paramètres d'alimentation du fil. Ces réglages influent directement sur la profondeur de pénétration, l'aspect de la soudure, l'apport de chaleur et la productivité. Maîtriser le réglage de chaque paramètre permet d'obtenir des résultats de soudage stables pour différents matériaux et applications.
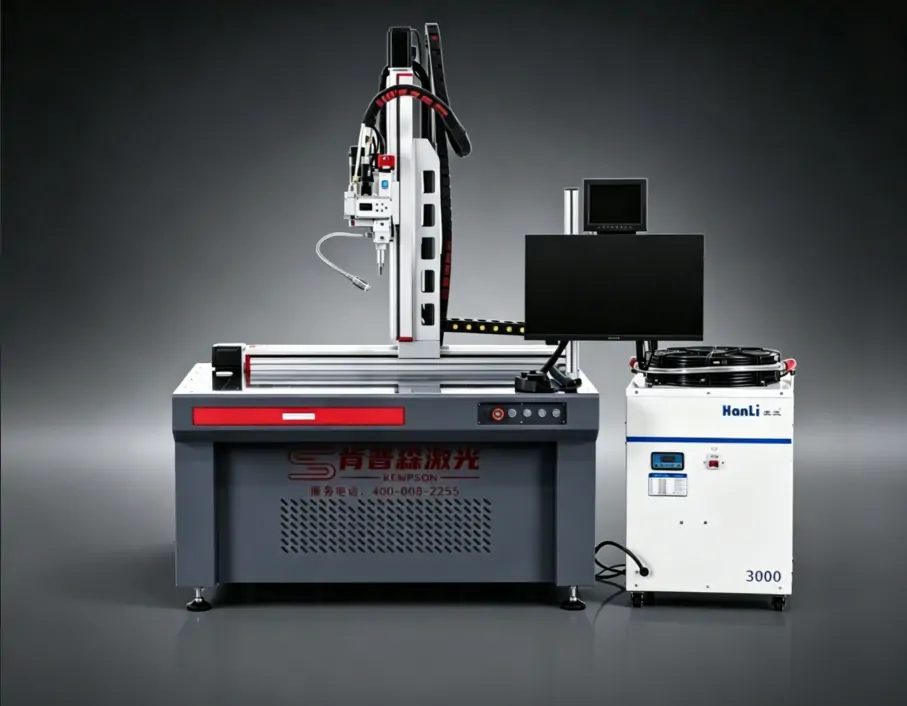
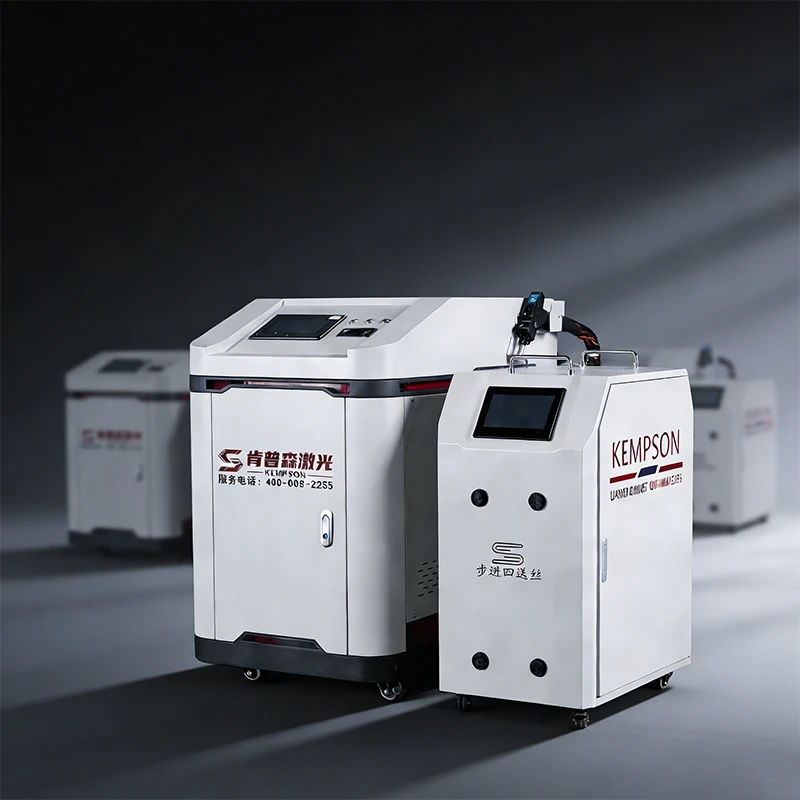
Paramètres de base du poste de soudage laser 3000 W
Les paramètres de réglage d'une soudeuse laser de 3000 W ne sont pas fixes. Ils doivent être ajustés en fonction du matériau, de l'épaisseur et des exigences de soudage.
| Paramètre | Plage de réglage |
|---|---|
| Puissance laser | 1000W-3000W |
| Vitesse de soudage | 0.5 à 5 m/min (selon le matériau et l'épaisseur) |
| Position de mise au point | -2 mm à +2 mm (à ajuster en fonction du matériau et du type de joint) |
| Diamètre du fil | 0.8-2.0mm |
| Gaz de protection | Argon / Azote |
| Débit de gaz | 15-25 L/min |
Facteurs influençant le réglage des paramètres
Type de matériau : L’acier inoxydable, l’acier au carbone et l’alliage d’aluminium présentent des taux d’absorption laser différents. L’aluminium, en raison de sa réflectivité et de sa conductivité thermique élevées, nécessite une densité de puissance plus élevée et une vitesse de soudage plus lente.
Épaisseur du matériau : Le soudage des tôles minces nécessite une puissance plus faible et une vitesse plus élevée pour éviter la perforation. Le soudage des tôles épaisses nécessite une puissance plus élevée et une vitesse plus faible pour obtenir une pénétration suffisante.
Types d'assemblage : Le soudage bout à bout, le soudage par recouvrement et le soudage d'angle présentent des exigences différentes en matière de pénétration et d'apport de chaleur. Le soudage par recouvrement nécessite généralement une puissance plus élevée pour faire fondre la couche supérieure du matériau.
Choix du fil : Le matériau du fil doit être compatible avec le matériau de base. Le diamètre du fil influe directement sur la vitesse d'alimentation et le remplissage du bain de fusion.
Comment régler la puissance d'un poste de soudage laser de 3000 W ?
Le réglage de la puissance d'un poste de soudage laser de 3 000 W dépend de l'épaisseur du matériau, du type d'assemblage et des exigences de soudage. La puissance du laser influe sur la profondeur de pénétration, l'apport de chaleur et la stabilité de la soudure. Une puissance insuffisante peut entraîner une pénétration incomplète, tandis qu'une puissance excessive peut provoquer des brûlures, des projections et des déformations.
Influence de la puissance du laser sur le soudage
| Facteur | Effect |
|---|---|
| Profondeur de pénétration | Une puissance plus élevée augmente la profondeur de pénétration. Le réglage de la puissance doit être adapté à l'épaisseur du matériau. |
| Apport de chaleur | Une puissance plus élevée augmente l'apport de chaleur et peut accroître la déformation des matériaux minces. |
| Stabilité du soudage | Une puissance insuffisante peut entraîner une fusion incomplète. Une puissance excessive peut augmenter les projections et affecter la formation de la soudure. |
Paramètres d'alimentation recommandés
| Épaisseur de matériau | Puissance recommandée | Vitesse de soudage |
|---|---|---|
| 1-3mm | 800 à 1500 W | 2-4 m/min |
| 3-6mm | 1500 à 2500 W | 1-2.5 m/min |
| 6mm + | 2500 à 3000 W | 0.5-1.2 m/min |
Référence de réglage de l'alimentation
Matériaux de 1 à 3 mm
- Réglez la puissance à environ 30 % à 50 % de la puissance nominale.
- Utilisez une vitesse de soudage plus élevée pour réduire l'accumulation de chaleur.
- Diminuez la puissance ou augmentez la vitesse en cas de perforation ou d'accumulation de soudure sur la face arrière.
Matériaux de 3 à 6 mm
- Réglez la puissance à environ 50 % à 80 % de la puissance nominale.
- Ajuster la puissance en fonction de la profondeur de pénétration requise.
- Le soudage oscillant peut être utilisé pour améliorer la largeur de la soudure et l'aspect du cordon.
Matériaux de plus de 6 mm
- Réglez la puissance entre 80 % et 100 % de la puissance de sortie.
- Utilisez une vitesse de soudage plus faible pour augmenter l'énergie transmise au matériau.
- Pour les plaques plus épaisses, une préparation en biseau ou un soudage multipasse peut être nécessaire.
Un poste de soudage laser de 3 000 W ne fonctionne pas toujours à pleine puissance. Le soudage de tôles fines requiert généralement une puissance d'environ 1 000 W. La pleine puissance est principalement utilisée pour les tôles épaisses et le soudage à pénétration profonde. La position du foyer, le débit de gaz de protection et la vitesse d'alimentation du fil influent également sur les résultats de soudage. Ces paramètres doivent être ajustés en même temps que la puissance du laser.
Le modèle 3 000 W est principalement utilisé pour le soudage de tôles d'épaisseur moyenne à épaisse. Pour connaître les épaisseurs de soudage pour différents matériaux, veuillez consulter l'article : « Soudeuse laser 3 000 W : jusqu'à quelle épaisseur peut-elle souder ? »
Réglages de vitesse du poste de soudage laser 3000 W
Un poste de soudage laser de 3 000 W permet d'atteindre des vitesses de soudage supérieures aux modèles de puissance inférieure, notamment sur les matériaux d'épaisseur moyenne à élevée. Une vitesse de soudage trop élevée réduit l'apport de chaleur et peut entraîner une pénétration insuffisante. À l'inverse, une vitesse trop faible augmente l'apport de chaleur et peut provoquer des déformations ou des perforations.
Paramètres de vitesse recommandés
| Épaisseur de matériau | Vitesse de soudage | Gamme de puissance |
|---|---|---|
| 1-3mm | 2-4 m/min | 800 à 1500 W |
| 3-6mm | 1-2.5 m/min | 1500 à 2500 W |
| 6mm + | 0.5-1.2 m/min | 2500 à 3000 W |
Guide de réglage de la vitesse
- Matériaux minces (1 à 3 mm) — Utilisez une vitesse plus élevée avec des réglages de puissance plus faibles pour limiter l'apport de chaleur et réduire la déformation.
- Matériaux d'épaisseur moyenne (3 à 6 mm) — Ajustez la vitesse et la puissance en fonction des exigences de pénétration et de l'aspect de la soudure.
- Matériaux épais (6 mm et plus) — Utilisez une vitesse de soudage plus faible avec une puissance de sortie plus élevée pour augmenter la profondeur de pénétration.
Si la pénétration de la soudure est insuffisante, réduisez la vitesse de soudage ou augmentez la puissance du laser. En cas de perforation ou de surchauffe, augmentez la vitesse ou réduisez la puissance.
Réglage de la position de focalisation pour le soudage laser 3000 W
La position du foyer influe sur la distribution de l'énergie laser, la profondeur de pénétration, la largeur et l'aspect de la soudure. Le réglage optimal du foyer dépend du type de matériau, de son épaisseur et de la conception de l'assemblage. Il n'existe pas de valeur de foyer unique applicable à toutes les applications de soudage.
| Position de mise au point | Application | Résultat |
|---|---|---|
| Surface Focus | Soudage de tôles minces (1 à 3 mm), réparation de surface | Zone affectée par la chaleur plus petite, apport de chaleur contrôlé |
| Léger flou | Soudage de tôles moyennes et épaisses | Cordon de soudure plus large, pénétration plus profonde |
Paramètres de mise au point
- Matériaux minces (1 à 3 mm) — Utilisez la focalisation de surface pour contrôler l'apport de chaleur et réduire la perforation et la déformation.
- Matériaux d'épaisseur moyenne et importante (3 mm et plus) : Utilisez un léger flou ou une mise au point à l'intérieur du matériau pour améliorer la pénétration. Une position de mise au point située entre 0.5 et 2 mm sous la surface est généralement utilisée pour les matériaux épais.
- Exigences de soudage larges — Un défocalisation positive peut augmenter la taille du point et produire un cordon de soudure plus large, ce qui convient à certaines applications de soudage par recouvrement.
La position du foyer doit correspondre à la puissance du laser et à la vitesse de soudage. Les définitions de la direction du foyer pouvant varier d'une machine à souder laser à l'autre, il est impératif de vérifier la méthode de réglage à l'aide du manuel d'utilisation.
Paramètres d'alimentation du fil pour soudeuse laser 3000 W
Les paramètres d'alimentation du fil influent sur l'apport de métal d'apport, la largeur et la formation de la soudure. Les paramètres optimaux dépendent de l'épaisseur du matériau, du type de fil, de la puissance du laser et de la vitesse de soudage.
Paramètres de câblage recommandés
| Paramètre | Autonomie |
|---|---|
| Diamètre du fil | 0.8-2.0mm |
| Tailles de fils courantes | 0.8mm / 1.0mm / 1.2mm / 1.6mm |
| Vitesse d'alimentation du fil | 5–300 cm/min |
Référence de sélection des fils
- Matériaux minces (1–3 mm) — Utilisez un fil de 0.8 à 1.0 mm avec une vitesse d'alimentation plus faible pour contrôler la largeur de la soudure et l'apport de chaleur.
- Matériaux d'épaisseur moyenne (3 à 6 mm) — Utilisez un fil de 1.0 à 1.6 mm pour un apport stable de métal d'apport et une formation de soudure uniforme.
- Matériaux épais (6 mm et plus) — Utilisez un diamètre de fil plus grand et une vitesse d'alimentation plus élevée pour les joints de soudure plus grands et le remplissage des espaces.
La vitesse d'alimentation du fil doit être adaptée à la puissance du laser et à la vitesse de soudage. Une vitesse trop faible peut entraîner un apport insuffisant de métal d'apport, tandis qu'une vitesse trop élevée peut affecter la fusion du fil et l'aspect de la soudure. Pour une soudeuse laser de 3 000 W, il est recommandé de tester le diamètre du fil et la vitesse d'alimentation sur le matériau avant la production. Les réglages définitifs dépendent de la taille de la soudure, du type d'assemblage et de la qualité de soudure requise.
KEMPSON propose une gamme de dévidoirs de fil pour soudage laser : Dévidoir de fil pour soudage laser
La vitesse et le débit du dévidoir influent également sur les résultats de soudage. Pour plus de détails, veuillez consulter :
- Vitesse d'alimentation du fil de soudage laser : comment régler les bons paramètres
- Alimentation en fil simple ou double pour le soudage laser : quelle est la différence ?
Paramètres recommandés pour le poste de soudage laser 3000 W selon les matériaux
Un poste de soudage laser de 3 000 W permet de souder l’acier inoxydable, l’acier au carbone et l’aluminium. La puissance, la vitesse de soudage, la position du foyer et le dévidage du fil doivent être adaptés aux propriétés et à l’épaisseur du matériau.
Réglages en acier inoxydable
L'acier inoxydable possède une bonne absorption laser et est largement utilisé dans les applications de soudage laser.
| Paramètre | Paramètres de référence |
| Puissance laser | 1500 à 3000 W |
| Vitesse de soudage | 1-4 m/min |
| Diamètre du fil | 0.8-1.6mm |
| Gaz de protection | Argon |
Utilisez une puissance réduite pour les tôles fines en acier inoxydable. Augmentez la puissance et réduisez la vitesse pour les tôles plus épaisses afin d'obtenir une pénétration plus profonde.
Réglages en acier au carbone
L'acier au carbone convient au soudage laser à grande vitesse et aux applications sur tôles épaisses.
| Paramètre | Paramètres de référence |
| Puissance laser | 2000 à 3000 W |
| Vitesse de soudage | 0.5-3 m/min |
| Diamètre du fil | 1.0-1.6mm |
| Gaz de protection | Argon / Azote |
L'acier au carbone plus épais nécessite une puissance de sortie plus élevée et une vitesse de soudage plus lente pour maintenir la pénétration.
Paramètres en aluminium
L'aluminium possède une conductivité thermique et une réflectivité élevées ; un réglage précis des paramètres est nécessaire.
| Paramètre | Paramètres de référence |
| Puissance laser | 2000 à 3000 W |
| Vitesse de soudage | 0.5-2.5 m/min |
| Diamètre du fil | 1.0-2.0mm |
| Gaz de protection | Argon |
Le soudage de l'aluminium requiert généralement une densité de puissance plus élevée et un réglage précis de la mise au point. Des surfaces propres contribuent à réduire les défauts de soudage.
Les paramètres finaux dépendent de la nuance du matériau, de son épaisseur, de la conception de l'assemblage et des exigences de soudage. Il est recommandé d'effectuer un essai de soudage avec le même matériau avant la production.
Problèmes courants de réglage des soudeuses laser 3000W
Le réglage des paramètres influe directement sur la qualité de la soudure. Des problèmes tels qu'une pénétration insuffisante, des brûlures et une formation de soudure instable proviennent généralement d'un mauvais réglage de la puissance, de la vitesse, de la position du foyer et du gaz de protection.
Fusion incomplète ou soudure faible
Causes possibles:
- La puissance du laser est insuffisante pour l'épaisseur du matériau.
- La vitesse de soudage est trop rapide, ce qui réduit l'apport de chaleur.
- La position du projecteur est incorrecte, ce qui réduit la concentration d'énergie.
Par exemple, le soudage d'acier inoxydable d'une épaisseur supérieure à 3 mm avec une puissance inférieure à 2 kW peut entraîner une pénétration insuffisante. Un décalage du foyer d'environ 0.5 mm peut réduire la profondeur de pénétration d'environ 30 %.
Brûlure ou déformation excessive
Causes possibles:
- Le réglage de puissance est trop élevé pour les matériaux fins.
- La vitesse de soudage est trop lente, ce qui entraîne un apport de chaleur excessif.
Pour le soudage de tôles minces, on utilise généralement des réglages de puissance plus faibles et de vitesse plus élevée afin de contrôler l'accumulation de chaleur.
Aspect de soudure médiocre et projections excessives
Causes possibles:
- Position de mise au point incorrecte.
- Flux de gaz de protection inadéquat.
- Faible pureté du gaz.
Pour le soudage laser, on utilise généralement un débit de gaz de protection d'environ 15 à 20 L/min. La pureté de l'argon doit être supérieure à 99.9 % pour une protection optimale.
Fissuration des soudures
Causes possibles:
- Des paramètres de soudage inappropriés entraînent une répartition inégale de la chaleur.
- Certains aciers à haute teneur en carbone sont sensibles au refroidissement rapide.
Pour les matériaux sensibles aux fissures, un préchauffage autour de 100–150℃ peut réduire les contraintes thermiques.
Sortie laser instable
Causes possibles:
- Tension d'alimentation instable.
- Lentille de protection contaminée.
- Vieillissement des composants laser.
La tension d'alimentation doit rester à ±5 % de sa valeur nominale. Un nettoyage et un entretien réguliers des lentilles contribuent à maintenir une sortie stable.
La plupart des problèmes de soudage laser 3000 W sont liés à un mauvais paramétrage. La puissance détermine l'apport de chaleur, la vitesse influe sur sa répartition, la position du foyer modifie la concentration d'énergie et le gaz de protection protège le bain de fusion. Lors du réglage, modifiez un paramètre à la fois et vérifiez le résultat avant d'effectuer d'autres modifications.
Comment optimiser les paramètres d'une soudeuse laser de 3000 W ?
Les paramètres du poste de soudage laser de 3 000 W doivent être ajustés en fonction du matériau, de l’épaisseur et du type d’assemblage. La puissance, la vitesse de soudage, la position du foyer et les paramètres d’alimentation du fil influent directement sur la pénétration de la soudure, la formation du cordon et la stabilité de la production.
- 1. Vérifiez le matériau et l'épaisseur : avant de paramétrer l'appareil, assurez-vous de vérifier le type de matériau, son épaisseur et la conception de l'assemblage. L'acier inoxydable, l'acier au carbone et l'aluminium nécessitent des réglages de puissance et de vitesse différents.
- 2. Réglage de la puissance et de la vitesse initiales : Sélectionnez une plage de puissance adaptée à l’épaisseur du matériau. Ajustez la vitesse de soudage en fonction des exigences de pénétration.
- 3. Réglage de la mise au point : Testez différentes positions de mise au point pour trouver le réglage offrant une pénétration et une largeur de soudure optimales. De petites modifications de la mise au point peuvent affecter la formation de la soudure.
- 4. Paramètres d'alimentation du fil adaptés : sélectionnez le diamètre de fil et la vitesse d'alimentation appropriés en fonction de l'écart de soudure et des exigences en matière de métal d'apport.
- 5. Essais et réglages : Utiliser le même matériau pour les essais de soudage. Vérifier la pénétration de la soudure, l’aspect du cordon et la zone affectée thermiquement avant la production.
Pour un poste de soudage laser de 3 000 W, les paramètres doivent être réglés en fonction des résultats de soudage obtenus. Modifier un paramètre à la fois facilite l’identification de la plage de réglage optimale.
Règles pratiques d'ajustement
- Pénétration insuffisante : augmenter la puissance ou réduire la vitesse de soudage.
- Perforation ou déformation : réduire la puissance ou augmenter la vitesse de soudage.
- Cordon de soudure irrégulier : vérifiez la position du foyer et la vitesse d’alimentation du fil.
- Projections excessives : Ajustez la puissance, la vitesse et le débit de gaz de protection.
Conclusion
La qualité de soudage d'une soudeuse laser de 3 000 W dépend d'une combinaison optimale de puissance, de vitesse de soudage, de position de focalisation et de paramètres d'alimentation du fil. Un réglage précis de ces paramètres permet de garantir une pénétration stable, une soudure d'aspect net et une production fiable.
KEMPSON propose des machines de soudage laser de 3 000 W et d'autres options de puissance pour diverses applications de traitement des métaux. Fabricant et fournisseur professionnel de machines de soudage laser, nous offrons un accompagnement dans le choix de l'équipement, des conseils sur les paramètres de soudage, une assistance technique et un service après-vente. Nos produits sont développés grâce à une expertise en ingénierie et bénéficient de certifications de qualité pour un usage industriel.
Que vous ayez besoin d'une soudeuse laser pour l'acier inoxydable, l'acier au carbone, l'aluminium ou pour des productions sur mesure, KEMPSON a la solution adaptée. Contactez-nous pour discuter de vos besoins en soudage laser.

QFP
Quel réglage de puissance dois-je utiliser pour un poste de soudage laser de 3000 W ?
Le réglage de la puissance dépend de l'épaisseur du matériau, du type de joint et des exigences de soudage. Les tôles minces nécessitent généralement des réglages de puissance plus faibles, tandis que les plaques épaisses requièrent une puissance plus élevée pour une pénétration suffisante.
Quelle est la vitesse de soudage recommandée pour un poste de soudage laser de 3000 W ?
La vitesse de soudage dépend de l'épaisseur du matériau et de la puissance utilisée. Par exemple, pour des matériaux de 1 à 3 mm, on peut utiliser une vitesse d'environ 2 à 4 m/min, tandis que pour des matériaux de plus de 6 mm, il faut généralement une vitesse plus faible, de 0.5 à 1.2 m/min.
Comment la position du foyer affecte-t-elle la qualité du soudage laser de 3000 W ?
La position du foyer influe sur la concentration d'énergie, la profondeur de pénétration et la forme de la soudure. La focalisation en surface est généralement utilisée pour les tôles minces, tandis qu'un léger défocalisme ou une focalisation interne est utilisé pour les matériaux plus épais.
Quel diamètre de fil convient à une soudeuse laser de 3000 W ?
Pour une soudeuse laser de 3 000 W, les diamètres de fil couramment utilisés sont de 0.8 mm, 1.0 mm, 1.2 mm et 1.6 mm. Le choix dépend de l’épaisseur du matériau, de l’écartement de soudure et des exigences relatives au métal d’apport.
Un poste de soudage laser de 3000 W peut-il souder l'acier inoxydable, l'acier au carbone et l'aluminium ?
Oui. Une soudeuse laser de 3 000 W peut traiter l’acier inoxydable, l’acier au carbone et l’aluminium. Chaque matériau requiert des réglages différents de puissance, de vitesse, de mise au point et d’alimentation du fil.
Pourquoi ma soudeuse laser de 3000 W a-t-elle une pénétration insuffisante ?
Les causes fréquentes incluent une puissance laser insuffisante, une vitesse de soudage excessive, une mise au point incorrecte ou des réglages d'alimentation en fil inadéquats. Ajuster ces paramètres permet d'améliorer la profondeur de soudure.
Pourquoi un poste de soudage laser de 3000 W provoque-t-il une perforation ou une déformation ?
Le phénomène de perforation se produit généralement lorsque la puissance est trop élevée ou la vitesse de soudage trop faible, notamment sur les matériaux fins. Diminuer la puissance ou augmenter la vitesse permet de réduire l'apport de chaleur.
Les soudeuses laser de 3000 W doivent-elles toujours fonctionner à pleine puissance ?
Non. Un poste de soudage laser de 3 000 W ne nécessite pas sa pleine puissance pour toutes les applications. La puissance doit être ajustée en fonction de l’épaisseur du matériau et des exigences de soudage afin d’éviter un apport de chaleur et une consommation d’énergie inutiles.







